Dentro de uma indústria, planejar a produção é importante para definir o que precisa ser fabricado, em qual quantidade, dentro de qual prazo e utilizando quais recursos. Entretanto, criar um planejamento não significa que tudo acontecerá exatamente como previsto. Durante a execução, podem surgir atrasos, paradas de máquinas, falta de materiais, perdas, alterações nos pedidos, mudanças de prioridade e diferentes situações capazes de modificar os resultados esperados.
Por esse motivo, comparar o planejado com o realizado é uma das etapas importantes do planejamento e controle da produção PCP. Essa comparação permite verificar se as quantidades produzidas, os tempos utilizados, o consumo de materiais, os prazos e outros resultados ficaram próximos daquilo que havia sido definido inicialmente.
Quando existem diferenças significativas entre previsão e execução, vários pontos da operação podem ser afetados. Um atraso em uma ordem de produção, por exemplo, pode comprometer a entrega de um pedido. Um consumo de matéria-prima acima do esperado pode aumentar custos e reduzir o estoque disponível para outras ordens. Já uma máquina que utiliza mais horas do que o previsto pode gerar filas e limitar a capacidade produtiva.
Essas diferenças também podem afetar a produtividade, a disponibilidade dos recursos, o atendimento aos clientes e a programação das próximas ordens.
Por isso, acompanhar apenas o que deveria acontecer não é suficiente. A indústria também precisa registrar aquilo que realmente aconteceu.
Ao comparar esses dois lados, torna-se possível identificar desvios, entender suas causas e utilizar as informações obtidas para melhorar os próximos ciclos de planejamento. O objetivo não é somente descobrir se uma meta foi ou não alcançada, mas criar uma rotina de análise que ajude a tornar a produção mais organizada e previsível.
O que é Planejamento e Controle da Produção PCP?
O planejamento e controle da produção PCP reúne atividades utilizadas para organizar, programar, acompanhar e analisar a produção de uma indústria. Seu papel é estabelecer uma relação entre aquilo que a empresa precisa fabricar e os recursos disponíveis para realizar essa produção.
Antes de produzir, é necessário responder algumas perguntas importantes: o que será produzido? Quanto precisa ser fabricado? Quando o produto deve ficar pronto? Quais materiais serão necessários? Quais máquinas estarão disponíveis? Quanto tempo cada etapa pode levar?
Essas respostas ajudam a transformar a demanda existente em um plano de produção.
Planejamento da demanda
O primeiro passo é compreender o que precisa ser produzido. Essa informação pode vir de pedidos confirmados, previsões de vendas, necessidades de reposição de estoque ou outras demandas da empresa.
A partir disso, é possível identificar quais produtos deverão entrar na programação e em quais quantidades.
Definição do que produzir
Depois de conhecer a demanda, a empresa precisa organizar quais produtos serão fabricados e estabelecer prioridades.
Um pedido com prazo curto pode precisar ser executado antes de outro. Da mesma maneira, produtos que utilizam a mesma máquina podem ser organizados em uma sequência capaz de reduzir trocas e preparações.
Quantidades necessárias
O PCP também trabalha com as quantidades que precisam ser produzidas.
Produzir menos do que o necessário pode gerar falta de mercadorias. Produzir muito além da demanda, por outro lado, pode aumentar o estoque e ocupar recursos que poderiam ser utilizados em outros produtos.
Datas e prioridades
Cada ordem pode possuir datas previstas de início e término. Essas datas ajudam a organizar a sequência de produção e verificar se existe capacidade suficiente para cumprir os prazos.
As prioridades também precisam estar claras para evitar mudanças constantes durante a execução.
Materiais e recursos
Nenhuma programação funciona adequadamente quando os materiais necessários não estão disponíveis.
Por isso, é importante verificar matérias-primas, componentes, embalagens e outros itens utilizados na produção.
Também precisam ser avaliados recursos como máquinas, ferramentas, equipamentos, operadores e horas disponíveis.
Ordens de produção
As ordens de produção transformam o planejamento em atividades executáveis.
Elas podem informar produto, quantidade, prazo, materiais, etapas, máquinas, responsáveis e outras informações necessárias para orientar o processo.
Acompanhamento da execução
Depois que a produção começa, o PCP precisa acompanhar o andamento das ordens.
É nesse momento que a lógica pode ser entendida como:
Planejar → Programar → Executar → Apontar → Controlar → Analisar.
Planejar significa definir o que deverá acontecer. Programar significa organizar quando e como cada atividade será executada. Executar é realizar a produção. Apontar corresponde ao registro do que realmente aconteceu. Controlar significa comparar as informações. Por fim, analisar é entender os resultados e utilizar os dados na tomada de decisão.
Dessa forma, o PCP não termina quando a ordem é liberada para o chão de fábrica. O acompanhamento posterior é fundamental para saber se o planejamento realmente funcionou.
O que significa Planejado x Realizado na produção?
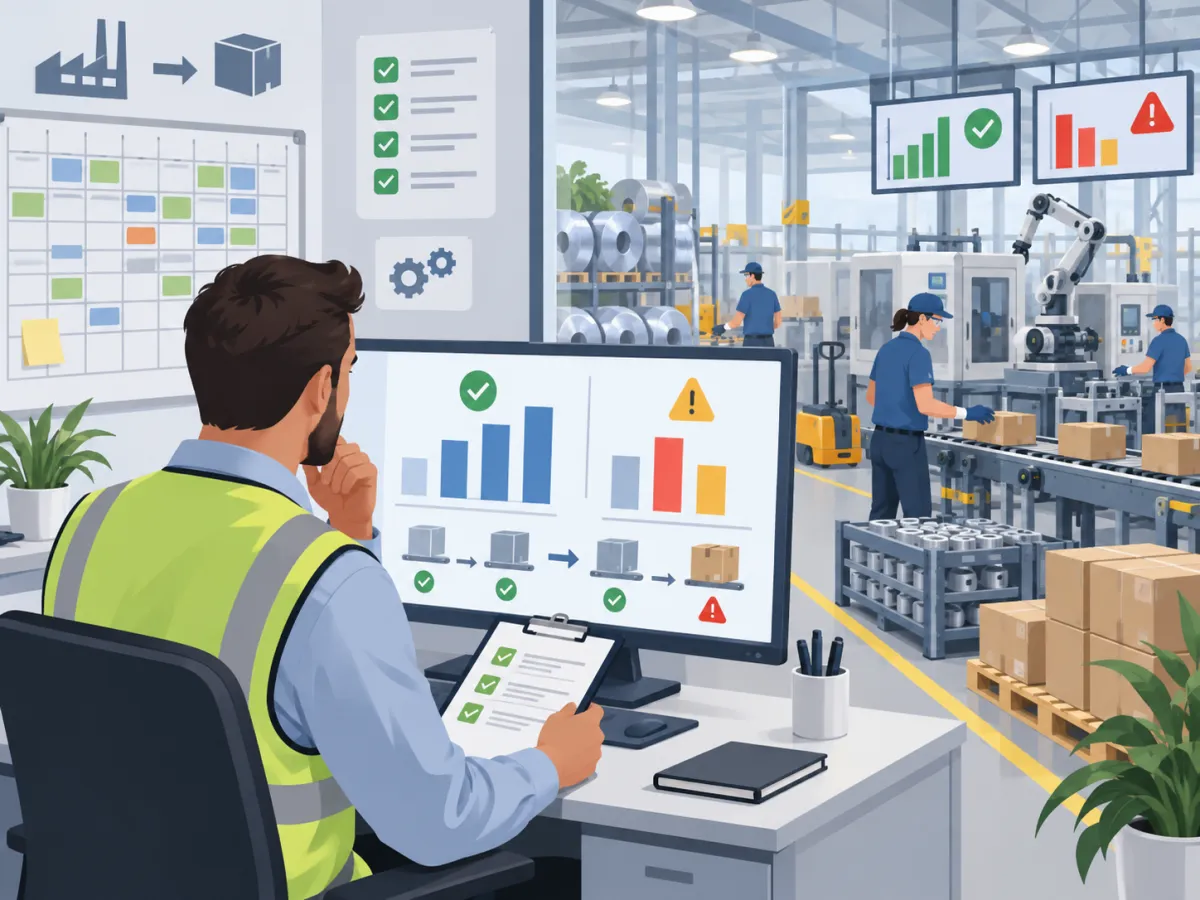
Dentro do planejamento e controle da produção PCP, comparar planejado e realizado significa colocar lado a lado aquilo que deveria acontecer e aquilo que efetivamente aconteceu durante a produção.
Essa comparação pode ser feita para quantidades, tempos, materiais, custos, perdas, produtividade, prazos e diversos outros indicadores.
Planejado
O planejado representa uma expectativa definida antes da execução.
Imagine que uma indústria tenha recebido uma ordem para fabricar 1.000 unidades de determinado produto.
Com base na estrutura do produto, nos tempos cadastrados e na capacidade disponível, a empresa pode estabelecer que:
-
Serão produzidas 1.000 unidades;
-
Serão utilizados 500 kg de matéria-prima;
-
Serão necessárias 80 horas de máquina;
-
A ordem deverá ser concluída em dois dias;
-
A produtividade prevista será de 100 unidades por hora.
Esses valores formam uma referência para acompanhar a execução.
O planejado não precisa estar relacionado apenas à quantidade final. Ele pode incluir cada etapa do processo.
Por exemplo, uma ordem pode possuir previsão de quatro horas para corte, seis horas para montagem e duas horas para acabamento.
Quanto mais consistentes forem essas referências, mais útil será a comparação posterior.
Realizado
O realizado representa aquilo que realmente aconteceu no chão de fábrica.
Ao finalizar a mesma ordem, a empresa pode verificar que:
-
Foram produzidas 850 unidades;
-
Foram consumidos 540 kg de matéria-prima;
-
A máquina permaneceu em operação durante 95 horas;
-
A ordem levou três dias;
-
A produtividade ficou em 85 unidades por hora.
Nesse caso, os resultados foram diferentes do planejamento inicial.
Isso não significa necessariamente que todo desvio representa uma falha grave. Alguns podem ocorrer por situações pontuais ou por mudanças necessárias durante a execução.
O importante é entender por que a diferença ocorreu.
Desvios positivos e negativos
Ao comparar previsto e realizado, a empresa consegue identificar os desvios.
Se uma produção estava prevista para consumir 500 kg de material e consumiu 470 kg mantendo a quantidade e a qualidade esperadas, existe uma diferença que pode ser analisada como positiva.
Se foram necessários 550 kg, existe um consumo acima do esperado que merece investigação.
O mesmo vale para tempo, produtividade e prazo.
Quando essas diferenças são registradas regularmente, o PCP começa a trabalhar com informações cada vez mais próximas da realidade da fábrica.
Quais informações devem ser planejadas antes da produção?
Uma comparação só é útil quando existem informações de referência. Por isso, o planejamento e controle da produção PCP precisa organizar os principais dados antes que a ordem seja enviada para execução.
Sem um planejamento detalhado, a empresa pode até identificar que determinada produção demorou dez horas, mas terá dificuldade para saber se esse resultado foi bom ou ruim, pois não existirá um tempo previsto para comparação.
Produto
É necessário identificar claramente qual produto será fabricado.
Essa informação permite relacionar a ordem à estrutura de materiais, às etapas produtivas, aos tempos cadastrados e aos demais parâmetros necessários.
Quantidade planejada
A quantidade é uma das principais informações da ordem.
Ela deve indicar quanto a empresa pretende produzir durante aquele ciclo ou ordem específica.
Essa quantidade pode considerar pedidos, estoque disponível, estoque mínimo, previsões e capacidade produtiva.
Quantidade de matéria-prima
A estrutura do produto deve indicar quais materiais são necessários e quanto será consumido para produzir a quantidade planejada.
Se cada unidade utiliza 500 gramas de determinado material, uma ordem de 1.000 unidades terá uma necessidade teórica de 500 kg, antes de considerar perdas previstas.
Essa referência será importante para comparar o consumo real posteriormente.
Tempo previsto
Cada operação pode possuir um tempo estimado.
É possível definir tempos para preparação, produção, montagem, inspeção, embalagem ou outras fases.
Esses valores ajudam a estimar a duração da ordem e a ocupação dos recursos.
Data de início e término
Definir datas ajuda a acompanhar o cumprimento da programação.
Se uma ordem deveria começar na segunda-feira e terminar na terça-feira, mas termina apenas na quinta-feira, existe um atraso que pode afetar as ordens seguintes.
Máquinas e recursos
O planejamento precisa considerar quais máquinas serão utilizadas e sua disponibilidade.
Programar várias ordens simultaneamente para o mesmo equipamento pode criar uma capacidade fictícia.
Também é importante avaliar ferramentas, operadores e outros recursos necessários.
Equipe responsável
Dependendo do processo, diferentes equipes podem apresentar capacidades e especializações distintas.
Registrar os responsáveis facilita o acompanhamento da execução e a análise dos resultados.
Capacidade produtiva
Conhecer a capacidade disponível evita criar planos impossíveis de cumprir.
Uma máquina capaz de produzir até 500 unidades por turno não pode receber uma programação de 1.500 unidades no mesmo período sem que exista alguma alteração de turno, recurso ou processo.
Custos previstos
Materiais, mão de obra, máquinas e outros recursos podem fazer parte do custo planejado.
Ao comparar com o realizado, a indústria pode identificar variações importantes.
Perdas previstas
Alguns processos possuem perdas normais e previstas.
Registrar essa referência permite diferenciar uma perda esperada de um desperdício fora do padrão.
Prioridade da ordem
A prioridade ajuda a orientar o sequenciamento.
Quando tudo é tratado como urgente, o planejamento perde eficiência. Por isso, prioridades precisam estar relacionadas aos prazos e às necessidades reais.
Quanto mais completas forem essas informações, maior será a capacidade de interpretar posteriormente o que aconteceu durante a produção.
Como registrar os dados realizados no chão de fábrica?
Depois que a ordem entra em produção, o próximo passo do planejamento e controle da produção PCP é registrar aquilo que está acontecendo. Esse processo costuma ser chamado de apontamento da produção.
Sem apontamentos, a empresa pode conhecer o planejamento, mas não possui informações suficientes para avaliar a execução.
O registro deve ser realizado de maneira padronizada e com dados que possam ser comparados posteriormente.
Quantidade produzida
É necessário registrar quantas unidades foram realmente fabricadas.
Se a ordem previa 1.000 unidades e foram produzidas 960, essa diferença precisa aparecer no controle.
Quantidade aprovada
Nem tudo que é produzido necessariamente fica disponível como produto acabado.
Pode haver unidades rejeitadas durante a inspeção, produtos que precisam ser retrabalhados ou materiais descartados.
Por isso, separar produção total de produção aprovada melhora a qualidade das informações.
Quantidade perdida ou refugos
As perdas devem ser registradas sempre que possível.
Além da quantidade, pode ser interessante identificar o motivo.
Uma perda causada por matéria-prima inadequada exige uma análise diferente de uma perda provocada por regulagem incorreta de máquina.
Materiais consumidos
O consumo real precisa ser comparado com o consumo teórico.
Se uma ordem deveria utilizar 100 kg de determinado material, mas foram utilizados 120 kg, existe um desvio que precisa ser entendido.
Horário inicial e final
Registrar o início e o término das atividades ajuda a calcular o tempo realmente utilizado.
Essa informação é especialmente importante quando existe uma referência de tempo padrão.
Tempo efetivamente utilizado
Além do horário total, pode ser necessário diferenciar tempo produtivo de períodos de parada.
Uma ordem que ficou dez horas aberta não necessariamente utilizou dez horas de produção.
Talvez tenha permanecido duas horas aguardando material e uma hora parada por manutenção.
Paradas e seus motivos
Registrar paradas permite entender por que uma produção demorou mais do que o previsto.
Entre os motivos podem estar:
-
Falta de material;
-
Quebra de equipamento;
-
Manutenção;
-
Ajustes;
-
Troca de ferramenta;
-
Falta de operador;
-
Inspeção;
-
Espera por aprovação.
Máquina e operador
Registrar onde e por quem a atividade foi executada facilita análises futuras.
Se um determinado equipamento apresenta continuamente tempos maiores do que os planejados, pode existir um problema específico relacionado a esse recurso.
Etapa executada
Em processos com várias operações, é importante saber em qual etapa os dados foram registrados.
Isso ajuda a localizar gargalos e perdas com maior precisão.
Situação da ordem
A ordem pode estar planejada, liberada, em produção, parada, parcialmente concluída, finalizada ou em outra situação definida pela empresa.
Manter essas informações atualizadas permite acompanhar o fluxo e identificar rapidamente atividades que precisam de atenção.
Quanto mais próximos do momento da execução forem os registros, menor a chance de informações serem esquecidas ou estimadas posteriormente.
Como fazer a comparação entre Planejado x Realizado?
A comparação dentro do planejamento e controle da produção PCP precisa seguir uma lógica simples: utilizar informações equivalentes, referentes ao mesmo período, produto, ordem ou recurso.
Não faz sentido comparar o consumo previsto de uma ordem com o consumo realizado de várias ordens reunidas. Os dados precisam possuir a mesma base.
Definir o período analisado
O primeiro passo é escolher o que será analisado.
A comparação pode considerar:
-
Uma ordem de produção;
-
Um turno;
-
Um dia;
-
Uma semana;
-
Um mês;
-
Um produto;
-
Uma máquina;
-
Um setor.
Para acompanhamento operacional, períodos menores ajudam a identificar problemas rapidamente. Para análises gerenciais, períodos maiores podem mostrar tendências.
Selecionar os indicadores
Depois, é necessário escolher quais informações serão comparadas.
A empresa pode analisar quantidade, tempo, material, perdas, produtividade, custo ou prazo.
Não é obrigatório analisar tudo ao mesmo tempo. O ideal é selecionar indicadores relevantes para a realidade da operação.
Levantar os dados planejados
Os valores planejados podem vir das ordens de produção, estrutura dos produtos, roteiros, tempos padrão, programação e metas.
É importante garantir que essas informações correspondam à versão utilizada quando a ordem foi planejada.
Levantar os dados realizados
Os valores realizados devem vir dos apontamentos do chão de fábrica, registros de consumo, tempos, movimentações e resultados efetivamente obtidos.
Calcular os desvios
A diferença pode ser calculada de maneira simples:
Realizado – Planejado = Desvio.
Observe um exemplo:
| Indicador | Planejado | Realizado | Diferença |
|---|---|---|---|
| Quantidade produzida | 1.000 | 920 | -80 |
| Tempo de produção | 20 h | 24 h | +4 h |
| Matéria-prima | 500 kg | 530 kg | +30 kg |
| Perdas | 20 un. | 45 un. | +25 un. |
| Prazo | 2 dias | 3 dias | +1 dia |
Como interpretar a quantidade produzida
A produção ficou 80 unidades abaixo do esperado.
Nesse caso, é necessário entender se a ordem foi encerrada incompleta, se houve perda de unidades, falta de material ou alguma limitação de capacidade.
Como interpretar o tempo
Foram utilizadas quatro horas além do previsto.
Isso pode indicar paradas, produtividade menor, tempo padrão incorreto ou problemas em alguma etapa.
Como interpretar o consumo
O processo consumiu 30 kg além da referência.
A empresa pode verificar perdas, refugo, variação da matéria-prima, erros de registro ou diferenças no processo.
Como interpretar as perdas
O previsto era perder 20 unidades, mas foram registradas 45.
Esse resultado indica que a perda real ficou 25 unidades acima da referência.
Como interpretar o prazo
A ordem foi concluída um dia depois do planejado.
Além de investigar a origem do atraso, é importante verificar se ele afetou outras ordens ou comprometeu a entrega ao cliente.
A comparação deve servir como ponto de partida para a análise, e não apenas como relatório.
Quais indicadores utilizar na comparação Planejado x Realizado?
Os indicadores utilizados no planejamento e controle da produção PCP ajudam a transformar os dados da produção em informações que podem ser acompanhadas ao longo do tempo.
A escolha dos indicadores depende do tipo de processo e dos problemas que a indústria deseja monitorar.
Quantidade produzida
Esse indicador compara a produção prevista com a quantidade efetivamente produzida.
Se o planejamento previa 5.000 unidades na semana e a fábrica entregou 4.600, existe um déficit de 400 unidades.
A análise deve considerar o motivo dessa diferença.
Tempo de produção
Compara o tempo estimado com o tempo real.
Imagine uma operação prevista para cinco horas que levou sete horas.
A diferença pode ter ocorrido por baixa produtividade, paradas, dificuldade de preparação, falhas no equipamento ou porque o tempo utilizado como referência não representa mais a realidade.
Consumo de materiais
Compara o consumo previsto na estrutura do produto com o consumo registrado.
Esse acompanhamento é especialmente importante em processos nos quais a matéria-prima representa uma parte significativa do custo.
Variações constantes podem indicar necessidade de revisar parâmetros ou processos.
Perdas e refugos
O indicador acompanha unidades ou materiais que não foram aproveitados.
Pode ser analisado em quantidade, percentual ou valor.
Se a perda prevista era de 2% e passou para 5%, a diferença merece investigação.
Produtividade
A produtividade relaciona aquilo que foi produzido aos recursos utilizados.
Pode ser medida, por exemplo, como unidades por hora.
Se uma máquina deveria produzir 100 unidades por hora, mas apresenta média de 75 unidades, existe uma diferença de produtividade.
Esse dado deve ser analisado junto com as condições de operação.
Cumprimento de prazos
Esse indicador mostra se as ordens são finalizadas dentro das datas programadas.
Uma indústria pode acompanhar quantas ordens foram concluídas no prazo, quantas atrasaram e qual foi o atraso médio.
Quando atrasos se repetem, pode haver problemas no planejamento de capacidade ou na própria execução.
Utilização da capacidade
A capacidade mostra quanto determinado recurso pode produzir ou trabalhar dentro de um período.
Comparar capacidade disponível, capacidade programada e utilização realizada ajuda a entender situações de sobrecarga ou ociosidade.
Custos
Os custos planejados podem ser comparados com aqueles observados durante a execução.
Materiais adicionais, horas extras, retrabalho, perdas e maior tempo de máquina podem aumentar o custo real.
Os indicadores precisam ser analisados em conjunto. Uma produtividade maior, por exemplo, não significa necessariamente um resultado melhor se ela estiver acompanhada por aumento significativo de perdas.
Como identificar as causas dos desvios na produção?
Identificar um desvio é apenas uma parte do trabalho realizado pelo planejamento e controle da produção PCP. Depois de encontrar a diferença, é necessário procurar sua causa.
Se uma ordem atrasou dois dias, simplesmente registrar o atraso não evita que o problema aconteça novamente.
É necessário descobrir por que a ordem atrasou.
Falta de matéria-prima
A produção pode parar quando um material necessário não está disponível.
Nesse caso, é importante verificar se o problema ocorreu por atraso do fornecedor, falha na compra, divergência de estoque, consumo acima do previsto ou falta de planejamento da necessidade.
Máquina parada
Paradas inesperadas reduzem o tempo disponível e podem comprometer toda a programação.
Além do tempo de parada, registrar o motivo ajuda a identificar equipamentos com problemas recorrentes.
Manutenção inesperada
Uma manutenção corretiva pode interromper a produção por várias horas.
Quando essa ocorrência se repete, a empresa pode avaliar seu impacto na capacidade utilizada para planejar.
Falta de operadores
Uma máquina disponível não representa capacidade real se não existe mão de obra disponível para operá-la.
Faltas, afastamentos, férias ou necessidade de operadores especializados podem afetar o plano.
Baixa produtividade
Uma operação pode apresentar quantidade produzida por hora menor do que a referência utilizada.
Nesse caso, é necessário investigar condições de trabalho, treinamento, equipamento, matéria-prima e até mesmo a validade do tempo padrão.
Problemas de qualidade e retrabalho
Quando produtos precisam ser refeitos, parte da capacidade é utilizada para corrigir algo já produzido.
Isso aumenta o tempo e o consumo sem necessariamente aumentar a quantidade final disponível.
Sequenciamento inadequado
A ordem das atividades pode gerar trocas excessivas de ferramentas, limpeza, preparação ou deslocamento.
Esse tempo adicional pode reduzir a capacidade real.
Mudanças de prioridade
Inserir constantemente pedidos urgentes na programação pode atrasar ordens já planejadas.
O efeito dessas mudanças precisa aparecer na análise para evitar que o atraso seja atribuído exclusivamente ao chão de fábrica.
Tempo padrão incorreto
Nem todo desvio significa que a execução está errada.
Talvez a referência utilizada no planejamento esteja desatualizada.
Se uma atividade foi planejada durante meses para cinco horas e sempre leva aproximadamente sete, pode ser necessário revisar o padrão.
Capacidade superestimada
Programar uma máquina para produzir mais do que realmente consegue também gera atrasos recorrentes.
Veja alguns exemplos:
| Desvio identificado | Possível causa | Ação de análise |
|---|---|---|
| Produção abaixo da meta | Máquina parada | Verificar tempo de parada |
| Consumo elevado | Perdas no processo | Analisar consumo real |
| Ordem atrasada | Gargalo produtivo | Avaliar capacidade |
| Tempo acima do previsto | Processo lento | Comparar tempos das etapas |
| Muitas perdas | Problemas de qualidade | Investigar origem do refugo |
Uma boa análise evita conclusões precipitadas e procura relacionar o desvio com evidências registradas durante a produção.
Como usar Planejado x Realizado para identificar gargalos?
Os dados gerados pelo planejamento e controle da produção PCP podem revelar muito mais do que problemas isolados. Quando analisados ao longo do tempo, eles ajudam a identificar gargalos que limitam o fluxo produtivo.
Um gargalo é um recurso ou etapa cuja capacidade restringe o desempenho do processo.
Ordens frequentemente atrasadas
Uma ordem atrasada pode representar um problema pontual.
Porém, se várias ordens apresentam atraso sempre na mesma etapa, existe um sinal de que aquele ponto precisa ser analisado.
Máquina constantemente sobrecarregada
Quando um equipamento recebe mais horas programadas do que possui disponíveis, a fila tende a crescer.
O planejado versus realizado pode mostrar que a capacidade cadastrada não corresponde à realidade ou que a demanda está acima do que o recurso consegue processar.
Produção abaixo da capacidade planejada
Se um recurso deveria produzir 800 unidades por turno, mas frequentemente entrega cerca de 600, é necessário investigar.
Talvez o tempo padrão esteja incorreto, existam muitas paradas ou o processo possua alguma limitação não considerada.
Acúmulo entre etapas
Imagine um processo com corte, dobra, solda e pintura.
Se o corte produz rapidamente, mas a dobra não consegue processar tudo no mesmo ritmo, os itens começarão a se acumular entre essas duas operações.
Esse estoque intermediário pode sinalizar desequilíbrio entre capacidades.
Espera por materiais
Quando várias ordens ficam paradas aguardando matéria-prima, o problema pode estar relacionado ao planejamento de compras, estoque ou consumo.
Nesse cenário, o gargalo não está necessariamente em uma máquina, mas na disponibilidade de materiais.
Horas extras frequentes
Horas extras constantes podem indicar que a carga planejada está acima da capacidade normal.
Elas também podem surgir como consequência de atrasos acumulados durante o período.
Consumo acima do previsto
Desvios frequentes de materiais podem afetar estoque e disponibilidade para as próximas ordens.
Se o planejamento utiliza um consumo teórico menor do que o real, futuras necessidades também podem ser calculadas de maneira insuficiente.
Retrabalho elevado
O retrabalho ocupa máquinas, mão de obra e tempo que não estavam necessariamente previstos na programação original.
Se ele ocorrer de forma recorrente, pode se tornar uma causa importante de perda de capacidade.
Reprogramação constante
Quando o planejamento precisa ser alterado todos os dias, vale avaliar por que isso acontece.
Pode existir excesso de pedidos urgentes, falta de materiais, capacidade inadequada ou tempos pouco confiáveis.
O ponto mais importante é analisar tendências.
Um evento isolado não caracteriza automaticamente um gargalo. Porém, quando os mesmos desvios aparecem em vários períodos e ordens, eles fornecem evidências importantes sobre onde a operação pode estar perdendo desempenho.
Como transformar os resultados em melhorias para o planejamento?
A principal finalidade do planejamento e controle da produção PCP não deve ser criar um plano rígido e mantê-lo mesmo quando os dados mostram que ele não corresponde à realidade. Os resultados obtidos durante a execução precisam alimentar os próximos planejamentos.
Essa lógica cria um processo contínuo de melhoria.
Revisar tempos padrão
Se determinado processo leva sistematicamente mais tempo do que o previsto, a referência pode estar desatualizada.
Revisar o tempo evita que novas ordens sejam programadas com duração irreal.
O mesmo vale quando uma melhoria no processo reduz significativamente o tempo necessário.
Atualizar capacidade produtiva
A capacidade deve refletir aquilo que realmente está disponível.
Mudanças em turnos, equipamentos, equipes, manutenção e processos podem modificar a capacidade de um setor.
Utilizar valores antigos pode provocar sobrecarga ou ociosidade.
Corrigir estimativas de consumo
Quando o consumo real permanece diferente do previsto, a empresa pode revisar a estrutura do produto, perdas esperadas ou parâmetros utilizados.
Isso melhora tanto o planejamento da produção quanto a necessidade de materiais.
Ajustar o tamanho dos lotes
Lotes muito grandes podem gerar filas, estoques intermediários e períodos longos de ocupação.
Lotes muito pequenos podem aumentar a quantidade de preparações.
Os dados reais podem ajudar a encontrar uma configuração mais adequada ao processo.
Revisar o sequenciamento
Analisar os tempos realizados pode mostrar que determinadas sequências geram muitas trocas, preparações ou deslocamentos.
Reorganizar a programação pode reduzir esses períodos improdutivos.
Identificar recursos críticos
Recursos que aparecem constantemente ligados aos atrasos precisam receber atenção especial.
Isso pode envolver manutenção, alteração de capacidade, redistribuição de atividades ou revisão do planejamento.
Atualizar parâmetros de estoque
Consumos reais e prazos de produção afetam diretamente a necessidade de estoque.
Se um material apresenta consumo superior ao previsto, manter parâmetros antigos pode aumentar o risco de falta.
Ajustar prazos
Prometer prazos com base em tempos irreais gera atrasos constantes.
O histórico realizado ajuda a entender quanto tempo cada tipo de ordem realmente leva.
Melhorar previsões
Quanto maior o histórico disponível, maior a possibilidade de comparar períodos, produtos e comportamentos.
Essas informações podem apoiar previsões futuras.
Corrigir rotinas de apontamento
Também é importante avaliar a qualidade dos próprios registros.
Dados incompletos, lançamentos atrasados ou informações incorretas reduzem a confiabilidade da análise.
Revisar metas pouco realistas
Nem sempre o problema está na execução.
Uma meta definida sem considerar capacidade, materiais ou tempos pode ser impossível de alcançar.
Por isso, o ciclo pode ser representado assim:
Planejar → Produzir → Registrar → Comparar → Identificar desvios → Corrigir → Planejar novamente.
Esse processo transforma o histórico produtivo em uma fonte de informações para decisões futuras.
Como um sistema de PCP facilita a comparação Planejado x Realizado?
À medida que a quantidade de produtos, ordens, materiais e recursos aumenta, acompanhar todas essas informações manualmente pode se tornar mais complexo. Um sistema voltado ao planejamento e controle da produção PCP pode ajudar a centralizar os dados utilizados desde o planejamento até a análise dos resultados.
O objetivo é manter as informações organizadas e facilitar a comparação entre o que estava previsto e aquilo que foi registrado durante a execução.
Cadastro da estrutura dos produtos
A estrutura pode informar os materiais e quantidades necessárias para fabricar determinado produto.
Essa informação serve como referência para calcular necessidades e posteriormente comparar o consumo realizado.
Planejamento das ordens
As ordens podem reunir produto, quantidade, datas, prioridades e demais informações que servirão como base para a produção.
Programação da produção
A programação distribui as ordens de acordo com datas, recursos e capacidades.
Isso permite organizar melhor a sequência em que os trabalhos serão executados.
Controle de materiais
Ao relacionar materiais e produção, torna-se mais fácil verificar necessidades antes da liberação das ordens.
Esse controle também ajuda na comparação entre consumo previsto e realizado.
Apontamento da produção
Os apontamentos registram aquilo que realmente aconteceu.
Quantidade produzida, tempo, perdas, consumo e demais dados passam a formar um histórico da execução.
Registro de perdas
Separar produção boa de perdas permite analisar rendimento e identificar situações que consomem materiais sem gerar quantidade aprovada.
Controle de tempos
Comparar tempos previstos e reais ajuda a revisar parâmetros e localizar operações que apresentam diferenças frequentes.
Acompanhamento das ordens
Consultar a situação de cada ordem permite saber quais estão planejadas, em execução, atrasadas ou finalizadas.
Esse acompanhamento facilita a identificação de pendências.
Consulta de atrasos
Quando datas planejadas e realizadas estão registradas, torna-se possível visualizar quais ordens não cumpriram a programação.
A análise pode considerar também quanto tempo cada atividade atrasou.
Indicadores produtivos
Os dados reunidos podem alimentar indicadores de produtividade, consumo, perdas, prazo e capacidade.
Em vez de analisar registros isolados, a empresa passa a observar padrões.
Histórico de produção
O histórico permite comparar diferentes períodos e ordens.
Isso ajuda a verificar se determinado desvio aconteceu apenas uma vez ou se é recorrente.
Relatórios de planejado versus realizado
Relatórios específicos podem colocar os valores lado a lado, facilitando a identificação de diferenças.
Essa centralização cria uma sequência integrada:
Demanda → planejamento → materiais → capacidade → programação → ordem de produção → execução → apontamento → comparação → melhoria.
Assim, as informações geradas em uma etapa podem ser utilizadas nas seguintes, reduzindo a necessidade de reconstruir manualmente o histórico sempre que for necessário analisar um resultado.
Como criar uma rotina de acompanhamento do Planejado x Realizado?
Para que a comparação entre previsto e executado realmente ajude na gestão industrial, o planejamento e controle da produção PCP precisa transformar essa análise em uma rotina. Avaliar os resultados apenas quando ocorre um atraso significativo ou um problema na fábrica pode dificultar a identificação das causas e impedir que pequenos desvios sejam percebidos antes de se tornarem recorrentes.
O primeiro passo é definir uma frequência de acompanhamento adequada ao processo produtivo. Algumas informações podem ser verificadas diariamente, enquanto outras fazem mais sentido em análises semanais ou mensais. Ordens atrasadas, paradas de máquinas e falta de materiais, por exemplo, podem exigir acompanhamento diário. Já indicadores de produtividade, perdas e consumo podem ser consolidados para observar tendências ao longo de períodos maiores.
Definir quais informações serão acompanhadas
A empresa deve estabelecer um conjunto de informações que permita avaliar o desempenho sem tornar o controle excessivamente complexo.
Entre os dados que podem fazer parte dessa rotina estão:
-
Quantidade planejada e produzida;
-
Horas previstas e realizadas;
-
Consumo previsto e real;
-
Perdas e refugos;
-
Ordens em atraso;
-
Paradas de máquinas;
-
Produtividade;
-
Utilização da capacidade;
-
Cumprimento dos prazos.
Os indicadores escolhidos devem estar relacionados às necessidades reais da produção.
Estabelecer limites para os desvios
Nem toda diferença exige a mesma atenção. Por isso, a indústria pode definir limites de tolerância.
Se uma ordem estava prevista para dez horas e levou dez horas e quinze minutos, a diferença pode ser aceitável dependendo do processo. Porém, se frequentemente são necessárias quinze horas, existe um desvio que merece análise.
Esses limites ajudam a priorizar os problemas mais relevantes.
Registrar as causas encontradas
Sempre que um desvio importante for identificado, também é recomendável registrar sua causa.
Por exemplo:
Atraso da ordem → falta de matéria-prima.
Tempo acima do previsto → parada de máquina.
Produção abaixo da meta → baixa produtividade em determinada etapa.
Esse histórico facilita a identificação de ocorrências repetitivas.
Acompanhar as ações de melhoria
A rotina não deve terminar quando a causa é encontrada. Também é importante acompanhar as ações tomadas e verificar se elas produziram resultados.
Se um tempo padrão foi revisado, por exemplo, as próximas ordens podem ser comparadas novamente para verificar se a nova referência representa melhor a realidade.
Dessa forma, o acompanhamento do planejado versus realizado deixa de ser apenas uma conferência de números e passa a funcionar como um ciclo contínuo de análise, correção e melhoria da produção.
Conclusão
Comparar aquilo que foi planejado com o que realmente aconteceu permite que a indústria conheça melhor seu próprio processo produtivo. Essa análise não deve ser utilizada somente para descobrir se uma meta foi alcançada, mas para compreender os motivos que levaram aos resultados observados.
Por meio do planejamento e controle da produção PCP, é possível relacionar quantidade prevista e produzida, consumo teórico e real, tempos estimados e utilizados, capacidade programada e disponível, perdas, custos e cumprimento dos prazos.
Quando aparecem diferenças, o próximo passo é identificar suas causas. Falta de materiais, paradas de máquinas, problemas de qualidade, retrabalho, capacidade superestimada, tempos incorretos e mudanças de prioridade são apenas algumas situações que podem interferir nos resultados.
O acompanhamento contínuo também permite diferenciar acontecimentos pontuais de problemas recorrentes. Se determinadas máquinas, etapas ou produtos apresentam os mesmos desvios repetidamente, existem informações suficientes para aprofundar a análise e buscar ajustes.
Os dados realizados também devem retornar ao planejamento. Tempos podem ser revisados, capacidades atualizadas, consumos corrigidos, lotes ajustados e sequências reorganizadas.
Dessa maneira, cada ciclo de produção gera informações capazes de melhorar o ciclo seguinte.
Quando o planejamento e controle da produção PCP utiliza dados reais para revisar parâmetros e organizar as próximas ordens, a programação tende a se aproximar cada vez mais das condições encontradas no chão de fábrica. Isso contribui para melhorar a utilização dos recursos, reduzir diferenças entre previsão e execução e aumentar a previsibilidade da produção.