Gargalos e atrasos estão entre os problemas que mais comprometem o funcionamento de uma operação industrial. Quando uma etapa produz menos do que as demais conseguem processar, quando uma ordem precisa aguardar matéria-prima ou quando uma máquina fica indisponível, todo o fluxo produtivo pode ser afetado. O resultado pode aparecer na forma de pedidos entregues depois do prazo, estoque intermediário acumulado, aumento do tempo de produção e dificuldade para aproveitar adequadamente a capacidade disponível.
Nesse cenário, o planejamento e controle da produção PCP ajuda a transformar pedidos, recursos e necessidades de materiais em uma programação mais organizada. Em vez de iniciar ordens sem saber se existem máquinas, operadores ou componentes disponíveis, a empresa passa a avaliar previamente o que precisa ser produzido, quando cada atividade deve acontecer e quais condições precisam estar disponíveis para cumprir o planejamento.
Essa organização também permite acompanhar o que acontece depois que a produção começa. Isso é importante porque um plano elaborado no início da semana pode sofrer alterações devido a uma quebra de equipamento, atraso de fornecedor, mudança de prioridade ou produtividade abaixo do esperado. O controle mostra essas diferenças e fornece informações para reprogramar as atividades.
Evitar atrasos, portanto, não significa apenas exigir que a fábrica produza mais rápido. É necessário compreender onde estão as limitações, comparar demanda e capacidade, acompanhar materiais, priorizar ordens corretamente e registrar o desempenho real das operações.
Ao longo deste conteúdo, será possível entender como identificar gargalos, reconhecer as principais causas de atraso e utilizar informações do processo produtivo para construir uma programação mais confiável.
O que é Planejamento e Controle da Produção PCP?
O planejamento e controle da produção PCP reúne atividades usadas para definir, organizar, programar e acompanhar aquilo que precisa ser produzido em determinado período. Seu objetivo é transformar a demanda existente em um plano executável, considerando materiais, capacidade, recursos e prazos.
Na prática, não basta saber que determinado produto precisa ser fabricado. A empresa precisa determinar quantas unidades serão necessárias, quais componentes serão utilizados, quais operações deverão ser realizadas, quanto tempo elas exigirão e quando cada etapa deverá acontecer.
Qual é a função do PCP?
Uma das principais funções do PCP é organizar o fluxo entre aquilo que foi solicitado e aquilo que a fábrica realmente consegue entregar.
Por exemplo, imagine que a área comercial receba vários pedidos para a mesma semana. Antes de liberar todas as ordens, é necessário verificar se existe matéria-prima suficiente, quais máquinas serão utilizadas e se a capacidade disponível suporta todo o volume.
Caso alguma dessas condições não seja atendida, o planejamento precisa considerar alternativas. Uma ordem pode ser antecipada, outra pode ser reprogramada e determinados materiais podem precisar ser comprados antes da liberação.
Planejamento, programação e controle
Essas três etapas possuem funções relacionadas, mas diferentes.
O planejamento define necessidades futuras e estabelece o que precisa ser produzido.
A programação transforma essas necessidades em uma sequência operacional, indicando quando determinadas ordens devem entrar em produção.
O controle acompanha a execução e verifica se aquilo que foi programado realmente aconteceu.
Uma empresa pode, por exemplo, planejar fabricar 5.000 unidades durante o mês, programar 1.200 unidades para determinada semana e, ao final dela, constatar que apenas 900 foram concluídas. Essa diferença precisa ser entendida.
O controle permite identificar se houve falta de material, redução de produtividade, indisponibilidade de máquina ou outra ocorrência.
Conexão entre demanda, estoque e produção
Outro papel importante do PCP é aproximar informações que muitas vezes são analisadas separadamente.
A demanda indica o que será necessário atender. O estoque mostra quais produtos e materiais já estão disponíveis. A capacidade demonstra quanto os recursos conseguem produzir. A programação organiza quando cada atividade acontecerá.
Quando essas informações são consideradas em conjunto, a empresa consegue evitar decisões baseadas apenas na urgência do momento.
Assim, o PCP contribui para uma produção mais previsível, permitindo visualizar antecipadamente possíveis limitações que poderiam comprometer os prazos.
O que são gargalos na produção?
O planejamento e controle da produção PCP precisa considerar os gargalos porque eles determinam quanto o processo consegue avançar dentro de determinado período.
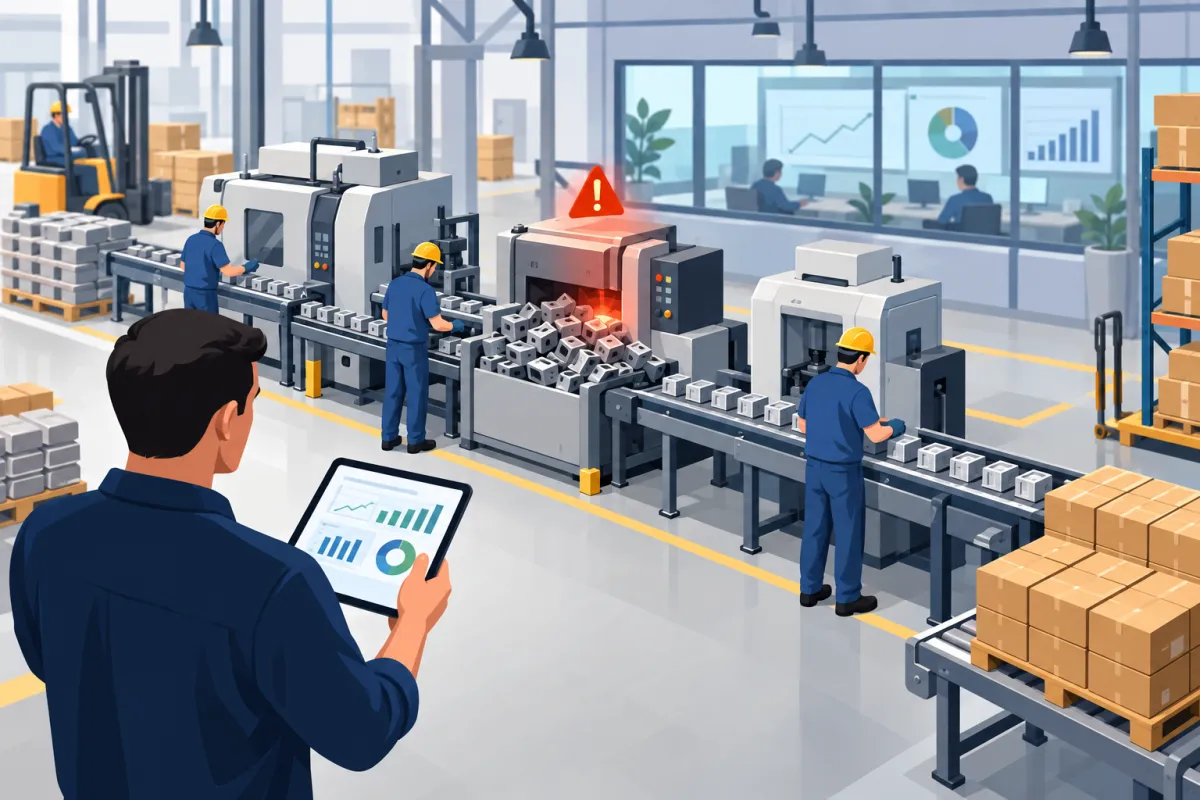
Um gargalo é um recurso, etapa ou condição cuja capacidade é inferior à necessidade existente naquele momento. Como consequência, os itens começam a se acumular antes dessa operação, enquanto processos posteriores podem ficar aguardando.
Como um gargalo aparece no fluxo produtivo?
Imagine uma fábrica com três operações consecutivas.
A primeira consegue processar 100 peças por hora. A segunda consegue processar apenas 60. A terceira volta a ter capacidade para 100 peças.
Nesse caso, ainda que a primeira etapa produza rapidamente, a segunda não consegue acompanhar o mesmo ritmo. Com o passar das horas, as peças começam a se acumular entre as duas operações.
Aumentar a velocidade da primeira etapa não resolveria o problema. Pelo contrário, poderia elevar ainda mais o estoque intermediário.
Máquinas com capacidade insuficiente
Equipamentos podem se tornar gargalos quando recebem uma carga de trabalho superior às horas disponíveis.
Isso pode acontecer porque determinada máquina é utilizada na fabricação de diversos produtos ou porque a operação realizada nela possui um tempo de processamento maior.
Quando a programação não considera essa restrição, diversas ordens podem depender do mesmo recurso no mesmo período.
Falta de operadores
O gargalo também pode estar relacionado à mão de obra.
A empresa pode possuir máquinas suficientes, mas não contar com operadores habilitados para determinados equipamentos ou atividades.
Se apenas um profissional consegue executar determinada operação, sua disponibilidade passa a limitar o fluxo.
Processos manuais demorados
Atividades de montagem, inspeção, separação ou acabamento também podem limitar a capacidade.
Quando uma etapa manual exige bastante tempo e recebe um volume elevado de itens, começa a formar uma fila.
Falta de matéria-prima
Nem todo gargalo está relacionado à velocidade das operações.
Uma ordem parada por falta de material também impede que o fluxo avance. Mesmo com máquinas e operadores disponíveis, a produção não pode começar se um componente essencial estiver indisponível.
O gargalo pode mudar
Uma característica importante é que o gargalo não precisa permanecer sempre na mesma operação.
Quando muda o mix de produtos, o volume de pedidos ou a sequência de fabricação, outra etapa pode passar a receber uma carga maior.
Por isso, identificar gargalos não deve ser uma análise realizada apenas uma vez. É necessário observar constantemente a relação entre carga e capacidade.
Quais são as principais causas de atrasos na produção?
O planejamento e controle da produção PCP permite identificar que um atraso raramente surge apenas no momento em que o prazo é perdido. Normalmente, ele começa antes, em alguma decisão, restrição ou ocorrência que compromete o andamento das atividades.
Compreender essas causas ajuda a agir antes que várias ordens sejam afetadas.
Planejamento incompatível com a realidade
Um planejamento pode parecer adequado no papel e ainda assim não ser executável.
Isso acontece quando são utilizados tempos incorretos, capacidades desatualizadas ou estimativas que não refletem as condições reais da fábrica.
Se uma operação leva duas horas, mas é planejada considerando apenas uma, a programação já começa com uma diferença importante.
Falta de materiais
A ordem pode estar programada e possuir máquina disponível, mas não avançar porque um componente está faltando.
Essa situação é particularmente problemática quando a ausência é descoberta somente depois que a ordem deveria ter começado.
Por isso, a verificação de materiais deve ocorrer antes da liberação.
Estoque desatualizado
O sistema pode indicar que determinada quantidade está disponível enquanto fisicamente o material não existe na mesma proporção.
Divergências de estoque tornam o planejamento menos confiável porque as ordens são programadas com base em recursos que podem não estar realmente disponíveis.
Capacidade mal dimensionada
Uma operação pode receber mais trabalho do que consegue executar dentro das horas existentes.
Quando isso acontece, a fila aumenta progressivamente e as ordens começam a ultrapassar suas datas previstas.
Quebras de máquinas
Paradas inesperadas reduzem a capacidade.
Dependendo da importância do equipamento, uma única quebra pode interromper diversas ordens.
O impacto tende a ser maior quando não existe equipamento alternativo ou possibilidade de alterar a sequência de produção.
Retrabalho
Quando um item precisa retornar para uma operação anterior, consome novamente horas que inicialmente estavam destinadas a outras ordens.
Com isso, a capacidade disponível diminui e a programação precisa ser revisada.
Prioridades mal definidas
Alterações constantes na sequência também podem causar atrasos.
Uma ordem urgente inserida no meio da programação desloca outras atividades. Quando isso ocorre repetidamente, torna-se difícil prever datas de conclusão.
Prazos incompatíveis com a capacidade
Aceitar um prazo sem considerar a situação da fábrica pode criar um compromisso que a operação não consegue cumprir.
Por isso, as datas precisam considerar a carga existente, os materiais e os recursos disponíveis.
Pequenas diferenças acumuladas ao longo de várias operações podem transformar algumas horas de atraso em vários dias ao final do processo.
Como identificar gargalos antes que provoquem atrasos?
O planejamento e controle da produção PCP deve funcionar também como uma forma de antecipar problemas. Esperar que o cliente cobre um pedido atrasado para descobrir uma limitação significa perceber o problema tarde demais.
A produção apresenta sinais que podem ser acompanhados antes que o impacto chegue à entrega.
Filas entre operações
Quando muitos produtos ficam esperando a mesma etapa, existe um sinal claro de desequilíbrio.
É importante analisar se a operação seguinte possui capacidade menor, se está parada ou se está atendendo outras ordens prioritárias.
O volume acumulado ajuda a mostrar onde o fluxo perdeu continuidade.
Máquinas constantemente sobrecarregadas
Um equipamento que trabalha próximo do limite durante praticamente todo o período merece atenção.
Se qualquer interrupção provocar imediatamente atrasos, significa que existe pouca margem para absorver imprevistos.
A carga prevista para essa máquina deve ser comparada com as horas realmente disponíveis.
Ordens paradas
Uma ordem aberta que permanece vários dias sem movimentação pode indicar falta de material, espera por recurso, pendência técnica ou problema de prioridade.
Quanto mais cedo a causa for registrada, maior a possibilidade de corrigir o fluxo antes da data de entrega.
Produção abaixo do planejado
Comparar diariamente ou periodicamente a quantidade prevista com a realizada ajuda a identificar desvios.
Se uma linha deveria produzir 500 unidades e concluiu apenas 380, é necessário entender o motivo.
A diferença pode estar relacionada ao tempo de setup, ritmo de produção, parada de máquina, falta de mão de obra ou perda de qualidade.
Horas extras frequentes
Horas extras não representam necessariamente um problema, mas quando se tornam a única forma de cumprir a programação, podem indicar que a carga habitual está acima da capacidade normal.
Nesse caso, a programação precisa ser revisada.
Aumento do lead time
Se pedidos semelhantes começam a levar mais tempo para atravessar a fábrica, algum ponto do processo pode estar aumentando as filas ou esperas.
Acompanhar o tempo total ajuda a perceber essas mudanças.
Entregas constantemente reagendadas
Reprogramações frequentes são outro sinal importante.
Quando as datas precisam ser alteradas repetidamente, o planejamento pode estar utilizando dados pouco confiáveis ou a produção pode estar enfrentando limitações não consideradas anteriormente.
Observar o chão de fábrica junto aos dados de produção é fundamental. A informação registrada mostra o resultado, enquanto a operação ajuda a entender sua causa.
Como o PCP ajuda a evitar gargalos e atrasos?
O planejamento e controle da produção PCP atua antes, durante e depois da execução das ordens. Isso permite não apenas elaborar uma programação inicial, mas também ajustá-la conforme surgem novas informações.
A lógica pode ser representada pelo fluxo:
Demanda → planejamento → materiais → capacidade → programação → produção → acompanhamento → ajustes.
Cada etapa influencia a seguinte.
Planejamento das necessidades
O primeiro passo é compreender o que precisa ser produzido.
Pedidos, previsões e necessidades internas podem servir de base para determinar volumes e datas.
Essa visão evita liberar ordens apenas porque existe uma solicitação, sem considerar o restante da operação.
Definição de prioridades
Nem todas as ordens precisam entrar em produção ao mesmo tempo.
O PCP pode considerar data de entrega, disponibilidade de materiais, sequência operacional e capacidade antes de organizar as prioridades.
Programação das ordens
Depois de entender as necessidades, é necessário distribuir as ordens ao longo do tempo.
A programação indica quando cada atividade deve ocorrer e quais recursos serão utilizados.
Quanto mais próxima a programação estiver da capacidade real, menor a tendência de criar filas impossíveis de cumprir.
Controle da capacidade
A carga planejada deve ser comparada às horas disponíveis.
Se uma operação possui 80 horas disponíveis durante a semana e recebe ordens que exigem 120 horas, existe um excesso de 40 horas que precisa ser tratado antes da execução.
Verificação dos materiais
Antes de liberar uma ordem, é necessário confirmar a disponibilidade dos componentes.
Quando existe falta, o início precisa ser ajustado de acordo com a previsão de abastecimento.
Acompanhamento da execução
Depois que a ordem entra no chão de fábrica, o controle passa a verificar quantidade produzida, tempo utilizado, perdas e situação das operações.
Esses dados mostram se o plano continua viável.
Reprogramação
Imprevistos fazem parte da rotina industrial.
Uma máquina pode quebrar, um lote pode ser rejeitado ou um fornecedor pode atrasar.
Nessas situações, a programação precisa ser atualizada.
Reprogramar não significa que o planejamento falhou. Pelo contrário, demonstra que existe acompanhamento suficiente para adaptar as decisões à nova realidade.
Como equilibrar demanda e capacidade produtiva?
O planejamento e controle da produção PCP precisa comparar constantemente a quantidade de trabalho necessária com aquilo que os recursos conseguem executar.
Essa relação é fundamental para evitar programações que parecem possíveis nas datas, mas não cabem nas horas disponíveis.
Entendendo a demanda
A demanda representa aquilo que precisa ser atendido.
Ela pode estar relacionada a pedidos confirmados, reposições de estoque ou previsões de vendas.
O importante é transformar essa demanda em necessidade de produção.
Calculando a capacidade
A capacidade depende de diversos fatores.
Entre eles estão:
-
Horas disponíveis;
-
Quantidade de máquinas;
-
Mão de obra;
-
Número de turnos;
-
Tempo de produção;
-
Tempo de preparação;
-
Capacidade por operação;
-
Paradas previstas.
Não basta calcular apenas a capacidade total da fábrica. O ideal é observar também os recursos críticos.
Uma empresa pode ter disponibilidade em várias máquinas, enquanto apenas uma operação específica está completamente carregada.
Exemplo prático
Considere uma operação que consegue produzir 800 unidades por semana.
Durante determinado período, chegam pedidos que exigem 1.100 unidades.
Existe uma diferença de 300 unidades entre necessidade e capacidade.
Se todas as ordens forem liberadas sem essa análise, a fila crescerá e parte das entregas provavelmente será afetada.
Ao identificar a diferença previamente, a empresa consegue analisar alternativas.
Pode reorganizar prioridades, avaliar outro turno, utilizar outro recurso disponível ou renegociar datas antes que o atraso aconteça.
Capacidade nominal e capacidade real
Também é necessário tomar cuidado com capacidades apenas teóricas.
Uma máquina pode possuir potencial para operar oito horas por dia, mas parte desse período pode ser utilizada em setups, limpeza, manutenção ou ajustes.
Se a programação ocupar todas as oito horas como produção efetiva, qualquer interrupção criará atraso.
A capacidade utilizada no planejamento deve refletir a realidade operacional.
Evitar sobrecarga contínua
Operar constantemente no limite reduz a capacidade de absorver imprevistos.
Por isso, o equilíbrio não depende apenas de preencher todos os espaços disponíveis.
Ele precisa considerar variabilidade, tempos reais e restrições do processo.
Quando demanda e capacidade são comparadas antecipadamente, decisões deixam de ser tomadas apenas quando o atraso já está visível.
Como organizar materiais para evitar paradas na produção?
O planejamento e controle da produção PCP depende diretamente da disponibilidade de matéria-prima, componentes e insumos. Uma programação detalhada perde valor se as ordens forem liberadas sem os itens necessários para sua execução.
Por isso, materiais e produção precisam ser analisados conjuntamente.
Estoque disponível
O saldo disponível mostra quanto do material pode realmente ser utilizado em novas ordens.
Essa análise precisa diferenciar quantidade física de quantidade comprometida.
Um estoque pode possuir 500 unidades de determinado componente, mas 400 já podem estar reservadas para outras ordens.
Nesse caso, apenas 100 estão efetivamente livres.
Estoque reservado
A reserva ajuda a evitar que o mesmo material seja considerado para duas necessidades diferentes.
Quando as ordens programadas possuem seus componentes identificados, o PCP consegue perceber antecipadamente quando o saldo restante não será suficiente.
Necessidade de materiais
Cada ordem precisa ser relacionada à sua estrutura de produto ou lista de componentes.
A quantidade necessária depende do volume planejado.
Se um produto utiliza três unidades de determinado componente e serão fabricadas 200 unidades, serão necessárias 600 unidades desse item, além de eventuais critérios internos relacionados a perdas previstas.
Datas de compra
Identificar a falta de material não é suficiente.
É necessário saber quando o item precisa estar disponível e comparar essa data com o prazo necessário para sua reposição.
Uma compra realizada depois do momento adequado pode chegar quando a ordem já deveria estar em produção.
Prazo dos fornecedores
Materiais com maior tempo de fornecimento exigem acompanhamento antecipado.
Se um fornecedor precisa de 20 dias para entregar um componente, o planejamento deve considerar esse intervalo antes da data prevista para início da fabricação.
Materiais críticos
Determinados componentes merecem atenção especial porque possuem poucas alternativas, longo prazo de reposição ou são utilizados em diversos produtos.
Monitorar esses itens ajuda a reduzir o risco de várias ordens serem interrompidas simultaneamente.
Por que não liberar uma ordem incompleta?
Liberar uma ordem sem todos os materiais necessários pode criar estoque em processo.
A fabricação começa, consome parte dos recursos e depois para porque um componente ainda não chegou.
Além de ocupar espaço, o produto incompleto dificulta o fluxo e pode aumentar o tempo total da ordem.
Por isso, uma boa programação considera não apenas quando existe uma máquina disponível, mas também quando os materiais estarão realmente prontos para uso.
Como definir prioridades nas Ordens de Produção?
O planejamento e controle da produção PCP precisa organizar a sequência das ordens de forma coerente com os prazos e as restrições existentes. Produzir simplesmente na ordem em que os pedidos chegaram nem sempre representa a melhor decisão.
Cada ordem pode possuir necessidades diferentes.
Prazo de entrega
A data comprometida com o cliente é um dos critérios mais importantes.
Ordens com prazo mais próximo precisam ser avaliadas em relação ao tempo restante e à duração de suas operações.
Entretanto, apenas escolher o pedido mais urgente não resolve todas as situações.
Disponibilidade de materiais
Uma ordem pode ter prazo curto, mas ainda não possuir componentes disponíveis.
Colocá-la como primeira da fila pode deixar uma máquina aguardando.
Nessa situação, pode ser melhor iniciar outra ordem pronta enquanto o material pendente é recebido.
Capacidade
A prioridade também precisa considerar os recursos que serão utilizados.
Se várias ordens dependem do mesmo equipamento, é necessário organizar uma sequência que caiba nas horas disponíveis.
Sequência das operações
Uma ordem normalmente percorre mais de uma etapa.
Por isso, o planejamento precisa avaliar o caminho completo e não somente a primeira máquina.
Uma ordem iniciada hoje pode chegar amanhã a uma operação que já está sobrecarregada.
Tempos de preparação
A sequência também pode influenciar os tempos de setup.
Dependendo do processo, fabricar produtos semelhantes em sequência pode reduzir mudanças de ferramentas, ajustes ou limpeza.
Isso não significa que o prazo de entrega deve ser ignorado. O objetivo é equilibrar eficiência e necessidade.
Dependência entre produtos
Alguns produtos precisam ser concluídos antes que outros possam começar.
Componentes fabricados internamente são um exemplo.
Se uma montagem depende de uma peça produzida anteriormente, a ordem desse componente precisa respeitar a data da etapa seguinte.
O problema das urgências constantes
Mudanças de prioridade podem ser necessárias, mas precisam ser avaliadas.
Quando uma ordem é inserida como urgente, outras são deslocadas.
Se isso acontece diariamente, a programação deixa de representar um plano confiável e passa a funcionar apenas como reação aos problemas.
Por isso, cada alteração deve considerar o impacto gerado nas demais ordens.
Definir prioridade é escolher conscientemente qual trabalho deverá ser realizado primeiro, considerando não apenas quem solicita mais urgência, mas também prazos, materiais, capacidade e fluxo produtivo.
Planejado x realizado: como identificar desvios na produção?
O planejamento e controle da produção PCP se torna mais confiável quando a empresa compara aquilo que esperava acontecer com o que realmente aconteceu no chão de fábrica.
Sem essa comparação, erros podem ser repetidos em planejamentos futuros.
Quantidade planejada x quantidade produzida
Imagine que uma ordem tenha previsão de produzir 1.000 unidades durante determinado turno.
Ao final do período, foram concluídas 850.
A diferença de 150 unidades precisa ser analisada.
Ela pode estar relacionada a menor velocidade, perdas, tempo de setup, falta de operador ou parada do equipamento.
Registrar somente as 850 unidades não explica o problema. É necessário identificar a causa.
Tempo previsto x tempo realizado
Os tempos utilizados no planejamento precisam ser comparados aos tempos reais.
Se determinada atividade está cadastrada com duração de duas horas, mas normalmente exige três, todas as programações que utilizarem essa informação estarão subestimadas.
O histórico ajuda a ajustar parâmetros para períodos futuros.
Data prevista x data de conclusão
A comparação das datas mostra quais ordens conseguem cumprir a programação e quais estão terminando depois do planejado.
Quando os atrasos se concentram em produtos que utilizam determinado recurso, isso pode indicar um gargalo.
Consumo esperado x consumo real
Diferenças de consumo também merecem atenção.
Se a produção utiliza mais material do que o previsto, podem existir perdas, problemas de cadastro ou variações no processo.
Além de influenciar custos, isso pode comprometer a disponibilidade de componentes para as próximas ordens.
Capacidade prevista x capacidade utilizada
Uma máquina pode possuir oito horas disponíveis e apresentar somente cinco horas efetivas de produção.
A diferença precisa ser entendida.
Parte pode estar relacionada a setup, manutenção, espera, limpeza ou falta de material.
Essa informação ajuda a calcular uma capacidade mais próxima da realidade.
Transformando o desvio em melhoria
O objetivo de comparar planejado e realizado não é apenas apontar que a produção ficou abaixo da meta.
É entender por que isso aconteceu.
Se os tempos reais estão constantemente acima dos padrões, os parâmetros precisam ser revisados.
Se determinadas ordens ficam paradas por falta de material, o processo de abastecimento precisa ser analisado.
Se uma máquina concentra atrasos, sua carga deve ser revista.
Dessa forma, cada ciclo de produção gera informações para tornar o próximo planejamento mais preciso.
Quais indicadores ajudam a identificar gargalos e atrasos?
O planejamento e controle da produção PCP pode utilizar indicadores para transformar dados operacionais em sinais de alerta. O objetivo não é acompanhar dezenas de números sem finalidade, mas selecionar informações que ajudem a explicar o desempenho do processo.
Lead time
O lead time mostra quanto tempo uma ordem leva para percorrer determinado processo.
Quando esse tempo aumenta, pode existir maior espera entre operações, excesso de filas ou dificuldade para concluir determinadas etapas.
Comparar produtos semelhantes ao longo dos períodos ajuda a identificar mudanças.
Tempo de produção
Enquanto o lead time pode incluir esperas, o tempo de produção ajuda a observar quanto cada atividade efetivamente consome.
Valores muito acima do padrão indicam necessidade de investigação.
Cumprimento de prazos
Esse indicador mostra quantas ordens foram concluídas dentro da data prevista.
Uma redução constante pode indicar programação sobrecarregada, problemas de abastecimento ou baixa previsibilidade do processo.
Quantidade produzida
A quantidade deve ser comparada com o volume programado.
Avaliar apenas o total produzido pode gerar interpretações equivocadas.
Produzir 10.000 unidades pode parecer um bom resultado, mas não se a programação previa 15.000.
Ordens atrasadas
A quantidade de ordens vencidas ajuda a dimensionar o impacto dos desvios.
Também é útil classificá-las por motivo, recurso, produto ou etapa.
Isso mostra se o atraso está distribuído ou concentrado em determinadas condições.
Tempo de máquina parada
As paradas reduzem capacidade.
Registrar duração e motivo ajuda a diferenciar manutenção, falta de material, ausência de operador, setup e outros eventos.
Capacidade utilizada
Comparar capacidade disponível e carga utilizada mostra se um recurso está ocioso ou sobrecarregado.
Esse indicador é especialmente importante para identificar operações críticas.
Perdas e retrabalho
Perdas reduzem a quantidade aproveitável e podem exigir produção adicional.
Retrabalho consome novamente capacidade que originalmente seria utilizada para outras ordens.
Por isso, ambos podem contribuir diretamente para atrasos.
Indicadores devem ser analisados em conjunto. Uma ordem atrasada informa o resultado, enquanto paradas, filas, perdas e diferenças de tempo ajudam a encontrar a causa.
Tabela: sinais de gargalos, possíveis causas e ações
O planejamento e controle da produção PCP precisa transformar sinais observados na operação em informações que possam apoiar decisões. Alguns sintomas aparecem diariamente no chão de fábrica, mas podem ser interpretados apenas como ocorrências isoladas.
Quando os mesmos sinais se repetem, é importante analisar suas possíveis causas.
Como identificar problemas na produção
| Sinal identificado | Possível causa | Ação a analisar |
|---|---|---|
| Ordens acumuladas | Capacidade insuficiente | Revisar carga da operação |
| Máquina sobrecarregada | Recurso limitado | Redistribuir programação |
| Produção parada | Falta de material | Revisar estoque e compras |
| Muitos pedidos atrasados | Programação inadequada | Rever prioridades |
| Tempo acima do previsto | Processo ineficiente | Comparar previsto x realizado |
| Retrabalho elevado | Falhas no processo | Identificar origem das perdas |
| Mudanças frequentes | Planejamento instável | Melhorar programação |
| Estoque elevado entre etapas | Gargalo posterior | Analisar fluxo produtivo |
A tabela não deve ser interpretada como uma relação automática entre sintoma e causa.
Ordens acumuladas, por exemplo, podem ocorrer por capacidade insuficiente, mas também podem ser consequência de uma parada temporária ou mudança de prioridade.
Por isso, o sinal funciona como ponto de partida.
Analisar frequência e duração
Um evento isolado pode ter pouco impacto.
Uma máquina parada durante alguns minutos por uma ocorrência excepcional não possui o mesmo significado que um equipamento que apresenta interrupções diariamente.
Registrar frequência e duração permite entender a relevância do problema.
Relacionar os sinais às ordens
Também é importante identificar quais pedidos foram afetados.
Se praticamente todas as ordens atrasadas utilizam a mesma operação, existe uma indicação de concentração do problema.
Caso os atrasos estejam distribuídos por diferentes recursos, a causa pode estar relacionada ao próprio método de programação.
Acompanhar as ações realizadas
Depois de identificar uma possível causa, a empresa deve acompanhar se a ação adotada produziu melhoria.
Se uma redistribuição de carga reduziu a fila de uma máquina, existe evidência de que o ajuste contribuiu para melhorar o fluxo.
Caso o problema permaneça, outra hipótese precisa ser investigada.
O acompanhamento contínuo transforma os sinais da produção em aprendizado para os próximos planejamentos.
Como melhorar continuamente o Planejamento e Controle da Produção PCP?
O planejamento e controle da produção PCP não deve ser entendido como um plano criado uma vez e seguido sem alterações. A produção é dinâmica: pedidos mudam, máquinas param, tempos variam, fornecedores atrasam e prioridades podem ser ajustadas.
Por isso, a melhoria depende da capacidade de atualizar informações e aprender com os resultados anteriores.
Trabalhar com dados atualizados
Decisões baseadas em saldos, tempos ou capacidades desatualizadas aumentam o risco de erro.
Cadastros e informações operacionais precisam refletir o funcionamento real da fábrica.
Se uma máquina passou a produzir menos unidades por hora, manter sua capacidade antiga fará com que novas programações continuem sobrecarregando o recurso.
Registrar apontamentos
O apontamento fornece informações sobre aquilo que aconteceu durante a produção.
Quantidade produzida, tempo utilizado, perda, parada e situação das ordens são exemplos importantes.
Sem esse registro, comparar planejamento e execução torna-se muito mais difícil.
Revisar tempos de produção
Tempos padrão precisam ser confrontados com os resultados reais.
Uma diferença pequena pode ser normal. Porém, desvios constantes mostram que o parâmetro utilizado no planejamento precisa ser analisado.
Acompanhar os desvios
Nem todo desvio exige a mesma prioridade.
O ideal é observar aqueles que afetam prazos, capacidade ou várias ordens.
Essa análise ajuda a concentrar esforços nos problemas com maior impacto.
Atualizar capacidades
Mudanças de turno, aquisição de máquinas, manutenção prolongada ou alteração na equipe podem modificar a capacidade disponível.
Essas mudanças precisam chegar ao planejamento.
Integrar estoque e produção
A programação deve conhecer os materiais disponíveis e as necessidades futuras.
Quanto melhor essa conexão, menor a chance de liberar ordens que precisarão parar no meio do processo.
Analisar gargalos periodicamente
O recurso restritivo de hoje pode não ser o mesmo da próxima semana.
Mudanças no mix de produtos modificam a carga das operações.
Por isso, gargalos precisam ser revistos de acordo com o cenário atual.
Reprogramar com base em informações reais
Quando ocorre um imprevisto, simplesmente manter o plano original pode esconder um atraso que já se tornou inevitável.
Reprogramar permite redistribuir recursos e visualizar novas datas.
Criar um ciclo de melhoria
Uma rotina eficiente pode seguir uma lógica simples:
planejar → programar → produzir → apontar → comparar → analisar → ajustar → planejar novamente.
Cada ciclo gera informações que tornam as decisões seguintes mais confiáveis.
Assim, o PCP deixa de atuar apenas como responsável por emitir ordens e passa a funcionar como uma ferramenta de organização e aprendizado operacional.
Conclusão
Gargalos e atrasos normalmente são consequência de uma combinação de fatores. Capacidade insuficiente, falta de materiais, estoque incorreto, máquinas indisponíveis, tempos mal cadastrados e prioridades alteradas podem se acumular até comprometer a entrega de uma ordem.
Por isso, reduzir esses problemas exige mais do que agir quando o atraso já aconteceu.
Um planejamento e controle da produção PCP estruturado permite observar antecipadamente a relação entre demanda, materiais, recursos e capacidade. Essa visão ajuda a identificar se aquilo que foi solicitado realmente cabe nas horas disponíveis e se existem condições para iniciar cada ordem.
Durante a execução, o acompanhamento também é indispensável. Comparar quantidades, tempos, datas e consumo mostra onde o resultado está diferente do planejado. Com essas informações, a programação pode ser ajustada antes que um pequeno desvio se transforme em atraso significativo.
Outro ponto fundamental é compreender que o gargalo pode mudar. Um equipamento pode limitar a produção em determinado período e deixar de ser crítico quando o mix de produtos muda. Da mesma forma, um material específico pode se tornar a principal restrição quando existe dificuldade de abastecimento.
Por esse motivo, planejamento, programação e controle precisam funcionar como um processo contínuo.
Quanto mais confiáveis forem os dados de estoque, capacidade, tempos e apontamentos, maior será a qualidade das decisões.
O objetivo não é eliminar todos os imprevistos da fábrica, algo que dificilmente seria possível, mas criar condições para identificá-los rapidamente, avaliar seus impactos e reorganizar a produção com maior previsibilidade.
Dessa forma, a indústria consegue trabalhar com prioridades mais claras, reduzir filas desnecessárias, acompanhar melhor os prazos e utilizar seus recursos de maneira mais organizada.