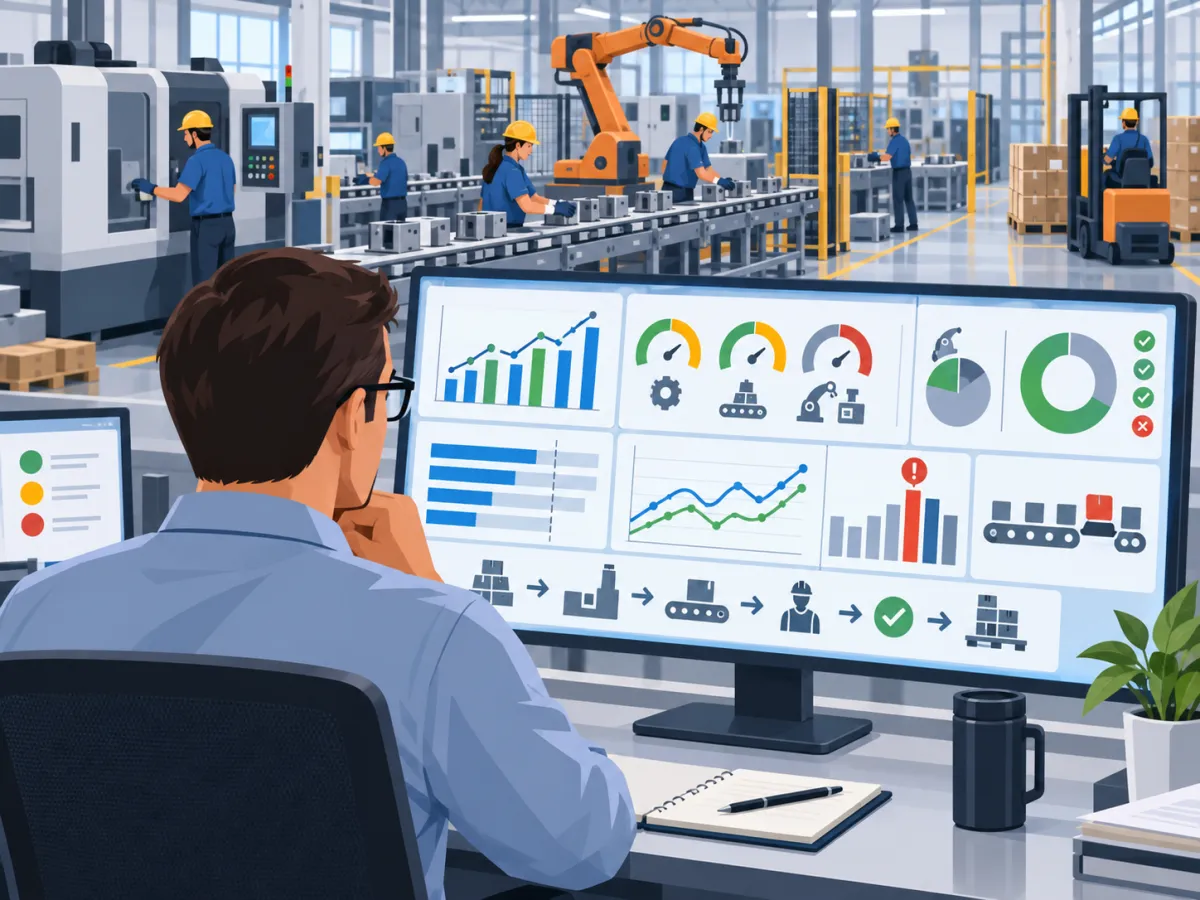
A indústria precisa acompanhar constantemente o que acontece no chão de fábrica para saber se a produção está seguindo aquilo que foi planejado. Apenas definir quantidades, datas, máquinas e recursos antes de iniciar as ordens não é suficiente. É necessário comparar o planejamento com os resultados obtidos durante a execução para identificar diferenças e entender suas causas.
O planejamento e controle da produção PCP utiliza informações da operação para organizar materiais, máquinas, pessoas, capacidade e ordens de produção. A partir dos registros realizados durante o processo produtivo, a indústria consegue construir indicadores capazes de demonstrar se os objetivos estão sendo alcançados.
Esses indicadores ajudam a acompanhar produtividade, capacidade produtiva, utilização das máquinas, cumprimento de prazos, perdas de materiais, qualidade, tempo de produção e execução das ordens. Dessa forma, o PCP deixa de trabalhar apenas com estimativas e passa a utilizar dados reais da fábrica para ajustar o planejamento.
Um acompanhamento adequado pode revelar situações como gargalos em determinadas etapas, ordens atrasadas, baixa produtividade, máquinas com muitas paradas, desperdícios elevados, excesso de carga em alguns recursos e grandes diferenças entre aquilo que deveria ser produzido e o que realmente foi concluído.
Quando esses desvios são identificados com rapidez, a empresa consegue investigar suas causas e definir ações para melhorar o processo. Uma produção abaixo do planejado, por exemplo, pode estar relacionada à falta de materiais, indisponibilidade de equipamentos, tempos excessivos de setup, retrabalho ou uma estimativa incorreta da capacidade produtiva.
Por isso, os indicadores do PCP não devem ser vistos apenas como números apresentados em relatórios. Eles precisam servir como ferramentas de acompanhamento e tomada de decisão, permitindo entender o desempenho da fábrica e melhorar continuamente o planejamento industrial.
O que são indicadores de Planejamento e Controle da Produção PCP?
Os indicadores utilizados no planejamento e controle da produção PCP são medidas que transformam informações registradas durante a fabricação em dados que podem ser analisados pelos responsáveis pela produção.
Na prática, diariamente são geradas diversas informações no ambiente industrial. Uma ordem de produção pode informar quantas unidades deveriam ser fabricadas, enquanto o apontamento mostra quantas unidades realmente foram concluídas. Da mesma maneira, uma máquina possui determinado período disponível para trabalhar, mas pode permanecer parada durante parte desse tempo.
Quando esses registros são comparados, surgem indicadores que ajudam a entender o desempenho da operação.
O fluxo pode ser representado da seguinte maneira:
Planejamento → programação → execução → apontamento → indicadores → análise → melhoria do planejamento.
Primeiro, a empresa define aquilo que precisa produzir. Depois, organiza quando, onde e com quais recursos essa produção deverá acontecer. Durante a execução, os resultados são registrados. Esses registros alimentam indicadores que permitem comparar aquilo que estava previsto com aquilo que efetivamente aconteceu.
Os indicadores podem ser divididos de acordo com o objetivo da análise.
Indicadores operacionais
Os indicadores operacionais estão diretamente relacionados à rotina do chão de fábrica. Eles podem mostrar, por exemplo, quantas ordens estão abertas, quantas foram concluídas, quantas máquinas estão em operação ou quantas horas foram utilizadas na produção.
São importantes para acompanhar a situação atual das atividades e identificar rapidamente operações que precisam de atenção.
Indicadores de produtividade
Relacionam a quantidade produzida aos recursos utilizados. Uma indústria pode comparar unidades produzidas por hora, quantidade produzida por operador ou produção realizada em determinado equipamento.
Esses números ajudam a verificar se os recursos estão apresentando o desempenho esperado.
Indicadores de capacidade
Demonstram quanto da capacidade produtiva disponível está sendo utilizada. A análise pode envolver máquinas, setores, linhas de produção ou outros recursos.
Eles ajudam a identificar tanto sobrecarga quanto ociosidade.
Indicadores de qualidade
Avaliam o resultado da produção considerando perdas, produtos aprovados, refugo, defeitos e retrabalho.
Uma produção elevada pode não representar um bom desempenho quando uma parcela significativa das unidades precisa ser descartada ou corrigida.
Indicadores de prazo
Acompanham o tempo necessário para produzir e o cumprimento das datas planejadas.
Podem incluir ordens concluídas dentro do prazo, ordens atrasadas, lead time e tempo médio de execução.
Ao combinar esses diferentes grupos, o PCP consegue formar uma visão mais completa da operação. A produtividade pode estar boa, por exemplo, mas existir uma quantidade elevada de refugo. Em outro cenário, as máquinas podem apresentar bom desempenho, porém as ordens continuam atrasando devido à falta de materiais.
Por isso, analisar indicadores de forma integrada permite entender melhor as causas dos resultados.
Por que acompanhar indicadores no PCP da indústria?
A utilização de indicadores dentro do planejamento e controle da produção PCP permite verificar se a operação está acontecendo de acordo com aquilo que foi definido anteriormente. Sem esse acompanhamento, muitos problemas podem ser percebidos somente quando o atraso ou a perda já comprometeu a produção.
Imagine uma empresa que planejou fabricar 1.000 peças durante determinado período, mas conseguiu produzir apenas 820.
Nesse caso:
Planejado: 1.000 peças
Realizado: 820 peças
Desvio: 180 peças.
Saber apenas que foram produzidas 820 unidades não explica o que aconteceu. É necessário analisar as informações do processo para identificar por que as 180 unidades restantes não foram concluídas.
A diferença pode ter sido provocada por diversos fatores, como parada de uma máquina, falta de matéria-prima, indisponibilidade de operadores, manutenção, tempo elevado de setup, problemas de qualidade ou capacidade produtiva menor do que a considerada durante o planejamento.
Esse é um dos principais motivos para acompanhar indicadores: identificar desvios e investigar suas causas.
Controle dos atrasos
Ao acompanhar datas previstas e realizadas, o PCP consegue localizar ordens que estão atrasadas ou próximas do prazo limite.
Isso permite reorganizar prioridades antes que o problema chegue ao cliente.
Melhor utilização dos recursos
Indicadores de capacidade e utilização mostram quais máquinas ou setores estão trabalhando próximos do limite e quais apresentam períodos de ociosidade.
Essas informações podem apoiar mudanças na programação.
Redução dos desperdícios
Acompanhar refugo, retrabalho e perdas de materiais ajuda a identificar produtos ou processos que apresentam maior ocorrência de problemas.
A análise permite investigar as causas e buscar melhorias.
Acompanhamento da capacidade
Conhecer a capacidade real da fábrica é fundamental para criar planos possíveis de serem executados.
Se o PCP programa uma carga superior à capacidade disponível, a tendência é ocorrer formação de filas e atrasos.
Identificação de gargalos
Os indicadores também ajudam a localizar etapas que limitam o fluxo produtivo.
Uma operação que recebe mais trabalho do que consegue processar pode provocar acúmulo de ordens e aumentar o tempo total da produção.
Maior previsibilidade
Com dados históricos, a empresa passa a entender melhor seus tempos de produção, produtividade média e capacidade.
Isso ajuda a criar planejamentos mais próximos da realidade.
Comparação entre períodos
Os resultados podem ser comparados por dia, semana, mês ou outro intervalo.
Se a produtividade caiu em relação ao mês anterior, por exemplo, a empresa pode investigar quais mudanças ocorreram no processo.
O acompanhamento precisa ser contínuo porque os números isolados apresentam apenas uma parte da situação. O mais importante é observar tendências, identificar desvios e entender as razões pelas quais os resultados mudaram.
Dessa maneira, os indicadores transformam registros operacionais em informações úteis para decisões relacionadas a prazos, recursos, capacidade e programação.
Planejado x realizado: como medir o cumprimento do plano de produção?
A comparação entre planejado e realizado é um dos controles mais importantes do planejamento e controle da produção PCP, pois permite verificar diretamente se o plano definido está sendo cumprido.
Essa comparação não precisa ficar limitada à quantidade produzida. É possível avaliar diferentes informações da ordem de produção.
Entre elas estão:
-
Quantidade planejada;
-
Quantidade produzida;
-
Horas planejadas;
-
Horas realizadas;
-
Data prevista;
-
Data concluída.
Quanto mais detalhado for o apontamento, maior tende a ser a capacidade de investigar eventuais diferenças.
Uma das formas mais simples de avaliar o resultado é calcular o percentual de cumprimento do plano.
Cumprimento do plano (%) = Produção realizada ÷ Produção planejada × 100.
Considere uma ordem planejada para produzir 2.000 unidades. Ao término do período, foram concluídas 1.800 unidades.
O cálculo seria:
1.800 ÷ 2.000 × 100 = 90%.
Isso significa que 90% da quantidade planejada foi realizada.
O percentual permite comparar diferentes ordens ou períodos mesmo quando as quantidades não são iguais.
Resultado abaixo do planejado
Quando a produção realizada fica abaixo da quantidade prevista, é importante identificar o motivo.
Algumas causas possíveis incluem falta de materiais, quebra de equipamentos, baixa produtividade, ausência de operadores, problemas de qualidade ou capacidade insuficiente.
A análise deve evitar conclusões baseadas somente no número final.
Resultado acima do planejado
Produzir acima do previsto também merece análise.
O resultado pode demonstrar um ganho de produtividade, mas também pode indicar que o tempo padrão ou a capacidade estimada estavam incorretos.
Em alguns casos, uma produção acima do planejamento pode gerar estoque desnecessário se não existir demanda para consumir essa quantidade.
Comparação de horas
Outra análise importante está relacionada ao tempo.
Uma operação poderia ter sido planejada para consumir 20 horas e terminar utilizando 27 horas.
Mesmo que a quantidade final tenha sido alcançada, a diferença demonstra que a execução exigiu mais recursos do que o previsto.
A empresa pode investigar fatores como velocidade da máquina, tempos de parada, retrabalho ou parâmetros de planejamento desatualizados.
Comparação das datas
Também é necessário observar quando a ordem deveria terminar e quando efetivamente foi concluída.
Uma produção pode atingir toda a quantidade prevista, mas ser finalizada dois dias depois da data programada.
Nesse caso, o resultado relacionado ao volume é positivo, porém o indicador de prazo demonstra um desvio.
A comparação planejado x realizado deve, portanto, analisar várias dimensões ao mesmo tempo.
Quando a empresa registra o motivo dos desvios, o histórico se torna ainda mais útil. Se várias ordens do mesmo produto apresentam diferenças semelhantes, pode existir a necessidade de revisar tempos, roteiros, capacidade ou parâmetros utilizados pelo PCP.
Dessa maneira, o indicador deixa de mostrar apenas que houve uma diferença e passa a ajudar a entender por que ela ocorre.
Quais indicadores usar para medir produtividade e eficiência da produção?
Os indicadores de produtividade ajudam o planejamento e controle da produção PCP a entender como os recursos da fábrica estão sendo utilizados para transformar materiais em produtos.
Produzir mais não significa necessariamente apresentar maior eficiência. É preciso avaliar quantos recursos foram utilizados para alcançar determinado resultado.
Produtividade
A produtividade pode relacionar a quantidade fabricada ao tempo utilizado na execução.
Uma fórmula simples é:
Produtividade = peças produzidas ÷ horas trabalhadas.
Se uma operação produziu 800 peças durante oito horas, sua produtividade foi de 100 peças por hora.
Se, em outro período, o mesmo processo produzir 880 peças durante oito horas, a produtividade passa para 110 peças por hora.
Essa comparação pode mostrar mudanças no desempenho.
Entretanto, é necessário considerar fatores como produto fabricado, máquina utilizada, tamanho do lote e complexidade da operação antes de comparar resultados diferentes.
Eficiência produtiva
A eficiência procura mostrar a relação entre o resultado real e aquilo que era esperado para determinado recurso ou processo.
Suponha que uma operação possua um padrão de 120 peças por hora, mas esteja produzindo 100.
Nesse caso, a empresa pode avaliar a diferença e identificar por que o desempenho real está abaixo do padrão.
Nem sempre isso significa falha do operador ou da máquina. O padrão utilizado no planejamento também pode estar incorreto.
Produção por hora
A produção por hora permite acompanhar máquinas, células produtivas ou processos durante intervalos menores.
Esse indicador é útil para identificar quedas de desempenho durante um turno.
Se determinada máquina normalmente produz 200 unidades por hora e começa a produzir 150, pode existir alguma alteração no processo.
A análise pode verificar regulagem, matéria-prima, velocidade ou ocorrência de pequenas paradas.
Tempo de ciclo
O tempo de ciclo representa quanto tempo é necessário para concluir uma unidade ou determinada etapa de fabricação.
Em operações repetitivas, pequenas diferenças no tempo de ciclo podem gerar impactos significativos ao final do período.
Uma atividade que deveria consumir 30 segundos por unidade, mas está levando 36 segundos, pode apresentar grande diferença quando milhares de unidades são produzidas.
Por isso, acompanhar o tempo ajuda a identificar operações que precisam ser analisadas.
Produtividade não deve ser observada isoladamente
Um erro comum é utilizar apenas a quantidade produzida como referência de desempenho.
Imagine que uma máquina aumentou sua produção diária, porém também houve crescimento significativo na quantidade de peças rejeitadas.
Nesse cenário, analisar somente o volume produzido poderia transmitir a impressão de melhoria, enquanto os indicadores de qualidade mostrariam outro resultado.
Por isso, produtividade deve ser comparada com qualidade, perdas, utilização da capacidade e prazos.
A combinação dessas informações oferece uma avaliação mais completa do processo produtivo e ajuda a evitar decisões baseadas em apenas um número.
Como acompanhar capacidade produtiva, utilização e gargalos?
Conhecer a capacidade é fundamental para que o planejamento e controle da produção PCP consiga programar quantidades que realmente possam ser produzidas dentro do período disponível.
Se a demanda exige mais horas do que os recursos conseguem oferecer, a programação pode gerar filas, atrasos e sobrecarga.
Por outro lado, quando a capacidade disponível é muito superior à carga de produção, podem existir máquinas e pessoas ociosas.
Por isso, o PCP precisa avaliar capacidade disponível, capacidade utilizada e carga necessária.
Capacidade disponível
Representa quanto determinado recurso pode produzir ou trabalhar dentro de um período.
Uma máquina disponível durante oito horas por dia, durante cinco dias, teria inicialmente 40 horas semanais disponíveis.
Entretanto, esse valor pode precisar considerar intervalos, manutenção programada, setup e outras restrições.
Capacidade utilizada
Representa quanto da capacidade realmente foi utilizada pela produção.
Um indicador simples pode ser calculado da seguinte maneira:
Utilização da capacidade (%) = Capacidade utilizada ÷ capacidade disponível × 100.
Se um recurso possuía 40 horas disponíveis e foi utilizado durante 32 horas produtivas:
32 ÷ 40 × 100 = 80%.
Isso significa que 80% da capacidade disponível foi utilizada.
Carga de produção
A carga representa o volume de trabalho que precisa passar por determinado recurso.
Por exemplo, as ordens programadas para a semana podem exigir 45 horas de uma máquina que possui apenas 40 horas disponíveis.
Nesse cenário, existe uma diferença de cinco horas.
O PCP pode avaliar alternativas como reorganizar prioridades, transferir operações, revisar prazos ou utilizar outra capacidade disponível.
Demanda, carga e capacidade
Uma análise didática pode seguir o fluxo:
Demanda → carga necessária → capacidade disponível.
Primeiro é necessário entender quanto precisa ser produzido. Depois, calcular os recursos necessários para atender esse volume e comparar com aquilo que a fábrica realmente possui.
Identificação dos gargalos
Gargalo é uma etapa cuja capacidade limita o fluxo da produção.
Imagine três operações consecutivas:
Operação A: capacidade de 500 unidades por hora.
Operação B: capacidade de 300 unidades por hora.
Operação C: capacidade de 450 unidades por hora.
Se todas forem necessárias para fabricar o mesmo produto, a operação B pode restringir a velocidade do fluxo.
Mesmo que as outras etapas consigam produzir mais, o processo tende a acumular itens antes do recurso com menor capacidade.
Indicadores de fila, utilização, atraso e tempo de processamento ajudam a localizar essas situações.
Também é importante observar que o gargalo pode mudar. Dependendo dos produtos programados, determinada máquina pode ser crítica em uma semana e apresentar disponibilidade na semana seguinte.
Por isso, a capacidade precisa ser acompanhada continuamente, principalmente quando existe grande variedade de produtos e roteiros de fabricação.
Uma programação baseada na capacidade real torna os prazos mais confiáveis e ajuda a reduzir situações em que ordens são liberadas para a fábrica sem existir recurso suficiente para concluí-las.
Quais indicadores acompanhar sobre máquinas, paradas e OEE?
O acompanhamento das máquinas fornece informações importantes para o planejamento e controle da produção PCP, principalmente em operações nas quais os equipamentos representam recursos críticos para atender a programação.
Uma máquina pode estar disponível na programação, mas permanecer parte do período sem produzir devido a diferentes tipos de parada.
Por esse motivo, registrar somente o início e o final da produção pode não ser suficiente.
Tempo de parada
O tempo de parada mostra quanto tempo determinado equipamento permaneceu sem produzir dentro do período em que deveria estar trabalhando.
As ocorrências podem ser classificadas para facilitar a análise.
Entre os motivos estão:
-
Manutenção;
-
Setup;
-
Falta de material;
-
Falta de operador;
-
Problemas técnicos;
-
Espera de programação;
-
Ajustes de processo;
-
Falta de ferramentas.
Separar as paradas por motivo ajuda a identificar quais causas possuem maior impacto.
Se uma máquina possui muitas horas paradas por falta de material, por exemplo, a melhoria pode estar relacionada à disponibilidade de insumos e não necessariamente ao equipamento.
Disponibilidade
A disponibilidade demonstra quanto do tempo previsto para produção o equipamento efetivamente permaneceu disponível para operar.
Considere uma máquina com oito horas planejadas para produção.
Se ela ficou parada durante uma hora por manutenção e 30 minutos por falta de material, houve uma perda de uma hora e meia.
O tempo disponível para produzir foi reduzido para seis horas e meia.
Ao acompanhar esse indicador regularmente, a empresa consegue identificar equipamentos que apresentam recorrência de indisponibilidade.
OEE
O OEE, ou Overall Equipment Effectiveness, é um indicador utilizado para avaliar a efetividade de equipamentos considerando três dimensões:
Disponibilidade × Performance × Qualidade.
A disponibilidade avalia quanto do tempo planejado o equipamento realmente ficou disponível.
A performance considera se a máquina produziu na velocidade esperada.
A qualidade observa quanto do que foi produzido apresentou condições adequadas em relação ao volume total.
Imagine que determinado equipamento possui boa disponibilidade, mas trabalha abaixo da velocidade prevista. Nesse caso, o problema pode aparecer principalmente na performance.
Em outro equipamento, a velocidade pode ser adequada, porém existem muitas peças rejeitadas. Nesse cenário, a qualidade influencia o resultado.
O benefício do OEE está justamente em separar diferentes fontes de perda.
Uma máquina pode aparentar estar produzindo continuamente, mas pequenas paradas, redução de velocidade ou produtos rejeitados podem comprometer seu desempenho.
Registro das causas
Para que os indicadores sejam úteis, os motivos das paradas precisam ser registrados de forma padronizada.
Se cada operador utiliza uma descrição diferente para a mesma ocorrência, posteriormente será difícil consolidar os dados.
Criar categorias simples permite analisar, por exemplo, quantas horas foram perdidas por manutenção, falta de material ou setup durante determinado mês.
Essas informações também podem apoiar o planejamento futuro.
Quando o histórico demonstra que determinados produtos exigem setups longos, o PCP pode considerar essa característica ao organizar a sequência de produção.
Assim, indicadores de máquinas ajudam não apenas na análise do equipamento, mas também na programação e utilização da capacidade industrial.
Quais indicadores acompanhar sobre qualidade, perdas, refugos e retrabalho?
Os indicadores de qualidade são fundamentais no planejamento e controle da produção PCP porque a quantidade total produzida nem sempre corresponde à quantidade realmente disponível para atender à demanda.
Uma ordem pode registrar a fabricação de 1.000 unidades, mas, se 100 forem refugadas, apenas 900 unidades poderão ser utilizadas.
Por isso, é importante separar quantidade produzida, quantidade aprovada, refugo e retrabalho.
Quantidade produzida e quantidade aprovada
A quantidade produzida representa todo o volume gerado pelo processo.
Já a quantidade aprovada corresponde às unidades que atenderam aos critérios necessários para seguir no fluxo ou serem disponibilizadas como produto acabado.
Comparar esses dois valores ajuda a identificar perdas.
Refugo
Refugo é a quantidade que não poderá ser aproveitada como produto conforme e precisa ser descartada ou direcionada para outro tratamento.
Uma fórmula simples para calcular a taxa de refugo é:
Taxa de refugo (%) = Quantidade refugadas ÷ quantidade produzida × 100.
Se a produção total foi de 2.000 peças e 100 foram refugadas:
100 ÷ 2.000 × 100 = 5%.
A taxa de refugo foi de 5%.
Acompanhando o indicador ao longo do tempo, a empresa pode verificar se existe crescimento ou redução das perdas.
Retrabalho
Retrabalho ocorre quando determinado item precisa passar novamente por uma etapa ou operação para corrigir algum problema.
Mesmo que o produto seja posteriormente aprovado, o retrabalho consome tempo, capacidade, mão de obra e outros recursos.
Uma operação com alto volume de retrabalho pode parecer produtiva quando analisada apenas pela quantidade final, mas parte da capacidade está sendo utilizada para corrigir itens já processados.
Perdas de materiais
Também é importante acompanhar diferenças entre o consumo previsto e o consumo realizado.
Uma ordem pode prever a utilização de 500 kg de matéria-prima e consumir 550 kg.
Essa diferença deve ser investigada.
Pode estar relacionada a refugos, perdas no processo, parâmetros incorretos ou outras ocorrências.
Rendimento da produção
O rendimento ajuda a compreender quanto do volume utilizado ou produzido efetivamente se transforma em produto adequado.
Esse indicador pode variar de acordo com o tipo de indústria e processo.
Em determinados segmentos, perdas técnicas são inevitáveis. Nesse caso, a empresa pode estabelecer parâmetros esperados e analisar diferenças em relação ao padrão.
Impacto no planejamento
Perdas e retrabalhos afetam diretamente a programação.
Se a demanda exige 1.000 unidades boas e existe uma taxa elevada de refugo, produzir exatamente 1.000 unidades pode não ser suficiente.
Além disso, o retrabalho utiliza uma capacidade que poderia estar disponível para novas ordens.
Por isso, indicadores de qualidade precisam conversar com capacidade, produtividade e prazos.
Quando o PCP conhece o comportamento das perdas, pode criar planejamentos mais realistas e, ao mesmo tempo, fornecer informações para que os responsáveis pelo processo investiguem as causas das ocorrências.
A finalidade não deve ser apenas contabilizar quantas peças foram perdidas, mas compreender onde e por que as perdas acontecem.
Como acompanhar prazos, lead time e atrasos das ordens de produção?
O cumprimento dos prazos é outro ponto fundamental do planejamento e controle da produção PCP, principalmente porque atrasos na fábrica podem afetar etapas posteriores, estoque de produtos acabados e atendimento dos pedidos.
Para melhorar esse acompanhamento, o PCP pode utilizar indicadores de lead time, ordens concluídas no prazo, ordens atrasadas e tempo médio de produção.
Lead time de produção
O lead time representa o período necessário para que determinada produção percorra o processo considerado.
Dependendo do modelo utilizado pela empresa, esse período pode incluir espera, processamento, movimentações e outras etapas entre o início e a conclusão.
Imagine que uma ordem entrou no processo na segunda-feira e foi finalizada na quinta-feira.
O lead time precisa considerar o intervalo definido pela empresa para medir esse fluxo.
Quando esse tempo aumenta, pode existir formação de filas, falta de materiais, gargalos ou outros problemas.
Ordens concluídas no prazo
Um indicador importante é comparar quantas ordens deveriam ter sido concluídas em determinado período e quantas realmente terminaram dentro da data prevista.
Se 50 ordens estavam previstas e 45 foram concluídas no prazo, o PCP pode analisar as cinco restantes.
O mais importante é identificar os motivos.
Uma ordem pode atrasar porque iniciou tarde, ficou parada aguardando material ou encontrou um recurso sem capacidade suficiente.
Ordens atrasadas
Também é possível acompanhar o número ou percentual de ordens atrasadas.
O indicador pode ser separado por:
-
Produto;
-
Linha;
-
Setor;
-
Recurso;
-
Família de produtos;
-
Motivo do atraso;
-
Período.
Essa segmentação facilita encontrar padrões.
Se grande parte dos atrasos passa por determinada operação, pode existir um gargalo nessa etapa.
Tempo médio de produção
O tempo médio ajuda a entender quanto normalmente é necessário para concluir determinados produtos ou processos.
Essa informação pode ser comparada entre períodos.
Se um produto que normalmente leva seis horas começa a consumir oito horas, é importante investigar a mudança.
O aumento pode ter sido provocado por matéria-prima diferente, desempenho da máquina, alterações na equipe ou maior ocorrência de paradas.
Prazos precisam considerar capacidade
Um problema frequente acontece quando datas são definidas sem considerar a carga existente nos recursos.
Uma máquina pode precisar de quatro horas para executar determinada ordem, mas isso não significa que ela conseguirá concluir o trabalho quatro horas depois da liberação.
Se já existirem outras ordens programadas antes dela, o prazo total será maior.
Por isso, capacidade e fila precisam ser consideradas no planejamento.
O acompanhamento histórico ajuda a criar previsões mais confiáveis.
Ao entender o comportamento real dos tempos e atrasos, a indústria consegue ajustar parâmetros de programação e reduzir diferenças entre as datas prometidas e as datas realmente alcançadas.
Como criar um painel de indicadores do PCP?
Um painel de planejamento e controle da produção PCP permite reunir informações importantes da produção em uma visão organizada, facilitando o acompanhamento dos responsáveis pelo processo.
O objetivo não é colocar todos os números disponíveis em uma única tela ou relatório. Um painel precisa destacar indicadores que realmente ajudam a entender o desempenho da operação.
Uma estrutura simples pode utilizar os seguintes controles:
| Indicador | O que mostra |
|---|---|
| Planejado x realizado | Cumprimento do plano de produção |
| Produtividade | Produção em relação aos recursos utilizados |
| Utilização da capacidade | Uso dos recursos disponíveis |
| Tempo de parada | Períodos em que equipamentos não produziram |
| OEE | Desempenho dos equipamentos |
| Refugo | Perdas geradas durante a produção |
| Retrabalho | Quantidade que precisou ser corrigida |
| Lead time | Tempo necessário para o processo produtivo |
| Ordens atrasadas | Cumprimento dos prazos planejados |
Cada indústria pode adaptar o painel às características da sua operação.
Uma fábrica com uso intensivo de máquinas pode dar maior destaque a disponibilidade, paradas e OEE. Já uma operação com grande variedade de produtos pode precisar acompanhar capacidade, tempos de setup e cumprimento da programação.
Periodicidade da análise
Nem todos os indicadores precisam ser verificados com a mesma frequência.
Alguns dados operacionais podem ser acompanhados diariamente.
Exemplos incluem ordens atrasadas, quantidade produzida e paradas.
Outros indicadores podem ser analisados semanal ou mensalmente para identificar tendências.
O painel pode permitir consultas:
-
Diárias;
-
Semanais;
-
Mensais;
-
Por máquina;
-
Por produto;
-
Por setor;
-
Por ordem de produção;
-
Por período.
A possibilidade de detalhar os indicadores é importante porque o número geral nem sempre mostra onde está o problema.
Se a produtividade total caiu, por exemplo, o responsável pode analisar quais produtos, máquinas ou setores contribuíram para essa redução.
Comparação com metas
Sempre que fizer sentido, os indicadores podem ser comparados com metas ou parâmetros.
Um painel poderia mostrar:
Planejado: 10.000 unidades.
Realizado: 9.400 unidades.
Cumprimento: 94%.
A meta não deve existir somente para classificar o resultado como positivo ou negativo. Ela funciona como uma referência para identificar quando é necessário investigar um desvio.
Dados precisam ser confiáveis
Um painel só será útil se as informações utilizadas forem registradas corretamente.
Se as ordens permanecem abertas mesmo depois de concluídas ou os tempos de parada não são apontados, os indicadores podem apresentar resultados distorcidos.
Por isso, a qualidade do registro no chão de fábrica é parte essencial do controle.
Os responsáveis precisam definir quais informações serão registradas, quando o apontamento deverá ocorrer e como as ocorrências serão classificadas.
Padronizar motivos de parada, refugo e atraso facilita comparações posteriores.
Quando o painel apresenta informações confiáveis e organizadas, o PCP consegue identificar tendências e concentrar sua atenção nos pontos que realmente precisam de análise.
Como usar os indicadores do PCP para melhorar a produção?
Os indicadores do planejamento e controle da produção PCP não devem servir apenas para preencher planilhas ou gerar relatórios no final de cada período. Seu principal objetivo é fornecer informações que ajudem a melhorar o planejamento e a execução da fábrica.
Um ciclo simples pode representar esse processo:
Planejar → produzir → apontar → medir → comparar → identificar desvios → corrigir → replanejar.
O planejamento define aquilo que deverá acontecer. Durante a produção, os resultados são registrados. Em seguida, os indicadores mostram as diferenças entre o esperado e o realizado.
Depois da análise, o PCP pode atualizar parâmetros e melhorar a próxima programação.
Definir indicadores relevantes
A empresa não precisa acompanhar dezenas de indicadores ao mesmo tempo.
É preferível utilizar um conjunto menor de informações que estejam diretamente relacionadas aos principais objetivos e problemas da produção.
Se os atrasos são frequentes, por exemplo, indicadores de cumprimento do plano, lead time, capacidade e ordens atrasadas podem receber maior atenção.
Trabalhar com dados atualizados
Quanto maior o intervalo entre o acontecimento e o registro da informação, mais difícil pode ser agir sobre o problema.
Um gargalo identificado vários dias depois talvez já tenha provocado uma sequência de atrasos.
Por isso, os registros precisam ser atualizados com frequência compatível com a operação.
Estabelecer referências
Metas, padrões e históricos ajudam a interpretar os números.
Saber que determinada máquina produziu 5.000 unidades é pouco útil sem conhecer sua capacidade, o planejamento ou os resultados anteriores.
A comparação fornece contexto.
Comparar períodos
Observar a evolução dos indicadores permite identificar tendências.
Se a taxa de refugo cresce durante três meses consecutivos, existe um sinal que merece investigação.
Da mesma forma, uma redução gradual do lead time pode indicar que mudanças realizadas no processo estão produzindo resultados.
Investigar as causas dos desvios
O indicador mostra que existe uma diferença, mas nem sempre explica automaticamente sua origem.
Se a produtividade diminuiu, é necessário avaliar paradas, materiais, equipamentos, equipe e outras condições.
Registrar motivos durante os apontamentos facilita essa investigação.
Acompanhar gargalos
Recursos críticos precisam receber atenção especial.
Mudanças na demanda ou no mix de produtos podem transferir o gargalo de uma operação para outra.
Por isso, capacidade e carga devem ser revisadas conforme a programação muda.
Revisar parâmetros do planejamento
Indicadores também podem mostrar que o problema está no próprio parâmetro utilizado pelo PCP.
Se determinada operação é sempre planejada para duas horas, mas historicamente leva três, o tempo padrão utilizado na programação pode precisar de revisão.
Continuar utilizando dados incorretos fará com que os mesmos desvios se repitam.
Utilizar os resultados no próximo planejamento
A melhoria ocorre quando aquilo que foi aprendido durante a execução modifica os próximos planos.
Os tempos realizados podem melhorar estimativas futuras. As informações sobre perdas ajudam a revisar quantidades. Os dados de capacidade tornam a programação mais realista. Os registros de gargalos ajudam a distribuir melhor as ordens.
Dessa maneira, cada ciclo produtivo fornece novas informações para aperfeiçoar o seguinte.
O acompanhamento de indicadores transforma o PCP em um processo contínuo de planejamento, controle e ajuste, reduzindo a dependência de decisões baseadas somente em percepção.
Conclusão
A utilização de indicadores permite que a indústria compreenda com maior clareza o que acontece entre o planejamento inicial e o resultado obtido no chão de fábrica. Em vez de analisar somente quantidades finais, a empresa pode acompanhar produtividade, capacidade, paradas, eficiência, qualidade, perdas, prazos e cumprimento das ordens de produção.
O planejamento e controle da produção PCP torna-se mais consistente quando essas informações são registradas de maneira padronizada e utilizadas para comparar aquilo que estava previsto com aquilo que realmente aconteceu.
Indicadores como planejado x realizado, produtividade, utilização da capacidade, OEE, refugo, retrabalho, lead time e ordens atrasadas mostram diferentes aspectos da produção. Entretanto, eles apresentam maior valor quando são analisados em conjunto.
Uma queda na produtividade pode estar relacionada às paradas de máquinas. Um atraso pode ter origem em um gargalo. Uma necessidade maior de capacidade pode ter sido provocada por retrabalhos. Por isso, observar a relação entre os indicadores ajuda a compreender as causas dos resultados.
Também é importante evitar acompanhar números apenas porque são fáceis de calcular. Cada indicador precisa apoiar uma necessidade concreta da operação e gerar informações que possam ser utilizadas pelos responsáveis pelo planejamento.
Ao transformar registros de produção em informações confiáveis, a indústria consegue identificar desvios mais rapidamente, revisar parâmetros, melhorar a programação e utilizar seus recursos de maneira mais organizada.
Assim, o acompanhamento dos indicadores passa a fazer parte de um ciclo contínuo no qual a empresa planeja, executa, mede, analisa e utiliza o aprendizado obtido para preparar o próximo período produtivo com maior precisão.