Por que atrasos e gargalos prejudicam a produção?
Cumprir prazos de fabricação é um dos principais desafios de uma operação industrial. Mesmo quando existe uma carteira de pedidos bem definida, diferentes fatores podem alterar o ritmo das atividades e fazer com que determinadas ordens demorem mais do que o previsto. Falta de materiais, máquinas indisponíveis, prioridades mal definidas, excesso de trabalho em um determinado setor e falhas na comunicação entre áreas são alguns exemplos de situações que podem comprometer a programação.
Quando esses problemas não são identificados rapidamente, os efeitos podem se espalhar por toda a operação. Uma etapa que atrasa pode impedir o início da próxima atividade, aumentar o tempo de espera dos materiais e modificar a sequência de diversas ordens de produção. Por esse motivo, acompanhar o fluxo produtivo é tão importante quanto definir previamente o que deverá ser fabricado.
Os atrasos também afetam diretamente o cumprimento das datas prometidas aos clientes. Se uma empresa planeja concluir um produto em determinado período, mas uma das etapas demora mais do que o esperado, a entrega pode precisar ser reprogramada. Quando esse tipo de situação ocorre com frequência, torna-se mais difícil organizar a capacidade da fábrica e estabelecer prazos confiáveis.
Outro impacto importante está relacionado aos custos. Uma operação desorganizada pode gerar horas extras, compras emergenciais, movimentações desnecessárias de materiais, retrabalho e aumento dos períodos de máquinas paradas. Esses gastos nem sempre aparecem de maneira isolada, mas podem comprometer gradualmente a eficiência da produção.
O estoque também pode ser afetado. Quando a produção não segue o fluxo planejado, alguns materiais podem permanecer parados por mais tempo, enquanto outros acabam antes do momento adequado. É possível, por exemplo, possuir grandes quantidades de determinados componentes e, ao mesmo tempo, não conseguir iniciar uma ordem porque falta apenas um item essencial.
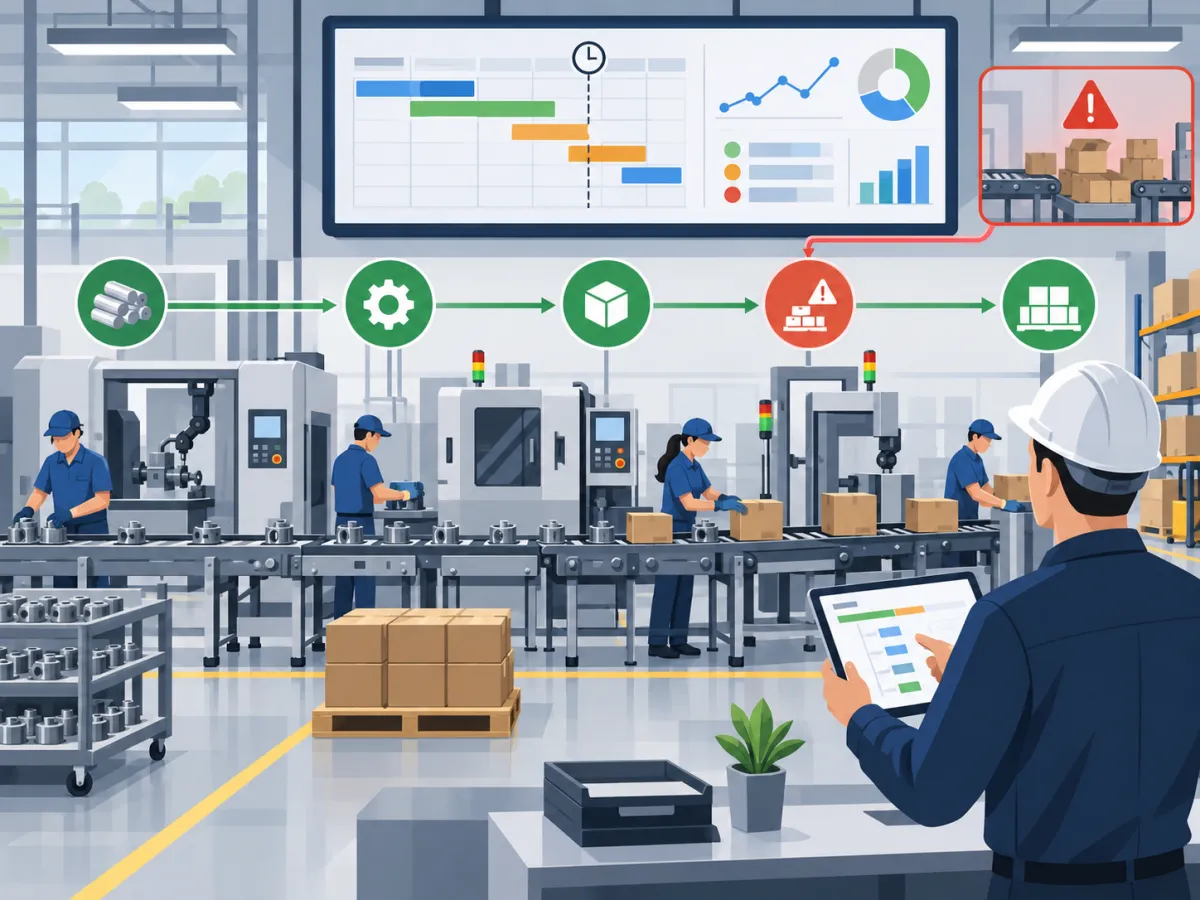
Nesse cenário, os gargalos merecem atenção especial. Um gargalo ocorre quando determinada etapa possui capacidade menor do que a quantidade de trabalho que precisa processar. O resultado costuma ser o acúmulo de materiais, ordens ou atividades esperando pela liberação daquele recurso.
Os gargalos podem aparecer em diferentes pontos da fábrica. Uma máquina com capacidade limitada pode receber mais ordens do que consegue executar. Um setor pode possuir poucos operadores para atender à demanda. Um fornecedor pode não entregar os materiais no prazo necessário. Também existem situações em que procedimentos internos excessivamente demorados acabam reduzindo o fluxo da operação.
Identificar esses pontos permite direcionar melhor os recursos e evitar que um problema localizado comprometa diversas etapas.
É justamente nesse contexto que o planejamento de controle da produção assume um papel importante. Ele ajuda a estabelecer o que será produzido, quando cada atividade deverá ocorrer, quais recursos serão necessários e como o andamento das ordens será acompanhado.
Entretanto, planejar a produção não significa simplesmente criar uma lista de tarefas e esperar que ela seja cumprida exatamente como foi definida. Uma fábrica é um ambiente dinâmico. Novos pedidos podem surgir, fornecedores podem atrasar, máquinas podem precisar de manutenção e determinadas operações podem consumir mais tempo do que o previsto.
Por isso, o planejamento de controle da produção precisa combinar preparação e acompanhamento. O planejamento cria uma referência inicial para a operação, enquanto o controle permite verificar se essa referência continua adequada à realidade da fábrica.
Quando aparecem diferenças entre o que foi programado e aquilo que está acontecendo na prática, é necessário analisar os motivos e realizar ajustes. Uma ordem pode mudar de prioridade, atividades podem ser redistribuídas ou uma compra pode precisar ser antecipada. Essa capacidade de adaptação contribui para manter o fluxo produtivo mais organizado.
Ao utilizar informações sobre demanda, capacidade, materiais, prazos e andamento das ordens, a empresa passa a ter uma visão mais clara da operação. Com isso, torna-se possível perceber riscos de atraso antes que eles afetem a entrega final e identificar gargalos que estão limitando o desempenho da produção.
O que é Planejamento de Controle da Produção e como funciona?
O planejamento de controle da produção reúne atividades utilizadas para organizar, programar, acompanhar e ajustar a fabricação. Seu objetivo é criar condições para que os recursos disponíveis sejam utilizados de forma organizada, considerando as necessidades da empresa e os prazos estabelecidos.
Na prática, esse processo começa antes da execução das ordens e continua enquanto a produção está acontecendo. Isso significa que existem diferentes etapas envolvidas, desde a definição do que deverá ser produzido até a análise do que realmente foi realizado.
Para compreender seu funcionamento, é importante separar planejamento, programação, controle e reprogramação.
Planejamento da produção
O planejamento representa a preparação da operação produtiva. Nessa etapa, a empresa procura entender o que precisa fabricar e quais condições serão necessárias para atender à demanda.
Uma das primeiras informações analisadas é a quantidade que deverá ser produzida. Essa necessidade pode surgir de pedidos confirmados, previsão de vendas, reposição de estoques ou outras demandas internas.
Depois de definir as quantidades, é necessário verificar os recursos disponíveis. Máquinas, equipamentos, ferramentas, mão de obra e materiais precisam estar compatíveis com aquilo que será fabricado.
Também devem ser consideradas as datas de entrega. Não basta saber que determinada quantidade precisa ser produzida. É necessário entender quando ela deverá estar pronta e quanto tempo cada etapa poderá consumir.
No planejamento de controle da produção, essas informações ajudam a formar uma visão inicial da carga de trabalho que será direcionada à fábrica.
Programação da produção
Depois do planejamento, é necessário transformar as necessidades identificadas em uma sequência de atividades.
A programação define como as ordens serão distribuídas ao longo do tempo. Dependendo do tipo de operação, diferentes produtos podem disputar as mesmas máquinas ou setores, tornando necessária a definição de prioridades.
Uma empresa pode, por exemplo, possuir cinco ordens que precisam utilizar o mesmo equipamento. Como não é possível executar todas simultaneamente, é necessário estabelecer qual será iniciada primeiro e como as demais serão organizadas.
A prioridade pode considerar prazo de entrega, disponibilidade de materiais, tempo de produção, importância do pedido ou capacidade do recurso.
A programação também ajuda a distribuir atividades entre máquinas e setores. O objetivo é evitar que algumas áreas fiquem sobrecarregadas enquanto outras apresentam capacidade disponível.
Quando essa sequência é bem organizada, a empresa consegue visualizar melhor o que deverá ser produzido em cada período.
Controle da produção
Depois que as atividades são iniciadas, começa uma etapa essencial do planejamento de controle da produção: o acompanhamento da execução.
O controle permite verificar se a produção está seguindo aquilo que havia sido programado. Para isso, é possível acompanhar informações como quantidade produzida, horário de início e término, paradas, perdas, atrasos e situação das ordens.
Esses dados permitem comparar o planejado com o realizado.
Uma atividade que deveria consumir quatro horas, por exemplo, pode levar seis. Se essa diferença não for percebida, as próximas ordens podem ser programadas com base em uma capacidade que não está sendo alcançada na prática.
O controle também facilita a identificação de desvios. Quando determinado setor apresenta atrasos frequentes ou uma máquina acumula muitas ordens esperando execução, pode existir um gargalo que precisa ser analisado.
Essa análise permite entender não apenas que ocorreu um atraso, mas também onde ele começou e quais atividades foram afetadas.
Reprogramação
Mesmo com um planejamento bem elaborado, mudanças podem acontecer durante a operação. Por isso, a reprogramação faz parte da rotina produtiva.
Imagine que uma matéria-prima necessária para uma ordem não tenha sido entregue na data prevista. Manter essa ordem como primeira prioridade pode deixar uma máquina esperando por um material que ainda não está disponível. Nesse caso, pode ser mais adequado iniciar outra produção que já possua todos os recursos necessários.
O mesmo acontece quando uma máquina apresenta uma falha inesperada. As atividades que dependem daquele equipamento precisam ser analisadas e, quando possível, redistribuídas ou reagendadas.
A reprogramação pode envolver alteração de prioridades, redistribuição de recursos, mudança nas datas previstas ou reorganização da sequência de produção.
Dessa maneira, o planejamento de controle da produção funciona como um processo contínuo. A empresa planeja, programa, executa, acompanha os resultados e realiza ajustes sempre que surgem diferenças entre o esperado e a realidade da operação.
Esse ciclo ajuda a manter a programação compatível com a capacidade disponível e cria melhores condições para identificar atrasos e gargalos antes que eles comprometam várias ordens de produção.
Quais são as principais causas de atrasos e gargalos na produção?
Atrasos e gargalos podem surgir em diferentes pontos do processo produtivo e, muitas vezes, estão relacionados entre si. Uma matéria-prima que não chega no prazo pode interromper uma operação, deslocar a programação das máquinas e fazer com que outras ordens também sejam afetadas. Da mesma forma, uma máquina sobrecarregada pode aumentar as filas entre etapas e dificultar o cumprimento das datas previstas.
Por isso, identificar as causas desses problemas é uma etapa importante do planejamento de controle da produção. Quanto mais cedo a empresa reconhece onde estão as limitações, maior é a possibilidade de reorganizar recursos, rever prioridades e reduzir o impacto sobre as entregas.
O acompanhamento deve considerar materiais, capacidade, programação, equipamentos e os próprios métodos utilizados na fabricação. Dessa maneira, a análise deixa de observar apenas o atraso final e passa a procurar sua origem dentro da operação.
Falta de matéria-prima
A disponibilidade dos materiais é um dos fatores mais importantes para manter a continuidade da produção. Mesmo que existam máquinas e operadores disponíveis, uma ordem não pode avançar quando faltam componentes indispensáveis para sua execução.
Um dos problemas pode estar nas compras realizadas fora do prazo. Quando a aquisição começa muito próxima da data prevista para produção, qualquer alteração no prazo do fornecedor pode comprometer a programação. Por isso, o momento de compra deve considerar não apenas o saldo atual, mas também a demanda futura e o tempo necessário para reposição.
O estoque insuficiente também pode provocar interrupções. Isso acontece quando a quantidade disponível não atende todas as ordens programadas ou quando parte do saldo já está comprometida com outras atividades.
Também existem situações em que a empresa realiza a compra corretamente, mas o fornecedor não entrega no prazo combinado. Nesse cenário, acompanhar os pedidos pendentes ajuda a identificar antecipadamente materiais que apresentam risco de atraso.
No planejamento de controle da produção, a análise dos materiais deve ocorrer antes da liberação das ordens. Dessa forma, reduz-se a possibilidade de iniciar atividades que precisarão ser interrompidas por falta de componentes.
Capacidade produtiva insuficiente
Outro motivo frequente para a formação de gargalos é a diferença entre a quantidade de trabalho programada e a capacidade realmente disponível.
Uma máquina pode receber mais ordens do que consegue executar dentro de determinado período. Quando isso ocorre, cria-se uma fila de atividades esperando pelo mesmo recurso. Mesmo que outras etapas tenham capacidade disponível, o fluxo fica limitado pelo equipamento sobrecarregado.
O número de operadores também influencia. Determinado setor pode possuir máquinas suficientes, mas não contar com pessoas disponíveis para utilizá-las durante todo o período necessário. Férias, faltas, afastamentos ou distribuição inadequada das equipes podem reduzir a capacidade planejada.
Além disso, é importante considerar o tempo produtivo real. Uma máquina disponível durante oito horas, por exemplo, nem sempre produz durante todas essas horas. Preparações, ajustes, inspeções, intervalos e pequenas paradas diminuem o tempo efetivamente utilizado na fabricação.
Comparar carga e capacidade permite visualizar se o volume de ordens programado é compatível com aquilo que os recursos conseguem processar.
Programação inadequada
Uma programação mal estruturada pode gerar atrasos mesmo quando materiais, máquinas e operadores estão disponíveis.
Um erro comum é liberar ordens sem verificar previamente a capacidade dos recursos necessários. Isso pode concentrar várias atividades em uma mesma máquina ou setor, criando acúmulos e aumentando o tempo de espera.
As prioridades também precisam estar claramente definidas. Quando diferentes ordens são tratadas como urgentes ao mesmo tempo, os operadores podem interromper constantemente uma atividade para iniciar outra. Essas mudanças reduzem a previsibilidade da programação.
Alterações muito frequentes na sequência de fabricação também podem aumentar o número de preparações das máquinas. Dependendo da operação, trocar produtos, ferramentas ou configurações exige tempo. Quanto maior o número de mudanças desnecessárias, menor pode ser o período destinado à produção efetiva.
O planejamento de controle da produção ajuda a organizar essas prioridades considerando prazos, disponibilidade de materiais, capacidade e situação das ordens já em andamento.
Paradas de máquinas
Máquinas e equipamentos representam recursos essenciais em muitos ambientes industriais. Quando um equipamento importante fica indisponível, as atividades que dependem dele podem parar ou acumular.
As manutenções inesperadas estão entre as situações mais difíceis de administrar, principalmente quando não existe outro equipamento capaz de executar a mesma operação. A produção precisa então aguardar o reparo ou buscar uma alternativa para manter o fluxo.
Falhas recorrentes também merecem acompanhamento. Se uma determinada máquina apresenta interrupções frequentes, sua capacidade real pode ser muito menor do que a capacidade considerada durante o planejamento.
Outro ponto importante é o tempo de preparação. Ajustar equipamentos, trocar ferramentas, configurar parâmetros ou realizar limpezas entre produtos pode ocupar uma parcela significativa da jornada produtiva.
Esses períodos precisam fazer parte da programação. Considerar somente o tempo de processamento pode gerar uma previsão de capacidade superior àquela que realmente existe.
Problemas no processo
Nem todos os gargalos estão relacionados diretamente à capacidade das máquinas. O próprio modo como as atividades são executadas pode reduzir a eficiência da produção.
O retrabalho é um exemplo. Quando uma peça precisa retornar para uma etapa anterior devido a falhas, parte da capacidade que deveria atender novas ordens passa a ser utilizada para corrigir atividades já executadas.
As perdas também podem exigir produção adicional para atingir a quantidade necessária. Se uma ordem necessita de cem unidades aprovadas, mas parte da produção é descartada, será necessário consumir mais tempo e materiais para completar o volume planejado.
As esperas entre etapas são outro fator relevante. Um produto pode terminar uma operação rapidamente, mas permanecer parado por horas ou dias antes de iniciar a próxima. Quando esses períodos não são acompanhados, o tempo total de fabricação aumenta mesmo sem alterações significativas no tempo de processamento.
A falta de padronização também dificulta o controle. Quando operadores realizam a mesma atividade de formas diferentes, os tempos e resultados podem variar consideravelmente. Isso torna mais difícil estabelecer parâmetros confiáveis para programar as ordens.
Por esse motivo, o planejamento de controle da produção precisa analisar todo o fluxo produtivo, e não apenas atividades isoladas. A combinação entre informações de materiais, capacidade, equipamentos, tempos e execução permite identificar onde os atrasos começam e quais pontos devem receber maior atenção.
Como identificar gargalos no processo produtivo?
Identificar gargalos é fundamental para entender por que determinadas etapas da produção acumulam ordens, aumentam o tempo de espera ou dificultam o cumprimento dos prazos. Nem sempre o problema está na etapa em que o atraso se torna visível. Muitas vezes, a causa começa antes, em uma operação com capacidade limitada, em uma máquina sobrecarregada ou em um processo que consome mais tempo do que o previsto.
Dentro do planejamento de controle da produção, a identificação dos gargalos deve considerar o fluxo completo da fabricação. Isso permite enxergar onde a produção perde ritmo, quais recursos estão sendo mais exigidos e em quais pontos existe acúmulo de materiais ou ordens.
O objetivo não é apenas encontrar o setor mais lento, mas compreender como ele interfere nas etapas seguintes e quais ajustes podem melhorar o fluxo produtivo.
Mapeamento do fluxo de produção
O primeiro passo para localizar gargalos é conhecer todo o caminho percorrido pelo produto, desde a entrada da matéria-prima até a conclusão da fabricação.
Esse mapeamento deve mostrar todas as etapas envolvidas, como separação de materiais, corte, usinagem, montagem, inspeção, acabamento e embalagem, de acordo com o processo de cada empresa.
Ao observar esse fluxo, é importante identificar onde os materiais permanecem parados aguardando a próxima operação. Grandes períodos de espera podem indicar que determinado setor não consegue acompanhar o ritmo das etapas anteriores.
Por exemplo, se o corte produz peças em quantidade suficiente, mas elas permanecem acumuladas antes da usinagem, pode existir uma limitação nessa segunda etapa.
O mapeamento também ajuda a visualizar movimentações desnecessárias, retornos para processos anteriores e etapas que poderiam ser organizadas de forma mais eficiente.
No planejamento de controle da produção, essa visão do fluxo facilita a identificação dos pontos que precisam ser acompanhados com maior atenção.
Análise do tempo de cada operação
Analisar o tempo das atividades é outra forma de identificar possíveis gargalos. Para isso, é necessário comparar diferentes informações relacionadas à execução das ordens.
O tempo previsto representa quanto determinada operação deveria levar com base no planejamento. Já o tempo realizado mostra quanto ela realmente consumiu.
Quando uma atividade prevista para durar quatro horas frequentemente leva seis ou sete horas, é necessário investigar o motivo dessa diferença.
Também é importante medir o tempo de espera. Uma peça pode precisar de apenas duas horas de processamento, mas permanecer um dia inteiro aguardando a disponibilidade de uma máquina. Nesse caso, o problema está menos no tempo da operação e mais na fila existente antes dela.
O tempo de preparação também precisa ser considerado. Ajustes de máquinas, trocas de ferramentas, alterações de configuração e limpezas podem consumir parte significativa do período produtivo.
A comparação entre esses tempos ajuda a entender se a programação está utilizando parâmetros compatíveis com a realidade.
Filas entre etapas
O acúmulo de materiais e ordens entre operações é um dos sinais mais claros de que pode existir um gargalo.
Quando um setor recebe trabalho em uma velocidade maior do que consegue processar, forma-se uma fila. Com o passar do tempo, essa quantidade tende a aumentar e pode comprometer o prazo de diversas ordens.
É importante observar quais áreas acumulam frequentemente itens aguardando processamento. Uma fila eventual pode ser consequência de uma situação pontual, mas um acúmulo constante indica que existe uma diferença entre a carga recebida e a capacidade disponível.
No planejamento de controle da produção, acompanhar essas filas ajuda a perceber gargalos antes que eles provoquem atrasos maiores.
Além da quantidade de ordens em espera, também é útil analisar há quanto tempo cada item permanece parado. Poucas ordens com períodos muito longos de espera também podem indicar dificuldades no fluxo.
Utilização das máquinas
O nível de utilização das máquinas ajuda a entender quais equipamentos estão trabalhando próximos do limite da capacidade.
Uma máquina que permanece constantemente ocupada enquanto outras possuem períodos livres pode se transformar em um ponto de restrição da produção.
Isso acontece especialmente quando várias ordens dependem do mesmo equipamento e não existe outra máquina disponível para executar aquela operação.
Entretanto, utilizar uma máquina por muitas horas não significa necessariamente que ela esteja sendo produtiva durante todo esse período. Paradas, ajustes, manutenções e preparações devem ser considerados.
Por isso, o acompanhamento deve diferenciar tempo disponível, tempo utilizado e tempo efetivamente produtivo.
Quando um equipamento apresenta carga superior à sua capacidade durante vários períodos, é necessário avaliar a programação e verificar se as ordens podem ser redistribuídas, reorganizadas ou executadas em outra sequência.
Acompanhamento das ordens atrasadas
As ordens que não foram concluídas no prazo fornecem informações importantes para a identificação de gargalos.
Em vez de analisar cada atraso isoladamente, é interessante verificar se existe um padrão. Se várias ordens apresentam dificuldades sempre na mesma etapa, esse processo pode estar limitando o fluxo.
O acompanhamento deve registrar onde a ordem ficou parada, quanto tempo permaneceu naquela situação e qual foi o motivo.
Por exemplo, um conjunto de ordens pode apresentar atraso durante a usinagem devido à alta carga de uma máquina específica. Em outro caso, os atrasos podem ocorrer antes da montagem devido à falta recorrente de componentes.
O planejamento de controle da produção utiliza esse histórico para melhorar as próximas programações. Quando a empresa conhece os pontos em que os atrasos acontecem com maior frequência, pode considerar essas limitações antes de definir novas datas e prioridades.
Tabela para acompanhar possíveis gargalos
Uma tabela simples pode ajudar a comparar o tempo planejado, o tempo realizado e a capacidade das principais etapas produtivas.
| Etapa | Tempo Planejado | Tempo Realizado | Capacidade | Situação |
|---|---|---|---|---|
| Corte | 4 horas | 5 horas | Adequada | Atenção |
| Usinagem | 6 horas | 9 horas | Insuficiente | Gargalo |
| Montagem | 5 horas | 5 horas | Adequada | Normal |
No exemplo, a etapa de corte apresenta uma pequena diferença entre o tempo planejado e o realizado. Essa situação merece acompanhamento, mas ainda não representa necessariamente uma limitação grave.
A usinagem, por outro lado, apresenta uma diferença maior. O tempo realizado é significativamente superior ao planejado e a capacidade disponível foi classificada como insuficiente. Esse conjunto de informações indica um possível gargalo.
Já a montagem apresenta tempo planejado e realizado iguais, mostrando uma operação mais próxima do comportamento esperado.
Esse tipo de comparação permite enxergar com mais facilidade quais etapas precisam de análise detalhada. A empresa pode acompanhar os dados em diferentes períodos para descobrir se o problema é recorrente ou apenas pontual.
Dentro do planejamento de controle da produção, a combinação entre mapeamento do fluxo, análise dos tempos, acompanhamento das filas, utilização das máquinas e histórico das ordens atrasadas permite identificar os pontos que realmente limitam a capacidade produtiva e afetam o cumprimento dos prazos.
Como planejar demanda, capacidade e recursos da produção?
Planejar corretamente a produção exige uma visão integrada da demanda, da capacidade disponível e dos recursos necessários para executar cada atividade. Quando esses elementos são analisados separadamente, a empresa corre o risco de criar uma programação que não corresponde às condições reais da fábrica.
Dentro do planejamento de controle da produção, é necessário verificar quanto precisa ser produzido, quais recursos estarão disponíveis e se a estrutura produtiva consegue atender ao volume planejado dentro do prazo esperado. Esse processo ajuda a reduzir sobrecargas, evitar acúmulo de ordens e tornar a programação mais compatível com a realidade operacional.
Uma fábrica pode ter muitos pedidos confirmados, por exemplo, mas isso não significa que todos possam ser produzidos ao mesmo tempo. Máquinas, operadores, ferramentas e horas disponíveis estabelecem limites que precisam ser considerados antes da liberação das ordens.
Análise da demanda
A demanda representa aquilo que a empresa precisa produzir em determinado período. Conhecer essa necessidade é o ponto de partida para organizar a programação.
Os pedidos dos clientes são uma das principais fontes de informação. Quando existe uma carteira de pedidos confirmados, é possível identificar produtos, quantidades e datas de entrega que precisam ser atendidas.
Também podem ser utilizadas previsões de vendas. Elas são especialmente importantes quando parte da produção é realizada para reposição de estoque ou quando existe uma demanda recorrente que precisa ser antecipada.
Nesse caso, o histórico de vendas pode ajudar a identificar períodos de maior ou menor procura. Entretanto, previsões devem ser acompanhadas e atualizadas, pois alterações no comportamento da demanda podem modificar as necessidades de produção.
As ordens já confirmadas também precisam ser consideradas. Antes de incluir novas atividades na programação, é necessário verificar o que já está comprometendo máquinas, pessoas e materiais.
No planejamento de controle da produção, reunir essas informações permite construir uma visão mais clara do volume que deverá passar pela fábrica em cada período.
Capacidade produtiva
Depois de compreender a demanda, a empresa precisa avaliar quanto realmente consegue produzir.
A capacidade produtiva depende de vários fatores. Um deles é a quantidade de máquinas disponíveis para executar cada tipo de operação. Nem todos os equipamentos podem realizar as mesmas atividades, por isso é importante avaliar a capacidade por setor ou processo.
As horas produtivas também devem ser analisadas. Uma máquina pode estar disponível durante um turno inteiro, mas parte desse período pode ser utilizada em preparação, limpeza, ajustes, inspeções ou manutenção.
Por isso, a capacidade não deve ser calculada apenas com base nas horas totais do expediente.
Os turnos disponíveis também influenciam diretamente. Uma fábrica que trabalha em dois turnos possui uma disponibilidade diferente de outra que utiliza os mesmos equipamentos em apenas um período.
A quantidade de operadores é outro fator importante. Mesmo que existam máquinas livres, a produção pode ficar limitada quando não há pessoas suficientes ou capacitadas para utilizá-las.
O objetivo é identificar a capacidade real de cada recurso e evitar programações baseadas apenas em condições teóricas.
Carga de produção
A carga de produção representa o volume de trabalho direcionado aos recursos disponíveis.
Depois de conhecer a demanda e a capacidade, é necessário comparar essas duas informações. Essa análise mostra se uma máquina, setor ou equipe terá condições de executar as ordens programadas dentro do período estabelecido.
Imagine que uma máquina tenha quarenta horas produtivas disponíveis durante a semana, mas as ordens programadas exijam cinquenta horas. Nesse caso, existe uma carga superior à capacidade.
Se nenhuma ação for tomada, parte das ordens provavelmente será transferida para o período seguinte, aumentando o risco de atraso.
A análise da carga também ajuda a identificar recursos ociosos. Enquanto uma máquina pode estar sobrecarregada, outra pode apresentar capacidade disponível.
No planejamento de controle da produção, essa comparação permite reorganizar a programação antes que o problema chegue ao chão de fábrica.
Disponibilidade de recursos
Produzir depende de muito mais do que máquinas. Cada ordem pode exigir ferramentas específicas, equipamentos auxiliares, operadores capacitados e estruturas adequadas.
As ferramentas devem estar disponíveis no momento em que a atividade começar. Caso contrário, uma máquina pode permanecer parada mesmo estando livre para produzir.
Equipamentos auxiliares também precisam ser considerados, como dispositivos de movimentação, medição, inspeção ou apoio à fabricação.
A disponibilidade de pessoas merece atenção especial. Determinadas operações podem depender de profissionais com conhecimentos ou qualificações específicas. Se esses operadores estiverem direcionados para outras atividades, a capacidade real daquela etapa poderá diminuir.
Além disso, estruturas produtivas como áreas de montagem, espaços para armazenamento intermediário e estações de trabalho podem limitar o volume que consegue ser processado simultaneamente.
Por isso, antes de confirmar a programação, é importante verificar se todos os recursos necessários estarão disponíveis no momento adequado.
Equilíbrio entre carga e capacidade
Equilibrar carga e capacidade significa programar um volume de produção compatível com aquilo que a fábrica consegue executar.
Um erro comum é liberar muitas ordens simultaneamente na tentativa de acelerar as entregas. Na prática, isso pode provocar o efeito contrário. Quando vários produtos disputam os mesmos recursos, aumentam as filas, as mudanças de prioridade e os tempos de espera.
O planejamento de controle da produção deve buscar uma distribuição mais equilibrada das atividades ao longo dos períodos disponíveis.
Quando a carga supera a capacidade, algumas alternativas podem ser avaliadas, como alterar a sequência das ordens, redistribuir atividades, utilizar outros equipamentos, reorganizar turnos ou negociar prazos quando necessário.
Também é possível antecipar determinadas operações quando existe capacidade disponível em períodos anteriores.
O equilíbrio precisa ser analisado por recurso e não apenas pela capacidade total da fábrica. Uma empresa pode possuir capacidade geral suficiente e ainda assim enfrentar atrasos porque determinada máquina ou setor concentra grande parte das ordens.
A programação deve considerar esses pontos críticos para evitar que o excesso de carga se transforme em gargalo.
Com a demanda, a capacidade, a carga e os recursos analisados em conjunto, o planejamento de controle da produção passa a fornecer uma programação mais realista. Isso permite distribuir melhor as ordens, identificar limitações antecipadamente e reduzir situações em que a fábrica recebe um volume de trabalho superior ao que consegue executar dentro dos prazos estabelecidos.
Como organizar materiais e estoque para evitar atrasos?
A organização dos materiais tem relação direta com o cumprimento dos prazos de produção. Mesmo quando existe capacidade de máquinas e mão de obra suficiente, a falta de um único componente pode impedir o início ou a continuidade de uma ordem.
Por esse motivo, o planejamento de controle da produção precisa considerar a disponibilidade dos materiais antes da liberação das atividades. O objetivo é verificar antecipadamente se todos os itens necessários estarão disponíveis nas quantidades corretas e no momento adequado.
Esse acompanhamento envolve calcular necessidades, consultar estoques, considerar reservas existentes, definir níveis mínimos e acompanhar os prazos dos fornecedores. Quando essas informações estão integradas, torna-se mais fácil evitar interrupções e compras emergenciais.
Necessidade de materiais
O primeiro passo é identificar quais materiais serão necessários para cada ordem de produção.
Essa análise deve considerar os componentes, matérias-primas e insumos utilizados na fabricação, bem como as respectivas quantidades. Dessa maneira, a empresa consegue comparar aquilo que será consumido com o que possui disponível.
Se uma ordem necessita de cem unidades de determinado componente, por exemplo, não basta verificar apenas se esse item está cadastrado no estoque. É necessário confirmar se existe quantidade suficiente para atender toda a produção prevista.
O cálculo também deve considerar possíveis perdas previstas no processo, quando aplicável. Caso determinados materiais tenham consumo variável ou perdas recorrentes, essas informações precisam fazer parte do planejamento para reduzir o risco de falta durante a execução.
Dentro do planejamento de controle da produção, conhecer antecipadamente a necessidade de cada ordem facilita a preparação das compras e a separação dos materiais.
Estoque disponível
Depois de identificar o que será necessário, é importante consultar os saldos existentes.
O estoque disponível mostra quanto a empresa realmente possui para atender às próximas necessidades de produção. Essa informação precisa estar atualizada, considerando entradas, saídas, devoluções, ajustes e demais movimentações realizadas.
Um saldo incorreto pode gerar dois tipos de problema. Quando o sistema mostra uma quantidade maior do que existe fisicamente, a produção pode ser programada sem que haja material suficiente. Quando ocorre o contrário, a empresa pode realizar uma compra desnecessária mesmo possuindo itens disponíveis.
Por isso, inventários periódicos e registros corretos das movimentações ajudam a manter a informação mais confiável.
Antes de liberar uma ordem, o planejamento de controle da produção deve verificar se os materiais disponíveis são suficientes para todas as etapas previstas.
Materiais reservados
O saldo total do estoque nem sempre representa a quantidade realmente disponível para uma nova produção.
Parte dos materiais pode estar reservada para outras ordens já programadas. Ignorar esses compromissos pode fazer com que duas ou mais ordens sejam planejadas utilizando os mesmos itens.
Imagine que existam cem unidades de um componente no estoque. Se oitenta já estiverem reservadas para uma ordem, somente vinte estarão efetivamente disponíveis para outra necessidade.
Por isso, é importante diferenciar estoque físico, quantidade reservada e saldo disponível para novas ordens.
Essa separação ajuda a evitar conflitos de materiais e permite identificar com antecedência quando será necessário realizar uma nova compra.
No planejamento de controle da produção, as reservas também ajudam a proteger os materiais destinados às ordens prioritárias, evitando que sejam consumidos por outras atividades.
Estoque mínimo e segurança
Alguns materiais precisam de acompanhamento mais cuidadoso devido à frequência de utilização, ao prazo de reposição ou à importância para o processo produtivo.
O estoque mínimo funciona como uma referência para indicar quando determinado item está chegando a um nível que exige atenção para uma nova reposição.
Já o estoque de segurança representa uma quantidade adicional utilizada para lidar com situações imprevistas, como aumento inesperado da demanda, consumo acima do previsto ou atraso de fornecedores.
Esses níveis não devem ser definidos aleatoriamente. É importante observar consumo médio, frequência das compras, prazo de entrega e criticidade do item para a produção.
Materiais difíceis de substituir ou utilizados em várias ordens podem exigir um acompanhamento mais rigoroso.
Ao integrar esses parâmetros ao planejamento de controle da produção, a empresa consegue antecipar necessidades antes que o estoque chegue a uma situação capaz de interromper as atividades.
Prazo dos fornecedores
O planejamento dos materiais também depende do tempo necessário para que uma compra seja entregue.
Esse período começa no momento em que a necessidade é identificada e pode envolver solicitação de compra, aprovação, negociação, processamento do pedido pelo fornecedor, transporte e recebimento.
Se uma matéria-prima leva quinze dias para chegar, por exemplo, a compra não pode ser iniciada apenas alguns dias antes da produção.
Por isso, o prazo dos fornecedores deve fazer parte do cálculo das necessidades.
Também é importante acompanhar possíveis atrasos. Quando um fornecedor comunica que não conseguirá cumprir a data prevista, a produção pode precisar ser reorganizada antes que o problema gere uma parada.
O histórico de entregas também ajuda a identificar fornecedores ou materiais que apresentam maior variação de prazo.
Dentro do planejamento de controle da produção, considerar esses períodos permite alinhar as datas de compra com as necessidades reais da fábrica.
Integração entre compras, estoque e produção
Evitar falta de materiais exige que compras, estoque e produção compartilhem informações de forma organizada.
A produção informa o que será necessário e quando os materiais precisarão estar disponíveis. O estoque mostra quais quantidades existem, o que está reservado e quais itens estão próximos do nível de reposição. Já o setor de compras acompanha pedidos, fornecedores e previsões de entrega.
Quando essas áreas trabalham com informações diferentes, o risco de atraso aumenta. A produção pode considerar um material disponível enquanto o estoque já identificou sua falta, ou compras pode não saber que uma nova ordem aumentou a necessidade de determinado item.
O planejamento de controle da produção ajuda a conectar essas informações para que as decisões sejam tomadas com base em uma visão mais completa.
Essa integração também facilita a identificação de materiais críticos. Caso uma ordem dependa de um componente ainda não recebido, essa situação pode ser percebida antes da data prevista para início.
Com essas informações disponíveis, a empresa pode ajustar prioridades, antecipar compras, negociar entregas ou reprogramar atividades. Assim, materiais e estoque deixam de ser analisados apenas quando ocorre uma falta e passam a fazer parte do planejamento antecipado da produção.
Como criar uma programação da produção que reduza atrasos?
Uma programação eficiente precisa transformar as necessidades de produção em uma sequência de atividades compatível com a capacidade real da fábrica. Quando as ordens são liberadas sem considerar prazos, materiais, máquinas e disponibilidade de pessoas, aumentam as chances de filas, interrupções e atrasos.
No planejamento de controle da produção, programar significa organizar o que será feito, em qual ordem, por quais recursos e em qual período. Essa definição deve buscar equilíbrio entre urgência dos pedidos e condições reais de execução.
Uma programação bem estruturada também precisa ser flexível. Mesmo com um bom planejamento inicial, podem ocorrer mudanças na demanda, atrasos de fornecedores, falhas de equipamentos ou necessidades de reprocessamento. Por isso, acompanhar a execução e ajustar a sequência faz parte do processo.
Definição das prioridades
O primeiro passo é estabelecer quais ordens devem ser executadas antes.
O prazo de entrega é um dos principais critérios. Pedidos com datas mais próximas normalmente exigem maior atenção, principalmente quando possuem várias etapas de produção ou dependem de recursos específicos.
A disponibilidade de materiais também precisa ser considerada. Não adianta colocar uma ordem como prioridade se os componentes necessários ainda não estão disponíveis. Nesse caso, outra ordem que já possui os materiais completos pode ser executada primeiro, evitando ociosidade.
A capacidade das máquinas também influencia. Se vários pedidos dependem do mesmo equipamento, é necessário avaliar quanto tempo será necessário para cada um e como distribuir essa carga.
A urgência dos pedidos pode exigir alterações na sequência, mas deve ser analisada com cuidado. Mudanças constantes podem prejudicar outras ordens já programadas.
Dentro do planejamento de controle da produção, a prioridade deve ser definida com base em um conjunto de informações, e não apenas em solicitações isoladas.
Sequenciamento das ordens
Depois de definir as prioridades, é necessário organizar a sequência de execução.
O sequenciamento determina qual ordem entra primeiro em determinada máquina, setor ou linha de produção. Essa decisão pode afetar diretamente o tempo total de fabricação.
Em alguns casos, agrupar produtos semelhantes pode reduzir trocas de ferramentas ou ajustes de máquinas. Em outros, pode ser mais importante seguir a ordem dos prazos de entrega.
Também é preciso observar se uma ordem depende da conclusão de outra operação antes de avançar. Essa relação entre etapas deve fazer parte da programação.
No planejamento de controle da produção, um bom sequenciamento reduz períodos de espera e ajuda a manter o fluxo mais contínuo.
Distribuição das atividades
A programação também precisa indicar onde cada atividade será executada.
Isso significa direcionar tarefas para máquinas, setores e operadores de acordo com a capacidade disponível.
Quando vários recursos podem executar a mesma operação, a empresa pode distribuir a carga para evitar sobrecarga em apenas um ponto. Quando existe apenas uma máquina específica para determinada etapa, essa limitação precisa ser considerada desde o início.
A disponibilidade dos operadores também deve fazer parte da distribuição. Algumas tarefas dependem de profissionais com conhecimentos específicos, o que pode limitar as possibilidades de alocação.
Distribuir corretamente as atividades ajuda a evitar situações em que um setor acumula ordens enquanto outro permanece com capacidade ociosa.
Tempos de preparação
Os tempos de preparação precisam ser incluídos na programação.
Setups, troca de ferramentas, ajustes, limpezas e mudanças de configuração consomem tempo que poderia ser utilizado na produção.
Ignorar esses períodos pode fazer a programação parecer viável no papel, mas inviável na prática.
Se uma máquina precisa de uma hora para ser preparada entre dois produtos diferentes, esse tempo deve ser incluído antes da liberação da próxima ordem.
O planejamento de controle da produção pode utilizar o sequenciamento para reduzir o número de preparações. Produzir itens semelhantes em sequência, quando possível, pode diminuir o tempo gasto com mudanças.
Esse cuidado aumenta a precisão da programação e evita a criação de prazos baseados apenas no tempo de processamento.
Folga para imprevistos
Uma programação excessivamente apertada pode gerar dificuldades mesmo quando pequenos imprevistos acontecem.
Atrasos de poucos minutos, ajustes adicionais, inspeções mais demoradas ou pequenas interrupções podem comprometer toda a sequência quando não existe nenhuma margem.
Por isso, é importante trabalhar com tempos realistas e considerar pequenas folgas entre determinadas atividades.
Isso não significa deixar máquinas paradas sem necessidade, mas evitar uma programação baseada em condições perfeitas durante toda a jornada.
A folga deve ser maior em processos que apresentam mais variações e menor em atividades estáveis e previsíveis.
Dentro do planejamento de controle da produção, essa margem ajuda a absorver pequenas ocorrências sem provocar alterações imediatas em todas as ordens seguintes.
Reprogramação
Mesmo com uma programação bem estruturada, mudanças podem ser necessárias.
Uma máquina pode apresentar falha, um fornecedor pode atrasar, uma ordem pode consumir mais tempo do que o previsto ou um pedido pode sofrer alteração de prazo.
Nessas situações, a sequência precisa ser reavaliada.
A reprogramação pode envolver troca de prioridades, mudança de máquina, redistribuição de atividades ou alteração das datas previstas.
O importante é evitar que essas mudanças sejam feitas sem analisar os impactos sobre as demais ordens.
Antes de colocar uma nova atividade como prioridade, por exemplo, é necessário verificar quais pedidos serão deslocados e se os prazos continuarão sendo atendidos.
No planejamento de controle da produção, a reprogramação funciona como uma resposta organizada aos desvios. Ela permite adaptar a produção à situação real sem perder completamente a referência do plano inicial.
Com prioridades bem definidas, sequência adequada, distribuição equilibrada de atividades, consideração dos tempos de preparação e espaço para ajustes, o planejamento de controle da produção ajuda a reduzir interrupções e tornar os prazos de fabricação mais previsíveis.
Como acompanhar o planejado e o realizado durante a produção?
Acompanhar o que foi planejado e comparar com aquilo que realmente aconteceu é uma das etapas mais importantes do planejamento de controle da produção. Essa análise permite verificar se as ordens estão seguindo os prazos previstos, se os recursos estão sendo utilizados conforme o esperado e se a quantidade produzida corresponde ao que foi programado.
Sem esse acompanhamento, os problemas podem ser percebidos somente quando o prazo de entrega já está comprometido. Uma produção que deveria consumir oito horas, por exemplo, pode levar dez ou doze horas. Caso essa diferença não seja registrada, as próximas programações continuarão utilizando um tempo que não representa a realidade.
Por isso, o acompanhamento deve acontecer durante todo o processo produtivo, utilizando informações sobre quantidades, tempos, perdas, paradas e situação das ordens. Esses registros ajudam a identificar desvios rapidamente e permitem realizar ajustes antes que os atrasos afetem outras etapas.
Apontamento de produção
O apontamento de produção é o registro das informações geradas durante a execução das atividades. Ele permite saber o que foi produzido, quanto tempo foi necessário e quais ocorrências interferiram no processo.
A quantidade produzida é uma das principais informações. Ao comparar o volume programado com o realizado, a empresa consegue identificar se a ordem está avançando conforme o esperado.
Se uma ordem previa a fabricação de 500 unidades durante determinado período e apenas 400 foram produzidas, é necessário entender o motivo da diferença.
O tempo utilizado também precisa ser registrado. Essa informação permite verificar se os tempos considerados durante a programação correspondem à execução real.
Além disso, o apontamento pode registrar perdas e refugos. Esses dados mostram quantos materiais ou produtos não puderam ser aproveitados durante a fabricação.
As paradas também devem fazer parte do registro. Falhas de máquinas, falta de materiais, troca de ferramentas, manutenção ou espera por alguma decisão podem aumentar significativamente o tempo total da produção.
Dentro do planejamento de controle da produção, esses dados criam um histórico que pode ser utilizado para tornar as próximas programações mais realistas.
Acompanhamento das ordens
Além das informações de produção, é importante acompanhar a situação de cada ordem.
Uma ordem que está aguardando produção ainda não iniciou suas atividades. Nesse caso, é necessário verificar se ela está esperando a liberação de uma máquina, a chegada de materiais ou a conclusão de outra etapa.
As ordens em andamento precisam ser acompanhadas para verificar se estão dentro do prazo e se o ritmo de produção está adequado.
Também podem existir ordens paradas temporariamente. Essa situação deve ser identificada rapidamente, principalmente quando a interrupção pode comprometer a sequência das demais atividades.
As ordens finalizadas mostram o que já foi concluído e podem ser comparadas com as datas previstas inicialmente.
Já as ordens atrasadas precisam receber atenção especial. É importante verificar quantos dias ou horas estão fora do prazo e em qual etapa ocorreu o problema.
No planejamento de controle da produção, acompanhar esses status facilita a visualização da carga atual da fábrica e ajuda a definir prioridades.
Planejado versus realizado
A comparação entre planejado e realizado permite avaliar se a programação está compatível com a realidade da operação.
Essa análise pode envolver quantidades, tempos e datas.
Nas quantidades, a empresa compara quanto pretendia produzir com quanto efetivamente foi concluído. Diferenças frequentes podem indicar problemas de produtividade, perdas ou parâmetros de produção inadequados.
Nos tempos, a comparação mostra quanto cada atividade deveria consumir e quanto realmente consumiu.
Por exemplo, se determinada operação está programada para quatro horas, mas frequentemente leva seis, o tempo utilizado no planejamento precisa ser analisado.
As datas também são importantes. É necessário verificar quando a ordem deveria começar e terminar e comparar com as datas efetivas.
A análise não deve servir apenas para identificar que uma ordem atrasou. O objetivo é entender por que a diferença aconteceu e utilizar essa informação para melhorar a programação futura.
Identificação de desvios
Os desvios representam diferenças entre aquilo que foi planejado e o que está acontecendo durante a execução.
Quanto mais cedo eles forem identificados, maior será a possibilidade de reduzir seus impactos.
Um exemplo é uma máquina que apresenta produção abaixo da quantidade esperada nas primeiras horas do turno. Se esse comportamento for percebido rapidamente, a equipe pode investigar a causa antes que toda a programação do dia seja comprometida.
Outro desvio pode ser o consumo de materiais acima do previsto. Essa situação pode indicar perdas, retrabalho ou problemas na definição das quantidades necessárias.
Também é possível identificar desvios relacionados ao tempo de produção, qualidade, disponibilidade de operadores e paradas.
No planejamento de controle da produção, a análise dos desvios ajuda a transformar o acompanhamento em uma ferramenta de tomada de decisão.
Em vez de descobrir o atraso apenas na data prevista para entrega, a empresa pode visualizar sinais de problemas ao longo da execução.
Ações corretivas
Quando um desvio é identificado, é necessário avaliar quais ações podem ser adotadas para reduzir seu impacto.
Uma das possibilidades é redistribuir recursos. Se determinado equipamento estiver sobrecarregado e houver outra máquina capaz de executar a mesma atividade, parte das ordens pode ser direcionada para o recurso disponível.
Também pode ser necessário redistribuir operadores entre setores, desde que exista capacitação adequada para as atividades.
Outra alternativa é alterar prioridades. Uma ordem próxima da data de entrega pode receber prioridade em relação a outra cujo prazo seja mais distante.
Entretanto, essas alterações devem ser feitas com cuidado. Priorizar uma ordem significa modificar a sequência planejada, podendo afetar outras atividades.
A reprogramação das ordens também pode ser necessária quando um problema modifica significativamente a capacidade disponível.
Se uma máquina ficar parada durante várias horas, por exemplo, as ordens previstas para aquele equipamento precisam ser reorganizadas.
O planejamento de controle da produção permite avaliar essas mudanças com base nas informações reais da fábrica. Dessa forma, as decisões não dependem apenas de percepções, mas de dados sobre capacidade, prazos, materiais e andamento das ordens.
A comparação contínua entre o planejado e o realizado também contribui para melhorar os próximos ciclos de programação. Quando os tempos, perdas e dificuldades são registrados, a empresa consegue utilizar dados históricos para estabelecer parâmetros cada vez mais próximos da realidade operacional.
Quais indicadores ajudam a evitar gargalos e atrasos?
Acompanhar indicadores é essencial para entender se a produção está ocorrendo de acordo com o esperado e para identificar sinais de problemas antes que eles se transformem em atrasos maiores. Dentro do planejamento de controle da produção, os indicadores ajudam a transformar informações da rotina em dados úteis para tomada de decisão.
Eles permitem analisar desempenho, capacidade, tempos, perdas e cumprimento das ordens. Quando acompanhados de forma contínua, ajudam a identificar padrões que nem sempre são percebidos apenas pela observação do dia a dia.
Mais importante do que acompanhar muitos números é escolher indicadores que tenham relação direta com os objetivos da produção. Para reduzir gargalos e atrasos, alguns dos mais importantes estão ligados ao cumprimento do plano, tempo de produção, paradas, capacidade, retrabalho e produtividade.
Cumprimento do plano de produção
O cumprimento do plano mostra quanto da produção programada foi realmente executado dentro do período definido.
Esse indicador pode ser analisado em quantidade, ordens concluídas ou volume produzido. Se a empresa planejou concluir 100 ordens em uma semana e finalizou 90, por exemplo, o resultado indica que parte da programação não foi atendida.
Quando esse percentual permanece abaixo do esperado por vários períodos, é importante investigar as causas. O problema pode estar relacionado a falta de materiais, falhas de máquinas, tempos de operação incorretos ou excesso de carga.
No planejamento de controle da produção, esse indicador ajuda a verificar se a programação está sendo realista e compatível com a capacidade disponível.
Lead time de produção
O lead time representa o tempo total necessário para uma ordem percorrer o processo produtivo, desde seu início até a conclusão.
Esse período pode incluir processamento, espera, movimentação, preparação e outras etapas que fazem parte da fabricação.
Um aumento constante no lead time pode indicar que existem filas ou gargalos em algum ponto do processo.
Por exemplo, uma ordem pode exigir apenas dez horas de trabalho efetivo, mas levar três dias para ser concluída por causa do tempo de espera entre setores.
Por isso, analisar o lead time ajuda a identificar etapas que estão aumentando o tempo total de fabricação.
Ordens atrasadas
A quantidade de ordens atrasadas é um dos indicadores mais diretos para avaliar o cumprimento dos prazos.
Ele mostra quantas ordens ultrapassaram a data prevista de conclusão.
Além da quantidade, também é importante observar o nível do atraso. Uma ordem com algumas horas de diferença representa uma situação diferente de outra que está atrasada há vários dias.
O histórico também pode revelar padrões. Se muitas ordens atrasam sempre no mesmo setor, pode existir um gargalo recorrente.
No planejamento de controle da produção, acompanhar esse indicador ajuda a definir prioridades e entender quais processos precisam de maior atenção.
Tempo de parada
O tempo de parada mostra quanto tempo máquinas, equipamentos ou setores permanecem sem produzir durante períodos em que deveriam estar disponíveis.
As paradas podem ocorrer por vários motivos, como falta de material, falha de equipamento, manutenção, ausência de operador ou espera por ajustes.
Registrar o motivo é tão importante quanto registrar a duração.
Uma máquina que fica parada frequentemente por falta de matéria-prima exige uma ação diferente de outra que apresenta falhas mecânicas recorrentes.
Ao acompanhar esse indicador, a empresa consegue identificar quais fatores estão reduzindo o tempo produtivo real.
Capacidade utilizada
A capacidade utilizada mostra quanto da capacidade disponível está sendo realmente ocupada pela produção.
Essa comparação ajuda a identificar tanto excesso de carga quanto ociosidade.
Se determinado recurso possui 100 horas disponíveis em um período e recebe 95 horas de produção programada, sua utilização está próxima do limite. Pequenos imprevistos podem ser suficientes para gerar atrasos.
Por outro lado, uma utilização muito baixa pode indicar que a programação não está distribuindo as atividades de forma equilibrada.
Dentro do planejamento de controle da produção, esse indicador ajuda a visualizar recursos críticos e apoiar decisões sobre redistribuição de ordens.
Índice de retrabalho
O retrabalho representa atividades que precisam ser repetidas porque o resultado inicial não atendeu ao padrão esperado.
Esse indicador é importante porque consome tempo, materiais e capacidade que poderiam ser destinados a novas ordens.
Quando o índice de retrabalho aumenta, a fábrica pode começar a apresentar atrasos mesmo sem aumento da demanda.
Também é importante identificar em quais etapas o retrabalho acontece com maior frequência.
Isso ajuda a direcionar ações para corrigir causas relacionadas a processo, equipamento, treinamento ou qualidade.
Perdas de produção
As perdas representam materiais, peças ou produtos que não podem ser aproveitados no processo.
Quando elas são maiores do que o previsto, a empresa pode precisar produzir quantidades adicionais para atingir o volume necessário.
Isso aumenta o consumo de recursos e pode alterar os prazos planejados.
No planejamento de controle da produção, acompanhar as perdas ajuda a melhorar a previsão de materiais e identificar processos que estão gerando desperdícios acima do esperado.
Além do volume perdido, é interessante analisar o motivo e a etapa onde ocorreu.
Produtividade
A produtividade compara o resultado obtido com os recursos utilizados.
Ela pode ser analisada de diferentes formas, como quantidade produzida por hora, produção por operador ou volume produzido por máquina.
Quando a produtividade cai, é necessário verificar o que mudou no processo.
A causa pode estar relacionada a aumento de paradas, maior tempo de preparação, retrabalho, falta de materiais ou alteração na complexidade das ordens.
O acompanhamento histórico facilita essa análise porque permite comparar períodos semelhantes e identificar tendências.
No planejamento de controle da produção, a produtividade ajuda a entender se os recursos estão gerando o resultado esperado e se os tempos utilizados na programação continuam adequados.
Ao analisar esses indicadores em conjunto, a empresa consegue ter uma visão mais completa da operação. Um aumento nas ordens atrasadas, por exemplo, pode ser explicado por maior tempo de parada, queda de produtividade ou capacidade utilizada acima do limite. Essa relação entre os dados ajuda a identificar a origem dos problemas e direcionar ações antes que os gargalos comprometam ainda mais os prazos.
Como um sistema pode melhorar o Planejamento de Controle da Produção?
Um sistema de gestão voltado à produção pode facilitar a organização das informações e tornar o acompanhamento das atividades mais preciso. Quando pedidos, estoque, compras, ordens de produção e apontamentos ficam distribuídos em planilhas ou controles separados, aumenta o risco de divergências, atrasos na atualização e decisões baseadas em informações incompletas.
Dentro do planejamento de controle da produção, o sistema funciona como um apoio para reunir dados e acompanhar o que está acontecendo na fábrica. Isso permite que responsáveis pela programação visualizem necessidades, prioridades, disponibilidade de materiais e andamento das ordens em um mesmo ambiente.
O objetivo não é apenas informatizar registros, mas melhorar a comunicação entre as etapas e permitir que o planejamento seja atualizado conforme a execução acontece.
Centralização das informações
A centralização permite reunir informações de pedidos, estoque, compras e produção em uma mesma estrutura.
Quando essas áreas trabalham de forma isolada, podem surgir dificuldades. A produção pode programar uma ordem sem saber que determinado material ainda não foi comprado, enquanto o estoque pode possuir informações que não chegaram ao responsável pelo planejamento.
Com dados centralizados, torna-se mais fácil consultar quais pedidos precisam ser atendidos, quais materiais estão disponíveis e quais compras ainda estão pendentes.
No planejamento de controle da produção, essa integração reduz a necessidade de consultar diversos controles antes de tomar uma decisão.
Também facilita a atualização das informações, pois uma movimentação registrada em uma área pode ser utilizada no acompanhamento das demais atividades.
Ordens de produção
As ordens de produção ajudam a organizar aquilo que precisa ser fabricado.
Por meio de um sistema, é possível criar as ordens com informações como produto, quantidade, data prevista, materiais necessários e etapas envolvidas.
Durante a execução, a situação de cada ordem pode ser acompanhada. Assim, torna-se mais fácil identificar quais estão aguardando início, em andamento, paradas ou finalizadas.
Esse acompanhamento ajuda a reduzir a dependência de anotações manuais e facilita a consulta do histórico.
No planejamento de controle da produção, as ordens também podem ser utilizadas para comparar o que foi programado com aquilo que está sendo efetivamente produzido.
Controle de materiais
Antes de iniciar uma produção, é importante verificar se os materiais necessários estão disponíveis.
Um sistema pode ajudar a consultar os saldos e relacionar as necessidades de cada ordem com aquilo que existe em estoque.
Isso permite identificar antecipadamente possíveis faltas.
Também é possível considerar materiais reservados para outras ordens, evitando que o mesmo saldo seja utilizado em diferentes planejamentos.
Se determinada matéria-prima não estiver disponível, a situação pode ser percebida antes da liberação da ordem, permitindo solicitar a compra ou reprogramar a produção.
Essa visibilidade torna o planejamento de controle da produção mais compatível com a disponibilidade real dos recursos.
Programação das atividades
A programação determina quando e em qual sequência as ordens serão executadas.
Com um sistema, é possível organizar prioridades considerando informações como prazo de entrega, disponibilidade de materiais e capacidade dos recursos.
A visualização das ordens ajuda a identificar situações em que muitas atividades estão concentradas no mesmo período ou dependem do mesmo equipamento.
Quando necessário, a sequência pode ser ajustada para distribuir melhor a carga de trabalho.
O sistema também pode facilitar a consulta das ordens prioritárias, evitando que alterações sejam feitas sem considerar os impactos sobre o restante da programação.
Apontamentos em tempo real
Os apontamentos registram o que realmente está acontecendo durante a fabricação.
Entre as informações que podem ser acompanhadas estão quantidade produzida, tempo utilizado, perdas, paradas e conclusão das operações.
Quando esses dados são registrados rapidamente, o responsável pelo planejamento de controle da produção consegue comparar a execução com o plano sem precisar esperar o fechamento de controles manuais.
Por exemplo, se uma ordem está consumindo mais tempo do que o previsto, essa diferença pode ser percebida enquanto a produção ainda está em andamento.
Isso cria condições para avaliar ajustes antes que o atraso alcance outras ordens.
Identificação de atrasos
Um dos benefícios do acompanhamento em sistema é facilitar a identificação das ordens que estão fora do prazo.
Em vez de verificar individualmente cada atividade, é possível visualizar quais ordens deveriam ter iniciado, quais deveriam estar concluídas e quais apresentam atraso.
Essa informação ajuda a direcionar a atenção para os pontos mais críticos.
Também é importante identificar onde o atraso aconteceu. Uma ordem pode estar fora do prazo por falta de material, indisponibilidade de uma máquina ou tempo de operação superior ao planejado.
No planejamento de controle da produção, conhecer a causa permite tomar decisões mais adequadas do que simplesmente alterar a prioridade.
Relatórios e indicadores
Relatórios e indicadores ajudam a transformar os registros da produção em informações para análise.
Podem ser acompanhados dados como ordens concluídas, ordens atrasadas, tempo médio de produção, paradas, perdas e comparação entre planejado e realizado.
Essas informações ajudam a identificar setores ou processos que apresentam dificuldades frequentes.
Se determinado equipamento concentra grande quantidade de atrasos, por exemplo, pode ser necessário analisar sua capacidade ou tempo de parada.
Os indicadores também ajudam a verificar se alterações realizadas no processo estão trazendo resultados.
Assim, o planejamento de controle da produção deixa de depender somente de observações pontuais e passa a utilizar informações registradas ao longo da operação.
Histórico da produção
Manter o histórico das ordens permite utilizar experiências anteriores para melhorar os próximos planejamentos.
É possível verificar quanto tempo determinada operação realmente consumiu, quais produtos apresentaram mais perdas, quais máquinas registraram mais paradas e em quais etapas ocorreram atrasos.
Essas informações são importantes porque o planejamento futuro pode utilizar parâmetros mais próximos da realidade.
Se uma atividade é programada para três horas, mas historicamente leva quatro, esse dado pode indicar a necessidade de revisar o tempo considerado.
O histórico também ajuda a identificar períodos de maior carga, materiais com faltas recorrentes e processos que apresentam variações frequentes.
Ao reunir dados atuais e históricos, um sistema contribui para que o planejamento de controle da produção seja atualizado continuamente, com maior visibilidade sobre materiais, ordens, capacidade e desempenho da fábrica.
Conclusão: como reduzir atrasos e gargalos com um bom planejamento?
Reduzir atrasos e gargalos na produção exige organização antes mesmo de as ordens chegarem ao chão de fábrica. Quanto mais informações forem analisadas previamente, menores são as chances de liberar atividades sem materiais, capacidade ou recursos suficientes. Por isso, o planejamento precisa considerar pedidos, prazos, disponibilidade das máquinas, mão de obra e necessidades de materiais antes de definir a sequência de fabricação.
Um dos principais cuidados está no equilíbrio entre demanda e capacidade. Programar um volume maior do que a fábrica consegue processar tende a gerar filas, sobrecarga de recursos e aumento do tempo de espera entre as etapas. A análise da carga produtiva permite distribuir melhor as ordens e identificar antecipadamente máquinas ou setores que podem se tornar pontos críticos.
O controle dos materiais também precisa fazer parte dessa organização. Estoque disponível, itens reservados, necessidades futuras e prazos dos fornecedores devem ser acompanhados para evitar que uma ordem seja interrompida por falta de componentes. Quanto mais cedo uma necessidade de compra é identificada, maior é a possibilidade de evitar aquisições emergenciais e mudanças inesperadas na programação.
Entretanto, elaborar um plano inicial não é suficiente. A produção precisa ser acompanhada continuamente para verificar se aquilo que foi programado está realmente acontecendo. Comparar quantidades, tempos e datas planejadas com os resultados realizados ajuda a identificar desvios enquanto ainda existe possibilidade de corrigir a situação.
Indicadores também contribuem para esse acompanhamento. Ordens atrasadas, tempo de parada, produtividade, retrabalho, perdas, utilização da capacidade e lead time fornecem informações importantes sobre o desempenho do processo. Quando analisados em conjunto, esses dados ajudam a mostrar onde estão as principais limitações e quais fatores estão dificultando o cumprimento da programação.
Também é importante entender que um gargalo não permanece necessariamente no mesmo ponto. Alterações no volume de pedidos, aquisição de novas máquinas, mudanças no processo, disponibilidade de operadores ou variações no fornecimento podem transferir a restrição para outra etapa. Por isso, identificar um gargalo e corrigi-lo não encerra o trabalho de acompanhamento. O fluxo precisa ser monitorado continuamente.
Um planejamento de controle da produção bem estruturado reúne planejamento, programação, acompanhamento e ajustes em um processo contínuo. Ao analisar demanda, capacidade, materiais, recursos e desempenho, a empresa consegue antecipar dificuldades, organizar melhor as ordens e tomar decisões com base na situação real da fábrica.
Com esse acompanhamento, torna-se possível reduzir improvisações, utilizar melhor os recursos disponíveis e aumentar a previsibilidade da operação. Dessa forma, o planejamento de controle da produção contribui para diminuir atrasos e gargalos, melhorar o fluxo produtivo e tornar os prazos de entrega mais confiáveis.
Otimize sua produção e reduza atrasos
Tenha mais controle sobre ordens, materiais, capacidade e prazos com um planejamento de controle da produção mais organizado. Centralize informações, acompanhe o andamento da fábrica e identifique gargalos antes que eles comprometam suas entregas.
Conheça uma solução para tornar sua produção mais eficiente e previsível.
Veja também nosso artigo sobre Diferença entre Controle de Produção PCP e PPCP: Entenda os Conceitos ou acesse nosso blog e fique por dentro de como otimizar o seu negócio