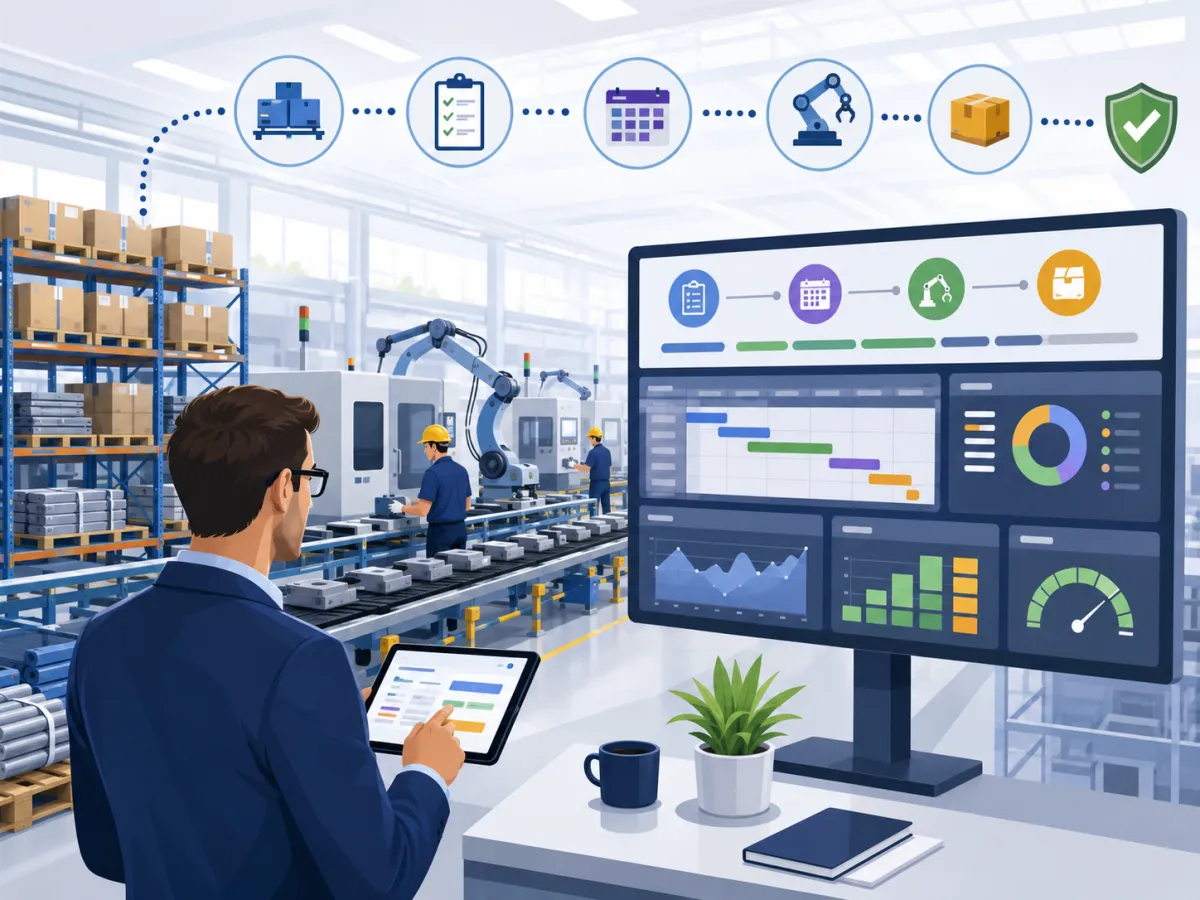
O PCP Planejamento e Controle de Produção exerce um papel fundamental na organização da rotina industrial. Por meio dele, a empresa pode definir o que precisa ser produzido, em qual quantidade, em que período, quais recursos serão necessários e como as ordens devem ser distribuídas ao longo da operação.
Entretanto, criar um planejamento não significa que a produção acontecerá exatamente conforme o previsto. Durante a execução podem surgir imprevistos como falta de matéria-prima, paradas de máquinas, aumento inesperado da demanda, ausência de operadores, problemas de qualidade ou alterações nas prioridades dos pedidos.
Por esse motivo, além de planejar, é necessário acompanhar o desempenho da produção. Os indicadores permitem comparar aquilo que foi programado com o que realmente aconteceu na fábrica, criando uma base mais confiável para identificar desvios e tomar decisões.
Quando os indicadores são utilizados corretamente, podem ajudar a identificar situações como:
-
atrasos nas ordens de produção;
-
gargalos entre etapas produtivas;
-
baixa produtividade;
-
excesso de produtos em processo;
-
desperdício de materiais;
-
máquinas com elevada ociosidade;
-
utilização inadequada da capacidade;
-
aumento do retrabalho;
-
diferenças entre consumo previsto e realizado;
-
desvios entre planejamento e execução.
O acompanhamento pode ser representado por um ciclo simples:
Planejamento → execução → medição → análise → correção → novo planejamento
Esse processo mostra que os indicadores não devem ser utilizados apenas para produzir relatórios. Sua principal função é transformar informações da operação em referências para decisões futuras.
Se a produção planejada era de 1.000 unidades e somente 850 foram concluídas, por exemplo, o indicador mostra que existe um desvio. A partir disso, o PCP deve investigar por que a diferença aconteceu.
Cada indicador responde a uma pergunta específica. Alguns mostram se os prazos estão sendo cumpridos. Outros revelam se a capacidade está sendo utilizada corretamente, se há perdas excessivas ou se os materiais estão disponíveis para atender às próximas ordens.
Assim, acompanhar indicadores ajuda a transformar o planejamento em um processo contínuo de controle, permitindo que a indústria identifique problemas antes que eles se tornem atrasos maiores, custos adicionais ou dificuldades nas entregas aos clientes.
O que são indicadores de PCP e por que eles são importantes?
No PCP Planejamento e Controle de Produção, os indicadores são medidas utilizadas para acompanhar determinados aspectos da operação industrial. Eles permitem transformar registros de produção, tempos, quantidades, consumo de materiais e utilização de recursos em informações que podem ser comparadas e analisadas.
Sem indicadores, a empresa pode até possuir muitos dados, mas encontrar dificuldades para compreender se a produção está realmente seguindo o planejamento.
Por exemplo, saber que uma máquina produziu 4.500 peças em determinada semana é uma informação. Para saber se esse resultado foi bom ou ruim, entretanto, é necessário estabelecer uma referência.
Se a meta era produzir 5.000 peças, houve um desvio de 500 unidades. Se a meta era de apenas 4.000, a produção superou o objetivo.
É justamente essa comparação que torna os indicadores importantes.
Como os indicadores ajudam o planejamento da produção
Uma das análises mais importantes está na comparação entre planejado e realizado.
O PCP pode acompanhar, por exemplo:
-
quantidade planejada x quantidade produzida;
-
prazo previsto x prazo realizado;
-
capacidade disponível x capacidade utilizada;
-
consumo previsto x consumo real;
-
custo previsto x custo realizado;
-
tempo esperado x tempo efetivamente utilizado.
Esse acompanhamento ajuda a identificar onde os desvios estão acontecendo.
Imagine uma ordem com previsão de conclusão em três dias. Ao verificar o histórico, a empresa percebe que ordens semelhantes normalmente levam cinco dias para serem finalizadas.
Esse dado pode indicar que o tempo utilizado no planejamento precisa ser revisto.
Em outra situação, a empresa pode perceber que determinados produtos consomem regularmente mais matéria-prima do que a quantidade registrada na estrutura de produção. Isso pode indicar perdas, problemas no cadastro ou necessidade de revisar o consumo padrão.
Portanto, os indicadores ajudam não apenas no controle da operação atual, mas também na melhoria dos próximos planejamentos.
Indicadores estratégicos e operacionais
Os indicadores podem possuir diferentes níveis de utilização.
Os operacionais normalmente são acompanhados com maior frequência e estão ligados à rotina da fábrica.
Alguns exemplos são:
-
quantidade produzida no turno;
-
ordens atrasadas;
-
horas de máquina parada;
-
índice de refugo;
-
consumo de matéria-prima;
-
produtividade diária;
-
quantidade de produtos em processo.
Essas informações ajudam supervisores, responsáveis pelo PCP e equipes produtivas a tomar decisões durante a execução.
Já os indicadores estratégicos apresentam uma visão mais ampla e podem ser avaliados semanalmente, mensalmente ou em outros períodos definidos pela empresa.
Entre eles podem estar:
-
evolução da produtividade;
-
cumprimento geral dos planos;
-
utilização média da capacidade;
-
redução de perdas;
-
evolução do lead time;
-
nível de atendimento dos prazos;
-
comportamento dos custos produtivos.
Os dois tipos são importantes. Enquanto os indicadores operacionais ajudam a controlar o presente, os estratégicos permitem observar tendências e avaliar a evolução da operação.
Características de um bom indicador
Nem todo dado precisa se transformar em um indicador. A empresa deve selecionar informações realmente úteis para suas decisões.
Um bom indicador deve ser simples o suficiente para ser compreendido pelos responsáveis pelo acompanhamento.
Também deve ser mensurável. Isso significa que precisam existir dados confiáveis para realizar o cálculo ou comparação.
Além disso, deve ser relevante. Acompanhar dezenas de informações que não levam a nenhuma decisão prática pode apenas aumentar o volume de controles.
O indicador também precisa ser atualizado em uma frequência compatível com sua finalidade. Uma informação crítica para a programação diária não terá muita utilidade se for atualizada apenas uma vez por mês.
Outra característica é a possibilidade de comparação. O resultado pode ser comparado com uma meta, um período anterior, uma ordem semelhante ou outro parâmetro relevante.
Por fim, o indicador deve possuir um objetivo claro. Antes de acompanhar determinado número, a empresa precisa saber qual pergunta deseja responder e qual ação será tomada quando houver um desvio.
Indicador de cumprimento do plano de produção
Um dos indicadores mais importantes para o PCP Planejamento e Controle de Produção é o cumprimento do plano. Ele ajuda a verificar se aquilo que foi programado para determinado período realmente foi produzido.
Essa análise pode ser realizada por produto, linha, setor, máquina, ordem de produção, turno ou período.
A finalidade é simples: descobrir quanto do planejamento foi efetivamente executado.
Planejado x produzido
Uma forma básica de calcular o cumprimento do plano é utilizar a seguinte relação:
Cumprimento do plano (%) = Produção realizada ÷ Produção planejada × 100
Imagine que uma indústria tenha programado a fabricação de 2.000 peças durante uma semana e tenha encerrado o período com 1.800 peças concluídas.
O cálculo seria:
1.800 ÷ 2.000 × 100 = 90%
Isso significa que 90% da quantidade planejada foi efetivamente produzida.
Entretanto, o percentual não deve ser analisado sozinho. É necessário compreender as causas da diferença.
Uma produção abaixo do planejado pode ser causada por problemas no processo, mas também pode decorrer de uma alteração comercial ou operacional. Um pedido pode ter sido cancelado, por exemplo, tornando desnecessária parte da produção.
Por isso, além do percentual, o PCP deve registrar os motivos dos desvios.
Exemplo prático
Considere o seguinte cenário:
-
produção planejada: 1.000 unidades;
-
produção realizada: 900 unidades;
-
diferença: 100 unidades;
-
cumprimento do plano: 90%.
O resultado mostra um desvio de 10%.
O próximo passo é investigar o motivo.
Se a causa tiver sido uma parada não programada de máquina, o PCP pode avaliar se existe necessidade de reorganizar as próximas ordens.
Se o problema tiver ocorrido por falta de matéria-prima, o planejamento de compras e materiais precisa ser analisado.
Se a capacidade da máquina tiver sido superestimada, os parâmetros utilizados nas próximas programações deverão ser revisados.
Portanto, o indicador não deve terminar na constatação de que foram produzidas 100 unidades a menos. O valor precisa levar a uma investigação.
O que pode causar desvios no plano
Entre as causas mais comuns estão:
-
falta de matéria-prima;
-
quebra de máquinas;
-
manutenção não planejada;
-
ausência de operadores;
-
problemas de qualidade;
-
necessidade de retrabalho;
-
alteração de prioridades;
-
entrada de pedidos urgentes;
-
capacidade calculada incorretamente;
-
tempos produtivos desatualizados;
-
atrasos em operações anteriores;
-
problemas de comunicação entre setores.
Alguns desvios podem acontecer pontualmente. Outros se repetem.
Quando a mesma causa aparece com frequência, ela pode indicar um problema estrutural.
Se diversas ordens atrasam porque determinada máquina não possui capacidade suficiente, por exemplo, a dificuldade provavelmente não será resolvida apenas reprogramando cada ordem individualmente.
A empresa poderá precisar revisar capacidade, sequência produtiva, distribuição da carga ou disponibilidade do equipamento.
Acompanhar o indicador ao longo do tempo
Também é importante observar o histórico.
Imagine a seguinte evolução mensal:
Janeiro: 96%
Fevereiro: 94%
Março: 91%
Abril: 87%
Mesmo que todos os meses apresentem grande parte da produção concluída, existe uma tendência de queda.
Essa tendência deve ser investigada antes que o cumprimento do plano caia ainda mais.
O histórico permite perceber problemas que um resultado isolado poderia esconder e ajuda o PCP a atuar de maneira preventiva.
Indicadores de prazo: lead time, tempo de ciclo e entregas
Controlar prazos é uma das responsabilidades mais importantes do PCP Planejamento e Controle de Produção. Uma produção pode alcançar a quantidade planejada e, mesmo assim, apresentar problemas se os produtos forem finalizados depois da data necessária.
Por esse motivo, indicadores relacionados a tempo e prazo precisam fazer parte do acompanhamento.
Entre os principais estão o lead time, o tempo de ciclo, o percentual de ordens concluídas no prazo e o atraso médio.
Lead time de produção
O lead time pode representar o tempo transcorrido entre o início de uma ordem e sua conclusão.
Se uma ordem começa na segunda-feira pela manhã e é encerrada na sexta-feira à tarde, todo esse período faz parte do lead time considerado para aquela produção.
É importante perceber que o produto nem sempre está sendo transformado durante todo esse intervalo.
Parte do tempo pode estar relacionada a:
-
espera por uma máquina;
-
filas entre operações;
-
movimentação de materiais;
-
aguardando inspeção;
-
falta de componentes;
-
espera por liberação;
-
troca de ferramentas;
-
paradas;
-
retrabalho.
Por isso, um lead time elevado pode revelar problemas que não aparecem quando a empresa observa apenas a duração das operações.
Acompanhar esse indicador permite comparar produtos, ordens e períodos, identificando processos com maior tempo de atravessamento.
Tempo de ciclo
O tempo de ciclo está mais relacionado à duração de determinada operação ou atividade.
Uma máquina pode levar dois minutos para realizar determinada etapa em uma peça, por exemplo.
Uma forma simples de diferenciar os conceitos é:
Lead time → tempo total necessário para a ordem atravessar o processo.
Tempo de ciclo → tempo relacionado à execução de uma operação ou produção de uma unidade ou lote.
Essa distinção é importante.
Imagine que todas as operações necessárias para determinado produto somem apenas quatro horas de trabalho efetivo, mas a ordem leve três dias para ser concluída.
Nesse caso, o problema provavelmente não está apenas na velocidade das operações. Existem períodos de espera entre elas.
Ao acompanhar tempo de ciclo e lead time conjuntamente, o PCP consegue compreender melhor onde o tempo está sendo consumido.
Ordens concluídas no prazo
Outro indicador importante é o percentual de ordens finalizadas dentro da data programada.
Uma fórmula possível é:
Ordens no prazo (%) = Ordens concluídas no prazo ÷ Total de ordens concluídas × 100
Se 100 ordens foram concluídas no mês e 85 terminaram dentro da data programada, o resultado é de 85%.
As 15 ordens restantes precisam ser analisadas.
É importante registrar os motivos, pois atrasos diferentes exigem soluções diferentes.
Uma ordem pode atrasar por matéria-prima. Outra pode atrasar devido à quebra de máquina. Uma terceira pode ter sido reprogramada por mudança de prioridade.
Sem essa classificação, o percentual revela que existe um problema, mas não informa diretamente onde agir.
Atraso médio das ordens
Além de saber quantas ordens atrasaram, vale acompanhar a intensidade dos atrasos.
Cinco ordens atrasadas em duas horas representam uma situação diferente de cinco ordens atrasadas em dez dias.
O atraso médio ajuda a entender essa dimensão.
A empresa pode acompanhar:
-
horas médias de atraso;
-
dias médios de atraso;
-
atraso por produto;
-
atraso por setor;
-
atraso por recurso;
-
atraso por tipo de ordem.
Quando os dados são organizados dessa maneira, o PCP consegue identificar padrões.
Um setor que concentra grande parte dos atrasos pode representar um gargalo.
Um produto que frequentemente ultrapassa o prazo programado pode possuir tempos de processo incorretos no planejamento.
Como os indicadores de prazo ajudam a programação
Os indicadores de prazo melhoram a programação porque oferecem dados reais sobre a capacidade da empresa cumprir determinadas datas.
Em vez de definir prazos apenas com base em estimativas, o PCP pode analisar o histórico de produtos semelhantes e utilizar parâmetros mais próximos da realidade.
Isso reduz promessas incompatíveis com a capacidade produtiva e torna o planejamento mais consistente.
Indicadores de produtividade e eficiência da produção
No PCP Planejamento e Controle de Produção, produtividade e eficiência ajudam a compreender como os recursos disponíveis estão sendo utilizados para gerar produção.
Produzir grandes quantidades não significa necessariamente possuir alta produtividade. É necessário considerar os recursos empregados para chegar ao resultado.
Por isso, a análise deve relacionar produção com tempo, pessoas, equipamentos ou outros recursos relevantes.
Produtividade
A produtividade representa a relação entre aquilo que foi produzido e os recursos utilizados.
Existem diferentes formas de medi-la, dependendo das características da indústria.
Alguns exemplos são:
-
peças por hora;
-
unidades por operador;
-
toneladas por turno;
-
metros produzidos por máquina;
-
ordens concluídas por dia;
-
quilos produzidos por hora de trabalho.
Imagine duas linhas de produção.
A primeira produz 1.000 unidades utilizando 100 horas de trabalho.
A segunda produz 900 unidades utilizando 70 horas.
Analisando somente a quantidade, a primeira produziu mais. Porém, a relação entre unidades e horas pode mostrar que a segunda linha apresentou melhor produtividade.
O indicador permite realizar esse tipo de comparação.
Comparar períodos semelhantes
Para que a análise seja confiável, é importante comparar situações semelhantes.
Produtos diferentes podem exigir tempos e recursos muito diferentes. Portanto, comparar diretamente a quantidade produzida sem considerar essas características pode levar a interpretações incorretas.
O ideal é analisar produtividade por:
-
produto;
-
família de produtos;
-
operação;
-
máquina;
-
setor;
-
turno;
-
equipe.
Além disso, mudanças importantes no processo precisam ser consideradas.
Se uma linha recebeu uma nova máquina, por exemplo, a empresa poderá comparar o desempenho antes e depois da alteração.
Eficiência produtiva
A eficiência normalmente compara o resultado real com uma referência previamente estabelecida.
Essa referência pode ser:
-
capacidade teórica;
-
tempo padrão;
-
produtividade esperada;
-
meta definida;
-
desempenho histórico.
Imagine que determinada operação tenha capacidade planejada de 120 peças por hora, mas esteja produzindo uma média de 102 peças.
Nesse caso, a empresa pode analisar a diferença e buscar suas causas.
A eficiência pode diminuir por vários motivos:
-
pequenas paradas;
-
ajustes frequentes;
-
ritmo abaixo do padrão;
-
material inadequado;
-
treinamento insuficiente;
-
problemas na preparação;
-
instabilidade do equipamento;
-
sequência inadequada de produção.
O indicador ajuda a direcionar a investigação.
OEE
O OEE é um indicador utilizado para analisar a efetividade dos equipamentos e processos produtivos.
Ele considera três dimensões:
-
disponibilidade;
-
performance;
-
qualidade.
A relação pode ser apresentada como:
OEE = Disponibilidade × Performance × Qualidade
A disponibilidade considera quanto tempo o equipamento realmente ficou disponível para produzir dentro do período programado.
A performance verifica se o equipamento produziu no ritmo esperado.
A qualidade considera quanto da produção realizada resultou em itens aprovados.
Considere uma máquina que apresenta boa velocidade, mas permanece parada frequentemente. Sua performance pode ser adequada, porém a disponibilidade reduz o resultado geral.
Em outro caso, a máquina pode produzir rapidamente, mas apresentar uma quantidade elevada de peças rejeitadas. Nesse cenário, a qualidade impactará negativamente o indicador.
O principal valor do OEE está justamente em separar essas dimensões para facilitar a identificação das perdas.
Indicadores precisam gerar investigação
Uma queda de produtividade não deve resultar apenas na cobrança por maior produção.
É necessário investigar a causa.
O problema pode estar em um equipamento, na sequência das ordens, na disponibilidade de material, no treinamento, no setup ou na própria definição do tempo padrão.
Quando os indicadores são analisados dessa maneira, tornam-se instrumentos para melhoria do processo, e não apenas números utilizados para avaliar resultados.
Indicadores de capacidade produtiva e utilização dos recursos
Um dos objetivos do PCP Planejamento e Controle de Produção é verificar se a empresa possui capacidade suficiente para atender à demanda dentro do prazo disponível.
Não basta saber quanto precisa ser produzido. Também é necessário conhecer os recursos capazes de executar essa produção.
Máquinas, pessoas, ferramentas, turnos e horas disponíveis influenciam diretamente essa análise.
Capacidade disponível
A capacidade disponível representa quanto determinado recurso consegue oferecer dentro de um período.
Imagine uma máquina disponível durante oito horas por dia em cinco dias da semana.
Inicialmente, existem 40 horas de disponibilidade semanal.
Entretanto, nem sempre as 40 horas estarão realmente disponíveis para produção.
Podem existir:
-
manutenções programadas;
-
intervalos;
-
limpeza;
-
preparação;
-
troca de ferramentas;
-
outras indisponibilidades conhecidas.
Por isso, a capacidade utilizada no planejamento deve refletir a realidade da operação.
Superestimar a capacidade faz com que o PCP programe mais trabalho do que a fábrica consegue executar.
Subestimar, por outro lado, pode criar ociosidade e utilização inadequada dos recursos.
Taxa de utilização da capacidade
Uma forma de acompanhar o uso dos recursos é comparar a capacidade utilizada com a disponível.
Utilização (%) = Capacidade utilizada ÷ Capacidade disponível × 100
Se um recurso possuía 100 horas disponíveis em determinado período e foi utilizado produtivamente durante 80 horas, a utilização considerada no cálculo será de 80%.
Entretanto, uma utilização de 100% não significa automaticamente uma situação ideal.
Recursos permanentemente operando no limite podem criar dificuldades para absorver:
-
urgências;
-
variações de demanda;
-
retrabalhos;
-
manutenção;
-
pedidos imprevistos;
-
atrasos de operações anteriores.
Por isso, a interpretação depende do processo e da estratégia produtiva.
Ociosidade
A ociosidade acontece quando um recurso disponível permanece sem produzir.
Ela pode ocorrer por:
-
falta de pedidos;
-
falta de matéria-prima;
-
espera por operação anterior;
-
falta de operador;
-
programação inadequada;
-
indisponibilidade de ferramentas;
-
problemas logísticos internos.
Nem toda ociosidade possui a mesma origem.
Uma máquina parada porque não existe demanda representa uma situação diferente de uma máquina parada porque o material não chegou.
O indicador deve, sempre que possível, ser acompanhado por motivos.
Sobrecarga de produção
A sobrecarga representa o cenário oposto.
Ela ocorre quando a carga programada supera a capacidade disponível.
Imagine que uma máquina tenha 40 horas disponíveis na semana, enquanto as ordens programadas demandem 55 horas.
Existe uma diferença de 15 horas que precisará ser tratada.
Entre as alternativas que podem ser analisadas estão:
-
reprogramação;
-
redistribuição para outro recurso;
-
alteração de turnos;
-
mudança da sequência;
-
revisão dos prazos;
-
divisão dos lotes.
O indicador permite identificar o problema antes que todas as ordens se transformem em atrasos.
Identificação de gargalos
Um gargalo é um recurso ou etapa que limita o fluxo produtivo.
Imagine três operações com as seguintes capacidades:
Operação A: 500 unidades por dia
Operação B: 300 unidades por dia
Operação C: 480 unidades por dia
Se todas as unidades precisarem passar pelas três operações, a Operação B limita o fluxo.
Produzir mais rapidamente nas operações A e C não eliminará essa restrição.
Além disso, poderá ocorrer acúmulo de material antes da operação B.
O PCP pode utilizar indicadores de capacidade, fila, tempo de espera e estoque em processo para identificar esse tipo de situação.
Acompanhando esses dados, a programação pode considerar o recurso restritivo e evitar criar planos incompatíveis com sua capacidade.
Indicadores de perdas, refugos, retrabalho e qualidade
Os indicadores de qualidade possuem ligação direta com o PCP Planejamento e Controle de Produção, pois perdas e retrabalhos consomem capacidade, materiais e tempo que poderiam estar sendo utilizados em novas ordens.
Uma fábrica pode produzir 1.000 unidades em determinado dia, mas esse número não representa necessariamente 1.000 unidades disponíveis para venda ou para a próxima etapa.
Parte pode ser rejeitada ou precisar de correção.
Índice de refugos
O refugo corresponde aos itens que não podem ser aproveitados conforme os critérios definidos para o processo.
A empresa pode acompanhar a proporção de produtos refugados em relação à quantidade produzida.
Se 2.000 peças forem produzidas e 100 forem descartadas, existe uma perda que precisa ser considerada no planejamento.
Além do custo do material descartado, o refugo também representa:
-
tempo de máquina consumido;
-
mão de obra utilizada;
-
energia;
-
movimentação;
-
capacidade ocupada;
-
possível necessidade de produzir novamente.
Portanto, o impacto vai além da quantidade perdida.
Índice de retrabalho
O retrabalho acontece quando um produto precisa passar novamente por uma operação para atender aos requisitos definidos.
Ele pode ser causado por:
-
falhas de processo;
-
medidas incorretas;
-
acabamento inadequado;
-
montagem incorreta;
-
regulagem inadequada;
-
problemas em etapas anteriores.
O retrabalho ocupa capacidade que não estava necessariamente prevista no plano inicial.
Se uma máquina tinha oito horas programadas para novas ordens, mas duas horas foram utilizadas para corrigir produtos anteriores, a capacidade efetivamente disponível foi reduzida.
O PCP precisa conhecer essa informação para entender por que determinadas programações não foram cumpridas.
Taxa de aproveitamento
A taxa de aproveitamento ajuda a observar quanto da produção realizada efetivamente se transforma em produtos aprovados.
Considere:
-
1.000 unidades produzidas;
-
950 unidades aprovadas;
-
50 unidades rejeitadas.
Nesse cenário, a quantidade bruta produzida foi de 1.000 unidades, mas a quantidade útil foi de 950.
Se o pedido exige 1.000 unidades aprovadas, a produção ainda não terminou.
Isso mostra por que acompanhar apenas o volume produzido pode gerar uma interpretação incorreta.
Impacto das perdas no planejamento
Perdas afetam diferentes dimensões da produção.
Elas podem aumentar:
-
consumo de materiais;
-
tempo necessário para concluir pedidos;
-
utilização das máquinas;
-
necessidade de mão de obra;
-
quantidade de ordens reprogramadas.
Também podem reduzir:
-
produtividade;
-
disponibilidade;
-
cumprimento do plano;
-
capacidade para novos pedidos.
Quando o PCP acompanha refugo e retrabalho juntamente com produção, prazos e capacidade, torna-se mais fácil compreender por que os resultados estão se desviando do planejamento.
Indicadores de estoque e materiais utilizados pelo PCP
Produção e materiais precisam ser analisados de maneira integrada dentro do PCP Planejamento e Controle de Produção. Uma ordem pode ter máquina, operador e prazo disponíveis, mas não poderá avançar normalmente se faltarem componentes necessários.
Por isso, indicadores de estoque também são importantes para avaliar a capacidade de execução do plano.
Estoque de matéria-prima
Antes de liberar uma ordem de produção, é necessário verificar a disponibilidade dos materiais necessários.
O acompanhamento pode considerar:
-
saldo disponível;
-
quantidade reservada;
-
quantidade em compras;
-
consumo previsto;
-
estoque mínimo;
-
prazo de reposição.
Imagine que existam 500 unidades de determinada matéria-prima no estoque, mas 400 já estejam reservadas para outras ordens.
Embora o saldo físico seja de 500, apenas 100 estão efetivamente disponíveis para novas programações.
Essa diferença precisa ser considerada.
Estoque em processo — WIP
WIP representa materiais e produtos que já entraram no processo produtivo, mas ainda não foram concluídos.
O estoque em processo pode aparecer entre diferentes etapas da fabricação.
Um aumento excessivo do WIP pode indicar:
-
gargalos;
-
produção desbalanceada;
-
lotes muito grandes;
-
antecipação desnecessária;
-
falta de sincronização;
-
espera prolongada entre operações.
Imagine que a primeira operação produza 1.000 componentes por dia, enquanto a segunda consiga processar somente 600.
Se a primeira continuar trabalhando no mesmo ritmo, haverá acúmulo entre as duas etapas.
Nesse caso, aumentar a produção na primeira operação não significa melhorar o desempenho total.
O acompanhamento do WIP ajuda a perceber esse desequilíbrio.
Giro de estoque
O giro ajuda a entender a velocidade com que os materiais são consumidos ou renovados.
Itens com baixa movimentação podem representar estoque acima da necessidade.
Já materiais utilizados com muita frequência precisam de atenção para evitar rupturas.
No contexto do PCP, compreender o comportamento do estoque ajuda a melhorar a programação de materiais e reduzir tanto faltas quanto excessos.
Falta de material
A empresa pode criar um indicador específico para acompanhar ordens afetadas por indisponibilidade de materiais.
É possível registrar:
-
quantidade de ordens paradas;
-
horas perdidas;
-
produtos afetados;
-
materiais responsáveis;
-
frequência da ocorrência;
-
fornecedor relacionado;
-
setor em que o problema foi identificado.
Imagine que dez ordens tenham atrasado durante o mês e seis delas apresentem o mesmo componente como causa.
Essa repetição oferece uma informação importante para revisar parâmetros de compra, estoque ou planejamento.
Consumo previsto x consumo real
Outro indicador relevante é a comparação entre a quantidade de material planejada e efetivamente consumida.
Considere uma estrutura que prevê cinco quilos de matéria-prima para cada unidade de determinado produto.
Se o consumo real estiver constantemente em 5,8 quilos, existe um desvio.
As possíveis causas podem incluir:
-
perdas no processo;
-
cadastro incorreto;
-
qualidade do material;
-
alteração no método produtivo;
-
refugo;
-
medição inadequada;
-
parâmetros desatualizados.
Esse acompanhamento melhora tanto o planejamento de materiais quanto a análise dos custos.
Quando consumo real, estoque, refugo e produção são analisados conjuntamente, a empresa consegue entender melhor de onde surgem as diferenças.
Como montar um painel de indicadores e utilizar os dados para melhorar o PCP?
Um painel de PCP Planejamento e Controle de Produção precisa reunir informações realmente úteis para acompanhar a operação. A finalidade não é colocar o maior número possível de gráficos e números em uma tela, mas facilitar a identificação de situações que exigem atenção.
O primeiro passo é compreender quais problemas a empresa deseja controlar.
Definir os objetivos da produção
Os objetivos podem variar conforme a realidade da indústria.
Entre os mais comuns estão:
-
reduzir atrasos;
-
aumentar produtividade;
-
diminuir perdas;
-
melhorar utilização da capacidade;
-
reduzir estoque em processo;
-
diminuir falta de matéria-prima;
-
aumentar cumprimento do plano;
-
reduzir lead time.
Depois de definir o objetivo, torna-se mais fácil escolher o indicador.
Se o principal problema da empresa é atraso, por exemplo, pode fazer mais sentido acompanhar ordens no prazo, atraso médio e lead time do que criar dezenas de métricas sem relação direta com essa dificuldade.
Escolher poucos indicadores relevantes
Um painel inicial pode ser estruturado da seguinte maneira:
| Indicador | O que mede | Frequência |
|---|---|---|
| Cumprimento do plano | Produção planejada x realizada | Diário |
| Lead time | Tempo total das ordens | Semanal |
| Produtividade | Produção em relação aos recursos | Diário |
| Utilização da capacidade | Uso dos recursos disponíveis | Diário |
| Refugo | Perdas da produção | Diário |
| Retrabalho | Produtos que precisam ser refeitos | Semanal |
| WIP | Estoque em processo | Diário |
| Ordens no prazo | Cumprimento das datas programadas | Semanal |
A frequência precisa ser adaptada à realidade da operação.
Uma indústria com produção muito dinâmica pode precisar acompanhar determinados indicadores por turno.
Em outra operação, a análise diária ou semanal pode ser suficiente.
Definir metas
Um número sem referência pode ser difícil de interpretar.
Por isso, sempre que possível, os indicadores devem ser relacionados a metas ou parâmetros.
Imagine que 92% das ordens foram concluídas no prazo.
Esse resultado pode parecer positivo. Porém, se a meta era de 98%, existe uma diferença relevante.
As metas precisam ser realistas e coerentes com o processo.
Definir uma meta impossível pode fazer com que o indicador perca credibilidade. Estabelecer uma meta muito baixa, por outro lado, pode impedir que a empresa identifique oportunidades de melhoria.
Criar histórico
O histórico é essencial para analisar tendências.
Considere os seguintes resultados de cumprimento do plano:
Janeiro: 95%
Fevereiro: 92%
Março: 88%
Abril: 82%
Observar somente o resultado de abril mostra um cumprimento de 82%.
Quando o histórico é analisado, percebe-se que o desempenho vem caindo continuamente.
Essa tendência pode indicar um problema que está se agravando.
O mesmo princípio vale para:
-
produtividade;
-
refugo;
-
retrabalho;
-
lead time;
-
utilização de capacidade;
-
falta de material;
-
atraso médio.
Analisar tendências e não apenas números isolados
O indicador precisa ser interpretado dentro do contexto.
Um mês com aumento de refugo pode representar um evento pontual relacionado a um lote de matéria-prima específico.
Quando o aumento se repete durante vários períodos, entretanto, é necessário investigar a causa estrutural.
Da mesma forma, uma queda de produtividade em um dia pode ocorrer devido a uma manutenção programada. Uma queda contínua ao longo de semanas exige outra análise.
Por isso, além do resultado atual, o painel deve permitir observar evolução.
Identificar a causa dos desvios
Depois de encontrar um desvio, é necessário investigar sua origem.
Um baixo cumprimento do plano, por exemplo, pode levar à seguinte análise:
Baixo cumprimento do plano → investigar máquina → materiais → mão de obra → capacidade → programação → qualidade
A empresa precisa evitar conclusões precipitadas.
Se uma ordem atrasou, não significa necessariamente que a produção trabalhou lentamente.
Ela pode ter permanecido parada por falta de matéria-prima durante dois dias.
Nesse caso, aumentar a velocidade do equipamento não resolverá a causa principal.
Reprogramar ordens quando necessário
Indicadores atualizados permitem reorganizar o planejamento conforme a execução.
Se uma máquina apresentar parada inesperada, o PCP pode identificar quais ordens serão afetadas e avaliar alternativas antes que todos os prazos sejam comprometidos.
A reprogramação pode envolver:
-
mudança de sequência;
-
redistribuição para outra máquina;
-
divisão de lotes;
-
alteração de prioridade;
-
revisão de datas;
-
reorganização de turnos.
O objetivo é utilizar os dados disponíveis para reduzir os impactos do problema.
Ajustar capacidade
Quando os indicadores mostram sobrecarga recorrente em determinado recurso, a empresa pode precisar revisar sua capacidade.
Dependendo do cenário, podem ser avaliadas ações como:
-
alteração de turnos;
-
redistribuição de operações;
-
revisão de tempos;
-
redução de setups;
-
reorganização de máquinas;
-
divisão de lotes;
-
alteração de sequência.
O importante é compreender se a dificuldade é pontual ou recorrente.
Melhorar o planejamento de materiais
Indicadores de falta, consumo e estoque também precisam gerar ações.
Se determinadas matérias-primas causam frequentemente interrupções, pode ser necessário revisar:
-
estoque mínimo;
-
prazo de reposição;
-
frequência de compra;
-
quantidade de segurança;
-
consumo médio;
-
cadastro do produto;
-
relacionamento entre materiais e ordens.
Assim, o PCP passa a utilizar os indicadores para prevenir novas ocorrências.
Criar um ciclo de melhoria contínua
O acompanhamento pode seguir um ciclo simples:
Medir → comparar → identificar causa → corrigir → acompanhar novamente
Depois de implementar uma ação, a empresa deve continuar monitorando o indicador.
Se o problema diminuir, a ação provavelmente produziu algum efeito.
Se permanecer igual, talvez a causa principal ainda não tenha sido encontrada.
Dessa maneira, o painel deixa de funcionar apenas como um ambiente de consulta e passa a apoiar um processo contínuo de melhoria do planejamento e da execução.
Conclusão
Ao estruturar o PCP Planejamento e Controle de Produção, a empresa não precisa começar acompanhando dezenas de indicadores ao mesmo tempo. O mais importante é selecionar informações relacionadas aos principais problemas e objetivos da operação.
Uma indústria que está começando pode priorizar:
-
cumprimento do plano de produção;
-
produção planejada x realizada;
-
ordens concluídas no prazo;
-
lead time;
-
produtividade;
-
utilização da capacidade;
-
índice de refugo;
-
índice de retrabalho;
-
estoque em processo;
-
ocorrências de falta de matéria-prima.
Esses indicadores oferecem uma visão ampla sobre quantidade, prazo, recursos, qualidade e materiais.
Com o amadurecimento dos processos, novas métricas podem ser incluídas de acordo com as necessidades da empresa.
Também é importante evitar acompanhar indicadores sem definir ações. Um painel com muitos números não melhora a produção sozinho. Os resultados precisam ser analisados, comparados e relacionados às causas dos desvios.
Quando a produção planejada não é alcançada, é necessário descobrir o motivo. Quando o lead time cresce, é necessário localizar onde surgiram as esperas. Quando a utilização da capacidade aumenta excessivamente, o PCP precisa verificar se existe sobrecarga. Quando o estoque em processo cresce, é importante identificar possíveis gargalos.
O mesmo princípio vale para produtividade, perdas, retrabalho e materiais.
Assim, o acompanhamento cria um fluxo contínuo:
Planejar → executar → medir → analisar → corrigir → planejar novamente
A principal função dos indicadores é oferecer informações para decisões mais precisas. Dessa forma, o PCP consegue acompanhar o comportamento da fábrica, identificar desvios com maior antecedência e realizar ajustes antes que os problemas afetem significativamente os prazos, os custos, os estoques e as entregas.
Mais do que gerar relatórios, os indicadores ajudam a transformar informações da produção em uma base para melhorar continuamente a organização e o controle dos processos industriais.