Introdução
Controlar ordens de produção é uma atividade essencial para indústrias que precisam transformar matérias-primas em produtos acabados dentro dos prazos estabelecidos. Quanto maior a variedade de produtos, componentes, etapas produtivas e pedidos, maior tende a ser a necessidade de organização das informações utilizadas durante a fabricação.
Uma indústria pode trabalhar simultaneamente com dezenas ou até centenas de ordens. Cada uma delas pode possuir uma quantidade planejada, uma relação específica de materiais, operações diferentes, datas de entrega, prioridades e responsáveis. Sem um método adequado de acompanhamento, torna-se difícil saber exatamente o que está sendo produzido, quais materiais serão necessários, o que está atrasado e quanto ainda falta fabricar.
O problema pode se tornar ainda maior quando as informações ficam distribuídas entre planilhas, documentos impressos, anotações e sistemas que não se comunicam. O setor comercial pode possuir determinados dados sobre os pedidos, enquanto o estoque mantém outra informação sobre os materiais disponíveis e a produção acompanha as atividades de maneira separada. Essa fragmentação dificulta a visualização do processo completo.
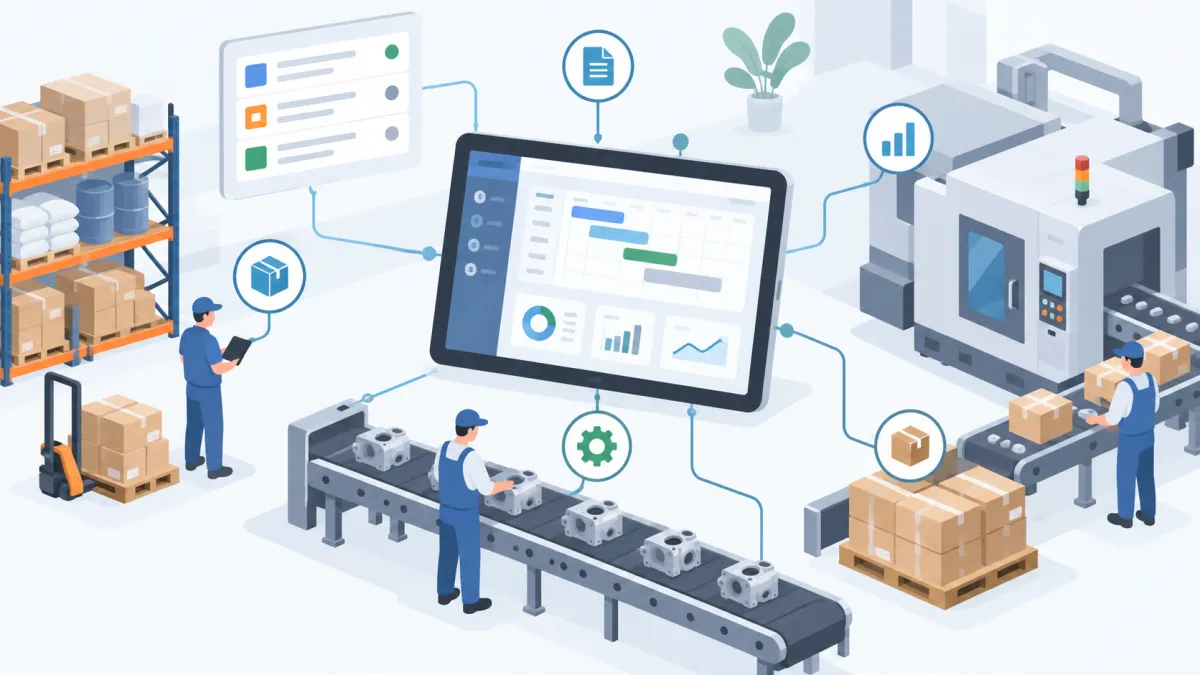
Nesse cenário, um ERP para Industrias pode contribuir para centralizar informações relacionadas aos pedidos, estoque, compras, materiais, produção, custos e prazos. Em vez de analisar cada setor isoladamente, a empresa passa a construir uma visão mais integrada das atividades necessárias para atender à demanda.
A ordem de produção, também chamada de OP, ocupa uma posição importante nesse processo. Ela funciona como uma orientação para a fabricação de determinada quantidade de um produto, indicando o que deve ser produzido e reunindo informações que ajudam a organizar sua execução.
Por meio da OP, a indústria pode acompanhar desde o planejamento inicial até o encerramento da fabricação. Isso inclui verificar materiais disponíveis, liberar a produção, registrar quantidades produzidas, apontar consumos, acompanhar perdas, controlar etapas e registrar a entrada dos produtos acabados no estoque.
Ao longo deste conteúdo, serão apresentados os principais conceitos relacionados ao controle das ordens de produção, mostrando como um sistema pode contribuir para organizar a criação das OPs, movimentar matérias-primas, acompanhar a fabricação e gerar informações para analisar prazos, custos, rastreabilidade e desempenho produtivo.
O que é um ERP para Industrial?
Um ERP para Industrias é um sistema de gestão utilizado para centralizar informações relacionadas aos processos administrativos e produtivos de uma indústria. Sua finalidade é permitir que diferentes setores trabalhem com dados conectados, reduzindo a dependência de controles isolados e facilitando o acompanhamento das operações.
Em uma indústria, uma venda não representa somente uma movimentação comercial. Dependendo do modelo de fabricação, aquele pedido pode gerar necessidade de produção, consumo de matérias-primas, compras de componentes, movimentações de estoque, utilização de máquinas e geração de custos.
Por isso, o sistema precisa proporcionar uma visão que considere as diferentes etapas envolvidas na fabricação.
Como funciona um ERP aplicado à indústria
Na prática, o sistema reúne informações que antes poderiam estar espalhadas entre diferentes controles.
Quando um pedido é registrado, por exemplo, a empresa pode verificar se existe produto acabado disponível no estoque. Se não houver quantidade suficiente, essa demanda poderá ser considerada pelo planejamento da produção.
A partir daí, outras informações precisam ser avaliadas:
-
qual produto precisa ser fabricado;
-
qual quantidade será necessária;
-
quais matérias-primas são utilizadas;
-
quanto existe disponível no estoque;
-
quais materiais precisam ser comprados;
-
qual prazo deve ser atendido;
-
quais recursos serão utilizados;
-
qual é a situação das ordens já abertas.
Essa centralização facilita o acesso às informações e diminui a necessidade de consultar diversas fontes para entender o que está acontecendo na operação.
Outro ponto importante é a atualização das informações conforme as movimentações são registradas. Quando determinado material é consumido em uma ordem, por exemplo, essa movimentação pode refletir no estoque. Quando o produto é finalizado, sua entrada também pode atualizar a disponibilidade de produtos acabados.
Dessa maneira, as áreas passam a utilizar informações mais próximas da realidade operacional.
Quais áreas podem estar integradas
Uma operação industrial normalmente envolve diversos setores. Entre os principais estão vendas, estoque, compras, PCP, produção e financeiro.
Vendas informa a demanda comercial. Os pedidos registrados ajudam a indicar quais produtos precisam estar disponíveis e em quais prazos.
O estoque demonstra o que a empresa já possui, incluindo matérias-primas, componentes, produtos em processo e produtos acabados.
Compras atua quando existem materiais que precisam ser adquiridos para atender ao planejamento.
O PCP, Planejamento e Controle da Produção, utiliza informações da demanda, disponibilidade dos materiais e capacidade para organizar o que será produzido.
A produção executa as ordens planejadas e registra os apontamentos relacionados à fabricação.
Já o financeiro pode utilizar informações provenientes das compras, despesas e demais movimentações relacionadas à operação.
Quando essas áreas trabalham de maneira conectada, uma informação registrada em determinado ponto pode servir de base para decisões tomadas em outros setores.
ERP tradicional x ERP voltado para processos industriais
Um ERP tradicional pode atender atividades como vendas, estoque, compras e financeiro. Entretanto, uma indústria normalmente possui necessidades adicionais relacionadas à transformação de materiais em produtos.
Por isso, um sistema voltado para processos industriais precisa oferecer recursos específicos para fabricação.
Entre eles estão:
-
estrutura de produtos;
-
ficha técnica;
-
ordens de produção;
-
consumo de matérias-primas;
-
apontamentos;
-
controle das etapas produtivas;
-
perdas;
-
produtos em processo;
-
custos de fabricação;
-
integração entre PCP e estoque.
Esses recursos permitem acompanhar não apenas a movimentação de produtos prontos, mas também todo o processo necessário para fabricá-los.
Assim, a diferença está principalmente na capacidade de controlar as particularidades da produção e relacioná-las às demais áreas da empresa.
O que é uma ordem de produção e para que ela serve?
A ordem de produção é um registro utilizado para orientar e acompanhar a fabricação de um produto. Ela transforma uma necessidade identificada pelo planejamento em uma atividade que pode ser executada e monitorada pela produção.
Imagine que uma indústria receba pedidos que totalizem 500 unidades de determinado produto. Ao verificar o estoque, são encontradas apenas 150 unidades disponíveis. Nesse caso, poderá surgir a necessidade de fabricar outras 350 unidades.
A ordem de produção é o registro que formaliza essa fabricação.
Ela informa o que deve ser produzido, quanto deverá ser fabricado, quais recursos poderão ser necessários e qual é o andamento da atividade.
Informações que uma ordem de produção deve possuir
As informações presentes em uma OP podem variar conforme o processo de cada indústria. Entretanto, alguns dados são especialmente importantes para seu controle.
O primeiro é o produto que será fabricado. A identificação correta evita dúvidas sobre qual item aquela ordem representa.
Outro campo importante é a quantidade planejada. Esse valor indica quanto a empresa pretende produzir naquela OP.
Também é necessário acompanhar a quantidade efetivamente produzida. Comparar quantidade planejada e realizada ajuda a identificar diferenças durante o processo.
Datas também possuem papel importante. A data de abertura indica quando a ordem foi criada, enquanto o prazo previsto auxilia na organização das prioridades.
A relação dos materiais necessários permite verificar quais matérias-primas e componentes serão utilizados.
Dependendo da fabricação, também podem ser registradas as etapas pelas quais o produto deverá passar, como corte, montagem, acabamento, inspeção e embalagem.
Outras informações possíveis incluem:
-
responsável;
-
setor;
-
máquina;
-
lote;
-
observações;
-
prioridade;
-
custo;
-
situação da ordem.
Quanto mais compatível for o cadastro da OP com o processo real, maior tende a ser sua utilidade para acompanhamento.
Como a OP orienta a produção
A ordem de produção funciona como uma ligação entre planejamento e execução.
O planejamento define o que precisa ser produzido. A ordem transforma essa necessidade em uma atividade operacional.
Dessa maneira, os responsáveis pela produção conseguem identificar quais produtos devem ser fabricados, quais quantidades são esperadas e quais ordens possuem maior prioridade.
A OP também cria um ponto central para registrar o que acontece durante a fabricação.
Se foram produzidas 300 unidades de uma ordem planejada para 500, essa informação pode ser registrada.
Caso ocorra perda de materiais, paralisação de uma máquina ou necessidade de utilização de uma quantidade maior de determinada matéria-prima, esses dados também podem fazer parte do acompanhamento.
Com isso, a empresa passa a ter um histórico sobre cada fabricação.
Principais status de uma ordem
O status permite identificar rapidamente em qual situação determinada OP se encontra.
Uma ordem planejada representa uma produção prevista, mas que ainda pode depender de verificações antes de ser iniciada.
Quando liberada, significa que está autorizada para seguir para execução.
Em produção indica que a fabricação já foi iniciada e ainda não foi concluída.
Uma ordem pausada demonstra que a execução foi temporariamente interrompida. Isso pode acontecer, por exemplo, por falta de material, manutenção de máquina ou mudança de prioridade.
Quando toda a fabricação prevista foi encerrada, a ordem pode assumir o status de concluída.
Também pode existir o status cancelada quando a empresa decide não realizar aquela produção.
Utilizar situações bem definidas facilita a análise do conjunto das ordens e ajuda os responsáveis a identificar rapidamente o que precisa ser acompanhado.
Como o ERP para Industrial controla ordens de produção?
O controle das ordens é uma das aplicações importantes de um ERP para Industrias, pois permite reunir planejamento, materiais, execução e registros da fabricação dentro de um fluxo organizado.
O objetivo não é apenas criar uma ordem, mas acompanhar todo o seu ciclo.
Criação da ordem de produção
O processo começa pela identificação de uma necessidade.
Ela pode surgir de pedidos de clientes, necessidade de reposição do estoque, previsão de demanda ou planejamento interno.
Depois disso, a OP é criada contendo informações como produto, quantidade, prazo e demais dados necessários para a fabricação.
A centralização dessas informações facilita consultas posteriores e reduz o risco de depender exclusivamente de documentos impressos ou planilhas paralelas.
Definição das quantidades
A quantidade planejada precisa considerar a necessidade real da empresa.
Imagine uma demanda de 1.000 unidades de determinado produto. Caso existam 250 unidades disponíveis no estoque, pode ser necessário produzir somente as 750 unidades restantes, dependendo das reservas e demais necessidades existentes.
Esse tipo de análise ajuda a evitar produção desnecessária ou quantidades insuficientes.
A empresa também pode considerar fatores como estoque mínimo, pedidos futuros, lotes econômicos e capacidade produtiva.
Reserva e consumo de materiais
Depois de definir o que será produzido, é necessário avaliar os materiais.
A estrutura do produto informa quais componentes fazem parte da fabricação e quanto de cada item normalmente é necessário.
A reserva separa logicamente determinada quantidade para atender uma necessidade específica.
Se existem 1.000 unidades de uma matéria-prima no estoque, mas 800 já estão reservadas para ordens abertas, não significa que todas as 1.000 estejam disponíveis para novas produções.
Durante a execução, os materiais efetivamente utilizados podem ser baixados ou apontados na ordem.
Isso permite comparar o consumo esperado com o realizado.
Liberação da produção
Antes da liberação, é recomendável verificar se existem condições para executar a OP.
Entre os pontos que podem ser analisados estão:
-
matérias-primas disponíveis;
-
capacidade;
-
máquinas;
-
equipe;
-
ferramentas;
-
prioridade;
-
prazo.
Liberar ordens sem verificar essas condições pode gerar acúmulo de atividades que não conseguem avançar.
Por isso, a liberação deve representar uma autorização baseada nas condições reais da operação.
Apontamentos durante a fabricação
Depois que a ordem entra em produção, os apontamentos passam a demonstrar o que está acontecendo.
Podem ser registrados:
-
quantidade produzida;
-
quantidade rejeitada;
-
materiais utilizados;
-
perdas;
-
tempos;
-
paradas;
-
etapas concluídas.
Esses dados ajudam a comparar o planejamento com a execução real.
Uma ordem que deveria consumir 100 kg de determinada matéria-prima, mas utilizou 125 kg, merece análise. Da mesma forma, uma operação prevista para duas horas que levou quatro horas pode indicar algum desvio.
Finalização da ordem
Ao concluir a fabricação, a ordem precisa ser encerrada corretamente.
Nesse momento, é importante verificar a quantidade realmente produzida, consumos realizados, eventuais perdas e demais registros.
O produto acabado pode então ser direcionado para o estoque, aumentando a quantidade disponível.
O fluxo pode ser representado da seguinte maneira:
Pedido ou necessidade → planejamento → ordem de produção → separação dos materiais → fabricação → apontamentos → produto acabado → entrada no estoque.
Esse encadeamento ajuda a demonstrar como uma necessidade inicial pode percorrer diferentes etapas até se transformar em um produto disponível.
Como criar e liberar uma ordem de produção no ERP?
Criar uma ordem corretamente exige mais do que informar um produto e uma quantidade. Antes da liberação, é importante verificar se a indústria possui condições para executar a fabricação conforme o planejado.
Identifique a necessidade de produção
O primeiro passo é descobrir por que determinado produto precisa ser fabricado.
Uma origem comum é o pedido de venda. Quando não existe estoque suficiente para atender os clientes, pode ser necessário produzir a quantidade faltante.
Outra possibilidade é a reposição do estoque. A empresa pode estabelecer níveis mínimos para determinados produtos e gerar uma necessidade quando o saldo disponível fica abaixo do esperado.
Também existe a previsão de demanda, utilizada para antecipar necessidades com base em informações comerciais e histórico.
Por fim, a produção pode partir de decisões internas relacionadas a campanhas, sazonalidade, formação de estoque ou planejamento da fábrica.
Identificar a origem facilita compreender a prioridade e o prazo da ordem.
Selecione o produto e a quantidade
Depois de identificar a necessidade, é preciso indicar o produto e definir quanto será fabricado.
Essa quantidade deve considerar os dados disponíveis no momento.
Não basta analisar apenas o saldo físico do estoque. Pode ser necessário considerar produtos já reservados, pedidos pendentes e outras ordens.
Uma quantidade planejada corretamente contribui para evitar falta ou excesso de produtos.
Consulte a estrutura do produto
Antes de liberar a fabricação, deve-se saber quais materiais serão necessários.
A estrutura do produto informa sua composição.
Se uma unidade de determinado produto exige duas unidades do componente A e três do componente B, uma ordem de 100 produtos necessitará, teoricamente, de 200 unidades de A e 300 de B.
Essa multiplicação entre estrutura e quantidade da OP permite calcular a necessidade de materiais.
Verifique a disponibilidade dos materiais
Depois de calcular as necessidades, é possível compará-las com o estoque disponível.
Se os materiais estiverem disponíveis, a ordem pode seguir para as próximas verificações.
Quando existe falta, diferentes decisões podem ser tomadas:
-
realizar uma compra;
-
aguardar uma entrada prevista;
-
reduzir a quantidade;
-
alterar a programação;
-
utilizar um material substituto, quando permitido pelo processo.
A verificação antecipada ajuda a evitar liberar uma ordem que ficará parada logo no início.
Analise capacidade e prazo
Mesmo com todos os materiais disponíveis, a empresa ainda precisa verificar se existe capacidade para cumprir a programação.
É necessário considerar máquinas, pessoas, tempo das operações e outras ordens em execução.
Uma máquina que possui 40 horas disponíveis durante determinado período não pode receber uma programação que exija 70 horas sem que alguma mudança seja realizada.
Essa análise evita criar um planejamento impossível de cumprir.
O prazo também deve ser comparado com a capacidade disponível para identificar se a data esperada é viável.
Libere a ordem para produção
Depois das verificações, a OP pode ser liberada.
A liberação indica que a ordem está pronta para execução de acordo com as condições analisadas.
A partir daí, materiais podem ser separados, operações iniciadas e apontamentos registrados.
Esse cuidado transforma a liberação em uma etapa de controle e evita que a produção receba ordens que ainda não possuem materiais, recursos ou informações suficientes para serem executadas.
Como controlar matérias-primas e estoque pelas ordens de produção?
O estoque possui relação direta com as ordens porque a fabricação normalmente consome matérias-primas e gera produtos acabados.
Quando essa movimentação não é registrada corretamente, a empresa pode acreditar que possui materiais que já foram utilizados ou deixar de visualizar produtos que já foram fabricados.
Lista de materiais do produto
A lista de materiais apresenta os itens necessários para fabricar determinado produto.
Dependendo da empresa, essa informação pode ser chamada de ficha técnica, estrutura, composição ou BOM.
Imagine um produto composto por:
-
2 unidades do componente A;
-
1 unidade do componente B;
-
500 gramas da matéria-prima C.
Para produzir 100 unidades, a necessidade teórica será calculada com base nessas quantidades.
Uma estrutura corretamente cadastrada é fundamental porque serve de referência para planejamento, reservas e análise dos consumos.
Caso a ficha esteja desatualizada, todo o cálculo posterior poderá apresentar diferenças.
Reserva de matérias-primas
A reserva indica que determinada quantidade está destinada a uma necessidade específica.
Isso é importante porque saldo físico e saldo disponível podem representar situações diferentes.
Uma empresa pode possuir 5.000 unidades de um componente fisicamente no estoque. Entretanto, se 4.500 estiverem reservadas para ordens já liberadas, apenas 500 estarão realmente livres para outras necessidades.
Sem esse controle, diferentes ordens podem ser planejadas considerando os mesmos materiais.
O resultado pode ser a descoberta da falta somente no momento da separação, gerando paralisações e atrasos.
Baixa dos materiais consumidos
Conforme a produção utiliza os materiais, é necessário registrar sua saída.
A baixa representa o consumo realizado pela fabricação.
Dependendo do processo, ela pode acontecer no início da ordem, durante os apontamentos ou no encerramento.
O importante é que o método escolhido represente adequadamente a operação.
Com o registro correto, o estoque passa a refletir melhor a quantidade disponível de cada matéria-prima.
Consumo previsto x consumo realizado
A estrutura define quanto deveria ser utilizado. O apontamento demonstra quanto realmente foi consumido.
Comparar essas duas informações ajuda a detectar desvios.
Exemplo:
Consumo previsto: 100 kg.
Consumo realizado: 118 kg.
Diferença: 18 kg.
Essa diferença não significa automaticamente um problema, mas precisa ser investigada.
Ela pode estar relacionada a:
-
perda;
-
retrabalho;
-
erro na estrutura;
-
problema de qualidade;
-
ajuste de máquina;
-
desperdício;
-
apontamento incorreto.
O acompanhamento recorrente ajuda a identificar padrões e oportunidades de melhoria.
Entrada do produto acabado
A movimentação não termina com o consumo das matérias-primas.
Quando a fabricação é concluída, os produtos produzidos precisam ser registrados.
Se uma ordem planejada para 1.000 unidades terminou com 980 unidades aprovadas, a entrada deve refletir a quantidade realmente disponibilizada.
Dessa maneira, o estoque de produtos acabados pode ser atualizado e as áreas responsáveis passam a saber o que já está disponível para venda, separação ou outras etapas.
A integração entre consumo e entrada permite acompanhar a transformação dos materiais ao longo da produção e melhora a rastreabilidade das movimentações.
Como acompanhar o andamento das ordens de produção?
Abrir ordens não é suficiente para controlar a fabricação. Também é necessário acompanhar o que acontece depois da liberação.
Uma visão centralizada permite identificar quais OPs estão em andamento, quais estão atrasadas e quais apresentam algum desvio em relação ao planejamento.
Quantidade planejada x quantidade produzida
Um dos controles mais básicos é comparar quanto deveria ser fabricado com quanto já foi produzido.
Considere uma OP de 2.000 unidades.
Se o apontamento atual mostra 1.200 unidades concluídas, significa que ainda existem 800 unidades para atingir o planejamento, considerando que não houve alterações na quantidade prevista.
Essa comparação também pode ser apresentada em percentual.
No exemplo, 60% da ordem já foi produzida.
Essa informação facilita o acompanhamento da evolução da fabricação.
Etapas concluídas e pendentes
Produtos que passam por diversas operações exigem um controle mais detalhado.
Uma ordem pode passar por corte, usinagem, montagem, pintura, inspeção e embalagem.
Saber apenas que a OP está "em produção" pode ser insuficiente.
Ao acompanhar as etapas, os responsáveis conseguem visualizar onde ela se encontra e quais operações ainda precisam ser realizadas.
Esse nível de acompanhamento ajuda principalmente em processos mais longos ou com diversos centros produtivos.
Ordens atrasadas
Uma ordem pode ser considerada atrasada quando deveria ter atingido determinada etapa ou sido finalizada em uma data anterior.
A identificação rápida permite agir antes que o problema tenha impacto ainda maior.
Entre as possíveis causas estão:
-
falta de matéria-prima;
-
quebra de máquina;
-
baixa capacidade;
-
atraso em uma etapa anterior;
-
retrabalho;
-
mudança de prioridade;
-
problemas de qualidade.
O acompanhamento precisa ir além de simplesmente classificar a OP como atrasada. O ideal é entender sua causa para direcionar a ação corretiva.
Ordens em andamento
Também é importante visualizar todas as ordens que estão sendo executadas simultaneamente.
Essa visão ajuda a entender a carga atual da fábrica e evita perder ordens em meio a controles paralelos.
Os responsáveis podem consultar produto, quantidade, prazo, prioridade, etapa atual e demais informações necessárias para organizar a rotina.
Tempo previsto x tempo realizado
O tempo é outro indicador relevante.
Uma determinada operação pode ter sido planejada para durar três horas, mas consumir cinco horas na prática.
Quando essa diferença ocorre repetidamente, pode existir um problema no tempo padrão utilizado pelo planejamento ou uma dificuldade operacional.
A comparação permite melhorar tanto a execução quanto futuros planejamentos.
Prioridades da produção
Nem todas as ordens possuem necessariamente a mesma urgência.
Algumas podem estar relacionadas a pedidos com prazo mais curto, clientes específicos, falta de estoque ou necessidades estratégicas.
Por isso, a prioridade precisa estar clara para quem organiza a produção.
Entretanto, alterar prioridades constantemente pode gerar interrupções e perda de eficiência. O ideal é que as decisões sejam tomadas com base em informações sobre prazos, materiais, capacidade e impacto de cada mudança.
Com uma visão centralizada das ordens, a indústria consegue identificar com maior rapidez onde estão os principais desvios e direcionar sua atenção para as atividades que realmente precisam de intervenção.
Como fazer apontamentos de produção no ERP?
Os apontamentos de produção são fundamentais para transformar o planejamento em informações reais sobre o que aconteceu no chão de fábrica. Enquanto a ordem de produção apresenta aquilo que deveria ser executado, os apontamentos registram aquilo que efetivamente foi realizado.
Com esses registros, um ERP para Industrias pode reunir dados sobre quantidades produzidas, materiais consumidos, tempos utilizados, perdas, paradas e recursos empregados. Dessa maneira, gestores e responsáveis pelo PCP conseguem comparar o planejado com o realizado e identificar possíveis diferenças.
Sem apontamentos adequados, uma ordem pode até aparecer como concluída, mas a empresa terá poucas informações para entender como aquela produção ocorreu.
O que é apontamento de produção
O apontamento de produção é o registro das atividades realizadas durante a fabricação.
Imagine uma ordem planejada para fabricar 1.000 unidades de determinado produto. Durante o turno, foram produzidas 400 unidades, ocorreram 15 unidades de refugo e a máquina permaneceu parada durante 30 minutos.
Essas informações podem ser registradas por meio do apontamento.
Assim, o planejamento deixa de ser apenas uma previsão e passa a ser comparado com os acontecimentos reais da fábrica.
Os apontamentos também formam um histórico que pode ser utilizado para avaliar produtividade, consumo de materiais, tempos das operações e causas de desvios.
Quantidade produzida
Um dos registros mais importantes é a quantidade efetivamente produzida.
Essa informação permite acompanhar o avanço da ordem e verificar quanto ainda precisa ser fabricado.
Por exemplo:
Quantidade planejada: 2.000 unidades.
Quantidade produzida até o momento: 1.500 unidades.
Quantidade restante: 500 unidades.
Esse acompanhamento permite identificar se a produção está avançando conforme o esperado.
Também é importante diferenciar quantidade produzida de quantidade aprovada. Determinados produtos podem apresentar perdas, refugos ou necessidade de retrabalho, fazendo com que nem toda unidade fabricada esteja disponível como produto acabado.
Materiais consumidos
O apontamento também pode registrar quais matérias-primas foram realmente utilizadas.
A estrutura do produto informa o consumo previsto, enquanto o registro da produção demonstra o consumo realizado.
Suponha que uma ordem tenha uma previsão de utilizar 500 kg de matéria-prima, mas ao final sejam apontados 540 kg.
A diferença de 40 kg pode indicar a necessidade de investigação.
Entre as possíveis causas estão desperdício, perdas durante o processo, problema na ficha técnica, qualidade dos materiais ou registro incorreto.
Ao comparar continuamente esses valores, a indústria consegue compreender melhor seu consumo real.
Tempo utilizado
Outra informação relevante é o tempo necessário para executar cada operação.
O planejamento pode estabelecer que determinada etapa deveria consumir duas horas. Entretanto, o apontamento pode demonstrar que foram necessárias três horas e meia.
Essa diferença interfere diretamente na capacidade produtiva e nos prazos.
Quando os tempos reais são registrados, torna-se possível identificar operações que frequentemente demoram mais do que o previsto.
Esses dados também podem contribuir para ajustes em futuros planejamentos.
Perdas e refugos
Nem tudo o que entra na produção necessariamente se transforma em produto aprovado.
Durante a fabricação podem existir perdas de matéria-prima, peças rejeitadas, produtos defeituosos ou itens que precisarão ser retrabalhados.
Registrar essas ocorrências ajuda a entender o rendimento real da operação.
Se uma ordem deveria produzir 1.000 unidades, mas foram obtidas 960 aprovadas e 40 refugadas, o resultado precisa aparecer nos dados da produção.
Quando as perdas são acompanhadas ao longo do tempo, a empresa pode identificar produtos, máquinas ou etapas que apresentam maior índice de problemas.
Paradas da produção
Paradas também precisam ser registradas sempre que forem relevantes para o processo.
Entre as causas mais comuns estão:
-
manutenção;
-
quebra de máquina;
-
falta de matéria-prima;
-
falta de operador;
-
ajuste de equipamento;
-
problema de qualidade;
-
espera por uma etapa anterior.
Registrar apenas o tempo total de fabricação pode esconder esses acontecimentos.
Ao separar o período efetivamente produtivo das paradas, a empresa consegue compreender melhor por que determinada ordem demorou mais do que o esperado.
Responsáveis e recursos utilizados
Os apontamentos também podem identificar quem executou determinada atividade e quais recursos foram utilizados.
Dependendo da operação, podem ser registrados operadores, equipes, máquinas, centros de trabalho ou equipamentos.
Esse detalhamento melhora a rastreabilidade.
Caso uma determinada máquina apresente constantemente tempos acima do previsto, por exemplo, os registros históricos podem ajudar na identificação desse padrão.
Com informações completas, os apontamentos transformam as ordens de produção em uma fonte de dados reais sobre o desempenho da fábrica.
Como o ERP ajuda a evitar atrasos e gargalos nas ordens?
Atrasos e gargalos podem comprometer a programação da indústria, aumentar estoques intermediários e dificultar o cumprimento dos prazos prometidos aos clientes.
Um ERP para Industrias pode contribuir para identificar esses problemas ao reunir informações relacionadas às ordens, materiais, prazos, etapas e capacidade produtiva.
O objetivo não deve ser somente mostrar que determinada OP está atrasada. Para melhorar o processo, é necessário entender por que o atraso aconteceu.
Identificação de ordens atrasadas
O primeiro passo é acompanhar as datas planejadas.
Quando uma ordem possui uma data prevista de conclusão e continua aberta depois desse período, existe um sinal de atraso.
Entretanto, o acompanhamento pode começar antes do vencimento.
Se uma OP precisa passar por cinco operações e permanece muito tempo parada na segunda etapa, já pode existir risco de não cumprir a programação.
Visualizar o andamento permite tomar decisões antes que o prazo seja definitivamente perdido.
Falta de matéria-prima
A ausência de materiais é uma das causas que podem impedir uma ordem de avançar.
Quando a produção é liberada sem verificar a disponibilidade, a OP pode chegar ao chão de fábrica e permanecer aguardando componentes.
Esse problema gera perda de tempo e pode afetar outras ordens.
Por isso, o controle deve considerar:
-
saldo em estoque;
-
materiais reservados;
-
compras pendentes;
-
recebimentos previstos;
-
necessidades de outras ordens.
Quanto mais cedo a falta for identificada, maior será o prazo disponível para tomar alguma providência.
Capacidade produtiva insuficiente
Também podem ocorrer atrasos quando a programação ultrapassa a capacidade disponível.
Uma máquina capaz de trabalhar 40 horas em determinado período não consegue absorver uma carga de 70 horas sem alguma alteração na programação, no turno ou nos recursos disponíveis.
O mesmo vale para equipes e centros de trabalho.
A capacidade precisa ser considerada antes da definição das datas.
Se a empresa planejar apenas com base na demanda, poderá criar uma programação que fisicamente não consegue cumprir.
Máquinas e recursos indisponíveis
Mesmo quando existe capacidade teórica, os recursos podem não estar disponíveis.
Uma máquina pode estar em manutenção, um equipamento pode apresentar falha ou uma ferramenta específica pode estar sendo utilizada por outra ordem.
Essas condições precisam ser consideradas no acompanhamento.
Quando uma parada inesperada acontece, pode ser necessário avaliar quais OPs serão afetadas e quais alternativas existem para reorganizar a produção.
Acúmulo de ordens em determinadas etapas
Um gargalo acontece quando uma determinada etapa limita o fluxo do processo.
Imagine uma fabricação com corte, usinagem, pintura e montagem.
Se corte, usinagem e montagem conseguem processar 200 unidades por hora, mas a pintura consegue atender somente 100, haverá tendência de acúmulo antes dessa operação.
Visualizar ordens concentradas em uma mesma etapa ajuda a identificar esse tipo de situação.
Entre os sinais estão:
-
filas de produção;
-
estoque intermediário elevado;
-
muitas ordens aguardando;
-
atrasos frequentes;
-
utilização excessiva de determinado recurso.
O problema pode estar relacionado à máquina, processo, equipe, capacidade ou forma como as ordens foram programadas.
Reorganização das prioridades
Quando ocorre um imprevisto, pode ser necessário alterar a sequência das ordens.
Essa decisão precisa considerar o impacto da mudança.
Priorizar uma OP pode atrasar outra.
Por isso, é importante analisar:
-
prazo de entrega;
-
disponibilidade de materiais;
-
etapa atual;
-
tempo necessário;
-
pedidos relacionados;
-
capacidade dos recursos.
Alterar prioridades sem critérios pode gerar interrupções frequentes e aumentar a desorganização.
O acompanhamento centralizado permite comparar as ordens antes de decidir quais precisam ser antecipadas, mantidas ou reprogramadas.
Dessa forma, a análise deixa de se limitar ao atraso e passa a considerar suas causas, consequências e possíveis ações corretivas.
Quais indicadores acompanhar no controle das ordens de produção?
Indicadores permitem transformar registros operacionais em informações que auxiliam na gestão da produção.
Por meio de um ERP para Industrias, os dados provenientes das ordens e apontamentos podem ser utilizados para analisar prazos, produtividade, consumo, perdas e custos.
Alguns dos principais indicadores são:
| Indicador | O que permite acompanhar |
|---|---|
| Ordens abertas | Volume atual de produção |
| Ordens atrasadas | Problemas no cumprimento dos prazos |
| Produção planejada x realizada | Cumprimento do planejamento |
| Consumo previsto x realizado | Desvios no uso de materiais |
| Tempo previsto x realizado | Eficiência das operações |
| Perdas e refugos | Desperdícios produtivos |
| Custo previsto x realizado | Variações nos custos de fabricação |
Ordens abertas e atrasadas
A quantidade de ordens abertas oferece uma visão do volume de trabalho em andamento.
Entretanto, esse número precisa ser analisado junto com outras informações.
Ter muitas OPs abertas não representa necessariamente um problema. O ponto de atenção está em entender há quanto tempo permanecem abertas, em qual etapa estão e se existe risco de atraso.
O indicador de ordens atrasadas ajuda a identificar problemas no cumprimento do planejamento.
Também pode ser analisado por produto, período, centro de trabalho ou causa do atraso.
Produção planejada x realizada
Esse indicador compara a quantidade esperada com aquilo que realmente foi produzido.
Se a programação previa 10.000 unidades durante determinado período, mas foram produzidas 8.000, houve uma diferença de 2.000 unidades.
A análise precisa buscar as causas dessa variação.
Entre elas podem estar falta de materiais, paradas, baixa produtividade ou problemas de qualidade.
Consumo previsto x realizado
A estrutura do produto estabelece uma referência sobre quanto deveria ser consumido.
O apontamento demonstra o valor real.
Diferenças recorrentes podem indicar problemas relacionados a desperdícios, processos ou cadastros.
Por isso, o indicador é importante tanto para controle dos materiais quanto para avaliação dos custos.
Tempo previsto x realizado
Comparar tempos ajuda a identificar operações que estão demorando mais do que deveriam.
Caso determinada atividade possua previsão de 60 minutos e constantemente seja concluída em 90 minutos, pode existir necessidade de revisar o processo ou o tempo padrão utilizado.
Esse dado também influencia o planejamento de capacidade.
Perdas e refugos
A quantidade de perdas deve ser comparada com a produção total.
Uma fábrica que produz 10.000 unidades e descarta 500 possui uma situação diferente de outra que produz a mesma quantidade e descarta 50.
Além da quantidade, é importante analisar as causas.
O histórico pode ajudar a descobrir em quais produtos, máquinas ou etapas ocorrem os principais desvios.
Custo previsto x realizado
Os custos planejados podem ser comparados com os valores observados durante a fabricação.
Diferenças podem surgir devido a maior consumo de material, aumento do tempo de operação, perdas ou utilização de recursos diferentes daqueles inicialmente previstos.
Essa comparação ajuda a entender se o custo real da produção está compatível com o planejamento.
Como utilizar os indicadores nas decisões
Indicadores possuem pouco valor quando são apenas consultados.
O objetivo é utilizar os dados para orientar decisões.
Se o índice de atrasos aumenta, é necessário investigar onde eles estão concentrados.
Se o consumo real apresenta desvios constantes, pode ser necessário revisar a ficha técnica ou o processo.
Se determinada etapa acumula ordens frequentemente, sua capacidade precisa ser analisada.
O acompanhamento periódico permite comparar períodos e identificar tendências.
Dessa maneira, os indicadores deixam de ser números isolados e passam a apoiar ajustes na programação, definição de prioridades e melhoria dos processos produtivos.
Como escolher um ERP para Industrial para controlar ordens de produção?
Escolher um ERP para Industrias exige analisar se os recursos disponíveis realmente correspondem às necessidades do processo produtivo da empresa.
Não basta avaliar apenas funcionalidades administrativas. Para controlar ordens de produção, o sistema precisa acompanhar informações relacionadas aos materiais, etapas, apontamentos e resultados da fabricação.
Recursos que devem ser avaliados
Antes da escolha, a indústria pode criar um checklist com os principais recursos necessários.
Entre eles estão:
-
criação e acompanhamento de OPs;
-
ficha técnica dos produtos;
-
estrutura de produtos e componentes;
-
controle de matérias-primas;
-
reserva de estoque;
-
apontamentos de produção;
-
registro de perdas e refugos;
-
acompanhamento das etapas;
-
controle dos custos de fabricação;
-
integração com compras;
-
integração com estoque;
-
relatórios;
-
indicadores de produção.
A importância de cada item varia conforme a operação.
Uma indústria com poucas etapas e poucos produtos pode ter necessidades diferentes de uma fábrica com centenas de componentes e diversas operações produtivas.
Por isso, a análise deve começar pelo processo real da empresa.
Integração entre PCP, estoque, compras e produção
A ordem de produção não funciona de maneira isolada.
O PCP precisa saber o que deve ser fabricado.
O estoque precisa informar quais materiais estão disponíveis.
Compras precisa conhecer quais componentes precisam ser adquiridos.
A produção precisa receber as informações necessárias para executar as ordens.
Depois da fabricação, os apontamentos retornam informações sobre quantidades, consumo, tempos e perdas.
Quando essas atividades estão desconectadas, podem surgir controles duplicados e divergências entre os setores.
Por exemplo, o PCP pode liberar uma ordem acreditando que determinado material está disponível, enquanto o estoque já o reservou para outra necessidade.
Uma integração adequada reduz esse tipo de conflito.
O fluxo ideal pode ocorrer da seguinte maneira:
Demanda → planejamento → análise dos materiais → compras necessárias → liberação da OP → fabricação → apontamentos → produto acabado → atualização do estoque.
Essa conexão ajuda a manter continuidade entre planejamento e execução.
Facilidade para acompanhar a produção
Além de possuir funcionalidades, o sistema precisa apresentar as informações de maneira compreensível.
Responsáveis pela produção devem conseguir identificar quais ordens estão abertas, quais estão em andamento, quais estão próximas do prazo e quais estão atrasadas.
Também é importante conseguir consultar dados como:
-
produto;
-
quantidade;
-
etapa;
-
prazo;
-
prioridade;
-
materiais;
-
apontamentos;
-
perdas;
-
situação da OP.
Gestores podem precisar de uma visão mais consolidada, utilizando indicadores para analisar produtividade, atrasos e desvios.
Por isso, é importante avaliar se o sistema oferece diferentes níveis de informação para atividades operacionais e gerenciais.
A escolha também deve considerar a aderência à rotina da fábrica. Um sistema com muitos recursos, mas difícil de utilizar no processo diário, pode gerar resistência e incentivar a criação de controles paralelos.
Conclusão: como melhorar o controle das ordens de produção?
A ordem de produção cria uma conexão entre aquilo que foi planejado e aquilo que será executado no chão de fábrica. Por esse motivo, seu controle precisa acompanhar muito mais do que a abertura e o encerramento da OP.
Um ERP para Industrias pode reunir informações relacionadas a produtos, materiais, quantidades, prazos, etapas, apontamentos e custos em um ambiente centralizado.
Isso permite acompanhar o avanço da fabricação e identificar situações que exigem atenção.
Quando existe consumo acima do previsto, por exemplo, os apontamentos podem indicar a diferença.
Quando uma ordem está atrasada, os registros podem ajudar a verificar se a causa está relacionada à falta de matéria-prima, capacidade insuficiente, parada de máquina ou acúmulo em determinada etapa.
A integração também melhora a comunicação entre PCP, estoque, compras e produção. Cada setor passa a trabalhar com informações relacionadas ao mesmo fluxo produtivo, reduzindo a dependência de planilhas ou registros isolados.
Outro ganho importante está na rastreabilidade. Ao manter o histórico das ordens, a empresa consegue consultar o que foi produzido, quais materiais foram consumidos, quais perdas ocorreram e quanto tempo foi necessário para executar as operações.
Com dados mais organizados, torna-se possível melhorar a previsibilidade e utilizar indicadores para revisar processos, ajustar prioridades e planejar novas produções.
Assim, controlar uma ordem de produção significa acompanhar todo o caminho entre a necessidade inicial e o produto acabado, mantendo registros que permitam entender não somente o resultado final, mas também como a fabricação aconteceu.
Conclusão
Controlar ordens de produção de forma eficiente exige acompanhar todo o processo, desde a necessidade inicial de fabricação até a entrada do produto acabado no estoque. Não basta apenas criar uma OP e registrar sua conclusão. É necessário monitorar materiais, quantidades, prazos, etapas produtivas, apontamentos, perdas, tempos e custos para entender como a produção realmente está acontecendo.
Nesse contexto, um ERP para Industrias pode centralizar as informações envolvidas na fabricação e facilitar a comunicação entre PCP, estoque, compras e produção. Com os dados organizados em um único ambiente, os responsáveis conseguem acompanhar as ordens em andamento, identificar atrasos, verificar materiais disponíveis e comparar o planejamento com os resultados obtidos.
Os apontamentos de produção também são fundamentais para esse controle. Eles permitem registrar quantidades produzidas, materiais consumidos, tempos utilizados, paradas e perdas. Essas informações ajudam a identificar diferenças entre o previsto e o realizado e fornecem uma base mais confiável para revisar processos e melhorar novos planejamentos.
Outro ponto importante é a identificação antecipada de gargalos. Falta de matéria-prima, máquinas indisponíveis, capacidade produtiva insuficiente ou acúmulo de ordens em determinada etapa podem comprometer os prazos. Quando essas situações são acompanhadas de forma centralizada, a indústria consegue analisar suas causas e reorganizar prioridades com maior segurança.
Indicadores como produção planejada x realizada, consumo previsto x realizado, ordens atrasadas, perdas e custo previsto x realizado complementam esse acompanhamento. Eles ajudam a transformar os registros operacionais em informações que podem apoiar decisões e melhorias contínuas.
Dessa forma, um ERP para Industrias contribui para tornar o controle das ordens de produção mais organizado, rastreável e previsível. Ao acompanhar todo o ciclo da OP, a indústria consegue compreender melhor seus processos, reduzir falhas de informação e ter uma visão mais clara sobre o andamento da fabricação.
O resultado é uma gestão produtiva baseada em dados reais, capaz de apoiar o planejamento, melhorar o cumprimento dos prazos e proporcionar maior controle sobre os recursos utilizados em cada ordem de produção.
confira mais conteúdos no nosso blog.