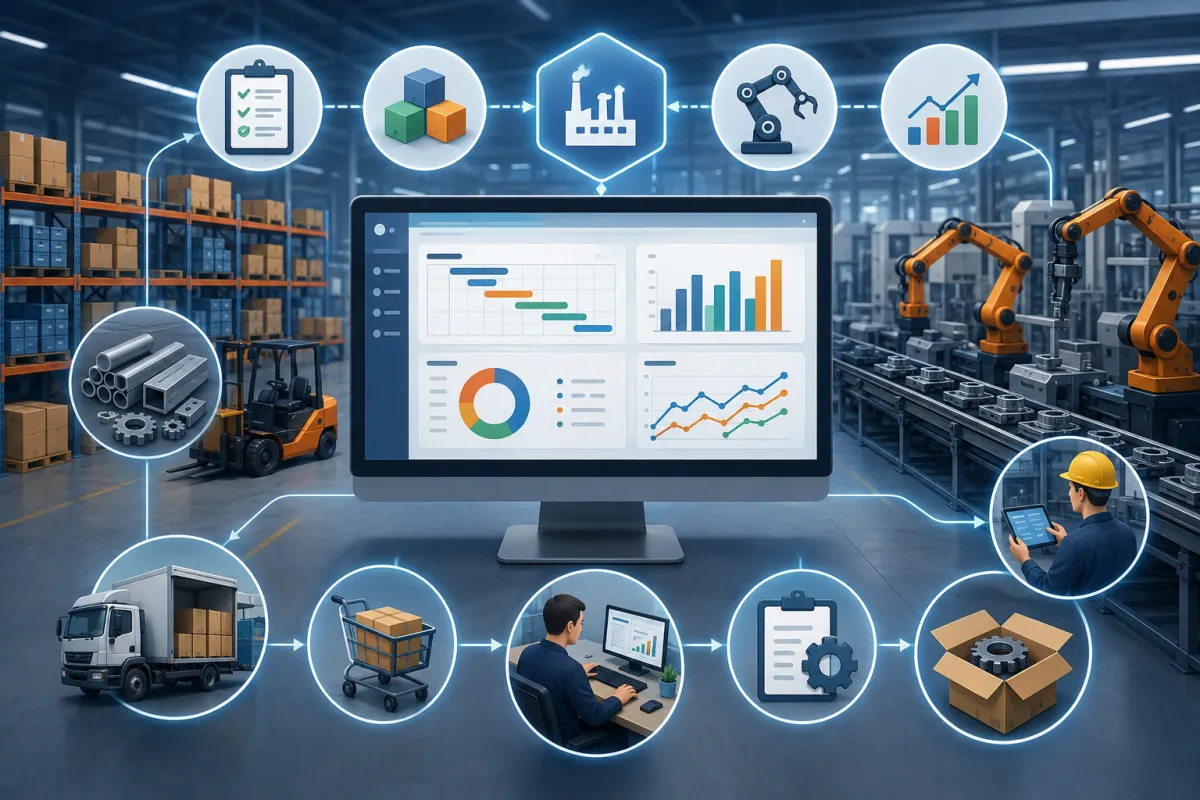
O PCP planejamento e controle de produção tem papel fundamental na organização das atividades industriais, pois ajuda a transformar pedidos, previsões de demanda e necessidades de estoque em ações que podem ser executadas no chão de fábrica. Dentro desse processo, a ordem de produção funciona como um dos principais instrumentos para organizar aquilo que precisa ser produzido, em qual quantidade, em qual prazo e utilizando quais recursos.
Uma ordem de produção pode ser entendida como uma autorização estruturada para fabricar determinado produto. Ela reúne informações importantes para que a fábrica saiba exatamente o que precisa ser feito e permite acompanhar a evolução da fabricação desde a abertura até a finalização.
Sem esse controle, diferentes problemas podem surgir. A produção pode iniciar sem matéria-prima suficiente, determinadas máquinas podem ficar sobrecarregadas enquanto outras permanecem ociosas, pedidos urgentes podem perder prioridade e produtos podem ser fabricados em quantidades diferentes da necessidade real.
Também podem aparecer atrasos, desperdícios, retrabalho e dificuldades para descobrir quanto determinada produção realmente custou. Quando não existe um acompanhamento organizado, a empresa perde previsibilidade e passa a administrar os problemas somente depois que eles acontecem.
Controlar uma ordem de produção não significa apenas registrar que determinado item precisa ser fabricado. É necessário acompanhar materiais, quantidades, etapas, prazos, recursos, apontamentos, perdas e resultados.
Na prática, o controle acompanha um fluxo semelhante a:
Pedido ou necessidade → planejamento → ordem de produção → separação dos materiais → fabricação → apontamentos → finalização → entrada do produto acabado
Esse acompanhamento permite identificar rapidamente se uma ordem está dentro do prazo, se existe material suficiente para continuar, quanto já foi produzido e quais atividades ainda precisam ser executadas.
Por isso, quanto maior o volume de pedidos e a quantidade de processos envolvidos na fabricação, maior tende a ser a importância de estruturar corretamente as ordens de produção. Elas criam uma ligação entre aquilo que foi planejado e o que realmente está acontecendo na fábrica, tornando a operação mais organizada e fornecendo informações importantes para decisões relacionadas a estoque, compras, capacidade, custos e prazos.
O que é uma ordem de produção e qual sua função no PCP?
Dentro do PCP planejamento e controle de produção, a ordem de produção é o documento ou registro utilizado para determinar aquilo que precisa ser fabricado. Ela funciona como uma orientação para que os setores responsáveis saibam qual produto produzir, em qual quantidade, dentro de qual prazo e utilizando quais materiais e recursos.
A ordem transforma uma necessidade que inicialmente pode estar apenas no planejamento em uma atividade concreta no chão de fábrica.
Imagine uma indústria que recebeu um pedido de 500 unidades de determinado produto. Antes de iniciar a fabricação, é necessário verificar estoque, materiais, capacidade e prazo. Depois dessa análise, uma ordem pode ser aberta para organizar e registrar a produção das 500 unidades.
A ordem pode conter informações como:
-
produto que será fabricado;
-
código do produto;
-
quantidade planejada;
-
data prevista para início;
-
prazo previsto de conclusão;
-
prioridade;
-
matérias-primas necessárias;
-
componentes;
-
etapas do processo;
-
máquinas;
-
equipamentos;
-
responsáveis;
-
quantidade produzida;
-
quantidade perdida;
-
tempo utilizado;
-
situação da ordem.
Essas informações tornam a fabricação mais rastreável.
A ordem de produção como ligação entre planejamento e execução
Uma das funções mais importantes da ordem é criar uma conexão entre aquilo que a empresa planejou e aquilo que realmente será executado.
O fluxo pode ser representado da seguinte forma:
Pedido ou necessidade → planejamento → ordem de produção → fabricação → apontamento → produto acabado
O planejamento pode identificar, por exemplo, que será necessário fabricar determinada quantidade de um produto durante a semana. Entretanto, é a ordem que permite transformar essa decisão em uma atividade operacional.
Ela informa aos responsáveis qual fabricação deve começar e também cria uma base para acompanhar o andamento.
Por que uma ordem precisa ser acompanhada?
A simples emissão da ordem não garante que o produto será concluído no prazo.
Durante a fabricação podem surgir situações como:
-
falta de matéria-prima;
-
quebra de equipamento;
-
alteração da prioridade;
-
produção abaixo do esperado;
-
perdas;
-
falta de operador;
-
atraso em uma etapa anterior.
Quando a ordem é acompanhada, essas situações podem ser identificadas antes que comprometam completamente o prazo.
Por exemplo, se uma ordem previa produzir 1.000 unidades em dois dias e, ao final do primeiro dia, foram produzidas apenas 300, o PCP pode avaliar a causa da diferença e reorganizar o planejamento.
Informações planejadas e realizadas
Uma ordem também permite comparar informações previstas com resultados reais.
Podem ser comparados:
| Informação | Planejado | Realizado |
|---|---|---|
| Quantidade | 1.000 un. | 950 un. |
| Tempo | 10 horas | 12 horas |
| Material | 500 kg | 530 kg |
| Perda | 2% | 5% |
Essa comparação ajuda a identificar desvios e melhorar os próximos planejamentos.
Assim, a ordem não deve ser vista apenas como um registro burocrático. Ela é uma ferramenta que ajuda a organizar, acompanhar e analisar a produção.
Como criar uma ordem de produção corretamente?
No PCP planejamento e controle de produção, a abertura de uma ordem deve ocorrer depois de uma análise da necessidade real da fábrica. Criar ordens sem considerar demanda, estoque, materiais ou capacidade pode gerar excesso de produção, atrasos e desperdícios.
O ideal é que a abertura siga uma sequência lógica.
Identificar a necessidade de produção
O primeiro passo consiste em descobrir por que determinado item precisa ser produzido.
A necessidade pode surgir de:
-
pedido de cliente;
-
previsão de vendas;
-
reposição do estoque;
-
estoque mínimo;
-
planejamento periódico;
-
necessidade de componentes para outra produção.
Em uma produção sob encomenda, por exemplo, a ordem pode ser aberta após a confirmação do pedido.
Já em uma indústria que mantém produtos acabados em estoque, a necessidade pode aparecer quando o saldo atinge determinado limite de reposição.
Definir produto e quantidade
Depois de identificar a necessidade, é importante verificar exatamente qual produto deve ser fabricado e qual quantidade é necessária.
Antes de definir essa quantidade, podem ser analisados:
-
pedidos pendentes;
-
saldo atual;
-
produtos já reservados;
-
quantidade existente em outras ordens;
-
previsão de demanda.
Imagine uma necessidade de 1.000 unidades, mas com 300 unidades disponíveis no estoque. Dependendo das reservas e da política da empresa, talvez seja necessário fabricar somente as 700 unidades restantes.
Essa análise evita produzir mais do que o necessário.
Definir datas e prioridades
A ordem também precisa possuir datas planejadas.
Entre as principais estão:
-
data prevista de início;
-
data prevista de conclusão;
-
prazo relacionado ao pedido;
-
data necessária para disponibilização do produto.
A prioridade também deve ser definida.
Uma ordem relacionada a um pedido com entrega próxima pode receber prioridade maior do que uma fabricação destinada apenas à reposição de estoque.
Entretanto, prioridades precisam ser utilizadas com critério. Se todas as ordens forem classificadas como urgentes, a classificação deixa de ajudar no planejamento.
Verificar os recursos necessários
Antes de liberar a produção, é preciso avaliar se existem condições para executá-la.
Essa avaliação pode envolver:
-
matéria-prima;
-
componentes;
-
máquinas;
-
equipamentos;
-
ferramentas;
-
operadores;
-
capacidade disponível.
Se um produto depende de uma máquina que estará ocupada durante toda a semana, iniciar a ordem sem considerar essa limitação pode gerar uma fila de produção.
Conferir a estrutura do produto
Outro cuidado importante consiste em verificar se a estrutura está cadastrada corretamente.
A estrutura pode indicar:
-
matérias-primas;
-
componentes;
-
quantidades;
-
operações;
-
tempos estimados.
Informações incorretas nessa etapa podem provocar falta de materiais e custos distorcidos.
Liberar a ordem para fabricação
Após conferir a necessidade, quantidade, materiais, recursos, datas e prioridades, a ordem pode ser liberada.
Um fluxo organizado pode seguir:
Necessidade → análise do estoque → definição da quantidade → verificação dos materiais → análise da capacidade → definição das datas → liberação
Quanto melhor a qualidade dessas informações antes da liberação, menor tende a ser a quantidade de interrupções durante a execução.
Como planejar materiais antes de liberar uma ordem de produção?
Uma das responsabilidades do PCP planejamento e controle de produção é verificar se existem materiais suficientes para atender às ordens previstas. Liberar uma fabricação sem essa análise pode fazer com que a produção seja interrompida depois de já ter consumido tempo, mão de obra e capacidade das máquinas.
O planejamento de materiais começa pela estrutura do produto.
Consultar a estrutura do produto
A estrutura informa quais componentes e matérias-primas são utilizados para fabricar determinado item.
Suponha que cada unidade de um produto utilize:
-
2 kg de matéria-prima A;
-
4 unidades do componente B;
-
1 embalagem.
Para uma ordem de 100 unidades, a necessidade teórica será:
-
200 kg da matéria-prima A;
-
400 componentes B;
-
100 embalagens.
Essa informação pode ser comparada ao estoque disponível.
Separar saldo físico de saldo disponível
Um cuidado importante é não considerar apenas o saldo total existente.
A empresa pode possuir 500 unidades de determinado componente, mas 350 já podem estar reservadas para outras ordens.
Nesse caso:
Saldo físico: 500
Reservado: 350
Disponível: 150
Se uma nova ordem precisar de 200 unidades, haverá uma falta de 50, mesmo que inicialmente o estoque aparente possuir quantidade suficiente.
Analisar necessidade e disponibilidade
Um exemplo simples pode ser apresentado da seguinte maneira:
| Material | Necessidade | Estoque disponível | Situação |
|---|---|---|---|
| Matéria-prima A | 100 kg | 150 kg | Disponível |
| Componente B | 200 un. | 180 un. | Comprar 20 |
| Embalagem | 50 un. | 80 un. | Disponível |
Nesse exemplo, a fabricação depende da aquisição ou reposição de 20 unidades do componente B.
Utilizar reservas de materiais
Quando a ordem estiver planejada, a reserva pode ajudar a garantir que o material necessário não seja utilizado para outra finalidade antes da fabricação.
Isso não significa necessariamente retirar fisicamente o item do estoque naquele momento. A reserva indica que determinada quantidade já possui uma destinação.
O fluxo pode seguir:
Ordem de produção → necessidade de materiais → consulta ao estoque → reserva → compra, se necessário → liberação
Identificar necessidades de compra
Quando o estoque disponível não é suficiente, o setor de compras pode ser informado sobre a necessidade.
Para isso, é importante considerar também:
-
prazo de entrega do fornecedor;
-
quantidade mínima de compra;
-
estoque de segurança;
-
data prevista para início da ordem.
Se um material demora dez dias para chegar, a necessidade precisa ser identificada antes da data em que a produção deveria começar.
Evitar excesso de materiais
Planejar não significa apenas evitar falta.
Compras excessivas podem elevar o capital parado, ocupar espaço e aumentar riscos de deterioração ou obsolescência.
Por isso, o planejamento deve considerar necessidade real, estoque atual, reservas e consumo previsto.
Quando materiais e ordens estão conectados, a indústria consegue liberar fabricações com maior segurança e reduzir interrupções causadas pela falta inesperada de componentes.
Como definir prioridades e fazer o sequenciamento das ordens?
O PCP planejamento e controle de produção precisa determinar não apenas quais itens serão produzidos, mas também em qual sequência as ordens devem passar pelos recursos disponíveis. Essa decisão é importante porque duas ou mais ordens podem precisar utilizar a mesma máquina, equipe ou etapa durante um mesmo período.
Quando isso acontece, todas não podem necessariamente ser executadas ao mesmo tempo.
Por que a sequência das ordens é importante?
Imagine três ordens aguardando a mesma máquina.
A primeira possui prazo para daqui a dez dias.
A segunda precisa ser concluída amanhã.
A terceira depende de um material que ainda não chegou.
Executar simplesmente pela ordem de criação pode fazer com que a fabricação mais urgente fique atrasada.
Por isso, o sequenciamento deve considerar diferentes critérios.
Prazo de entrega
Ordens com datas de entrega próximas normalmente precisam receber atenção.
Entretanto, observar somente o prazo final pode não ser suficiente. É necessário considerar também o tempo necessário para percorrer todas as etapas.
Um produto que leva cinco dias para ser fabricado precisa começar antes de outro que pode ser concluído em poucas horas, mesmo que os dois possuam datas próximas.
Disponibilidade de materiais
Uma ordem sem matéria-prima suficiente pode bloquear um recurso caso seja liberada prematuramente.
Por isso, antes de colocá-la na sequência, é importante verificar se todos os materiais necessários estarão disponíveis.
Capacidade das máquinas e setores
A capacidade produtiva também influencia.
Se determinada máquina já possui muitas horas programadas, novas ordens podem precisar ser distribuídas para outro período ou, quando possível, para outro recurso.
Tempo de preparação
Algumas máquinas precisam ser preparadas quando existe troca de produto.
Imagine que três ordens utilizem o mesmo tipo de configuração e uma quarta exija uma preparação totalmente diferente.
Agrupar ordens semelhantes pode reduzir tempo de setup e aumentar o aproveitamento do recurso.
Pedidos atrasados e urgentes
Pedidos já atrasados podem exigir replanejamento.
Da mesma forma, uma necessidade realmente urgente pode alterar a programação.
Entretanto, alterações frequentes precisam ser controladas porque mudar constantemente a sequência pode gerar:
-
setups adicionais;
-
materiais separados sem utilização;
-
ordens interrompidas;
-
redução da produtividade.
Sequenciamento baseado em informações
Os critérios mais comuns incluem:
-
prazo de entrega;
-
urgência;
-
disponibilidade de materiais;
-
capacidade das máquinas;
-
tempo de preparação;
-
sequência das operações;
-
pedidos atrasados;
-
importância comercial;
-
disponibilidade de operadores.
A decisão ideal depende do processo da indústria.
O objetivo é construir uma sequência possível de ser executada, e não apenas uma lista de ordens desejadas.
Quanto mais o sequenciamento considera capacidade, materiais e prazos, menor tende a ser a formação de filas desnecessárias e maior é a possibilidade de cumprir as datas planejadas.
Como acompanhar uma ordem de produção durante a fabricação?
Criar e liberar uma ordem é apenas uma parte do PCP planejamento e controle de produção. Depois que a fabricação começa, é necessário acompanhar o que está acontecendo para descobrir se o resultado continua alinhado ao planejamento.
Uma ordem sem acompanhamento pode permanecer atrasada durante vários dias antes que o problema seja percebido.
Utilizar status de produção
Uma forma simples de acompanhar o andamento é trabalhar com situações que representem a etapa atual da ordem.
Alguns exemplos são:
-
planejada;
-
aguardando materiais;
-
liberada;
-
em produção;
-
parcialmente produzida;
-
parada;
-
finalizada;
-
cancelada.
O status precisa representar aquilo que realmente acontece.
Se uma ordem aparece como “em produção”, mas está parada há dois dias aguardando material, a informação perde utilidade.
Acompanhar quantidade produzida
Além do status, é importante acompanhar quanto já foi concluído.
Uma ordem de 5.000 unidades pode estar em produção, mas essa informação sozinha não mostra seu avanço.
Se o acompanhamento apresentar:
Planejado: 5.000 unidades
Produzido: 4.500 unidades
Restante: 500 unidades
a situação fica muito mais clara.
Acompanhar etapas
Em processos com várias operações, também é importante identificar em qual etapa a ordem se encontra.
Exemplo:
Corte → usinagem → montagem → acabamento → inspeção → embalagem
Uma ordem pode ter concluído o corte, mas estar aguardando espaço na usinagem.
Essa informação ajuda a identificar formação de filas e possíveis gargalos.
Registrar tempos
Também podem ser atualizadas informações relacionadas ao tempo:
-
início real;
-
término real;
-
horas utilizadas;
-
tempo parado;
-
tempo de preparação.
Comparar o tempo previsto ao tempo realizado ajuda a descobrir operações que estão demorando mais do que o planejado.
Registrar perdas e refugos
Durante a fabricação podem surgir itens que não atendem às especificações.
Essas perdas precisam ser registradas.
Se uma ordem deveria entregar 1.000 produtos bons e houve perda de 50 unidades, produzir exatamente 1.000 unidades pode não ser suficiente para atender à necessidade.
Criar visibilidade para o PCP
O acompanhamento pode reunir informações como:
| Informação | Exemplo |
|---|---|
| Quantidade planejada | 2.000 un. |
| Produzido | 1.400 un. |
| Restante | 600 un. |
| Situação | Em produção |
| Etapa atual | Montagem |
| Perdas | 30 un. |
| Prazo | 15/09 |
Com essas informações, torna-se mais fácil identificar quais ordens estão próximas da conclusão e quais exigem atenção.
O objetivo é permitir que o responsável não descubra os problemas somente na data prevista de entrega. Acompanhamento frequente cria oportunidade para corrigir desvios enquanto ainda existe tempo para agir.
Como realizar apontamentos de produção corretamente?
Os apontamentos fornecem ao PCP planejamento e controle de produção informações sobre aquilo que realmente ocorreu durante a fabricação. Enquanto a ordem representa aquilo que foi planejado, o apontamento registra aquilo que foi executado.
Sem apontamentos confiáveis, torna-se difícil saber quanto foi produzido, quanto tempo foi utilizado e quais perdas ocorreram.
O que é um apontamento de produção?
Apontar significa registrar uma ocorrência relacionada à execução da ordem.
Isso pode acontecer ao final de uma operação, de um turno ou em momentos definidos pela empresa.
Entre as informações que podem ser registradas estão:
-
início da operação;
-
término;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade perdida;
-
tempo utilizado;
-
consumo de materiais;
-
operador responsável;
-
máquina utilizada;
-
motivo de parada.
Comparar planejado e realizado
Uma das principais vantagens é possibilitar comparações.
Considere:
Ordem planejada: 1.000 unidades
Produzido: 850 unidades
Perdas: 20 unidades
Quantidade restante: 150 unidades
A ordem ainda não foi completamente atendida, mesmo que uma parcela importante já tenha sido produzida.
Agora considere também o tempo:
Tempo previsto: 8 horas
Tempo realizado até o momento: 9 horas
Esse dado demonstra que a produção está utilizando mais tempo do que o planejado.
Registrar as perdas corretamente
Não registrar perdas faz com que a informação de estoque e produtividade fique distorcida.
Se foram consumidos materiais para produzir 1.000 unidades, mas somente 970 foram aprovadas, é necessário compreender o destino das outras 30.
O registro pode indicar:
-
refugo;
-
retrabalho;
-
defeito;
-
teste;
-
perda de processo.
Com o histórico, a empresa consegue identificar padrões.
Registrar motivos de parada
Paradas também precisam ser classificadas.
Exemplos:
-
falta de material;
-
quebra;
-
manutenção;
-
troca de ferramenta;
-
falta de operador;
-
ajuste;
-
espera pela etapa anterior.
Registrar apenas “máquina parada” informa pouco. Conhecer o motivo permite identificar aquilo que precisa ser corrigido.
Evitar apontamentos tardios
Quando os registros são feitos muito tempo depois da produção, aumenta o risco de esquecimento e erro.
O ideal é estabelecer uma rotina compatível com o processo.
Em algumas operações, o apontamento pode acontecer após cada etapa. Em outras, pode ser realizado ao final de um lote ou turno.
O mais importante é que a informação represente a realidade.
Transformar registros em aprendizado
Com apontamentos consistentes, o planejamento pode ser ajustado.
Se determinada operação sempre leva seis horas, mas sua estrutura considera quatro, os próximos planos serão pouco realistas enquanto esse parâmetro não for revisto.
Assim, os apontamentos não servem somente para registrar o passado. Eles ajudam a tornar as próximas ordens mais precisas.
Como controlar consumo de materiais, perdas e estoque nas ordens?
A integração entre estoque e PCP planejamento e controle de produção é fundamental para manter os saldos coerentes com o que realmente acontece na fábrica. Toda produção envolve movimentações que precisam ser registradas corretamente.
Quando uma matéria-prima é consumida, ela deixa de estar disponível. Quando um produto é finalizado, uma nova quantidade precisa entrar no estoque de produtos acabados.
Reserva de matéria-prima
Antes do início da ordem, os materiais podem ser reservados.
A reserva ajuda a separar logicamente aquilo que será utilizado na produção.
Isso reduz o risco de o mesmo saldo ser considerado disponível para diferentes necessidades.
Saída para produção
Quando os materiais forem efetivamente utilizados, deve existir uma movimentação que represente sua saída.
Por exemplo:
Estoque inicial da matéria-prima: 1.000 kg
Consumo da ordem: 200 kg
Saldo após consumo: 800 kg
Sem essa movimentação, o sistema pode continuar indicando 1.000 kg mesmo que fisicamente existam somente 800.
Devolução de materiais
Nem todo material separado precisa ser consumido.
Se uma ordem recebeu 100 kg, mas utilizou apenas 90 kg, os 10 kg restantes podem retornar ao estoque quando forem reutilizáveis.
Esse retorno também deve ser registrado.
Registro de perdas
Perdas não devem simplesmente desaparecer do saldo.
É importante registrar quanto foi perdido e, quando possível, o motivo.
Isso ajuda na análise dos custos e da eficiência.
Uma empresa que deveria consumir 10 kg por lote, mas frequentemente utiliza 12 kg, pode possuir algum problema de processo.
Entrada do produto acabado
Após a conclusão da fabricação, o produto final precisa entrar no estoque.
O fluxo básico é:
Matéria-prima → requisição → produção → consumo → produto acabado → estoque
Se foram produzidas 500 unidades aprovadas, essa quantidade passa a estar disponível conforme as regras do estoque.
Subprodutos e reaproveitamentos
Algumas operações também geram materiais que podem ser reutilizados ou comercializados.
Nesses casos, pode ser necessário registrar entradas específicas para manter rastreabilidade.
Problemas provocados por movimentações incorretas
Quando produção e estoque não possuem registros coerentes, podem surgir:
-
saldo incorreto;
-
compras desnecessárias;
-
falta inesperada de materiais;
-
custo de produção incorreto;
-
diferenças entre estoque físico e sistema;
-
dificuldade para realizar inventários;
-
ordens liberadas sem material realmente disponível.
Imagine que um sistema apresente 500 unidades de matéria-prima porque uma produção anterior não registrou o consumo de 300.
Uma nova ordem pode ser liberada acreditando que existe material suficiente, quando fisicamente restam somente 200.
Por isso, a movimentação precisa acompanhar o fluxo real da fabricação. Quanto mais integradas estiverem as ordens e o estoque, maior tende a ser a confiança nos saldos utilizados para planejar as próximas produções.
Como controlar prazos, capacidade e gargalos de produção?
Uma das funções mais importantes do PCP planejamento e controle de produção é verificar se aquilo que foi planejado realmente cabe dentro da capacidade disponível. Criar muitas ordens para um mesmo período não significa que todas poderão ser executadas.
É necessário relacionar demanda, prazo e recursos.
Capacidade produtiva
Capacidade produtiva representa quanto determinado recurso, setor ou fábrica consegue produzir dentro de um período.
Por exemplo, uma máquina pode possuir capacidade para processar 500 peças por turno.
Se forem programadas 1.000 peças para um único turno nessa máquina, existe uma diferença entre carga e capacidade.
Isso precisa ser percebido antes que o atraso ocorra.
Carga de produção
A carga representa o trabalho já destinado a determinado recurso.
Imagine:
Capacidade disponível da máquina: 40 horas por semana
Ordens programadas: 55 horas
Existe uma sobrecarga de 15 horas.
O PCP pode avaliar alternativas como:
-
alterar datas;
-
redistribuir ordens;
-
utilizar outro recurso;
-
reorganizar turnos;
-
rever prioridades.
Gargalos
Gargalo é uma etapa que possui capacidade inferior à necessidade do fluxo e acaba limitando a produção.
Imagine três etapas:
Corte: 1.000 peças/dia
Usinagem: 500 peças/dia
Montagem: 900 peças/dia
Nesse cenário simplificado, a usinagem tende a limitar o volume que consegue avançar pelo processo.
Aumentar apenas a produção do corte pode criar uma grande fila antes da usinagem.
Identificar causas de atraso
Os atrasos podem surgir de diferentes fontes:
-
máquina sobrecarregada;
-
falta de matéria-prima;
-
manutenção;
-
ausência de operador;
-
atraso em uma operação anterior;
-
preparação demorada;
-
alteração frequente de prioridade;
-
estimativa incorreta de tempo.
Registrar essas ocorrências ajuda a separar problemas pontuais de situações recorrentes.
Comparar datas previstas e reais
Cada ordem pode possuir:
-
início previsto;
-
início real;
-
término previsto;
-
término real.
A diferença entre essas datas mostra se o planejamento está sendo cumprido.
Se muitas ordens começam atrasadas, pode existir um problema na programação ou na disponibilidade dos recursos.
Se começam no prazo, mas terminam atrasadas, pode haver diferenças entre os tempos previstos e os tempos reais.
Avaliar antes de liberar novas ordens
Antes de colocar uma nova fabricação no chão de fábrica, é importante verificar:
-
carga atual;
-
ordens em atraso;
-
máquinas disponíveis;
-
recursos humanos;
-
materiais;
-
tempo estimado;
-
prioridade.
Essa análise evita criar uma programação impossível de cumprir.
O objetivo não é manter todos os recursos ocupados o tempo inteiro a qualquer custo. O objetivo é estabelecer um fluxo que permita utilizar a capacidade de maneira equilibrada e cumprir as necessidades da empresa com maior previsibilidade.
Quais indicadores utilizar para controlar ordens de produção?
Os registros gerados pelo PCP planejamento e controle de produção podem ser transformados em indicadores que ajudam a compreender o desempenho da fábrica. Acompanhar apenas cada ordem individualmente é importante, mas observar os resultados de forma consolidada permite identificar tendências e problemas recorrentes.
Os indicadores devem ser escolhidos conforme a realidade da operação.
Ordens abertas
Mostra quantas ordens ainda precisam ser concluídas.
Um crescimento contínuo pode indicar aumento da demanda, mas também pode revelar dificuldade da produção em acompanhar o volume planejado.
Ordens em atraso
Permite identificar fabricações cuja data prevista já passou.
Também é interessante analisar a causa de cada atraso.
Percentual de ordens concluídas no prazo
Pode ser calculado comparando a quantidade de ordens concluídas dentro da data planejada com o total finalizado no período.
Se 100 ordens foram concluídas e 85 terminaram dentro do prazo, o índice de cumprimento é de 85%.
Produzido x planejado
Compara aquilo que deveria ser produzido com aquilo que realmente foi realizado.
Uma diferença frequente pode indicar problemas de capacidade, produtividade ou planejamento.
Índice de perdas
Ajuda a acompanhar desperdícios.
Uma forma simples é relacionar a quantidade perdida com a quantidade processada.
Se a perda começa a crescer em determinada etapa ou equipamento, pode existir uma causa operacional que precisa ser investigada.
Tempo médio de produção
Mostra quanto tempo uma ordem ou operação costuma levar.
Comparar esse indicador ao tempo previsto ajuda a revisar parâmetros utilizados no planejamento.
Tempo de parada
Permite verificar quanto da capacidade deixou de ser utilizada e por quais motivos.
Separar as causas torna o indicador mais útil.
Utilização da capacidade
Ajuda a entender se os recursos estão sendo utilizados abaixo, próximos ou acima do limite planejado.
Custo previsto x realizado
Compara os custos inicialmente estimados com os efetivamente registrados durante a produção.
Pode incluir:
-
materiais;
-
horas;
-
operações;
-
perdas.
Uma tabela de acompanhamento pode ser organizada assim:
| Indicador | O que ajuda a identificar |
|---|---|
| Ordens atrasadas | Problemas no cumprimento de prazos |
| Produzido x planejado | Desempenho da produção |
| Índice de perdas | Desperdícios no processo |
| Tempo de produção | Eficiência das operações |
| Capacidade utilizada | Sobrecarga ou ociosidade |
| Custo previsto x realizado | Diferenças nos custos |
Indicadores precisam gerar decisões
Um indicador não deve existir somente para compor um relatório.
Se as ordens atrasadas aumentaram, é necessário investigar a causa.
Se as perdas cresceram, deve-se descobrir em qual produto, equipamento ou etapa isso aconteceu.
Quando os indicadores são ligados às ordens e aos apontamentos, a empresa consegue utilizar os dados da fabricação para melhorar continuamente seu planejamento.
Como melhorar o controle das ordens de produção com um sistema de PCP?
Conforme aumenta o volume de atividades do PCP planejamento e controle de produção, controlar ordens apenas por papéis, anotações ou planilhas isoladas pode se tornar mais difícil. Cada alteração precisa ser atualizada manualmente e as informações podem ficar espalhadas entre diferentes setores.
Uma planilha pode funcionar em operações mais simples, mas tende a apresentar limitações conforme aumenta o número de produtos, materiais, etapas e ordens simultâneas.
Problemas das informações descentralizadas
Imagine uma empresa em que:
-
vendas controla pedidos em uma planilha;
-
estoque utiliza outro arquivo;
-
compras mantém sua própria relação;
-
produção acompanha ordens em papel;
-
o responsável pelo PCP possui uma terceira planilha.
Mesmo que cada setor faça seus registros corretamente, reunir tudo para tomar uma decisão pode exigir tempo.
Também existe risco de uma informação ser atualizada em um local e permanecer antiga nos demais.
Integração dos processos
Um sistema pode reunir informações de:
-
pedidos;
-
estoque;
-
compras;
-
estrutura dos produtos;
-
ordens de produção;
-
etapas produtivas;
-
apontamentos;
-
consumo de materiais;
-
perdas;
-
custos;
-
prazos;
-
indicadores.
Quando um pedido gera necessidade de produção, essa demanda pode ser analisada juntamente com o saldo do estoque e as ordens já existentes.
Depois da abertura da ordem, os materiais necessários podem ser consultados e reservados.
Durante a fabricação, os apontamentos atualizam a situação.
Ao concluir, o produto acabado pode ser direcionado ao estoque.
Assim, o fluxo deixa de depender de controles completamente separados.
Consulta ao andamento das ordens
Outro benefício é centralizar a visualização da situação das fabricações.
O responsável pode identificar:
-
ordens planejadas;
-
ordens liberadas;
-
ordens em produção;
-
atrasadas;
-
paradas;
-
finalizadas.
Isso facilita a priorização das atividades.
Controle de materiais e reservas
A integração também permite observar se existe material disponível antes da liberação.
Essa análise reduz o risco de iniciar uma fabricação que ficará parada pouco depois.
Apontamentos e histórico
Os registros de produção criam um histórico que pode ser consultado posteriormente.
Isso ajuda a responder perguntas como:
-
quanto tempo o produto costuma levar?
-
qual quantidade costuma ser perdida?
-
quais etapas apresentam mais atrasos?
-
qual máquina possui maior carga?
-
quais ordens consumiram mais material que o previsto?
Checklist para escolher uma solução
Antes de escolher um sistema, é importante verificar se os recursos realmente atendem ao processo da empresa.
Um checklist pode incluir:
-
facilidade para abrir ordens;
-
consulta ao andamento da produção;
-
controle de materiais;
-
reserva de estoque;
-
definição das etapas;
-
apontamentos;
-
registro de perdas;
-
acompanhamento dos prazos;
-
controle de custos;
-
relatórios;
-
indicadores;
-
integração entre estoque, compras e produção.
Também é importante considerar facilidade de utilização e capacidade de acompanhar o crescimento da operação.
Um sistema sozinho não resolve falhas de processo ou cadastros incorretos. Entretanto, quando utilizado sobre uma estrutura organizada, pode reduzir controles paralelos e criar uma fonte centralizada de informações para planejar e acompanhar a produção.
Conclusão
O PCP planejamento e controle de produção depende de informações confiáveis para transformar necessidades de fabricação em atividades que possam ser executadas dentro dos prazos e da capacidade disponível. Nesse contexto, controlar corretamente as ordens de produção é essencial para aproximar o planejamento da realidade do chão de fábrica.
A ordem permite definir o que será produzido, em qual quantidade, utilizando quais materiais, em quais etapas e dentro de qual período. Porém, o controle não termina com sua emissão.
É necessário verificar materiais antes da liberação, organizar prioridades, analisar capacidade, acompanhar o andamento, registrar apontamentos, controlar perdas, movimentar o estoque e comparar aquilo que foi previsto com aquilo que realmente aconteceu.
Quando essas informações são registradas de maneira consistente, a empresa consegue identificar problemas antes que eles se transformem em atrasos maiores.
O fluxo pode ser resumido como:
Necessidade → planejamento → materiais → ordem → programação → execução → apontamento → controle → produto acabado → análise dos resultados
Esse processo também cria dados que podem ser utilizados para melhorar as próximas programações.
Tempos reais ajudam a revisar estimativas. Perdas registradas ajudam a identificar desperdícios. Ordens atrasadas mostram possíveis gargalos. Informações de capacidade ajudam a evitar programações acima do limite dos recursos.
A integração entre produção, estoque e compras também é importante. A fábrica precisa conhecer o material realmente disponível, enquanto compras precisa identificar necessidades futuras com antecedência.
Conforme a operação cresce, centralizar essas informações em um sistema de PCP pode facilitar o acompanhamento de várias ordens simultaneamente e reduzir a dependência de papéis, anotações e planilhas separadas.
Mais do que simplesmente abrir ordens, um controle eficiente significa acompanhar cada fabricação desde a necessidade inicial até a entrada do produto acabado, criando um histórico que permita entender o desempenho da produção e melhorar continuamente os próximos planejamentos.
Dessa forma, a indústria ganha mais organização, rastreabilidade e previsibilidade para produzir as quantidades necessárias, utilizar melhor seus recursos e aumentar sua capacidade de cumprir os prazos definidos.