Identificar gargalos na produção industrial exige mais do que verificar quais máquinas estão paradas ou quais setores apresentam atrasos. Em uma metalúrgica, por exemplo, o corte pode trabalhar normalmente enquanto peças se acumulam aguardando dobra, usinagem ou soldagem. Mesmo com equipamentos ocupados, a produtividade geral pode continuar baixa. Para descobrir a origem do problema, é necessário comparar a capacidade das operações, analisar filas, acompanhar tempos de execução e identificar perdas que comprometem o fluxo produtivo. Um sistema PCP auxilia nesse diagnóstico ao organizar informações sobre ordens, recursos e desempenho da fabricação. Neste artigo, você entenderá como reconhecer os gargalos, investigar suas causas e aplicar melhorias que contribuam para uma produção mais equilibrada.
O que você vai aprender neste artigo
-
Como diferenciar um gargalo produtivo de uma parada ou atraso pontual.
-
Quais sinais revelam problemas de capacidade e produtividade industrial.
-
Como identificar a operação que limita a produção utilizando dados do PCP.
-
Quais indicadores ajudam a encontrar desperdícios de tempo e recursos.
-
Como corrigir gargalos sem transferir o problema para outros setores.
O que é um gargalo produtivo e por que ele prejudica a produtividade industrial?
Um gargalo produtivo é uma operação, recurso ou condição que limita a capacidade de uma fábrica atender à demanda. Quando determinada etapa não consegue acompanhar o volume de trabalho recebido, surgem filas, esperas e desequilíbrios que prejudicam o desempenho do processo inteiro.
Imagine uma metalúrgica responsável pela fabricação de suportes metálicos. Para concluir cada pedido, as peças precisam passar por corte, dobra, soldagem e acabamento.
Se o corte consegue preparar 400 peças por turno, mas a dobra consegue processar apenas 250, parte das peças ficará aguardando a próxima operação.
Mesmo aumentando a velocidade do corte, a empresa não necessariamente produzirá mais suportes acabados.
Isso acontece porque a produtividade industrial depende do fluxo completo, não apenas do desempenho isolado de cada equipamento.
O sistema PCP ajuda a analisar essas diferenças de capacidade e a compreender quais etapas estão limitando o avanço das ordens de fabricação.
Diferença entre baixa produtividade e gargalo produtivo
Embora estejam relacionados, os dois problemas não são iguais.
A baixa produtividade representa um resultado insatisfatório na relação entre produção realizada e recursos utilizados.
Já o gargalo é uma restrição que limita o desempenho do processo.
Uma máquina pode apresentar baixa produtividade devido a paradas frequentes, mas não ser o principal gargalo da fábrica.
Da mesma maneira, um equipamento pode trabalhar com bom desempenho individual e ainda limitar a produção porque recebe mais ordens do que sua capacidade permite executar.
Essa distinção evita um erro comum: investir na melhoria da máquina com pior indicador sem verificar se ela realmente determina a capacidade de entrega da indústria.
Quais sinais indicam a existência de gargalos na produção?
Os principais sinais são acúmulo frequente de peças entre operações, ordens atrasadas, equipamentos sobrecarregados e setores aguardando materiais de etapas anteriores. Entretanto, nenhum desses sintomas confirma isoladamente um gargalo. É necessário investigar sua frequência e comparar os registros com a capacidade disponível.
Na rotina de uma metalúrgica, esses problemas podem aparecer de diferentes maneiras.
Acúmulo de peças entre as operações
Quando lotes permanecem durante muito tempo aguardando usinagem, dobra ou soldagem, existe um possível desequilíbrio entre as etapas.
O ponto mais importante não é apenas contar quantas peças estão paradas, mas descobrir há quanto tempo aguardam processamento.
Uma fila de 100 peças pode representar poucas horas de trabalho em um equipamento rápido ou vários turnos em uma operação mais demorada.
Máquinas sobrecarregadas e setores ociosos
Outro sinal aparece quando uma parte da fábrica trabalha constantemente no limite enquanto outras áreas aguardam peças.
Por exemplo, a soldagem pode permanecer sem componentes porque a usinagem não consegue concluir as ordens programadas.
Nesse caso, exigir maior produtividade dos soldadores não resolverá a restrição anterior.
Mudanças frequentes nas prioridades
Quando o planejamento precisa interromper continuamente uma fabricação para iniciar outra considerada urgente, os tempos de preparação e as movimentações podem aumentar.
O sistema PCP deve ajudar a identificar se essas alterações são necessárias ou se estão compensando problemas recorrentes de capacidade e programação.
Principais sinais e o que investigar
| Sinal observado | Possível causa | O que verificar |
|---|---|---|
| Peças acumuladas antes da dobra | Capacidade insuficiente | Horas necessárias versus disponíveis |
| Soldagem aguardando peças | Restrição na etapa anterior | Sequência e liberação das operações |
| Máquina com interrupções constantes | Falhas ou manutenção inadequada | Motivos e duração das paradas |
| Muitos ajustes entre produtos | Excesso de setup | Frequência e tempo das preparações |
| Ordens aguardando componentes | Falha no abastecimento | Estoque, compras e materiais reservados |
| Peças retornando para correções | Retrabalho ou não conformidade | Refugos, inspeções e horas adicionais |
| Horas extras sem melhora nas entregas | Sobrecarga ou programação inadequada | Carga por recurso e produção concluída |
A tabela funciona como um roteiro inicial de investigação.
O mesmo sintoma pode ter causas diferentes. Por isso, o diagnóstico precisa combinar dados do planejamento com aquilo que realmente acontece no chão de fábrica.
Como identificar gargalos na produção utilizando um sistema PCP?
Para identificar um gargalo, a empresa deve mapear o processo, levantar as ordens em andamento, calcular a carga de cada recurso e acompanhar as filas entre operações. Depois, precisa investigar as causas dos desvios e confirmar qual restrição realmente compromete o volume produzido e os prazos de entrega.
Veja como realizar essa análise.
Mapeie todas as etapas do processo produtivo
Comece identificando o caminho percorrido pelas matérias-primas até a conclusão dos produtos.
Em uma indústria metalúrgica, o fluxo pode seguir esta sequência:
Matéria-prima → Corte → Dobra → Soldagem → Acabamento → Inspeção → Expedição
Durante o mapeamento, observe quais etapas dependem umas das outras, quais máquinas podem executar a mesma operação e onde existem inspeções ou aprovações obrigatórias.
Também identifique diferenças entre famílias de produtos.
Um suporte metálico pode exigir corte, dobra e soldagem, enquanto um eixo industrial pode depender principalmente de torneamento e retificação.
Analisar os dois produtos como se utilizassem exatamente os mesmos recursos pode distorcer o diagnóstico.
Uma ferramenta útil nessa etapa é o mapeamento do fluxo de valor, descrito pelo National Institute of Standards and Technology (NIST). A metodologia permite visualizar a circulação de materiais e informações, identificando desperdícios, esperas e oportunidades de melhoria.
Registre os tempos reais de cada operação
Depois de mapear o processo, o sistema PCP precisa trabalhar com informações que representem a rotina da fábrica.
Para cada ordem de produção, procure registrar:
-
Data e horário de início e término das operações.
-
Tempo de preparação e regulagem das máquinas.
-
Quantidade produzida e quantidade aprovada.
-
Paradas, motivos e duração das interrupções.
-
Quantidade de peças refugadas ou retrabalhadas.
-
Períodos de espera entre operações.
-
Recurso responsável por cada atividade.
Esses registros permitem comparar os tempos previstos com os efetivamente utilizados.
Considere uma operação de usinagem planejada para quatro horas, mas que frequentemente leva seis horas.
Antes de concluir que o equipamento está lento, investigue se a diferença está relacionada à preparação, ao desgaste das ferramentas, às características das peças ou a interrupções não previstas.
A qualidade dos apontamentos é determinante: registros incompletos podem fazer o sistema apresentar uma capacidade diferente da realidade.
Compare a capacidade disponível com a carga programada
Esta é uma das análises mais importantes para localizar uma restrição.
A capacidade disponível representa o tempo que determinado recurso realmente possui para executar operações.
Já a carga programada corresponde ao tempo necessário para realizar as ordens atribuídas a ele.
A comparação pode ser realizada pela fórmula:
Ocupação programada (%) = (Carga programada ÷ Capacidade disponível) × 100
Considere uma dobradeira com 35 horas disponíveis para produção durante a semana.
Se as ordens programadas exigem 42 horas, a ocupação prevista será:
Ocupação programada = (42 ÷ 35) × 100 = 120%
Isso significa que a programação exige 20% mais horas do que a capacidade disponível no período.
Nesse cenário, existe uma sobrecarga de sete horas que precisa ser tratada antes de assumir que todas as ordens serão concluídas conforme o planejamento.
Para que a comparação seja correta, é necessário utilizar a mesma base de cálculo: horas disponíveis devem descontar períodos não produtivos já excluídos do planejamento, enquanto a carga precisa considerar tempos de operação e preparação, evitando contabilizações duplicadas.
Observe o estoque em processo e o tempo de espera
Nem sempre a restrição aparece imediatamente em relatórios de produção.
Em algumas situações, o sinal mais evidente é a quantidade de peças que permanece aguardando uma operação.
Esse estoque intermediário é conhecido como WIP (Work in Process), ou trabalho em processo.
Imagine que uma ordem de fabricação leve quatro horas de processamento, mas permaneça três dias aguardando sua vez entre as diferentes etapas.
Nesse exemplo, o maior problema do prazo pode não estar na velocidade das máquinas, mas nas filas e na forma como as ordens são liberadas.
O sistema PCP pode ajudar a separar o tempo efetivamente trabalhado do tempo em que o produto permanece aguardando.
Esse acompanhamento deve ser feito durante um período representativo, porque uma fila formada por uma ocorrência excepcional não indica necessariamente um gargalo permanente.
Investigue os motivos das perdas de produtividade
Após identificar o recurso sobrecarregado, procure entender por que ele apresenta menor capacidade.
Uma máquina pode estar disponível no calendário, mas perder horas com situações como:
-
Trocas frequentes de ferramentas: alterações sucessivas entre produtos que exigem diferentes regulagens.
-
Paradas inesperadas: falhas mecânicas, elétricas ou operacionais que interrompem a fabricação.
-
Falta de matéria-prima: ordens liberadas sem que todos os componentes necessários estejam disponíveis.
-
Retrabalho: peças que retornam à produção para correção de medidas, soldas ou acabamento.
-
Informações incompletas: desenhos técnicos, especificações ou programas CNC ainda não liberados.
O objetivo é identificar quais ocorrências consomem mais capacidade e quais podem ser reduzidas com alterações no processo.
Compare o planejado com o realizado
O acompanhamento deve considerar não apenas as quantidades fabricadas, mas também o comportamento das ordens.
Verifique quais operações frequentemente ultrapassam o tempo estimado, quais materiais provocam interrupções e quais produtos exigem mais recursos do que o previsto.
Também é importante analisar a programação por família de produtos.
Uma semana com maior volume de peças dobradas pode sobrecarregar as dobradeiras. Em outra semana, com mais componentes usinados, a principal restrição pode estar nos tornos.
Por isso, a análise precisa considerar o período e a composição dos pedidos.
Confirme o gargalo diretamente no chão de fábrica
Antes de alterar a programação ou investir em equipamentos, valide o diagnóstico com os responsáveis pelas operações.
Observe o comportamento do recurso durante a fabricação, converse com os operadores e verifique se os dados registrados correspondem ao trabalho executado.
Essa conferência ajuda a identificar situações que podem passar despercebidas nos relatórios, como movimentações desnecessárias, peças aguardando aprovação ou ajustes que não foram registrados.
O sistema PCP organiza as informações, mas a observação operacional continua necessária para interpretar corretamente os resultados.
Exemplo prático: como descobrir qual operação está limitando uma metalúrgica?
A operação que merece prioridade é aquela cuja capacidade representa uma restrição relevante ao fluxo de pedidos. Para identificá-la, compare as horas disponíveis com a carga exigida por cada centro de trabalho e confirme se existe acúmulo de ordens ou risco de atrasos.
Considere uma metalúrgica que fabrica conjuntos de peças sob encomenda.
Durante uma semana, o planejamento apresenta os seguintes dados:
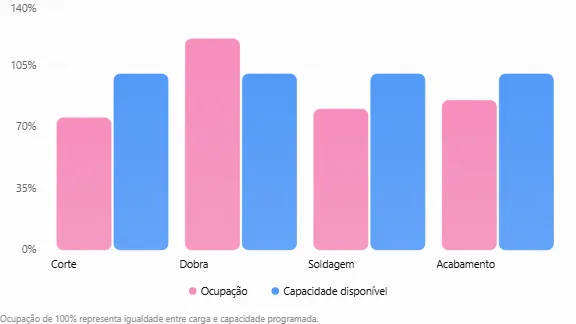
Exemplo hipotético para fins didáticos — os valores não representam dados de uma empresa real.
| Centro de trabalho | Capacidade disponível | Carga programada | Ocupação |
|---|---|---|---|
| Corte | 40 horas | 30 horas | 75% |
| Dobra | 35 horas | 42 horas | 120% |
| Soldagem | 40 horas | 32 horas | 80% |
| Acabamento | 40 horas | 34 horas | 85% |
Comparação entre carga e capacidade
O que os números revelam?
A dobra é a principal candidata a gargalo nesse período.
Enquanto os demais setores possuem capacidade superior à carga programada, as dobradeiras precisam executar 42 horas de trabalho em apenas 35 horas disponíveis.
Essa diferença ajuda a explicar por que peças cortadas podem ficar aguardando processamento.
Entretanto, o diagnóstico ainda precisa verificar se todos os pedidos dependem da dobra, se há alternativas de equipamento e se as horas estimadas correspondem à realidade.
O que a indústria pode fazer nessa situação?
Antes de adquirir outra dobradeira, a empresa pode:
-
Avaliar se a sequência das ordens está provocando trocas excessivas de ferramentas.
-
Identificar recursos alternativos compatíveis com as especificações das peças.
-
Verificar se existe tempo perdido aguardando materiais, desenhos ou liberações.
-
Reprogramar ordens conforme a capacidade real e os compromissos de entrega.
-
Avaliar, quando necessário e viável, alternativas temporárias de capacidade.
Se a empresa conseguir recuperar parte das horas perdidas com preparações e interrupções, poderá reduzir a sobrecarga sem necessariamente ampliar sua estrutura.
Por outro lado, se a demanda continuar superior à capacidade mesmo depois dos ajustes, será necessário considerar alternativas estruturais.
O principal aprendizado é que aumentar a produtividade de um setor não significa, automaticamente, aumentar a produção total. A melhoria precisa atingir aquilo que efetivamente limita o fluxo.
Quais indicadores do sistema PCP ajudam a encontrar gargalos?
Os indicadores mais úteis são ocupação da capacidade, tempo de espera, estoque em processo, produção concluída, eficiência dos equipamentos e cumprimento dos prazos. Analisados em conjunto, eles ajudam a descobrir se a perda de produtividade está relacionada à sobrecarga, às interrupções ou à organização do fluxo.
Capacidade utilizada
Mostra quanto da capacidade disponível está comprometida com as ordens programadas.
Uma ocupação acima de 100% indica que a carga supera a capacidade planejada para o período. Porém, mesmo níveis inferiores podem exigir atenção quando existe grande variabilidade de tempos e demandas.
Tempo de ciclo e tempo de espera
O tempo de ciclo representa quanto uma operação leva para produzir uma peça ou executar determinada atividade.
Já o tempo de espera revela quanto tempo uma ordem permanece aguardando processamento.
Comparar essas informações ajuda a diferenciar operações lentas de problemas provocados por filas.
Por exemplo, se a soldagem utiliza apenas duas horas para executar um lote, mas as peças aguardam dois dias antes de entrar na operação, reduzir alguns minutos da solda pode ter menos impacto do que reorganizar a liberação das ordens.
Lead time de produção
O lead time representa o tempo total decorrido entre dois pontos definidos do processo.
No acompanhamento do chão de fábrica, pode ser medido desde a liberação da ordem até sua conclusão.
Esse indicador inclui processamento, esperas e outras ocorrências dentro do intervalo analisado.
O sistema PCP pode comparar os lead times de diferentes ordens e famílias de produtos para identificar onde existem variações relevantes.
Eficiência geral dos equipamentos (OEE)
O OEE (Overall Equipment Effectiveness) é um indicador utilizado para avaliar a eficácia operacional de equipamentos.
Seu cálculo considera três fatores:
OEE = Disponibilidade × Desempenho × Qualidade
A disponibilidade mostra quanto do tempo planejado foi efetivamente utilizado para operar. O desempenho considera a velocidade de execução, enquanto a qualidade representa a proporção de produção conforme.
Segundo o Lean Enterprise Institute, o indicador permite analisar perdas relacionadas a falhas, ajustes, pequenas paradas, redução de velocidade, refugos e retrabalho.
Entretanto, um OEE baixo não significa automaticamente que o equipamento seja o gargalo principal.
O indicador deve ser analisado junto com a carga recebida, a capacidade disponível e o impacto sobre as entregas.
Produção efetivamente concluída
Outro indicador importante é a quantidade de produtos conformes concluídos dentro de determinado período.
Acompanhar apenas quantas peças foram processadas pode esconder um problema: produzir componentes intermediários não significa necessariamente concluir pedidos.
Em indústrias que fabricam produtos diferentes, é recomendável comparar resultados por família ou utilizar referências equivalentes de trabalho, como horas padrão.
Dessa forma, a análise não trata uma peça simples e um conjunto complexo como se exigissem o mesmo esforço produtivo.
Cumprimento dos prazos de entrega
O acompanhamento das entregas mostra se as melhorias no chão de fábrica estão chegando ao resultado esperado pelo cliente.
Uma forma de calcular o indicador é:
Entregas no prazo (%) = (Pedidos entregues no prazo ÷ Total de pedidos entregues) × 100
O critério de pontualidade deve ser previamente definido e aplicado de maneira consistente.
O ideal é analisar esse resultado junto com a quantidade de ordens atrasadas, as causas registradas e a produtividade efetiva da fábrica.
Como diferenciar gargalos permanentes de problemas temporários?
Um gargalo recorrente aparece quando determinada operação limita a produção repetidamente, mesmo em condições normais. Já um problema temporário pode surgir por uma quebra inesperada, ausência de material ou mudança pontual na programação. Essa diferença é essencial para escolher a solução adequada e evitar investimentos desnecessários.
Gargalos estruturais
Ocorrem quando a capacidade de determinada etapa é insuficiente diante da demanda que normalmente recebe.
Uma metalúrgica pode possuir apenas uma máquina de corte a laser utilizada por diferentes linhas de produtos.
Se a carga semanal ultrapassa continuamente a capacidade desse equipamento, existe uma restrição que precisa ser considerada no planejamento.
Nesse cenário, reorganizar as ordens pode melhorar os prazos de alguns pedidos, mas não resolve sozinho a insuficiência total de capacidade.
Gargalos temporários
Podem surgir por situações excepcionais, como manutenção corretiva, falta inesperada de material ou ausência de um profissional especializado.
Imagine uma prensa que normalmente atende às ordens programadas, mas permanece indisponível durante um turno devido a uma falha elétrica.
A interrupção pode formar uma fila temporária.
Antes de classificar a prensa como um gargalo permanente, o sistema PCP deve considerar seu histórico de utilização e desempenho.
Gargalos provocados pelo mix de produtos
Ocorrem quando alterações na composição dos pedidos modificam a carga das operações.
Durante uma semana, a fábrica pode receber muitas encomendas que exigem usinagem.
Na semana seguinte, os pedidos podem demandar principalmente soldagem e acabamento.
Nessas situações, a principal restrição pode mudar conforme os produtos fabricados.
Por isso, a análise deve considerar não somente o volume de ordens, mas também os roteiros e os tempos necessários para executar cada uma.
Como corrigir gargalos e melhorar a produtividade industrial?
Depois de identificar a restrição, a indústria deve priorizar ações que aumentem a capacidade útil da operação crítica ou reduzam a carga desnecessária sobre ela. Isso pode envolver ajustes na programação, redução de setups, melhoria do abastecimento e revisão dos processos, antes de considerar investimentos em novos equipamentos.
Organize a programação considerando a operação crítica
O primeiro cuidado é evitar liberar mais trabalho do que o recurso consegue absorver.
Se a dobra é o principal gargalo, o planejamento precisa considerar sua capacidade ao definir quando as ordens devem começar e terminar.
Também é importante organizar as operações anteriores para fornecer peças na sequência necessária, evitando tanto a falta de material quanto a formação de estoques intermediários excessivos.
Esse princípio se relaciona à Teoria das Restrições, que orienta a identificação e o gerenciamento dos fatores que limitam o desempenho de um sistema.
Reduza os tempos de preparação
Máquinas que exigem diferentes ferramentas, matrizes ou regulagens podem perder parte relevante do turno com preparações.
Uma alternativa é analisar se pedidos com características semelhantes podem ser agrupados para reduzir trocas.
Em uma metalúrgica, por exemplo, pode ser possível programar determinadas operações de dobra considerando a utilização dos mesmos conjuntos de ferramentas.
Essa decisão, entretanto, deve respeitar os prazos de entrega e as necessidades dos clientes.
Não é adequado reduzir setups criando atrasos maiores em pedidos prioritários.
Melhore o abastecimento de materiais
Uma operação crítica não deveria permanecer parada por falhas de abastecimento que poderiam ser identificadas antecipadamente.
Antes de liberar uma ordem, o PCP deve verificar:
-
Disponibilidade da matéria-prima necessária.
-
Quantidades reservadas para outras ordens.
-
Ferramentas e dispositivos exigidos.
-
Desenhos e especificações técnicas aprovados.
-
Componentes provenientes de fornecedores externos.
Essa conferência reduz o risco de iniciar a fabricação sem condições de continuidade.
Investigue falhas e paradas recorrentes
Quando uma máquina limita a produção, interrupções frequentes podem afetar diretamente a capacidade de entrega.
Por isso, os motivos das paradas precisam ser registrados e analisados.
Se uma dobradeira apresenta problemas recorrentes em determinados componentes, por exemplo, a equipe de manutenção pode avaliar ações preventivas para reduzir novas interrupções.
O planejamento dessas intervenções deve considerar as recomendações técnicas do fabricante e as condições de segurança.
Reduza retrabalhos na operação crítica
Imagine que uma máquina de usinagem já esteja trabalhando próxima da capacidade máxima.
Se parte das peças retorna para correções, essas atividades precisam disputar o mesmo recurso com as novas ordens.
Nesse caso, melhorar a qualidade do processo pode liberar capacidade para produção conforme.
É importante investigar as causas das não conformidades, revisar instruções técnicas e manter as inspeções necessárias.
A solução não deve consistir em reduzir verificações essenciais apenas para aumentar a velocidade.
Avalie quando ampliar a capacidade
Se os ajustes operacionais não forem suficientes, a indústria pode avaliar alternativas como redistribuição de trabalho, utilização de equipamentos compatíveis, contratação de serviços externos ou ampliação da estrutura.
Antes de investir, considere a demanda prevista, a frequência da sobrecarga, os custos envolvidos, a disponibilidade de profissionais e as exigências de qualidade.
Também é necessário verificar se a melhoria não transferirá imediatamente a restrição para outra operação.
Qual é o papel do sistema PCP no controle contínuo dos gargalos?
O sistema PCP reúne informações sobre demanda, materiais, ordens, roteiros, capacidade e execução para apoiar o planejamento industrial. Sua principal contribuição é permitir que a empresa identifique desvios com antecedência, organize prioridades e acompanhe se as medidas adotadas estão melhorando o fluxo produtivo.
Centralização das informações da produção
Com informações organizadas, a equipe consegue acompanhar quais ordens estão programadas, em execução, aguardando recursos ou concluídas.
Isso diminui a dependência de consultas manuais para descobrir a situação de cada pedido.
Também permite verificar se diferentes ordens estão disputando o mesmo equipamento.
Análise da capacidade produtiva
Quando oferece recursos de planejamento de capacidade, o software pode comparar a carga programada com as horas disponíveis dos centros de trabalho.
Dessa maneira, o gestor consegue identificar possíveis sobrecargas antes da liberação das ordens.
Essa análise é especialmente importante para indústrias que trabalham com pedidos personalizados e diferentes roteiros de fabricação.
Acompanhamento dos apontamentos
Os registros realizados durante a produção permitem acompanhar quantidades, tempos, perdas e interrupções.
Com essas informações, o PCP pode identificar operações que frequentemente apresentam diferenças entre o previsto e o realizado.
Também é possível utilizar o histórico para revisar tempos padrão e melhorar a precisão dos próximos planejamentos.
Integração entre planejamento e execução
O controle de gargalos depende da comunicação entre diferentes setores.
Vendas informa as necessidades dos clientes. Compras e estoque verificam os materiais. O PCP organiza as ordens. A produção executa as operações e registra os resultados.
Quando essas informações permanecem desconectadas, existe maior risco de trabalhar com dados desatualizados.
A integração ajuda a organizar esse fluxo, mas sua efetividade depende das funcionalidades disponíveis, da implantação e da qualidade dos registros utilizados.
Um software não elimina automaticamente os gargalos. Ele oferece informações e ferramentas para que a empresa consiga identificá-los e tomar decisões mais fundamentadas.
Quais erros devem ser evitados ao analisar gargalos produtivos?
Os erros mais prejudiciais são analisar máquinas isoladamente, utilizar informações desatualizadas, confundir alta utilização com produtividade e corrigir sintomas sem investigar suas causas. Essas decisões podem aumentar os custos sem melhorar o volume de produtos concluídos.
Tentar manter todas as máquinas ocupadas o tempo inteiro
O objetivo da indústria não deve ser simplesmente atingir a utilização máxima de todos os equipamentos.
Se um setor produz mais rápido do que a etapa seguinte consegue processar, aumentar sua ocupação pode apenas gerar novos estoques intermediários.
A produtividade precisa ser avaliada considerando o resultado global da operação.
Utilizar tempos de fabricação desatualizados
Se uma operação exige seis horas, mas o sistema PCP continua trabalhando com uma previsão de quatro horas, a programação pode ficar comprometida desde o início.
Por isso, é importante revisar tempos padrão sempre que houver alterações relevantes no produto, no processo ou nos equipamentos.
Ignorar o tempo de espera das ordens
Analisar somente as horas de operação pode esconder filas que representam grande parte do prazo total.
O acompanhamento precisa mostrar quando a ordem foi liberada, quanto tempo permaneceu aguardando e quando cada operação foi concluída.
Modificar prioridades sem avaliar as consequências
Atender um pedido urgente pode ser necessário.
Entretanto, interromper continuamente as operações também pode aumentar setups e comprometer outros compromissos de entrega.
Antes de modificar a sequência, avalie o impacto sobre as ordens já programadas e a capacidade disponível.
Investir em equipamentos antes de investigar o processo
A compra de uma nova máquina pode ser necessária quando a capacidade é realmente insuficiente.
Porém, primeiro é importante verificar se a restrição decorre de problemas que podem ser resolvidos com organização, manutenção, qualidade ou melhoria dos métodos de trabalho.
O Sebraetec também contempla o diagnóstico, o mapeamento e a melhoria de processos como atividades voltadas à identificação de dificuldades operacionais e oportunidades de aperfeiçoamento.
Como acompanhar os gargalos para evitar novas perdas de produtividade?
O acompanhamento deve ser contínuo e adaptado à complexidade da fábrica. Uma rotina eficiente combina verificações operacionais diárias, análises semanais de capacidade e revisões periódicas dos resultados. Assim, o PCP consegue identificar mudanças no comportamento da produção antes que elas provoquem atrasos recorrentes.
Uma forma prática de organizar esse controle é estabelecer três momentos de acompanhamento.
Diariamente: verificar a execução
Conferir ordens em andamento, filas nas operações críticas, materiais pendentes, paradas de máquinas e pedidos próximos do vencimento.
Semanalmente: analisar capacidade e desempenho
Comparar carga programada e capacidade disponível, verificar tempos realizados, avaliar retrabalhos e identificar recursos com sobrecarga recorrente.
Periodicamente: revisar as melhorias
Avaliar se as ações reduziram tempos de espera, melhoraram o volume de produção conforme e contribuíram para o cumprimento dos prazos.
Como saber se a correção do gargalo funcionou?
A melhoria deve ser avaliada pelos resultados observados antes e depois da intervenção, preferencialmente em períodos e condições de produção comparáveis.
Considere uma metalúrgica que reduziu o tempo de preparação de determinada máquina.
A medida pode ser considerada positiva para o fluxo quando contribui, por exemplo, para:
-
Reduzir a fila de ordens aguardando a operação.
-
Aumentar a quantidade de produtos conformes concluídos.
-
Diminuir o tempo total de fabricação.
-
Reduzir atrasos relacionados ao recurso.
-
Evitar horas extras desnecessárias.
Entretanto, é importante acompanhar o processo completo.
Se a operação melhorada passa a produzir mais, mas as peças começam a se acumular no acabamento, a principal restrição pode ter mudado de lugar.
Isso não significa que o ajuste anterior foi inútil. Significa que a melhoria contínua exige uma nova análise das condições produtivas.
Conclusão
Identificar gargalos que prejudicam a produtividade industrial exige compreender como as operações se conectam e quais recursos realmente limitam a conclusão dos pedidos.
Uma máquina ocupada não significa necessariamente uma operação produtiva, assim como um equipamento ocioso não representa automaticamente um problema.
O ponto principal é observar o fluxo completo, comparar demanda e capacidade, acompanhar tempos de espera e investigar as causas dos desvios.
Nesse processo, o sistema PCP contribui para organizar as informações e apoiar decisões sobre programação, recursos, materiais e prazos.
Entretanto, os resultados dependem da precisão dos dados registrados, da organização dos processos e do acompanhamento realizado pela equipe.
Quando esses elementos trabalham juntos, a indústria consegue direcionar melhorias para as restrições mais importantes, reduzir desperdícios evitáveis e construir uma rotina produtiva mais previsível.
Leia também
Confira outros conteúdos relacionados ao planejamento, ao controle de produção e à melhoria dos processos industriais.
- Fluxograma PCP: Guia Completo para Organizar sua Produção - Aprenda a mapear as etapas da fabricação e organizar o processo produtivo.
- Programação, Planejamento e Controle da Produção: Como Comparar o Planejado x Realizado - Entenda como analisar desvios entre a programação e a execução.
- Apontamento de Produção: 7 Erros que Comprometem os Resultados da Fábrica - Conheça falhas nos registros que podem distorcer indicadores industriais.
- Apontamento de Produção: O Que É, Como Funciona e Como Fazer na Prática - Veja quais dados registrar para acompanhar tempos, paradas e quantidades.
- Fluxo de Produção Industrial na Prática: Etapas, Exemplos e Ferramentas para Melhorar a Produtividade - Explore como melhorar a organização do fluxo e reduzir desperdícios.
- Programação da Produção: Como Reduzir Atrasos e Melhorar a Eficiência Industrial? - Saiba como organizar recursos, prioridades e prazos de fabricação.
Perguntas frequentes
O que é um gargalo na produção industrial?
Como um sistema PCP ajuda a identificar gargalos?
Quais são os principais sinais de gargalos produtivos?
Como calcular a ocupação de uma máquina?
Qual é a diferença entre gargalo e baixa produtividade?
Você também pode se interessar