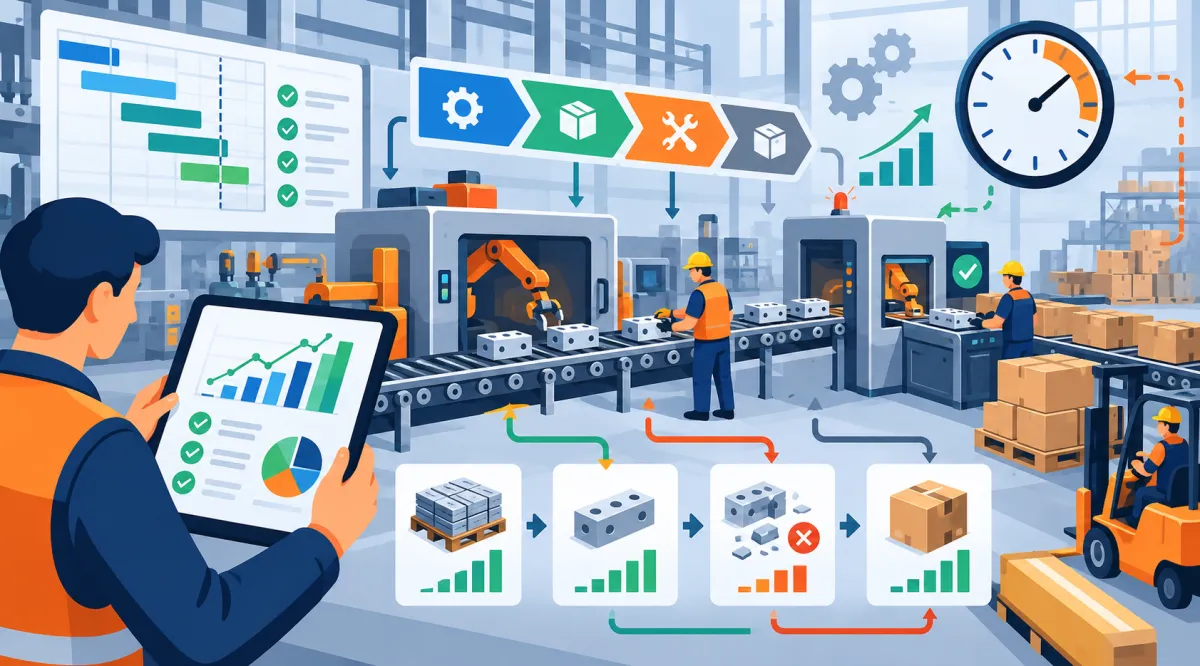
Em uma indústria, produzir não significa apenas transformar matéria-prima em um produto acabado. Para que a operação seja realmente controlada, é necessário acompanhar o que acontece durante cada etapa do processo, registrar informações importantes e comparar o que foi planejado com aquilo que efetivamente foi realizado. É nesse contexto que o apontamento de produção se torna uma ferramenta importante para a gestão industrial.
Na prática, o processo produtivo envolve diferentes variáveis: quantidade fabricada, tempo utilizado, máquinas envolvidas, etapas concluídas, perdas, refugos, paradas e andamento das ordens de produção. Quando essas informações não são registradas corretamente, a empresa pode encontrar dificuldades para entender por que determinada ordem atrasou, por que uma operação utilizou mais tempo do que o previsto ou por que a quantidade final ficou abaixo do planejamento.
Imagine uma indústria que programou a fabricação de 1.000 unidades de determinado item. Sem registros adequados, o gestor pode saber apenas que a produção começou e terminou. Entretanto, ele não consegue identificar com facilidade quantas unidades foram produzidas em cada etapa, quanto tempo foi necessário, quais máquinas foram utilizadas, quantos itens foram perdidos e se alguma operação sofreu interrupções.
O apontamento de produção ajuda justamente a transformar essas atividades do chão de fábrica em dados organizados. Cada registro realizado durante a fabricação contribui para formar um histórico que pode ser consultado posteriormente, facilitando o acompanhamento das ordens e oferecendo informações mais precisas sobre a execução das atividades.
Esses registros também ajudam a aproximar o planejamento da realidade produtiva. Uma empresa pode estabelecer determinado tempo para fabricar um item, por exemplo, mas descobrir, por meio dos dados coletados, que o processo normalmente exige mais horas. Essa informação pode ser utilizada para revisar programações futuras, ajustar prazos e compreender melhor a capacidade disponível.
Outro ponto importante está relacionado à visibilidade da produção. Quanto mais organizadas estiverem as informações, mais fácil será identificar operações que ainda estão pendentes, etapas já finalizadas e quantidades que permanecem em fabricação.
Por isso, acompanhar a produção não deve ser entendido apenas como uma tarefa administrativa. Trata-se de uma forma de criar uma base de informações sobre o funcionamento real da fábrica, permitindo que diferentes decisões sejam tomadas considerando aquilo que efetivamente acontece durante o processo produtivo.
O que é apontamento de produção?
O apontamento de produção é o registro das informações referentes às atividades realizadas durante a fabricação de um produto ou execução de determinada ordem de produção. Seu objetivo é documentar o que aconteceu no processo, permitindo acompanhar quantidades, tempos, perdas, etapas e demais informações relevantes.
De maneira simples, é como criar um histórico de cada atividade executada no chão de fábrica.
Uma ordem pode estabelecer, por exemplo, que determinada quantidade precisa passar pelas etapas de corte, montagem e acabamento. Ao longo dessas operações, os registros permitem informar quando cada atividade começou, quando terminou, quanto foi produzido e se ocorreram perdas durante a execução.
Dessa forma, a empresa deixa de trabalhar apenas com aquilo que deveria acontecer e passa a conhecer aquilo que realmente aconteceu.
Quais informações podem ser registradas?
A quantidade de dados acompanhados varia conforme o tipo de indústria e a complexidade da operação. Entretanto, alguns registros aparecem com frequência nos processos produtivos.
A quantidade produzida mostra quanto foi efetivamente fabricado durante determinada atividade. Já a quantidade aprovada indica quantas unidades atenderam aos critérios definidos pela empresa.
Quando existem perdas, também é possível registrar a quantidade descartada ou considerada refugo. Esse acompanhamento é importante porque nem tudo aquilo que entra em produção necessariamente termina como produto aprovado.
Outro conjunto de informações está relacionado ao tempo.
É possível registrar:
- início da atividade;
- término da operação;
- tempo utilizado;
- período de parada;
- duração de determinada etapa.
Esses dados ajudam a entender quanto tempo cada processo realmente consome.
Também podem ser identificados a máquina ou equipamento utilizado, a operação executada e a ordem de produção relacionada ao registro. Isso facilita a rastreabilidade das informações, principalmente quando existem várias ordens sendo produzidas simultaneamente.
Produzir e registrar a produção são atividades diferentes
Uma das principais diferenças que precisam ser compreendidas é que executar uma atividade produtiva não significa necessariamente ter controle sobre ela.
Uma máquina pode fabricar centenas de peças durante o dia. Entretanto, se não houver registros sobre quantidade, tempo, perdas e ordem relacionada, posteriormente será mais difícil analisar o desempenho daquela produção.
O mesmo acontece quando as informações são registradas de maneira incompleta.
Saber apenas que 800 unidades foram produzidas pode não ser suficiente. A empresa também pode precisar identificar quantas estavam previstas, quanto tempo foi necessário, se houve refugo e se a ordem foi concluída dentro do prazo estabelecido.
Por isso, o apontamento de produção cria uma ligação entre a atividade física realizada na fábrica e as informações utilizadas na gestão.
Como os registros transformam o chão de fábrica em informações?
Durante a rotina produtiva, diversos eventos acontecem continuamente. Uma ordem é iniciada, uma máquina entra em operação, determinado lote é concluído, uma quantidade é descartada ou uma atividade precisa ser interrompida.
Quando esses acontecimentos são registrados, passam a formar uma base de dados sobre a produção.
Posteriormente, essas informações podem ser utilizadas para responder perguntas como:
- Quanto foi produzido hoje?
- Quais ordens estão em andamento?
- Quais etapas já foram concluídas?
- Quanto tempo determinada operação levou?
- Houve perdas durante a fabricação?
- Existem ordens atrasadas?
- Qual foi a diferença entre a quantidade planejada e a realizada?
Sem registros organizados, muitas dessas respostas dependem de consultas manuais ou da memória de quem participou da operação.
Quando o apontamento pode ser realizado?
Os registros podem ocorrer durante a execução das atividades ou após determinada etapa produtiva.
Quando as informações são atualizadas durante o processo, a empresa consegue acompanhar mais rapidamente o andamento das ordens. Isso facilita a identificação de atrasos, paradas ou diferenças entre a programação e a execução.
Em outros casos, o registro pode ser realizado após a conclusão de uma operação. Nesse cenário, é importante que as informações sejam inseridas com precisão para que o histórico represente corretamente aquilo que ocorreu.
Independentemente do método escolhido, o objetivo principal é garantir que os dados produtivos estejam disponíveis para consulta e análise.
Por que o apontamento de produção é importante para a indústria?
A importância do processo está relacionada principalmente à capacidade de tornar a fabricação mais visível.
Com registros organizados, a empresa pode acompanhar o andamento das ordens, avaliar prazos, observar o uso da capacidade produtiva e analisar diferenças entre aquilo que foi programado e aquilo que realmente ocorreu.
Os dados também podem auxiliar no acompanhamento dos custos. Se determinada operação exige mais tempo ou apresenta perdas frequentes, essas informações ajudam a identificar possíveis impactos no processo.
Outro benefício está na análise da capacidade. Ao conhecer os tempos reais utilizados pelas máquinas e etapas, torna-se mais fácil entender quanto a fábrica consegue produzir dentro de determinado período.
O apontamento de produção também cria um histórico importante. Em vez de analisar apenas a fabricação atual, a empresa passa a ter informações de períodos anteriores, podendo comparar resultados e identificar mudanças no desempenho produtivo.
Com isso, o acompanhamento deixa de ser baseado apenas em estimativas e passa a considerar dados gerados pelas próprias operações da fábrica.
Para que serve o apontamento de produção?
O apontamento de produção serve para transformar as atividades executadas no chão de fábrica em informações que possam ser acompanhadas, comparadas e utilizadas na gestão da operação. Em vez de depender apenas do planejamento inicial, a empresa passa a visualizar o que realmente está acontecendo durante a fabricação.
Esse acompanhamento permite entender se as ordens estão avançando conforme o previsto, quais etapas já foram concluídas, quanto foi produzido, quais recursos estão sendo utilizados e onde existem diferenças entre o planejado e o realizado.
Na prática, o principal objetivo é aumentar a visibilidade sobre o processo produtivo. Quanto mais claras forem as informações registradas, mais fácil se torna identificar atrasos, perdas, paradas, dificuldades de execução e necessidades de reprogramação.
Acompanhar o andamento da fabricação
Uma das funções mais importantes do apontamento de produção é permitir que a empresa saiba em que situação se encontra cada ordem de produção.
Em uma indústria com várias ordens abertas ao mesmo tempo, acompanhar tudo apenas por observação pode gerar confusão. Algumas ordens podem ainda não ter sido iniciadas, outras podem estar em andamento e outras já podem ter sido concluídas.
Com registros organizados, torna-se possível identificar:
- ordens ainda não iniciadas;
- ordens em execução;
- etapas já concluídas;
- atividades interrompidas;
- quantidades produzidas até determinado momento;
- quantidade restante para finalizar a ordem.
Esse tipo de acompanhamento ajuda a reduzir dúvidas sobre o status da produção. Em vez de precisar consultar diferentes setores para saber como determinada ordem está, as informações podem ser verificadas diretamente nos registros disponíveis.
Outro ponto importante é acompanhar o avanço por etapas. Uma ordem pode ter concluído o corte, por exemplo, mas ainda estar aguardando montagem. Esse detalhamento ajuda a compreender onde exatamente o produto se encontra dentro do processo.
Comparar planejamento e execução
Planejar é essencial, mas a produção real nem sempre acontece exatamente como foi programada. Por isso, uma das funções do apontamento de produção é permitir a comparação entre o previsto e o realizado.
Essa comparação pode envolver diferentes informações.
A primeira delas é a quantidade. A empresa pode programar a fabricação de 500 unidades e, ao final de determinado período, verificar que foram concluídas apenas 420. Essa diferença precisa ser analisada para entender o que aconteceu.
Também é possível comparar o tempo estimado com o tempo efetivamente utilizado. Se uma operação estava prevista para durar quatro horas e levou seis, o registro ajuda a identificar que houve uma diferença importante no processo.
Outro ponto é a comparação de datas.
A ordem pode ter sido programada para terminar em determinado dia, mas ser concluída posteriormente. Quando isso acontece, a empresa passa a ter uma informação concreta sobre o atraso.
Entre as comparações mais importantes estão:
- quantidade prevista x quantidade realizada;
- tempo planejado x tempo utilizado;
- data programada x data concluída;
- capacidade prevista x capacidade utilizada;
- consumo previsto x consumo registrado.
Esses dados tornam o planejamento mais próximo da realidade da fábrica.
Identificar desvios durante a produção
Nem sempre um problema é facilmente percebido durante a rotina produtiva. Algumas diferenças se tornam claras apenas quando os dados são analisados.
O apontamento de produção ajuda a identificar esses desvios antes que se tornem recorrentes.
Um exemplo é a produção abaixo do esperado. Se determinado equipamento deveria produzir 100 unidades por hora, mas os registros mostram uma média de 70, existe uma diferença que merece atenção.
Atrasos também podem ser identificados com mais facilidade. Quando uma etapa utiliza mais tempo que o planejado, isso pode afetar todas as operações seguintes.
O consumo de materiais é outro ponto importante. Se a quantidade utilizada estiver acima do previsto, pode haver desperdício, falha no processo ou necessidade de revisão dos parâmetros de produção.
Entre os desvios que podem ser acompanhados estão:
- produção abaixo do planejado;
- atrasos de início ou conclusão;
- consumo acima do previsto;
- perdas;
- refugos;
- retrabalho;
- paradas inesperadas;
- tempo excessivo em determinadas operações.
Ao identificar essas diferenças, a empresa passa a ter uma base mais clara para investigar as causas.
Acompanhar perdas e refugos
Perdas fazem parte de muitos processos produtivos, mas precisam ser registradas para que possam ser analisadas.
Quando uma quantidade é descartada e não entra no controle, a empresa pode ter uma visão incorreta da produção.
Imagine uma ordem de 1.000 unidades em que 950 foram aprovadas e 50 foram descartadas. Se o sistema registrar apenas a quantidade iniciada e não informar o refugo, pode parecer que toda a produção foi concluída corretamente.
O registro adequado ajuda a diferenciar:
- quantidade produzida;
- quantidade aprovada;
- quantidade perdida;
- quantidade destinada a retrabalho;
- quantidade descartada.
Isso permite acompanhar a frequência das perdas e entender se determinados produtos, máquinas ou operações apresentam maior incidência de problemas.
Registrar paradas durante o processo
As paradas também precisam fazer parte do acompanhamento da produção.
Uma máquina pode permanecer sem produzir por falta de material, ajuste, manutenção, troca de ferramenta ou outro motivo. Se esse tempo não for registrado, a análise de produtividade pode ficar incompleta.
O apontamento de produção permite documentar quando uma atividade foi interrompida e por quanto tempo.
Essa informação ajuda a compreender por que uma operação utilizou mais tempo do que o planejado.
Além da duração, também pode ser importante classificar o motivo da parada. Dessa forma, a empresa consegue identificar quais causas aparecem com maior frequência.
Melhorar a visibilidade da operação
Outro benefício importante é a centralização das informações.
Quando os dados ficam espalhados em papéis, anotações, planilhas independentes ou controles separados, a consulta se torna mais difícil.
Ao concentrar os registros de produção em um único ambiente, a empresa consegue visualizar a operação com mais facilidade.
Isso reduz a dependência de informações dispersas e ajuda a criar um histórico organizado das ordens.
Esse histórico pode mostrar:
- quando uma ordem foi iniciada;
- quais etapas foram executadas;
- quanto foi produzido;
- quanto tempo foi utilizado;
- quais perdas ocorreram;
- quando a fabricação foi concluída.
Com essas informações, a empresa consegue consultar não apenas o que está acontecendo agora, mas também o que ocorreu em produções anteriores.
Facilitar consultas sobre o histórico das ordens
O histórico é especialmente útil quando surge a necessidade de investigar uma produção anterior.
A empresa pode precisar descobrir quanto tempo determinada peça levou para ser fabricada, qual quantidade foi perdida ou se determinada etapa apresentou atraso.
Sem registros organizados, esse tipo de consulta pode ser demorado.
Com o histórico disponível, torna-se possível comparar ordens semelhantes e identificar padrões.
Se várias ordens do mesmo produto apresentam tempo acima do previsto, por exemplo, isso pode indicar que o planejamento precisa ser revisado.
Gerar informações para reprogramar ordens
A produção nem sempre segue exatamente a programação inicial.
Uma máquina pode parar, um material pode atrasar ou determinada ordem pode utilizar mais tempo que o esperado.
Nessas situações, os dados registrados ajudam a reorganizar as prioridades.
A empresa pode reprogramar ordens levando em consideração:
- etapas que já foram concluídas;
- ordens atrasadas;
- capacidade disponível;
- quantidade restante;
- recursos ocupados;
- prazo de conclusão.
Isso torna a reprogramação mais baseada em informações reais.
Revisar prazos com mais precisão
Prazos também podem ser ajustados com base nos dados históricos.
Se uma determinada operação costuma levar seis horas, mas o planejamento continua considerando quatro, existe uma diferença que pode afetar os cronogramas.
O apontamento de produção permite verificar os tempos efetivamente utilizados e usar essas informações para melhorar futuras programações.
Com o passar do tempo, a empresa consegue construir uma base mais confiável sobre a duração das atividades.
Avaliar a capacidade produtiva
Outro uso importante dos registros é a análise da capacidade.
A empresa pode verificar quanto cada máquina, setor ou operação consegue produzir dentro de determinado período.
Essa análise ajuda a responder perguntas como:
- quanto é possível fabricar por dia;
- quais recursos estão mais ocupados;
- onde existem limitações;
- quais operações possuem maior tempo de execução;
- onde podem surgir gargalos.
A capacidade deixa de ser apenas uma estimativa e passa a ser analisada com base no histórico real da produção.
Identificar setores com dificuldades
Os registros também ajudam a localizar pontos que precisam de atenção.
Se determinado setor apresenta atrasos frequentes, perdas elevadas ou tempo acima do esperado, isso pode ser identificado pelos dados.
O objetivo não é apenas apontar que existe um problema, mas mostrar onde ele ocorre e com qual frequência.
Essa visibilidade facilita análises mais direcionadas e evita decisões baseadas apenas em percepção.
Acompanhar a produtividade
Por fim, os dados coletados ajudam a acompanhar a produtividade da operação.
É possível analisar quanto foi produzido em determinado período, comparar resultados entre diferentes momentos e verificar se houve evolução ou redução no desempenho.
A produtividade pode ser observada por:
- período;
- máquina;
- setor;
- operação;
- produto;
- ordem de produção.
Com essas informações, o apontamento de produção contribui para tornar o acompanhamento industrial mais organizado, permitindo que a empresa utilize dados concretos para controlar prazos, capacidade, desempenho e andamento das ordens.
Quais informações devem ser registradas no apontamento de produção?
Para que o apontamento de produção realmente contribua para o controle industrial, os registros precisam ser completos, claros e padronizados. Não basta informar apenas quanto foi produzido. É importante reunir dados que permitam entender o que foi fabricado, em qual ordem, em qual etapa, com quais recursos, em quanto tempo e com quais resultados.
Quando essas informações são registradas corretamente, a empresa consegue acompanhar o andamento das ordens, comparar o planejado com o realizado, identificar perdas, analisar produtividade e manter um histórico confiável da produção.
A qualidade dos dados registrados também influencia diretamente a qualidade das análises. Quanto mais precisas forem as informações coletadas no chão de fábrica, mais segurança a empresa terá para avaliar prazos, capacidade, custos e desempenho.
Identificação da ordem de produção
Um dos primeiros dados que precisam ser registrados é a identificação da ordem relacionada à atividade executada.
O número da ordem de produção permite vincular cada registro ao processo correto. Isso é especialmente importante em empresas que trabalham com várias ordens simultaneamente.
Além do número da ordem, também é necessário identificar o produto que está sendo fabricado. Essa informação ajuda a organizar os registros e facilita consultas futuras.
Outro dado importante é a quantidade planejada. Ela mostra quanto deveria ser produzido de acordo com a programação inicial.
Quando a empresa trabalha com controle por lote, o número do lote também deve ser registrado. Essa informação pode ser utilizada para rastrear a origem e o histórico de determinada fabricação.
Entre os principais dados de identificação estão:
- número da ordem de produção;
- produto fabricado;
- quantidade planejada;
- lote, quando aplicável;
- data prevista;
- operação relacionada.
Essas informações funcionam como a base do registro e ajudam a manter cada apontamento corretamente associado à produção correspondente.
Registro da operação executada
Além de identificar a ordem, é necessário registrar qual atividade foi realizada.
Uma mesma ordem pode passar por várias etapas, como corte, usinagem, montagem, pintura, acabamento ou embalagem. Por isso, informar apenas que determinada quantidade foi produzida pode não ser suficiente.
O registro da operação permite saber exatamente em qual etapa o processo se encontra.
Também pode ser necessário informar o centro de trabalho responsável pela atividade. Esse dado ajuda a identificar em qual área da fábrica determinada operação foi executada.
A máquina ou equipamento utilizado também pode fazer parte do registro.
Essas informações permitem acompanhar a produção com maior nível de detalhamento e ajudam a identificar onde cada etapa foi realizada.
O apontamento de produção pode incluir dados como:
- etapa do processo;
- centro de trabalho;
- máquina utilizada;
- equipamento utilizado;
- sequência da operação;
- status da atividade.
Esse nível de organização facilita a análise do fluxo produtivo e a identificação de possíveis gargalos.
Quantidade iniciada
A quantidade iniciada representa o volume que entrou efetivamente em determinada operação.
Esse dado é importante porque nem sempre a quantidade liberada para produção será igual à quantidade concluída.
Imagine uma ordem com 1.000 unidades planejadas. A primeira etapa pode iniciar com todas as unidades, mas, ao longo do processo, parte delas pode ser descartada, ficar pendente ou precisar de retrabalho.
Registrar a quantidade inicial permite acompanhar essas diferenças ao longo da produção.
Também facilita a comparação entre aquilo que entrou em determinada etapa e aquilo que saiu dela.
Quantidade concluída
A quantidade concluída mostra quanto foi efetivamente finalizado em determinada operação.
Essa informação ajuda a acompanhar o avanço da ordem.
Se uma operação começou com 1.000 unidades e apenas 700 foram concluídas, por exemplo, ainda existem 300 unidades que precisam ser analisadas.
Essas unidades podem estar pendentes, em processo, separadas para retrabalho ou descartadas.
Por isso, registrar a quantidade concluída é fundamental para saber o estágio real da fabricação.
Quantidade aprovada e quantidade pendente
Nem tudo aquilo que é produzido está necessariamente aprovado.
Por esse motivo, o registro pode separar a quantidade concluída da quantidade efetivamente aprovada.
A quantidade aprovada representa os itens que atenderam aos critérios definidos para seguir no processo ou serem considerados finalizados.
Já a quantidade pendente representa aquilo que ainda precisa ser processado, avaliado ou concluído.
Essa separação ajuda a evitar interpretações incorretas sobre o andamento da ordem.
Entre os controles de quantidade, podem ser registrados:
- quantidade iniciada;
- quantidade produzida;
- quantidade concluída;
- quantidade aprovada;
- quantidade pendente;
- quantidade perdida.
Esses dados fornecem uma visão mais completa da evolução da produção.
Hora de início e hora de término
Os tempos são uma parte importante do apontamento de produção.
Registrar a hora de início permite identificar quando determinada operação realmente começou.
Já a hora de término mostra quando a atividade foi concluída.
Com essas duas informações, é possível calcular quanto tempo foi necessário para executar determinada etapa.
Esse dado pode ser comparado posteriormente com o tempo previsto no planejamento.
Quando existem diferenças significativas, a empresa pode analisar o motivo.
Tempo de preparação
Algumas operações exigem um período de preparação antes do início da produção.
Esse tempo pode envolver ajustes de máquinas, troca de ferramentas, configuração de equipamentos ou preparação do posto de trabalho.
Registrar o tempo de preparação separadamente ajuda a entender quanto da operação foi utilizado para setup e quanto foi efetivamente destinado à fabricação.
Essa informação pode ser especialmente relevante em processos com trocas frequentes entre produtos.
Tempo efetivamente produtivo
O tempo produtivo representa o período em que a operação esteve realmente executando a atividade planejada.
Esse dado ajuda a diferenciar o tempo total disponível do tempo efetivamente utilizado para produzir.
Por exemplo, uma máquina pode permanecer ligada durante oito horas, mas produzir efetivamente durante seis.
Essa diferença pode acontecer devido a pausas, ajustes, paradas ou outras interrupções.
Registrar o tempo produtivo melhora a análise da capacidade e do desempenho das operações.
Tempo de parada
As paradas também devem ser registradas.
Uma operação pode ser interrompida por diferentes motivos, como falta de material, ajuste de equipamento, manutenção, espera entre processos ou indisponibilidade de algum recurso.
Se essas interrupções não forem registradas, o tempo total da produção pode parecer maior sem que seja possível identificar o motivo.
Por isso, é importante registrar:
- início da parada;
- término da parada;
- duração;
- motivo da interrupção.
Esse tipo de informação ajuda a identificar causas recorrentes que afetam o andamento da produção.
Registro de refugo
Refugo é a quantidade produzida que não pode seguir normalmente no processo e precisa ser descartada.
Registrar esse volume é importante para que a empresa saiba quanto realmente foi aproveitado.
Se 1.000 unidades foram produzidas, mas 50 foram descartadas, o resultado final não deve considerar as 1.000 unidades como produção válida.
O registro de refugo também ajuda a acompanhar perdas ao longo do tempo e identificar operações com maior índice de descarte.
Retrabalho e quantidade descartada
Nem todo item com problema precisa ser descartado.
Algumas unidades podem retornar para uma etapa anterior ou passar por uma nova operação para correção. Esse processo deve ser identificado como retrabalho.
É importante diferenciar:
- quantidade aprovada;
- quantidade em retrabalho;
- quantidade descartada;
- quantidade pendente.
Essa separação melhora a análise da eficiência do processo.
Motivo da perda
Além de registrar a quantidade perdida, é recomendável informar o motivo.
Esse detalhe torna o dado muito mais útil para a gestão.
Apenas saber que houve perda mostra o resultado do problema. Saber por que ela ocorreu ajuda a investigar sua origem.
Os motivos podem ser classificados conforme a realidade da empresa, permitindo identificar quais causas aparecem com maior frequência.
Situação da operação
Outro dado importante é o status da atividade.
Uma operação pode estar:
- pendente;
- em andamento;
- pausada;
- finalizada.
Essa informação permite visualizar rapidamente o estágio de cada etapa.
Ordens com várias operações podem ser acompanhadas de forma mais organizada quando cada fase possui uma situação atualizada.
Materiais e insumos utilizados
O apontamento de produção também pode registrar os materiais consumidos durante a fabricação.
Isso permite relacionar a execução da ordem ao consumo de matéria-prima e outros insumos.
Entre as informações que podem ser acompanhadas estão:
- materiais utilizados;
- quantidade prevista;
- quantidade consumida;
- lote do material;
- diferença entre consumo planejado e realizado.
Esses registros ajudam a identificar desvios de consumo e a entender melhor o uso dos recursos durante a fabricação.
Diferença entre consumo previsto e realizado
Uma das análises mais importantes é comparar quanto deveria ser consumido com quanto realmente foi utilizado.
Se uma ordem previa o uso de 500 kg de matéria-prima e foram consumidos 560 kg, existe uma diferença que precisa ser analisada.
Esse desvio pode estar relacionado a perdas, ajustes de processo ou variações na produção.
Ao reunir informações de ordem, operação, quantidade, tempo, perdas, situação e materiais, o apontamento de produção passa a oferecer uma visão muito mais completa do que realmente aconteceu durante o processo produtivo.
Como funciona o fluxo do apontamento de produção?
O fluxo do apontamento de produção começa antes mesmo da fabricação. Para que os registros façam sentido, é necessário que exista uma sequência organizada, desde o planejamento até a análise dos resultados obtidos. Esse processo ajuda a transformar a rotina do chão de fábrica em informações estruturadas, permitindo acompanhar ordens, quantidades, tempos, perdas e andamento das operações.
De forma resumida, o fluxo pode ser representado assim:
Planejamento → geração da ordem de produção → liberação para fabricação → início da operação → registro das atividades → atualização das quantidades → registro de perdas e paradas → conclusão da etapa → fechamento da ordem → análise dos resultados.
Cada uma dessas fases possui uma função específica e contribui para que a produção seja acompanhada com mais clareza.
Planejamento da produção
O primeiro passo é definir o que precisa ser produzido.
Nessa etapa, a empresa determina quais produtos serão fabricados, em quais quantidades e dentro de quais prazos. Também são considerados os recursos necessários para que o processo aconteça.
O planejamento normalmente envolve informações como:
- produto que será fabricado;
- quantidade necessária;
- prazo de conclusão;
- materiais envolvidos;
- máquinas que poderão ser utilizadas;
- etapas necessárias;
- capacidade disponível.
Essa organização inicial serve como referência para tudo o que será acompanhado posteriormente.
Sem planejamento, o registro da produção perde parte do seu valor, porque não existe uma base clara para comparação entre o que foi previsto e o que realmente aconteceu.
Definição da quantidade necessária
A quantidade planejada precisa estar bem definida antes do início da fabricação.
Essa informação servirá como parâmetro para verificar o andamento da ordem.
Se uma ordem foi criada para fabricar 1.500 unidades, por exemplo, os registros feitos durante o processo deverão mostrar quanto já foi produzido, quanto foi aprovado, quanto foi perdido e quanto ainda falta concluir.
Essa comparação ajuda a visualizar o progresso da produção.
Definição dos prazos
O prazo também faz parte da programação.
É importante estabelecer quando a ordem deve começar e quando deverá ser concluída.
Essas datas permitem acompanhar se a fabricação está seguindo o cronograma previsto.
Quando o prazo é ultrapassado, os registros ajudam a identificar quais etapas consumiram mais tempo e se houve alguma interrupção durante o processo.
Recursos envolvidos na produção
Além de produto, quantidade e prazo, o planejamento deve considerar os recursos necessários.
Isso pode incluir:
- máquinas;
- equipamentos;
- matéria-prima;
- ferramentas;
- centros de trabalho;
- capacidade produtiva.
Ter esses recursos definidos previamente ajuda a evitar que uma ordem seja liberada sem as condições necessárias para sua execução.
Geração da ordem de produção
Depois do planejamento, é criada a ordem de produção.
A ordem funciona como uma formalização da necessidade de fabricação. Ela reúne informações importantes sobre o que deverá ser produzido e como o processo será executado.
Normalmente, a ordem contém:
- identificação da ordem;
- produto;
- quantidade;
- datas;
- etapas;
- materiais;
- operações;
- sequência produtiva.
A ordem será a principal referência para o apontamento de produção durante a fabricação.
Todos os registros feitos posteriormente precisam estar relacionados à ordem correta, evitando mistura de informações entre produções diferentes.
Definição das etapas da ordem
Em muitos processos industriais, um produto passa por várias operações antes de ser finalizado.
Essas etapas podem envolver corte, usinagem, montagem, acabamento, inspeção, embalagem ou outras atividades.
Cada uma delas pode ter seu próprio tempo, máquina, quantidade e situação.
Quando as etapas são previamente definidas, o acompanhamento se torna mais detalhado.
A empresa consegue saber não apenas se a ordem está em andamento, mas em qual fase da fabricação ela se encontra.
Liberação para fabricação
Depois que a ordem está preparada, ela precisa ser liberada para execução.
A liberação indica que a produção pode começar.
Antes disso, é importante verificar se as condições necessárias estão disponíveis.
Isso pode incluir disponibilidade de materiais, máquinas e demais recursos.
A liberação evita que uma ordem seja iniciada sem preparação adequada.
Início da operação
Quando a fabricação começa, deve ser registrada a etapa que está sendo executada.
O início da atividade marca o começo efetivo da produção.
Nesse momento, podem ser registrados dados como:
- horário de início;
- operação iniciada;
- máquina utilizada;
- ordem relacionada;
- quantidade que entrará na etapa.
Esse registro cria um ponto de partida para acompanhar o tempo da operação.
Registro das atividades
Durante a execução, as atividades precisam ser atualizadas.
Essa fase é uma das mais importantes do apontamento de produção, porque representa aquilo que realmente aconteceu no chão de fábrica.
Os registros podem envolver:
- início da operação;
- andamento;
- pausas;
- retomadas;
- conclusão;
- quantidade produzida;
- tempo utilizado.
Quanto mais próximos da execução estiverem os registros, menor a chance de perda de informações.
Atualização das quantidades produzidas
Ao longo do processo, as quantidades precisam ser atualizadas.
Não é necessário esperar o término de toda a ordem para informar o que já foi produzido.
A empresa pode registrar quantidades parciais.
Por exemplo, uma ordem de 2.000 unidades pode ter 700 concluídas no primeiro período, 800 no segundo e 500 no terceiro.
Essa atualização ajuda a acompanhar o progresso da fabricação.
Também permite identificar se a produção está avançando no ritmo esperado.
Registro dos tempos
Os tempos também fazem parte do acompanhamento.
Pode ser importante registrar:
- horário de início;
- horário de término;
- tempo de preparação;
- tempo produtivo;
- tempo parado.
Esses dados ajudam a comparar o previsto com o realizado.
Se uma operação deveria levar três horas, mas levou cinco, o histórico mostra claramente essa diferença.
Atualização da situação da operação
A situação da operação deve acompanhar o que realmente está acontecendo.
Os principais status podem ser:
- pendente;
- em andamento;
- pausada;
- concluída.
Manter essas situações atualizadas ajuda a visualizar rapidamente o estágio de cada etapa.
Isso é especialmente importante em ordens com várias operações.
Registro de perdas
Durante a fabricação, podem ocorrer perdas.
Essas quantidades precisam ser registradas separadamente.
O registro pode indicar:
- quantidade perdida;
- quantidade descartada;
- quantidade em retrabalho;
- motivo da ocorrência.
Esse cuidado evita que a produção total seja confundida com a quantidade efetivamente aprovada.
Registro de paradas
As paradas também precisam fazer parte do fluxo.
Quando uma máquina ou operação é interrompida, é importante registrar:
- horário da parada;
- duração;
- motivo;
- horário de retomada.
Essas informações ajudam a entender por que determinadas etapas demoraram mais do que o esperado.
Conclusão da etapa
Quando uma operação é finalizada, é necessário conferir os dados antes de marcá-la como concluída.
Essa conferência pode incluir:
- quantidade realizada;
- quantidade aprovada;
- perdas;
- tempos;
- pendências;
- materiais utilizados.
Depois disso, a etapa pode ser encerrada e a ordem segue para a próxima operação.
Verificação de etapas pendentes
Antes do fechamento da ordem, é importante conferir se todas as etapas foram concluídas.
Uma ordem não deve ser considerada finalizada se ainda existem operações pendentes.
Essa conferência ajuda a evitar encerramentos incorretos.
Também permite identificar atividades que ficaram parcialmente executadas.
Fechamento da ordem
Quando todas as operações foram finalizadas, a ordem pode ser encerrada.
Antes disso, devem ser conferidos os principais dados.
A empresa pode verificar:
- quantidade planejada;
- quantidade realizada;
- quantidade aprovada;
- perdas;
- tempo total;
- etapas concluídas;
- possíveis diferenças.
O fechamento representa o término formal do processo produtivo daquela ordem.
Análise dos resultados
Depois do encerramento, começa a etapa de análise.
Os dados gerados pelo apontamento de produção podem ser utilizados para comparar planejamento e execução.
Entre as análises possíveis estão:
- quantidade prevista x realizada;
- tempo planejado x utilizado;
- prazo programado x prazo cumprido;
- perdas esperadas x registradas;
- consumo previsto x consumo real;
- capacidade planejada x utilizada.
Esse histórico ajuda a entender melhor o desempenho da produção e também pode servir como referência para planejamentos futuros.
Como o fluxo ajuda no controle da fábrica?
Quando todas essas etapas estão conectadas, a empresa consegue acompanhar a produção de forma muito mais organizada.
O fluxo permite saber o que precisa ser produzido, o que já começou, quanto já foi concluído, quais operações estão pendentes e onde existem diferenças em relação ao planejamento.
Dessa forma, o apontamento de produção deixa de ser apenas um registro isolado e passa a fazer parte de um processo contínuo de acompanhamento da fabricação.
Quais tipos de apontamento de produção podem ser utilizados?
O apontamento de produção pode ser realizado de diferentes formas, dependendo da estrutura da empresa, do nível de controle desejado, da quantidade de ordens em andamento e da necessidade de atualização das informações. Algumas indústrias ainda utilizam registros em papel, enquanto outras já trabalham com sistemas integrados, terminais no chão de fábrica ou dispositivos móveis.
Não existe apenas um formato possível. O mais importante é que o método escolhido permita registrar dados de maneira clara, manter o histórico das operações e facilitar a consulta das informações posteriormente.
A escolha também deve considerar a velocidade com que os dados precisam ser atualizados. Em operações simples, controles manuais podem ser suficientes. Já em ambientes com grande volume de ordens, várias etapas produtivas e necessidade de acompanhamento constante, métodos digitais tendem a facilitar o processo.
Apontamento manual em papel ou formulários
O modelo manual é uma das formas mais tradicionais de registrar informações da produção.
Nesse formato, os dados são preenchidos em folhas, fichas ou formulários impressos durante ou após a execução das atividades.
Os registros podem incluir:
- número da ordem;
- produto;
- quantidade produzida;
- quantidade perdida;
- horário de início;
- horário de término;
- máquina utilizada;
- situação da operação.
Esse tipo de controle costuma ser simples de implantar porque não exige equipamentos específicos no ponto de produção.
No entanto, existe uma limitação importante: as informações registradas em papel normalmente precisam ser digitadas posteriormente em outro local para que possam ser organizadas e analisadas.
Isso cria uma etapa adicional no processo.
Além disso, quanto maior for o intervalo entre a execução da atividade e a atualização dos dados, maior pode ser o atraso na visualização do andamento da produção.
Quais são as limitações do registro manual?
O registro manual pode funcionar em operações pequenas, mas tende a apresentar dificuldades quando o volume de informações aumenta.
Entre os principais pontos que precisam ser observados estão:
- possibilidade de preenchimento incompleto;
- dificuldade para localizar formulários antigos;
- dependência de digitação posterior;
- demora na atualização;
- risco de informações divergentes;
- maior dificuldade para consolidar dados.
Se várias ordens estiverem sendo executadas ao mesmo tempo, o controle em papel pode exigir bastante organização.
Outro ponto importante é que as informações ficam disponíveis somente depois que os formulários forem recolhidos e conferidos.
Apontamento por planilhas
As planilhas representam uma evolução em relação ao controle exclusivamente em papel.
Nesse formato, as informações são registradas em arquivos digitais que podem conter colunas para ordem, produto, quantidade, tempo, máquina, perdas e demais dados necessários.
Uma planilha pode permitir uma organização básica e facilitar cálculos simples.
Também é possível utilizar filtros para localizar informações específicas, como uma ordem de produção ou determinado produto.
O apontamento de produção por planilhas pode ser utilizado quando a empresa ainda não possui um sistema específico para centralizar os registros.
Entretanto, esse método exige disciplina na atualização.
Centralização parcial das informações
A planilha ajuda a reunir os dados em um único arquivo, mas essa centralização pode ser apenas parcial.
Em algumas empresas, cada setor utiliza sua própria planilha. Isso pode criar diferentes versões das mesmas informações.
Por exemplo, uma planilha pode controlar quantidades produzidas, enquanto outra registra perdas e outra acompanha tempos.
Quando os dados ficam separados, a análise pode exigir a combinação de vários arquivos.
Também existe a possibilidade de arquivos duplicados ou versões desatualizadas.
Por isso, quanto maior for o volume de produção, mais importante se torna definir regras claras para preenchimento e atualização.
Necessidade de atualização constante
Uma planilha só representa corretamente a produção se os dados forem atualizados com frequência.
Se uma ordem foi concluída durante a manhã, mas a informação só for registrada no final do dia, durante várias horas o controle continuará mostrando uma situação incorreta.
Esse atraso pode afetar consultas e análises.
A atualização constante é especialmente importante quando a empresa utiliza os dados para acompanhar prazos e capacidade produtiva.
Apontamento diretamente no sistema
Outra possibilidade é registrar o apontamento de produção diretamente em um sistema de gestão industrial.
Nesse modelo, as informações podem ficar relacionadas à própria ordem de produção.
Isso evita a necessidade de criar controles separados para registrar o que aconteceu no processo.
Ao abrir uma ordem, o usuário pode informar dados como:
- início da atividade;
- quantidade produzida;
- quantidade aprovada;
- perdas;
- tempos;
- paradas;
- conclusão da operação.
Dessa forma, as informações ficam vinculadas ao histórico da ordem.
Atualização das informações durante as operações
Um dos principais benefícios do registro diretamente no sistema é a possibilidade de atualizar os dados conforme a produção avança.
Quando uma etapa é iniciada, seu status pode ser alterado.
Quando determinada quantidade é concluída, esse valor pode ser registrado.
Se ocorrer uma parada, ela também pode ser informada.
Esse processo ajuda a manter uma visão mais atualizada da situação da fábrica.
Além disso, reduz a necessidade de transferir informações entre diferentes controles.
Consulta do histórico das ordens
Outro benefício é a facilidade para consultar produções anteriores.
Com os registros centralizados, torna-se possível verificar informações de ordens já encerradas.
A empresa pode consultar:
- quando a ordem foi iniciada;
- quando foi concluída;
- quais etapas foram executadas;
- quanto foi produzido;
- quais perdas ocorreram;
- quanto tempo foi utilizado.
Esse histórico ajuda na comparação entre diferentes períodos e pode servir como referência para novos planejamentos.
Apontamento por terminal no chão de fábrica
Algumas empresas utilizam terminais instalados próximos aos postos de trabalho.
Esses equipamentos permitem que os registros sejam realizados diretamente no local onde a produção acontece.
O operador pode acessar a ordem correspondente e informar o andamento da atividade.
Entre os registros possíveis estão:
- início;
- pausa;
- retomada;
- quantidade produzida;
- perda;
- conclusão.
Essa proximidade entre o equipamento e a operação facilita a atualização das informações.
Em vez de esperar o término do turno ou deslocar-se até outro setor, o registro pode ser realizado próximo à máquina ou linha de produção.
Como o terminal pode ajudar no acompanhamento?
O terminal pode tornar o fluxo mais rápido porque reduz a distância entre a execução e o registro.
Quando uma operação começa, essa informação pode ser inserida imediatamente.
Se ocorrer uma parada, ela também pode ser registrada no momento.
Isso ajuda a manter os dados mais próximos da realidade do chão de fábrica.
Também reduz a necessidade de anotações intermediárias em papel para posterior digitação.
Apontamento por dispositivos móveis
Tablets e outros dispositivos móveis também podem ser utilizados na coleta de informações.
Nesse modelo, o dispositivo acompanha a rotina da produção e permite registrar dados em diferentes pontos da fábrica.
Essa opção pode ser interessante quando as atividades não acontecem sempre em um posto fixo.
O usuário pode consultar uma ordem, registrar uma quantidade ou atualizar o status de uma operação diretamente pelo dispositivo.
A mobilidade facilita o acesso às informações durante a execução das tarefas.
Registro durante a execução da atividade
Um dos principais benefícios dos dispositivos móveis é a possibilidade de atualizar os dados enquanto a operação está acontecendo.
Isso ajuda a reduzir o intervalo entre a atividade e o registro.
Por exemplo, após concluir determinada quantidade, o operador pode informar imediatamente o resultado.
O mesmo vale para perdas, pausas e conclusão de etapas.
Com isso, o apontamento de produção se torna mais dinâmico e acompanha de forma mais próxima o fluxo produtivo.
Apontamento por código de barras
O código de barras pode ser utilizado para agilizar a identificação das informações.
Uma ordem pode possuir um código específico. Ao realizar a leitura, o sistema identifica automaticamente qual produção está sendo acessada.
Isso reduz a necessidade de digitar manualmente números extensos.
O código também pode ser utilizado para identificar:
- ordem;
- produto;
- operação;
- lote;
- máquina;
- etapa.
Após a leitura, o usuário pode completar o registro com quantidades, tempos ou situação da atividade.
Apontamento por QR Code
O QR Code possui uma função semelhante ao código de barras, mas pode armazenar ou direcionar para uma quantidade maior de informações.
Ele pode ser impresso em documentos, etiquetas ou ordens e utilizado para acessar rapidamente determinada operação.
Ao escanear o código, o usuário pode abrir a ordem correspondente e realizar o registro.
Isso ajuda a evitar erros de identificação e agiliza a consulta.
Identificação automática de ordem, produto ou operação
A leitura de códigos facilita principalmente a identificação correta do item relacionado ao registro.
Em vez de procurar manualmente a ordem no sistema, o usuário pode realizar a leitura e acessar diretamente a informação necessária.
Essa abordagem pode reduzir erros de seleção, principalmente em ambientes com grande quantidade de ordens abertas.
O uso combinado de sistema, terminal e leitura de códigos também pode tornar o apontamento de produção mais ágil, mantendo os registros próximos do momento em que as atividades realmente acontecem.
Apontamento de produção e PCP: como os processos se relacionam?
O PCP é responsável por planejar, organizar e acompanhar aquilo que precisa ser produzido, enquanto o apontamento de produção registra o que realmente aconteceu durante a execução das ordens. Quando esses dois processos trabalham de forma integrada, a indústria consegue comparar programação e realidade com muito mais precisão.
Na prática, o PCP define quantidades, prazos, prioridades, recursos e sequência das operações. A produção executa as atividades conforme essa programação. Depois, os registros realizados no chão de fábrica mostram se o planejamento foi cumprido, quais etapas atrasaram, quanto foi produzido, quais perdas ocorreram e quanto tempo foi utilizado.
Essa relação permite que a empresa trabalhe com dados mais confiáveis e reduza decisões baseadas apenas em estimativas.
O PCP programa, a produção executa e o apontamento registra
O funcionamento pode ser entendido de forma simples.
O PCP determina o que será produzido, em qual quantidade e dentro de determinado prazo. Também considera disponibilidade de recursos, materiais e capacidade produtiva.
A produção executa as ordens definidas, seguindo a sequência estabelecida.
O apontamento de produção registra o resultado dessa execução.
Esse fluxo pode ser representado assim:
PCP programa → ordem é liberada → produção executa → dados são registrados → PCP compara o previsto com o realizado → programação pode ser revisada.
Essa troca de informações é importante porque o planejamento não termina quando a ordem é emitida. Durante a fabricação, situações inesperadas podem ocorrer e alterar completamente o cenário inicial.
Acompanhamento das ordens de produção
Uma das principais funções dessa integração é permitir o acompanhamento das ordens.
O PCP pode verificar quais ordens ainda estão pendentes, quais foram iniciadas e quais já foram concluídas.
Também é possível acompanhar o progresso por etapa.
Uma ordem pode, por exemplo, ter concluído o corte e a usinagem, mas ainda estar aguardando montagem. Sem registros atualizados, essa situação pode não aparecer de forma clara.
Ao registrar cada avanço, a empresa passa a ter uma visão mais precisa do estágio da fabricação.
Como comparar planejado e realizado?
A comparação entre planejado e realizado é uma das análises mais importantes dentro do PCP.
Ela permite identificar diferenças entre aquilo que foi programado e aquilo que efetivamente aconteceu.
| Informação acompanhada | Planejado | Realizado | O que analisar |
|---|---|---|---|
| Quantidade produzida | Quantidade programada | Quantidade concluída | Diferença entre previsão e produção |
| Tempo de fabricação | Tempo previsto | Tempo utilizado | Eficiência da operação |
| Data de conclusão | Data programada | Data realizada | Possíveis atrasos |
| Consumo de material | Quantidade prevista | Quantidade consumida | Desvios de consumo |
| Perdas | Limite esperado | Quantidade registrada | Refugos e desperdícios |
| Tempo de parada | Tempo previsto | Tempo parado | Impacto na capacidade |
| Ordem de produção | Programação definida | Situação atual | Progresso da fabricação |
Essa análise ajuda a entender se a produção está seguindo o que foi definido inicialmente.
Quantidade planejada x quantidade realizada
A quantidade é um dos primeiros pontos a serem comparados.
Se uma ordem prevê 1.000 unidades e apenas 800 foram concluídas dentro do período esperado, existe uma diferença importante.
Essa diferença pode indicar:
- atraso na produção;
- falta de material;
- parada de máquina;
- redução de capacidade;
- perda acima do previsto;
- necessidade de reprogramação.
O apontamento de produção mostra quanto foi efetivamente produzido e permite que o PCP trabalhe com dados atualizados.
Tempo previsto x tempo utilizado
Outra comparação importante envolve os tempos.
Uma operação pode ter sido planejada para durar cinco horas, mas utilizar sete.
Essa diferença pode parecer pequena quando analisada isoladamente, mas, quando ocorre em várias etapas, pode comprometer todo o cronograma.
O registro dos tempos ajuda a identificar quais operações costumam exceder o previsto.
Também permite revisar parâmetros de planejamento.
Se determinado processo sempre demora mais do que o tempo cadastrado, o PCP pode utilizar o histórico para melhorar futuras programações.
Data programada x data efetiva
As datas também precisam ser acompanhadas.
Cada ordem normalmente possui uma previsão de início e de término.
Quando a conclusão ocorre depois do prazo programado, o atraso pode afetar outras ordens ou comprometer a sequência da produção.
Com registros atualizados, o PCP consegue identificar mais rapidamente quando uma operação começa a se afastar do cronograma.
Isso facilita a tomada de medidas antes que o atraso se acumule.
Consumo previsto x consumo realizado
O consumo de materiais também pode ser comparado.
O planejamento pode indicar determinada quantidade de matéria-prima para fabricar um lote, enquanto a execução registra o consumo real.
Se a diferença for elevada, é importante analisar o motivo.
Esse desvio pode estar relacionado a:
- perdas;
- refugo;
- ajustes de processo;
- consumo incorreto;
- variação na produção.
A comparação entre previsto e realizado ajuda a melhorar o controle dos recursos utilizados.
Perdas, refugos e desperdícios
O apontamento de produção também ajuda o PCP a identificar perdas ocorridas durante a fabricação.
A quantidade descartada deve ser comparada com o limite ou índice esperado.
Quando a perda ultrapassa o padrão, isso pode afetar diretamente a quantidade disponível ao final da ordem.
Se foram planejadas 1.000 unidades, mas 80 foram descartadas, o PCP precisa considerar essa diferença ao avaliar se a produção será suficiente.
Essa informação também pode indicar necessidade de ajustes na programação.
Tempo de parada e impacto na capacidade
Paradas de produção reduzem o tempo disponível para fabricar.
Quando uma máquina permanece parada, a capacidade prevista deixa de ser totalmente utilizada.
Registrar essas interrupções permite identificar quanto tempo foi perdido e qual impacto isso teve sobre a ordem.
O PCP pode utilizar essa informação para recalcular prioridades e verificar se determinada produção ainda poderá ser concluída dentro do prazo.
Reprogramação das ordens
Nem sempre a programação inicial poderá ser mantida.
Atrasos, falta de materiais, paradas e mudanças de prioridade podem exigir alterações na sequência das ordens.
Nesse momento, dados atualizados são essenciais.
O PCP pode utilizar os registros para:
- reorganizar prioridades;
- alterar sequência das ordens;
- antecipar produções críticas;
- redistribuir recursos;
- revisar datas;
- avaliar ordens que já estão atrasadas.
Quanto mais atualizadas estiverem as informações, mais precisa tende a ser a reprogramação.
Como os dados ajudam a reorganizar prioridades?
Imagine que duas ordens estejam programadas para a mesma máquina.
A primeira deveria ter terminado pela manhã, mas ainda está em andamento. A segunda deveria começar logo depois.
Sem informação atualizada, o PCP pode continuar considerando o planejamento original.
Com o apontamento de produção, é possível verificar o atraso e reorganizar a sequência antes que o problema afete outras etapas.
Essa visibilidade ajuda a manter o planejamento conectado à realidade da fábrica.
Avaliação da capacidade produtiva
O PCP também precisa entender quanto cada recurso consegue produzir dentro de determinado período.
A capacidade planejada pode ser definida com base em tempos padrão, turnos e disponibilidade das máquinas.
Porém, a capacidade real só pode ser compreendida com mais precisão quando os resultados são registrados.
O histórico permite comparar:
- horas disponíveis;
- horas utilizadas;
- quantidade prevista;
- quantidade produzida;
- tempo parado;
- tempo efetivamente produtivo.
Essas informações ajudam a identificar recursos que estão operando próximos do limite ou abaixo do esperado.
Capacidade prevista x utilização real
Uma máquina pode ter capacidade teórica para operar oito horas por dia.
Porém, se duas horas forem consumidas por preparação e uma hora por paradas, o tempo efetivamente produtivo será menor.
Esse tipo de diferença precisa ser considerado no PCP.
Ao analisar a utilização real, a empresa consegue criar programações mais próximas da capacidade disponível.
Uso do histórico para melhorar o planejamento
Os registros anteriores também ajudam a melhorar programações futuras.
O histórico mostra quanto tempo operações semelhantes realmente levaram, quais produtos tiveram mais perdas e quais recursos apresentaram maior número de interrupções.
Esses dados podem ser utilizados para revisar tempos padrão e melhorar previsões.
Se uma operação foi planejada diversas vezes para durar quatro horas, mas historicamente leva cinco, o PCP pode ajustar seus parâmetros.
Maior previsibilidade na produção
A previsibilidade depende diretamente da qualidade das informações disponíveis.
Quanto mais confiáveis forem os registros, maior será a capacidade de estimar prazos e organizar recursos.
O apontamento de produção ajuda a construir essa base histórica ao registrar quantidades, tempos, perdas, paradas e andamento das ordens.
Com essas informações, o PCP consegue trabalhar com dados reais da fábrica, revisar planejamentos e reduzir diferenças entre aquilo que foi programado e aquilo que efetivamente acontece no processo produtivo.
Como fazer o apontamento de produção corretamente?
Fazer o apontamento de produção corretamente exige mais do que apenas registrar quantidades ao final do dia. Para que os dados realmente ajudem no controle industrial, o processo precisa ser padronizado, simples de executar e capaz de representar o que aconteceu em cada etapa da fabricação.
Quando os registros são incompletos, feitos com atraso ou relacionados à ordem errada, as informações perdem valor. Isso pode prejudicar análises de produtividade, prazos, capacidade, perdas e andamento das ordens.
Por isso, o ideal é construir uma rotina clara de registro, definindo previamente quais dados serão acompanhados, quando devem ser informados e como cada situação será classificada.
Defina quais informações realmente precisam ser acompanhadas
O primeiro passo para organizar o apontamento de produção é definir quais informações serão registradas.
Um erro comum é criar muitos campos sem necessidade. Quando o processo fica excessivamente complexo, o preenchimento pode se tornar demorado e aumentar a chance de informações incompletas.
O melhor caminho é priorizar dados que realmente serão utilizados na gestão.
Entre os principais estão:
- ordem de produção;
- produto;
- etapa;
- quantidade produzida;
- quantidade aprovada;
- quantidade perdida;
- quantidade pendente;
- horário de início;
- horário de término;
- tempo de parada;
- máquina utilizada;
- materiais consumidos.
Esses dados já permitem acompanhar boa parte da rotina produtiva.
A empresa pode incluir informações adicionais conforme a necessidade, mas cada campo deve ter uma finalidade clara.
Evite campos que não serão utilizados
Um formulário muito extenso nem sempre significa um controle melhor.
Se determinadas informações nunca são consultadas ou analisadas, elas podem apenas tornar o processo mais lento.
Por isso, antes de criar um campo, é importante perguntar:
- essa informação será utilizada em algum relatório?
- ajudará a identificar perdas?
- será usada no planejamento?
- permitirá comparar previsto e realizado?
- contribuirá para acompanhar alguma etapa?
Se a resposta for negativa, talvez o dado não precise fazer parte do registro.
Padronize os critérios de apontamento
Depois de definir quais informações serão acompanhadas, é necessário criar regras claras para o preenchimento.
A padronização evita que diferentes setores registrem situações semelhantes de formas diferentes.
Por exemplo, se uma máquina parar por falta de material, todos devem utilizar a mesma classificação.
Caso um setor registre como “falta de material”, outro como “espera” e outro como “parada”, o histórico ficará difícil de analisar.
No apontamento de produção, a padronização pode envolver:
- critérios de início da operação;
- critérios de encerramento;
- motivos de paradas;
- motivos de perdas;
- tipos de retrabalho;
- classificação de quantidades;
- status das operações.
Quanto mais consistentes forem os critérios, mais confiáveis serão os dados.
Defina quando uma operação realmente começa
O início de uma operação deve seguir uma regra clara.
Pode ser considerado início:
- quando a máquina começa a produzir;
- quando a preparação é iniciada;
- quando a ordem é liberada;
- quando o primeiro item entra no processo.
A empresa deve definir qual critério será utilizado.
Essa decisão é importante porque influencia diretamente os cálculos de tempo.
Se cada pessoa considerar um momento diferente como início, os registros não poderão ser comparados corretamente.
Padronize também o encerramento
O mesmo cuidado deve existir no final da operação.
A etapa deve ser considerada concluída quando:
- toda a quantidade foi processada;
- a quantidade aprovada foi registrada;
- as perdas foram informadas;
- os materiais utilizados foram conferidos;
- não existem pendências abertas.
Definir essa regra ajuda a evitar o encerramento prematuro de ordens ou operações.
Crie uma classificação clara para paradas
As paradas precisam ser registradas com motivos padronizados.
Isso permite identificar quais causas mais afetam a produção.
A empresa pode criar categorias como:
- falta de material;
- ajuste de máquina;
- preparação;
- manutenção;
- espera por operação anterior;
- falta de ferramenta;
- problema de qualidade.
A nomenclatura deve ser simples e compreensível para quem realiza o registro.
Quanto mais genérica for a classificação, mais difícil será identificar a causa real posteriormente.
Defina motivos para perdas e refugos
As perdas também devem seguir um padrão.
Não basta informar que 20 unidades foram descartadas. É importante registrar por que isso aconteceu.
Os motivos podem incluir:
- medida incorreta;
- falha de acabamento;
- quebra;
- erro de processamento;
- matéria-prima fora do padrão;
- problema durante a operação.
Esse tipo de informação ajuda a identificar quais problemas aparecem com maior frequência.
Registre as informações no momento adequado
Outro ponto essencial é o momento do registro.
O ideal é manter os dados o mais próximos possível da execução da atividade.
Quanto maior o intervalo entre produção e registro, maior pode ser a chance de esquecer informações importantes.
O apontamento de produção pode ser realizado durante a atividade, ao final de cada etapa ou em momentos previamente definidos.
O importante é evitar acumular todos os dados para o final do turno ou do dia.
Evite registros feitos apenas de memória
Quando o preenchimento é realizado muito tempo depois da operação, algumas informações podem ser estimadas.
Isso pode acontecer principalmente com:
- horários;
- duração de paradas;
- quantidade produzida;
- quantidade perdida;
- motivo das interrupções.
Essas estimativas reduzem a confiabilidade do histórico.
Por isso, registros frequentes tendem a representar melhor a realidade do chão de fábrica.
Relacione cada registro à ordem correta
Um dos cuidados mais importantes é garantir que as informações estejam vinculadas à ordem de produção correta.
Antes de registrar os dados, é importante verificar:
- número da ordem;
- produto;
- etapa;
- operação;
- quantidade;
- lote, quando utilizado.
Esse cuidado evita que informações de uma fabricação sejam atribuídas a outra.
Em ambientes com várias ordens simultâneas, essa conferência se torna ainda mais importante.
Verifique o produto e a operação
Não basta conferir apenas o número da ordem.
Também é importante validar se o produto e a operação correspondem ao que está sendo executado.
Uma mesma ordem pode possuir diversas etapas.
Registrar uma quantidade na operação errada pode alterar o acompanhamento do fluxo.
Por isso, antes de confirmar o registro, é recomendável conferir:
- produto;
- operação;
- máquina;
- lote;
- etapa produtiva.
Confira as quantidades registradas
As quantidades precisam ser coerentes entre si.
Os principais valores que devem ser conferidos são:
- produzido;
- aprovado;
- perdido;
- pendente;
- em retrabalho.
Se 500 unidades foram processadas, por exemplo, a soma entre aprovadas, perdidas e pendentes precisa fazer sentido.
Essa conferência ajuda a identificar erros de preenchimento antes que eles afetem relatórios.
Diferencie produzido de aprovado
Nem tudo que foi produzido está necessariamente aprovado.
Essa diferença precisa estar clara.
O volume produzido pode incluir itens que ainda serão avaliados, retrabalhados ou descartados.
Já a quantidade aprovada representa aquilo que realmente pode seguir para a próxima etapa.
O apontamento de produção precisa manter essas informações separadas para evitar uma visão incorreta da fabricação.
Registre os tempos de forma separada
Os tempos também devem ser organizados.
Em vez de registrar apenas o tempo total, pode ser útil separar:
- preparação;
- produção;
- pausa;
- parada;
- finalização.
Essa divisão ajuda a entender como o tempo foi utilizado.
Se uma operação durou seis horas, por exemplo, talvez quatro tenham sido produtivas e duas tenham sido consumidas por preparação e interrupções.
Sem essa separação, a análise fica limitada.
Registre o tempo de preparação
O tempo de preparação pode envolver troca de ferramentas, configuração de máquinas e ajustes necessários antes da fabricação.
Registrar esse período separadamente ajuda a entender quanto tempo está sendo utilizado antes da produção efetiva.
Esse dado também pode ajudar na análise de processos com muitas trocas entre produtos.
Registre pausas e paradas
Pausa e parada não devem ser tratadas automaticamente como a mesma situação.
A empresa pode definir critérios diferentes para cada uma.
Uma pausa pode ser prevista, enquanto uma parada pode ocorrer por algum problema operacional.
Ao separar essas situações, o histórico se torna mais preciso.
Finalize as operações somente quando estiverem completas
Uma etapa não deve ser encerrada apenas porque o período de trabalho terminou.
Antes da finalização, é importante verificar se realmente não existem atividades pendentes.
A conferência pode incluir:
- quantidade planejada;
- quantidade concluída;
- quantidade restante;
- perdas;
- materiais;
- tempos;
- status das operações.
Se ainda houver unidades a serem produzidas, a etapa pode permanecer aberta ou ser registrada como parcialmente concluída, conforme o processo adotado.
Verifique as quantidades pendentes
Antes de fechar a operação, confira se existe saldo pendente.
Se uma ordem previa 1.000 unidades e apenas 900 foram concluídas, as outras 100 precisam ter uma situação definida.
Elas podem estar:
- pendentes;
- em retrabalho;
- descartadas;
- transferidas para outra etapa.
Esse controle evita diferenças entre o planejado e o realizado.
Confira os campos obrigatórios
Antes de concluir o registro, também é importante verificar se todas as informações necessárias foram preenchidas.
Os campos obrigatórios podem incluir:
- ordem;
- operação;
- quantidade;
- tempo;
- perdas;
- máquina;
- situação.
Essa conferência reduz registros incompletos e melhora a qualidade das informações disponíveis.
Revise os dados antes do fechamento
Uma revisão rápida antes de finalizar pode evitar muitos problemas.
É recomendável verificar se os valores fazem sentido e se não existem divergências evidentes.
Quando o apontamento de produção segue critérios claros, registros frequentes e conferências simples, os dados se tornam mais confiáveis e úteis para acompanhar prazos, produtividade, capacidade e andamento das ordens.
Quais erros devem ser evitados no apontamento de produção?
O apontamento de produção só gera informações úteis quando os registros refletem com fidelidade o que realmente aconteceu no chão de fábrica. Pequenos erros de preenchimento podem parecer simples no momento, mas, quando se acumulam, podem prejudicar relatórios, análises de produtividade, controle de perdas, acompanhamento das ordens e comparação entre planejado e realizado.
Por isso, é importante criar uma rotina de registro clara e evitar práticas que comprometam a qualidade dos dados. Quanto mais confiáveis forem as informações coletadas, mais fácil será acompanhar a produção e identificar pontos que precisam de atenção.
Registrar as informações somente no final
Um dos erros mais comuns é deixar todos os registros para o fim do turno, do dia ou até da semana.
Quando isso acontece, muitas informações acabam sendo preenchidas de memória. O problema é que detalhes importantes podem ser esquecidos, principalmente em operações com várias ordens, paradas ou mudanças de atividade ao longo do período.
Entre os dados que podem perder precisão estão:
- horário de início;
- horário de término;
- tempo de parada;
- quantidade produzida;
- quantidade descartada;
- motivo da interrupção;
- etapa realmente executada.
Quanto maior for o intervalo entre a operação e o registro, maior tende a ser a chance de divergência.
O ideal é manter o apontamento de produção o mais próximo possível da execução da atividade, seja durante o processo ou logo após a conclusão de cada etapa.
Informar quantidades incorretas
Outro erro que pode comprometer todo o controle é registrar quantidades diferentes daquelas realmente produzidas.
Se uma ordem teve 800 unidades concluídas, mas o registro informa 850, essa diferença pode afetar outros controles e análises.
Quantidades incorretas podem prejudicar:
- saldo da produção;
- acompanhamento da ordem;
- relatórios;
- controle de materiais;
- comparação com o planejamento;
- análise de produtividade.
Também é importante diferenciar quantidade produzida, aprovada, perdida e pendente.
Misturar esses valores pode gerar uma visão incorreta do resultado da fabricação.
Não conferir se as quantidades são coerentes
Além de registrar corretamente, é importante verificar se os valores fazem sentido entre si.
Se uma etapa recebeu 1.000 unidades, por exemplo, não seria coerente registrar 1.050 unidades aprovadas sem que exista alguma justificativa no processo.
A empresa pode estabelecer regras de conferência para identificar esse tipo de divergência antes do fechamento da operação.
Essa validação ajuda a reduzir erros que poderiam passar despercebidos.
Não registrar refugos
Ignorar refugos é outro problema frequente.
Se determinada quantidade foi descartada durante a produção e essa informação não é registrada, os dados podem indicar que toda a fabricação ocorreu normalmente.
Imagine uma ordem de 2.000 unidades em que 100 peças foram perdidas.
Se apenas a quantidade iniciada for considerada, pode parecer que as 2.000 unidades foram aproveitadas. Na realidade, a quantidade válida foi menor.
O apontamento de produção precisa separar claramente:
- quantidade processada;
- quantidade aprovada;
- quantidade em retrabalho;
- quantidade descartada.
Essa divisão ajuda a enxergar com maior precisão o desempenho real da operação.
Registrar perdas sem informar o motivo
Informar apenas a quantidade perdida também pode limitar a análise.
Saber que houve 50 unidades descartadas mostra o tamanho da perda, mas não ajuda a entender por que ela ocorreu.
É importante utilizar motivos padronizados, como:
- quebra;
- medida incorreta;
- falha no acabamento;
- defeito de matéria-prima;
- erro de operação;
- problema no equipamento.
Quando os motivos são registrados corretamente, torna-se mais fácil identificar quais causas se repetem com maior frequência.
Ignorar paradas durante a produção
Uma operação pode levar mais tempo que o previsto por diversos motivos.
Se as paradas não forem registradas, todo esse período pode parecer tempo produtivo.
Isso gera uma interpretação incorreta da eficiência da operação.
As paradas podem ocorrer por:
- falta de material;
- ajuste de máquina;
- manutenção;
- espera por outra etapa;
- troca de ferramenta;
- indisponibilidade de equipamento;
- interrupções no processo.
O registro da duração e do motivo da parada ajuda a entender onde o tempo está sendo consumido.
Não diferenciar tempo produtivo e tempo parado
Registrar apenas o tempo total da operação pode não ser suficiente.
Uma atividade pode ter permanecido aberta durante oito horas, mas ter produzido efetivamente durante apenas cinco.
As outras três horas podem ter sido utilizadas em preparação, pausa ou parada.
Sem essa divisão, a análise de produtividade fica incompleta.
Por isso, o ideal é separar, quando necessário:
- preparação;
- produção;
- pausa;
- parada;
- finalização.
Essa organização oferece uma visão mais clara do uso do tempo.
Misturar ordens de produção diferentes
Outro erro que deve ser evitado é relacionar um registro à ordem errada.
Isso pode acontecer principalmente quando várias ordens estão sendo executadas simultaneamente.
Se a quantidade de uma ordem for registrada em outra, o histórico das duas ficará incorreto.
Esse tipo de erro pode dificultar:
- rastreamento da fabricação;
- análise de consumo;
- controle de perdas;
- acompanhamento de prazos;
- conferência das quantidades.
Antes de confirmar qualquer registro, é importante verificar o número da ordem, o produto, a operação e o lote, quando aplicável.
Relacionar a produção à operação errada
Mesmo dentro da ordem correta, uma informação pode ser registrada na etapa errada.
Uma ordem pode passar por corte, usinagem, montagem e acabamento.
Se a quantidade concluída no corte for informada na montagem, o fluxo produtivo ficará distorcido.
Por isso, o apontamento de produção deve estar relacionado não apenas à ordem, mas também à operação correta.
Essa conferência é especialmente importante em processos com muitas etapas.
Não atualizar operações concluídas
Quando uma operação termina, seu status precisa ser atualizado.
Se isso não for feito, o controle pode continuar mostrando que a atividade está em andamento.
Isso prejudica a visualização da produção e pode dificultar a identificação das etapas realmente pendentes.
Manter o status atualizado ajuda a saber rapidamente se uma operação está:
- pendente;
- em andamento;
- pausada;
- concluída.
Também evita que o PCP ou os responsáveis pela programação trabalhem com informações desatualizadas.
Encerrar uma operação antes da hora
O erro contrário também pode acontecer: finalizar uma etapa que ainda possui pendências.
Antes de concluir, é necessário conferir se toda a quantidade foi processada e se os registros obrigatórios foram preenchidos.
Uma operação não deve ser fechada enquanto ainda existirem quantidades sem situação definida.
É importante conferir:
- produzido;
- aprovado;
- perdido;
- pendente;
- retrabalho.
Essa revisão evita que uma ordem pareça concluída antes de realmente terminar.
Utilizar motivos genéricos para paradas
Motivos muito amplos dificultam análises futuras.
Se todas as interrupções forem registradas simplesmente como “parada”, será impossível entender quais causas mais afetam a produção.
O ideal é utilizar classificações específicas.
Em vez de apenas “parada”, podem existir opções como:
- falta de material;
- manutenção;
- ajuste;
- ferramenta;
- espera;
- limpeza;
- preparação.
Quanto mais clara for a classificação, mais útil será o histórico.
Utilizar motivos genéricos para perdas
O mesmo princípio vale para perdas e refugos.
Registrar tudo como “problema de produção” fornece pouca informação.
É melhor separar as causas de forma que elas possam ser analisadas posteriormente.
Assim, a empresa pode identificar se as perdas estão relacionadas com maior frequência a determinado produto, operação, máquina ou tipo de falha.
Não manter um padrão entre os setores
Quando cada setor registra as informações de uma maneira diferente, comparar os dados se torna mais difícil.
Uma área pode considerar o início da operação no momento da preparação, enquanto outra considera somente quando a máquina começa a produzir.
Essas diferenças podem alterar os tempos registrados.
Por isso, é importante definir critérios comuns para:
- início;
- término;
- paradas;
- perdas;
- quantidades;
- status.
A padronização melhora a consistência das informações.
Não revisar os dados antes de finalizar
A ausência de revisão é outro erro que pode comprometer o histórico.
Uma conferência simples pode identificar situações como:
- quantidade digitada incorretamente;
- ordem errada;
- tempo incompatível;
- operação incorreta;
- perda sem motivo;
- quantidade pendente esquecida.
Esses problemas são mais fáceis de corrigir antes do fechamento da operação.
Corrigir divergências somente muito tempo depois
Quanto mais tempo passar, mais difícil pode ser entender o que realmente aconteceu.
Por isso, se uma inconsistência for identificada, o ideal é verificá-la o quanto antes.
Registros antigos podem exigir consultas adicionais e dificultar a confirmação das informações.
Manter uma rotina de conferência periódica ajuda a evitar o acúmulo de erros.
Trabalhar com informações incompletas
Um apontamento de produção incompleto pode gerar conclusões igualmente incompletas.
Registrar somente a quantidade, sem considerar tempo, perdas ou situação da operação, limita bastante a análise.
Por outro lado, não é necessário preencher uma quantidade excessiva de campos.
O objetivo deve ser reunir os dados realmente importantes para acompanhar o processo com clareza.
Quando informações, quantidades, tempos, perdas e status são registrados de forma correta e padronizada, o histórico da produção se torna mais confiável e útil para análises futuras.
Quais indicadores podem ser acompanhados com o apontamento de produção?
Os indicadores industriais ajudam a transformar dados operacionais em informações úteis para acompanhar o desempenho da fábrica. Quando o apontamento de produção é realizado de forma organizada, ele fornece uma base importante para comparar planejamento e execução, identificar perdas, avaliar produtividade e entender como as ordens estão evoluindo ao longo do tempo.
A vantagem de trabalhar com indicadores é que a análise deixa de depender apenas de percepção. Em vez de concluir que determinada operação está lenta ou que existem muitas perdas, a empresa consegue observar números, comparar períodos e identificar onde estão as principais diferenças.
Esses indicadores podem ser acompanhados por produto, ordem, máquina, setor, operação ou período, dependendo da estrutura de controle utilizada.
Quantidade planejada x quantidade produzida
Um dos indicadores mais básicos e importantes é a comparação entre a quantidade planejada e a quantidade efetivamente produzida.
Essa análise mostra se a produção está acompanhando a programação definida.
Se uma ordem previa a fabricação de 2.000 unidades e apenas 1.700 foram concluídas dentro do período esperado, existe uma diferença que precisa ser observada.
Essa diferença pode estar relacionada a:
- atraso em alguma etapa;
- falta de material;
- parada de máquina;
- capacidade abaixo do previsto;
- aumento das perdas;
- tempo de operação maior que o esperado.
O apontamento de produção permite acompanhar esse avanço ao longo da ordem, facilitando a visualização de quanto já foi concluído e quanto ainda falta produzir.
Como analisar o percentual produzido?
Uma forma simples de acompanhar o progresso é calcular quanto da quantidade planejada já foi realizada.
Se uma ordem prevê 1.000 unidades e 750 foram concluídas, significa que 75% da quantidade foi produzida.
Esse indicador ajuda a entender o estágio da ordem e pode ser utilizado para comparar o avanço de diferentes produções.
Também é útil para identificar ordens que estão evoluindo mais lentamente do que o esperado.
Tempo previsto x tempo realizado
Outro indicador importante é a comparação entre o tempo planejado e o tempo efetivamente utilizado.
Cada operação pode possuir um tempo estimado para sua execução. Quando o tempo real ultrapassa esse valor com frequência, isso pode indicar a necessidade de revisar o processo ou o próprio planejamento.
Por exemplo, se determinada etapa deveria durar quatro horas, mas normalmente consome seis, existe uma diferença relevante.
O acompanhamento ajuda a identificar:
- operações demoradas;
- gargalos;
- tempos padrão desatualizados;
- necessidade de revisão de capacidade;
- impacto das paradas na execução.
Esse tipo de comparação melhora a compreensão sobre quanto tempo a fábrica realmente precisa para concluir determinadas atividades.
Taxa de perdas
A taxa de perdas mostra qual parte da produção não foi aproveitada.
Ela pode considerar refugos, descartes ou outras quantidades que não seguiram normalmente no processo.
Uma forma simples de analisar esse indicador é comparar a quantidade perdida com a quantidade total processada.
Por exemplo, se 1.000 unidades foram produzidas e 40 foram descartadas, a empresa pode acompanhar qual percentual da produção foi perdido.
Esse dado é importante porque perdas frequentes podem aumentar custos, consumir matéria-prima e reduzir a quantidade final disponível.
O apontamento de produção ajuda a registrar essas ocorrências e manter um histórico por produto, operação ou período.
Por que acompanhar as perdas por motivo?
Além da quantidade, é importante analisar os motivos.
Uma taxa de perda elevada pode ter várias causas.
Entre elas:
- falha de matéria-prima;
- erro de processo;
- quebra;
- problema de acabamento;
- regulagem inadequada;
- defeito durante a operação.
Quando os motivos são registrados de forma padronizada, torna-se mais fácil identificar padrões.
A empresa pode descobrir, por exemplo, que grande parte das perdas está concentrada em uma etapa específica.
Índice de retrabalho
O retrabalho representa a quantidade que precisa passar novamente por alguma operação para ser corrigida.
Esse indicador é diferente do refugo porque o produto ainda pode ser recuperado.
Mesmo assim, o retrabalho consome tempo, capacidade, materiais e recursos.
Por isso, é importante acompanhar:
- quantidade enviada para correção;
- tipo de problema;
- operação responsável;
- tempo adicional utilizado;
- frequência do retrabalho.
Se esse índice aumentar ao longo dos períodos, pode ser necessário investigar quais processos estão gerando mais necessidade de correção.
Tempo de parada
O tempo de parada mostra quanto tempo a produção permaneceu interrompida.
Esse indicador é muito importante porque uma máquina ou operação pode estar disponível durante várias horas, mas nem todo esse período será necessariamente produtivo.
As interrupções podem ocorrer por:
- falta de material;
- manutenção;
- regulagem;
- troca de ferramenta;
- espera por outra etapa;
- problema operacional;
- preparação.
Ao registrar início e fim da parada, o apontamento de produção ajuda a calcular quanto tempo foi perdido durante a execução.
Como o tempo de parada afeta a capacidade?
Uma máquina pode estar programada para produzir durante oito horas.
Entretanto, se ficar parada durante duas horas, seu tempo efetivamente disponível para produção será menor.
Essa diferença afeta diretamente a capacidade utilizada.
Quando as paradas são frequentes, podem comprometer prazos e reduzir a quantidade produzida no período.
Por isso, esse indicador deve ser analisado em conjunto com produtividade e tempo realizado.
Produtividade
A produtividade mostra quanto foi produzido dentro de determinado período.
Esse indicador pode ser acompanhado por hora, turno, dia, semana ou mês.
Também pode ser analisado por:
- máquina;
- setor;
- produto;
- operação;
- ordem de produção.
Se uma máquina produziu 500 unidades em cinco horas efetivas, por exemplo, é possível avaliar a produção média por hora.
Esse tipo de informação ajuda a comparar resultados ao longo do tempo.
Como comparar produtividade entre períodos?
Uma análise isolada mostra apenas o resultado de um momento.
Já a comparação entre períodos permite identificar tendências.
A empresa pode comparar:
- mês atual x mês anterior;
- semana atual x semana anterior;
- produção planejada x produção realizada;
- desempenho atual x histórico.
Essas comparações ajudam a identificar aumento ou redução no ritmo produtivo.
O ideal é analisar produtividade em conjunto com outros indicadores, como perdas e paradas, para evitar conclusões incompletas.
Cumprimento das ordens de produção
O indicador de cumprimento das ordens mostra quantas foram concluídas dentro do prazo estabelecido.
Ele ajuda a avaliar a capacidade da fábrica de seguir a programação.
A empresa pode acompanhar:
- ordens concluídas no prazo;
- ordens concluídas com atraso;
- ordens ainda em andamento;
- ordens pendentes.
Se o percentual de atrasos aumenta, é importante investigar em quais etapas as diferenças estão ocorrendo.
Esse indicador pode revelar problemas relacionados a tempo, capacidade, materiais ou sequência produtiva.
Eficiência das operações
A eficiência busca comparar o desempenho esperado com o resultado real.
Essa análise pode considerar tempo, quantidade e capacidade.
Por exemplo, uma operação pode ter sido planejada para produzir 100 unidades por hora, mas apresentar média real de 85.
Essa diferença pode indicar que a execução está abaixo do parâmetro utilizado no planejamento.
O apontamento de produção fornece os dados necessários para realizar essas comparações com maior precisão.
Como interpretar a eficiência sem olhar apenas a velocidade?
Produzir mais rápido nem sempre significa operar melhor.
É importante avaliar outros fatores em conjunto.
Uma operação pode apresentar alta velocidade, mas gerar muitas perdas.
Outra pode ter baixa taxa de refugo, porém utilizar tempo excessivo.
Por isso, a análise de eficiência deve considerar:
- quantidade produzida;
- tempo utilizado;
- perdas;
- retrabalho;
- paradas.
Essa combinação oferece uma visão mais equilibrada da operação.
Histórico produtivo
O histórico produtivo reúne informações de diferentes períodos e permite acompanhar a evolução da fábrica.
Entre os dados que podem ser analisados estão:
- tempos médios;
- quantidade produzida;
- perdas;
- retrabalho;
- paradas;
- atrasos;
- cumprimento das ordens.
Esse histórico ajuda a identificar padrões que nem sempre aparecem em análises pontuais.
Uma única operação com tempo elevado pode ser uma situação isolada. Porém, se o mesmo comportamento aparece repetidamente, existe um padrão que merece atenção.
Comparação entre diferentes períodos
O histórico permite comparar períodos equivalentes e observar mudanças no desempenho.
A empresa pode avaliar se:
- as perdas estão aumentando ou diminuindo;
- o tempo médio de fabricação mudou;
- as ordens estão sendo concluídas mais rapidamente;
- as paradas se tornaram mais frequentes;
- a produtividade apresentou evolução.
Essas comparações ajudam a tornar a análise mais consistente.
Como os indicadores ajudam a melhorar o planejamento?
Os dados registrados pelo apontamento de produção não servem apenas para analisar o que já aconteceu.
Eles também podem ser utilizados para melhorar novos planejamentos.
Tempos históricos podem ajudar a definir prazos mais realistas. Dados de perdas podem ser considerados no cálculo das necessidades de produção. Registros de paradas podem contribuir para compreender a capacidade realmente disponível.
Com o tempo, a empresa passa a trabalhar com referências mais próximas da realidade do chão de fábrica, tornando as programações futuras mais consistentes.
Como um sistema de apontamento de produção ajuda na gestão industrial?
Um sistema de apontamento de produção ajuda a organizar e centralizar as informações geradas no chão de fábrica, permitindo que a empresa acompanhe com mais clareza o andamento das ordens, os tempos utilizados, as quantidades produzidas, as perdas e as paradas ocorridas durante o processo.
Quando esses dados ficam dispersos em papéis, planilhas ou controles separados, a análise se torna mais demorada e aumenta o risco de trabalhar com informações desatualizadas. Com um sistema, os registros ficam relacionados às ordens e operações correspondentes, facilitando consultas e comparações.
Essa organização ajuda a gestão industrial a tomar decisões com base no que realmente aconteceu na produção.
Centralização das informações da produção
Uma das principais vantagens de um sistema é reunir, em um único ambiente, dados que antes poderiam estar separados.
Entre as informações que podem ser centralizadas estão:
- ordens de produção;
- operações executadas;
- quantidades produzidas;
- tempos utilizados;
- perdas;
- refugos;
- paradas;
- situação das etapas.
Essa centralização facilita a consulta e reduz a dependência de controles paralelos.
Em vez de procurar informações em diferentes locais, o responsável pode acessar o histórico de uma ordem e visualizar os principais dados relacionados ao processo.
Como a centralização melhora o controle das ordens?
Quando cada registro está vinculado à ordem correspondente, fica mais fácil entender o que aconteceu durante a fabricação.
É possível verificar, por exemplo:
- quando a ordem foi iniciada;
- quais etapas já foram executadas;
- quanto foi produzido;
- quanto ainda falta;
- quais perdas foram registradas;
- quanto tempo cada operação utilizou.
O apontamento de produção passa a funcionar como uma base organizada para acompanhar a execução de cada ordem.
Atualização do andamento das ordens
Outro benefício importante é a possibilidade de acompanhar a situação das operações.
Cada etapa pode ser atualizada conforme o processo avança.
Os principais status podem incluir:
- pendente;
- em execução;
- pausada;
- concluída.
Essa atualização ajuda a entender rapidamente em qual ponto cada ordem se encontra.
Também facilita a identificação de atividades que ainda não começaram ou que permanecem abertas por mais tempo do que o previsto.
Visualização das etapas pendentes
Uma ordem pode possuir várias etapas.
Quando o sistema mostra claramente quais operações já foram concluídas e quais ainda estão pendentes, a empresa consegue acompanhar melhor o fluxo.
Isso evita situações em que uma ordem pareça finalizada quando ainda existem atividades em aberto.
Também facilita a identificação de possíveis gargalos.
Se várias ordens estiverem paradas na mesma etapa, esse comportamento pode chamar atenção para um ponto específico da produção.
Integração com o estoque
A produção depende diretamente de materiais.
Por isso, a integração entre o sistema de fábrica e o estoque pode ajudar a manter as informações mais coerentes.
Durante a execução da ordem, podem ser registrados:
- materiais utilizados;
- quantidade consumida;
- matéria-prima prevista;
- consumo realizado;
- entrada do produto finalizado.
Com isso, o apontamento de produção também pode contribuir para atualizar o movimento dos materiais relacionados ao processo.
Registro do consumo de matéria-prima
Ao iniciar uma produção, a empresa pode ter uma quantidade prevista de materiais.
Durante a execução, o consumo real pode ser registrado.
Essa comparação ajuda a identificar diferenças entre o que deveria ser utilizado e o que realmente foi consumido.
Se houver consumo acima do previsto, a empresa pode investigar as causas.
Entre os possíveis motivos estão:
- perdas;
- refugo;
- ajustes;
- erro de processo;
- consumo adicional.
Esse acompanhamento ajuda a tornar o controle mais detalhado.
Entrada de produtos concluídos
Quando uma ordem é finalizada, os produtos concluídos também podem ser registrados no estoque.
Essa movimentação ajuda a manter o saldo atualizado conforme a fabricação avança.
O sistema pode relacionar a quantidade produzida com a entrada do item acabado, evitando que o controle de estoque fique desconectado da produção.
Isso é importante principalmente quando a empresa trabalha com várias ordens simultaneamente.
Integração com PCP
O PCP precisa de informações atualizadas para comparar planejamento e execução.
Quando o sistema recebe os dados da produção, o setor responsável pelo planejamento consegue visualizar o que realmente aconteceu.
Entre as informações utilizadas estão:
- quantidade realizada;
- tempo utilizado;
- ordens concluídas;
- ordens atrasadas;
- etapas pendentes;
- paradas;
- perdas.
O apontamento de produção fornece os dados necessários para que o PCP compare a programação com a realidade.
Planejado x realizado
Essa comparação é uma das funções mais importantes do sistema.
A empresa pode avaliar:
- quantidade prevista x quantidade produzida;
- tempo planejado x tempo utilizado;
- data programada x data concluída;
- consumo previsto x consumo real;
- perda esperada x perda registrada.
Quando essas diferenças são identificadas, o planejamento pode ser revisado.
Apoio ao replanejamento
Nem sempre o cronograma inicial será mantido.
Atrasos, paradas ou falta de recursos podem exigir mudanças.
Com informações atualizadas, o PCP consegue reorganizar prioridades com mais segurança.
Pode ser necessário:
- alterar sequência das ordens;
- revisar datas;
- redistribuir recursos;
- antecipar produções;
- reorganizar capacidade.
O sistema ajuda porque fornece uma visão mais próxima da situação real.
Acompanhamento dos custos da produção
Os custos também podem ser analisados a partir dos registros realizados.
O tempo utilizado em cada etapa influencia diretamente o custo da operação.
O mesmo acontece com o consumo de materiais e as perdas.
Entre os dados que podem ajudar nessa análise estão:
- horas utilizadas;
- matéria-prima consumida;
- quantidade perdida;
- retrabalho;
- etapas executadas;
- recursos utilizados.
O apontamento de produção cria uma base para entender melhor quanto cada ordem consumiu durante sua execução.
Como perdas e tempos afetam os custos?
Uma operação que leva mais tempo do que o previsto pode aumentar o custo final.
O mesmo acontece quando há consumo adicional de matéria-prima ou grande volume de refugo.
Por isso, registrar esses dados ajuda a identificar onde estão os principais desvios.
A empresa pode comparar ordens semelhantes e verificar se determinados produtos apresentam maior custo de fabricação.
Histórico das ordens de produção
O histórico é outro benefício importante de um sistema.
Em vez de analisar apenas o que está acontecendo no momento, a empresa pode consultar produções anteriores.
É possível verificar:
- quando a ordem foi criada;
- quando foi iniciada;
- quando foi concluída;
- quantidade produzida;
- tempo utilizado;
- perdas;
- paradas;
- operações executadas.
Esse histórico permite comparar diferentes períodos e identificar padrões.
Análise de tempos e desvios
Se uma determinada operação começa a apresentar tempos maiores, o histórico pode ajudar a identificar essa mudança.
O mesmo vale para perdas.
Uma ordem isolada pode ter apresentado um problema específico. Porém, se várias ordens do mesmo produto apresentarem o mesmo comportamento, existe um padrão que merece análise.
Esse tipo de comparação ajuda a tornar o controle mais consistente.
Relatórios gerenciais
Os registros armazenados podem ser transformados em relatórios.
Esses relatórios ajudam a visualizar as informações de forma organizada.
Entre os relatórios mais utilizados estão:
- produção por período;
- ordens concluídas;
- ordens atrasadas;
- perdas por motivo;
- tempos por operação;
- produtividade por setor;
- produtividade por equipamento;
- consumo de materiais;
- comparação entre planejado e realizado.
Esses dados facilitam a análise da operação.
Produção por período
Esse relatório mostra quanto foi produzido em determinado intervalo.
A empresa pode analisar:
- dia;
- semana;
- mês;
- período específico.
Também pode filtrar por produto, ordem ou setor.
Isso ajuda a identificar variações na produção ao longo do tempo.
Ordens concluídas e atrasadas
Outro relatório importante mostra a situação das ordens.
É possível separar:
- concluídas no prazo;
- concluídas com atraso;
- em andamento;
- pendentes.
Essa visualização ajuda a entender se a programação está sendo cumprida.
Relatórios de perdas
Os registros de perdas também podem ser agrupados por motivo.
Isso ajuda a identificar quais causas aparecem com maior frequência.
A análise pode ser feita por:
- produto;
- operação;
- máquina;
- setor;
- período.
Quanto mais detalhado for o registro, mais útil será o relatório.
Produtividade por setor ou equipamento
A produtividade pode ser analisada de diferentes formas.
O sistema pode mostrar quanto determinado setor produziu em um período ou quanto uma máquina conseguiu fabricar em determinado tempo.
Essa comparação ajuda a identificar:
- recursos mais utilizados;
- variação de desempenho;
- possíveis gargalos;
- operações com tempo acima do esperado.
Visão completa do processo produtivo
Um sistema ajuda a conectar todas as etapas da produção.
O fluxo pode ser acompanhado de ponta a ponta:
Planejar → gerar a ordem → liberar a produção → iniciar a operação → registrar tempos e quantidades → informar perdas e paradas → concluir etapas → atualizar estoque → comparar planejado e realizado → analisar indicadores.
Esse acompanhamento ajuda a empresa a entender não apenas quanto foi produzido, mas como a produção aconteceu.
Como o fluxo integrado melhora a gestão?
Quando todas as etapas estão conectadas, as informações deixam de ficar isoladas.
O planejamento gera a ordem.
A produção executa.
O apontamento de produção registra o que ocorreu.
O estoque é atualizado.
O PCP compara os resultados.
Os relatórios mostram os indicadores.
Essa integração cria uma visão mais completa da operação e facilita a identificação de atrasos, perdas, tempos excessivos e diferenças de consumo.
Com isso, a gestão industrial passa a trabalhar com informações mais organizadas, atualizadas e diretamente relacionadas ao que acontece no chão de fábrica.
Por que escolher o MetalúrgicaPro para organizar o apontamento de produção?
Controlar uma indústria exige acompanhar muito mais do que apenas a quantidade fabricada. Ordens de produção, etapas, materiais, tempos, perdas, estoque e planejamento precisam estar conectados para que a empresa tenha uma visão mais clara do que acontece no chão de fábrica.
Nesse cenário, o MetalúrgicaPro pode ser utilizado como uma alternativa para centralizar informações importantes da operação industrial e reduzir a dependência de controles separados.
Ao concentrar dados relacionados à produção em um mesmo ambiente, a empresa consegue acompanhar melhor as atividades executadas e utilizar essas informações para analisar desempenho, prazos e andamento das ordens.
Informações da produção mais organizadas
Um dos principais desafios de uma indústria é lidar com informações espalhadas.
Quando uma parte dos dados está em planilhas, outra em anotações e outra em controles separados, acompanhar a situação real da fábrica pode se tornar trabalhoso.
Uma solução voltada para o ambiente industrial ajuda a reunir informações relacionadas a:
- ordens de produção;
- produtos;
- operações;
- quantidades;
- materiais;
- tempos;
- perdas;
- andamento da fabricação.
Essa organização facilita a consulta e ajuda a construir um histórico mais consistente das atividades executadas.
O apontamento de produção passa a estar relacionado diretamente àquilo que realmente aconteceu em cada etapa, permitindo visualizar os dados de maneira mais estruturada.
Acompanhamento das ordens de produção
Saber que uma ordem foi criada não significa saber como ela está evoluindo.
Durante o processo, diferentes situações podem ocorrer. Uma ordem pode permanecer aguardando o início, entrar em fabricação, passar por várias operações e apresentar atrasos antes de ser finalizada.
Por isso, acompanhar o andamento é fundamental.
Com as informações organizadas, a empresa pode verificar quais ordens estão:
- aguardando produção;
- em andamento;
- com operações pendentes;
- parcialmente concluídas;
- finalizadas.
Esse acompanhamento facilita a identificação das atividades que precisam de maior atenção.
Também ajuda a evitar que uma ordem permaneça aberta sem que sua situação seja percebida.
Maior controle das etapas de fabricação
Dependendo do produto, uma ordem pode percorrer diversas operações até ficar pronta.
Corte, dobra, usinagem, soldagem, montagem, pintura e acabamento são algumas das etapas que podem fazer parte de diferentes processos industriais.
Acompanhar somente a quantidade final não mostra o que aconteceu durante todo esse caminho.
Quando cada operação pode ser observada separadamente, fica mais fácil entender:
- quais etapas já foram realizadas;
- onde a produção se encontra;
- quais operações estão pendentes;
- quanto foi produzido em cada fase;
- quais etapas consumiram mais tempo.
O apontamento de produção ajuda a construir essa visão detalhada do fluxo produtivo.
Comparação entre planejado e realizado
Um dos maiores benefícios de trabalhar com informações registradas é conseguir comparar aquilo que estava previsto com o resultado real.
O planejamento pode determinar uma quantidade, um tempo e uma data de conclusão. Depois da execução, os resultados podem apresentar diferenças.
Entre as comparações que podem ser realizadas estão:
- quantidade prevista x quantidade produzida;
- tempo planejado x tempo realizado;
- consumo previsto x consumo registrado;
- prazo programado x prazo efetivo;
- perdas esperadas x perdas registradas.
Essas diferenças ajudam a compreender se o planejamento está adequado à realidade da fábrica.
Se determinada operação utiliza frequentemente mais tempo do que o previsto, por exemplo, esse histórico pode servir como referência para revisar novos planejamentos.
Melhor acompanhamento de perdas e refugos
As perdas precisam fazer parte do controle industrial.
Quando uma peça é descartada e essa informação não é registrada corretamente, a empresa pode ter uma visão diferente do resultado real da produção.
Com registros organizados, torna-se possível separar:
- quantidade fabricada;
- quantidade aprovada;
- quantidade perdida;
- quantidade em retrabalho;
- quantidade pendente.
Além do volume, também é importante identificar os motivos das perdas.
Isso ajuda a encontrar situações que aparecem repetidamente em determinadas etapas ou produtos.
O apontamento de produção torna essas ocorrências visíveis e permite que elas façam parte das análises da operação.
Registro dos tempos das operações
Saber quanto foi produzido é importante, mas saber quanto tempo foi necessário também é fundamental.
Os registros podem permitir acompanhar diferentes períodos relacionados à fabricação, como:
- preparação;
- início da operação;
- tempo produtivo;
- pausas;
- paradas;
- término.
Essas informações ajudam a entender como o tempo disponível está sendo utilizado.
Uma operação pode permanecer aberta durante oito horas, por exemplo, mas ter apenas seis horas de produção efetiva. As outras duas horas podem ter sido utilizadas em preparação ou interrupções.
Essa separação deixa a análise mais precisa.
Visibilidade das paradas
As paradas podem afetar diretamente a capacidade da indústria.
Uma máquina que permanece indisponível reduz o tempo disponível para executar as ordens planejadas.
Por isso, não basta saber que houve uma interrupção. É importante registrar quanto tempo ela durou e por qual motivo aconteceu.
As causas podem envolver:
- manutenção;
- ajuste;
- troca de ferramenta;
- falta de material;
- espera por uma etapa anterior;
- preparação da máquina.
Ao organizar essas informações, a empresa consegue identificar quais tipos de parada aparecem com maior frequência e quanto tempo elas consomem da produção.
Integração entre produção e estoque
Produção e estoque estão diretamente relacionados.
Para fabricar um item, normalmente é necessário consumir matéria-prima. Quando o produto é concluído, o resultado da fabricação também precisa ser considerado no controle dos itens produzidos.
Uma gestão integrada ajuda a relacionar esses movimentos.
Durante a execução de uma ordem, podem ser acompanhados:
- materiais planejados;
- materiais efetivamente utilizados;
- diferenças de consumo;
- quantidade concluída;
- entrada do produto produzido.
Essa conexão ajuda a reduzir controles independentes e torna a consulta das informações mais simples.
Apoio ao PCP
O planejamento e controle da produção depende de dados confiáveis.
O PCP determina o que deverá ser produzido, em qual quantidade, em qual sequência e dentro de quais prazos. Porém, para manter a programação atualizada, também precisa saber o que está acontecendo durante a execução.
É justamente nesse ponto que o apontamento de produção ganha importância.
As informações registradas podem mostrar:
- quanto já foi realizado;
- quais ordens permanecem abertas;
- quais operações estão atrasadas;
- quais etapas foram concluídas;
- quanto ainda precisa ser produzido.
Com esses dados, o planejamento pode ser revisado de acordo com a situação real.
Mais informações para analisar a capacidade produtiva
A capacidade da fábrica não depende apenas das horas disponíveis.
Paradas, preparação, perdas e duração das operações também influenciam quanto realmente pode ser produzido.
Ao reunir dados históricos, fica mais fácil observar:
- horas disponíveis;
- horas efetivamente produtivas;
- quantidade produzida;
- tempo médio das operações;
- volume de paradas;
- utilização dos recursos.
Essas informações ajudam a aproximar o planejamento da capacidade real da operação.
Histórico para consultas e análises
Um benefício importante da utilização de um sistema é a possibilidade de construir um histórico.
Em vez de olhar somente para a produção atual, a empresa pode consultar registros anteriores para identificar padrões.
Pode ser possível verificar, por exemplo:
- quanto determinado produto costuma levar para ser fabricado;
- quais operações apresentam mais perdas;
- quais ordens tiveram atrasos;
- quais máquinas registraram mais interrupções;
- como a produtividade variou ao longo do tempo.
Esse histórico ajuda a transformar experiências anteriores em dados que podem ser utilizados em novos planejamentos.
Relatórios para acompanhar o desempenho industrial
Com informações centralizadas, os registros também podem ser utilizados em relatórios gerenciais.
A análise pode envolver:
- produção por período;
- ordens em andamento;
- ordens concluídas;
- atrasos;
- perdas;
- paradas;
- tempos das operações;
- produtividade;
- planejado x realizado.
Os relatórios ajudam a organizar grande quantidade de dados e facilitam a identificação de diferenças que poderiam passar despercebidas em consultas individuais.
Uma visão mais completa do chão de fábrica
O principal objetivo de utilizar uma solução como o MetalúrgicaPro é aproximar planejamento, execução e acompanhamento.
A operação pode ser visualizada seguindo uma sequência organizada:
Planejar → gerar a ordem de produção → liberar a fabricação → iniciar as operações → registrar quantidades e tempos → informar perdas e paradas → concluir as etapas → atualizar as informações da produção → comparar planejado e realizado → analisar os resultados.
Com esse fluxo, o apontamento de produção deixa de ser apenas uma anotação sobre quanto foi fabricado e passa a fazer parte do acompanhamento completo da operação industrial.
Conclusão
O apontamento de produção é uma parte essencial do controle industrial porque transforma o que acontece no chão de fábrica em informações que podem ser analisadas e utilizadas na gestão. Ao registrar quantidades, tempos, perdas, paradas, materiais e andamento das ordens, a empresa consegue enxergar com mais clareza como a produção está sendo executada.
Quando esses dados são organizados corretamente, torna-se mais fácil comparar o planejado com o realizado, identificar atrasos, acompanhar a capacidade produtiva e entender quais etapas precisam de maior atenção. O histórico também ajuda a melhorar novos planejamentos, já que a empresa passa a utilizar informações reais de produções anteriores como referência.
Além disso, a integração entre produção, PCP e estoque reduz a dependência de controles separados e facilita o acompanhamento completo das ordens. Com informações atualizadas, a gestão consegue visualizar desde a liberação da fabricação até a conclusão das etapas e análise dos resultados.
Para obter bons resultados, porém, é importante manter registros padronizados, evitar informações incompletas e realizar os apontamentos próximos ao momento em que as atividades acontecem. Quanto maior a qualidade dos dados, mais confiáveis serão os indicadores e relatórios gerados.
Com um sistema voltado para a gestão industrial, como o MetalúrgicaPro, o apontamento de produção pode fazer parte de um fluxo mais integrado, conectando ordens, operações, materiais, tempos, perdas e acompanhamento do processo produtivo.
Assim, a indústria deixa de acompanhar apenas quanto foi produzido e passa a entender como, quando e com quais recursos cada etapa aconteceu, criando uma base mais sólida para organizar a produção e tomar decisões com maior segurança.
Organize sua produção com mais controle e informação
Centralize ordens, acompanhe etapas, registre tempos, perdas e quantidades em um único fluxo de gestão industrial.
Veja também nosso artigo sobre Critérios de Escolha e Principais Soluções do Mercado ou acesse nosso blog e fique por dentro de como otimizar o seu negócio