Por que a fábrica pode produzir menos mesmo com máquinas trabalhando?
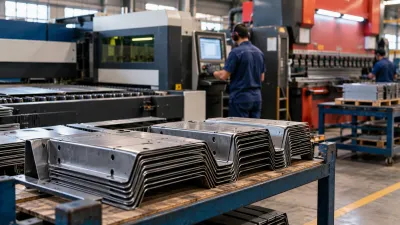
Uma fábrica pode manter seus equipamentos funcionando durante todo o expediente e, ainda assim, apresentar atrasos, desperdícios e baixa produtividade. Isso acontece porque nem todas as etapas trabalham no mesmo ritmo. Imagine uma metalúrgica que consegue cortar grandes quantidades de peças rapidamente, mas possui uma máquina de dobra que não acompanha essa velocidade. Como resultado, os materiais ficam acumulados, algumas operações aguardam a liberação das peças e os pedidos demoram mais para ser concluídos.
O Controle de Produção Industrial ajuda a identificar essas diferenças, acompanhar o andamento das ordens e comparar o que foi planejado com o que realmente foi produzido. Com essas informações, torna-se mais fácil reconhecer os pontos que prejudicam o desempenho da fábrica. Entenda como os gargalos surgem, quais sinais merecem atenção e como investigar suas principais causas.
O que são gargalos no controle de produção industrial?
Os gargalos são etapas, equipamentos ou processos que limitam a capacidade produtiva de uma indústria. Eles acontecem quando uma operação não consegue acompanhar a demanda das demais, provocando filas de materiais, atrasos e dificuldades para manter o fluxo de fabricação.
Na prática, um gargalo funciona como um ponto de restrição: mesmo que outras máquinas tenham capacidade para produzir mais, o resultado final continua dependendo da velocidade da operação mais limitada.
Como um gargalo pode comprometer toda a produção?
Imagine uma metalúrgica com duas operações consecutivas:
-
Corte de chapas: capacidade de 120 peças por hora.
-
Dobra de peças: capacidade de 80 peças por hora.
Se todas as peças cortadas precisarem passar pela dobra, a diferença de capacidade poderá provocar o acúmulo de até 40 peças por hora antes dessa operação, caso o corte trabalhe continuamente em sua capacidade máxima.
Nesse cenário, aumentar a velocidade do corte não resolveria o problema. Pelo contrário, poderia gerar ainda mais materiais aguardando processamento.
Por isso, acompanhar apenas a quantidade produzida por cada máquina não é suficiente. É necessário entender como as operações se conectam e qual delas determina o ritmo de fabricação.
Qual a diferença entre gargalo recorrente e atraso pontual?
Nem toda interrupção representa um gargalo permanente.
Um atraso pontual pode acontecer devido à falta temporária de matéria-prima, à necessidade de manutenção ou a um problema específico em determinada ordem.
Já um gargalo recorrente aparece quando uma operação apresenta dificuldades frequentes para atender à demanda, mesmo em condições normais de funcionamento.
Essa diferença é importante porque cada situação exige uma solução específica. Enquanto alguns atrasos podem ser resolvidos com ajustes operacionais, restrições constantes podem exigir mudanças no planejamento ou na distribuição das atividades.
Para aprofundar o assunto, confira também 7 estratégias de controle de produção industrial para aumentar a produtividade.
Quais sinais indicam que existem gargalos na produção?
Os problemas de produtividade nem sempre aparecem imediatamente nos relatórios. Muitas vezes, os primeiros sinais podem ser percebidos diretamente no chão de fábrica, durante o acompanhamento das atividades.
Reconhecer esses indícios ajuda a identificar quais operações precisam de uma análise mais detalhada.
Acúmulo de materiais entre as etapas
Um dos sinais mais comuns é a presença de grandes quantidades de peças aguardando processamento.
Isso pode acontecer quando uma máquina produz mais rapidamente do que a operação seguinte consegue absorver.
Além de ocupar espaço físico, o excesso de materiais em processo pode dificultar a movimentação, aumentar o tempo de espera e prejudicar a organização da fábrica.
Por exemplo, quando peças cortadas permanecem por várias horas aguardando soldagem, é importante verificar se a capacidade dessa etapa está adequada à demanda recebida.
Atrasos frequentes nas ordens de produção
Quando determinadas ordens permanecem paradas repetidamente na mesma operação, existe um possível sinal de restrição produtiva.
Algumas situações merecem atenção:
-
Pedidos que ultrapassam constantemente o prazo previsto.
-
Ordens que aguardam liberação por períodos prolongados.
-
Necessidade frequente de alterar a programação.
-
Quantidade produzida abaixo do planejamento.
O acompanhamento das ordens permite identificar em quais etapas os atrasos ocorrem e verificar se existe algum padrão.
Máquinas sobrecarregadas enquanto outras ficam ociosas
Outro sinal importante aparece quando determinados equipamentos trabalham constantemente no limite da capacidade, enquanto outros permanecem aguardando materiais.
Essa diferença pode indicar problemas na distribuição das atividades ou no sequenciamento das operações.
Em uma metalúrgica, por exemplo, uma máquina de dobra pode acumular diversas ordens enquanto o setor de soldagem fica temporariamente sem peças disponíveis.
Nessas situações, o objetivo não deve ser manter todos os equipamentos ocupados o tempo inteiro, mas organizar as operações para garantir um fluxo produtivo equilibrado.
Retrabalho e interrupções constantes
Falhas de qualidade, ajustes repetidos e paradas inesperadas também podem comprometer a produtividade.
Quando uma peça precisa retornar para correção, ela consome novamente tempo de máquina e pode ocupar recursos que estavam destinados a outras ordens.
Da mesma forma, interrupções frequentes reduzem a capacidade disponível e dificultam o cumprimento dos prazos.
Entretanto, é importante destacar que esses sinais não comprovam, isoladamente, a existência de um gargalo permanente.
Para identificar a verdadeira causa, o ideal é analisar registros de produção, tempos de execução, frequência das paradas e capacidade dos equipamentos. Assim, as decisões podem ser baseadas em informações concretas, evitando mudanças desnecessárias no processo produtivo.
Como identificar gargalos na produção industrial passo a passo?
Identificar gargalos exige mais do que observar máquinas paradas ou materiais acumulados. É necessário compreender como cada operação funciona, quanto tempo consome e de que maneira interfere nas etapas seguintes.
Com um acompanhamento organizado, a indústria consegue descobrir onde estão os principais obstáculos e avaliar quais mudanças podem melhorar o fluxo de fabricação.
O Controle de Produção Industrial contribui para essa análise ao permitir que os responsáveis acompanhem o andamento das ordens, identifiquem diferenças entre o planejado e o realizado e investiguem as causas dos atrasos.
Veja como realizar esse diagnóstico na prática.
Mapeie todas as etapas do processo produtivo
O primeiro passo é conhecer o caminho percorrido pelos materiais, desde sua entrada na fabricação até a finalização do produto.
Esse levantamento ajuda a visualizar a sequência das atividades e identificar quais operações dependem umas das outras.
Em uma metalúrgica, por exemplo, o processo pode seguir esta ordem:
Corte → Dobra → Soldagem → Acabamento → Inspeção.
Durante o mapeamento, procure identificar:
-
Quais máquinas e equipamentos participam de cada operação.
-
Qual é a sequência necessária para fabricar o produto.
-
Quais atividades dependem da conclusão de etapas anteriores.
-
Onde os materiais ficam armazenados enquanto aguardam processamento.
-
Quais centros de trabalho recebem maior quantidade de ordens.
Imagine que o setor de corte conclua suas atividades rapidamente, mas as peças permaneçam aguardando vários dias antes da soldagem. Essa informação indica um ponto que merece investigação.
O mapeamento também permite reconhecer movimentações desnecessárias, etapas duplicadas e dificuldades que nem sempre são percebidas durante a rotina.
Registre os tempos de cada operação
Depois de identificar as etapas, é importante compreender quanto tempo cada atividade realmente exige.
Muitas empresas planejam a fabricação considerando apenas o tempo necessário para produzir uma peça, sem observar outras atividades que também ocupam os equipamentos.
Por isso, o levantamento deve considerar:
-
Tempo de preparação das máquinas.
-
Duração da fabricação de cada peça ou lote.
-
Períodos de ajustes e troca de ferramentas.
-
Paradas inesperadas durante a execução.
-
Tempo necessário para finalizar e liberar a operação.
Por exemplo, uma máquina pode levar apenas dois minutos para fabricar uma peça, mas precisar de 30 minutos para preparar um novo lote.
Se esse período não for considerado no planejamento, a programação poderá apresentar uma capacidade maior do que aquela realmente disponível.
Ao comparar os tempos previstos com os registrados durante a execução, fica mais fácil identificar operações que exigem ajustes ou apresentam perdas frequentes.
Compare a capacidade disponível com a carga de produção
Uma das maneiras mais eficientes de investigar gargalos é verificar se os equipamentos possuem capacidade suficiente para atender às ordens programadas.
A capacidade disponível representa o tempo que uma máquina pode dedicar à fabricação, considerando sua disponibilidade real.
Já a carga de produção corresponde ao tempo necessário para executar as atividades previstas.
Considere o seguinte exemplo:
-
Capacidade produtiva disponível: 35 horas por semana.
-
Tempo necessário para atender às ordens: 42 horas.
-
Sobrecarga planejada: 7 horas.
Nesse cenário, existe uma demanda superior à capacidade do equipamento. Se nenhuma alteração for realizada, parte das atividades poderá ficar pendente para o período seguinte.
Entretanto, essa diferença não significa automaticamente que será necessário adquirir outra máquina.
Antes disso, a indústria pode avaliar o sequenciamento das ordens, os tempos de preparação, a possibilidade de redistribuir operações e a existência de períodos improdutivos.
Esse acompanhamento também ajuda a evitar que novos pedidos sejam programados sem considerar os compromissos já assumidos.
Identifique onde as ordens de produção ficam paradas
Outro passo importante é acompanhar o tempo que cada ordem permanece aguardando o início da próxima operação.
Uma peça pode ser fabricada rapidamente, mas passar horas ou dias esperando sua vez em outro equipamento.
Isso aumenta o prazo total de fabricação, mesmo quando o tempo efetivo de processamento é relativamente curto.
Para investigar essas situações, observe:
-
Em quais operações as ordens permanecem aguardando.
-
Quanto tempo existe entre a conclusão de uma etapa e o início da seguinte.
-
Quais máquinas apresentam filas frequentes.
-
Se os materiais necessários estão disponíveis.
-
Se existem interrupções que impedem a continuidade das atividades.
Imagine que uma ordem seja concluída no corte na segunda-feira, mas somente entre na dobra na quarta-feira.
Nesse caso, é necessário descobrir se a espera ocorreu por excesso de ordens, indisponibilidade da máquina, falta de ferramentas ou mudanças na programação.
Registrar essas informações ajuda a diferenciar problemas de capacidade de dificuldades operacionais.
Confirme a causa antes de alterar o planejamento
Encontrar uma operação com atrasos não significa que a verdadeira causa do problema já foi identificada.
Um setor pode apresentar acúmulo de materiais durante determinada semana devido a um pedido excepcional, sem que exista uma restrição frequente em sua capacidade.
Por isso, antes de realizar mudanças, compare os registros de diferentes períodos e ordens de produção.
Procure responder:
-
O problema acontece diariamente ou apenas em situações específicas?
-
Determinados produtos exigem mais tempo de fabricação?
-
A quantidade de pedidos aumentou naquele período?
-
As paradas estão relacionadas a falhas de equipamentos?
-
Existem diferenças entre os tempos cadastrados e os realizados?
Essas respostas ajudam a evitar decisões precipitadas, como modificar toda a programação para resolver uma dificuldade temporária.
Também é importante compreender que o gargalo pode mudar ao longo do tempo.
Uma metalúrgica pode enfrentar sobrecarga na dobra durante a fabricação de determinado produto e, posteriormente, apresentar dificuldades na soldagem devido a uma mudança no volume ou nas características dos pedidos.
Por isso, a identificação de gargalos não deve ser realizada apenas uma vez. O acompanhamento contínuo das ordens, dos tempos e da capacidade permite reconhecer novas restrições e ajustar o planejamento conforme as necessidades reais da produção.
Quais são as principais causas dos gargalos industriais?
Os gargalos industriais nem sempre estão relacionados à velocidade das máquinas. Muitas vezes, a dificuldade está na forma como as atividades são planejadas, na disponibilidade de materiais ou na organização das etapas de fabricação.
Uma indústria pode possuir equipamentos modernos e, mesmo assim, enfrentar atrasos porque determinadas operações recebem mais trabalho do que conseguem executar.
Por isso, o Controle de Produção Industrial deve considerar diferentes fatores que interferem no fluxo produtivo. Entender essas causas ajuda a identificar problemas com mais precisão e escolher medidas adequadas para cada situação.
Planejamento inadequado das ordens de produção
Quando várias ordens são direcionadas ao mesmo equipamento sem considerar sua capacidade disponível, a tendência é que as atividades se acumulem.
Isso acontece, por exemplo, quando uma metalúrgica programa diferentes pedidos para uma única máquina de corte, mas o tempo necessário para executá-los ultrapassa as horas disponíveis.
Como consequência, algumas ordens precisam aguardar, os prazos podem ser comprometidos e as operações seguintes ficam sujeitas a atrasos.
Para evitar esse problema, é importante distribuir as atividades considerando a capacidade dos equipamentos, o tempo de fabricação e as prioridades dos pedidos.
Falta de matéria-prima no momento da fabricação
A ausência de materiais também pode provocar interrupções, mesmo quando os equipamentos estão disponíveis.
Imagine uma empresa que precisa fabricar estruturas metálicas, mas não possui a quantidade necessária de chapas de aço para concluir as ordens programadas.
Nesse cenário, a fabricação fica interrompida até que os materiais sejam disponibilizados, prejudicando o cumprimento dos prazos.
Por isso, integrar o planejamento da produção ao controle de estoque e às compras ajuda a identificar necessidades de abastecimento antes do início das atividades.
Paradas inesperadas de máquinas e equipamentos
Falhas mecânicas, problemas elétricos e manutenções corretivas podem reduzir significativamente o tempo disponível para produzir.
Quando um equipamento essencial fica indisponível, as ordens destinadas a ele começam a se acumular, podendo comprometer outras etapas.
Por exemplo, uma falha em uma máquina de dobra pode impedir que as peças avancem para a soldagem, mesmo que os demais equipamentos estejam funcionando normalmente.
Registrar a frequência, a duração e os motivos dessas paradas permite identificar problemas recorrentes e avaliar ações de manutenção preventiva.
Tempo excessivo de preparação e regulagem
Nem todo o tempo ocupado por uma máquina corresponde à fabricação de produtos.
Algumas operações exigem trocas de ferramentas, ajustes de medidas, substituição de matrizes e regulagens antes do início de novos lotes.
Em uma metalúrgica que trabalha com diferentes modelos de peças, essas preparações podem ocorrer diversas vezes ao longo do dia.
Quando não são consideradas na programação, acabam reduzindo a capacidade disponível e provocando atrasos inesperados.
Uma alternativa é avaliar a sequência das ordens e, quando tecnicamente possível, agrupar operações semelhantes para diminuir a frequência de ajustes.
Desbalanceamento entre as etapas produtivas
O desbalanceamento acontece quando as operações possuem capacidades muito diferentes e não conseguem manter um fluxo contínuo de materiais.
Por exemplo, o setor de corte pode concluir 100 peças por hora, enquanto a soldagem consegue processar apenas 60 unidades no mesmo período.
Se todas as peças dependerem dessas duas operações, haverá tendência de acúmulo antes da soldagem.
Nesse caso, aumentar a velocidade do corte não necessariamente melhora a quantidade de produtos finalizados.
O ideal é analisar a capacidade de cada etapa e verificar quais ajustes podem melhorar o equilíbrio do processo produtivo.
Problemas de qualidade e excesso de retrabalho
Erros de fabricação também podem provocar gargalos porque exigem que determinadas peças retornem para correções.
Uma peça com medidas incorretas, por exemplo, pode precisar passar novamente por ajustes de corte ou acabamento.
Além do desperdício de materiais, o retrabalho ocupa equipamentos que poderiam estar executando novas ordens.
Quando essas situações acontecem frequentemente, a capacidade produtiva disponível diminui e os atrasos podem se acumular.
Por isso, acompanhar os principais motivos de defeitos e identificar em quais operações eles surgem ajuda a prevenir novas ocorrências.
Mudanças constantes nas prioridades de produção
Alterar a sequência das ordens repetidamente pode comprometer a organização da fábrica.
Imagine que uma metalúrgica interrompa a fabricação de determinado lote para atender a um pedido urgente. Pouco depois, outra solicitação recebe prioridade e exige uma nova troca de ferramentas.
Essas mudanças podem aumentar o tempo de preparação, deixar materiais aguardando e dificultar o cumprimento das ordens anteriormente programadas.
Embora algumas alterações sejam necessárias, é importante avaliar seus impactos antes de modificar a programação.
Estabelecer critérios claros para definir prioridades ajuda a manter maior previsibilidade nas atividades.
Por que identificar a causa do gargalo antes de aplicar uma solução?
Resolver um gargalo exige compreender o que realmente está impedindo a produção de avançar.
Se uma máquina apresenta peças acumuladas, por exemplo, a primeira decisão não deve ser aumentar sua velocidade ou adquirir outro equipamento. É necessário verificar se a dificuldade está relacionada à capacidade, aos materiais, aos tempos de preparação ou à programação das ordens.
Uma mudança realizada sem essa análise pode apenas transferir o acúmulo de trabalho para outra etapa.
Por isso, acompanhar os registros de fabricação, comparar os tempos previstos com os realizados e investigar as interrupções permite tomar decisões mais consistentes.
Dessa forma, a indústria consegue direcionar seus esforços aos problemas que realmente limitam o fluxo produtivo, buscando melhorias sem criar novas dificuldades em outras operações.
Principais sinais de gargalos no processo produtivo e possíveis soluções
Identificar os sinais de gargalos é fundamental para compreender quais situações estão prejudicando o desempenho da indústria. Atrasos frequentes, acúmulo de materiais e equipamentos parados podem indicar dificuldades no planejamento ou na execução das atividades.
Com o Controle de Produção Industrial, é possível acompanhar essas ocorrências, investigar suas causas e definir ações para melhorar a organização das operações.
A tabela abaixo apresenta alguns dos problemas mais comuns encontrados no chão de fábrica, suas possíveis causas e medidas que podem ajudar a solucioná-los.
|
Sinal identificado |
Possível causa |
Ação recomendada |
|---|---|---|
|
Peças acumuladas antes de uma máquina |
Capacidade insuficiente |
Comparar a carga de trabalho com a capacidade da operação. |
|
Ordens frequentemente atrasadas |
Programação acima da capacidade |
Revisar os prazos e a sequência das ordens de produção. |
|
Equipamentos parados |
Falhas ou manutenção não planejada |
Registrar as paradas e avaliar ações de manutenção preventiva. |
|
Produção aguardando materiais |
Falta de abastecimento |
Conferir as necessidades e a disponibilidade de matéria-prima. |
|
Tempo de fabricação elevado |
Preparação e regulagem demoradas |
Analisar os tempos de setup e a preparação dos equipamentos. |
|
Excesso de retrabalho |
Problemas de qualidade |
Investigar os defeitos e identificar suas principais causas. |
|
Produção abaixo do previsto |
Diferenças entre planejamento e execução |
Analisar os apontamentos e os indicadores de produção. |
Como definir quais gargalos devem ser corrigidos primeiro?
Nem todos os problemas identificados precisam ser resolvidos ao mesmo tempo. O ideal é priorizar aqueles que mais comprometem a quantidade de produtos finalizados, os prazos de entrega e a continuidade das operações.
Por exemplo, se uma metalúrgica apresenta pequenos atrasos no acabamento, mas a soldagem acumula ordens diariamente e impede o avanço da fabricação, investigar a capacidade da soldagem pode ser mais importante naquele momento.
Para estabelecer prioridades, considere a frequência do problema, o tempo perdido, a quantidade de ordens afetadas e a influência da operação sobre as demais etapas.
Depois de aplicar uma melhoria, acompanhe os resultados para verificar se o problema foi reduzido e se não surgiram novas restrições em outros setores.
Dessa maneira, a empresa consegue realizar ajustes de forma gradual, concentrando os esforços nos pontos que realmente prejudicam o fluxo produtivo, sem modificar desnecessariamente todas as operações da fábrica.
Quais indicadores ajudam a encontrar gargalos na produção?
Acompanhar os indicadores de produção é uma das maneiras mais eficientes de identificar onde a fábrica está perdendo tempo e capacidade produtiva. Essas informações permitem avaliar o desempenho das operações e perceber problemas que nem sempre são visíveis durante a rotina.
Com o Controle de Produção Industrial, os gestores conseguem comparar resultados, acompanhar a utilização dos equipamentos e investigar os motivos que impedem o cumprimento do planejamento.
Entretanto, não basta reunir números. É importante entender o que cada indicador representa e como utilizá-lo para reconhecer possíveis restrições no processo produtivo.
Tempo de ciclo e tempo de espera
O tempo de ciclo representa o período necessário para executar uma operação ou produzir uma unidade, conforme o critério de medição utilizado pela empresa. Já o tempo de espera corresponde ao intervalo em que um material permanece aguardando o início da próxima atividade.
Imagine que uma peça metálica precise de apenas cinco minutos para passar pela dobra, mas permaneça duas horas aguardando sua vez na máquina.
Nesse caso, o maior problema não está necessariamente na velocidade da operação, mas no tempo em que o material fica parado.
Comparar essas informações ajuda a identificar filas excessivas, dificuldades no sequenciamento das ordens e possíveis limitações de capacidade.
Capacidade produtiva e utilização dos equipamentos
A capacidade produtiva indica quanto uma máquina ou setor consegue fabricar em determinado período, considerando suas condições de funcionamento.
Já a utilização mostra quanto da capacidade disponível está sendo ocupada pelas atividades programadas ou executadas.
Por exemplo, se uma máquina possui 40 horas produtivas disponíveis na semana e recebe ordens que exigem 36 horas, sua carga programada corresponde a 90% da capacidade disponível.
Essa comparação ajuda a identificar equipamentos sobrecarregados e verificar se existe espaço para novas ordens.
É importante considerar paradas previstas, manutenções e tempos de preparação para não superestimar a capacidade real da fábrica.
Produção planejada versus realizada
Comparar o planejamento com os resultados alcançados permite verificar se as operações estão cumprindo as quantidades e os prazos estabelecidos.
Imagine que uma metalúrgica programe a fabricação de 500 peças durante a semana, mas consiga finalizar apenas 420.
A diferença de 80 peças indica que o resultado ficou abaixo do previsto e precisa ser investigado.
O responsável pode analisar quais ordens ficaram pendentes, em quais etapas ocorreram atrasos e se houve falta de materiais ou indisponibilidade de equipamentos.
Esse indicador é especialmente útil para reconhecer dificuldades recorrentes e melhorar a precisão dos próximos planejamentos.
Índice de retrabalho e paradas
O retrabalho representa atividades adicionais necessárias para corrigir produtos que não atenderam aos requisitos de qualidade.
Já os registros de paradas mostram quanto tempo os equipamentos ficaram indisponíveis e quais situações provocaram as interrupções.
Por exemplo, se uma máquina permanece parada repetidamente por problemas de regulagem, parte de sua capacidade deixa de ser utilizada na fabricação.
Da mesma forma, peças que precisam retornar para correção ocupam tempo que poderia ser destinado a novas ordens.
Acompanhar a frequência dessas ocorrências, sua duração e seus motivos ajuda a identificar perdas produtivas e definir ações para reduzir problemas recorrentes.
Como reduzir gargalos sem comprometer a qualidade da produção?
Depois de identificar as principais restrições, o próximo passo é avaliar quais melhorias podem tornar o processo produtivo mais organizado e eficiente.
Entretanto, reduzir gargalos não significa simplesmente acelerar máquinas ou exigir que mais peças sejam fabricadas em menos tempo.
As mudanças precisam respeitar a capacidade dos equipamentos, os padrões de qualidade e as condições reais de funcionamento da indústria.
O objetivo é melhorar a continuidade das operações, reduzir esperas desnecessárias e utilizar os recursos disponíveis de maneira mais equilibrada.
Priorize a operação que limita o fluxo produtivo
Quando uma etapa possui capacidade inferior à demanda recebida, ela pode determinar o ritmo de toda a fabricação.
Por isso, antes de aumentar a velocidade de outros equipamentos, é importante avaliar o que pode ser melhorado nessa operação.
Imagine que o corte consiga produzir 150 peças por hora, enquanto a dobra processe apenas 90.
Acelerar o corte não aumentará necessariamente a quantidade de produtos finalizados. Nesse cenário, pode ser mais útil investigar as causas que limitam a capacidade da dobra.
Entre as possibilidades estão reduzir tempos de preparação, organizar melhor os lotes e diminuir interrupções evitáveis.
Ajuste a programação das ordens de produção
Uma programação bem organizada ajuda a evitar que vários pedidos sejam direcionados ao mesmo equipamento sem considerar sua disponibilidade.
Para isso, é importante avaliar a capacidade dos centros de trabalho, os tempos necessários para cada operação e os prazos de entrega.
Algumas medidas incluem:
-
Distribuir as ordens conforme a capacidade disponível.
-
Definir prioridades considerando os compromissos de entrega.
-
Evitar iniciar mais atividades do que as etapas seguintes conseguem processar.
-
Revisar a sequência de fabricação quando surgirem imprevistos.
Esses cuidados contribuem para diminuir filas desnecessárias e melhorar a previsibilidade da produção.
Reduza paradas e perdas de tempo
Interrupções frequentes podem comprometer a capacidade produtiva, especialmente quando acontecem em equipamentos essenciais para a continuidade das operações.
O primeiro passo é registrar os motivos e a duração dessas paradas.
Com essas informações, a indústria pode identificar falhas recorrentes, organizar melhor a preparação das máquinas e avaliar quais atividades de manutenção precisam ser priorizadas.
Também vale observar se trocas constantes de ferramentas e regulagens poderiam ser organizadas de maneira mais eficiente.
Esses ajustes devem preservar os procedimentos de segurança e os requisitos de qualidade, evitando que a busca por velocidade provoque novos problemas.
Melhore o abastecimento de materiais
Uma programação adequada depende da disponibilidade dos materiais necessários para executar cada ordem.
Quando chapas, componentes ou outros insumos não estão disponíveis no momento correto, os equipamentos podem ficar parados mesmo que exista capacidade para produzir.
Para reduzir esse risco, a indústria deve verificar as necessidades de matéria-prima antes de liberar as atividades.
Também é importante acompanhar as quantidades disponíveis em estoque, os materiais já comprometidos com outras ordens e as previsões de recebimento.
Essa organização ajuda a evitar interrupções e permite identificar antecipadamente possíveis dificuldades de abastecimento.
Avalie os resultados depois das mudanças
Depois de aplicar uma melhoria, é necessário verificar se ela realmente contribuiu para o desempenho produtivo.
Para isso, compare indicadores registrados antes e depois dos ajustes, observando o tempo de espera, a quantidade finalizada, as paradas e o cumprimento das ordens.
Por exemplo, se uma mudança no sequenciamento reduziu o acúmulo de peças na dobra, vale conferir se a soldagem passou a receber mais materiais do que consegue processar.
Essa análise permite identificar se a restrição foi reduzida ou apenas transferida para outra etapa.
É importante lembrar que os resultados dependem das características da fábrica, da qualidade dos registros e da execução das ações planejadas. Nem toda melhoria gera aumento imediato de produtividade, mas o acompanhamento contínuo permite realizar ajustes mais seguros e fundamentados nas necessidades reais da operação.
Como um sistema de controle de produção industrial ajuda a identificar gargalos?
Identificar gargalos pode ser mais difícil quando as informações da fábrica estão espalhadas entre planilhas, anotações e controles separados. Nessas situações, os responsáveis precisam consultar diferentes registros para descobrir o andamento das ordens e entender por que determinados pedidos estão atrasados.
Um sistema de Controle de Produção Industrial ajuda a organizar essas informações, permitindo acompanhar as etapas de fabricação e comparar o planejamento com os resultados registrados.
Com dados centralizados, fica mais fácil investigar problemas operacionais, reconhecer atrasos recorrentes e tomar decisões relacionadas à capacidade produtiva.
Acompanhamento das ordens de produção em cada etapa
Um dos principais benefícios de utilizar um sistema de gestão industrial é a possibilidade de acompanhar o andamento das ordens de fabricação.
Dependendo das funcionalidades disponíveis, o responsável pode consultar quais atividades estão em execução, quais foram finalizadas e quais permanecem aguardando processamento.
Imagine uma metalúrgica que trabalha com corte, dobra, soldagem e acabamento.
Ao consultar determinada ordem, o gestor identifica que as peças passaram pelo corte e pela dobra, mas ainda aguardam o início da soldagem.
Com essa informação, ele pode investigar o motivo da espera, verificar outras ordens programadas para o setor e identificar possíveis dificuldades na sequência das operações.
Esse acompanhamento contribui para localizar atrasos sem depender exclusivamente de verificações presenciais em cada etapa.
Registro das quantidades produzidas e das paradas
Para compreender o desempenho da fábrica, não basta saber quais ordens estão abertas. Também é importante registrar o que realmente aconteceu durante a fabricação.
Um sistema com recursos de apontamento pode permitir o acompanhamento de informações como:
-
Quantidade de peças produzidas em cada operação.
-
Quantidade de produtos concluídos e pendentes.
-
Horários de início e término das atividades.
-
Interrupções registradas durante a fabricação.
-
Motivos de paradas e dificuldades operacionais.
Esses registros ajudam a identificar diferenças entre a programação e a execução.
Por exemplo, quando uma máquina apresenta resultados abaixo do previsto, é possível verificar se ocorreram paradas frequentes ou se o tempo de fabricação foi maior do que o esperado.
Comparação entre tempos previstos e realizados
Outra aplicação importante é a análise do tempo necessário para executar as ordens.
Ao comparar os tempos cadastrados no planejamento com os registrados durante a produção, a empresa consegue identificar operações que apresentam diferenças recorrentes.
Imagine que uma ordem tenha sido programada para utilizar quatro horas de máquina, mas sua execução tenha exigido seis horas.
Essa diferença pode estar relacionada a ajustes, interrupções ou estimativas que não representam mais as condições reais da operação.
Quando esse comportamento se repete, vale revisar os tempos utilizados na programação.
Além disso, sistemas que oferecem recursos de análise de carga e capacidade podem ajudar a verificar se os centros de trabalho possuem disponibilidade suficiente para atender às ordens previstas.
Identificação de atrasos e análise do histórico produtivo
Os registros acumulados ao longo do tempo permitem observar situações que nem sempre são percebidas em uma única ordem.
Se determinados produtos apresentam atrasos frequentes na mesma operação, por exemplo, o histórico pode ajudar a identificar um padrão.
Também é possível comparar períodos, verificar a frequência de interrupções e compreender como mudanças na programação influenciam o andamento das atividades, conforme os relatórios disponíveis.
Entretanto, a utilização de um sistema não elimina a necessidade de acompanhamento.
A qualidade das análises depende de cadastros atualizados, tempos corretamente informados e apontamentos realizados de maneira consistente.
Portanto, a tecnologia deve funcionar como apoio à organização e à interpretação das informações, enquanto as decisões continuam dependendo do conhecimento sobre os processos da fábrica.
Quais erros devem ser evitados ao investigar gargalos industriais?
Encontrar um gargalo não significa que sua causa esteja imediatamente esclarecida. Algumas decisões tomadas sem uma análise adequada podem aumentar os custos, prejudicar a programação ou simplesmente transferir o problema para outra etapa.
Por isso, antes de modificar o processo produtivo, é importante reconhecer os erros mais comuns durante a investigação.
Considerar máquinas ocupadas como sinal de eficiência
Manter todos os equipamentos funcionando constantemente não significa que a fábrica esteja produzindo de maneira eficiente.
Uma máquina pode fabricar grandes quantidades de peças que permanecerão aguardando processamento na operação seguinte.
Nesse caso, a produção antecipada aumenta o estoque em processo, mas não necessariamente contribui para finalizar mais pedidos.
O ideal é avaliar como cada equipamento participa do fluxo produtivo e se sua atividade está alinhada à capacidade das demais operações.
Investir em equipamentos sem identificar a verdadeira restrição
Comprar uma nova máquina pode parecer uma solução quando existem atrasos frequentes. Entretanto, esse investimento precisa ser fundamentado em informações concretas.
Imagine uma metalúrgica que adquire outro equipamento de corte para aumentar a produção, mesmo que o principal acúmulo de ordens esteja na soldagem.
Nesse cenário, a capacidade de corte aumenta, mas a quantidade de produtos finalizados pode continuar limitada pela operação seguinte.
Antes de investir, é necessário verificar onde realmente existe falta de capacidade e quais alternativas podem ser consideradas.
Confundir atrasos isolados com gargalos permanentes
Uma interrupção temporária nem sempre indica que determinada operação representa uma restrição constante.
Por exemplo, a falta de uma ferramenta específica pode atrasar uma ordem durante um dia, sem comprometer normalmente a capacidade daquele setor.
Por outro lado, atrasos repetidos na mesma etapa podem indicar dificuldades que exigem investigação.
A diferença está na frequência, na duração e no impacto do problema sobre as demais operações.
Analisar registros de diferentes períodos ajuda a distinguir ocorrências pontuais de limitações recorrentes.
Avaliar somente a quantidade de peças produzidas
A quantidade fabricada é um indicador importante, mas não revela todos os problemas existentes no processo produtivo.
Uma máquina pode apresentar bom volume de produção enquanto as peças permanecem aguardando por longos períodos entre as operações.
Por isso, acompanhar apenas as unidades produzidas pode dificultar a identificação de filas e atrasos.
Uma análise mais completa considera também os tempos de espera, a duração das operações e a quantidade de ordens concluídas dentro do prazo.
Essas informações ajudam a compreender se a fabricação está avançando de maneira equilibrada.
Realizar mudanças sem acompanhar os resultados
Outro erro comum é modificar a programação, alterar a distribuição das atividades ou ajustar processos sem verificar os efeitos dessas decisões.
Uma melhoria pode reduzir o tempo de espera em determinado setor, mas provocar sobrecarga na operação seguinte.
Por exemplo, ao acelerar a dobra, a fábrica pode passar a enviar mais peças para a soldagem do que esse setor consegue processar.
Para evitar esse problema, é importante comparar os indicadores antes e depois das mudanças.
O acompanhamento permite verificar se a ação realmente contribuiu para melhorar o fluxo produtivo ou se serão necessários novos ajustes.
Dessa forma, a indústria consegue direcionar suas decisões com base no desempenho real das operações, evitando investimentos desnecessários e mudanças que não resolvem as causas dos atrasos.
Como manter o acompanhamento dos gargalos no dia a dia da fábrica?
Identificar um gargalo e aplicar uma solução não significa que o problema esteja definitivamente resolvido. A quantidade de pedidos, a disponibilidade dos equipamentos e as necessidades de fabricação podem mudar, criando novas dificuldades ao longo do tempo.
Por isso, o acompanhamento precisa fazer parte da rotina industrial. Com processos organizados e informações atualizadas, fica mais fácil reconhecer atrasos, avaliar a capacidade dos setores e realizar ajustes antes que os problemas comprometam os prazos de entrega.
Uma maneira prática de manter esse controle é estabelecer seis etapas de acompanhamento.
Planejar as ordens de produção
O primeiro passo é organizar as atividades considerando os pedidos recebidos, os prazos de entrega e a capacidade disponível dos equipamentos.
Antes de iniciar a fabricação, é importante verificar se existem materiais suficientes e se os centros de trabalho conseguem atender à programação estabelecida.
Esse cuidado ajuda a evitar sobrecargas e ordens que ficam paradas por falta de recursos.
Registrar a execução das atividades
Durante a fabricação, é necessário acompanhar o andamento das ordens e registrar informações relevantes sobre cada operação.
Entre os principais registros estão as quantidades produzidas, os horários de execução, as paradas e os motivos de interrupção.
Esses dados permitem compreender o que realmente aconteceu no chão de fábrica, facilitando a identificação de dificuldades que não foram previstas no planejamento.
Conferir atrasos e ordens pendentes
A conferência deve identificar quais atividades estão dentro do prazo e quais apresentam dificuldades para avançar.
Por exemplo, se várias ordens permanecem aguardando a mesma máquina, vale investigar se existe uma fila acima do esperado.
Também é importante verificar se os atrasos estão relacionados à capacidade dos equipamentos, à disponibilidade de materiais ou a problemas operacionais.
Comparar o planejado com o realizado
Depois de reunir as informações, o responsável deve comparar os resultados alcançados com aquilo que foi programado.
Essa análise pode considerar a quantidade de peças finalizadas, os tempos de fabricação, a utilização dos equipamentos e os prazos das ordens.
Quando existem diferenças significativas, é necessário investigar suas causas antes de modificar a programação.
Corrigir os problemas identificados
Com as causas esclarecidas, a indústria pode definir ações para melhorar o fluxo produtivo.
As correções podem envolver ajustes na sequência das ordens, melhorias na preparação das máquinas, revisão do abastecimento ou medidas para reduzir paradas recorrentes.
O ideal é priorizar as operações que mais comprometem a conclusão dos pedidos, evitando mudanças desnecessárias em toda a fábrica.
Acompanhar os resultados das melhorias
Após realizar os ajustes, é importante observar se os problemas diminuíram e se as operações passaram a funcionar de maneira mais equilibrada.
Por exemplo, uma mudança na programação pode reduzir o acúmulo de peças na dobra, mas aumentar a quantidade de materiais aguardando soldagem.
Nesse caso, será necessário avaliar a nova situação.
Esse acompanhamento contínuo ajuda a verificar se as melhorias foram mantidas e permite adaptar o planejamento conforme as necessidades da produção.
Conclusão: identificar o gargalo é o primeiro passo para produzir melhor
Melhorar a produtividade de uma indústria não significa apenas aumentar a velocidade das máquinas, mas compreender como cada etapa influencia o resultado final da fabricação.
O acompanhamento das ordens, dos tempos de execução, da capacidade dos equipamentos e das paradas permite identificar onde surgem atrasos e quais operações precisam de atenção.
Com o Controle de Produção Industrial, a empresa consegue organizar essas informações e tomar decisões com base em registros, em vez de depender somente da percepção sobre o funcionamento da fábrica.
Ao combinar planejamento, acompanhamento e ferramentas de gestão industrial, torna-se possível investigar problemas com maior precisão e realizar melhorias contínuas, respeitando as condições e as necessidades reais de cada processo produtivo.
Leia também: Sua fábrica enfrenta atrasos e gargalos? Descubra como melhorar o controle da produção!
Sua produção está travando? Descubra como identificar gargalos antes que causem atrasos!
Entenda como um sistema PCP pode ajudar a acompanhar as etapas da fabricação, identificar dificuldades e melhorar a organização das atividades industriais.
Falta controle sobre o que acontece na fábrica? Veja como um sistema pode transformar sua gestão!
Descubra como centralizar informações, acompanhar ordens de produção e organizar processos para tomar decisões com mais segurança.
Atrasos estão prejudicando suas entregas? Saiba como planejar a produção e evitar gargalos!
Conheça práticas de planejamento e controle da produção que ajudam a organizar prioridades, acompanhar materiais e reduzir dificuldades durante a fabricação.
Tenha mais clareza sobre o que acontece no chão de fábrica
Acompanhe ordens de produção, prioridades e capacidade produtiva com um sistema desenvolvido para as necessidades das metalúrgicas.
Descubra como o MetalurgicaPro pode ajudar sua indústria
Perguntas frequentes
O que é um gargalo na produção industrial?
Como identificar gargalos em uma metalúrgica?
Quais indicadores ajudam a encontrar gargalos?
Como reduzir os gargalos na fabricação?
Como um sistema de gestão industrial ajuda a melhorar a produtividade?
Você também pode se interessar