Uma máquina pronta para operar, funcionários disponíveis e pedidos aguardando fabricação não significam que a produção conseguirá avançar. Basta faltar uma chapa de aço com a espessura correta, um componente de montagem ou um insumo de soldagem para interromper uma ordem e comprometer as próximas etapas. Para evitar essas situações, é necessário conferir os materiais antes de programar a fabricação, calcular o consumo previsto, acompanhar os prazos dos fornecedores e identificar antecipadamente possíveis faltas. Um sistema PCP auxilia nesse processo ao relacionar pedidos, estoques, compras e ordens de produção. Neste artigo, você entenderá como identificar as causas das paradas, calcular necessidades de matéria-prima e estruturar uma rotina de abastecimento mais confiável.
O que você vai aprender neste artigo?
-
Por que a produção pode parar mesmo quando existem materiais registrados no estoque.
-
Como calcular a quantidade de matéria-prima necessária antes de iniciar uma ordem de produção.
-
Quando realizar compras considerando o consumo, o estoque disponível e os prazos dos fornecedores.
-
Como utilizar o planejamento e controle da produção para antecipar riscos de desabastecimento.
-
Quais medidas tomar quando um insumo essencial está acabando e como acompanhar os resultados.
Por que a produção para por falta de matéria-prima?
As paradas por falta de matéria-prima acontecem quando determinado material não está disponível, na quantidade, especificação ou momento necessários para executar uma operação. O problema pode surgir mesmo com saldo positivo no estoque, principalmente quando existem reservas, divergências de cadastro, atrasos de fornecedores ou consumo superior ao planejado.
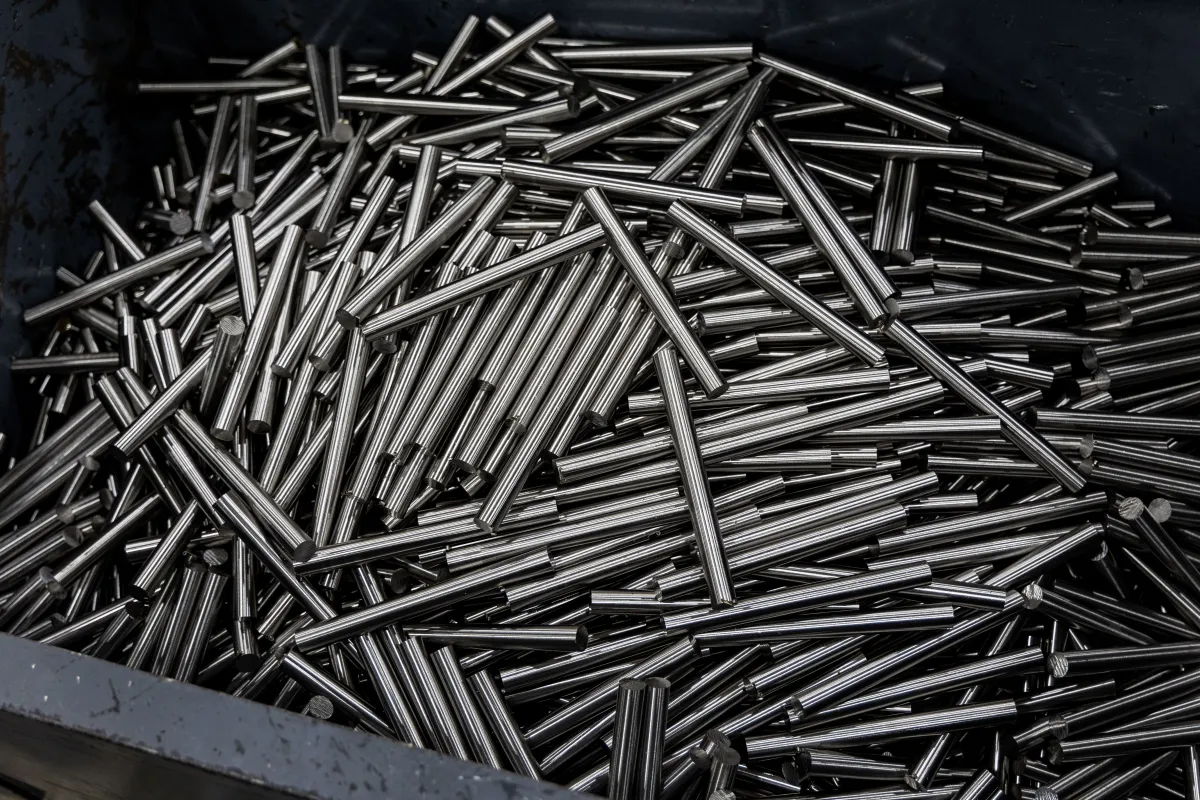
Em uma metalúrgica, por exemplo, uma ordem pode exigir chapas de aço de determinada espessura para iniciar o corte.
A empresa possui várias chapas armazenadas, mas nenhuma atende às especificações técnicas do produto. Nesse caso, existe estoque físico, porém não há material adequado para executar aquela ordem.
Outras situações também provocam interrupções:
-
Compras realizadas sem considerar a programação da produção.
-
Matérias-primas utilizadas sem registro de consumo.
-
Componentes comprometidos com outras ordens de produção.
-
Alterações no desenho técnico sem atualização da estrutura do produto.
-
Perdas durante corte, usinagem ou montagem superiores às estimadas.
-
Materiais recebidos que ainda dependem de inspeção ou liberação.
-
Fornecedores que entregam depois da data necessária.
Um sistema PCP precisa considerar essas informações conjuntamente. Consultar apenas a quantidade armazenada não é suficiente para determinar se a produção poderá continuar.
Como pequenas faltas afetam toda a programação?
Imagine uma indústria responsável pela fabricação de estruturas metálicas.
O processo envolve corte, dobra, soldagem, acabamento e montagem. O material necessário para o corte está disponível, mas alguns componentes utilizados na montagem ainda não chegaram.
A empresa decide iniciar a fabricação mesmo assim.
As primeiras operações avançam normalmente. Entretanto, quando as estruturas chegam à montagem, não existem componentes suficientes para finalizar os produtos.
Como consequência, podem surgir:
-
Peças parcialmente concluídas aguardando materiais.
-
Ocupação desnecessária de áreas de armazenamento intermediário.
-
Dificuldade para organizar novas ordens.
-
Reprogramação de máquinas e equipes.
-
Atrasos na entrega dos pedidos.
O problema não está necessariamente na capacidade produtiva. Está na falta de sincronização entre a programação das operações e a disponibilidade dos materiais em cada etapa.
Por isso, o PCP deve verificar não apenas se uma ordem pode começar, mas se os materiais estarão disponíveis nas datas em que cada operação precisará utilizá-los.
Como um sistema PCP identifica a falta de materiais antes da produção?
Um sistema PCP ajuda a antecipar faltas ao comparar aquilo que a indústria pretende fabricar com os materiais necessários, as quantidades disponíveis e as entregas previstas. Essa análise permite identificar quais componentes apresentam risco de indisponibilidade e quais ordens precisam de ajustes antes da liberação para o chão de fábrica.
Relacionando pedidos de clientes com a necessidade de produção
O processo começa pela análise da demanda.
Considere uma empresa que recebeu três pedidos:
-
150 suportes metálicos para entrega na próxima semana.
-
200 estruturas para equipamentos industriais.
-
100 conjuntos de peças usinadas.
Cada produto utiliza materiais diferentes, e alguns componentes podem aparecer em mais de uma estrutura de fabricação.
O PCP precisa identificar quanto deverá ser produzido, quais matérias-primas serão utilizadas e em qual momento cada operação está prevista.
Dessa forma, a empresa não analisa as necessidades de cada pedido isoladamente, evitando que duas ordens contem com a mesma quantidade de matéria-prima disponível.
Utilizando o MRP para calcular as necessidades de materiais
O MRP, ou Planejamento das Necessidades de Materiais, é um método utilizado para calcular os componentes necessários à produção, considerando quantidades, datas e informações dos estoques.
Ele trabalha principalmente com:
-
Plano de produção e datas previstas.
-
Estrutura dos produtos, também chamada de lista de materiais ou BOM.
-
Quantidades necessárias de cada componente.
-
Estoque disponível.
-
Materiais já comprometidos.
-
Recebimentos programados.
-
Prazos de compra ou fabricação.
O objetivo é identificar o que será necessário, quanto será necessário e quando cada material deverá estar disponível.
O SENAI, em sua formação de Planejamento e Controle da Produção, aborda o MRP juntamente com administração de estoques, ponto de pedido e programação produtiva.
Na prática, um sistema PCP com recursos adequados de planejamento de materiais pode utilizar essas informações para indicar necessidades de compra ou reposição.
Entretanto, o resultado depende da atualização da estrutura dos produtos, dos saldos e das datas de entrega. Informações incorretas podem gerar cálculos aparentemente consistentes, mas incompatíveis com a situação real da fábrica.
Diferenciando estoque físico e estoque disponível
Um erro frequente é considerar toda a quantidade armazenada como disponível para novas ordens.
É necessário distinguir:
-
Estoque físico: quantidade existente na empresa.
-
Estoque reservado: materiais comprometidos com outras ordens.
-
Estoque bloqueado: materiais indisponíveis, por exemplo, por problemas de qualidade.
-
Estoque disponível: quantidade efetivamente livre e adequada para novas necessidades.
-
Recebimentos previstos: materiais comprados ou em transferência que ainda não foram liberados para utilização.
Uma compra com entrega prevista para depois do início da fabricação não resolve uma necessidade imediata.
O sistema deve avaliar a disponibilidade conforme a data da operação, e não simplesmente adicionar todas as compras futuras ao estoque atual.
Como calcular a matéria-prima necessária antes de iniciar uma ordem de produção?
O cálculo deve partir da quantidade programada para fabricação e do consumo previsto na estrutura do produto. Depois, é necessário considerar perdas, verificar os materiais efetivamente disponíveis e descontar os recebimentos confirmados que ocorrerão antes da utilização. O resultado mostra se existe necessidade adicional de compra ou reposição.
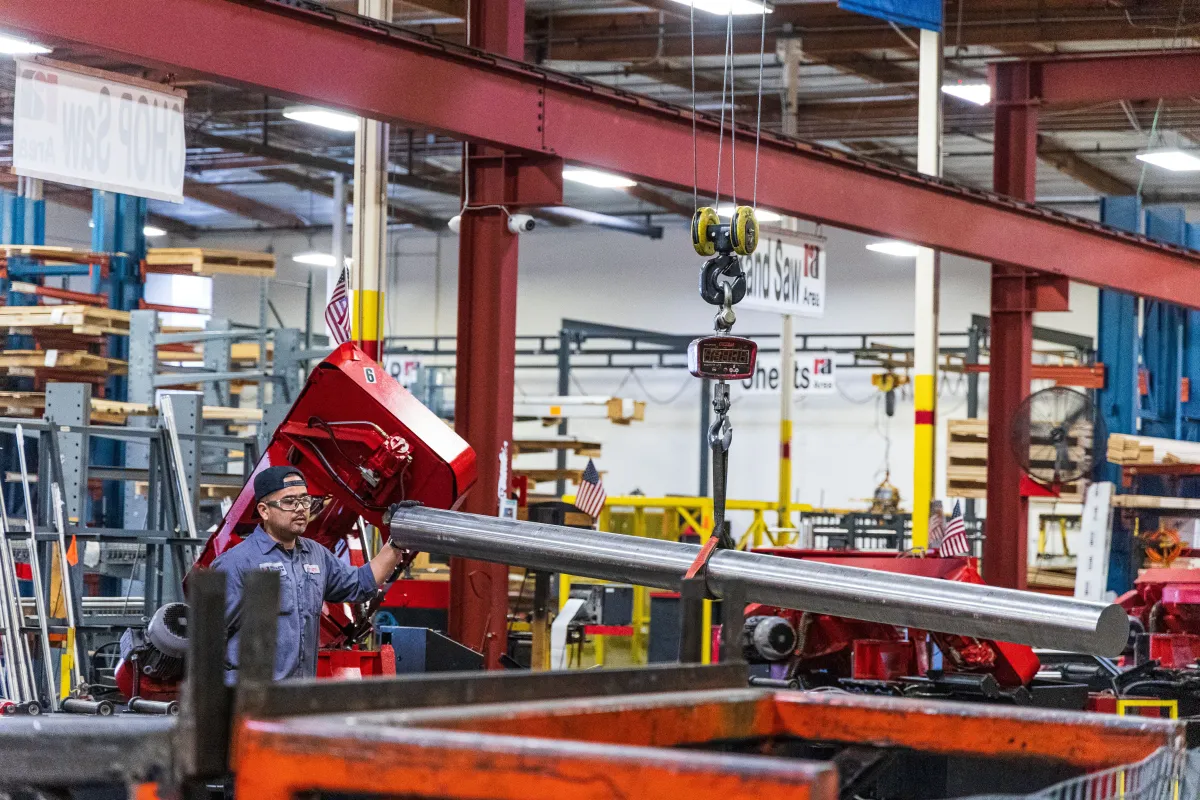
Identifique o consumo previsto por produto
Considere uma metalúrgica que precisa fabricar 120 suportes.
Para simplificar o exemplo, cada suporte utiliza 2 kg de chapa de aço.
A necessidade inicial será:
Necessidade de material = quantidade programada × consumo por unidade
120 × 2 kg = 240 kg
Portanto, a fabricação exige inicialmente 240 kg de material.
Entretanto, esse valor ainda precisa ser confrontado com as perdas previstas.
Inclua as perdas esperadas no planejamento
Dependendo do processo, o corte de chapas pode gerar retalhos, aparas e outros desperdícios.
Suponha que a empresa utilize, para esse produto, uma margem de planejamento equivalente a 5% adicionais sobre o consumo calculado, baseada em seu histórico operacional.
Nesse exemplo:
240 kg × 5% = 12 kg
240 kg + 12 kg = 252 kg
A necessidade bruta considerada será de 252 kg.
Esse percentual é apenas ilustrativo. O valor adequado depende do aproveitamento das chapas, das dimensões das peças, do plano de corte e das perdas reais observadas. Em processos com rendimento definido, o cálculo também pode ser realizado dividindo a necessidade líquida pelo rendimento esperado.
Compare a necessidade com o estoque realmente disponível
Imagine que a situação seja:
-
Estoque físico: 300 kg.
-
Quantidade reservada para outras ordens: 70 kg.
-
Material bloqueado para inspeção: 20 kg.
-
Saldo livre para a nova ordem: 210 kg.
-
Compra confirmada, com liberação prevista antes do corte: 30 kg.
A disponibilidade projetada será:
210 kg + 30 kg = 240 kg
Como a produção precisa de 252 kg, existe uma insuficiência de 12 kg.
Mesmo possuindo 300 kg registrados fisicamente, a fábrica não consegue atender integralmente a nova ordem.
Esse é o tipo de diferença que o planejamento deve identificar antes de liberar a produção.
A necessidade adicional pode ser expressa, de forma simplificada, como:
Necessidade de compra = necessidade bruta + reserva de segurança aplicável − estoque livre − recebimentos disponíveis até a data necessária
No exemplo, a reserva adicional foi considerada igual a zero para simplificar o cálculo, e as perdas já estão incluídas na necessidade bruta.
Também é necessário verificar unidades comerciais, lotes mínimos e condições de fornecimento. Uma falta de 12 kg não significa necessariamente que o fornecedor venderá essa quantidade exata.
O sistema PCP deve permitir que o responsável utilize essas informações para decidir se vale comprar, remanejar materiais ou ajustar a programação.
Quando comprar matéria-prima para evitar interrupções na fabricação?
A compra precisa ser iniciada com antecedência suficiente para que o material seja recebido, conferido e disponibilizado antes da operação produtiva. O momento adequado depende do consumo previsto, do prazo completo de reposição e das reservas necessárias para lidar com atrasos ou variações de demanda.
Calcule o ponto de pedido
O ponto de pedido representa um nível de estoque que indica quando uma reposição deve ser iniciada.
Em uma situação de consumo relativamente estável, pode ser calculado por:
Ponto de pedido = consumo médio diário × prazo de reposição + estoque de segurança
Considere o seguinte exemplo:
-
Consumo médio: 20 kg por dia útil.
-
Prazo completo de reposição: 6 dias úteis.
-
Estoque de segurança definido: 50 kg.
O resultado será:
(20 × 6) + 50 = 170 kg
Nesse cenário simplificado, 170 kg representam a referência para iniciar a reposição.
A finalidade é manter material suficiente durante o período necessário para receber uma nova compra.
Entretanto, o ponto de pedido não substitui o planejamento detalhado da demanda.
Se uma indústria receber uma ordem extraordinária que aumentará significativamente o consumo na próxima semana, o sistema PCP deverá recalcular a necessidade considerando essa programação.
Considere o prazo completo de abastecimento
Outro cuidado é não confundir o prazo informado pelo fornecedor com o tempo efetivamente necessário para disponibilizar o material.
O ciclo pode incluir:
-
Solicitação e aprovação da compra.
-
Confirmação e preparação do pedido pelo fornecedor.
-
Transporte.
-
Recebimento físico.
-
Conferência de quantidade e especificações.
-
Inspeção de qualidade, quando necessária.
-
Armazenamento e liberação para utilização.
Se uma chapa chega na quarta-feira, mas somente pode ser liberada para o corte na quinta-feira, o planejamento não deve tratá-la como disponível na quarta.
Esse cuidado é especialmente importante para matérias-primas com especificações técnicas, rastreabilidade de lotes ou exigências de inspeção.
Defina estoques de segurança conforme a criticidade
Nem todos os insumos precisam da mesma quantidade de reserva.
A definição deve considerar:
-
Frequência e variação do consumo.
-
Tempo de reposição.
-
Histórico de atrasos.
-
Facilidade de encontrar fornecedores alternativos.
-
Custo de armazenamento.
-
Impacto de uma possível falta.
-
Restrições de validade ou obsolescência.
Uma chapa especial utilizada apenas em uma encomenda não deve necessariamente receber a mesma política de estoque de um componente padronizado com consumo constante.
Manter reservas excessivas pode imobilizar recursos financeiros sem proporcionar benefícios proporcionais.
O equilíbrio está em proteger as operações mais vulneráveis sem transformar a prevenção de faltas em acúmulo indiscriminado de materiais.
Como organizar uma rotina de abastecimento com o sistema PCP?
A prevenção de paradas exige uma rotina contínua de conferência, planejamento, compras e acompanhamento da fabricação. O sistema PCP deve ajudar a reunir essas informações, mas também é necessário estabelecer responsáveis e momentos de verificação, principalmente antes da liberação de ordens e quando houver alterações na programação.
Antes da programação: revise pedidos e estruturas de produtos
Comece verificando os pedidos confirmados, suas quantidades e os prazos acordados com os clientes.
Depois, confira se as estruturas dos produtos refletem o processo que será realmente executado.
Na fabricação metalúrgica, essa revisão deve considerar materiais como:
-
Chapas, barras e perfis.
-
Parafusos e elementos de fixação.
-
Componentes usinados.
-
Insumos de soldagem.
-
Materiais de acabamento.
-
Peças adquiridas de terceiros.
Também é necessário conferir revisões de desenhos técnicos e alterações nas especificações.
Uma mudança na espessura da chapa ou na quantidade de componentes de montagem pode modificar completamente o planejamento de compras.
Antes da compra: confronte necessidades e disponibilidade
Depois de identificar os materiais necessários, verifique os estoques livres e os recebimentos programados.
O responsável deve responder:
-
Quais materiais já estão disponíveis?
-
Quais quantidades pertencem a outras ordens?
-
Existe alguma divergência entre o estoque físico e o registrado?
-
Algum componente está bloqueado?
-
Há compras pendentes?
-
As entregas ocorrerão antes das datas de utilização?
Com essas respostas, o setor de compras consegue distinguir necessidades reais de reposições desnecessárias.
Também é importante acompanhar o desempenho dos fornecedores. Materiais com histórico de atraso exigem atenção maior, mesmo quando os pedidos já foram emitidos.
Antes de liberar a ordem: confirme os componentes críticos
Uma boa prática é realizar uma conferência de disponibilidade antes de encaminhar a ordem ao chão de fábrica.
Essa verificação pode utilizar uma lista de separação de materiais, também conhecida como kit de produção.
O procedimento deve identificar se cada insumo crítico está:
-
Disponível e liberado.
-
Separado para utilização.
-
Reservado para uma etapa posterior.
-
Aguardando recebimento.
-
Bloqueado ou insuficiente.
Quando todos os materiais necessários estiverem disponíveis nas datas corretas, a ordem poderá seguir conforme a programação.
Se houver pendências, o PCP deverá avaliar o impacto antes de autorizar o início.
Em alguns processos, pode ser viável produzir um lote parcial. Em outros, começar sem todos os componentes apenas criará peças inacabadas e ocupará recursos desnecessariamente.
A decisão deve considerar a sequência das operações e a possibilidade real de concluir o trabalho.
Durante a produção: registre o consumo efetivo
O acompanhamento não termina após a liberação da ordem.
É necessário registrar os materiais efetivamente utilizados, incluindo perdas, devoluções e eventuais substituições autorizadas.
Considere uma operação de corte que deveria consumir 400 kg de chapa, mas utilizou 450 kg.
Essa diferença precisa ser investigada.
As possíveis causas incluem:
-
Aproveitamento inferior ao esperado.
-
Alteração nas dimensões das peças.
-
Retrabalho.
-
Refugo.
-
Problemas de regulagem.
-
Consumo lançado na ordem incorreta.
O importante é evitar que o saldo permaneça desatualizado.
Quando as informações do consumo retornam ao sistema PCP, o planejamento das próximas ordens pode ser ajustado com base no comportamento real da fabricação.
Quais materiais devem receber prioridade no controle de abastecimento?
Os materiais prioritários são aqueles cuja falta apresenta maior potencial de interromper operações, atrasar pedidos ou gerar custos elevados de recuperação. A prioridade não depende apenas do preço ou do volume consumido, mas também do prazo de reposição, das especificações técnicas e da dificuldade de substituição.
A tabela apresenta situações comuns em uma indústria metalúrgica.
| Material | Risco de interrupção | Ação preventiva |
|---|---|---|
| Chapas de aço especiais | Falta de espessura, liga ou dimensão específica | Verificar disponibilidade por especificação e reservar para as ordens |
| Barras e perfis metálicos | Quantidade insuficiente para atender ao plano de corte | Calcular consumo, perdas e necessidades futuras |
| Componentes usinados por terceiros | Atraso na entrega de peças necessárias à montagem | Acompanhar datas prometidas e etapas de fornecimento |
| Parafusos e fixadores técnicos | Impossibilidade de finalizar conjuntos montados | Conferir especificações e disponibilidade antes da montagem |
| Consumíveis de soldagem | Interrupção das operações por falta de insumos compatíveis | Acompanhar consumo real e reposição por tipo de material |
| Tintas e materiais de revestimento | Atraso no acabamento e na expedição | Planejar aquisição e liberação conforme a programação |
Como identificar os itens mais críticos?
Uma análise prática combina três fatores:
-
Impacto da falta: quantas ordens e operações seriam comprometidas?
-
Probabilidade de indisponibilidade: existem atrasos, consumo variável ou divergências frequentes?
-
Tempo de recuperação: quanto tempo seria necessário para conseguir o material?
Um componente de baixo custo pode ser altamente crítico.
Por exemplo, um fixador específico pode representar uma parcela pequena do custo de uma estrutura, mas impedir sua montagem e entrega.
Por isso, utilizar apenas a Curva ABC baseada no valor financeiro não é suficiente para priorizar riscos de parada.
O ideal é combinar a classificação econômica com critérios de criticidade operacional.
O que fazer quando a matéria-prima já está acabando e a produção corre risco de parar?
Quando existe risco imediato de desabastecimento, o primeiro passo é confirmar a quantidade utilizável e identificar quais ordens serão afetadas. Depois, o PCP deve avaliar alternativas de reposição, remanejamento ou reprogramação, considerando os custos, os prazos e a qualidade exigida para cada produto.
Confirme a falta antes de tomar decisões
Antes de solicitar uma compra emergencial, verifique se o material realmente está indisponível.
Pode existir:
-
Material armazenado em outro endereço.
-
Estoque registrado com unidade incorreta.
-
Matéria-prima devolvida que ainda não foi lançada.
-
Componente reservado para uma ordem que foi cancelada.
-
Compra recebida, mas ainda não movimentada para o estoque disponível.
Essas situações exigem conferência física e documental.
O objetivo não é liberar materiais sem controle, mas identificar a situação real antes de alterar a programação.
Reorganize as ordens de produção
Se a falta for confirmada, analise quais atividades podem continuar normalmente.
Uma indústria que não possui chapa suficiente para fabricar determinado produto pode ter materiais disponíveis para outra ordem.
Nesse caso, o PCP pode avaliar a alteração da sequência de fabricação, desde que respeite:
-
Prazos dos pedidos.
-
Disponibilidade dos equipamentos.
-
Tempos de preparação e troca de ferramentas.
-
Materiais necessários para a ordem alternativa.
-
Capacidade das etapas seguintes.
A mudança deve ser registrada para evitar conflitos entre setores.
Também é importante não iniciar várias ordens parciais apenas para manter as máquinas em funcionamento. Essa prática pode aumentar o volume de produtos em processo sem melhorar as entregas.
Avalie alternativas de fornecimento
Dependendo do material, podem existir opções como:
-
Antecipação de uma compra já realizada.
-
Entrega parcial pelo fornecedor.
-
Compra de um fornecedor previamente qualificado.
-
Transferência entre unidades ou estoques.
-
Remanejamento de materiais ainda não utilizados.
A substituição de matéria-prima somente deve ocorrer após avaliação e autorização técnica.
Trocar uma liga metálica, espessura ou componente sem verificar sua compatibilidade pode comprometer requisitos dimensionais, mecânicos ou de qualidade.
Comunique os impactos nos prazos
Se nenhuma alternativa permitir manter a data planejada, a empresa deve atualizar a previsão de conclusão da ordem.
Essa informação precisa chegar aos setores responsáveis pela programação, pelas vendas e pela entrega ao cliente.
O sistema PCP contribui quando permite registrar a causa da interrupção, os materiais envolvidos, as ordens afetadas e as novas previsões.
Esses registros também ajudam a distinguir um atraso provocado pelo fornecedor de uma falha interna de planejamento.
Como medir se o sistema PCP está reduzindo as paradas por falta de material?
A melhoria deve ser acompanhada por indicadores que mostrem a frequência, a duração e as causas das interrupções. O sistema PCP pode fornecer parte desses dados por meio das ordens e apontamentos de produção, desde que os registros sejam realizados corretamente e os motivos das paradas sejam classificados de maneira consistente.
Horas de produção paradas por falta de matéria-prima
Registre o tempo em que máquinas ou operações ficaram interrompidas especificamente por indisponibilidade de materiais.
O indicador pode ser calculado somando as horas de parada dessa categoria durante determinado período.
Analise também quais componentes provocaram o maior tempo de interrupção.
Uma redução ao longo dos meses pode indicar melhoria no abastecimento, mas deve ser interpretada considerando mudanças no volume de produção e nas horas programadas.
Percentual de ordens liberadas com materiais completos
Esse indicador mede quantas ordens passaram pela conferência de disponibilidade sem pendências de materiais necessários ao início ou à execução planejada.
Uma forma de cálculo é:
Ordens liberadas com materiais confirmados ÷ total de ordens liberadas × 100
Se, em determinado período, 90 de 100 ordens atenderam ao critério definido, o resultado será de 90%.
O indicador deve ter uma regra clara sobre quais materiais precisam estar fisicamente disponíveis e quais podem ter entregas futuras confirmadas.
Diferença entre consumo previsto e realizado
Compare o consumo planejado com o efetivamente apontado nas ordens.
Desvios recorrentes podem indicar:
-
Estrutura de produto incorreta.
-
Perdas maiores que as previstas.
-
Falhas no processo de fabricação.
-
Registros incompletos.
-
Necessidade de revisar parâmetros de corte ou produção.
O acompanhamento pode ser realizado por material, produto ou etapa produtiva.
Pontualidade dos fornecedores
Calcule a proporção de entregas recebidas dentro do prazo acordado.
Além da data, acompanhe a conformidade das quantidades e especificações recebidas.
Uma entrega pontual, mas com material incorreto, não representa abastecimento adequado.
Acuracidade do estoque
Realize inventários rotativos para verificar a correspondência entre registros e quantidades físicas.
Uma opção é acompanhar o percentual de itens conferidos sem divergências, utilizando critérios consistentes de unidade, localização e tolerância.
Esse controle permite descobrir se as necessidades de compra estão sendo calculadas a partir de dados confiáveis.
O ideal é analisar os indicadores em conjunto. Reduzir paradas à custa de estoques excessivos pode resolver um problema operacional e criar outro financeiro.
Quais recursos procurar em um sistema PCP para evitar falta de matéria-prima?
Para apoiar a continuidade da fabricação, um sistema PCP precisa relacionar a programação das ordens aos materiais necessários, aos estoques e aos recebimentos previstos. A solução deve facilitar a identificação de faltas futuras e permitir que compras, almoxarifado e produção trabalhem com informações consistentes.
Ao avaliar um sistema, verifique se ele atende às necessidades reais da fábrica.
Entre os recursos importantes estão:
-
Cadastro de estruturas de produtos e componentes.
-
Controle de versões das estruturas, quando aplicável.
-
Consulta de estoques disponíveis, reservados e bloqueados.
-
Controle de unidades de medida e conversões.
-
Planejamento das necessidades de materiais.
-
Ordens de produção relacionadas ao consumo de insumos.
-
Registro de perdas, refugos e devoluções.
-
Acompanhamento das compras e entregas previstas.
-
Alertas de insuficiência de materiais.
-
Consulta de histórico de fornecedores e prazos.
-
Indicadores de consumo e causas de paradas.
-
Integração com os processos de compras e estoque.
Por que a integração com o ERP industrial é importante?
O ERP reúne informações administrativas e operacionais, enquanto o PCP utiliza dados relacionados ao planejamento, à programação e ao acompanhamento da fabricação.
Quando os processos estão integrados, uma baixa de material pode atualizar os saldos utilizados no planejamento, e uma nova compra pode ser considerada nas projeções de abastecimento.
Isso diminui a dependência de controles paralelos, desde que os registros sejam realizados corretamente.
Entretanto, nem todo ERP possui funcionalidades completas de MRP ou programação industrial. É importante verificar quais recursos estão efetivamente disponíveis e se atendem à complexidade da operação.
Como começar a implantação desse controle?
Não é necessário tentar reorganizar todos os materiais da fábrica simultaneamente.
Uma implantação gradual pode começar pelos componentes que mais provocam interrupções.
O procedimento recomendado é:
-
Selecionar um grupo de produtos ou uma família de fabricação.
-
Conferir os cadastros e as estruturas dos produtos.
-
Realizar inventário dos materiais envolvidos.
-
Revisar reservas, unidades de medida e prazos de compra.
-
Definir o fluxo de aprovação e liberação das ordens.
-
Registrar os consumos e paradas durante um período de acompanhamento.
-
Comparar os resultados e corrigir divergências antes de ampliar o processo.
Essa abordagem permite identificar problemas de cadastro, comunicação e execução sem comprometer imediatamente toda a programação.
Conclusão
Evitar paradas na produção por falta de matéria-prima depende de identificar as necessidades antes que os materiais sejam consumidos. Para isso, a indústria precisa relacionar os pedidos recebidos, as estruturas dos produtos, os estoques disponíveis, as compras em andamento e as datas previstas de fabricação.
Um sistema PCP contribui para organizar essas informações e tornar mais visíveis os riscos de desabastecimento. Entretanto, sua utilização deve estar acompanhada de inventários confiáveis, registros de consumo, acompanhamento dos fornecedores e critérios para liberar ordens de produção.
Quando essas práticas são aplicadas de forma contínua, a empresa ganha melhores condições para antecipar faltas, evitar compras improvisadas e reorganizar a fabricação diante de imprevistos.
O resultado depende da qualidade dos processos e dos dados utilizados. Mais importante do que manter grandes quantidades armazenadas é garantir que cada material esteja disponível, com a especificação correta, no momento em que a produção realmente precisar dele.
Leia também
Para complementar o planejamento de matérias-primas e o controle das paradas, confira estes conteúdos:
- PCP Planejamento e Controle de Produção Integrado ao Estoque
- Planejamento de Materiais: Como Priorizar Materiais Críticos para a Produção
- Programação, Planejamento e Controle da Produção: Como Integrar PCP, Estoque e Compras
- Etapas do PCP: Planejamento, Programação e Controle da Produção
- Planejamento de Materiais: Como Organizar Compras e Estoque
- Sistema de Gestão para Indústria: Como Controlar Estoque e Matéria-Prima
Perguntas frequentes
Como um sistema PCP ajuda a evitar a falta de matéria-prima?
Por que a produção pode parar mesmo com materiais no estoque?
Como calcular a quantidade de matéria-prima necessária?
Qual é a diferença entre PCP e MRP?
Como saber quando comprar matéria-prima?
Você também pode se interessar