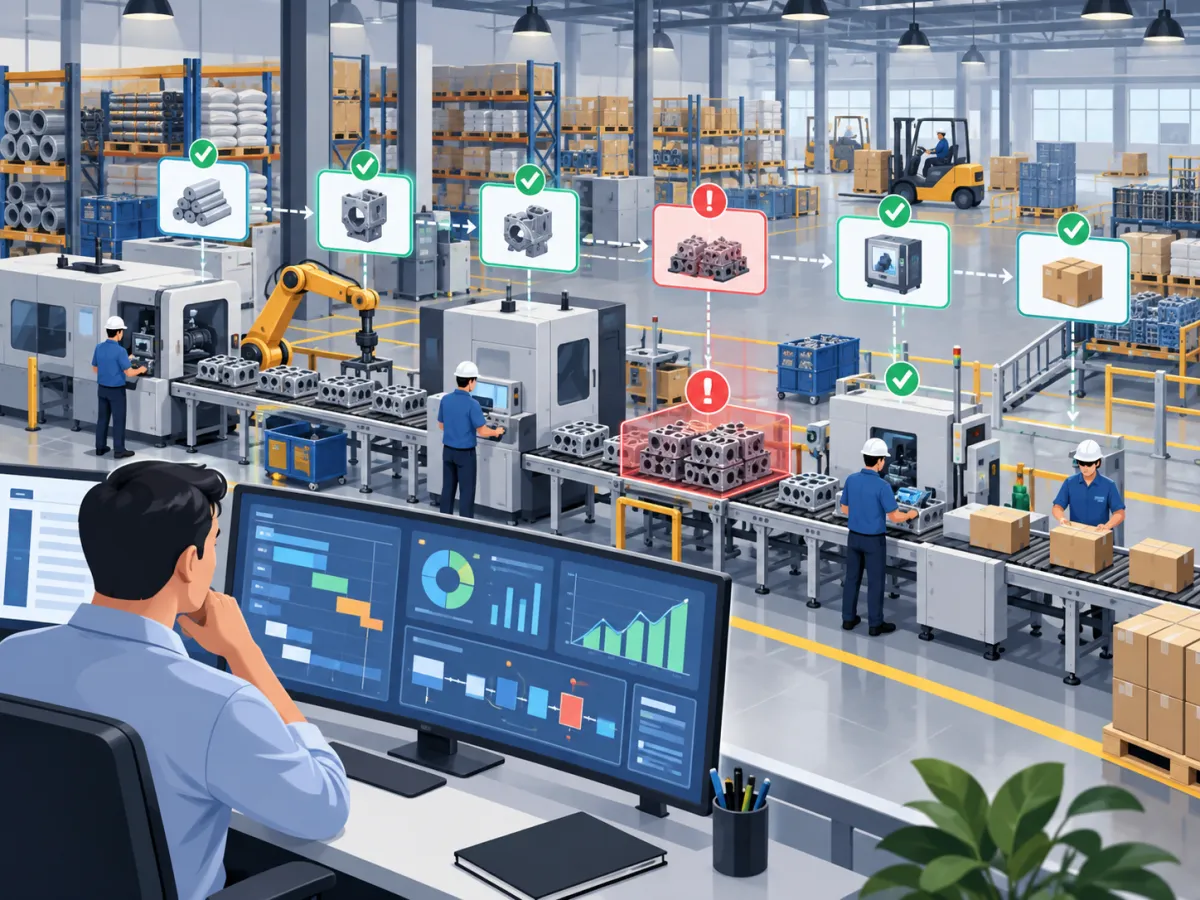
Manter uma operação industrial dentro dos prazos planejados exige muito mais do que simplesmente liberar ordens para o chão de fábrica. A empresa precisa garantir que materiais, máquinas, pessoas e capacidade produtiva estejam disponíveis no momento correto. Quando essas variáveis não são coordenadas, atrasos começam a surgir, atividades se acumulam e determinados pontos da produção passam a limitar todo o fluxo.
Nesse cenário, o Sistema PCP pode apoiar o planejamento, a programação e o controle das atividades produtivas. Em vez de trabalhar apenas com informações isoladas, a indústria passa a acompanhar ordens, recursos, materiais e prazos de maneira mais organizada.
Os atrasos podem ocorrer por diferentes motivos. Falta de matéria-prima, indisponibilidade de máquinas, capacidade insuficiente, alterações de prioridade ou planejamento inadequado são apenas alguns exemplos. Em muitos casos, um problema aparentemente pequeno em determinada etapa acaba afetando todas as operações seguintes.
Os gargalos também representam um desafio importante. Eles surgem quando determinada máquina, setor, equipe ou operação possui capacidade inferior à demanda recebida. Como consequência, materiais e ordens começam a formar filas antes dessa etapa, aumentando o tempo necessário para concluir a produção.
Quando atrasos e gargalos não são identificados rapidamente, a empresa pode enfrentar aumento de custos, necessidade de horas extras, pedidos entregues fora do prazo, perda de produtividade e dificuldade para assumir novos compromissos comerciais.
Por isso, planejar não significa apenas criar uma programação inicial. É necessário acompanhar continuamente aquilo que foi planejado, comparar com o que realmente está acontecendo e realizar ajustes sempre que surgirem desvios.
A utilização de dados confiáveis permite que os responsáveis pela produção identifiquem problemas com antecedência e tomem decisões com maior segurança. Dessa forma, o planejamento deixa de ser apenas uma previsão e passa a funcionar como instrumento para organizar a rotina industrial e melhorar o desempenho produtivo.
O que são atrasos e gargalos na produção?
Antes de buscar soluções, é importante compreender exatamente o que representa cada problema dentro da fábrica. Um Sistema PCP contribui para reunir informações sobre prazos, capacidade, ordens e andamento das operações, facilitando a identificação dessas situações.
O que caracteriza um atraso na produção?
Um atraso acontece quando determinada atividade, operação, ordem de produção ou produto não é concluído dentro da data ou do período previsto.
Imagine uma ordem que deveria terminar na quarta-feira, mas só é finalizada na sexta-feira. Nesse caso, existe uma diferença entre o prazo planejado e o prazo realizado.
Entretanto, o atraso nem sempre aparece apenas no final do processo. Uma operação intermediária pode levar mais tempo do que o previsto e comprometer todas as etapas seguintes.
Por exemplo, se o corte das peças deveria ser concluído pela manhã para permitir a montagem durante a tarde, qualquer atraso no corte pode impedir que a montagem seja iniciada no horário programado.
Por isso, acompanhar apenas a data final da ordem não é suficiente. É importante observar o andamento das diferentes operações.
O que é um gargalo produtivo?
Gargalo é o recurso ou etapa que limita a capacidade de todo o processo.
Considere uma linha em que três operações possuem capacidades diferentes:
-
corte: 100 unidades por hora;
-
dobra: 80 unidades por hora;
-
montagem: 50 unidades por hora.
Nesse exemplo, a montagem tende a ser o gargalo, pois consegue processar uma quantidade menor do que as etapas anteriores.
Mesmo que o setor de corte aumente sua produtividade para 120 unidades por hora, o fluxo total continuará limitado pela montagem. O aumento de velocidade em uma etapa que não é o gargalo pode simplesmente gerar mais produtos aguardando processamento.
Um gargalo pode estar relacionado a:
-
máquina;
-
equipamento;
-
funcionário;
-
setor;
-
operação;
-
ferramenta;
-
fornecedor;
-
processo de aprovação.
Por isso, identificar corretamente o ponto de restrição é fundamental antes de realizar investimentos ou alterações na programação.
Diferença entre atraso e gargalo
Atraso e gargalo estão relacionados, mas não representam exatamente a mesma situação.
O atraso é o resultado de uma atividade que não foi concluída dentro do prazo esperado. Já o gargalo representa uma limitação de capacidade que reduz a velocidade do fluxo produtivo.
Um gargalo pode gerar atrasos recorrentes. Porém, também existem atrasos provocados por situações pontuais, como falta de matéria-prima, quebra inesperada de equipamento ou ausência de um operador.
Por essa razão, a indústria precisa investigar a causa do problema em vez de analisar apenas o resultado final.
Principais consequências
Quando atrasos e gargalos passam a fazer parte da rotina, diferentes áreas da empresa podem ser afetadas.
Entre as principais consequências estão:
-
aumento do lead time;
-
acúmulo de produtos em processo;
-
necessidade de horas extras;
-
utilização inadequada da capacidade;
-
dificuldade para cumprir prazos;
-
aumento dos custos operacionais;
-
mudanças frequentes na programação;
-
pressão sobre equipes e gestores;
-
redução da produtividade;
-
clientes aguardando pedidos além da data prevista.
Além disso, a empresa pode começar a trabalhar constantemente em modo de urgência. Ordens são alteradas de posição, atividades são interrompidas e recursos precisam ser redistribuídos continuamente.
A consequência é uma produção menos previsível e mais difícil de administrar.
Quais são as principais causas de atrasos na produção?
Para reduzir atrasos, a indústria precisa entender suas causas. Com um Sistema PCP, torna-se possível acompanhar diferentes informações relacionadas às ordens e perceber padrões que ajudam a localizar problemas recorrentes.
Falta de matéria-prima
Uma das causas mais comuns de interrupções é a ausência dos materiais necessários.
Uma ordem pode estar programada, possuir máquina e operador disponíveis, mas permanecer parada porque determinado componente não chegou.
Isso pode acontecer devido a:
-
compra realizada com atraso;
-
fornecedor que não cumpriu o prazo;
-
divergência no saldo do estoque;
-
consumo maior do que o previsto;
-
perda ou desperdício de materiais;
-
falta de comunicação entre compras, estoque e produção.
Antes de liberar determinadas ordens, portanto, é importante verificar a disponibilidade dos componentes necessários.
Planejamento inadequado da demanda
Quando a programação não considera corretamente aquilo que precisa ser produzido, a capacidade pode ser utilizada de forma inadequada.
Uma demanda superior ao que a fábrica consegue atender provoca sobrecarga. Já uma previsão muito acima da necessidade real pode ocupar máquinas e materiais com produtos que não são prioritários.
O planejamento precisa considerar pedidos, previsões, estoque disponível, capacidade e prazos.
Ordens de produção mal programadas
A sequência utilizada para produzir também interfere no resultado.
Programar muitas ordens para o mesmo recurso durante um período curto cria congestionamentos. Da mesma forma, liberar atividades sem considerar dependências pode fazer determinados setores ficarem esperando o término de etapas anteriores.
Uma programação eficiente procura organizar a sequência das ordens considerando datas, prioridades, capacidade e disponibilidade de materiais.
Problemas com máquinas e equipamentos
Quebras, manutenção corretiva e paradas inesperadas interferem diretamente na programação.
Quando uma máquina essencial permanece indisponível, as ordens precisam ser redistribuídas ou reagendadas.
É importante registrar essas paradas para identificar equipamentos que apresentam falhas frequentes e avaliar o impacto sobre a capacidade disponível.
Falta de capacidade produtiva
Nem sempre o atraso é resultado de uma falha operacional. Em alguns casos, a quantidade de trabalho simplesmente supera a capacidade existente.
Se determinado setor possui disponibilidade para trabalhar 200 horas durante uma semana, mas recebe ordens que exigem 300 horas, existe uma sobrecarga de 100 horas.
Sem algum ajuste, parte do trabalho ficará para o período seguinte.
Ausência ou indisponibilidade de mão de obra
A produção também depende de pessoas capacitadas.
Férias, afastamentos, faltas e mudanças de turno podem reduzir a capacidade de determinado setor. Essa situação se torna ainda mais crítica quando poucas pessoas sabem executar operações específicas.
Conhecer a disponibilidade das equipes permite criar uma programação mais realista.
Mudanças frequentes de prioridade
Pedidos urgentes podem acontecer. O problema surge quando a programação é alterada constantemente.
Cada mudança pode exigir:
-
interrupção de ordens;
-
troca de ferramentas;
-
novos setups;
-
movimentação de materiais;
-
reorganização dos operadores.
Se isso ocorre repetidamente, a produção perde ritmo e previsibilidade.
Erros nas informações da produção
Cadastros incorretos também geram problemas.
Tempos de operação desatualizados, estruturas de produto erradas, quantidades incorretas e roteiros inconsistentes fazem com que o planejamento seja criado a partir de informações que não representam a realidade.
Por isso, manter dados atualizados é uma etapa essencial do controle produtivo.
Como identificar gargalos no processo produtivo?
Encontrar o gargalo exige observar o fluxo completo e não apenas uma máquina isoladamente. O Sistema PCP pode reunir registros das operações e facilitar comparações entre capacidade, carga, tempo planejado e tempo realizado.
Mapeamento das etapas da produção
O primeiro passo é compreender todo o caminho percorrido pelo produto.
Dependendo da atividade, o fluxo pode envolver:
-
separação de matéria-prima;
-
corte;
-
usinagem;
-
dobra;
-
soldagem;
-
montagem;
-
pintura;
-
acabamento;
-
inspeção;
-
embalagem.
Esse mapeamento permite compreender quais operações dependem umas das outras.
Se uma determinada etapa atrasar constantemente as seguintes, existe um ponto que merece investigação.
Análise da capacidade dos recursos
Cada recurso possui determinada capacidade.
Ela pode ser calculada considerando horas disponíveis, quantidade de equipamentos, número de operadores, velocidade de produção e eficiência.
Depois disso, a indústria compara essa capacidade com a carga programada.
Se uma máquina possui 40 horas disponíveis, mas recebeu 60 horas de trabalho, existe uma sobrecarga.
A análise deve incluir:
-
máquinas;
-
equipamentos;
-
setores;
-
operadores;
-
linhas produtivas.
Filas entre operações
Um dos sinais mais visíveis de gargalo é o crescimento constante de produtos aguardando determinada operação.
Suponha que muitas peças estejam acumuladas antes da pintura enquanto as etapas anteriores permanecem livres. Isso pode indicar que o setor de pintura não possui capacidade suficiente para processar aquilo que recebe.
Quanto maior a fila, maior tende a ser o tempo de espera.
Porém, é importante confirmar a causa antes de considerar essa etapa um gargalo permanente. A fila também pode ter sido provocada por uma parada temporária ou por uma programação inadequada.
Tempos de produção
Comparar tempos previstos e realizados ajuda a encontrar operações que estão levando mais tempo do que o planejado.
Se uma atividade foi cadastrada com duração de duas horas, mas normalmente leva quatro horas, a programação criada com base nesse cadastro será pouco confiável.
Essa comparação permite ajustar tempos e melhorar futuras programações.
Paradas frequentes
As paradas também devem ser analisadas.
Entre as principais causas estão:
-
falta de material;
-
manutenção;
-
ajuste;
-
setup;
-
falta de operador;
-
espera por aprovação;
-
falta de ferramenta;
-
problema de qualidade.
Registrar o motivo das interrupções ajuda a distinguir uma limitação real de capacidade de um problema operacional.
Ordens constantemente atrasadas
Outra abordagem importante consiste em analisar o histórico.
Se ordens que passam por determinado setor frequentemente terminam atrasadas, pode existir um gargalo nessa etapa.
É interessante observar padrões, como:
-
produto;
-
recurso utilizado;
-
turno;
-
operador;
-
tipo de operação;
-
período do mês.
Essas informações ajudam a localizar problemas recorrentes e direcionar as ações de melhoria.
Como um Sistema PCP ajuda a planejar a produção e evitar atrasos?
A principal função de um Sistema PCP é contribuir para que a empresa planeje, programe e acompanhe aquilo que será produzido. Isso permite substituir decisões baseadas apenas em percepção por um processo apoiado em informações organizadas.
Planejamento das necessidades de produção
Antes de programar máquinas e operadores, é necessário saber o que realmente precisa ser fabricado.
Esse planejamento pode considerar:
-
pedidos recebidos;
-
produtos em estoque;
-
quantidade necessária;
-
prazos de entrega;
-
previsões de demanda;
-
ordens já abertas.
Com essas informações, a empresa consegue definir prioridades e visualizar a quantidade de trabalho prevista para determinado período.
Criação e organização das ordens de produção
As ordens transformam o planejamento em atividades que podem ser executadas no chão de fábrica.
Uma ordem pode reunir dados como:
-
produto;
-
quantidade;
-
materiais necessários;
-
operações;
-
recursos;
-
data de início;
-
data de término;
-
situação atual.
Quando essas informações ficam centralizadas, os responsáveis conseguem acompanhar melhor cada atividade.
Além disso, a padronização das ordens reduz a dependência de anotações, planilhas isoladas e comunicação verbal.
Definição de prioridades
Nem todas as ordens precisam ser executadas ao mesmo tempo.
A empresa pode utilizar critérios como:
-
data prometida ao cliente;
-
disponibilidade de matéria-prima;
-
sequência produtiva;
-
importância do pedido;
-
capacidade disponível;
-
necessidade de reposição de estoque.
O objetivo é estabelecer uma lógica de prioridade e reduzir mudanças desnecessárias.
Quando todos compreendem quais ordens devem ser executadas primeiro, o fluxo tende a ficar mais organizado.
Programação da produção
Programar significa distribuir as ordens ao longo do tempo.
Isso envolve determinar quando determinada operação será realizada e qual recurso será utilizado.
Uma boa programação deve respeitar limitações reais. Não adianta colocar cinco ordens em uma máquina se a soma das horas necessárias ultrapassa a capacidade daquele período.
Por esse motivo, datas e recursos devem ser analisados em conjunto.
Visão das ordens programadas, em andamento e atrasadas
A centralização das ordens também ajuda na rotina de acompanhamento.
O gestor pode separar situações como:
-
programadas;
-
aguardando início;
-
em andamento;
-
aguardando material;
-
pausadas;
-
concluídas;
-
atrasadas.
Essa visualização ajuda a identificar desvios antes que eles comprometam a data final.
Por exemplo, uma ordem que deveria estar na segunda operação, mas ainda não terminou a primeira, pode exigir atenção.
Quanto mais cedo o desvio for identificado, maior é a possibilidade de realizar ajustes.
A empresa pode redistribuir recursos, reorganizar prioridades, alterar a sequência ou conversar com outros setores antes que o problema se transforme em um atraso maior.
Como controlar materiais para evitar paradas na produção?
Materiais e produção precisam trabalhar de maneira integrada. Um Sistema PCP pode apoiar essa integração ao relacionar aquilo que será produzido com os componentes necessários para executar cada ordem.
Verificação da disponibilidade de matéria-prima
Antes de iniciar uma ordem, é importante verificar se os materiais necessários estão disponíveis.
A existência da ordem não significa que ela já pode ser produzida.
Considere um produto que exige:
-
chapas;
-
parafusos;
-
componentes;
-
embalagem.
Se um desses itens estiver indisponível e for essencial ao processo, a produção poderá parar.
A análise antecipada reduz a liberação de ordens que não possuem condições reais de execução.
Integração entre estoque e produção
O saldo do estoque deve representar aquilo que realmente está disponível.
Quando materiais são consumidos sem registro, o sistema pode indicar uma quantidade que não existe fisicamente.
Isso provoca decisões incorretas.
Por outro lado, registrar o consumo permite acompanhar:
-
saldo atual;
-
material reservado;
-
quantidade utilizada;
-
perdas;
-
necessidade futura.
Essa organização reduz divergências entre o planejamento e a realidade.
Necessidade de compras
Se os materiais necessários não estão disponíveis, a empresa precisa identificar com antecedência aquilo que deverá ser comprado.
Essa informação deve chegar ao setor responsável antes da data programada para produção.
Caso contrário, a compra pode ser realizada somente quando a falta já interrompeu uma ordem.
O planejamento antecipado também ajuda a considerar o prazo dos fornecedores.
Um componente com prazo de entrega de 20 dias precisa ser comprado muito antes de outro item disponível para entrega imediata.
Controle de estoque mínimo
Itens utilizados frequentemente podem ter parâmetros de estoque mínimo.
Quando o saldo se aproxima desse limite, a empresa consegue iniciar o processo de reposição.
O estoque mínimo não deve ser definido de forma aleatória. É necessário considerar:
-
consumo médio;
-
prazo de reposição;
-
importância do item;
-
variação da demanda;
-
confiabilidade do fornecedor.
O objetivo é reduzir riscos sem necessariamente aumentar os estoques de maneira excessiva.
MRP e planejamento das necessidades de materiais
O MRP utiliza informações relacionadas à demanda, estrutura do produto, estoque disponível e prazos para calcular necessidades de materiais.
A lógica permite responder perguntas importantes:
-
o que será necessário?
-
quanto será necessário?
-
quando o material será necessário?
-
quanto já existe disponível?
-
quanto precisa ser comprado ou produzido?
Imagine que a empresa precise fabricar 100 unidades de determinado produto e cada unidade utilize quatro componentes iguais.
A necessidade bruta será de 400 componentes.
Se 150 já estiverem disponíveis, será necessário avaliar a necessidade restante, considerando ainda reservas, perdas previstas e outras ordens.
Esse tipo de planejamento reduz compras emergenciais e contribui para que os materiais estejam disponíveis no momento adequado.
Como equilibrar carga e capacidade produtiva?
Planejar uma quantidade de trabalho superior à capacidade disponível é uma das principais causas de atrasos. Por isso, o Sistema PCP deve ser utilizado também para comparar aquilo que a empresa pretende produzir com aquilo que seus recursos realmente conseguem executar.
O que é carga de produção?
Carga representa o volume de trabalho direcionado a um recurso durante determinado período.
Ela pode ser medida em:
-
horas;
-
unidades;
-
lotes;
-
operações.
Suponha que quatro ordens precisem utilizar a mesma máquina:
-
ordem A: 10 horas;
-
ordem B: 12 horas;
-
ordem C: 8 horas;
-
ordem D: 15 horas.
A carga total será de 45 horas.
O que é capacidade produtiva?
Capacidade representa quanto determinado recurso consegue produzir ou trabalhar durante um período.
Se uma máquina opera oito horas por dia durante cinco dias, sua capacidade teórica semanal será de 40 horas.
Entretanto, essa capacidade pode diminuir quando são considerados:
-
setups;
-
manutenção;
-
intervalos;
-
paradas;
-
eficiência;
-
indisponibilidade do operador.
Por isso, a capacidade prática normalmente é diferente da capacidade teórica.
Comparação entre carga e capacidade
O equilíbrio acontece quando a carga planejada cabe dentro da capacidade disponível.
Considere o exemplo:
| Recurso | Capacidade disponível | Carga programada | Situação |
|---|---|---|---|
| Máquina A | 40 horas | 32 horas | Dentro da capacidade |
| Máquina B | 40 horas | 48 horas | Sobrecarga |
| Setor de corte | 80 horas | 76 horas | Próximo do limite |
| Montagem | 100 horas | 120 horas | Gargalo |
A Máquina B possui oito horas de sobrecarga. Já a montagem recebeu 20 horas a mais do que consegue executar.
Se nenhuma alteração for realizada, parte dessas atividades provavelmente será transferida para o período seguinte.
Redistribuição das ordens
Quando existe sobrecarga, diferentes alternativas podem ser avaliadas.
Uma delas é alterar a sequência das ordens.
Pedidos com datas mais distantes podem ser movidos para outro período, preservando a capacidade necessária para pedidos urgentes.
Também é possível utilizar outro recurso compatível, quando disponível.
Outras alternativas incluem:
-
distribuir operações entre máquinas;
-
utilizar outro turno;
-
revisar prioridades;
-
ajustar datas;
-
reduzir setups;
-
transferir atividades;
-
revisar lotes;
-
analisar terceirização quando aplicável.
A decisão depende do contexto da empresa.
O mais importante é visualizar a sobrecarga antes que ela se transforme em atraso.
Capacidade também precisa ser revisada
A capacidade não é necessariamente fixa.
Mudanças em equipamentos, equipes, turnos e métodos de trabalho alteram o volume que pode ser produzido.
Por isso, os parâmetros precisam acompanhar a realidade do chão de fábrica.
Se uma máquina passou por melhorias e aumentou a velocidade de produção, sua capacidade deve ser atualizada. O mesmo acontece quando um recurso sofre redução de disponibilidade.
Dados desatualizados podem gerar uma programação que parece correta no planejamento, mas não funciona durante a execução.
Como acompanhar a produção em tempo real e agir antes dos atrasos?
Criar uma programação é apenas o início. O acompanhamento mostra se aquilo que foi planejado realmente está acontecendo. Com um Sistema PCP, os registros realizados durante a produção podem ser comparados com os valores esperados para identificar desvios.
Apontamento de produção
Apontamento é o registro das atividades executadas.
Dependendo da operação, podem ser registrados:
-
início;
-
término;
-
quantidade produzida;
-
perdas;
-
operador;
-
equipamento;
-
tempo utilizado;
-
etapa concluída;
-
motivo de parada.
Esses dados transformam acontecimentos do chão de fábrica em informações que podem ser analisadas.
Sem apontamentos, o responsável pode saber que uma ordem está atrasada, mas ter dificuldade para entender onde o atraso aconteceu.
Planejado x realizado
Uma das análises mais importantes consiste em comparar aquilo que deveria acontecer com aquilo que realmente aconteceu.
Por exemplo:
Planejado:
-
início às 8 horas;
-
término às 12 horas;
-
quantidade de 200 unidades.
Realizado:
-
início às 9 horas;
-
término às 15 horas;
-
quantidade de 180 unidades.
Esse resultado mostra que houve atraso no início, tempo maior de execução e produção inferior à quantidade prevista.
A próxima etapa consiste em investigar a causa.
Pode ter ocorrido falta de material, quebra de equipamento, dificuldade operacional ou cadastro incorreto do tempo padrão.
Acompanhamento dos status das ordens
Os status ajudam a organizar a visualização da produção.
Uma empresa pode trabalhar com situações como:
-
planejada;
-
liberada;
-
em produção;
-
pausada;
-
aguardando material;
-
concluída;
-
atrasada.
O importante é que cada status possua significado claro.
Quando uma ordem permanece muito tempo em determinada situação, isso pode indicar algum problema.
Uma ordem aguardando material durante vários dias, por exemplo, demonstra uma questão diferente de outra ordem parada por manutenção.
Alertas e desvios
Os desvios precisam ser identificados rapidamente.
Alguns sinais importantes são:
-
ordem que ainda não iniciou;
-
operação ultrapassando o tempo previsto;
-
quantidade produzida abaixo do esperado;
-
excesso de perdas;
-
recurso parado;
-
fila aumentando;
-
material indisponível.
Quanto mais cedo a empresa perceber esses sinais, mais opções terá para corrigir o fluxo.
Reprogramação da produção
Mesmo um planejamento bem elaborado precisa ser ajustado.
Imprevistos fazem parte da operação industrial.
Uma máquina pode quebrar. Um fornecedor pode atrasar. Um pedido pode ser alterado.
Nessas situações, é necessário reprogramar.
A reprogramação pode envolver:
-
alterar a sequência;
-
transferir uma operação;
-
utilizar outro equipamento;
-
antecipar outra ordem;
-
revisar a data prevista;
-
realocar operadores.
O objetivo não é criar um planejamento rígido, mas manter um plano atualizado de acordo com as condições reais.
A diferença está em realizar mudanças de maneira controlada, avaliando o impacto sobre todas as ordens relacionadas.
Quais indicadores ajudam a identificar atrasos e gargalos?
Os dados registrados durante a operação ganham valor quando são transformados em indicadores. O Sistema PCP pode facilitar esse acompanhamento ao reunir informações sobre produção, tempos, ordens e utilização dos recursos.
Produção planejada x realizada
Esse indicador compara a quantidade prevista com a quantidade efetivamente produzida.
Se a programação era de 1.000 unidades e apenas 800 foram concluídas, existe uma diferença de 200 unidades.
O acompanhamento histórico ajuda a identificar setores e períodos com maior dificuldade para atingir as metas.
Tempo médio de produção
O tempo médio mostra quanto determinada atividade ou produto demora para ser concluído.
Ele pode ser comparado com o tempo padrão cadastrado.
Diferenças recorrentes indicam que:
-
o padrão pode estar incorreto;
-
o processo pode ter mudado;
-
existe alguma dificuldade operacional;
-
determinado recurso perdeu eficiência.
Lead time de produção
Lead time representa o tempo total desde o início até a conclusão de um processo ou ordem.
Ele inclui não apenas o tempo de transformação, mas também períodos de espera.
Isso é importante porque uma peça pode passar apenas quatro horas sendo processada, mas permanecer três dias aguardando entre operações.
Reduzir essas esperas pode gerar melhorias significativas sem necessariamente aumentar a velocidade das máquinas.
Índice de cumprimento dos prazos
Esse indicador demonstra quantas ordens foram concluídas dentro da data planejada.
Por exemplo, se 100 ordens foram encerradas e 85 ficaram prontas no prazo, o índice de cumprimento será de 85%.
Uma queda nesse percentual pode indicar problemas de planejamento, capacidade, materiais ou execução.
Quantidade de ordens atrasadas
Também é importante acompanhar o número de ordens atrasadas e o tamanho do atraso.
Duas ordens atrasadas por algumas horas representam uma situação diferente de 30 ordens acumuladas há vários dias.
A análise pode ser segmentada por:
-
setor;
-
produto;
-
máquina;
-
cliente;
-
período.
Tempo de parada
O registro das paradas mostra quanto tempo os recursos ficaram indisponíveis.
Além do tempo total, é fundamental analisar os motivos.
Uma máquina pode ter 20 horas de parada no mês, distribuídas entre:
-
manutenção;
-
falta de material;
-
setup;
-
espera;
-
ausência de operador.
Essa classificação direciona melhor as ações.
Utilização da capacidade produtiva
Esse indicador compara o tempo efetivamente utilizado com a capacidade disponível.
Uma utilização muito baixa pode indicar ociosidade, baixa demanda ou problemas de programação.
Uma utilização constantemente próxima ou acima do limite pode indicar falta de capacidade.
Índice de perdas
Perdas de materiais ou produtos também afetam o planejamento.
Quando o percentual real é maior do que o considerado inicialmente, a empresa precisará consumir mais materiais e utilizar mais horas para atingir a quantidade necessária.
Produtividade por máquina, setor ou operação
A produtividade permite analisar a relação entre recursos utilizados e resultado obtido.
Por exemplo:
-
peças por hora;
-
unidades por operador;
-
ordens concluídas;
-
quantidade produzida por turno.
Entretanto, os indicadores devem ser analisados em conjunto.
Aumentar a produtividade de um setor que alimenta um gargalo pode simplesmente aumentar a fila. Por isso, o objetivo deve ser melhorar o desempenho do fluxo completo, e não apenas maximizar cada recurso isoladamente.
Como reduzir tempos de espera e setups que causam atrasos na produção?
Além da falta de materiais e da sobrecarga dos recursos, os tempos de espera e as trocas frequentes de configuração das máquinas também podem comprometer o desempenho produtivo. Um Sistema PCP ajuda a organizar a sequência das ordens e a visualizar melhor como essas interrupções afetam a programação.
Identificação dos tempos de espera
Nem todo o tempo de uma ordem corresponde à fabricação propriamente dita. Em muitos casos, materiais permanecem parados aguardando uma máquina, operador, ferramenta, aprovação ou conclusão da etapa anterior.
Esses períodos aumentam o lead time mesmo sem agregar valor ao produto.
Por isso, é importante registrar situações como:
-
espera por matéria-prima;
-
espera por máquina;
-
espera por operador;
-
espera entre operações;
-
espera por liberação;
-
espera por inspeção;
-
espera por transporte interno.
Ao analisar essas informações, a indústria consegue identificar quais etapas concentram os maiores períodos de inatividade.
Planejamento dos setups
Setup é o tempo necessário para preparar uma máquina ou equipamento antes de iniciar determinada produção.
Essa preparação pode envolver troca de ferramentas, ajustes, limpeza, regulagem ou alteração da configuração do equipamento.
Quando várias ordens diferentes são programadas consecutivamente, a quantidade de setups pode aumentar significativamente.
Uma alternativa é organizar ordens semelhantes em sequência sempre que os prazos permitirem. Produtos que utilizam materiais, ferramentas ou configurações parecidas podem reduzir a necessidade de alterações frequentes nas máquinas.
Sequenciamento das ordens
O sequenciamento deve considerar mais do que apenas a data de entrega.
Também podem ser avaliados:
-
características dos produtos;
-
equipamentos necessários;
-
quantidade produzida;
-
tempo de setup;
-
materiais disponíveis;
-
prioridades comerciais;
-
capacidade dos recursos.
Essa visão permite criar uma programação mais coerente com as condições reais da fábrica.
Reduzir tempos improdutivos não significa simplesmente acelerar as máquinas. Em muitos casos, melhorar a sequência das atividades, diminuir esperas e organizar os setups proporciona ganhos importantes de produtividade.
Quando essas informações são acompanhadas continuamente, o planejamento pode ser ajustado para utilizar melhor os recursos, reduzir interrupções e manter as ordens avançando de maneira mais regular pelo processo produtivo.
Como criar uma rotina de revisão do planejamento da produção?
O planejamento da produção não deve ser tratado como algo fixo. Mudanças na demanda, disponibilidade de materiais, capacidade, equipamentos ou prioridades podem tornar uma programação desatualizada rapidamente. Por isso, o Sistema PCP pode ser utilizado para apoiar uma rotina periódica de acompanhamento e revisão das ordens.
Acompanhar diariamente as ordens em andamento
Uma rotina de acompanhamento pode começar pela análise das ordens que estão sendo produzidas.
É importante verificar:
-
ordens dentro do prazo;
-
ordens próximas do vencimento;
-
ordens atrasadas;
-
atividades aguardando materiais;
-
recursos sobrecarregados;
-
operações paradas.
Essa análise ajuda a direcionar a atenção para os pontos que realmente precisam de intervenção.
Comparar planejamento e execução
Os tempos e quantidades planejados devem ser comparados com os resultados registrados no chão de fábrica.
Se determinadas operações frequentemente levam mais tempo do que o previsto, o planejamento precisa ser revisado.
A mesma lógica vale para perdas, produtividade e capacidade.
Quanto mais próximos os parâmetros estiverem da realidade, maior tende a ser a confiabilidade da programação.
Reavaliar prioridades
Novos pedidos podem surgir enquanto outras ordens ainda estão em produção. Por isso, as prioridades precisam ser revisadas sem transformar todas as solicitações em urgências.
Antes de alterar a sequência, é importante avaliar o impacto sobre as ordens já programadas.
Uma mudança aparentemente simples pode atrasar vários outros pedidos quando exige novos setups ou utiliza um recurso crítico.
Atualizar a programação
Após analisar desvios e prioridades, a empresa pode atualizar datas, recursos ou sequências.
Essa revisão pode incluir:
-
antecipação de ordens;
-
reagendamento;
-
transferência de recursos;
-
redistribuição de carga;
-
alteração da sequência;
-
revisão de datas previstas.
A frequência dependerá da dinâmica da operação. Algumas indústrias podem realizar reuniões rápidas diariamente, enquanto outras trabalham com revisões semanais acompanhadas de análises pontuais durante o dia.
O mais importante é transformar a revisão do planejamento em uma rotina estruturada.
Dessa forma, a empresa consegue reagir aos imprevistos com maior organização, reduzir decisões improvisadas e manter a programação mais próxima da realidade do chão de fábrica.
Como usar o histórico da produção para prevenir novos atrasos?
Analisar apenas o que está acontecendo no momento pode limitar a capacidade de prevenção. O histórico das operações mostra padrões importantes e ajuda a identificar problemas que se repetem ao longo do tempo. Um Sistema PCP pode reunir registros anteriores e facilitar a comparação entre ordens, produtos, recursos e períodos diferentes.
Identificação de atrasos recorrentes
Quando determinadas ordens apresentam atrasos com frequência, é importante investigar se existe um padrão.
A análise pode considerar aspectos como:
-
produto fabricado;
-
máquina utilizada;
-
setor responsável;
-
operação executada;
-
fornecedor envolvido;
-
quantidade produzida;
-
período do mês;
-
turno de produção.
Se várias ordens que passam pela mesma máquina terminam fora do prazo, por exemplo, pode existir uma limitação de capacidade, manutenção frequente ou tempo de operação cadastrado de forma incorreta.
Análise das principais causas
Também é importante registrar o motivo dos atrasos.
Entre as causas mais comuns estão:
-
falta de matéria-prima;
-
quebra de máquinas;
-
atraso de fornecedores;
-
excesso de carga;
-
ausência de operadores;
-
retrabalho;
-
problemas de qualidade;
-
mudanças de prioridade.
Ao agrupar esses registros, a empresa consegue entender quais fatores mais prejudicam o cumprimento dos prazos.
Se a falta de material aparece repetidamente como principal causa, talvez seja necessário revisar parâmetros de estoque, compras ou planejamento das necessidades de materiais.
Comparação entre períodos
O histórico permite comparar semanas, meses ou outros períodos.
Essa análise mostra se as ações implementadas realmente trouxeram melhorias.
Por exemplo, após alterar o sequenciamento das ordens, a indústria pode avaliar se houve redução no tempo médio de produção ou na quantidade de pedidos atrasados.
Melhoria contínua do planejamento
As informações anteriores também ajudam a tornar futuras programações mais realistas.
Tempos de produção, índices de perdas, paradas e produtividade podem ser revisados com base no desempenho efetivamente registrado.
Com isso, o planejamento deixa de depender apenas de estimativas.
Utilizar dados históricos permite que a empresa aprenda com a própria operação. Em vez de resolver os mesmos problemas repetidamente, torna-se possível identificar causas recorrentes, ajustar processos e criar ações preventivas.
Assim, a produção tende a se tornar mais previsível, com melhor aproveitamento dos recursos e menor risco de atrasos futuros.
Conclusão
Reduzir atrasos e gargalos exige uma visão integrada da produção. Um Sistema PCP pode contribuir para que a empresa organize planejamento, programação e acompanhamento em um fluxo mais estruturado.
O primeiro passo é conhecer a demanda e transformá-la em necessidades de produção. Em seguida, é necessário avaliar materiais, capacidade, recursos e prazos antes de distribuir as ordens.
Esse cuidado evita criar uma programação que já nasce acima da capacidade disponível.
O controle dos materiais também possui papel essencial. Ordens não devem ser analisadas isoladamente da disponibilidade de matéria-prima. Estoque, compras e produção precisam compartilhar informações para reduzir paradas causadas por componentes indisponíveis.
Outro ponto fundamental é o equilíbrio entre carga e capacidade. A empresa precisa identificar máquinas, setores ou equipes que receberam mais atividades do que conseguem executar dentro do período planejado.
O acompanhamento do chão de fábrica completa esse processo. Apontamentos de início, término, quantidade, perdas, paradas e recursos utilizados mostram se a programação está funcionando na prática.
Ao comparar planejado e realizado, a indústria consegue identificar desvios antes que eles comprometam todo o pedido.
Os indicadores também ajudam a transformar dados em decisões. Lead time, quantidade de ordens atrasadas, utilização da capacidade, produtividade, perdas e cumprimento de prazos permitem avaliar tendências e localizar problemas recorrentes.
Dessa maneira, o planejamento deixa de ser uma atividade realizada apenas antes do início da produção e passa a fazer parte de um ciclo contínuo de análise e melhoria.
Evitar todos os imprevistos nem sempre é possível. Entretanto, quanto maior a visibilidade sobre materiais, ordens, capacidade e andamento das operações, maior é a capacidade de reagir rapidamente.
Com processos organizados e informações confiáveis, a indústria pode reduzir improvisos, diminuir filas entre operações, melhorar o cumprimento dos prazos e utilizar seus recursos de maneira mais eficiente.
O resultado é uma produção mais previsível, controlada e preparada para atender à demanda sem transformar cada novo pedido em uma urgência operacional.