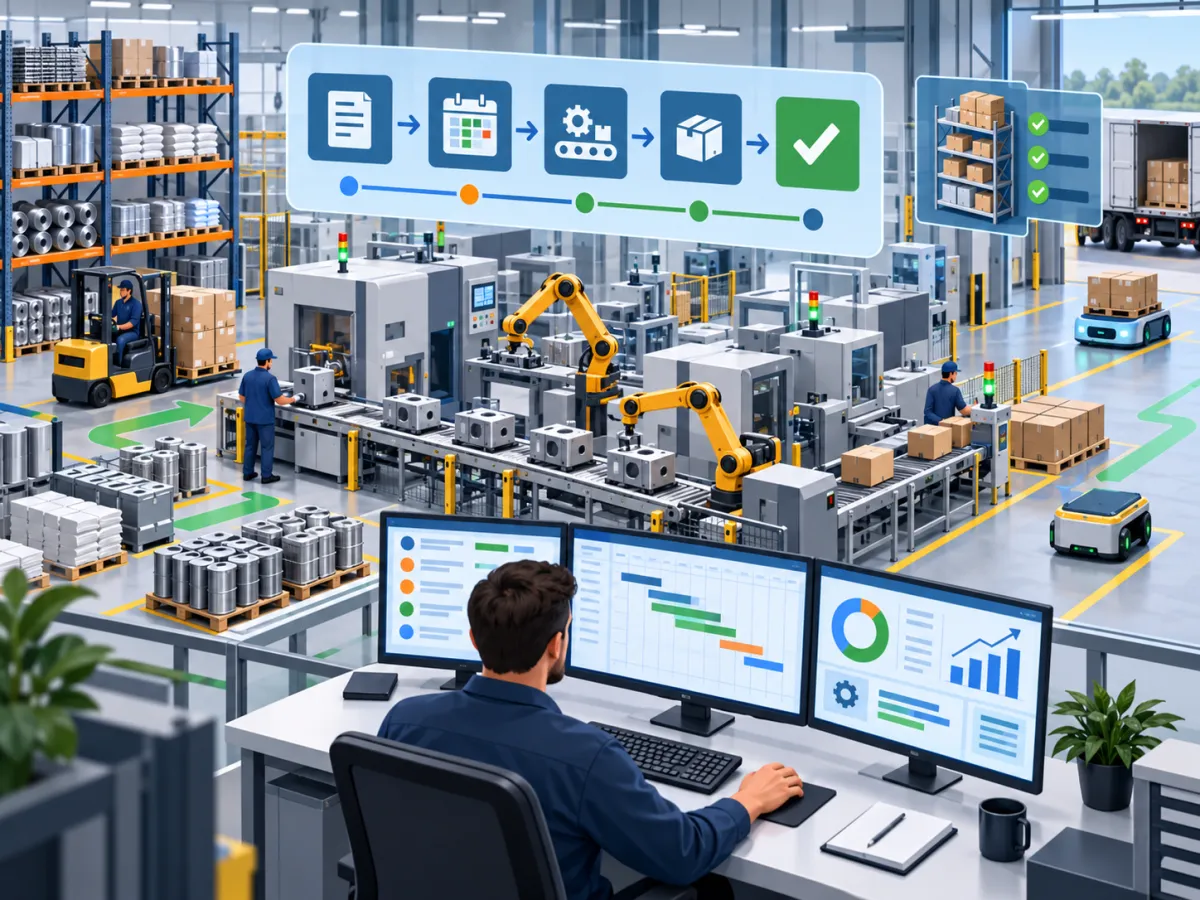
Organizar a produção industrial envolve muito mais do que definir quais produtos precisam ser fabricados. É necessário conhecer a demanda, verificar a disponibilidade de materiais, analisar a capacidade dos recursos, distribuir as atividades, acompanhar prazos e registrar o que realmente acontece no chão de fábrica. Quando essas informações não são controladas de maneira estruturada, aumentam as chances de atrasos, desperdícios e dificuldades para cumprir o planejamento.
Nesse contexto, o Sistema PCP pode ser utilizado para reunir informações relacionadas ao planejamento e ao controle da produção em um ambiente centralizado. Dessa forma, gestores e responsáveis pela fábrica conseguem acompanhar ordens, materiais, etapas produtivas, prazos e resultados de maneira mais organizada.
Sem um controle adequado das ordens de produção, diferentes problemas podem surgir. Uma ordem pode ser liberada sem matéria-prima suficiente, por exemplo, fazendo com que o processo seja interrompido. Em outras situações, diversas ordens podem ser enviadas simultaneamente para uma mesma máquina, criando filas e aumentando o tempo necessário para concluir os produtos.
Também podem ocorrer retrabalhos decorrentes de informações incompletas, divergências entre o que foi planejado e o que realmente foi produzido, dificuldades para saber quais pedidos estão atrasados e desperdícios de materiais que não são corretamente registrados.
A organização das ordens permite estabelecer uma sequência lógica para a fabricação. Cada trabalho pode receber informações sobre produto, quantidade, materiais necessários, etapas, prazo e recursos envolvidos. Conforme a produção avança, os apontamentos ajudam a registrar quantidades produzidas, perdas, tempos e situações encontradas durante a execução.
Com informações confiáveis, a empresa consegue identificar problemas com maior rapidez e tomar decisões antes que pequenos desvios comprometam diversos pedidos.
Por isso, controlar as ordens de produção está diretamente relacionado à produtividade. Quanto maior for a visibilidade sobre o que precisa ser produzido, o que está em andamento e quais recursos estão disponíveis, melhores são as condições para utilizar máquinas, materiais e tempo de forma eficiente.
O que é um Sistema PCP e como funciona na produção?
O Sistema PCP é uma ferramenta utilizada para apoiar o Planejamento e Controle da Produção. Seu objetivo é ajudar a indústria a organizar as informações necessárias para definir o que será produzido, em qual quantidade, quando cada atividade deverá acontecer e quais recursos serão utilizados durante o processo.
O que significa PCP?
PCP significa Planejamento e Controle da Produção. O conceito reúne atividades voltadas à organização da operação produtiva, procurando equilibrar pedidos, demanda, estoque, materiais, capacidade e prazos.
O planejamento procura responder perguntas como:
-
o que precisa ser produzido;
-
quanto precisa ser fabricado;
-
quando a produção deve começar;
-
quando deverá terminar;
-
quais materiais serão utilizados;
-
quais equipamentos serão necessários;
-
quais etapas precisam ser executadas.
Depois do planejamento, entra o controle. Essa parte acompanha o que realmente está acontecendo na fábrica e compara os resultados com aquilo que havia sido previsto.
Uma empresa pode planejar produzir 500 unidades durante determinado período, por exemplo. Durante a execução, os apontamentos podem mostrar que somente 430 unidades foram concluídas. Essa diferença precisa ser investigada para identificar sua causa.
Qual é a função de um Sistema PCP?
A principal função é centralizar informações relacionadas à produção e facilitar o acompanhamento das atividades.
Em vez de manter parte das informações em planilhas, outra parte em papéis e determinados registros apenas com os responsáveis pelas máquinas, a empresa passa a trabalhar com dados organizados em uma mesma estrutura.
Isso facilita a visualização das ordens abertas, dos produtos que estão em fabricação, das quantidades previstas, das etapas pendentes e dos prazos.
O sistema também pode ajudar a relacionar as ordens com os materiais necessários para a fabricação. Assim, antes de iniciar uma atividade, é possível avaliar se existem insumos suficientes para executar o planejamento.
Quais processos podem ser controlados?
Entre os principais processos relacionados ao PCP estão planejamento, programação, ordens de produção, materiais, etapas produtivas, capacidade, apontamentos, perdas e prazos.
O planejamento define as necessidades gerais da produção. Já a programação transforma essas necessidades em uma sequência de atividades que precisa ser executada.
As ordens representam os trabalhos que serão realizados. Elas permitem identificar qual produto deverá ser fabricado, em qual quantidade e seguindo quais etapas.
O controle de materiais ajuda a verificar se os insumos necessários estarão disponíveis. O acompanhamento da capacidade procura evitar que sejam programadas atividades acima da quantidade de horas ou recursos existentes.
Os apontamentos, por sua vez, mostram o resultado da execução.
Sistema PCP x controles manuais
Planilhas podem atender operações simples, principalmente quando existem poucas ordens e pequenas variações no processo. Porém, conforme o volume aumenta, administrar informações em controles separados se torna mais trabalhoso.
Uma alteração realizada em uma planilha pode não aparecer em outro controle utilizado pelo chão de fábrica. Também existe o risco de manter diferentes versões do mesmo documento.
Papéis dificultam ainda mais o acompanhamento em tempo real, pois as informações dependem de coleta, conferência e digitação posterior.
Um ambiente centralizado permite acompanhar o fluxo de produção de maneira mais estruturada, reduzindo a necessidade de consultar diferentes fontes para descobrir a situação das ordens.
O que é uma ordem de produção e quais informações ela deve ter?
Dentro de um Sistema PCP, a ordem de produção funciona como uma referência para organizar e acompanhar a fabricação de determinado produto ou quantidade. Ela reúne informações necessárias para que os responsáveis saibam o que deverá ser produzido, quais materiais utilizar, quais etapas executar e qual é o prazo esperado para conclusão.
Para que serve uma ordem de produção?
Uma ordem transforma o planejamento em uma atividade operacional.
Imagine que uma indústria recebeu pedidos que exigem a fabricação de 1.000 unidades de determinado item. Apenas saber que existe essa necessidade não é suficiente. É preciso definir quando a produção será realizada, quais matérias-primas serão utilizadas, por quais operações o produto deverá passar e quando o trabalho deverá estar concluído.
A ordem reúne essas informações e acompanha o produto durante seu processo de fabricação.
Ela também facilita a análise do andamento da produção. Ao consultar as ordens abertas, os gestores conseguem identificar atividades que ainda não começaram, trabalhos que estão sendo executados e produções que já foram concluídas.
Principais informações da ordem
O conteúdo pode variar conforme o processo industrial, mas algumas informações são especialmente importantes.
A identificação do produto permite saber exatamente o item que será fabricado. O código ajuda a evitar confusão entre produtos semelhantes.
A quantidade prevista informa o volume planejado. A data de abertura registra quando a necessidade foi criada, enquanto o prazo de entrega indica quando a produção deve estar disponível.
Também podem ser relacionados materiais necessários, etapas de fabricação, responsáveis, máquinas e demais recursos envolvidos.
Durante a execução, outros dados podem ser acrescentados, como quantidade efetivamente produzida, perdas registradas, tempos das operações e status da ordem.
Essas informações criam um histórico que pode ser utilizado posteriormente para analisar a eficiência da produção.
Estrutura e ficha técnica do produto
A ficha técnica é importante porque descreve os componentes, matérias-primas ou itens necessários para fabricar determinado produto.
Se uma peça precisa de dois componentes A, um componente B e determinada quantidade de matéria-prima C, essa estrutura deve estar corretamente cadastrada.
A ordem pode utilizar a ficha técnica para calcular a necessidade de materiais considerando a quantidade planejada.
Se a empresa pretende produzir 100 unidades, por exemplo, a necessidade de cada componente pode ser calculada proporcionalmente.
Isso facilita a análise do estoque e ajuda a identificar antecipadamente possíveis faltas de materiais.
A estrutura também pode informar operações produtivas. Dependendo da indústria, o produto pode passar por corte, usinagem, soldagem, pintura, montagem, inspeção e embalagem.
Padronização das ordens
Uma ordem incompleta pode gerar dúvidas durante a fabricação.
Quando informações importantes são transmitidas verbalmente, existe maior risco de interpretação incorreta ou esquecimento. A padronização procura garantir que os dados necessários sejam registrados sempre da mesma maneira.
Também facilita o treinamento dos colaboradores, porque o processo de consulta e preenchimento passa a seguir uma lógica definida.
Além disso, ordens padronizadas permitem comparar resultados. Se todas registram quantidade planejada, quantidade realizada, tempo previsto, tempo utilizado e perdas, torna-se mais simples analisar a eficiência de diferentes períodos, produtos ou operações.
Como criar, programar e priorizar ordens de produção no Sistema PCP?
A criação de ordens dentro de um Sistema PCP deve fazer parte de um processo organizado. Emitir ordens indiscriminadamente não significa que a produção estará corretamente planejada. É necessário compreender a demanda, avaliar os recursos disponíveis e definir prioridades.
Criação da ordem de produção
A necessidade de produção pode surgir de diferentes maneiras. Ela pode estar relacionada a pedidos de clientes, reposição de estoque, programação periódica ou previsão de demanda.
Depois que a necessidade é identificada, deve-se definir qual produto será fabricado e qual quantidade será necessária.
A partir dessas informações, a empresa pode consultar a estrutura do produto para verificar matérias-primas e etapas envolvidas.
A ordem também precisa receber um prazo coerente. Estabelecer datas sem analisar o tempo de produção ou a quantidade de trabalhos existentes pode gerar um planejamento impossível de cumprir.
Antes da liberação, é importante verificar se as principais condições para execução estão disponíveis.
Programação das ordens
Programar significa organizar quando e em qual sequência os trabalhos serão executados.
Uma boa programação considera a demanda e os pedidos existentes, mas também precisa observar estoque disponível, prazos, capacidade e disponibilidade de materiais.
Se diferentes produtos utilizam a mesma máquina, por exemplo, não é possível programá-los simultaneamente sem considerar o limite do equipamento.
Da mesma forma, liberar uma ordem sem verificar matéria-prima pode gerar uma atividade que ficará parada no chão de fábrica.
A programação procura equilibrar essas variáveis.
Outro aspecto relevante é a sequência das operações. Determinados produtos precisam passar por várias etapas. Uma operação posterior não deve ser programada sem considerar o tempo necessário para concluir a atividade anterior.
Priorização da produção
Nem todas as ordens possuem a mesma prioridade.
Pedidos com prazos mais próximos podem precisar ser executados primeiro. Também podem existir situações de urgência que exigem reorganização da sequência.
Entretanto, priorizar apenas pelo prazo nem sempre é suficiente. A disponibilidade de matéria-prima também deve ser observada.
Uma ordem urgente sem materiais não conseguirá avançar. Nesse caso, pode ser mais produtivo executar temporariamente outro trabalho enquanto os insumos são providenciados.
A capacidade produtiva também influencia a decisão. É necessário entender quais máquinas e operações estão disponíveis.
Agrupar determinadas ordens pode ser vantajoso quando existe preparação significativa de máquinas entre diferentes produtos. Reduzir trocas de configuração pode aumentar o tempo efetivamente utilizado para produzir.
Evitar excesso de ordens simultâneas
Um erro comum é liberar um número elevado de ordens acreditando que isso aumentará a produtividade.
Na prática, excesso de trabalhos simultâneos pode gerar filas, movimentações desnecessárias e dificuldade para identificar prioridades.
Materiais ficam distribuídos entre diferentes ordens, enquanto diversas atividades permanecem parcialmente concluídas.
Uma abordagem mais organizada procura limitar o volume de trabalho em andamento de acordo com a capacidade real.
Isso melhora a visualização da produção e facilita a identificação de gargalos. Em vez de dezenas de ordens aguardando uma mesma etapa, a programação pode liberar atividades conforme existe espaço para execução.
Como verificar materiais e capacidade antes de liberar uma ordem?
Antes de liberar uma ordem por meio do Sistema PCP, é importante analisar se a empresa possui condições reais de executar o trabalho. Dois elementos precisam receber atenção especial: os materiais necessários e a capacidade produtiva disponível.
Disponibilidade de matéria-prima
Uma ordem não deveria chegar ao chão de fábrica sem que a disponibilidade dos principais insumos tenha sido analisada.
Quando isso acontece, a equipe pode iniciar o trabalho e precisar interrompê-lo posteriormente por falta de componentes.
Essas interrupções prejudicam a programação, aumentam movimentações e podem exigir novas preparações de máquinas.
A análise do estoque precisa considerar não apenas o saldo total, mas também as quantidades comprometidas com outras necessidades.
Um material pode aparecer como disponível no estoque e, ao mesmo tempo, já estar previsto para utilização em outra ordem.
Por isso, a disponibilidade precisa ser avaliada dentro do contexto da programação.
Necessidade de materiais
A ficha técnica ajuda a calcular quanto será necessário para executar cada ordem.
Suponha que cada unidade de determinado produto consuma três componentes específicos. Para fabricar 200 unidades, serão necessários 600 componentes, desconsiderando eventuais perdas ou fatores adicionais.
Esse cálculo permite comparar a necessidade com o saldo existente.
Quando existe insuficiência, a empresa consegue identificar o problema antes de iniciar a fabricação e pode programar compras, reorganizar ordens ou ajustar datas.
Também é importante considerar materiais utilizados em mais de um produto. Sem planejamento, diferentes ordens podem competir pelos mesmos itens.
Reserva e separação dos materiais
Reservar materiais para determinadas ordens ajuda a evitar que o mesmo saldo seja utilizado no planejamento de diferentes trabalhos.
Imagine que existam 1.000 unidades de um componente e duas ordens necessitem de 800 unidades cada. Se ambas considerarem o saldo completo como disponível, pelo menos uma enfrentará falta durante a produção.
A reserva permite representar que parte do estoque já está comprometida.
A separação física também pode ser utilizada em determinadas operações para organizar os componentes que serão enviados ao processo produtivo.
Capacidade produtiva
Ter materiais disponíveis não significa que uma ordem possa ser executada imediatamente.
A empresa também precisa verificar sua capacidade.
A análise pode envolver máquinas, equipamentos, mão de obra, horas disponíveis e etapas produtivas.
Uma máquina que possui oito horas disponíveis em determinado dia não consegue receber trabalhos que somem 15 horas sem que exista atraso ou alteração na programação.
O mesmo raciocínio vale para setores e equipes.
É importante considerar ainda manutenções programadas, turnos, paradas previstas e tempos necessários para preparação.
Carga x capacidade
Comparar carga e capacidade ajuda a descobrir antecipadamente se a programação é viável.
A carga representa o volume de trabalho programado. A capacidade representa quanto os recursos conseguem executar dentro do período disponível.
| Controle | O que analisar |
|---|---|
| Carga planejada | Quantidade de trabalho programada |
| Capacidade disponível | Recursos e horas disponíveis |
| Materiais | Insumos necessários para as ordens |
| Máquinas | Disponibilidade dos equipamentos |
| Prazo | Data prevista para conclusão |
| Mão de obra | Equipes e horas disponíveis |
Quando a carga ultrapassa constantemente a capacidade, os atrasos tendem a se acumular.
Nesse caso, a solução não está simplesmente em liberar mais ordens. Pode ser necessário redistribuir atividades, rever prioridades, alterar datas, ampliar determinados recursos ou identificar oportunidades de melhoria no processo.
Como acompanhar uma ordem de produção do início ao fim?
Depois que uma ordem é liberada, o Sistema PCP pode auxiliar no acompanhamento das etapas até a conclusão. Esse controle é importante porque o planejamento inicial não garante que todas as atividades acontecerão exatamente conforme previsto.
Problemas de materiais, equipamentos, qualidade ou capacidade podem alterar o andamento da produção. Quanto mais cedo essas situações forem identificadas, maior será a possibilidade de corrigir o planejamento.
Status das ordens de produção
Utilizar status facilita a identificação da situação de cada trabalho.
Uma ordem planejada representa uma necessidade que ainda está em preparação. Quando existem materiais pendentes, ela pode permanecer como aguardando materiais.
Depois de conferidas as condições necessárias, a ordem pode ser liberada.
Durante a execução, o status pode indicar que o trabalho está em produção.
Caso aconteça uma interrupção, a ordem pode ser marcada como pausada, permitindo identificar que existe uma pendência.
Após finalizar todas as etapas e registrar os resultados, a situação muda para concluída.
Também podem existir ordens canceladas quando a necessidade deixa de existir.
Padronizar os status evita interpretações diferentes sobre a situação de cada atividade.
Acompanhamento das etapas
Em processos com várias operações, saber apenas que uma ordem está em produção pode não ser suficiente.
É importante identificar em qual etapa ela se encontra.
Um produto pode passar por corte, dobra, soldagem, pintura e montagem. Se a ordem está parada entre soldagem e pintura, essa informação ajuda a localizar onde existe espera.
O acompanhamento por etapas também facilita a identificação de filas.
Se dezenas de ordens chegam rapidamente à pintura e poucas conseguem avançar, existe um sinal de desequilíbrio entre as capacidades das operações.
Apontamento de produção
O apontamento registra o que realmente ocorreu durante a execução.
Entre os dados que podem ser registrados estão início e término das operações, quantidade produzida, quantidade perdida, operador, máquina e etapa realizada.
Essas informações são fundamentais para comparar planejamento e execução.
Sem apontamentos, a empresa pode conhecer a quantidade final produzida, mas não consegue entender com clareza como o resultado foi obtido.
Quanto mais padronizado for o registro, mais úteis serão as informações para análises posteriores.
Planejado x realizado
Comparar planejado e realizado permite avaliar a precisão do planejamento.
Se uma operação deveria levar duas horas e repetidamente utiliza quatro, existe um ponto que precisa ser investigado.
A causa pode estar em um tempo padrão incorreto, preparação de máquina, ferramenta inadequada, dificuldade operacional ou característica do próprio produto.
Da mesma forma, se a quantidade planejada é frequentemente diferente da quantidade produzida, é necessário entender quais fatores interferem no processo.
Também é possível comparar consumo previsto e consumo real de materiais.
Diferenças frequentes podem indicar perdas, cadastro incorreto da estrutura ou problemas no processo.
Rastreabilidade da produção
O histórico das ordens cria rastreabilidade.
Ao consultar uma ordem concluída, a empresa consegue verificar informações sobre produto, materiais, etapas, quantidades, tempos e ocorrências registradas.
Isso é útil para investigar problemas e comparar diferentes produções do mesmo item.
Se determinado produto apresentou aumento no tempo de fabricação, por exemplo, o histórico pode ajudar a identificar quando a mudança começou e quais fatores estavam presentes naquele período.
A rastreabilidade transforma a ordem de produção em uma fonte de informação para melhoria contínua, e não apenas em uma autorização para fabricar.
Como identificar atrasos e gargalos utilizando um Sistema PCP?
Um dos principais benefícios do Sistema PCP é aumentar a visibilidade sobre situações que podem comprometer o planejamento. Atrasos e gargalos nem sempre são causados por um único problema. Muitas vezes, resultam da combinação de falta de materiais, capacidade insuficiente, paradas e prioridades mal definidas.
Ordens atrasadas
A primeira análise consiste em comparar o prazo das ordens com sua situação atual.
Uma atividade cuja data prevista já passou e que ainda permanece em produção precisa receber atenção.
Também é importante observar ordens que ainda não estão oficialmente atrasadas, mas apresentam risco de ultrapassar o prazo.
Se restam três etapas para concluir um trabalho e existe somente um dia disponível, por exemplo, pode ser necessário reorganizar a programação.
Essa visão permite atuar preventivamente em vez de descobrir o atraso apenas no momento da entrega.
Etapas com filas de produção
Filas frequentes são sinais importantes de gargalo.
Se muitos trabalhos aguardam uma mesma máquina ou setor, enquanto outras etapas possuem pouca demanda, existe um desequilíbrio no fluxo.
Nem toda fila representa necessariamente um problema permanente. Variações temporárias podem acontecer.
Porém, quando determinada operação acumula trabalhos repetidamente, ela precisa ser analisada.
Pode existir capacidade insuficiente, tempo de processamento elevado, manutenção frequente ou programação inadequada.
Falta de materiais
Materiais indisponíveis podem interromper completamente uma ordem.
Quando essas ocorrências são frequentes, é importante avaliar sua origem.
O problema pode estar em compras realizadas fora do prazo, divergências de estoque, fichas técnicas incorretas ou alterações na programação que consomem materiais reservados para outras ordens.
Registrar o motivo das interrupções ajuda a diferenciar esses cenários.
Se grande parte das paradas está relacionada a matéria-prima, a empresa pode concentrar seus esforços na integração entre planejamento, estoque e compras.
Paradas de máquinas e recursos
Equipamentos indisponíveis também afetam o fluxo.
Uma máquina crítica parada pode impedir que várias ordens avancem.
Por isso, além de registrar a parada, é importante entender quais trabalhos foram afetados e como a programação deverá ser reorganizada.
A análise histórica pode mostrar quais equipamentos provocam maior impacto na produção.
Essas informações ajudam no planejamento de manutenção e na avaliação de alternativas para reduzir dependências.
Tempo previsto x tempo realizado
Comparar os tempos é uma das formas mais úteis de localizar ineficiências.
Quando determinadas operações consomem consistentemente mais tempo do que o previsto, existe uma diferença que precisa ser compreendida.
Talvez o tempo padrão esteja desatualizado. Talvez o processo tenha muitas interrupções. Também podem existir dificuldades na preparação, falta de ferramentas ou problemas de qualidade que exigem retrabalho.
A análise não deve servir apenas para apontar desvios, mas para entender suas causas.
Análise das causas dos gargalos
Os gargalos podem ser classificados em diferentes grupos.
Problemas de planejamento surgem quando a sequência de ordens não considera corretamente prioridades ou dependências.
Problemas de materiais aparecem quando os insumos não estão disponíveis no momento adequado.
Questões de capacidade ocorrem quando a quantidade de trabalho supera aquilo que os recursos conseguem executar.
Equipamentos podem se tornar gargalos devido a paradas ou baixa disponibilidade.
Também existem problemas relacionados ao próprio processo, como movimentações desnecessárias, inspeções demoradas, retrabalhos e operações pouco padronizadas.
Separar as causas permite direcionar as ações corretamente.
Como o Sistema PCP pode melhorar a produtividade da indústria?
O Sistema PCP pode contribuir para a produtividade ao organizar informações e permitir que a empresa utilize seus recursos de maneira mais planejada. A produtividade não depende apenas da velocidade das máquinas. Ela envolve aproveitar materiais, equipamentos, pessoas e tempo de maneira eficiente.
Redução de tarefas manuais
Controles paralelos aumentam o tempo necessário para atualizar e conferir informações.
Quando diferentes setores mantêm suas próprias planilhas, os colaboradores precisam repetir lançamentos e conferir constantemente se os dados estão iguais.
Além do tempo utilizado, existe risco de erros de digitação e informações desatualizadas.
Centralizar dados reduz a necessidade de transportar manualmente informações entre diferentes controles.
Isso permite que as equipes utilizem mais tempo em análise, planejamento e execução.
Melhor organização do chão de fábrica
Uma programação clara ajuda o chão de fábrica a entender quais atividades precisam ser executadas e em qual sequência.
Quando as prioridades mudam constantemente sem um processo organizado, operadores podem começar trabalhos que logo serão interrompidos por novas urgências.
Essas trocas aumentam preparações, movimentações e tempo improdutivo.
Uma sequência estruturada procura manter o fluxo mais estável.
Os responsáveis também conseguem verificar ordens pendentes e identificar rapidamente mudanças importantes.
Melhor utilização dos recursos
Máquinas e pessoas são recursos limitados.
Utilizá-los bem exige planejamento.
Programar um número excessivo de ordens para determinado equipamento não aumenta sua capacidade. Apenas cria filas.
O objetivo é distribuir os trabalhos de acordo com a disponibilidade de cada recurso.
Também é possível avaliar oportunidades de agrupar produtos semelhantes para reduzir preparações ou aproveitar melhor determinados equipamentos.
Ao relacionar capacidade e carga, o planejamento se torna mais próximo da realidade.
Redução de tempo ocioso
A ociosidade pode ocorrer por diversos motivos.
Uma máquina pode permanecer parada porque os materiais não chegaram, a ordem não foi liberada ou a etapa anterior não terminou.
Parte dessas situações pode ser reduzida com planejamento antecipado.
Verificar insumos, capacidade e sequência antes da execução diminui a quantidade de problemas previsíveis que chegam ao chão de fábrica.
Isso não elimina todas as paradas, porque situações inesperadas continuarão existindo. Entretanto, ajuda a separar problemas inevitáveis daqueles causados pela falta de organização.
Redução de retrabalho e desperdícios
Informações padronizadas diminuem dúvidas sobre o que precisa ser produzido.
Quando a ordem apresenta produto, quantidade, etapas e materiais corretamente, a equipe possui uma referência mais segura para executar o trabalho.
Os apontamentos de perdas também permitem identificar onde existem desperdícios.
Se uma operação apresenta índice elevado de descarte, ela pode ser analisada separadamente.
Registrar retrabalhos ajuda a descobrir produtos ou etapas que apresentam problemas recorrentes.
Com isso, melhorias podem ser direcionadas para pontos que realmente afetam o resultado.
Cumprimento dos prazos
Produtividade e prazo estão diretamente relacionados.
Uma fábrica que utiliza seus recursos de maneira desorganizada pode trabalhar intensamente e ainda assim atrasar pedidos.
Isso acontece quando o esforço é direcionado para atividades que não correspondem às prioridades reais.
Ao acompanhar ordens, materiais e capacidade, a empresa consegue concentrar recursos nos trabalhos mais importantes.
Também identifica riscos antecipadamente.
Assim, o planejamento deixa de ser apenas uma lista de produtos que precisam ser fabricados e passa a funcionar como uma orientação prática para execução.
Quais indicadores acompanhar para avaliar a produtividade da produção?
Utilizar um Sistema PCP para registrar informações permite transformar os dados da operação em indicadores. Esses números ajudam a entender se a produção está seguindo o planejamento e quais pontos precisam ser melhorados.
O mais importante não é acompanhar dezenas de indicadores, mas selecionar aqueles que realmente ajudam a responder perguntas sobre produtividade, prazos, perdas e utilização dos recursos.
Produção planejada x realizada
Esse indicador compara a quantidade que deveria ser fabricada com aquilo que efetivamente foi produzido.
Se estavam previstas 1.000 unidades e foram concluídas 900, o resultado mostra um desvio de 100 unidades.
A diferença precisa ser analisada.
Pode ter ocorrido falta de material, parada de máquina, perda acima do previsto ou tempo insuficiente.
A comparação histórica permite entender se o problema foi pontual ou se ocorre com frequência.
Tempo planejado x realizado
A comparação de tempos ajuda a avaliar se os padrões utilizados no planejamento correspondem à realidade.
Uma operação prevista para cinco horas que normalmente utiliza sete indica uma diferença significativa.
Se o planejamento continuar utilizando cinco horas, a programação será constantemente otimista e os atrasos poderão se repetir.
Por outro lado, quando o tempo realizado é frequentemente menor do que o previsto, também existe oportunidade de atualizar os padrões e melhorar a utilização da capacidade.
Índice de perdas
As perdas representam materiais ou produtos que não se transformaram em unidades aproveitáveis.
Para acompanhá-las, é importante registrar quantidades perdidas e, quando possível, seus motivos.
Uma taxa elevada pode indicar matéria-prima inadequada, regulagem incorreta, falha operacional, processo instável ou problemas de qualidade.
O indicador também pode ser analisado por produto, máquina, etapa ou período.
Isso facilita a localização dos pontos que concentram desperdícios.
Quantidade produzida
A quantidade produzida é um indicador simples, mas importante.
Ela pode ser acompanhada por dia, semana, mês, produto, setor ou ordem.
Entretanto, não deve ser analisada isoladamente.
Produzir uma quantidade maior não significa necessariamente que a produtividade melhorou se também aumentaram horas trabalhadas, perdas ou recursos utilizados.
Por isso, a quantidade precisa ser combinada com outros indicadores.
Ordens concluídas e atrasadas
A proporção entre ordens concluídas dentro do prazo e ordens atrasadas ajuda a avaliar a qualidade do planejamento e da execução.
Quando atrasos começam a aumentar, é importante investigar quais produtos, recursos ou etapas estão envolvidos.
Talvez exista uma máquina sobrecarregada. Pode haver problemas de fornecimento ou os tempos utilizados no planejamento podem estar incorretos.
Acompanhando o histórico, a empresa consegue perceber tendências antes que a situação se torne mais difícil de corrigir.
Tempo médio de produção
Esse indicador mostra quanto tempo, em média, uma ordem leva entre o início e a conclusão.
Quando o tempo aumenta, pode existir maior quantidade de filas ou espera entre as etapas.
É importante diferenciar tempo efetivamente utilizado na transformação do produto do período em que a ordem permanece aguardando recursos.
Muitas vezes, reduzir esperas produz melhorias maiores do que simplesmente tentar acelerar cada operação.
Produtividade por recurso
A produtividade também pode ser analisada por máquina, linha, setor ou operação quando esse nível de detalhamento fizer sentido para a indústria.
O objetivo não é apenas comparar pessoas ou equipamentos, mas compreender como os recursos estão sendo utilizados.
Um equipamento pode produzir menos porque recebe produtos mais complexos, por exemplo.
Por isso, qualquer comparação precisa considerar as características do processo.
Uma estrutura simples para organizar os indicadores pode ser:
| Indicador | Informação utilizada | Objetivo | Possível decisão |
|---|---|---|---|
| Planejado x realizado | Quantidades previstas e produzidas | Avaliar cumprimento do plano | Rever programação |
| Tempo previsto x realizado | Tempos das operações | Avaliar precisão dos padrões | Ajustar tempos |
| Índice de perdas | Produção e perdas | Identificar desperdícios | Investigar causas |
| Ordens atrasadas | Prazos e status | Monitorar entregas | Repriorizar produção |
| Tempo médio | Início e conclusão | Avaliar fluxo | Reduzir esperas |
| Produtividade | Produção e recursos utilizados | Avaliar eficiência | Melhorar utilização |
Acompanhados regularmente, esses indicadores ajudam a transformar registros da produção em informações para tomada de decisão.
Como integrar PCP, estoque e compras para evitar paradas na produção?
A integração entre produção, estoque e compras é fundamental para que as ordens possam ser executadas dentro do prazo planejado. Com um Sistema PCP, a empresa pode relacionar as necessidades da fabricação com a disponibilidade de materiais e identificar antecipadamente quais itens precisam ser adquiridos ou repostos.
Quando essas áreas trabalham de maneira separada, podem ocorrer situações em que uma ordem é programada sem que todos os materiais estejam disponíveis. O resultado pode ser uma produção interrompida, máquinas aguardando componentes e prazos comprometidos.
Relacionamento entre produção e estoque
Antes de liberar uma ordem, é importante verificar quais materiais serão necessários e comparar essa demanda com os saldos existentes.
A ficha técnica do produto pode servir como referência para calcular os componentes necessários conforme a quantidade planejada.
Se determinada matéria-prima não estiver disponível em quantidade suficiente, essa informação deve ser identificada antes do início da produção. Dessa forma, a empresa evita descobrir a falta somente quando a ordem já estiver no chão de fábrica.
Também é importante considerar materiais reservados para outras ordens, perdas previstas e movimentações de estoque que possam alterar a disponibilidade.
Integração das necessidades com compras
Quando o estoque disponível não é suficiente, a necessidade pode ser utilizada como apoio ao planejamento das compras.
O setor responsável consegue visualizar quais materiais serão necessários, as quantidades previstas e o período em que deverão estar disponíveis.
Isso ajuda a organizar aquisições de acordo com a programação produtiva, reduzindo compras emergenciais e o risco de atrasos provocados pela falta de insumos.
Além da quantidade, é importante considerar o prazo de entrega dos fornecedores. Materiais com períodos maiores de reposição precisam ser planejados com maior antecedência.
Redução das paradas por falta de materiais
Uma produção bem programada depende de sincronização.
Não adianta possuir máquinas e mão de obra disponíveis se os materiais necessários não estão no momento correto.
Ao integrar PCP, estoque e compras, a empresa consegue acompanhar:
-
materiais necessários para cada ordem;
-
saldo disponível;
-
materiais reservados;
-
quantidades que precisam ser compradas;
-
pedidos de compra pendentes;
-
previsão de recebimento;
-
ordens que podem ser impactadas pela falta de insumos.
Essa visão facilita a identificação antecipada de riscos e permite reorganizar prioridades quando necessário.
Com informações compartilhadas entre os setores, o planejamento se torna mais confiável. A produção passa a trabalhar de acordo com condições reais de materiais e capacidade, reduzindo interrupções e contribuindo para um fluxo produtivo mais contínuo e eficiente.
Conclusão
Controlar a produção exige integrar planejamento, execução e análise dos resultados. Não basta criar uma lista de produtos que precisam ser fabricados. Cada necessidade deve ser transformada em uma ordem estruturada, considerando materiais, capacidade, etapas, prioridades e prazos.
Nesse processo, o Sistema PCP ajuda a centralizar informações e criar uma visão mais clara sobre o andamento da fábrica. As ordens podem ser planejadas, liberadas, acompanhadas e concluídas seguindo um fluxo organizado.
Antes da liberação, verificar materiais evita que trabalhos sejam iniciados sem os componentes necessários. Avaliar carga e capacidade reduz o risco de programar uma quantidade de atividades superior aos recursos disponíveis.
Durante a fabricação, os apontamentos registram o que realmente aconteceu. Quantidades produzidas, perdas, tempos, etapas e ocorrências formam uma base importante para comparar planejamento e execução.
Essa comparação permite identificar desvios e entender suas causas.
Indicadores complementam o processo ao mostrar produção planejada e realizada, tempos, perdas, ordens atrasadas e produtividade. Em vez de tomar decisões somente com base em percepções, a gestão passa a trabalhar com registros da própria operação.
O resultado é maior controle sobre as ordens, melhor utilização dos recursos, redução de atrasos, menor desperdício e informações mais confiáveis para planejar os próximos períodos.
A produtividade industrial depende da capacidade de produzir utilizando recursos de forma organizada e mantendo um fluxo compatível com as prioridades da empresa. Ao estruturar ordens, acompanhar o andamento das operações e utilizar dados para corrigir desvios, a indústria cria condições para melhorar continuamente seu processo produtivo e tornar os prazos mais previsíveis.