Uma alteração no desenho técnico pode parecer simples, mas, quando não chega corretamente ao chão de fábrica, pode resultar na fabricação de peças com medidas incorretas, furos em posições erradas ou características diferentes das solicitadas pelo cliente. Para evitar esse problema, a indústria precisa controlar as versões dos desenhos, identificar quais ordens de produção foram afetadas e garantir que os operadores utilizem somente as informações aprovadas. O controle de produção PCP contribui para esse processo ao conectar as mudanças de engenharia ao planejamento e à execução da fabricação. Neste artigo, você entenderá como organizar revisões técnicas, interromper ordens quando necessário, verificar peças já produzidas e estabelecer um procedimento para reduzir retrabalhos, desperdícios e atrasos.
O que você vai aprender neste conteúdo:
-
Por que alterações nos desenhos técnicos podem gerar peças incorretas.
-
Como identificar e controlar diferentes revisões de um mesmo projeto.
-
O que fazer quando o desenho muda depois que a fabricação começou.
-
Como verificar ordens de produção e peças afetadas por alterações técnicas.
-
Quais procedimentos ajudam a evitar que desenhos desatualizados continuem sendo utilizados.
Por que alterações no desenho técnico podem causar erros na fabricação?
As alterações nos desenhos técnicos podem causar erros quando diferentes setores trabalham com versões distintas do mesmo projeto. Isso acontece, por exemplo, quando a engenharia aprova uma nova medida, mas a produção continua utilizando um desenho anterior. Sem uma comunicação adequada, a fábrica pode produzir peças que não atendem mais às especificações exigidas.
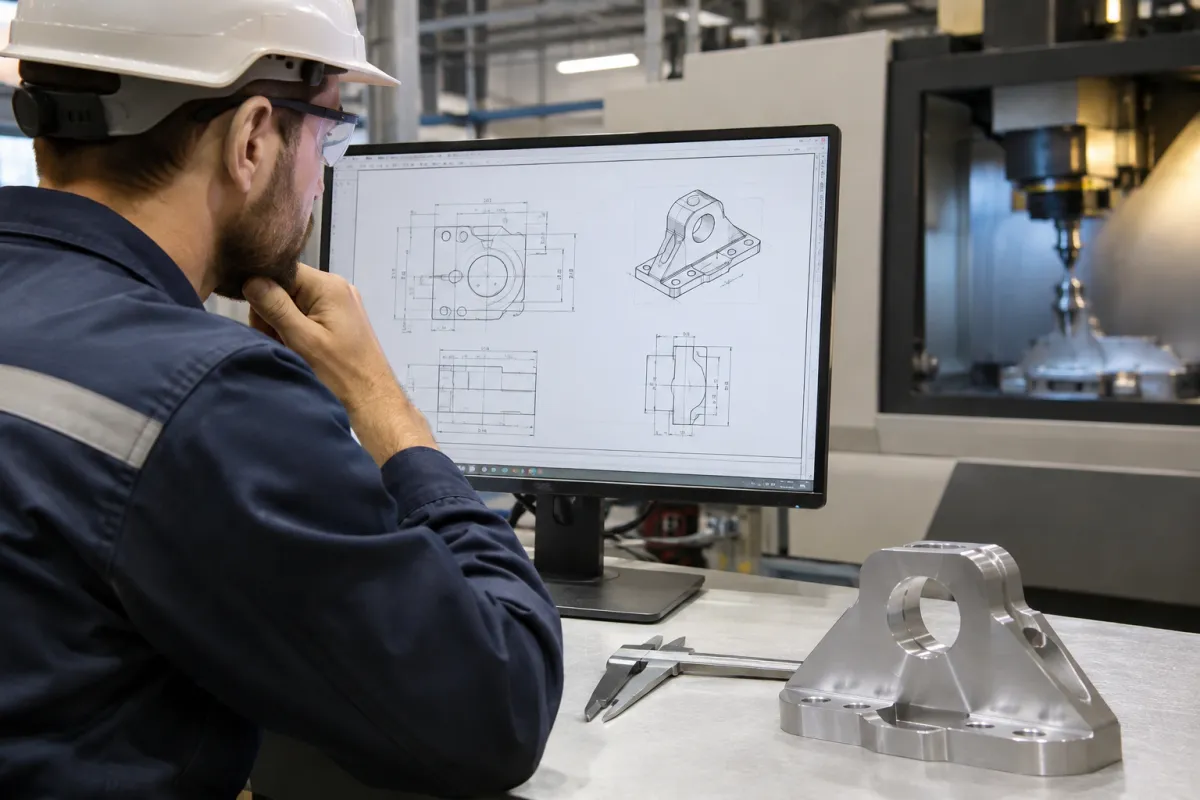
Em uma metalúrgica, o desenho técnico orienta atividades como corte, dobra, usinagem, furação, soldagem e montagem.
Ele pode apresentar informações como:
-
Dimensões e tolerâncias permitidas.
-
Posição e diâmetro de furos.
-
Espessura e especificação dos materiais.
-
Acabamentos e tratamentos superficiais.
-
Detalhes de montagem.
-
Indicações de soldagem.
-
Identificação e revisão do projeto.
Quando qualquer uma dessas informações muda, é necessário avaliar se a alteração afeta uma ou mais etapas de fabricação.
Exemplo de uma alteração que gera peças incorretas
Imagine uma metalúrgica que recebeu um pedido para fabricar 200 suportes metálicos. O desenho inicial determina que cada suporte tenha dois furos de 8 mm de diâmetro.
Depois que a fabricação começa, o cliente solicita a alteração desses furos para 10 mm. A engenharia atualiza o projeto, mas o setor de furação não recebe a nova versão.
Como resultado, parte das peças continua sendo fabricada com furos de 8 mm. A empresa precisará avaliar se essas peças podem ser retrabalhadas ou se deverão ser descartadas.
O problema não está necessariamente na execução da operação, mas na utilização de uma especificação que deixou de ser válida para aquelas peças.
Por isso, o controle de produção PCP precisa considerar não apenas quantidades e prazos, mas também a versão técnica autorizada para cada ordem de fabricação.
Quais são os erros mais comuns causados por desenhos técnicos desatualizados?
Os erros mais frequentes envolvem medidas incorretas, utilização de materiais inadequados, operações executadas com parâmetros antigos e fabricação de componentes incompatíveis com a montagem final. A gravidade depende da característica modificada, da quantidade de peças afetadas e da possibilidade de corrigir o problema sem comprometer a qualidade.
Peças fabricadas com dimensões antigas
Uma alteração no comprimento, largura, espessura ou diâmetro pode fazer com que uma peça deixe de encaixar no conjunto para o qual foi projetada. Isso pode acontecer quando a programação da máquina foi preparada antes da atualização do desenho.
Furos e encaixes em posições incorretas
A mudança de posição de um furo pode comprometer a montagem, mesmo quando as demais dimensões estão corretas. Em alguns casos, o problema só aparece quando o componente chega à etapa de montagem.
Utilização de matéria-prima inadequada
Uma revisão pode modificar a especificação do aço, a espessura da chapa ou outra característica do material. Se o cadastro de materiais e a estrutura do produto não forem atualizados, o PCP poderá continuar planejando a fabricação com a especificação anterior.
Programas de máquinas que não foram atualizados
Em operações CNC, o desenho pode ser alterado sem que o programa utilizado pela máquina seja revisado. Por isso, verificar apenas a versão do desenho não é suficiente. Também é necessário confirmar o programa de fabricação, as ferramentas e os parâmetros aplicáveis.
Peças incompatíveis durante a montagem
Uma alteração em determinado componente pode exigir modificações em outras peças do mesmo conjunto. Se apenas uma delas for atualizada, a montagem pode apresentar interferências, desalinhamentos ou dificuldades de fixação.
Esses exemplos mostram por que o sistema para controle de produção industrial deve apoiar o acompanhamento das operações, dos materiais e das ordens afetadas, enquanto a gestão técnica controla as especificações e suas revisões.
Como controlar as revisões dos desenhos técnicos antes de iniciar a produção?
O controle começa com a identificação de uma versão aprovada para fabricação. Cada desenho precisa ter um código, uma revisão e um responsável pela aprovação. Antes de liberar a ordem de produção, o PCP deve confirmar se a documentação corresponde à versão autorizada e se os demais documentos necessários estão compatíveis.
Identificar cada revisão de forma clara
Uma prática é utilizar letras ou números para diferenciar as versões dos desenhos. Por exemplo:
-
Revisão A: desenho inicialmente aprovado.
-
Revisão B: alteração na posição dos furos.
-
Revisão C: alteração na espessura do material.
A sequência de identificação deve seguir um padrão definido pela empresa.
A norma ASME Y14.35 apresenta práticas para identificação e registro de revisões em desenhos e documentos técnicos associados.
A identificação sozinha, porém, não garante que a versão correta esteja sendo utilizada. Também é importante registrar quando ela foi aprovada e a partir de quais ordens, lotes ou unidades deverá ser aplicada.
Manter um histórico das alterações
O histórico permite compreender o que mudou entre duas versões. Esse registro pode conter:
-
Código e descrição da peça.
-
Número da revisão anterior e da nova revisão.
-
Data da alteração e aprovação.
-
Características modificadas.
-
Motivo da mudança.
-
Responsável técnico.
-
Ordens e lotes afetados.
-
Data ou condição de início da utilização da nova versão.
Exemplo: o desenho SUP-025 passou da revisão A para a revisão B porque a distância entre dois furos mudou de 40 mm para 45 mm.
Com essa informação, o PCP consegue identificar quais ordens utilizam o componente SUP-025 e verificar se alguma delas já foi iniciada.
Separar desenhos aprovados de versões antigas
Desenhos obsoletos podem precisar ser mantidos para consultas e rastreabilidade, mas não devem ficar disponíveis como documentação ativa de fabricação.
Em uma operação que utiliza documentos impressos, isso pode exigir a retirada e substituição das cópias antigas. Em um ambiente digital, é recomendável manter um local único para consultar a versão aprovada, com permissões e critérios de atualização definidos.
O que fazer quando o desenho técnico muda depois que a produção começou?
Quando uma alteração é aprovada durante a fabricação, a primeira providência é identificar as ordens afetadas e avaliar a necessidade de interromper as operações envolvidas. Depois, engenharia, qualidade e PCP devem decidir como tratar as peças já produzidas, atualizar as instruções de fabricação e autorizar a continuidade do trabalho.
A empresa não deve simplesmente substituir o arquivo e considerar o problema resolvido.
Identificar as ordens de produção em andamento
O PCP precisa verificar:
-
Quais ordens utilizam o desenho alterado.
-
Quantas peças estavam previstas.
-
Quantas já foram produzidas.
-
Quais operações foram concluídas.
-
Quantas peças ainda aguardam fabricação.
-
Onde estão armazenadas as peças produzidas.
Essas informações permitem delimitar o impacto da alteração.
Interromper as operações afetadas quando necessário
Se a mudança comprometer uma característica que está sendo fabricada, a operação correspondente deve ser bloqueada até que exista uma orientação técnica. Isso não significa, obrigatoriamente, interromper toda a fábrica.
Imagine que um lote esteja passando pelas etapas de corte, furação e acabamento. Se a revisão modificar apenas a posição dos furos, pode ser possível continuar outras atividades que não sejam afetadas, desde que a engenharia e a qualidade confirmem essa condição.
Entretanto, peças que dependem da característica modificada não devem avançar sem uma avaliação.
Avaliar as peças produzidas com a revisão anterior
As peças podem ter destinos diferentes:
-
Aceitação: quando a versão anterior continua autorizada para determinadas unidades ou pedidos.
-
Retrabalho: quando existe uma correção tecnicamente aprovada.
-
Segregação: quando as peças precisam permanecer separadas enquanto aguardam decisão.
-
Refugo: quando não atendem aos requisitos e não existe uma recuperação viável ou autorizada.
A decisão deve considerar as especificações do produto, os critérios da qualidade e, quando aplicável, a aprovação do cliente.
Atualizar a programação da produção
Após definir quais peças poderão ser aproveitadas, o PCP deve recalcular as quantidades que ainda precisam ser fabricadas.
Essa revisão também pode exigir:
-
Alteração dos tempos previstos.
-
Reserva de novas matérias-primas.
-
Reprogramação das máquinas.
-
Inclusão de operações de retrabalho.
-
Revisão das datas de entrega.
Nesse momento, a programação, planejamento e controle da produção ajuda a verificar se as mudanças são compatíveis com a capacidade disponível.
Como relacionar cada ordem de produção à revisão correta do desenho técnico?
A forma mais segura é identificar, na ordem de produção ou em sua documentação vinculada, qual revisão técnica foi autorizada para fabricar aquele lote. Assim, mesmo quando um produto passa por várias alterações, é possível saber quais especificações deveriam ter sido seguidas em cada fabricação.
Informações que devem acompanhar a ordem de produção
O registro pode reunir:
-
Número da ordem de produção.
-
Código e descrição do produto.
-
Quantidade planejada.
-
Identificação do desenho técnico.
-
Número da revisão autorizada.
-
Data de liberação.
-
Operações previstas.
-
Identificação do lote, quando aplicável.
Imagine duas ordens de produção para a mesma peça. A OP 150 utiliza a revisão A porque atende um pedido cuja especificação anterior ainda foi autorizada. A OP 151 utiliza a revisão B porque atende um pedido que exige o desenho atualizado.
Nesse caso, as duas revisões podem coexistir, desde que exista uma decisão técnica documentada e que as peças não sejam misturadas.
Por que atualizar somente o cadastro do produto pode não ser suficiente?
Quando uma empresa modifica a revisão atual no cadastro de determinado produto, isso não significa que todas as ordens já abertas foram automaticamente atualizadas. O comportamento depende do sistema utilizado e da forma como ele controla seus registros.
Por isso, é necessário verificar individualmente as ordens afetadas ou utilizar um procedimento de atualização controlada. O mais importante é preservar a identificação da revisão que realmente foi utilizada na fabricação.
Quais verificações devem ser feitas antes e depois de uma alteração no desenho técnico?
Um procedimento de revisão precisa verificar não apenas o arquivo do desenho, mas também as ordens, os materiais, os programas das máquinas e a situação das peças já fabricadas. A tabela abaixo apresenta controles recomendados para reduzir a possibilidade de utilizar informações desatualizadas.
Tabela — Controle das alterações de desenhos técnicos na produção
|
Etapa de verificação |
O que conferir |
Ação recomendada |
|---|---|---|
|
Revisão do desenho |
Se existe uma versão aprovada |
Identificar e disponibilizar a revisão válida |
|
Ordem de produção |
Qual revisão está associada à OP |
Atualizar ou bloquear ordens afetadas |
|
Matéria-prima |
Se o material especificado mudou |
Revisar estrutura e reservas de materiais |
|
Programação da máquina |
Se o programa corresponde ao desenho |
Conferir e validar os parâmetros necessários |
|
Peças já fabricadas |
Quantidade e revisão utilizada |
Identificar, avaliar e segregar quando necessário |
|
Controle de qualidade |
Se os critérios de inspeção mudaram |
Atualizar instruções e realizar verificações |
|
Liberação da fabricação |
Se todas as alterações foram tratadas |
Registrar a autorização para continuar |
Esse procedimento pode ser adaptado ao tamanho da indústria e à complexidade das peças fabricadas. Em operações com componentes críticos, também podem ser necessárias verificações adicionais, conforme as exigências técnicas e contratuais.
Como evitar que os operadores utilizem desenhos antigos no chão de fábrica?
Para evitar o uso de desenhos desatualizados, a empresa deve estabelecer uma fonte oficial de consulta e um procedimento de substituição dos documentos. Também precisa orientar os operadores a verificar a revisão antes de iniciar a fabricação, principalmente quando a ordem for retomada após uma interrupção.
Controlar as cópias impressas
Em muitas metalúrgicas, os desenhos técnicos acompanham as ordens de produção em papel. Nesse cenário, as cópias podem permanecer sobre máquinas, bancadas ou junto aos materiais.
Uma alteração exige identificar e substituir os documentos que deixaram de ser válidos. Uma medida prática é manter uma cópia controlada por ordem ou posto de trabalho, evitando que arquivos impressos sem identificação sejam utilizados como referência.
Centralizar a documentação digital
O armazenamento digital facilita a consulta, mas não resolve o problema quando existem várias pastas com versões diferentes.
O ideal é definir onde ficam os desenhos liberados para produção e limitar a alteração desses documentos aos profissionais autorizados. Quando disponível, um sistema de gestão documental pode contribuir com o histórico, a aprovação e a distribuição das revisões.
Conferir a revisão antes da preparação da máquina
A preparação da máquina é um ponto importante para realizar essa verificação.
Antes de começar, o operador ou preparador pode conferir:
-
Código da peça.
-
Revisão indicada na OP.
-
Revisão do desenho disponível.
-
Programa de máquina correspondente.
-
Ferramentas e dispositivos necessários.
-
Requisitos de medição e inspeção.
Se houver divergência entre os documentos, a operação não deve ser iniciada até que a situação seja esclarecida.
Quem deve ser responsável por aprovar e comunicar as alterações técnicas?
O controle de alterações deve distribuir responsabilidades entre engenharia, PCP, produção e qualidade. A engenharia avalia e aprova as modificações técnicas; o PCP identifica o impacto nas ordens e na programação; a produção aplica as instruções autorizadas; e a qualidade verifica a conformidade das peças afetadas.
Engenharia: definição e aprovação técnica
A engenharia deve analisar a solicitação, revisar a documentação e definir as condições de aplicação da mudança. Também cabe à área técnica avaliar se peças fabricadas anteriormente continuam adequadas.
PCP: identificação do impacto produtivo
O PCP verifica quais ordens, materiais, recursos e prazos foram afetados. Sua responsabilidade é transformar a mudança aprovada em uma programação viável, sem decidir isoladamente sobre requisitos de engenharia.
Produção: execução conforme a revisão autorizada
A produção deve utilizar a documentação liberada e comunicar divergências identificadas durante a fabricação. Isso inclui informar quando o programa de máquina não corresponde ao desenho ou quando a dimensão indicada parece incompatível com a operação.
Qualidade: verificação e tratamento das peças afetadas
A qualidade estabelece ou aplica os critérios de inspeção e participa da decisão sobre peças não conformes.
A documentação de alterações está relacionada às práticas de controle descritas nas orientações do grupo de auditoria da ISO 9001, que abordam a revisão e o controle de mudanças no projeto e na produção.
Uma regra importante: toda alteração precisa ter um responsável pela aprovação técnica e uma definição clara de quando passa a valer. Uma conversa informal entre setores não deve substituir esse registro.
Como o PCP deve agir quando uma alteração afeta peças que já foram fabricadas?
Quando uma revisão afeta peças prontas ou parcialmente fabricadas, o PCP deve identificar as quantidades envolvidas, impedir sua utilização indevida e aguardar a decisão técnica sobre aproveitamento ou retrabalho. Depois disso, precisa ajustar o saldo das ordens e programar somente as atividades necessárias para atender à especificação autorizada.
Exemplo prático: alteração durante a fabricação de 500 peças
Considere uma ordem de produção com as seguintes informações:
-
Quantidade planejada: 500 peças.
-
Quantidade já fabricada: 300 peças.
-
Quantidade ainda não fabricada: 200 peças.
-
Alteração aprovada: mudança na posição de um furo.
Após a avaliação técnica, imagine que as 300 peças fabricadas com o desenho anterior não possam ser utilizadas diretamente. A engenharia e a qualidade concluem que 180 peças podem ser retrabalhadas de forma aprovada e que 120 não são recuperáveis.
O planejamento fica assim:
|
Situação das peças |
Quantidade |
|---|---|
|
Peças fabricadas antes da revisão |
300 |
|
Peças recuperáveis por retrabalho |
180 |
|
Peças destinadas ao refugo |
120 |
|
Peças ainda não fabricadas |
200 |
|
Peças adicionais necessárias para completar o pedido |
120 |
|
Total previsto de peças conformes após as ações |
500 |
Exemplo hipotético, considerando que o retrabalho seja aprovado, executado e validado, e que não ocorram novas perdas.
Nesse cenário, o PCP precisará programar o retrabalho de 180 peças e a fabricação de 320 novas unidades: 200 originalmente pendentes e 120 para substituir as peças refugadas.
Além disso, deverá verificar a disponibilidade de material e a capacidade dos equipamentos.
Esse tipo de situação mostra por que o acompanhamento das principais etapas do planejamento e execução da produção é importante para tratar alterações sem perder o controle das quantidades.
Como atualizar materiais, operações e programas de máquinas após uma revisão técnica?
Depois da aprovação do novo desenho, é necessário verificar se a mudança também afeta a estrutura do produto, as operações de fabricação e os programas utilizados pelas máquinas. Uma atualização incompleta pode permitir que o desenho esteja correto, enquanto o processo produtivo continua seguindo parâmetros da versão anterior.
Revisar a estrutura do produto
A estrutura do produto, também chamada de BOM, identifica os materiais e componentes necessários à fabricação. Se uma revisão modificar a espessura da chapa de 3 mm para 4 mm, será necessário avaliar a estrutura e o planejamento de materiais.
Também pode ser necessário revisar:
-
Matéria-prima reservada.
-
Pedidos de compra pendentes.
-
Estoques já separados.
-
Componentes fabricados internamente.
-
Quantidades e unidades de consumo.
Revisar o roteiro de fabricação
Nem toda alteração exige modificar o roteiro. Entretanto, algumas mudanças podem acrescentar ou eliminar operações.
Por exemplo, uma peça que anteriormente precisava apenas de corte e dobra pode passar a exigir uma etapa de furação. O PCP precisará considerar essa nova operação ao calcular a capacidade e os prazos da fabricação.
Validar os programas CNC
Quando as alterações afetam operações CNC, deve-se conferir a correspondência entre o desenho atualizado e o programa utilizado.
Essa verificação pode envolver simulação, conferência do programa, validação técnica e inspeção de uma primeira peça, conforme os riscos do processo. Também é importante impedir que arquivos antigos continuem disponíveis para seleção indevida.
Como um sistema de PCP pode ajudar a controlar mudanças na fabricação?
Um sistema de PCP pode ajudar a identificar ordens abertas, acompanhar quantidades produzidas, registrar ocorrências e reorganizar a programação após uma alteração técnica. Entretanto, para controlar efetivamente as revisões dos desenhos, também é necessário verificar se a solução possui integração documental ou recursos específicos para vincular versões aprovadas às ordens.
O software de controle de produção industrial pode apoiar essa organização por meio de diferentes funcionalidades, conforme os recursos disponíveis em cada solução.
Acompanhamento das ordens de produção
Consultar as ordens abertas permite identificar quais produtos ainda estão sendo fabricados e quais operações já foram concluídas. Essa visibilidade ajuda a determinar a extensão de uma alteração.
Registro dos apontamentos de fabricação
Os apontamentos permitem acompanhar quantidades, operações concluídas e ocorrências registradas durante o processo. Com essas informações, o PCP consegue investigar quantas peças podem ter sido afetadas e em quais etapas estavam.
Controle de materiais e estrutura do produto
A gestão dos materiais ajuda a identificar o que já foi reservado ou consumido e quais necessidades precisam ser recalculadas. Contudo, a atualização automática de estruturas e reservas depende das funcionalidades e configurações do sistema.
Acompanhamento de perdas e retrabalhos
Registrar perdas e retrabalhos permite distinguir as quantidades planejadas daquelas realmente aproveitadas. Esse controle também ajuda a analisar os custos associados às revisões técnicas.
Reprogramação das atividades
Quando existe uma alteração significativa, o PCP pode precisar reorganizar a sequência das ordens.
A programação de produção PCP é importante nesse processo porque considera materiais, recursos e prioridades antes de definir novas datas.
Ponto de atenção: um sistema de PCP não substitui automaticamente um sistema de gerenciamento de documentos de engenharia. É necessário verificar como desenhos, revisões, aprovações e ordens de produção são relacionados na solução utilizada.
Como criar um procedimento para controlar alterações técnicas na indústria?
Um procedimento eficiente deve definir como uma mudança é solicitada, analisada, aprovada, comunicada e aplicada à produção. Também precisa estabelecer como identificar peças afetadas e registrar as decisões tomadas. O objetivo é impedir que uma alteração seja executada sem que seus impactos tenham sido avaliados.
Fluxo recomendado para alterações de desenhos técnicos
Solicitação de alteração: registrar o desenho, a característica e o motivo da mudança.
Análise e aprovação pela engenharia: avaliar requisitos técnicos e condições de aplicação.
Verificação de impacto pelo PCP: identificar ordens, materiais, máquinas, quantidades e prazos afetados.
Tratamento das peças existentes: inspecionar, segregar e definir aproveitamento ou retrabalho.
Atualização da documentação e programação: revisar instruções, ordens, materiais e programas aplicáveis.
Liberação controlada da fabricação: confirmar a revisão autorizada e realizar as verificações necessárias.
Esse fluxo pode utilizar uma ordem formal de alteração de engenharia, frequentemente identificada pela sigla ECO (Engineering Change Order).
O importante não é o nome do documento, mas sua capacidade de demonstrar o que mudou, quem aprovou e como a decisão foi aplicada.
O sistema PCP pode apoiar as etapas de planejamento e execução desse procedimento.
Como saber se as alterações técnicas estão causando muitas perdas na produção?
Para identificar o impacto das alterações, a indústria deve registrar quais peças tiveram retrabalho, refugo ou atrasos associados a revisões de desenhos. Depois, pode comparar esses registros ao longo dos períodos e identificar os principais motivos. Sem separar as causas, é difícil distinguir falhas de revisão de outros problemas produtivos.
Quantidade de peças afetadas por alterações
Esse indicador demonstra quantas unidades precisaram de avaliação depois de uma mudança técnica. É importante distinguir peças apenas verificadas daquelas efetivamente rejeitadas ou retrabalhadas.
Índice de retrabalho causado por revisões
Uma fórmula possível é:
Índice de retrabalho (%) = (peças retrabalhadas por revisões ÷ peças fabricadas no período) × 100.
Exemplo hipotético: uma indústria fabricou 2.000 peças em determinado período e precisou retrabalhar 40 unidades devido a falhas na aplicação de revisões.
O índice será: (40 ÷ 2.000) × 100 = 2%.
Isso significa que a quantidade de peças retrabalhadas por esse motivo correspondeu a 2% das unidades fabricadas no período.
Para interpretar corretamente o indicador, a empresa deve definir regras para contagem e evitar contabilizar a mesma unidade várias vezes.
Custo das alterações técnicas
O custo pode envolver:
-
Material perdido.
-
Horas adicionais de máquina.
-
Mão de obra utilizada no retrabalho.
-
Novas ferramentas ou dispositivos.
-
Inspeções adicionais.
-
Serviços externos necessários.
É recomendável separar os custos de alterações planejadas daqueles provocados por falhas no controle de revisões. Essa distinção ajuda a identificar se o problema está na frequência das mudanças ou na maneira como elas são comunicadas e executadas.
Checklist para evitar peças erradas após alterações no desenho técnico
Antes de liberar ou retomar uma ordem de produção, a equipe pode utilizar o checklist abaixo.
Conferência para liberação da produção
-
O código da peça e a revisão autorizada estão identificados na ordem de produção.
-
A nova revisão foi aprovada pelo responsável técnico.
-
As ordens, os lotes e as quantidades afetados foram identificados.
-
As cópias antigas foram retiradas de uso ou identificadas como obsoletas.
-
A estrutura do produto e os materiais foram conferidos.
-
O roteiro, os programas de máquina e as instruções de trabalho foram verificados.
-
As peças já produzidas foram identificadas e tiveram seu destino definido.
-
Os critérios de inspeção foram atualizados quando necessário.
-
O PCP revisou os saldos, os recursos necessários e os prazos de produção.
-
A autorização para iniciar ou retomar a fabricação foi registrada.
Lista orientativa. As verificações e aprovações obrigatórias devem seguir o procedimento técnico da empresa.
Esse checklist pode ser aplicado tanto em empresas que trabalham com documentos impressos quanto em operações com ordens digitais.
Quando uma nova revisão exige criar outra ordem de produção?
Uma nova revisão não exige necessariamente a criação de outra OP. A decisão depende da capacidade de manter a rastreabilidade das especificações, das peças já fabricadas e dos registros da ordem existente. Quando diferentes revisões precisam ser produzidas separadamente, uma nova ordem pode facilitar o controle.
Quando atualizar a ordem existente pode ser suficiente
A atualização pode ser viável quando:
-
A fabricação ainda não começou.
-
Nenhuma peça precisa permanecer vinculada à revisão anterior.
-
A mudança foi aprovada para toda a quantidade planejada.
-
O sistema e o procedimento permitem registrar a atualização sem perder o histórico.
Quando separar a produção em outra ordem é mais adequado
A criação de outra OP pode ser recomendada quando:
-
Parte das peças já foi fabricada com a revisão anterior.
-
Existem lotes com especificações diferentes.
-
O cliente exige rastreabilidade individual das revisões.
-
Será necessário fabricar novamente determinada quantidade.
-
A alteração exige operações ou materiais diferentes.
Por exemplo, se 100 peças da revisão A já foram concluídas e outras 150 precisam seguir a revisão B, pode ser mais claro manter registros separados.
A decisão deve considerar as regras da empresa e as funcionalidades do sistema, preservando a rastreabilidade.
O processo de planejar e controlar a produção industrial deve permitir distinguir aquilo que foi efetivamente realizado daquilo que ainda precisa ser executado.
Como implementar esse controle em uma metalúrgica de pequeno ou médio porte?
Uma metalúrgica não precisa começar com um processo documental complexo. O mais importante é definir critérios consistentes para identificar revisões, aprovar mudanças e comunicar as informações à produção. Conforme aumentam a quantidade de pedidos, a variedade das peças e a necessidade de rastreabilidade, o processo pode ser ampliado.
Uma implantação prática pode seguir esta sequência:
-
Comece pelos desenhos mais utilizados: identifique os componentes que apresentam revisões frequentes ou maior impacto quando são fabricados incorretamente.
-
Padronize a identificação: estabeleça códigos de desenho e revisões que possam ser encontrados com facilidade.
-
Defina o fluxo de aprovação: determine quem pode modificar e liberar cada documento.
-
Relacione desenho e OP: faça a identificação da revisão acompanhar a fabricação.
-
Estabeleça uma rotina de conferência: verifique os documentos antes de liberar e iniciar operações.
-
Registre as ocorrências: acompanhe peças afetadas, retrabalhos e causas dos erros.
O controle de produção PCP e sua importância no planejamento ajudam a compreender como as informações técnicas se relacionam com as demais decisões da fábrica.
Ao organizar essas atividades, a empresa melhora sua capacidade de perceber divergências antes que atinjam grandes quantidades de peças.
Conclusão
Evitar peças incorretas após alterações no desenho técnico depende de um procedimento que conecte engenharia, planejamento, produção e qualidade.
A revisão precisa ser aprovada, comunicada e vinculada às ordens de fabricação afetadas. Também é necessário verificar materiais, programas de máquinas, instruções de trabalho e peças já produzidas antes de permitir a continuidade das operações.
Nesse contexto, o controle de produção PCP ajuda a identificar o impacto das mudanças, reorganizar as atividades e acompanhar as quantidades que ainda precisam ser fabricadas.
Mais importante do que atualizar rapidamente um desenho é garantir que cada peça seja produzida de acordo com a especificação autorizada para aquele pedido ou lote.
Com revisões identificadas, registros confiáveis e conferências nos pontos críticos, a metalúrgica pode reduzir a ocorrência de retrabalhos, descartes e atrasos causados por informações técnicas desatualizadas.
Os resultados dependem da complexidade dos processos, da qualidade das informações e da aplicação consistente dos procedimentos definidos.
Leia também
Para compreender melhor como planejar, organizar e controlar a fabricação, confira estes conteúdos relacionados:
- Software de Controle de Produção Industrial: Benefícios e Funcionalidades — entenda como os sistemas auxiliam no acompanhamento da fabricação.
- Controle de Produção PCP: Principais Etapas do Planejamento e Execução — conheça as etapas que organizam o fluxo produtivo.
- Sistema para Controle de Produção Industrial: Reduza Custos e Aumente a Produtividade — veja a relação entre acompanhamento das operações, custos e produtividade.
- Sistema PCP: Entenda Sua Importância no Planejamento da Produção — compreenda o papel do PCP na organização da fábrica.
- Fluxograma PCP: Como Transformar Pedidos em Ordens de Produção — acompanhe o caminho dos pedidos até a liberação das ordens de fabricação.
- Programação de Produção PCP: A Ferramenta Estratégica para Reduzir Custos e Melhorar a Produtividade — saiba como organizar recursos e prioridades industriais.
Perguntas frequentes
Como saber qual revisão do desenho técnico deve ser usada na fabricação?
O que fazer quando o desenho muda com a produção em andamento?
É necessário descartar todas as peças fabricadas com o desenho anterior?
Toda alteração no desenho exige abrir outra ordem de produção?
Quem deve aprovar uma alteração no desenho técnico?
Enviar o desenho atualizado por e-mail é suficiente?
Como verificar se o sistema utilizado atende ao controle de revisões?
Você também pode se interessar