Uma máquina pode estar funcionando corretamente e, mesmo assim, passar boa parte do turno sem produzir. Isso acontece quando a troca de ferramentas demora, os materiais não estão disponíveis, os ajustes precisam ser refeitos ou a próxima ordem de produção ainda não foi preparada. Para evitar essas situações, o controle de produção PCP deve considerar não apenas o tempo de fabricação das peças, mas também o período necessário para preparar cada equipamento. Registrar o tempo de setup, identificar as causas das interrupções e organizar a sequência das ordens permite construir uma programação mais próxima da realidade. Neste conteúdo, você entenderá como medir essas atividades, diferenciar paradas planejadas de imprevistas e aplicar melhorias práticas na rotina de uma metalúrgica.
O que você vai aprender:
-
Como identificar o tempo que as máquinas realmente gastam em preparação.
-
Quais situações provocam atrasos durante as trocas de ferramentas e ajustes.
-
Como organizar os materiais e equipamentos antes de iniciar uma nova produção.
-
Como reduzir o tempo de setup sem comprometer a qualidade ou a segurança.
-
Quais indicadores ajudam a acompanhar as paradas e melhorar a programação.
O que é o tempo de preparação das máquinas e por que ele afeta a produção?
O tempo de preparação, também chamado de setup, corresponde às atividades necessárias para deixar uma máquina pronta para executar uma operação ou fabricar um produto diferente. Dependendo do processo, pode envolver troca de ferramentas, regulagens, instalação de dispositivos, carregamento de programas e testes de qualidade.
Em uma metalúrgica, por exemplo, um centro de usinagem pode finalizar um lote de suportes e precisar de novos dispositivos, ferramentas de corte e parâmetros para fabricar outro componente.
Durante essa transição, a máquina pode ficar indisponível para produzir peças aprovadas.
Qual é a diferença entre tempo de setup e tempo de fabricação?
O tempo de fabricação representa o período utilizado para executar as operações produtivas, enquanto o setup corresponde à preparação necessária para que essas operações aconteçam.
Imagine uma máquina com a seguinte programação:
-
Preparação e regulagem: 40 minutos.
-
Fabricação de 100 peças: 200 minutos.
-
Inspeção final do lote: 20 minutos.
Nesse exemplo hipotético, a atividade completa ocupa 260 minutos, mas apenas 200 minutos correspondem à fabricação.
Se o planejamento considerar somente esses 200 minutos, a próxima ordem poderá ser programada antes de a máquina estar disponível.
Por isso, o controle de produção PCP precisa considerar os tempos de preparação, execução e outras atividades que ocupam os recursos produtivos.
Como o setup prolongado afeta os pedidos?
Quando uma preparação demora mais que o previsto, seus efeitos podem atingir diferentes etapas da fábrica.
Uma ordem começa atrasada, a máquina seguinte recebe as peças depois do horário planejado e os operadores precisam reorganizar suas atividades.
O problema se torna maior quando vários produtos dependem do mesmo equipamento.
Por exemplo, se uma prensa precisa passar por quatro preparações durante o turno e cada uma demora 15 minutos além do previsto, serão 60 minutos adicionais de ocupação da máquina.
Esse tempo não significa necessariamente 60 minutos de atraso na entrega, pois o resultado depende das folgas existentes na programação. Entretanto, ele reduz a capacidade disponível para atender às próximas ordens.
Por que as máquinas ficam paradas durante a preparação?
As máquinas costumam permanecer paradas por mais tempo quando a preparação começa sem ferramentas, materiais, instruções ou recursos disponíveis. Também podem ocorrer atrasos por regulagens repetidas, falhas de comunicação, problemas técnicos e diferenças na forma como cada operador executa o procedimento.
Ferramentas e dispositivos não estão disponíveis
Uma situação comum acontece quando o operador termina um lote, mas precisa procurar a ferramenta necessária para iniciar o próximo.
A máquina permanece aguardando enquanto a ferramenta é localizada, transportada e instalada.
Para evitar isso, é importante verificar antecipadamente:
-
Ferramentas necessárias para a próxima operação.
-
Dispositivos de fixação e acessórios.
-
Condições de uso e conservação.
-
Local de armazenamento.
-
Disponibilidade dos instrumentos de medição.
Regulagens precisam ser refeitas
Quando os parâmetros de uma operação não são registrados corretamente, diferentes operadores podem precisar descobrir novamente os ajustes adequados.
Isso pode ocorrer com velocidades de corte, posicionamentos, pressões, temperaturas ou outras configurações específicas.
Padronizar os parâmetros aprovados e manter as instruções atualizadas ajuda a reduzir tentativas desnecessárias.
Materiais chegam depois da máquina estar disponível
Nem toda parada classificada informalmente como preparação é realmente um setup.
Se a máquina está pronta, mas a matéria-prima ainda não chegou, o problema é de abastecimento.
Essa diferença é importante porque as soluções são distintas: melhorar a regulagem não resolve atrasos causados pela falta de material.
A sequência de fabricação exige trocas frequentes
Imagine que uma máquina execute três tipos de peças: A, B e C.
Se a programação alternar constantemente entre esses produtos, poderá exigir várias trocas de dispositivos ao longo do dia.
Em determinados casos, organizar ordens com necessidades semelhantes de ferramentas permite diminuir a quantidade de preparações.
Entretanto, essa decisão precisa respeitar as prioridades dos pedidos, os prazos de entrega e a disponibilidade dos materiais.
O planejamento da produção considerando demanda e capacidade ajuda a compreender como distribuir as atividades sem sobrecarregar equipamentos específicos.
Como medir corretamente o tempo de setup das máquinas?
Para medir o setup, é necessário estabelecer quando a preparação começa e termina, registrar a duração real e identificar as atividades realizadas. Uma referência útil para a troca completa é medir o intervalo entre a última peça boa do lote anterior e a primeira peça boa do lote seguinte.
Esse critério evita que o registro termine antes de a máquina estar efetivamente pronta para produzir com qualidade.
Defina o início e o fim da medição
Em uma troca completa, a medição pode considerar:
-
Início: saída da última peça aprovada da ordem anterior.
-
Fim: produção da primeira peça aprovada da nova ordem.
Dentro desse intervalo, devem ser identificadas as atividades que exigem a parada do equipamento.
Também vale registrar separadamente os preparativos feitos enquanto a máquina ainda estava produzindo.
Se a empresa utilizar uma definição diferente para medir suas atividades, deve documentá-la e mantê-la consistente nas comparações.
Registre o tempo planejado e o realizado
O PCP pode determinar um tempo esperado com base em medições anteriores de preparações semelhantes.
Depois, o operador registra o período efetivamente utilizado.
Exemplo hipotético:
-
Setup planejado: 30 minutos.
-
Setup realizado: 48 minutos.
-
Diferença: 18 minutos.
-
Desvio: 60% acima do planejado.
O cálculo do desvio percentual é:
Desvio (%) = [(tempo realizado − tempo planejado) ÷ tempo planejado] × 100
Esse indicador mostra que a preparação demorou mais do que a referência utilizada.
O próximo passo é entender o motivo: houve dificuldade na fixação? Faltou alguma ferramenta? O programa precisou ser corrigido?
Somente a comparação dos tempos não explica a causa.
Classifique os motivos das interrupções
Para tornar o acompanhamento útil, os registros precisam distinguir os problemas.
| Ocorrência na máquina | Como identificar | Ação recomendada |
|---|---|---|
| Troca de ferramenta | Equipamento parado para substituição | Preparar ferramentas antecipadamente |
| Regulagem prolongada | Ajustes ultrapassam o tempo esperado | Revisar parâmetros e instruções |
| Falta de matéria-prima | Máquina disponível, mas sem material | Conferir abastecimento antes da OP |
| Espera por dispositivo | Acessório necessário não está disponível | Organizar e reservar dispositivos |
| Testes repetidos | Primeiras peças não são aprovadas | Verificar causas das reprovações |
| Falha mecânica | Equipamento apresenta defeito | Acionar manutenção e registrar ocorrência |
| Espera por liberação | Produção aguarda autorização ou inspeção | Programar a disponibilidade da inspeção |
Tabela: Principais causas de paradas durante a preparação das máquinas e ações para reduzir atrasos.
A classificação permite separar problemas de organização, qualidade, abastecimento e manutenção, evitando que todos sejam tratados como uma única ocorrência.
Como reduzir o tempo de preparação sem comprometer a qualidade?
A redução do setup começa pela identificação das tarefas que podem ser feitas antes de a máquina parar. Também depende da organização das ferramentas, da padronização das regulagens e da eliminação de deslocamentos e esperas desnecessárias, mantendo os procedimentos técnicos e de segurança.
Prepare ferramentas e materiais antes de finalizar a ordem anterior
Uma das medidas mais simples é conferir o que será necessário para a próxima fabricação enquanto a máquina ainda executa o lote atual.
Por exemplo, antes de concluir uma operação de usinagem, a equipe pode:
-
Separar as ferramentas da próxima peça.
-
Conferir os dispositivos de fixação.
-
Verificar a revisão do desenho técnico.
-
Confirmar a disponibilidade da matéria-prima.
-
Deixar os instrumentos de medição preparados.
Assim, quando o equipamento estiver liberado, os recursos necessários já estarão disponíveis.
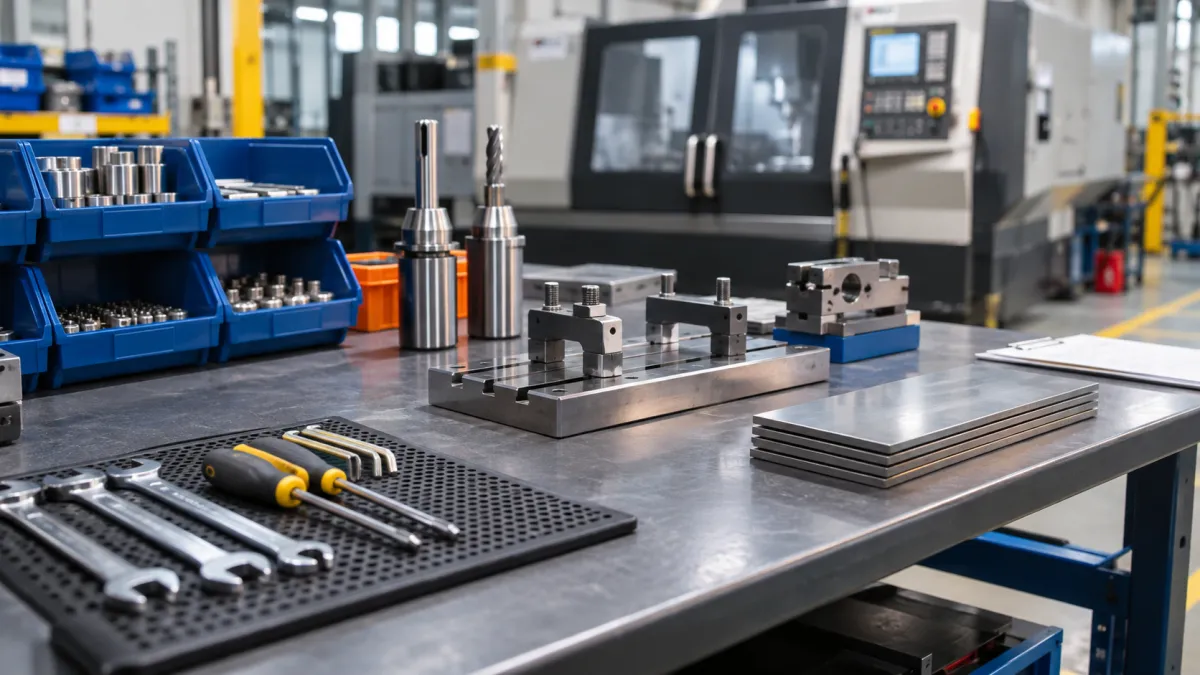
Diferencie setup interno e setup externo
Essa separação faz parte da metodologia SMED, conhecida como Troca Rápida de Ferramentas.
Setup interno: atividades que precisam ser realizadas com a máquina parada, como determinadas substituições de ferramentas e ajustes internos.
Setup externo: atividades que podem acontecer enquanto a máquina ainda está operando, como separar materiais, preparar ferramentas fora do equipamento e conferir documentação.
O objetivo é transferir para a preparação externa as atividades tecnicamente possíveis, sem executar intervenções inseguras durante o funcionamento.
Essa abordagem é discutida pelo Lean Institute Brasil, que relaciona a troca rápida de ferramentas à redução dos tempos de preparação e à padronização das operações.
Crie um procedimento para cada preparação recorrente
Quando uma máquina trabalha frequentemente com os mesmos produtos, é útil registrar a sequência de preparação.
O procedimento pode conter:
-
Identificação da máquina e do produto.
-
Ferramentas e dispositivos necessários.
-
Parâmetros técnicos aprovados.
-
Sequência das atividades.
-
Pontos de conferência.
-
Critérios de aprovação da primeira peça.
-
Cuidados obrigatórios de segurança.
O documento deve ser atualizado sempre que ocorrer uma mudança relevante no processo.
Organize as ferramentas próximas ao ponto de utilização
Ferramentas armazenadas sem identificação ou em locais distantes aumentam o tempo de deslocamento.
É importante definir posições de armazenamento e manter cada dispositivo identificado.
Em operações com várias máquinas, também é necessário controlar o compartilhamento de ferramentas para evitar que um equipamento fique aguardando um dispositivo utilizado por outro.
Como o controle de produção PCP ajuda a programar os setups?
O PCP permite incluir a preparação das máquinas no planejamento, considerando quanto tempo cada equipamento ficará ocupado antes e durante a fabricação. Com essas informações, a indústria pode organizar as ordens, avaliar conflitos de recursos e ajustar prazos com base na capacidade realmente disponível.
Inclua o setup no tempo total das ordens
Uma ordem de produção não ocupa a máquina apenas durante a fabricação.
Para calcular a necessidade de capacidade, é preciso considerar a preparação, o processamento e as demais atividades que impedem o equipamento de executar outra ordem.
Exemplo hipotético de duas ordens consecutivas:
| Atividade | Tempo previsto |
|---|---|
| Preparação da ordem A | 30 minutos |
| Fabricação da ordem A | 180 minutos |
| Preparação da ordem B | 45 minutos |
| Fabricação da ordem B | 150 minutos |
| Total de ocupação previsto | 405 minutos |
Tabela: Exemplo de ocupação de uma máquina considerando preparação e fabricação.
Nesse cenário, são necessárias 6 horas e 45 minutos para executar as duas ordens, sem considerar outras interrupções.
Se o planejamento reservar somente as 5 horas e 30 minutos de fabricação, deixará de considerar 75 minutos de preparação.
A indústria pode utilizar as etapas do planejamento e execução do PCP para organizar esses registros dentro da rotina produtiva.
Agrupe ordens com preparações semelhantes quando fizer sentido
Em algumas metalúrgicas, fabricar peças com características semelhantes em sequência reduz a necessidade de substituir ferramentas ou alterar parâmetros.
Por exemplo, duas ordens que utilizam o mesmo dispositivo de fixação podem exigir menos intervenções quando programadas consecutivamente.
Entretanto, agrupar ordens apenas para economizar setup pode gerar outros problemas, como atrasos em pedidos urgentes ou aumento desnecessário de produtos em processo.
A melhor sequência deve equilibrar o tempo de preparação, a capacidade disponível e os compromissos de entrega.
Verifique a disponibilidade dos recursos antes de liberar a produção
Antes de autorizar uma nova ordem, o PCP deve confirmar se existe condição real para sua execução.
Isso inclui conferir:
-
Máquina disponível no período programado.
-
Materiais e ferramentas necessários.
-
Operadores habilitados para a atividade.
-
Instruções técnicas atualizadas.
-
Disponibilidade de inspeção quando necessária.
-
Previsão de manutenções e outras indisponibilidades.
Quando esses fatores não são avaliados, uma ordem pode ser liberada sem condições de começar.
A programação de produção PCP deve considerar essas limitações para evitar conflitos entre as atividades planejadas.
Quais indicadores ajudam a identificar perdas de tempo nas máquinas?
Os indicadores mais úteis são aqueles que mostram a duração das preparações, a diferença entre tempo previsto e realizado, a frequência das interrupções e os principais motivos de parada. Acompanhar esses dados por máquina e por tipo de operação permite identificar onde as melhorias terão maior impacto.
Tempo médio de setup
Mostra quanto tempo, em média, uma máquina leva para ser preparada.
Fórmula:
Tempo médio de setup = tempo total de setups ÷ quantidade de setups
Exemplo: se cinco preparações consumiram 200 minutos, a média foi de 40 minutos.
Para evitar comparações incorretas, o ideal é analisar preparações semelhantes, pois diferentes produtos podem exigir regulagens muito distintas.
Quantidade de setups por período
Indica quantas preparações foram realizadas em determinado turno, dia ou semana.
Esse número ajuda a identificar máquinas que passam por mudanças frequentes de produtos.
Porém, uma quantidade elevada de setups não significa, isoladamente, falta de eficiência.
Uma operação sob encomenda pode precisar de várias trocas para atender pedidos diferentes.
Tempo de parada não planejada
Representa o período em que a máquina ficou indisponível por situações não previstas.
Pode incluir falhas mecânicas, falta de materiais, esperas inesperadas e outros problemas, conforme a classificação adotada pela empresa.
Fórmula:
Percentual de parada não planejada = (tempo de parada não planejada ÷ tempo programado disponível) × 100
Se uma máquina tinha 480 minutos programados e permaneceu 36 minutos parada por imprevistos, o indicador será de 7,5%.
Paradas planejadas, como setups já previstos, devem ser analisadas separadamente para não distorcer o resultado.
Percentual de setups dentro do prazo
Permite avaliar quantas preparações respeitaram o tempo de referência.
Fórmula:
Setups dentro do prazo (%) = (setups concluídos no tempo previsto ÷ total de setups) × 100
Se 16 de 20 preparações foram concluídas dentro do tempo planejado, o resultado será de 80%.
O indicador deve ser acompanhado juntamente com a qualidade das primeiras peças e as condições de segurança, evitando que a busca por rapidez provoque falhas.
Como evitar que uma parada comprometa toda a programação?
A fábrica precisa identificar rapidamente a interrupção, estimar quanto tempo o equipamento ficará indisponível e verificar quais ordens serão afetadas. Com isso, o PCP pode avaliar alternativas de sequenciamento, utilização de outros recursos e revisão dos horários previstos.
Identifique as ordens afetadas
Quando uma máquina atrasa, o primeiro passo é verificar:
-
Qual ordem está sendo executada.
-
Quanto ainda falta produzir.
-
Quais ordens dependem da mesma máquina.
-
Se existem operações seguintes aguardando as peças.
-
Quais pedidos possuem prazos mais próximos.
Essas informações permitem avaliar se a parada será absorvida pela folga da programação ou se exigirá uma mudança.
Avalie alternativas antes de alterar o planejamento
Dependendo das características do processo, pode ser possível executar outra ordem enquanto a equipe resolve o problema.
Em outros casos, existe uma máquina alternativa, desde que esteja habilitada para a operação e atenda às exigências técnicas.
Entretanto, mudar a sequência sem analisar as consequências pode provocar novos atrasos.
Uma solução local nem sempre representa a melhor decisão para toda a fábrica.
Atualize a programação com base no que realmente aconteceu
Após uma parada relevante, o PCP deve registrar o tempo perdido e avaliar a necessidade de recalcular os horários.
A programação não deve continuar indicando que uma ordem será concluída no horário original quando já existem informações que demonstram o contrário.
A organização da produção para reduzir custos e melhorar a produtividade depende dessa ligação entre o planejamento e os acontecimentos do chão de fábrica.
Como aplicar um plano de melhoria do setup na metalúrgica?
Um plano de melhoria pode começar por uma máquina que apresenta preparações demoradas ou frequentes. O objetivo inicial é medir o processo atual, identificar as tarefas que consomem mais tempo, testar mudanças controladas e comparar os resultados antes de expandir as ações para outros equipamentos.
Escolha uma máquina prioritária
Analise os registros e identifique um equipamento que apresenta problemas recorrentes, especialmente quando suas paradas afetam outras etapas.
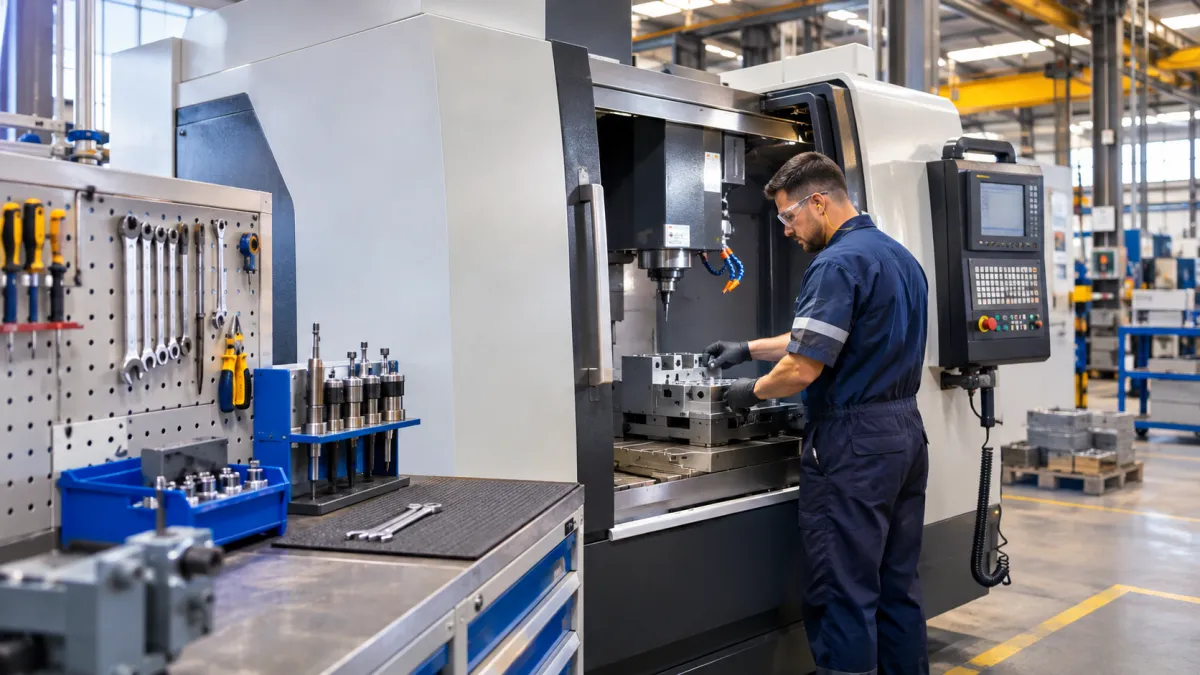
Observe uma preparação completa
Registre a sequência real das atividades, incluindo deslocamentos, esperas, regulagens e testes.
Procure identificar quais tarefas exigem a parada da máquina e quais poderiam ser realizadas antecipadamente.
Defina uma melhoria específica
Em vez de estabelecer apenas a meta genérica de reduzir paradas, escolha uma ação verificável.
Por exemplo: disponibilizar todas as ferramentas e dispositivos da próxima ordem antes do encerramento do lote atual.
Compare os resultados
Suponha que uma preparação levava 50 minutos e, depois da reorganização dos recursos, passou a levar 38 minutos.
A redução hipotética foi de 12 minutos, equivalente a 24%.
Esse resultado precisa ser confirmado por medições repetidas de setups comparáveis, verificando se a mudança não prejudicou a qualidade nem a segurança.
Transforme o resultado em procedimento
Se a melhoria funcionar de maneira consistente, atualize o procedimento e oriente os envolvidos.
O acompanhamento contínuo evita que a operação retorne aos métodos anteriores.
Como acompanhar o tempo de setup e as paradas com um sistema PCP?
Um sistema de PCP pode ajudar a reunir ordens, tempos planejados, apontamentos de execução e motivos de interrupção em um mesmo fluxo de informações. Isso facilita a comparação entre o planejado e o realizado, desde que os dados sejam registrados corretamente e as funcionalidades estejam disponíveis na solução utilizada.
Registre os tempos por máquina e operação
Em vez de anotar somente o horário de conclusão da ordem, é interessante diferenciar preparação, fabricação e interrupções.
Essa separação permite entender onde o tempo foi consumido e quais atividades precisam ser analisadas.
Acompanhe as ordens em andamento
Com os apontamentos atualizados, os responsáveis conseguem identificar ordens que não começaram no horário previsto ou que apresentam desvios relevantes.
Isso ajuda a agir enquanto o problema ainda está acontecendo, em vez de descobrir todos os atrasos apenas no encerramento do turno.
Utilize os dados para melhorar o planejamento
As medições acumuladas podem servir de referência para os próximos tempos de preparação.
Entretanto, não é adequado utilizar uma única média para produtos com necessidades muito diferentes.
Os dados devem ser analisados por equipamento, tipo de preparação, produto ou família de produtos, conforme a realidade da indústria.
O uso de um sistema para controle de produção industrial pode contribuir para organizar essas informações.
Também é importante avaliar as funcionalidades de um software de controle de produção industrial, verificando especialmente o registro de operações, o acompanhamento das ordens e os indicadores disponíveis.
A tecnologia ajuda a organizar os dados, mas a redução efetiva das paradas depende das ações adotadas no processo produtivo.
Quais erros devem ser evitados no controle de preparação das máquinas?
Alguns erros podem comprometer os resultados mesmo quando a empresa já registra os tempos de produção.
Considerar todo o tempo parado como setup: isso dificulta distinguir preparação, manutenção, falta de material e esperas.
Definir tempos sem medições reais: estimativas excessivamente otimistas geram uma programação difícil de cumprir.
Comparar máquinas e preparações diferentes: uma troca simples de ferramenta não deve ser avaliada como se tivesse a mesma complexidade de uma preparação completa.
Priorizar velocidade acima da qualidade: reduzir minutos não representa uma melhoria quando provoca peças fora de especificação.
Ignorar os procedimentos de segurança: intervenções devem respeitar as instruções técnicas e as medidas de segurança aplicáveis ao equipamento.
Não atualizar os padrões após melhorias: se o processo muda e os tempos de referência permanecem antigos, os próximos planejamentos podem apresentar desvios desnecessários.
Para compreender melhor a relação entre os recursos industriais e o planejamento, vale aprofundar o conhecimento sobre a importância do sistema PCP na organização da produção.
Conclusão
Controlar o tempo de preparação das máquinas exige conhecer as atividades realizadas entre uma ordem e outra, medir sua duração e identificar as causas que dificultam o início da produção.
O principal objetivo não é simplesmente acelerar as regulagens, mas eliminar esperas desnecessárias e tornar os procedimentos mais previsíveis.
A separação entre setup interno e externo, a disponibilidade antecipada das ferramentas, o registro das paradas e o acompanhamento dos indicadores ajudam a construir uma programação mais confiável.
Com um sistema PCP organizado, a indústria pode relacionar as atividades planejadas aos acontecimentos reais do chão de fábrica.
Os resultados dependem das condições dos equipamentos, da complexidade das operações, da qualidade dos registros e da aplicação contínua das melhorias.
O caminho mais consistente é começar pelas máquinas que apresentam maiores dificuldades, corrigir as causas identificadas e ampliar gradualmente os procedimentos que demonstrarem resultados.
Leia também
- Como equilibrar demanda e capacidade no planejamento da produção — Entenda como organizar os recursos disponíveis e distribuir as ordens de forma mais realista.
- Sistema PCP: entenda sua importância no planejamento da produção — Conheça o papel do planejamento no acompanhamento das atividades industriais.
- Controle de produção PCP: principais etapas do planejamento e execução — Veja como relacionar programação, execução e controle.
- Software de controle de produção industrial: benefícios e funcionalidades — Saiba quais recursos avaliar para organizar os dados de fabricação.
- Programação de produção PCP: como reduzir custos e melhorar a produtividade — Entenda como organizar a programação industrial e reduzir desperdícios.
Perguntas frequentes
O que é o tempo de setup de uma máquina?
Como medir o tempo de preparação das máquinas?
Como reduzir o tempo de setup sem comprar outra máquina?
O que é SMED e como ele ajuda a reduzir paradas?
Por que padronizar a preparação das máquinas?
Reduzir o setup permite trabalhar com lotes menores?
É seguro acelerar a preparação para cumprir a programação?
Você também pode se interessar