Em uma metalúrgica, uma peça pode passar pelo corte, ficar aguardando a dobra, seguir para a soldagem e depois permanecer parada antes do acabamento. Mesmo quando cada setor trabalha normalmente, essas esperas podem comprometer o prazo de entrega, ocupar espaço no chão de fábrica e dificultar a identificação do andamento real dos pedidos. O controle de produção PCP ajuda a evitar esse problema ao organizar a sequência das operações, verificar a capacidade de cada setor e acompanhar as peças durante todo o processo. Para reduzir os acúmulos, é necessário descobrir onde eles acontecem, entender suas causas e ajustar a programação conforme os recursos disponíveis. Neste artigo, você aprenderá como identificar essas situações e aplicar controles práticos para manter a fabricação em andamento.
Por que as peças ficam paradas entre as etapas de fabricação?
As peças geralmente ficam paradas quando uma operação termina, mas a seguinte não tem condições de começar. Isso pode acontecer por falta de máquinas disponíveis, excesso de ordens na fila, ausência de materiais, problemas de qualidade ou falhas na programação da produção.
Na rotina de uma metalúrgica, esse problema nem sempre é percebido imediatamente.
Imagine que uma empresa fabrique suportes metálicos que precisam passar por quatro operações:
-
Corte das chapas.
-
Dobra das peças.
-
Soldagem dos componentes.
-
Acabamento e inspeção.
O setor de corte consegue finalizar 120 peças por turno, enquanto a dobra consegue processar apenas 80, considerando as condições de trabalho daquele período.
Se o corte continuar produzindo 120 peças por turno e todas precisarem passar pela dobra, haverá um acréscimo potencial de 40 peças à fila a cada turno, caso não ocorram outros ajustes.
Esse acúmulo indica que a velocidade das operações não está equilibrada.
O problema não está necessariamente no desempenho dos operadores. A causa pode ser uma programação que não considera a capacidade de cada etapa.
Por isso, o controle de produção PCP precisa observar o andamento completo das peças, e não apenas a quantidade produzida individualmente por setor.
Como identificar em qual etapa as peças estão ficando acumuladas?
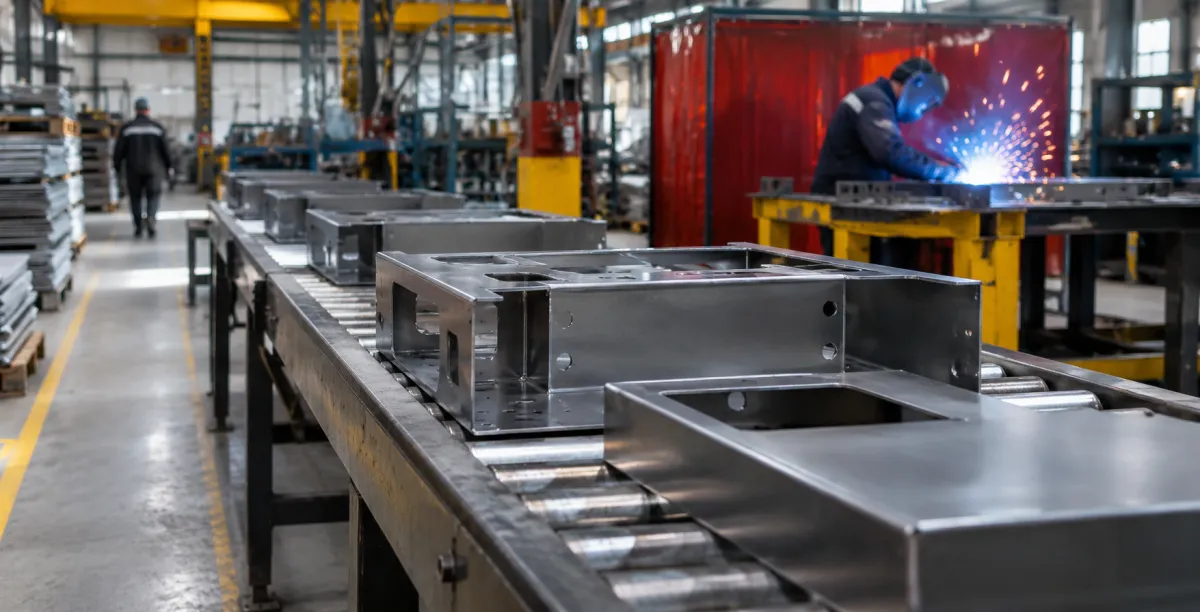
Para identificar onde as peças ficam paradas, é necessário acompanhar a quantidade que entra e sai de cada operação, o tempo de espera e as ordens que estão aguardando processamento. A comparação desses registros permite localizar acúmulos e investigar o que está impedindo o avanço da fabricação.
Acompanhe as peças que entram e saem de cada setor
Cada operação precisa registrar a quantidade recebida, processada e liberada para a próxima etapa.
Por exemplo, se o setor de dobra recebe 100 peças, processa 70 e não possui perdas ou outras saídas, 30 permanecem aguardando.
Entretanto, esse saldo só representa a fila real quando também são consideradas as peças que já estavam aguardando no início do período.
Uma forma simples de calcular é:
Fila final = Fila inicial + Peças recebidas − Peças retiradas da fila para processamento ou outra destinação.
Nesse cálculo, as retiradas devem ser registradas de maneira consistente, evitando contar a mesma peça duas vezes. As peças que já entraram em processamento devem ser acompanhadas separadamente daquelas que ainda aguardam.
Registre quando a operação terminou e quando a próxima começou
O tempo de espera pode revelar problemas que a quantidade produzida não demonstra.
Imagine a seguinte situação:
-
Corte finalizado às 9h.
-
Peças liberadas e disponíveis para dobra às 9h15.
-
Dobra iniciada às 14h15.
Nesse caso, as peças ficaram cinco horas aguardando após sua liberação.
Se isso acontece repetidamente, é necessário investigar a fila, a programação e os recursos do setor de dobra.
Diferencie peças aguardando de peças em processamento
Uma peça pode estar em diferentes condições:
-
Aguardando a próxima operação.
-
Em preparação de máquina.
-
Em processamento.
-
Bloqueada por problema de qualidade.
-
Aguardando transporte interno.
-
Aguardando material complementar.
Essa separação evita que todas as peças não finalizadas sejam tratadas como se apresentassem o mesmo problema.
Na prática, o controle de produção PCP se torna mais útil quando a empresa consegue identificar não apenas onde cada peça está, mas também por que ainda não avançou.
Quais problemas provocam o acúmulo de peças na metalúrgica?
O acúmulo pode ser provocado por capacidade insuficiente, indisponibilidade de recursos, materiais incompletos, retrabalho ou falhas na identificação e movimentação dos lotes. O controle de produção PCP precisa distinguir essas causas, porque reorganizar uma fila não resolve, por exemplo, a falta de componentes necessários para continuar a fabricação.
Principais causas de peças paradas e ações recomendadas
| Problema identificado | Consequência na fabricação | Ação recomendada |
|---|---|---|
| Excesso de peças liberadas para uma operação | Formação de filas entre setores | Ajustar a quantidade liberada conforme a capacidade seguinte |
| Máquina indisponível | Peças aguardando processamento | Revisar a programação e a disponibilidade do equipamento |
| Falta de operador qualificado | Operação sem início previsto | Verificar a escala e a qualificação da equipe |
| Falta de componentes | Lote incompleto para montagem ou soldagem | Conferir os materiais antes de liberar a ordem |
| Retrabalho | Retorno de peças a etapas anteriores | Registrar as não conformidades e corrigir suas causas |
| Prioridades alteradas frequentemente | Interrupção de ordens já programadas | Estabelecer critérios para reprogramação |
| Falta de identificação dos lotes | Dificuldade para localizar e liberar peças | Identificar ordens, quantidades e operações pendentes |
Uma fila causada por máquina indisponível não será resolvida apenas reorganizando as peças fisicamente. É necessário verificar quando o equipamento estará disponível ou avaliar alternativas tecnicamente adequadas.
Já uma fila provocada por liberação excessiva de ordens pode exigir mudanças na programação, mesmo que nenhuma máquina apresente defeito.
Como organizar o fluxo de produção para evitar peças paradas?
O fluxo de produção deve ser organizado considerando a sequência das operações, a capacidade de cada setor, a disponibilidade de materiais e o momento em que cada lote poderá avançar. O objetivo é evitar que uma etapa produza quantidades que a seguinte não consegue receber em tempo adequado.
Defina a sequência correta das operações
Antes de iniciar a fabricação, cada produto precisa ter um roteiro que indique as etapas necessárias.
Uma peça pode seguir a sequência:
Corte → Furação → Dobra → Soldagem → Acabamento.
Outra pode exigir apenas corte e dobra.
Essa diferença precisa estar prevista no planejamento para evitar que os setores recebam peças sem saber qual será o próximo procedimento.
O roteiro também deve considerar inspeções obrigatórias, operações terceirizadas e possíveis restrições técnicas.
Programe a produção considerando a capacidade real
A programação precisa considerar quantas peças cada operação consegue processar dentro do período disponível.
Não basta verificar a quantidade de máquinas existentes. Também é necessário considerar:
-
Tempo de processamento por peça.
-
Tempo de preparação e troca de ferramentas.
-
Horas efetivamente disponíveis.
-
Manutenções programadas.
-
Quantidade de operadores qualificados.
-
Compromissos assumidos com outras ordens.
O trabalho de equilibrar demanda e capacidade produtiva permite relacionar essas informações aos pedidos, reduzindo o risco de programar mais trabalho do que um setor consegue executar.
Evite liberar todas as ordens ao mesmo tempo
Iniciar muitas ordens de fabricação não significa que elas serão concluídas mais rapidamente.
Quando vários lotes são liberados simultaneamente, podem disputar máquinas, operadores, ferramentas e espaço físico.
Uma alternativa é controlar a liberação de ordens conforme a disponibilidade das operações seguintes.
Por exemplo, se a soldagem só conseguirá receber um novo lote no período da tarde, pode não ser necessário antecipar a fabricação de todos os seus componentes logo no início do turno.
Essa decisão deve considerar o tempo das operações anteriores, o tamanho dos lotes, as necessidades de preparação e o risco de deixar a soldagem sem material.
O objetivo do controle de produção PCP não é eliminar toda espera, mas evitar acúmulos desnecessários sem comprometer a continuidade da fabricação.
Como evitar que um setor produza mais peças do que o próximo consegue processar?
Para evitar esse desequilíbrio, o PCP deve comparar a capacidade das operações consecutivas e limitar a liberação de trabalho quando a fila ultrapassar um nível definido. Também é importante observar o conjunto de produtos programados, pois peças diferentes podem exigir tempos de processamento distintos.
Identifique a operação que limita o fluxo
Considere uma metalúrgica com a seguinte capacidade ilustrativa por turno:
| Operação | Capacidade por turno | Situação |
|---|---|---|
| Corte | 150 peças | Capacidade superior à operação seguinte |
| Dobra | 100 peças | Pode receber mais peças do que consegue processar |
| Soldagem | 70 peças | Menor capacidade do roteiro |
| Acabamento | 110 peças | Capacidade superior à soldagem |
Nesse exemplo, se todas as peças forem equivalentes, passarem pelas quatro operações e as condições permanecerem constantes, a soldagem será a principal restrição de capacidade, com 70 peças por turno.
A empresa não conseguirá concluir continuamente 150 peças por turno apenas porque o setor de corte possui essa capacidade.
Produzir 150 peças no corte pode simplesmente aumentar os estoques intermediários.
Ajuste a programação ao setor mais restritivo
O setor com menor capacidade precisa ser considerado na definição das quantidades liberadas e dos prazos.
As ações podem envolver a revisão da sequência das ordens, a redução de tempos de preparação, a distribuição de tarefas entre recursos compatíveis e a avaliação de capacidade adicional.
Também é importante evitar interrupções desnecessárias na operação restritiva. Deixá-la sem componentes, ferramentas ou informações pode comprometer a conclusão de todo o roteiro.
Uma fila antes dessa operação pode ser necessária para protegê-la contra falta de trabalho. Entretanto, essa fila deve ser dimensionada e acompanhada, não crescer indefinidamente.
Esse equilíbrio conecta o controle de produção PCP à programação das operações e dos recursos disponíveis.
Como o controle de produção PCP deve acompanhar as ordens entre os setores?
O acompanhamento deve mostrar a operação atual, a quantidade concluída, as peças pendentes e o motivo de qualquer interrupção. Dessa forma, o responsável pela produção consegue verificar o andamento da ordem sem depender exclusivamente de consultas presenciais ou informações informais entre os setores.
Registre o avanço de cada ordem de produção
Uma ordem de produção deve permitir identificar, no mínimo:
-
Código da ordem e produto fabricado.
-
Quantidade planejada.
-
Operações previstas e sua sequência.
-
Quantidade concluída em cada operação.
-
Quantidade aprovada e rejeitada, quando aplicável.
-
Data e horário dos apontamentos.
-
Situação atual e motivo de eventual bloqueio.
Essas informações ajudam a distinguir uma ordem realmente atrasada de outra que aguarda uma operação dentro do prazo programado.
Também permitem reconhecer liberações parciais. Se uma ordem prevê 100 peças, mas apenas 40 estão aprovadas e disponíveis para a próxima etapa, essa diferença precisa aparecer no acompanhamento.
Defina quem libera as peças para a próxima operação
Uma dificuldade comum é a falta de responsabilidade clara pela movimentação dos materiais.
O setor de corte pode ter concluído suas atividades, mas a dobra não recebeu uma confirmação de que as peças estão disponíveis.
Para evitar isso, a empresa deve definir quem registra a conclusão, quem verifica a liberação e como a operação seguinte será informada.
Quando existe controle de qualidade intermediário, a transferência também precisa respeitar a aprovação exigida.
As etapas do planejamento e da execução da produção precisam estar conectadas aos registros feitos durante a fabricação.
Como reduzir o tempo de espera das peças sem investir imediatamente em novas máquinas?
A redução do tempo de espera deve começar pelas causas que podem ser corrigidas com os recursos existentes. Ajustes na sequência das ordens, no transporte interno, na preparação de máquinas e na liberação dos lotes podem melhorar o fluxo antes de uma decisão de investimento em equipamentos.
Organize a movimentação interna dos materiais
As peças precisam estar identificadas e posicionadas em áreas adequadas para a próxima operação.
Uma metalúrgica pode definir locais específicos para peças aguardando dobra, componentes liberados para soldagem, lotes pendentes de inspeção e peças aprovadas para acabamento.
A identificação deve permitir relacionar o material à ordem, à quantidade disponível e à próxima operação. Não basta reconhecer visualmente o tipo de peça, especialmente quando produtos semelhantes pertencem a pedidos diferentes.
Essa organização reduz o risco de materiais ficarem esquecidos ou serem enviados para setores incorretos.
As áreas de espera também devem respeitar as condições de armazenamento e segurança aplicáveis às peças e ao ambiente.
Avalie o tamanho dos lotes de transferência
Lotes muito grandes podem fazer com que as primeiras peças concluídas aguardem bastante tempo até que todo o conjunto esteja pronto.
Em determinadas operações, realizar transferências parciais permite que a etapa seguinte comece antes da conclusão de todo o lote.
Por exemplo, uma ordem de 100 peças pode continuar sendo produzida em uma mesma preparação de máquina, enquanto grupos de 20 peças aprovadas são transferidos para a operação seguinte.
Nesse caso, reduzir o lote de transferência não significa necessariamente reduzir o lote de fabricação ou aumentar o número de setups.
A decisão precisa considerar rastreabilidade, transporte, inspeção e condições técnicas. Já a redução do lote fabricado em cada preparação pode aumentar a frequência de setups e consumir capacidade.
O controle de produção PCP deve comparar esses efeitos antes de alterar a rotina.
Evite alterar prioridades sem avaliar os impactos
Pedidos urgentes podem exigir mudanças na programação.
Entretanto, interromper constantemente uma máquina para atender novas ordens pode aumentar a quantidade de peças parcialmente fabricadas.
Antes de alterar a prioridade, o responsável deve verificar quais ordens serão afetadas, quais operações precisam ser reagendadas e se haverá impacto sobre os prazos já assumidos.
O uso de um sistema para controle de produção industrial pode facilitar essa análise quando as informações sobre ordens, recursos e execução são registradas corretamente.
Quais indicadores mostram se as peças estão ficando paradas?
Os indicadores mais úteis são aqueles que mostram o tempo de espera, a quantidade de peças acumuladas e a diferença entre o que foi planejado e executado. Eles devem ser acompanhados por operação ou família de produtos para evitar conclusões incorretas com base apenas em médias gerais.
Tempo médio de espera entre operações
Mostra quanto tempo as peças ou lotes permanecem aguardando após serem liberados para a próxima etapa.
Tempo médio de espera = Soma dos tempos de espera ÷ Quantidade de lotes acompanhados.
Exemplo ilustrativo:
Três lotes ficaram aguardando 2, 4 e 6 horas, respectivamente.
Tempo médio = (2 + 4 + 6) ÷ 3 = 4 horas por lote.
Nesse cálculo, os lotes possuem o mesmo peso. Para avaliar o tempo médio por peça, é necessário considerar a quantidade de peças de cada lote.
A empresa também deve definir se utilizará horas corridas ou apenas horas do calendário produtivo. Misturar os dois critérios prejudica a comparação.
Quantidade de peças aguardando processamento
Indica o volume acumulado antes de determinada operação.
Por exemplo, a empresa pode verificar diariamente quantas peças aguardam soldagem e comparar essa quantidade com a capacidade disponível do setor.
É importante analisar esse volume junto com os tempos de processamento. Uma fila de 30 peças simples pode representar menos trabalho do que uma fila de dez componentes complexos.
Quando os produtos são muito diferentes, também é útil converter a fila em horas estimadas de trabalho, considerando os tempos de operação e os setups necessários.
Percentual do tempo de atravessamento gasto em espera
O tempo de atravessamento é o período total entre dois marcos definidos para a produção, como a liberação da ordem e sua conclusão.
Para descobrir quanto desse período foi gasto aguardando operações:
Percentual de espera = (Tempo total de espera ÷ Tempo total de atravessamento) × 100.
Exemplo ilustrativo:
Uma ordem levou 20 horas desde sua liberação até a conclusão, sendo 12 horas de espera.
Percentual de espera = (12 ÷ 20) × 100 = 60%.
Isso significa que, no exemplo, mais da metade do tempo de atravessamento foi gasto em espera.
Esse indicador não significa automaticamente que 60% do custo da ordem foi desperdiçado, pois tempo decorrido e custo operacional são medidas diferentes.
Para o cálculo fazer sentido, as medições precisam acompanhar o mesmo lote ou percurso, utilizar o mesmo calendário e evitar a soma de períodos simultâneos.
O controle de produção PCP pode usar esses indicadores para investigar onde o prazo está sendo consumido. A relação entre estoques e tempos de fluxo também é abordada no estudo Inventory and Flow Time in the US Manufacturing Industry, do NIST.
Como aplicar um processo prático para reduzir peças paradas na metalúrgica?
A melhoria deve começar por um fluxo que apresenta filas frequentes, utilizando dados reais de algumas ordens para identificar as causas. Depois, a empresa pode corrigir o planejamento, acompanhar os resultados e ampliar o método para outros produtos e setores, sem alterar toda a fábrica de uma vez.
Mapeie o caminho percorrido pelas peças
Selecione uma família de produtos e descreva todas as operações pelas quais as peças passam.
Registre também os pontos de armazenamento intermediário e as movimentações necessárias.
O mapeamento do fluxo de valor ajuda a visualizar o percurso dos materiais e das informações, apoiando a identificação de esperas e oportunidades de melhoria.
Meça as filas e os tempos de espera
Durante um período definido, registre a quantidade de peças aguardando em cada setor e os horários de liberação e início das operações.
Utilize o mesmo critério de medição durante todo o levantamento para permitir comparações confiáveis.
Além da média, observe os lotes que permanecem parados por mais tempo. Uma média aparentemente estável pode esconder uma ordem esquecida ou bloqueada.
Investigue os principais motivos das paradas
Separe os registros por causa: falta de máquina, falta de material, espera por inspeção, problema técnico, mudança de prioridade ou outra condição.
Evite considerar que toda fila é consequência de baixa produtividade do setor.
Uma operação pode estar cumprindo sua programação e, ainda assim, receber mais trabalho do que consegue executar.
Revise a programação e a liberação de ordens
Compare as quantidades programadas com a capacidade disponível das operações.
Ajuste a sequência e os volumes liberados para reduzir o acúmulo sem deixar os setores seguintes sem trabalho.
Registre o que mudou, em quais ordens e a partir de quando. Isso ajuda a relacionar os resultados às ações adotadas.
Defina responsáveis pelos registros e movimentações
Estabeleça quem informa a conclusão da operação, quem autoriza a transferência e quem verifica as peças pendentes.
Os registros precisam ser simples o suficiente para serem mantidos durante a rotina.
Para cada bloqueio, defina também um responsável pela solução e uma previsão de retorno. Registrar apenas “aguardando” não informa o que precisa acontecer para o lote avançar.
Compare os resultados depois das alterações
Observe se houve mudanças no tempo médio de espera, na quantidade de peças acumuladas e no cumprimento dos prazos.
Se a fila apenas mudou de um setor para outro, a melhoria ainda precisa ser avaliada.
O objetivo do controle de produção PCP é melhorar o fluxo completo e a conclusão das ordens, não somente deixar uma área fisicamente mais organizada.
Como um sistema PCP ajuda a evitar peças esquecidas entre as operações?
Um sistema PCP pode ajudar a identificar peças que não avançaram conforme o planejado, desde que permita registrar as operações, acompanhar as ordens e consultar informações atualizadas. O resultado depende das funcionalidades disponíveis, da qualidade dos cadastros e da disciplina nos apontamentos realizados durante a fabricação.
Na prática, os recursos mais relevantes para esse problema são o registro das etapas, o acompanhamento das quantidades produzidas, a identificação de pendências e a consulta ao andamento das ordens.
Um sistema não elimina automaticamente a necessidade de organização física e comunicação entre os setores.
Entretanto, pode reduzir a dependência de controles espalhados quando reúne informações que antes precisavam ser verificadas separadamente.
Para compreender melhor as possibilidades dessa tecnologia, vale conhecer os benefícios e funcionalidades de um software de controle de produção industrial.
O que verificar antes de utilizar o sistema na rotina da fábrica?
Antes de incorporar o sistema ao controle de produção PCP, a empresa deve verificar se ele representa o roteiro real de fabricação e permite registrar os acontecimentos relevantes. A avaliação precisa considerar liberações parciais, quantidades pendentes, bloqueios e consultas por operação, conforme as necessidades do processo.
Entre os pontos de avaliação estão:
-
Possibilidade de cadastrar a sequência de fabricação.
-
Registro do início e da conclusão das operações.
-
Controle das quantidades produzidas.
-
Identificação de ordens pendentes.
-
Consulta das operações que ainda precisam ser executadas.
-
Informações para analisar atrasos e capacidade.
A implantação também exige que operadores e responsáveis entendam quando e como registrar os apontamentos.
O sistema PCP deve apoiar a rotina operacional, permitindo que as decisões sejam baseadas no andamento efetivo da fabricação.
Os recursos citados são critérios de avaliação. Sua disponibilidade deve ser confirmada na solução utilizada pela empresa.
Quais erros devem ser evitados no controle das peças entre operações?
Os principais erros são liberar trabalho sem considerar a capacidade seguinte, medir apenas a produção isolada dos setores e manter registros que não mostram bloqueios ou quantidades pendentes. Essas práticas podem fazer a fábrica parecer ocupada enquanto as ordens permanecem incompletas e os prazos continuam sendo comprometidos.
Quando o corte recebe metas de quantidade sem considerar a disponibilidade da dobra e da soldagem, pode aumentar seu próprio volume produzido sem melhorar a entrega dos produtos acabados.
Outro erro é considerar que todas as ordens iniciadas estão avançando normalmente.
Uma peça pode estar registrada como “em produção” e permanecer várias horas ou dias aguardando a operação seguinte.
Também é importante evitar:
-
Liberar materiais sem identificação da ordem.
-
Deixar de registrar interrupções e problemas de qualidade.
-
Alterar a sequência de fabricação sem atualizar a programação.
-
Utilizar capacidades teóricas sem considerar paradas e preparação.
-
Manter peças rejeitadas misturadas com peças aprovadas.
-
Avaliar somente a quantidade fabricada, ignorando o tempo de espera.
A aplicação consistente do controle de produção PCP exige informações confiáveis e decisões que considerem o processo completo.
Caso contrário, a empresa pode continuar acumulando peças mesmo com máquinas e operadores aparentemente ocupados durante todo o turno.
Conclusão
Para manter as peças avançando, a metalúrgica precisa liberar trabalho conforme a capacidade disponível, registrar a passagem dos lotes entre operações e agir sobre os motivos de espera. A prioridade deve ser concluir o fluxo produtivo, e não apenas aumentar a quantidade fabricada em cada setor.
O controle de produção PCP contribui para essa organização ao conectar a programação com os registros feitos no chão de fábrica.
Ao acompanhar tempos de espera, quantidades pendentes e restrições de capacidade, a empresa consegue tomar decisões mais fundamentadas e evitar que uma etapa produza excessivamente enquanto a seguinte permanece sobrecarregada.
Para começar, selecione uma família de peças, acompanhe suas movimentações e identifique a espera mais recorrente. Defina uma ação, um responsável e um indicador para verificar se a mudança melhorou a conclusão das ordens.
Os resultados dependem da qualidade das informações, das características do processo e da execução das ações corretivas. O mais importante é acompanhar o fluxo completo das peças, desde a primeira operação até sua conclusão.
Leia também
Continue explorando práticas relacionadas ao controle de produção PCP, à capacidade produtiva e à programação das operações:
- Sistema PCP: entenda sua importância no planejamento da produção
- Programação de Produção PCP: Guia Completo Para Planejar e Controlar a Produção Industrial
- Controle de Produção PCP: Principais Etapas do Planejamento e Execução
- Sistema para Controle de Produção Industrial: Reduza Custos e Aumente a Produtividade
- Programação de Produção PCP: A Ferramenta Estratégica Para Reduzir Custos e Melhorar a Produtividade
Perguntas frequentes
Como o controle de produção PCP ajuda a reduzir peças paradas?
Por que as peças ficam paradas mesmo quando as máquinas estão funcionando?
Como identificar onde as peças estão esperando mais tempo?
É necessário eliminar todo o estoque entre as operações?
É preciso concluir todo o lote antes de enviar peças para a próxima etapa?
Qual é a diferença entre tempo de processamento e tempo de atravessamento?
Quais indicadores ajudam a acompanhar as peças paradas?
Você também pode se interessar