Imagine uma metalúrgica que recebe um pedido de 200 peças. A empresa possui parte da matéria-prima necessária, mas ainda precisa comprar alguns componentes e verificar se as máquinas conseguirão finalizar a fabricação no prazo. Sem um planejamento adequado, a produção pode começar e ser interrompida por falta de materiais ou indisponibilidade de equipamentos.
É justamente nesse cenário que MRP, PCP e MRP II se tornam importantes. Enquanto um ajuda a calcular os materiais necessários, outro organiza e acompanha as atividades produtivas, e o terceiro amplia o planejamento para considerar os recursos de fabricação.
Neste artigo, você vai entender as diferenças entre eles, como funcionam na prática e quando utilizar cada abordagem para melhorar a organização industrial.
MRP o que é e para que serve na indústria?
MRP é a sigla para Material Requirements Planning, que significa Planejamento das Necessidades de Materiais. Trata-se de um método utilizado para calcular quais matérias-primas e componentes serão necessários para fabricar determinados produtos, em quais quantidades e em que momento deverão estar disponíveis.
Seu objetivo é ajudar a indústria a atender à demanda de fabricação sem depender exclusivamente de compras emergenciais ou manter materiais em excesso no estoque.
Para realizar esses cálculos, o MRP considera informações como pedidos de produção, estrutura dos produtos, quantidade disponível no estoque, recebimentos programados e prazos necessários para adquirir ou fabricar componentes.
Imagine que uma indústria produza suportes metálicos e tenha recebido um pedido de 150 unidades. Cada suporte utiliza quatro parafusos específicos.
Nesse caso, a necessidade total será de 600 parafusos. Entretanto, se o estoque possuir 250 unidades disponíveis, será necessário planejar o abastecimento das 350 unidades restantes, considerando que não existam outras reservas ou recebimentos previstos.
O cálculo permite identificar a necessidade de materiais antes do início da fabricação, oferecendo mais tempo para organizar as compras.
Qual é a principal função do MRP?
A principal função do MRP é transformar a demanda de produtos acabados em necessidades de matérias-primas e componentes.
Isso significa que ele não considera apenas o que existe no estoque. O planejamento também leva em conta aquilo que será necessário para atender aos pedidos previstos.
Na prática, o MRP ajuda a responder três perguntas:
-
Quais materiais serão necessários para fabricar os produtos?
-
Qual quantidade deverá ser comprada ou produzida?
-
Em que momento os materiais precisarão estar disponíveis?
Essas respostas permitem organizar o abastecimento industrial com maior precisão.
Em uma metalúrgica, por exemplo, o planejamento pode envolver chapas de aço, barras metálicas, parafusos, componentes usinados e conjuntos fabricados internamente.
Quando esses materiais são calculados de acordo com a demanda, a empresa consegue reduzir o risco de iniciar uma produção sem possuir os componentes necessários para concluí-la.
É importante destacar que o MRP não garante, sozinho, a capacidade de fabricação. Ele concentra seus cálculos nas necessidades de materiais, enquanto outros aspectos produtivos precisam ser analisados por meio de ferramentas complementares.
Como funciona o MRP no planejamento de materiais?
O funcionamento do MRP começa com a identificação dos produtos que a indústria pretende fabricar.
A partir dessa informação, o planejamento consulta a composição de cada produto e calcula as quantidades necessárias de seus componentes.
Em seguida, verifica o que já está disponível e o que deverá ser adquirido ou produzido para atender à demanda.
Esse processo depende de informações corretas e atualizadas.
Plano mestre de produção
O Plano Mestre de Produção, também conhecido como MPS, estabelece quais produtos acabados deverão ser fabricados e em quais períodos.
Ele funciona como uma das principais referências para o cálculo das necessidades de materiais.
Por exemplo, uma indústria pode programar a fabricação de 100 conjuntos metálicos na primeira semana e 150 na segunda.
Com essa programação, o MRP consegue distribuir as necessidades de componentes ao longo do período, em vez de tratar toda a demanda como uma única compra.
Estrutura dos produtos
A estrutura do produto, também chamada de lista de materiais ou BOM (Bill of Materials), apresenta os componentes e suas respectivas quantidades.
Uma estrutura metálica pode utilizar tubos, chapas, parafusos e subconjuntos soldados.
Se qualquer quantidade estiver incorreta, o cálculo do MRP também poderá apresentar resultados inadequados.
Por isso, é importante manter a composição dos produtos atualizada sempre que ocorrerem alterações de projeto ou de fabricação.
Estoque disponível e recebimentos programados
O MRP também verifica os materiais existentes no estoque e aqueles que já possuem recebimento previsto.
Imagine que a indústria precise de 500 componentes, possua 180 disponíveis e tenha uma compra de 120 unidades programada para chegar antes da utilização.
Nesse exemplo simplificado, restariam 200 unidades a serem planejadas.
Entretanto, se os 120 componentes chegarem depois da data necessária, eles não poderão ser considerados disponíveis para aquela etapa da produção.
Isso mostra por que o planejamento precisa considerar quantidades e datas.
Prazo de aquisição ou fabricação
Outro elemento importante é o lead time, ou prazo necessário para comprar ou produzir determinado material.
Se uma chapa especial demora dez dias para ser entregue, o pedido de compra precisa ser planejado com antecedência suficiente.
Da mesma forma, um componente fabricado internamente pode precisar passar por corte, dobra, usinagem e acabamento antes de ficar disponível para a montagem.
O MRP utiliza esses prazos para ajudar a determinar quando as ordens deverão ser iniciadas ou liberadas.
Exemplo prático: como calcular a necessidade de matéria-prima com MRP?
Considere uma metalúrgica que recebeu um pedido de 80 suportes industriais.
Cada suporte utiliza:
-
Duas chapas metálicas.
-
Quatro parafusos.
-
Uma peça de reforço.
Para atender ao pedido, a indústria precisará de 160 chapas, 320 parafusos e 80 peças de reforço.
Agora, considere que o estoque disponível contenha 60 chapas, 200 parafusos e 30 reforços.
A necessidade líquida será:
| Material | Necessidade total | Estoque disponível | Quantidade faltante |
|---|---|---|---|
| Chapas metálicas | 160 | 60 | 100 |
| Parafusos | 320 | 200 | 120 |
| Peças de reforço | 80 | 30 | 50 |
Os números são hipotéticos e representam um cálculo simplificado, sem considerar perdas de fabricação, estoque de segurança, recebimentos programados ou regras de lote mínimo.
A partir dessas informações, a empresa pode planejar a compra das 100 chapas e dos 120 parafusos, além da aquisição ou fabricação dos 50 reforços restantes.
Entretanto, ainda será necessário verificar quando cada material deverá estar disponível.
Se as chapas forem utilizadas logo no início da produção e os parafusos apenas na montagem final, os prazos de abastecimento poderão ser diferentes.
Esse é um dos principais benefícios do MRP: organizar as necessidades conforme o momento em que os componentes serão utilizados.
O que é PCP e qual sua função na produção industrial?
PCP significa Planejamento e Controle da Produção. É a função responsável por planejar, programar, coordenar e acompanhar as atividades necessárias para fabricar produtos.
Enquanto o MRP concentra seu cálculo nas necessidades de materiais, o PCP possui uma abrangência maior dentro da indústria.
Ele considera informações relacionadas aos pedidos, prazos de entrega, disponibilidade de recursos, sequência das operações e andamento das ordens de produção.
Seu objetivo é ajudar a empresa a organizar o trabalho para que a fabricação aconteça de maneira planejada e possa ser acompanhada durante a execução.
Em uma metalúrgica, por exemplo, o PCP pode organizar o fluxo de uma peça que precisa passar por corte, dobra, soldagem e acabamento.
Cada etapa possui características específicas, como duração, equipamentos necessários e dependência das operações anteriores.
Sem uma programação adequada, uma máquina pode ficar sobrecarregada enquanto outra permanece disponível, ou uma etapa pode concluir peças que ainda não poderão seguir para a operação seguinte.
O PCP ajuda a identificar essas situações e organizar a produção de acordo com as prioridades da empresa.
Planejamento do que será produzido
A primeira responsabilidade envolve identificar os produtos que precisam ser fabricados.
Para isso, o PCP considera pedidos confirmados, previsões de demanda, estoque de produtos acabados e compromissos de entrega.
Uma metalúrgica que recebe dez pedidos diferentes precisa analisar quais produtos devem ser fabricados primeiro e quais podem ser agrupados em uma mesma programação.
Essa organização permite visualizar a carga de trabalho prevista e antecipar possíveis dificuldades.
Programação das operações industriais
Depois de definir o que será fabricado, é necessário organizar quando e em qual sequência as operações acontecerão.
Imagine três pedidos que utilizam a mesma máquina de corte.
Mesmo que todos os materiais estejam disponíveis, a máquina não conseguirá executar os três trabalhos simultaneamente.
O PCP precisa estabelecer prioridades considerando os prazos, a duração prevista das operações e as restrições do processo produtivo.
A programação também pode considerar tempos de preparação das máquinas, conhecidos como setup, principalmente quando produtos diferentes exigem ajustes nos equipamentos.
Acompanhamento das ordens de produção
O trabalho do PCP não termina quando uma ordem é liberada.
Durante a execução, é necessário acompanhar se as atividades estão acontecendo conforme o planejamento.
Uma operação pode demorar mais do que o previsto, apresentar peças rejeitadas ou sofrer uma parada inesperada.
Essas ocorrências precisam ser consideradas para que a programação seja ajustada quando necessário.
O acompanhamento permite comparar o que estava planejado com o que realmente aconteceu, ajudando a identificar atrasos e melhorar as próximas programações.
Qual é a diferença entre MRP e PCP?
A principal diferença entre MRP e PCP está na abrangência de suas funções.
O MRP é um método de planejamento das necessidades de materiais. Já o PCP representa o conjunto de atividades utilizadas para planejar, programar e controlar a produção.
Isso significa que o MRP pode fazer parte das ferramentas utilizadas pelo PCP.
Considere uma indústria que recebeu um pedido de 300 peças usinadas.
Antes de iniciar a fabricação, é necessário calcular quantas barras metálicas serão utilizadas e verificar se o estoque possui quantidade suficiente.
Essa análise está relacionada ao MRP.
Depois, a empresa precisa definir quais máquinas executarão o trabalho, quando as ordens começarão e como os pedidos serão distribuídos entre os equipamentos disponíveis.
Essas decisões fazem parte das atividades do PCP.
Portanto, os dois conceitos não devem ser tratados como soluções concorrentes.
O MRP substitui o PCP?
Não. O MRP não substitui todas as atividades do PCP.
Mesmo quando o cálculo de materiais é realizado automaticamente, a indústria ainda precisa organizar a programação e acompanhar o andamento da fabricação.
Saber que existem materiais suficientes para produzir 300 peças não significa que as máquinas estejam disponíveis ou que a empresa consiga concluir o pedido no prazo.
O PCP utiliza informações de materiais, capacidade e demanda para organizar a execução produtiva.
O PCP pode funcionar sem MRP?
Sim. Uma indústria pode realizar atividades de PCP sem utilizar um sistema formal de MRP.
Empresas com estruturas de produtos simples podem planejar seus materiais por meio de controles básicos, dependendo da complexidade da operação.
Entretanto, conforme aumenta a variedade de produtos, componentes e pedidos, os cálculos manuais podem se tornar mais difíceis de manter.
Nessas situações, o MRP pode ajudar o PCP a organizar as necessidades de abastecimento e reduzir o risco de erros.
O que é MRP II e como ele funciona?
MRP II significa Manufacturing Resource Planning, ou Planejamento dos Recursos de Manufatura.
Ele representa uma evolução do MRP tradicional, ampliando o planejamento para considerar não apenas os materiais necessários, mas também outros recursos envolvidos na fabricação.
Entre esses recursos estão a capacidade das máquinas, os centros de trabalho, os tempos de operação e os custos relacionados à produção.
O objetivo é avaliar de maneira mais completa se o planejamento pode ser executado com os recursos disponíveis.
Imagine uma metalúrgica que possui matéria-prima suficiente para fabricar 400 peças.
O MRP pode indicar que não há necessidade de comprar materiais adicionais.
Entretanto, se a fabricação exigir 200 horas de usinagem e a capacidade disponível para o período for de apenas 140 horas, existirá uma diferença entre a demanda e a capacidade produtiva.
Esse é um dos problemas que o planejamento ampliado do MRP II ajuda a identificar.
Como o MRP II considera a capacidade produtiva?
A capacidade produtiva representa o volume de trabalho que os recursos de fabricação conseguem realizar em determinado período.
Para avaliar essa capacidade, é necessário considerar fatores como tempo disponível das máquinas, duração das operações, paradas planejadas e quantidade de equipamentos capazes de executar cada atividade.
Considere uma máquina com oito horas diárias de disponibilidade programada durante cinco dias.
Sua capacidade nominal nesse período será de 40 horas.
Entretanto, se existirem quatro horas reservadas para manutenção e preparação, a disponibilidade planejada para produção será de 36 horas, antes de considerar outras perdas.
Se as ordens programadas exigirem 45 horas, haverá uma sobrecarga de nove horas em relação à disponibilidade considerada.
O MRP II ajuda a relacionar essa necessidade de capacidade ao planejamento da produção.
A empresa poderá avaliar alternativas como redistribuir ordens, modificar a sequência das atividades ou negociar prazos, respeitando suas condições operacionais.
O MRP II também considera os custos?
Sim. O MRP II pode incorporar informações relacionadas aos custos e às necessidades de recursos da fabricação.
Isso ajuda a avaliar as consequências de determinadas decisões de planejamento.
Por exemplo, antecipar um pedido pode exigir horas adicionais de máquina, mudanças na programação ou contratação de serviços externos.
Essas alternativas possuem impactos operacionais e financeiros diferentes.
Ao relacionar as necessidades produtivas aos recursos disponíveis, o planejamento oferece informações para comparar cenários antes da tomada de decisão.
É importante observar que a profundidade dessas análises depende da estrutura e das funcionalidades do sistema utilizado.
Qual é a diferença entre MRP e MRP II?
A diferença central é que o MRP tradicional se concentra no planejamento de materiais, enquanto o MRP II amplia essa análise para abranger os recursos necessários à fabricação.
O primeiro ajuda a identificar o que precisa estar disponível em termos de componentes e matérias-primas.
O segundo procura relacionar essas necessidades à viabilidade do planejamento produtivo.
Planejamento de materiais
No MRP, a indústria calcula os materiais necessários a partir da demanda e da composição dos produtos.
Se a fabricação de 100 equipamentos exigir 200 componentes específicos, o cálculo considera essa necessidade e verifica a disponibilidade existente.
O foco está em planejar o abastecimento dos materiais no momento adequado.
Planejamento dos recursos de fabricação
No MRP II, a análise é ampliada para verificar se os recursos produtivos conseguem atender ao planejamento.
Uma indústria pode ter todos os componentes necessários e, ainda assim, não conseguir finalizar a fabricação na data prevista.
Isso pode acontecer porque determinada operação exige mais horas do que uma máquina ou centro de trabalho possui disponíveis.
O planejamento ampliado permite identificar essa incompatibilidade e avaliar ajustes.
Simulação de cenários produtivos
Outra característica importante do MRP II é a possibilidade de avaliar alterações no planejamento.
Imagine que um cliente solicite a antecipação de um pedido.
Antes de confirmar a nova data, a indústria precisa verificar como a mudança afetará as demais ordens, a disponibilidade de materiais e a capacidade dos recursos produtivos.
Com informações organizadas, torna-se possível avaliar alternativas e compreender melhor suas consequências.
O MRP II não elimina imprevistos, mas oferece uma base mais completa para decisões relacionadas à fabricação.
Tabela comparativa: principais diferenças entre MRP, PCP e MRP II
Embora estejam relacionados, os três conceitos possuem funções diferentes dentro da gestão industrial.
A tabela apresenta uma comparação direta para facilitar o entendimento.
| Critério | MRP | PCP | MRP II |
|---|---|---|---|
| Objetivo principal | Calcular necessidades de materiais | Planejar e controlar a produção | Planejar os recursos de manufatura |
| Foco | Matérias-primas e componentes | Programação e execução produtiva | Materiais, capacidade e recursos |
| Principal pergunta | O que e quanto será necessário? | O que produzir e quando executar? | Existem recursos para cumprir o plano? |
| Informações utilizadas | Demanda, estoque, estrutura dos produtos e prazos | Pedidos, operações, prioridades e capacidade | Dados do MRP, operações, capacidade e custos |
| Aplicação | Planejamento do abastecimento | Organização das atividades de fabricação | Avaliação integrada da viabilidade produtiva |
| Exemplo na metalúrgica | Calcular a quantidade de aço necessária | Programar corte, dobra e soldagem | Verificar se máquinas e recursos atendem aos prazos |
A comparação mostra que MRP, PCP e MRP II podem trabalhar de forma complementar.
O MRP contribui para o planejamento de materiais. O PCP organiza e acompanha a produção. Já o MRP II amplia o planejamento dos recursos necessários para executar a fabricação.
Na prática, as responsabilidades podem apresentar pontos de contato, principalmente porque o PCP também precisa considerar materiais e capacidade produtiva.
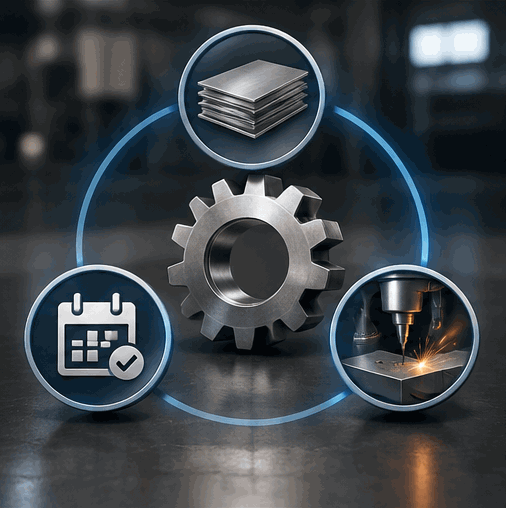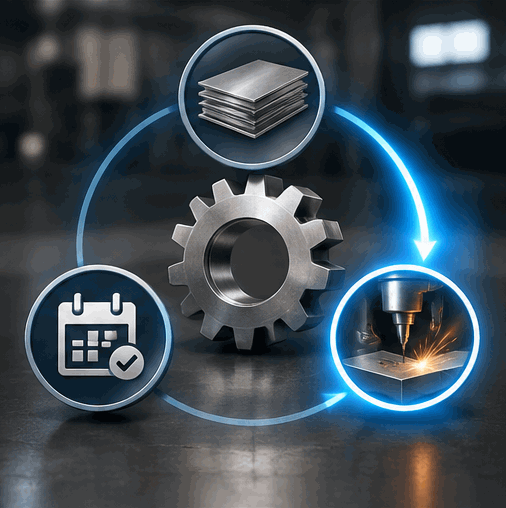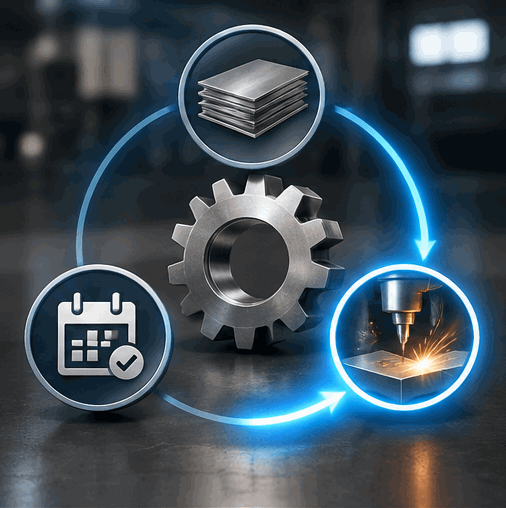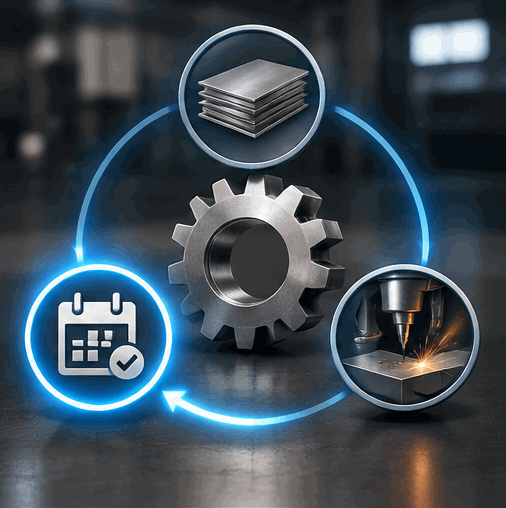
Como MRP, PCP e MRP II trabalham juntos em uma metalúrgica?
Para compreender a aplicação conjunta, considere uma metalúrgica que recebeu um pedido de 150 conjuntos metálicos, com prazo de entrega estabelecido.
Cada conjunto precisa passar pelas etapas de corte, dobra, soldagem e acabamento.
Antes de iniciar o trabalho, a empresa precisa verificar os materiais necessários, organizar as operações e avaliar a disponibilidade dos equipamentos.
Primeira etapa: o MRP calcula os materiais
O planejamento começa pela estrutura dos conjuntos metálicos.
Suponha que cada unidade utilize três chapas, quatro parafusos e dois reforços.
Para fabricar os 150 conjuntos, serão necessários:
-
450 chapas.
-
600 parafusos.
-
300 reforços.
O MRP verifica essas necessidades e considera os materiais disponíveis, as reservas e os recebimentos programados.
Caso faltem componentes, o planejamento ajuda a identificar quais quantidades deverão ser compradas ou fabricadas e em quais datas precisarão estar disponíveis.
Segunda etapa: o PCP organiza a fabricação
Com as necessidades de materiais identificadas, o PCP organiza a sequência produtiva.
As chapas poderão passar inicialmente pelo corte e depois pela dobra. Em seguida, os componentes serão encaminhados para soldagem e acabamento.
O PCP precisa considerar o tempo previsto de cada operação e a disponibilidade dos equipamentos.
Também deve observar se existem outros pedidos utilizando os mesmos recursos.
Se a máquina de dobra estiver comprometida com uma ordem anterior, a programação precisará levar essa restrição em consideração.
Terceira etapa: o MRP II avalia os recursos necessários
Considere que o planejamento tenha previsto 90 horas de soldagem para concluir os conjuntos.
Entretanto, a capacidade disponível do centro de soldagem durante o período seja de apenas 70 horas.
Nesse cenário, existe uma necessidade adicional de 20 horas.
O planejamento ampliado permite identificar o problema antes de assumir que o prazo será cumprido.
A empresa poderá avaliar se existe disponibilidade em outro período, se a programação pode ser reorganizada ou se será necessário negociar uma nova data.
O resultado é um planejamento mais consistente, pois materiais e capacidade passam a ser analisados em conjunto.
Quando uma indústria precisa de MRP, PCP ou MRP II?
A escolha depende dos problemas enfrentados pela indústria, da complexidade dos produtos e da quantidade de informações necessárias para organizar a fabricação.
Não existe uma única abordagem adequada para todas as operações.
Em muitos casos, os três conceitos podem ser utilizados de forma integrada.
Quando existem faltas frequentes de matéria-prima
Se a produção costuma ser interrompida porque determinados componentes não estão disponíveis, é necessário revisar o planejamento de materiais.
Isso pode acontecer quando as compras são realizadas somente após a identificação da falta ou quando os pedidos futuros não são considerados no controle de estoque.
O MRP ajuda a transformar a demanda prevista em necessidades planejadas de abastecimento.
Imagine uma metalúrgica que fabrica diferentes modelos de estruturas.
Cada modelo utiliza quantidades específicas de tubos, chapas e componentes.
Ao considerar a composição de todos os produtos programados, o MRP pode ajudar a identificar a necessidade total de cada material e os períodos em que será utilizado.
Essa organização é especialmente importante quando diferentes produtos compartilham os mesmos componentes.
Quando existem atrasos na sequência de fabricação
Se os materiais estão disponíveis, mas as ordens continuam atrasando devido à desorganização das operações, o problema pode estar relacionado à programação produtiva.
Nessas situações, o PCP possui papel importante.
Considere uma empresa que possui três pedidos passando pela mesma máquina de usinagem.
Sem uma programação definida, os trabalhos podem ser iniciados conforme surgem solicitações urgentes, prejudicando os pedidos que já estavam planejados.
O PCP ajuda a estabelecer prioridades, organizar sequências e acompanhar o cumprimento das datas.
Também permite identificar operações que acumulam trabalho e precisam de atenção.
Quando as máquinas estão constantemente sobrecarregadas
Uma indústria pode possuir todos os materiais necessários e ainda apresentar atrasos porque determinados equipamentos não conseguem atender ao volume programado.
Esse cenário exige uma análise mais cuidadosa da capacidade produtiva.
O MRP II pode ajudar a relacionar a demanda planejada às horas disponíveis dos centros de trabalho.
Se uma máquina possui 40 horas semanais disponíveis e recebe ordens que exigem 55 horas, existe uma sobrecarga planejada de 15 horas.
A identificação antecipada permite avaliar ajustes antes que o problema apareça durante a execução.
Quando a empresa fabrica produtos com muitos componentes
Produtos com estruturas complexas exigem maior cuidado no cálculo de materiais.
Um equipamento pode utilizar subconjuntos, peças fabricadas internamente e componentes comprados de fornecedores diferentes.
Cada item possui quantidade, prazo de aquisição e relação com as demais partes do produto.
Nessas situações, o MRP pode facilitar o cálculo das necessidades dependentes e ajudar a coordenar o abastecimento.
Se a empresa também precisa analisar diversas operações e restrições de capacidade, uma abordagem mais ampla de planejamento pode ser necessária.
Como identificar se o planejamento de materiais está causando atrasos?
Nem todo atraso de fabricação é provocado por falta de capacidade produtiva.
Em alguns casos, o problema começa antes mesmo de a ordem entrar na produção.
A empresa programa uma atividade, mas descobre que um componente está reservado para outro pedido ou que o material necessário ainda não foi entregue.
Para identificar esse tipo de problema, é importante comparar as necessidades das ordens com a disponibilidade efetiva dos materiais.
Materiais existentes, mas indisponíveis para utilização
Um erro comum é considerar todo o saldo físico do estoque como disponível para novos pedidos.
Imagine que existam 100 peças no almoxarifado, mas 80 já estejam reservadas para ordens anteriormente programadas.
Nesse caso, apenas 20 peças estarão disponíveis para atender a novas necessidades, considerando que não existam outras restrições.
Se a empresa ignorar as reservas, poderá assumir compromissos que não conseguirá cumprir.
Por isso, o planejamento precisa trabalhar com informações que representem a disponibilidade real dos materiais.
Compras previstas para chegar depois da necessidade
Outro problema acontece quando uma compra já foi realizada, mas a data de entrega não atende ao cronograma da produção.
Suponha que uma ordem precise de determinada chapa na segunda-feira, enquanto o fornecedor tenha confirmado a entrega somente na quinta-feira.
Embora exista uma compra em andamento, o material não estará disponível no momento necessário.
O planejamento deve identificar essa diferença de datas para que a empresa possa avaliar alternativas.
Estruturas de produtos desatualizadas
Alterações na fabricação também podem provocar divergências.
Se uma peça passou a utilizar seis parafusos em vez de quatro, mas a estrutura cadastrada não foi corrigida, o cálculo de necessidades poderá indicar uma quantidade inferior à necessária.
A atualização das estruturas deve acompanhar as mudanças efetivamente aprovadas nos produtos.
Esse cuidado reduz o risco de descobrir diferenças somente durante a montagem.
Quais erros prejudicam o funcionamento do MRP e do PCP?
Mesmo com métodos de planejamento bem definidos, a indústria pode enfrentar dificuldades quando as informações utilizadas não representam a realidade.
Os erros mais comuns estão relacionados a cadastros incorretos, falta de atualização e programação incompatível com as condições de fabricação.
Estoque diferente da quantidade física
Quando o saldo registrado não corresponde ao estoque real, o planejamento pode indicar compras desnecessárias ou deixar de identificar materiais faltantes.
Se o sistema informa 500 unidades, mas o almoxarifado possui apenas 350, existe uma diferença de 150 unidades que pode comprometer a produção.
Para reduzir esse problema, a indústria deve manter os registros de entradas, saídas, consumo e devoluções atualizados.
Inventários periódicos também ajudam a identificar divergências.
Prazos de fornecedores incorretos
Os prazos utilizados no planejamento precisam refletir as condições reais de abastecimento.
Se um fornecedor normalmente precisa de 12 dias para entregar determinado material, não é adequado programar a compra considerando apenas cinco dias sem uma confirmação específica.
Informações desatualizadas podem gerar ordens de compra iniciadas tarde demais.
A revisão dos prazos ajuda o planejamento a antecipar necessidades e avaliar riscos.
Ordens liberadas sem verificar os materiais
Iniciar uma ordem sem confirmar a disponibilidade dos componentes pode provocar interrupções ao longo do processo.
Uma metalúrgica pode concluir as operações de corte e dobra e descobrir, durante a montagem, que faltam parafusos especiais.
Nesse caso, parte da produção fica parada até a chegada dos componentes.
A conferência dos materiais antes da liberação da ordem ajuda a evitar esse tipo de ocorrência.
Programação acima da capacidade disponível
Outro erro é distribuir mais trabalho do que os equipamentos conseguem executar no período.
Isso pode ocorrer quando os tempos de operação não são considerados ou quando diferentes ordens utilizam simultaneamente a mesma capacidade.
O planejamento deve comparar a carga prevista com os recursos disponíveis.
Quando existir sobrecarga, será necessário revisar a programação ou avaliar alternativas de execução.
Mudanças nos pedidos sem atualizar o planejamento
Alterações de quantidade, prazo ou especificação podem modificar completamente as necessidades produtivas.
Se um cliente aumentar um pedido de 100 para 180 unidades, a empresa precisará revisar tanto os materiais quanto a capacidade necessária.
Manter o planejamento antigo após essa alteração pode provocar compras insuficientes e atrasos.
Por isso, as mudanças precisam ser refletidas nas informações utilizadas pelo PCP e pelo MRP.
Qual é a relação entre MRP, PCP e controle de estoque?
O controle de estoque fornece informações essenciais para o planejamento de materiais e a programação da produção.
Sem conhecer a disponibilidade dos componentes, a indústria não consegue avaliar adequadamente quais ordens podem ser atendidas.
Entretanto, controlar o estoque e planejar as necessidades de materiais não são atividades idênticas.
O controle de estoque registra e acompanha as quantidades existentes, as movimentações e as condições de disponibilidade.
O MRP utiliza essas informações para calcular necessidades futuras com base na demanda produtiva.
Já o PCP considera a disponibilidade dos materiais ao organizar as atividades de fabricação.
Por que o estoque disponível não é suficiente para definir a produção?
Imagine que uma metalúrgica possua 300 barras de aço.
Esse número, isoladamente, não informa quantos produtos podem ser fabricados.
É necessário conhecer o consumo de barras por produto, as ordens já programadas, as reservas existentes e as necessidades futuras.
Se cada peça utilizar três barras, o estoque poderia atender a 100 peças em um cálculo simplificado.
Entretanto, se 120 barras já estiverem reservadas para outros pedidos, restariam 180 barras disponíveis para novas demandas, equivalentes a 60 peças.
Esse exemplo mostra como a integração entre estoque e planejamento permite tomar decisões mais adequadas.
Como evitar excesso de materiais?
O excesso de estoque também merece atenção.
Comprar grandes quantidades sem considerar a demanda pode aumentar os custos de armazenagem e deixar recursos financeiros comprometidos com materiais que não serão utilizados no curto prazo.
O MRP ajuda a relacionar as compras às necessidades previstas.
Isso não significa eliminar estoques de segurança ou adquirir somente a quantidade exata de cada pedido.
A indústria precisa considerar prazos de fornecedores, lotes mínimos, possíveis perdas e riscos de abastecimento.
O objetivo é buscar um equilíbrio entre disponibilidade de materiais e quantidade armazenada.
Como o planejamento ajuda a identificar gargalos de produção?
Um gargalo acontece quando determinada etapa possui capacidade inferior à demanda que precisa atender, limitando o fluxo produtivo.
Em uma metalúrgica, esse problema pode ocorrer no corte, na dobra, na usinagem, na soldagem ou em outra operação.
O PCP ajuda a acompanhar a distribuição das ordens e identificar onde o trabalho está se acumulando.
O planejamento de capacidade, presente em abordagens como o MRP II, contribui para avaliar antecipadamente possíveis restrições.
Considere uma linha de fabricação com três etapas:
-
Corte: capacidade de 120 peças por dia.
-
Dobra: capacidade de 80 peças por dia.
-
Soldagem: capacidade de 100 peças por dia.
Se todas as peças precisam passar pelas três operações, a dobra representa a principal limitação de capacidade nesse exemplo simplificado.
Mesmo que o corte consiga produzir 120 peças, a etapa seguinte poderá processar apenas 80 unidades por dia.
Como consequência, poderá ocorrer acúmulo de peças aguardando a dobra.
A identificação dessa diferença permite avaliar mudanças na programação, na distribuição da carga de trabalho ou nos recursos disponíveis.
É importante lembrar que a capacidade real também depende do tipo de produto, dos tempos de preparação, da disponibilidade dos equipamentos e das condições de execução.
Quais indicadores ajudam a avaliar o planejamento industrial?
Depois de organizar o planejamento, a indústria precisa acompanhar seus resultados.
Os indicadores permitem verificar se as ordens estão sendo concluídas conforme o previsto e identificar problemas recorrentes.
A escolha dos indicadores depende das características da operação, mas alguns são especialmente úteis.
Cumprimento dos prazos de produção
Esse indicador mostra a proporção de ordens concluídas dentro do prazo estabelecido.
Se uma empresa finalizou 40 ordens no período e 34 foram concluídas no prazo, o resultado será de 85%.
O cálculo simplificado é:
Cumprimento dos prazos = (ordens concluídas no prazo ÷ total de ordens concluídas) × 100.
O indicador ajuda a identificar a frequência dos atrasos, mas não explica sozinho suas causas.
Por isso, deve ser analisado junto com informações sobre materiais, capacidade e ocorrências produtivas.
Falta de materiais durante a fabricação
Acompanhar quantas ordens sofreram interrupções por falta de componentes permite avaliar a qualidade do planejamento de abastecimento.
Se esse problema acontece repetidamente, pode ser necessário revisar os saldos de estoque, as estruturas de produtos ou os prazos utilizados no cálculo de materiais.
O registro das ocorrências também ajuda a identificar quais componentes apresentam maior risco de indisponibilidade.
Utilização da capacidade produtiva
Esse indicador relaciona o tempo utilizado na produção ao tempo disponível considerado para o período.
Se uma máquina ficou disponível durante 40 horas e foi utilizada em atividades produtivas durante 32 horas, sua utilização será de 80%, conforme essa definição.
O resultado precisa ser interpretado com cuidado.
Uma utilização elevada não significa necessariamente maior eficiência, pois pode existir produção de itens sem necessidade imediata ou acúmulo de materiais entre operações.
O importante é avaliar se os recursos estão sendo utilizados de maneira compatível com a demanda e os objetivos da fabricação.
Tempo previsto e tempo realizado
Comparar a duração planejada com o tempo efetivamente registrado nas operações ajuda a identificar diferenças no processo.
Uma atividade prevista para duas horas pode levar três devido a ajustes de máquina, dificuldades de fabricação ou outras ocorrências.
Quando essas diferenças são registradas e analisadas, a indústria consegue revisar os tempos utilizados nas próximas programações.
Isso contribui para tornar o planejamento mais próximo das condições reais da produção.
Como organizar o planejamento de produção na prática?
Antes de utilizar métodos mais detalhados, a indústria precisa estruturar algumas informações básicas.
O planejamento se torna mais confiável quando os dados estão organizados e os processos possuem critérios definidos.
Primeiro: organize os cadastros de produtos e materiais
Cada produto deve possuir uma identificação clara e uma composição compatível com sua fabricação.
Também é importante diferenciar matérias-primas, componentes comprados, subconjuntos e produtos acabados.
Essa organização facilita a identificação dos materiais utilizados em cada ordem.
Segundo: mantenha as movimentações de estoque atualizadas
Entradas de compras, consumos de produção, devoluções e ajustes precisam ser registrados corretamente.
Quando essas informações ficam desatualizadas, o planejamento perde confiabilidade.
A empresa também deve estabelecer critérios para materiais reservados, bloqueados ou indisponíveis.
Terceiro: estabeleça os prazos das operações
Conhecer a duração aproximada de corte, dobra, usinagem, soldagem e acabamento ajuda a criar programações mais realistas.
Esses tempos podem ser revisados conforme os resultados efetivamente observados na fabricação.
O objetivo é evitar que as ordens sejam distribuídas apenas com base em estimativas sem acompanhamento.
Quarto: avalie a capacidade dos recursos
Identifique quais máquinas e centros de trabalho são utilizados em cada operação.
Depois, verifique suas disponibilidades e compare com a carga prevista.
Essa análise permite reconhecer sobrecargas e limitações antes da liberação das ordens.
Quinto: acompanhe a execução
O planejamento deve ser atualizado com informações sobre o andamento da produção.
Ordens concluídas, atrasos, paradas e alterações de quantidade podem modificar a programação.
Acompanhar essas ocorrências ajuda a manter as decisões alinhadas à situação real da fábrica.
Como um sistema de gestão ajuda no planejamento da produção?
À medida que aumenta a quantidade de pedidos, produtos e operações, controlar todas as informações em registros separados pode se tornar trabalhoso.
Uma alteração no pedido de um cliente pode exigir revisões nas quantidades de materiais, no estoque e na programação das ordens.
Quando essas informações não estão organizadas, existe maior risco de divergências.
Um sistema de gestão industrial pode ajudar a centralizar registros e facilitar a consulta aos dados utilizados no planejamento.
Entre as informações importantes estão os cadastros de produtos, estruturas de fabricação, movimentações de estoque, ordens de produção e andamento das operações.
A disponibilidade de cada recurso depende das funcionalidades da solução utilizada.
Organização das estruturas de produtos
Manter as estruturas de fabricação cadastradas facilita a identificação dos componentes utilizados em cada produto.
Em uma metalúrgica que trabalha com diferentes modelos de peças e conjuntos, essa organização reduz a dependência de consultas manuais a documentos separados.
Também ajuda a manter uma referência para os materiais necessários em cada ordem.
Acompanhamento das ordens de produção
As ordens permitem organizar as informações relacionadas ao que será fabricado.
Com registros adequados, torna-se mais fácil identificar os produtos envolvidos, as quantidades planejadas e a situação dos trabalhos.
O acompanhamento contribui para reconhecer pendências e consultar o andamento da fabricação.
Integração entre estoque e produção
A relação entre os registros de estoque e as atividades produtivas também é importante.
Quando os consumos de materiais são registrados corretamente, a empresa consegue acompanhar melhor as movimentações relacionadas à fabricação.
Isso ajuda a manter informações mais confiáveis para novos planejamentos.
Conheça uma solução voltada à gestão de metalúrgicas
O MetalúrgicaPro apresenta uma solução de gestão direcionada às necessidades das empresas do setor metalúrgico.
Para indústrias que buscam organizar informações produtivas, acompanhar processos e melhorar o controle operacional, conhecer as funcionalidades disponíveis é um passo importante para avaliar a adequação do sistema à rotina de fabricação.
Antes da contratação, vale verificar quais recursos de planejamento de materiais, programação e capacidade estão disponíveis e como eles atendem aos processos específicos da empresa.
MRP, PCP e MRP II: qual é a melhor abordagem para sua indústria?
A melhor abordagem depende do tipo de dificuldade que a empresa precisa resolver.
Quando o principal problema está no abastecimento, o planejamento de necessidades de materiais merece atenção especial.
Se a empresa possui componentes disponíveis, mas enfrenta atrasos causados por desorganização das operações, é necessário revisar as atividades de PCP.
Quando o desafio envolve conciliar materiais, carga de trabalho e disponibilidade dos equipamentos, o planejamento ampliado dos recursos de fabricação pode oferecer uma visão mais completa.
Isso não significa que a indústria precise escolher apenas um dos três conceitos.
Na prática, o PCP pode utilizar informações produzidas pelo MRP e por ferramentas de planejamento de capacidade para organizar a fabricação.
A complexidade da operação também precisa ser considerada.
Uma indústria com poucos produtos e processos simples pode ter necessidades de planejamento diferentes das de uma metalúrgica que fabrica centenas de itens sob encomenda.
O ponto mais importante é compreender quais informações são necessárias para tomar decisões e garantir que elas estejam disponíveis e atualizadas.
Conclusão: entender as diferenças ajuda a planejar melhor a fabricação
Compreender MRP o que é e suas diferenças em relação ao PCP e ao MRP II permite identificar com maior clareza quais atividades são necessárias para organizar a produção industrial.
O MRP ajuda a calcular os materiais necessários para atender à demanda. O PCP organiza, programa e acompanha as operações de fabricação. Já o MRP II amplia o planejamento para considerar os recursos envolvidos na execução produtiva.
Embora possuam funções diferentes, esses conceitos podem trabalhar de maneira complementar.
Uma indústria que conhece suas necessidades de materiais, acompanha a capacidade dos equipamentos e mantém uma programação organizada possui melhores condições de identificar problemas antes que comprometam os pedidos.
Para isso, é importante manter os dados atualizados, revisar os processos e utilizar ferramentas adequadas à complexidade da operação.
Se sua metalúrgica precisa melhorar a organização das informações e o acompanhamento da fabricação, conheça as soluções do MetalúrgicaPro e avalie como um sistema de gestão industrial pode apoiar seus processos.
Fontes para aprofundar o assunto
-
SENAI — Planejamento e Controle da Produção: conteúdos sobre planejamento mestre, capacidade produtiva, programação, MRP e MRP II.
-
MetalúrgicaPro — MRP: como funciona e quais são os benefícios para a indústria: conteúdo complementar sobre planejamento de materiais.
-
MetalúrgicaPro — Gestão de PCP: como estruturar o planejamento e controle da produção do zero: orientações complementares sobre organização da produção industrial.
Sua metalúrgica ainda enfrenta falta de matéria-prima durante a fabricação?
Entenda como o planejamento de materiais pode ajudar a identificar necessidades de compra e organizar o abastecimento antes da liberação das ordens de produção.
Explore conteúdos sobre MRP para metalúrgicas
Sua produção pode ser mais organizada: continue aprendendo sobre MRP e PCP
MRP o que é: Como Evitar a Falta de Matéria-Prima na Produção
Entenda como antecipar necessidades de materiais e reduzir o risco de interrupções por falta de componentes.
Planejamento das Necessidades de Materiais: Como Reduzir Custos e Evitar Falhas no Estoque
Saiba como relacionar a demanda produtiva ao controle de materiais e evitar compras desnecessárias.
Controle de Produção Industrial: Como Acompanhar a Produção em Tempo Real
Descubra como acompanhar ordens, identificar atrasos e ter mais visibilidade sobre o andamento das atividades industriais.
Perguntas frequentes
O que é MRP na indústria?
Qual é a diferença entre MRP e PCP?
Para que serve o MRP II?
Uma metalúrgica pode utilizar MRP e PCP juntos?
O MRP ajuda a evitar falta de matéria-prima?
Você também pode se interessar