Introdução: por que melhorar o controle da produção industrial?
Aumentar a produtividade de uma indústria não significa simplesmente acelerar máquinas ou produzir a maior quantidade possível em menos tempo. Uma operação realmente produtiva é aquela que consegue utilizar materiais, equipamentos, tempo e capacidade de maneira equilibrada, mantendo o fluxo produtivo organizado e evitando desperdícios que podem elevar os custos.
Nesse cenário, o Controle de Produção Industrial tem papel importante porque permite acompanhar o que precisa ser fabricado, quais recursos serão necessários, quando cada atividade deve acontecer e quais resultados foram realmente alcançados. Quanto maior for a visibilidade sobre essas informações, mais fácil se torna identificar problemas e realizar ajustes antes que pequenas falhas comprometam toda a programação.
Imagine, por exemplo, uma fábrica que recebe vários pedidos com datas diferentes de entrega. Se as ordens forem liberadas sem considerar prioridades, disponibilidade de matérias-primas ou capacidade das máquinas, alguns produtos podem ser fabricados antes do necessário enquanto pedidos mais urgentes permanecem aguardando. Isso cria um fluxo desorganizado e pode aumentar tanto o estoque quanto os atrasos.
Outro problema comum acontece quando a produção é iniciada sem a conferência adequada dos materiais. Uma ordem pode avançar pelas primeiras etapas e, posteriormente, ser interrompida porque um componente específico está em falta. Além da máquina parada, outros recursos podem ficar aguardando até que o material esteja disponível.
Falhas no planejamento e acompanhamento também podem resultar em:
-
atrasos na entrega dos pedidos;
-
falta de matérias-primas e componentes;
-
estoque excessivo de determinados produtos;
-
máquinas e operações aguardando materiais;
-
retrabalho por falhas durante a fabricação;
-
desperdícios de matéria-prima;
-
produção realizada fora da prioridade necessária;
-
dificuldade para conhecer a capacidade disponível;
-
aumento do custo de fabricação;
-
pouca previsibilidade sobre datas de conclusão.
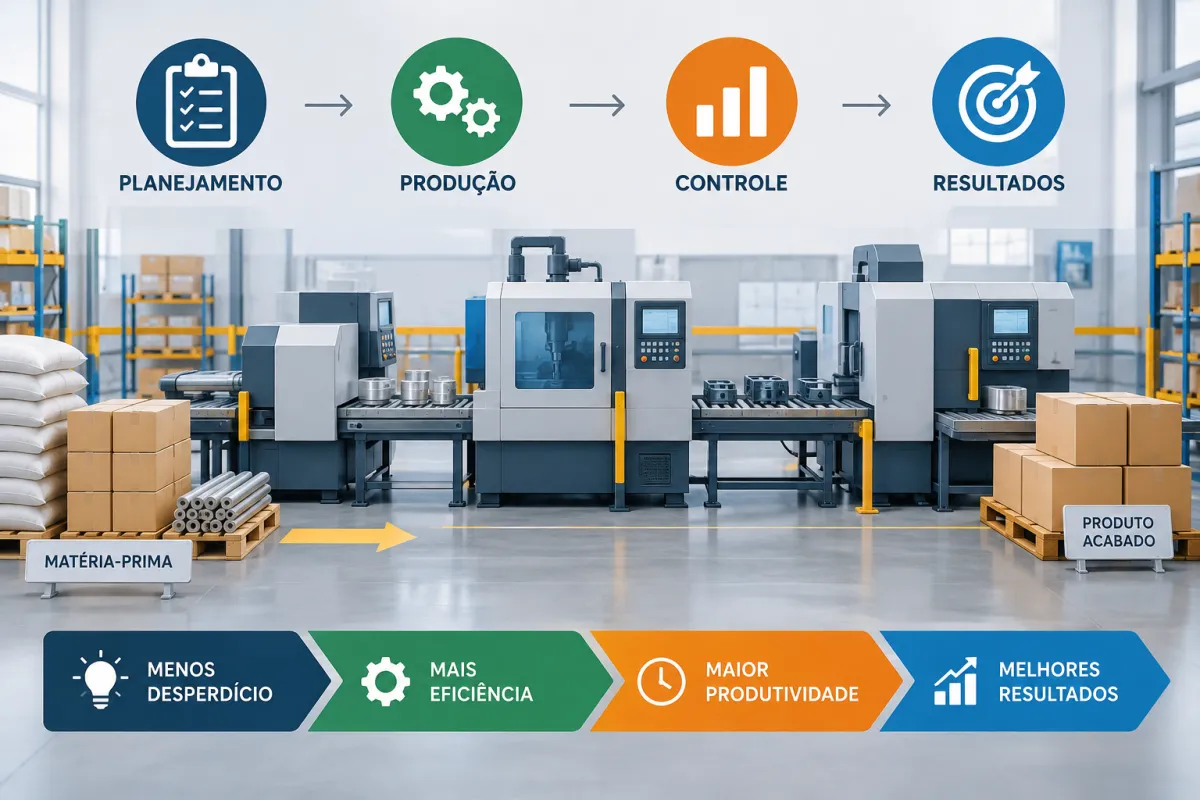
Por isso, melhorar o controle envolve olhar para toda a operação e não somente para o volume produzido no final do dia. Planejamento, estoque, ordens de produção, consumo de materiais, tempos, perdas e capacidade precisam ser acompanhados de forma integrada.
Ao longo do processo, algumas estratégias podem contribuir para melhorar a produtividade, como planejar de acordo com a demanda, organizar prioridades, controlar materiais, padronizar produtos, realizar apontamentos, identificar gargalos e acompanhar indicadores de desempenho.
O que é Controle de Produção Industrial e qual sua relação com produtividade?
O Controle de Produção Industrial pode ser entendido como o conjunto de práticas utilizadas para planejar, organizar, acompanhar e avaliar o processo de fabricação. Seu objetivo é permitir que a empresa saiba o que produzir, quanto produzir, quais materiais utilizar, em qual sequência executar as atividades e se aquilo que foi planejado realmente aconteceu.
Esse acompanhamento começa antes mesmo de uma máquina iniciar a fabricação. A demanda precisa ser identificada, os materiais devem ser conferidos, a capacidade precisa ser analisada e as ordens devem ser programadas de acordo com prioridades e prazos.
Durante a execução, novas informações passam a fazer parte do controle, como quantidades produzidas, consumo real, perdas e tempo gasto. Ao final, esses dados permitem comparar planejamento e resultado.
Um fluxo produtivo pode seguir, de maneira simplificada, esta sequência:
-
recebimento de uma demanda ou pedido;
-
análise da necessidade de produção;
-
planejamento das quantidades;
-
verificação dos materiais necessários;
-
programação das atividades;
-
criação e liberação da ordem;
-
separação das matérias-primas;
-
execução das operações;
-
registro dos apontamentos;
-
realização de inspeções;
-
conclusão da ordem;
-
entrada dos produtos acabados no estoque.
Cada indústria pode possuir etapas diferentes, dependendo dos produtos fabricados e da complexidade da operação. Mesmo assim, acompanhar o avanço das ordens ajuda a reduzir situações em que a empresa sabe quanto deveria produzir, mas não consegue identificar exatamente onde determinado pedido está no processo.
Como funciona o controle da produção?
Na prática, o controle conecta o planejamento com aquilo que ocorre durante a fabricação. Se uma ordem prevê a produção de 500 unidades em cinco horas, por exemplo, o acompanhamento permite verificar se essa quantidade foi realmente alcançada dentro do tempo esperado.
Caso tenham sido produzidas apenas 400 unidades em seis horas, existe uma diferença importante que precisa ser analisada. A causa pode estar relacionada a uma parada de máquina, falta de material, velocidade menor da operação, problema de qualidade, retrabalho ou outro fator produtivo.
Por isso, registrar somente que a ordem foi concluída fornece pouca informação. Quanto mais estruturados forem os dados de execução, maior será a capacidade de entender o desempenho da fábrica.
Também é importante conhecer a situação de cada ordem. Dependendo da operação, elas podem estar planejadas, aguardando materiais, liberadas, em execução, interrompidas ou finalizadas.
Essa visibilidade ajuda a responder perguntas importantes, como:
-
quais pedidos precisam entrar em produção primeiro?
-
existe matéria-prima suficiente para executar as próximas ordens?
-
quais atividades estão atrasadas?
-
onde existem produtos aguardando processamento?
-
quais operações estão levando mais tempo?
-
quanto ainda precisa ser produzido para atender à demanda?
Produtividade não é apenas quantidade produzida
Um erro frequente é avaliar produtividade considerando somente a quantidade de itens fabricados. Esse número é importante, mas não mostra sozinho se os recursos foram utilizados de forma eficiente.
Considere duas linhas que produzem 1.000 unidades por dia. Na primeira, são utilizados 550 kg de matéria-prima e ocorrem diversas horas adicionais de operação. Na segunda, a mesma quantidade é fabricada com 500 kg e dentro do tempo normalmente previsto.
Embora as duas apresentem o mesmo volume final, a segunda utiliza melhor seus recursos.
O mesmo raciocínio vale para perdas e retrabalho. Uma fábrica pode aumentar sua produção bruta, mas perder uma parcela significativa dos produtos por problemas durante o processo. Nesse caso, observar apenas a quantidade inicialmente fabricada pode transmitir uma percepção incorreta sobre o desempenho.
A produtividade, portanto, deve considerar a relação entre resultados obtidos e recursos utilizados. Quanto maior a capacidade de produzir dentro do planejado, utilizando materiais e tempo de maneira adequada, melhor tende a ser a eficiência operacional.
Informações fundamentais para controlar a produção
Para que o acompanhamento seja útil, algumas informações precisam ser registradas e analisadas regularmente.
A produção planejada indica quanto deveria ser fabricado em determinado período ou ordem. Já a produção realizada mostra o volume efetivamente obtido. A comparação entre esses dois números ajuda a identificar desvios.
O consumo de materiais também merece atenção. Quando uma ficha técnica prevê determinado consumo e a execução apresenta uma quantidade muito superior, pode existir desperdício, perda, erro de cadastro ou necessidade de revisão do processo.
Entre os principais dados que podem ser acompanhados estão:
-
produção planejada;
-
produção efetivamente realizada;
-
quantidade de materiais consumidos;
-
perdas durante as operações;
-
tempo de fabricação;
-
capacidade produtiva disponível;
-
produtos que ainda estão em processo;
-
ordens atrasadas;
-
custos relacionados à fabricação;
-
eficiência das operações.
Essas informações ajudam a transformar o acompanhamento da fábrica em uma atividade baseada em dados. Em vez de descobrir um problema somente depois de um atraso ou aumento de custos, a empresa passa a ter melhores condições de perceber desvios durante a própria execução.
Um Controle de Produção Industrial bem estruturado cria, portanto, uma base para avaliar produtividade de maneira mais completa, identificar oportunidades de melhoria e tornar o fluxo produtivo mais previsível.
Estratégia: planejar a produção com base na demanda e na capacidade
O planejamento é uma das etapas mais importantes para aumentar a produtividade de uma indústria. Antes de liberar ordens, separar materiais ou iniciar máquinas, é necessário entender quanto realmente precisa ser produzido e se a estrutura disponível consegue atender essa necessidade dentro do prazo esperado.
Quando essa análise não acontece, a fábrica pode trabalhar de maneira excessivamente reativa. Pedidos urgentes passam na frente de outras ordens, materiais são separados sem uma sequência definida, máquinas precisam mudar constantemente de produto e setores recebem demandas maiores do que conseguem processar.
Um bom planejamento ajuda a reduzir essas improvisações. Dentro do Controle de Produção Industrial, ele cria uma ligação entre demanda, estoque, capacidade, materiais e prazos, permitindo organizar o trabalho antes que a execução comece.
Isso não significa que o planejamento permanecerá sempre igual. Mudanças podem ocorrer, como novos pedidos, atrasos de fornecedores ou indisponibilidade de equipamentos. A diferença é que uma operação organizada consegue avaliar os impactos dessas mudanças antes de simplesmente alterar toda a programação.
Avalie o que realmente precisa ser produzido
O primeiro passo é determinar a necessidade real de fabricação. Produzir sem considerar demanda e estoque pode gerar excesso de produtos acabados, ocupação desnecessária de espaço e recursos utilizados em itens que não possuem prioridade naquele momento.
Por outro lado, produzir menos do que o necessário pode resultar em falta de mercadorias e dificuldade para cumprir os prazos assumidos.
Por isso, a definição das quantidades deve considerar diferentes informações.
Entre elas estão:
-
pedidos confirmados;
-
previsões de vendas;
-
quantidade disponível no estoque;
-
níveis mínimos estabelecidos;
-
histórico de demanda;
-
prioridades dos pedidos;
-
períodos de maior ou menor procura;
-
produtos já programados ou em fabricação.
Os pedidos confirmados geralmente oferecem uma referência mais objetiva porque representam demandas já existentes. Entretanto, determinadas indústrias também precisam produzir antecipadamente para manter produtos disponíveis em estoque.
Nesse caso, previsões e dados históricos podem apoiar a decisão.
Imagine um produto que apresenta vendas relativamente estáveis de 2.000 unidades por mês. Se o estoque atual possui apenas 300 unidades e existe uma previsão semelhante para o próximo período, a empresa pode avaliar antecipadamente quanto deverá programar para evitar uma ruptura.
A sazonalidade também pode alterar significativamente essa necessidade.
Determinados produtos apresentam maior procura em meses específicos, datas comemorativas ou períodos do ano. Utilizar somente a média mensal pode fazer com que a indústria não esteja preparada para essas variações.
O planejamento precisa, portanto, responder a uma pergunta aparentemente simples:
Quanto realmente precisamos produzir?
Para chegar a uma resposta mais segura, é necessário cruzar demanda com disponibilidade.
Considere o estoque antes de programar novas ordens
Nem toda demanda precisa resultar automaticamente em uma nova ordem de fabricação.
Se parte da quantidade solicitada já estiver disponível como produto acabado, somente a diferença precisará entrar na programação.
Um cálculo simplificado pode ser realizado da seguinte maneira:
Necessidade de produção = demanda - estoque disponível.
Se existem pedidos totalizando 1.000 unidades e o estoque disponível possui 250 unidades, a necessidade inicial de produção será de 750 unidades.
Porém, a análise pode ser um pouco mais ampla.
A indústria também pode considerar estoque mínimo, produtos reservados para outros pedidos e quantidades que já estão em fabricação.
Isso evita situações em que o mesmo saldo é utilizado no planejamento de diferentes demandas.
Conheça a capacidade produtiva
Depois de descobrir quanto precisa ser fabricado, surge outra questão fundamental: a fábrica consegue produzir essa quantidade no prazo necessário?
Não adianta programar 5.000 unidades para um dia quando a estrutura disponível consegue fabricar apenas 2.000.
Uma programação acima da capacidade cria metas que dificilmente serão cumpridas e pode provocar acúmulo de ordens atrasadas.
A capacidade produtiva representa o volume que determinada máquina, linha, setor ou operação consegue processar dentro de um período.
Para analisá-la, podem ser considerados fatores como:
-
capacidade das máquinas;
-
disponibilidade dos equipamentos;
-
duração das operações;
-
sequência necessária para fabricação;
-
quantidade de turnos;
-
horas disponíveis;
-
tempo de preparação das máquinas;
-
paradas programadas;
-
restrições de determinados setores.
Essa análise precisa considerar a realidade da operação.
Uma máquina pode possuir capacidade teórica de produzir 100 unidades por hora. Entretanto, se parte do período é utilizada para ajustes, limpeza, preparação ou troca de ferramentas, a capacidade realmente disponível tende a ser menor.
Utilizar somente números teóricos pode gerar uma programação pouco realista.
Nem todas as etapas possuem a mesma capacidade
Outro cuidado importante é analisar todo o fluxo produtivo.
Imagine um produto que precisa passar por três operações:
-
corte: 500 unidades por dia;
-
montagem: 300 unidades por dia;
-
acabamento: 450 unidades por dia.
Embora o primeiro setor consiga processar 500 unidades diariamente, a montagem consegue realizar apenas 300.
Nesse caso, programar continuamente 500 unidades pode criar uma fila de produtos aguardando a segunda operação.
Por isso, a capacidade do processo precisa considerar também as restrições existentes ao longo da fabricação.
No Controle de Produção Industrial, observar essas diferenças ajuda a construir uma programação mais próxima da realidade e evita que um setor trabalhe muito à frente dos demais.
Considere o tempo de preparação
A troca entre diferentes produtos também pode consumir parte significativa da capacidade disponível.
Imagine uma máquina que precisa ser limpa, regulada e preparada sempre que muda o modelo produzido. Se forem feitas muitas trocas ao longo do dia, uma parte importante do tempo será utilizada em preparação e não em fabricação.
Por isso, quando prazos e prioridades permitirem, produtos semelhantes podem ser agrupados para reduzir determinadas mudanças.
Por exemplo:
Produto A → Produto A → Produto A → Produto B.
Esse fluxo pode ser mais eficiente do que:
Produto A → Produto B → Produto A → Produto B.
A melhor sequência dependerá das características do processo, das datas de entrega e das prioridades existentes.
Exemplo de planejamento da produção
Considere uma indústria que recebeu um pedido de 500 unidades de determinado produto.
Antes de criar a programação, são verificadas as seguintes informações:
Pedido: 500 unidades.
Estoque de produtos acabados: 100 unidades.
Necessidade líquida: 400 unidades.
Capacidade diária da linha: 200 unidades.
A conta inicial é simples:
500 - 100 = 400 unidades que precisam ser produzidas.
Se a linha consegue fabricar aproximadamente 200 unidades por dia, serão necessários cerca de dois dias de produção.
Porém, esse cálculo representa apenas uma estimativa inicial.
Ainda é necessário verificar se existem outras ordens utilizando a mesma linha, se todos os materiais estão disponíveis e se haverá tempo de preparação entre produtos.
Caso já exista uma ordem ocupando metade da capacidade do primeiro dia, por exemplo, o prazo precisará ser ajustado.
Esse tipo de análise evita prometer datas considerando apenas a quantidade solicitada.
Planejamento previsto x realizado
Planejar é importante, mas comparar o planejamento com aquilo que realmente aconteceu é fundamental para melhorar as próximas programações.
Considere uma ordem prevista para produzir 400 unidades em dois dias.
Ao final do período, foram concluídas somente 350.
A diferença não deve ser simplesmente ignorada. É necessário entender o que provocou o desvio.
Algumas possibilidades incluem:
-
parada de equipamento;
-
falta de matéria-prima;
-
produção abaixo da velocidade prevista;
-
excesso de tempo de preparação;
-
problemas de qualidade;
-
necessidade de retrabalho;
-
outra ordem priorizada durante o período.
Essas informações ajudam a aperfeiçoar os parâmetros utilizados nos próximos planejamentos.
Se uma operação é programada repetidamente para durar quatro horas, mas normalmente leva seis, existe um sinal de que o tempo previsto precisa ser analisado.
Da mesma forma, uma máquina que apresenta constantemente uma produção menor que sua capacidade cadastrada pode indicar necessidade de revisão dos dados ou investigação do processo.
Transforme os desvios em informações para os próximos ciclos
A comparação entre previsto e realizado permite que o planejamento se torne progressivamente mais preciso.
Alguns dados que podem ser avaliados são:
-
quantidade planejada x produzida;
-
horas previstas x utilizadas;
-
capacidade programada x utilizada;
-
data prevista x data real de conclusão;
-
quantidade de ordens programadas x concluídas.
O objetivo não é criar uma programação que nunca precise ser modificada, mas utilizar dados reais para reduzir diferenças recorrentes entre aquilo que a fábrica espera fazer e aquilo que consegue executar.
Quando demanda, estoque e capacidade são analisados em conjunto, o Controle de Produção Industrial passa a oferecer uma base mais consistente para organizar ordens, definir prioridades e utilizar os recursos produtivos de maneira equilibrada.
Estratégia: organizar e priorizar as ordens de produção
Depois de planejar o que precisa ser fabricado, é necessário transformar essa necessidade em uma sequência de execução organizada. É nesse momento que as ordens de produção assumem um papel importante, pois ajudam a definir quais produtos devem ser fabricados, em qual quantidade, em que período e com quais recursos.
Quando as ordens não seguem uma lógica clara, a fábrica pode perder produtividade mesmo tendo máquinas, materiais e capacidade disponíveis. Mudanças frequentes de prioridade, produtos alternados sem necessidade e liberação de ordens sem critérios podem criar filas, aumentar o tempo de preparação das máquinas e comprometer os prazos.
Dentro do Controle de Produção Industrial, organizar as ordens significa estabelecer uma sequência coerente, levando em consideração demanda, datas de entrega, disponibilidade de materiais e capacidade dos setores envolvidos.
Uma fábrica que recebe diversos pedidos simultaneamente precisa saber quais devem ser produzidos primeiro. Caso essa decisão seja tomada somente quando surgem cobranças ou urgências, a operação tende a se tornar reativa.
A organização antecipada ajuda a evitar esse cenário.
O que uma ordem de produção deve informar?
A ordem de produção funciona como uma referência para a execução. Ela reúne informações necessárias para que os setores envolvidos saibam o que precisa ser feito e quais condições devem ser consideradas durante a fabricação.
Dependendo do processo, uma ordem pode apresentar informações como:
-
produto a ser fabricado;
-
quantidade planejada;
-
data prevista de início;
-
data prevista de conclusão;
-
nível de prioridade;
-
ficha técnica;
-
matérias-primas necessárias;
-
componentes;
-
etapas produtivas;
-
operações previstas;
-
orientações de execução;
-
situação atual da ordem.
Quanto mais claras forem essas informações, menor tende a ser a dependência de decisões improvisadas durante o processo.
Imagine uma ordem que informe apenas o nome do produto e a quantidade. A equipe ainda precisará descobrir quais materiais utilizar, quais etapas seguir e quando a fabricação precisa ser concluída.
Por outro lado, quando esses dados estão organizados, a execução se torna mais previsível.
Produto e quantidade precisam estar bem definidos
Uma das informações mais básicas é o que será produzido e em qual quantidade.
Esse registro deve estar alinhado ao planejamento realizado anteriormente. Se a necessidade líquida é de 500 unidades, por exemplo, a ordem deve refletir essa quantidade ou ser dividida de acordo com os lotes definidos pela indústria.
Em algumas operações, produzir toda a quantidade de uma única vez pode não ser a melhor alternativa.
A empresa pode optar por dividir a fabricação em lotes menores quando isso facilitar o uso da capacidade, a disponibilidade de materiais ou a entrega parcial dos pedidos.
Por exemplo:
Necessidade total: 1.000 unidades.
Em vez de uma única ordem de 1.000 unidades, podem ser criadas duas ordens de 500, caso isso seja mais compatível com o fluxo produtivo.
A decisão depende das características da operação.
Data prevista e prioridade ajudam a definir a sequência
Nem todas as ordens precisam ser executadas imediatamente.
Algumas podem atender pedidos com prazos próximos, enquanto outras correspondem à reposição de estoque ou demandas com datas mais distantes.
Por isso, cada ordem deve possuir uma previsão de execução e, quando necessário, uma prioridade definida.
A prioridade não deve ser determinada apenas pela percepção de urgência. É importante criar critérios claros.
Entre os fatores que podem ser considerados estão:
-
prazo de entrega;
-
disponibilidade de materiais;
-
importância do pedido;
-
sequência das operações;
-
capacidade disponível;
-
situação de outras ordens;
-
agrupamento de itens semelhantes;
-
necessidade de reposição do estoque.
Esse conjunto de informações ajuda a decidir qual ordem deve ocupar determinado recurso primeiro.
Defina critérios claros de prioridade
Uma das principais dificuldades na rotina industrial ocorre quando praticamente todas as ordens são tratadas como urgentes.
Se tudo é prioridade, a própria ideia de prioridade perde o sentido.
Para evitar isso, a empresa pode definir critérios objetivos.
O prazo de entrega é um dos mais comuns. Uma ordem com vencimento próximo pode precisar ser executada antes de outra cuja entrega ocorrerá semanas depois.
Entretanto, observar apenas o prazo nem sempre é suficiente.
Também é necessário verificar se os materiais estão disponíveis.
Imagine duas ordens:
Ordem A: entrega em três dias, mas falta um componente.
Ordem B: entrega em cinco dias e todos os materiais estão disponíveis.
Aguardar a chegada do componente da Ordem A sem iniciar nenhuma atividade pode deixar equipamentos ociosos. Dependendo da programação, pode ser mais eficiente avançar com a Ordem B enquanto a primeira permanece aguardando material.
Esse tipo de decisão precisa considerar todo o fluxo.
Considere a sequência das operações
Outro aspecto importante é entender que uma ordem raramente depende de apenas uma máquina ou setor.
Um produto pode passar por:
-
corte;
-
usinagem;
-
montagem;
-
pintura;
-
acabamento;
-
inspeção;
-
embalagem.
Programar somente a primeira etapa sem avaliar as seguintes pode causar acúmulo de produtos em processo.
Imagine que o setor de corte consegue produzir 500 unidades por dia, enquanto a montagem processa apenas 250.
Se diversas ordens forem liberadas rapidamente para corte, pode surgir uma grande fila antes da montagem.
A melhor programação deve levar em consideração não apenas onde a produção começa, mas também como ela seguirá pelas próximas operações.
Esse cuidado contribui para reduzir estoques intermediários e filas internas.
Agrupe produtos semelhantes quando possível
A sequência de produção também pode ser utilizada para reduzir tempos de preparação.
Determinados equipamentos precisam ser ajustados sempre que existe uma troca de produto.
Esses ajustes podem incluir:
-
limpeza;
-
troca de ferramentas;
-
regulagem;
-
alteração de parâmetros;
-
troca de matéria-prima;
-
preparação de dispositivos.
Essas atividades são necessárias, mas normalmente não resultam diretamente em unidades produzidas.
Por isso, quando os prazos permitirem, agrupar produtos semelhantes pode diminuir a quantidade de trocas realizadas.
Por exemplo, considere a seguinte sequência:
Produto A → Produto B → Produto A → Produto C → Produto A.
Nessa situação, a máquina retorna ao Produto A diversas vezes, o que pode exigir novas preparações.
Uma alternativa seria:
Produto A → Produto A → Produto A → Produto B → Produto C.
Nesse caso, todas as ordens do Produto A são executadas em sequência.
Dependendo do processo, isso pode reduzir setups e tornar o uso do equipamento mais eficiente.
Evite mudanças constantes na programação
Mesmo uma boa programação pode perder eficiência quando é alterada continuamente.
É normal que ocorram mudanças. Um equipamento pode parar, um fornecedor pode atrasar ou um pedido realmente urgente pode surgir.
O problema aparece quando as alterações se tornam rotina.
Trocar a sequência das ordens várias vezes durante o dia pode gerar:
-
setups adicionais;
-
interrupções;
-
materiais separados sem utilização;
-
ordens parcialmente executadas;
-
aumento do tempo improdutivo;
-
dificuldade para acompanhar prioridades;
-
maior risco de atrasos;
-
perda de previsibilidade.
Imagine que uma equipe já separou materiais e preparou uma máquina para determinada ordem. Antes da fabricação começar, surge uma mudança de prioridade.
A máquina precisa ser novamente ajustada, os materiais devolvidos ou mantidos separados e outra ordem preparada.
Se esse comportamento ocorrer repetidamente, uma parcela significativa do tempo disponível será utilizada apenas em reorganizações.
Analise o impacto antes de alterar uma ordem
Uma mudança de prioridade não afeta somente a ordem que foi adiantada.
Ela pode empurrar outras para frente e alterar diversos prazos.
Por isso, antes de modificar a programação, é interessante avaliar:
-
quais ordens serão adiadas;
-
quais clientes ou pedidos serão afetados;
-
se os materiais já foram separados;
-
se haverá necessidade de novo setup;
-
se a nova ordem possui todos os componentes;
-
quanto tempo será necessário para executá-la;
-
quais operações posteriores também serão impactadas.
Essa análise ajuda a evitar decisões que resolvem uma urgência imediata, mas criam diversos outros atrasos.
Acompanhe a situação de cada ordem
Além de definir a sequência, é importante saber em qual situação cada ordem se encontra.
Dependendo da operação, podem existir status como:
-
planejada;
-
aguardando materiais;
-
liberada;
-
em produção;
-
interrompida;
-
aguardando próxima etapa;
-
concluída.
Essa visualização permite entender rapidamente onde estão as ordens que precisam de atenção.
Por exemplo, se diversas ordens aparecem como “aguardando materiais”, o problema pode não estar na capacidade produtiva, mas no abastecimento.
Se muitas permanecem em determinada etapa, pode existir um gargalo naquele setor.
Por isso, a situação das ordens também fornece informações importantes para o Controle de Produção Industrial.
Compare a sequência planejada com aquilo que realmente ocorreu
A programação deve ser acompanhada depois da execução.
Se as ordens são constantemente realizadas em uma sequência diferente da planejada, é importante entender o motivo.
Algumas perguntas podem ajudar:
-
houve mudanças frequentes de prioridade?
-
os materiais estavam disponíveis?
-
alguma máquina ficou indisponível?
-
os tempos previstos estavam corretos?
-
alguma ordem demorou mais que o esperado?
-
houve excesso de setups?
-
determinado setor recebeu mais ordens do que conseguia processar?
As respostas ajudam a melhorar programações futuras.
O objetivo não é criar uma sequência rígida que nunca possa ser alterada, mas reduzir mudanças desnecessárias e utilizar informações reais para manter um fluxo mais estável.
Quando as ordens são organizadas por critérios claros, a indústria consegue utilizar melhor a capacidade disponível, reduzir preparações excessivas e direcionar os recursos para aquilo que realmente precisa ser produzido em cada momento.
Estratégia: integrar produção, estoque e compras
Uma produção eficiente depende diretamente da disponibilidade dos materiais necessários para executar cada ordem. Não adianta possuir máquinas disponíveis, capacidade produtiva e uma programação bem definida se, no momento de iniciar a fabricação, faltarem matérias-primas, componentes ou embalagens.
Por esse motivo, produção, estoque e compras precisam trabalhar com informações conectadas. Quando cada área atua de forma isolada, aumenta o risco de uma ordem ser liberada sem todos os recursos disponíveis, de materiais serem utilizados por outro processo ou de uma compra importante ser realizada somente depois que a falta já interrompeu a fabricação.
Dentro do Controle de Produção Industrial, essa integração ajuda a responder perguntas importantes antes que a produção seja iniciada:
-
existem materiais suficientes para atender às próximas ordens?
-
parte desse estoque já está reservada?
-
quais componentes precisam ser comprados?
-
quando esses materiais serão necessários?
-
existem outras ordens competindo pelos mesmos itens?
-
o estoque atual é suficiente para manter a programação?
Quanto mais cedo essas informações forem conhecidas, maior será a possibilidade de evitar paradas e reprogramações.
Confira o estoque antes de liberar a produção
Antes de liberar uma ordem, é importante verificar se todos os materiais necessários estão realmente disponíveis.
Essa conferência não deve considerar apenas a matéria-prima principal. Dependendo do produto, diversos componentes podem ser necessários para concluir a fabricação.
Entre os itens que podem ser verificados estão:
-
matérias-primas;
-
componentes;
-
peças;
-
embalagens;
-
produtos intermediários;
-
materiais auxiliares;
-
itens já reservados;
-
materiais comprometidos com outras ordens.
Imagine que uma fábrica possua matéria-prima suficiente para produzir 500 unidades, mas tenha embalagens disponíveis para apenas 300. Nesse caso, considerar somente o material principal pode criar a impressão de que toda a ordem pode ser concluída.
Na prática, 200 unidades podem terminar a fabricação e permanecer aguardando embalagem.
Por isso, a disponibilidade deve ser analisada considerando todos os itens necessários para finalizar o processo.
Verifique os materiais antes de iniciar cada ordem
Uma prática importante é relacionar cada produto à sua estrutura de materiais.
Se determinado item utiliza três componentes diferentes, a ordem precisa considerar a disponibilidade de todos eles.
Considere um produto composto por:
-
2 kg de matéria-prima A;
-
1 unidade do componente B;
-
2 unidades do componente C;
-
1 embalagem.
Para produzir 100 unidades serão necessários:
-
200 kg da matéria-prima A;
-
100 unidades do componente B;
-
200 unidades do componente C;
-
100 embalagens.
Se existir quantidade suficiente dos três primeiros itens, mas houver apenas 60 embalagens, a disponibilidade completa para concluir as 100 unidades ainda não está garantida.
Essa análise ajuda a evitar a liberação de ordens que acabarão interrompidas durante o processo.
Calcule a necessidade de materiais
Depois de conhecer a quantidade que precisa ser produzida, é possível calcular quanto de cada material será necessário.
Um exemplo simples ajuda a entender.
Para fabricar uma unidade de determinado produto são necessários 2 kg de matéria-prima.
A empresa precisa produzir 100 unidades.
O cálculo da necessidade bruta será:
100 × 2 kg = 200 kg.
Portanto, serão necessários 200 kg de matéria-prima para atender toda a produção.
Agora considere que o estoque disponível possui 150 kg.
Nesse caso:
200 kg - 150 kg = 50 kg.
A empresa precisará providenciar pelo menos 50 kg adicionais para atender à necessidade prevista.
Esse cálculo pode ser aplicado aos diferentes componentes utilizados na fabricação.
Quando a estrutura do produto está corretamente definida, o Controle de Produção Industrial consegue fornecer uma visão mais precisa das necessidades futuras de materiais.
Considere perdas previstas no cálculo
Em algumas operações, o consumo real pode ser um pouco maior do que a quantidade incorporada ao produto final devido a perdas normais do processo.
Imagine que sejam necessários 200 kg líquidos de determinado material, mas o processo apresente uma perda prevista de 5%.
Nesse caso, pode ser necessário considerar uma quantidade adicional no planejamento.
O objetivo não é utilizar margens aleatórias, mas trabalhar com dados históricos e padrões conhecidos.
Se a fábrica desconsiderar completamente uma perda recorrente, pode planejar uma quantidade que parece suficiente no papel, mas que não atende à execução real.
Da mesma forma, perdas muito acima do esperado precisam ser investigadas em vez de simplesmente incorporadas ao planejamento.
Estoque físico não significa estoque livre
Um dos pontos que mais podem causar problemas na programação é considerar todo o saldo existente como disponível para uma nova ordem.
Imagine que o estoque registre 500 kg de determinada matéria-prima.
À primeira vista, uma ordem que precisa de 400 kg poderia ser liberada.
Entretanto, 250 kg já estão reservados para outra ordem programada.
Nesse cenário, existem fisicamente 500 kg, mas somente 250 kg estão livres.
Por isso, é importante diferenciar alguns conceitos.
Saldo físico é a quantidade que realmente está armazenada.
Saldo reservado representa a parte que já foi destinada a uma necessidade específica.
Saldo disponível corresponde à quantidade que ainda pode ser utilizada por novas demandas.
Uma forma simplificada de analisar pode ser:
Saldo disponível = saldo físico - quantidade reservada.
Aplicando ao exemplo:
500 kg - 250 kg = 250 kg disponíveis.
Como a nova ordem necessita de 400 kg, existe uma falta de 150 kg.
Sem esse controle, a empresa poderia liberar as duas ordens considerando o mesmo material.
Evite que diferentes ordens disputem o mesmo material
Quando várias ordens utilizam uma matéria-prima em comum, a reserva ajuda a organizar sua distribuição.
Considere três ordens:
-
Ordem A necessita de 200 kg;
-
Ordem B necessita de 150 kg;
-
Ordem C necessita de 250 kg.
Necessidade total: 600 kg.
Se o estoque possuir apenas 450 kg, não existe material suficiente para atender às três.
Nesse caso, é necessário definir quais ordens terão prioridade e quanto deverá ser providenciado para as demais.
A falta de visibilidade pode gerar uma situação diferente: cada responsável consulta o estoque separadamente, vê os mesmos 450 kg e considera que existe material suficiente para sua própria ordem.
Quando a produção começa, descobre-se que parte do saldo já foi consumida.
A integração ajuda a evitar esse tipo de conflito.
Antecipe as compras com base na programação
O setor de compras não deve descobrir uma necessidade somente quando o estoque chega a zero.
Quando existe uma programação futura, é possível identificar antecipadamente quais materiais serão necessários e em quais quantidades.
Imagine que a produção das próximas duas semanas exigirá:
-
1.500 kg da matéria-prima A;
-
800 unidades do componente B;
-
2.000 unidades da embalagem C.
Ao comparar essas necessidades com os estoques disponíveis, é possível identificar antecipadamente o que precisa ser comprado.
Se existem apenas 900 kg da matéria-prima A, por exemplo, já pode existir uma necessidade futura de reposição de pelo menos 600 kg, dependendo de reservas, estoques mínimos e outras demandas.
Isso proporciona mais tempo para realizar cotações, negociar prazos e organizar o recebimento.
Considere o prazo de entrega do fornecedor
Não basta identificar quanto precisa ser comprado. Também é importante saber quando o material deve chegar.
Se uma matéria-prima demora dez dias para ser entregue, uma necessidade prevista para daqui a três dias já representa um risco.
Por isso, o planejamento das compras deve considerar:
-
data prevista de utilização;
-
saldo atual;
-
quantidade reservada;
-
pedidos de compra já realizados;
-
prazo médio de fornecimento;
-
estoque mínimo;
-
consumo esperado.
Materiais com prazos de reposição maiores exigem atenção antecipada.
A empresa pode possuir estoque suficiente hoje, mas ainda assim precisar fazer uma compra se o consumo previsto indicar que o saldo ficará insuficiente antes da próxima entrega.
Organize um fluxo integrado de materiais
Quando os processos estão conectados, o fluxo pode funcionar de maneira mais organizada:
Demanda identificada → quantidade a produzir calculada → materiais necessários verificados → estoque disponível consultado → faltas identificadas → compras planejadas → materiais recebidos → ordem liberada → consumo registrado.
Esse fluxo permite que cada decisão utilize informações das etapas anteriores.
Além disso, depois da fabricação, o consumo real pode ser comparado ao previsto. Se uma ordem deveria utilizar 200 kg e consumiu 230 kg, a diferença precisa ser analisada.
Esse histórico também pode melhorar os próximos cálculos.
Evite compras excessivas por falta de informação
Integrar produção, estoque e compras não serve apenas para evitar falta de material. Também ajuda a reduzir compras desnecessárias.
Sem uma visão das necessidades futuras e das reservas existentes, a empresa pode comprar mais do que realmente precisa.
Isso pode gerar:
-
excesso de capital parado em estoque;
-
ocupação desnecessária de espaço;
-
maior risco de deterioração;
-
obsolescência de materiais;
-
dificuldade de organização do almoxarifado.
O objetivo é encontrar equilíbrio entre disponibilidade e necessidade.
A fábrica precisa ter os materiais necessários no momento certo, sem depender de estoques excessivamente altos para compensar falhas de planejamento.
Quando produção, estoque e compras compartilham informações atualizadas, o Controle de Produção Industrial se torna mais previsível e reduz o risco de ordens paradas, compras emergenciais e materiais acumulados sem necessidade.
Estratégia: utilizar fichas técnicas e padrões de consumo
Padronizar a forma como cada produto é fabricado ajuda a indústria a conhecer antecipadamente quais materiais, quantidades e etapas serão necessários para atender uma ordem de produção. Uma das principais ferramentas para organizar essas informações é a ficha técnica do produto.
Quando a estrutura de fabricação está corretamente cadastrada, o planejamento deixa de depender apenas da experiência dos operadores ou de informações espalhadas em diferentes controles. A empresa passa a possuir uma referência para calcular necessidades de materiais, estimar consumo, organizar compras e comparar aquilo que deveria ser utilizado com o que realmente foi consumido.
Dentro do Controle de Produção Industrial, a ficha técnica funciona como uma espécie de estrutura do produto. Ela demonstra quais elementos são necessários para transformar matérias-primas e componentes em um item acabado ou intermediário.
Essa padronização é especialmente importante quando a indústria fabrica diversos produtos ou possui itens semelhantes com composições diferentes.
Sem uma estrutura clara, podem ocorrer erros como utilização de quantidades incorretas, separação de materiais inadequados, compras imprecisas e dificuldade para entender por que determinado produto está apresentando custos maiores.
Estruture corretamente os produtos
Uma ficha técnica precisa representar aquilo que realmente acontece na produção. Não basta possuir um cadastro genérico se os materiais, quantidades ou etapas não correspondem à realidade do processo.
Dependendo da indústria, a estrutura pode apresentar informações como:
-
matérias-primas utilizadas;
-
componentes necessários;
-
unidades de medida;
-
quantidade de cada material;
-
produtos intermediários;
-
etapas produtivas;
-
operações necessárias;
-
perdas previstas;
-
rendimento esperado.
Imagine uma fábrica que produza determinado item utilizando matéria-prima A, componente B e embalagem C.
Para cada unidade, a estrutura pode informar:
-
2 kg da matéria-prima A;
-
1 unidade do componente B;
-
1 unidade da embalagem C.
Se a ordem prevê 500 unidades, o planejamento consegue calcular inicialmente:
-
1.000 kg da matéria-prima A;
-
500 componentes B;
-
500 embalagens C.
Essas informações tornam mais fácil verificar o estoque antes de liberar a fabricação.
Utilize corretamente as unidades de medida
A unidade de medida merece atenção porque erros nesse cadastro podem causar diferenças significativas.
Uma matéria-prima pode ser comprada em toneladas, armazenada em quilogramas e consumida em gramas durante a produção.
Se essas conversões não estiverem corretamente definidas, o planejamento pode indicar necessidades incorretas.
Por exemplo, considere uma matéria-prima utilizada na quantidade de 250 gramas por unidade.
Para fabricar 1.000 unidades:
250 g × 1.000 = 250.000 g.
Convertendo:
250.000 g = 250 kg.
Nesse caso, a necessidade da produção será de aproximadamente 250 kg.
Manter unidades padronizadas ajuda a reduzir erros nos cálculos e facilita a comparação entre estoque, compras e consumo produtivo.
Considere produtos intermediários
Nem toda indústria transforma diretamente matéria-prima em produto acabado.
Em alguns processos existem produtos intermediários que serão utilizados posteriormente em outras etapas.
Imagine uma fábrica que produza uma mistura básica utilizada em três produtos finais diferentes.
Primeiro, a mistura é fabricada como um item intermediário. Depois, ela é consumida na fabricação dos produtos acabados.
Nesse cenário, a estrutura precisa permitir compreender essa relação:
Matérias-primas → produto intermediário → produto acabado.
Esse controle ajuda a identificar quanto precisa ser produzido em cada etapa e evita tratar o produto intermediário como se fosse uma matéria-prima sem origem produtiva.
Também permite analisar o saldo existente antes de fabricar uma nova quantidade.
Registre perdas previstas de maneira realista
Alguns processos possuem pequenas perdas consideradas normais durante corte, preparação, mistura, acabamento ou outras operações.
Quando elas são conhecidas e recorrentes, podem ser consideradas no planejamento.
Imagine que uma ordem necessite de 1.000 kg líquidos de determinada matéria-prima, mas historicamente exista uma perda técnica esperada durante o processo.
Essa informação pode ajudar a aproximar o planejamento da realidade.
Entretanto, é importante diferenciar uma perda prevista de um desperdício fora do padrão.
Se a ficha considera determinado percentual e a produção registra continuamente perdas muito superiores, simplesmente aumentar a previsão pode esconder um problema operacional.
Nesse caso, é melhor investigar a causa.
Consumo previsto x consumo realizado
Uma das principais vantagens de utilizar fichas técnicas é a possibilidade de comparar o padrão com a execução real.
Considere o seguinte exemplo:
Consumo previsto: 1.000 kg.
Consumo realizado: 1.080 kg.
Diferença: 80 kg acima do previsto.
Isso significa que a produção consumiu 8% a mais de material do que inicialmente esperado.
A diferença merece ser analisada.
Não significa necessariamente que ocorreu desperdício. Diversos fatores podem explicar o resultado.
Entre as possíveis causas estão:
-
desperdício durante a execução;
-
erro na ficha técnica;
-
quantidade incorreta informada no cadastro;
-
regulagem inadequada de equipamentos;
-
problema de qualidade;
-
perda maior que a prevista;
-
retrabalho;
-
erro no registro do consumo.
O importante é transformar a diferença em uma informação que possa ser investigada.
Não analise apenas um único período
Uma pequena diferença em uma ordem isolada pode ocorrer por circunstâncias específicas. Porém, quando o mesmo desvio aparece repetidamente, existe um sinal mais relevante.
Imagine três ordens consecutivas:
Ordem A: previsto 1.000 kg / realizado 1.075 kg.
Ordem B: previsto 800 kg / realizado 865 kg.
Ordem C: previsto 1.200 kg / realizado 1.290 kg.
Se o consumo real permanece sistematicamente acima do padrão, a empresa precisa descobrir se a ficha está incorreta ou se existe um problema no processo.
Essa análise histórica torna o Controle de Produção Industrial mais útil para identificar padrões que dificilmente seriam percebidos observando somente uma ordem.
A ficha técnica também precisa ser revisada
Padronização não significa manter informações imutáveis.
Produtos podem sofrer alterações de projeto, matérias-primas podem ser substituídas e processos podem ser melhorados.
Por isso, a estrutura precisa acompanhar as mudanças reais da fabricação.
Considere um produto que originalmente utilizava 2 kg de determinada matéria-prima por unidade. Depois de uma melhoria no processo, o consumo padrão passou para 1,8 kg.
Se a ficha continuar indicando 2 kg, os cálculos de materiais permanecerão acima da necessidade real.
O contrário também pode ocorrer. Se uma mudança aumentar o consumo e o cadastro não for atualizado, a produção poderá ser programada com quantidade insuficiente.
Revisões devem ocorrer sempre que existirem alterações relevantes no processo.
Padronização ajuda o planejamento de materiais
Quando os produtos possuem estruturas confiáveis, o planejamento consegue transformar a quantidade que precisa ser fabricada em necessidades concretas de matérias-primas e componentes.
Por exemplo:
Ordem de produção: 300 unidades.
Material A: 2 kg por unidade.
Componente B: 3 unidades por produto.
Embalagem C: 1 unidade por produto.
Necessidades:
-
Material A: 600 kg;
-
Componente B: 900 unidades;
-
Embalagem C: 300 unidades.
Depois disso, essas necessidades podem ser comparadas com o estoque disponível para verificar o que precisa ser separado ou comprado.
Padronização também facilita o cálculo dos custos
Conhecer a estrutura do produto ajuda a entender quanto de material é previsto para sua fabricação.
Se determinado item utiliza:
-
5 kg do material A a R$ 4 por kg;
-
2 unidades do componente B a R$ 3 cada;
-
1 embalagem de R$ 2;
o custo previsto desses materiais será:
Material A: 5 × R$ 4 = R$ 20.
Componente B: 2 × R$ 3 = R$ 6.
Embalagem: R$ 2.
Total previsto de materiais: R$ 28 por unidade.
Se o consumo real ficar frequentemente acima da ficha técnica, o custo também poderá superar aquilo que foi inicialmente calculado.
Essa relação mostra por que produção, consumo e custos não devem ser analisados de maneira totalmente separada.
Utilize os desvios para melhorar os padrões
A comparação entre ficha técnica e execução não deve servir somente para apontar erros. Ela também pode ajudar a melhorar os próprios padrões.
Se os dados reais mostram que determinado processo sempre utiliza uma quantidade diferente, é necessário descobrir por quê.
Algumas perguntas podem orientar a análise:
-
a estrutura do produto está atualizada?
-
o operador está utilizando a quantidade correta?
-
existe perda excessiva?
-
houve mudança na matéria-prima?
-
a máquina está corretamente regulada?
-
os apontamentos estão sendo registrados corretamente?
-
existe retrabalho aumentando o consumo?
Ao encontrar a causa, a empresa pode corrigir o processo ou atualizar o padrão quando necessário.
Produtos estruturados corretamente tornam planejamento, compras, estoque e cálculo dos custos mais previsíveis. Assim, o Controle de Produção Industrial passa a trabalhar com referências mais confiáveis para comparar aquilo que deveria acontecer com o que realmente ocorreu durante a fabricação.
Estratégia: realizar apontamentos durante a produção
Planejar corretamente é essencial, mas o planejamento sozinho não mostra o que realmente aconteceu no chão de fábrica. Durante a execução das ordens, podem ocorrer diferenças de quantidade, tempo, consumo de materiais, perdas e produtividade. Por isso, registrar essas informações é fundamental para transformar a produção em um processo mais previsível e controlado.
Os apontamentos de produção funcionam como registros da execução. Eles permitem acompanhar o que foi produzido, quanto tempo cada operação levou, quais materiais foram utilizados e se houve perdas ou retrabalho.
Dentro do Controle de Produção Industrial, esses registros ajudam a comparar a expectativa com o resultado real. Sem eles, a empresa pode saber que uma ordem foi concluída, mas não consegue entender se ela utilizou mais recursos do que deveria, se demorou além do previsto ou se apresentou um índice elevado de rejeição.
Imagine uma ordem programada para produzir 500 unidades em cinco horas. Se, ao final, a empresa registrar apenas que a ordem foi concluída, informações importantes podem ser perdidas.
Talvez tenham sido produzidas apenas 470 unidades. Talvez tenham sido necessárias seis horas. Ou o consumo de matéria-prima pode ter ficado acima do esperado.
Esses desvios são justamente os dados que permitem encontrar oportunidades de melhoria.
O que é um apontamento de produção?
O apontamento pode ser entendido como o registro das informações relacionadas à execução de uma ordem, operação ou etapa produtiva.
Ele pode ser realizado durante a fabricação ou imediatamente após determinadas atividades, dependendo da rotina da indústria.
O objetivo é registrar fatos reais da produção.
Entre as informações que podem ser apontadas estão:
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade rejeitada;
-
consumo de matérias-primas;
-
perdas;
-
refugos;
-
retrabalho;
-
início da operação;
-
término da atividade;
-
tempo efetivamente utilizado;
-
etapa produtiva concluída;
-
situação da ordem.
Esses dados criam um histórico que pode ser consultado posteriormente para entender o desempenho de cada ordem.
Registre a quantidade realmente produzida
Um dos apontamentos mais básicos é a quantidade concluída.
Se uma ordem foi criada para fabricar 1.000 unidades, o registro precisa mostrar quanto efetivamente foi produzido.
Imagine que a ordem tenha resultado em 950 unidades.
Nesse caso:
Quantidade prevista: 1.000 unidades.
Quantidade realizada: 950 unidades.
Diferença: 50 unidades.
Essa diferença pode indicar diversos fatores, como perda durante a fabricação, falta de material ou interrupção da operação.
Sem o apontamento, a empresa pode considerar incorretamente que toda a quantidade planejada foi concluída.
Diferencie quantidade produzida e quantidade aprovada
Nem tudo aquilo que sai de uma operação necessariamente está dentro dos padrões esperados.
Por isso, pode ser útil diferenciar produção total de produção aprovada.
Considere o exemplo:
Produção total: 500 unidades.
Quantidade aprovada: 480 unidades.
Quantidade rejeitada: 20 unidades.
Nesse cenário, olhar somente para as 500 unidades produzidas poderia gerar uma percepção incorreta de desempenho.
A quantidade realmente aproveitável foi menor.
Essa separação também ajuda a acompanhar qualidade, perdas e necessidade de retrabalho.
Registre perdas, refugos e retrabalho
Perdas devem ser registradas para que possam ser analisadas.
Quando um material é desperdiçado ou um produto precisa ser descartado, essa informação não deve desaparecer do processo.
O mesmo vale para refugos e retrabalho.
Uma ordem pode produzir 1.000 unidades, mas apresentar:
-
40 unidades refugadas;
-
30 unidades encaminhadas para retrabalho;
-
930 unidades aprovadas diretamente.
Essas informações ajudam a entender melhor o resultado operacional.
Caso determinado produto apresente constantemente uma quantidade maior de retrabalho, pode existir um problema relacionado ao processo, à matéria-prima, ao equipamento ou ao padrão utilizado.
Aponte o consumo real de materiais
Outro dado importante é quanto de matéria-prima foi realmente utilizado.
A ficha técnica pode indicar um consumo previsto, mas a execução mostra o consumo efetivo.
Imagine que uma ordem tenha previsão de utilizar 500 kg de matéria-prima.
Após a fabricação, o apontamento mostra consumo de 535 kg.
A diferença é de 35 kg.
Esse desvio pode ser causado por:
-
desperdícios;
-
perdas no processo;
-
quantidade incorreta na ficha técnica;
-
retrabalho;
-
regulagem inadequada;
-
erro durante o registro.
Quando essas diferenças são acompanhadas ao longo de várias ordens, fica mais fácil identificar se existe um comportamento recorrente.
Registre início, término e tempo utilizado
O tempo também influencia diretamente a produtividade.
Uma operação prevista para durar quatro horas pode consumir seis. Se essa diferença não for registrada, o planejamento futuro continuará utilizando um parâmetro que não representa a realidade.
Por isso, podem ser apontados:
-
horário de início;
-
horário de término;
-
duração total;
-
períodos de parada;
-
tempo efetivamente produtivo.
Considere uma operação planejada para cinco horas.
Início: 8h.
Término previsto: 13h.
Término real: 14h30.
Nesse caso, houve uma diferença de uma hora e meia.
A análise pode investigar se o atraso aconteceu por falta de material, parada da máquina, velocidade abaixo do padrão ou outra ocorrência.
Planejado x realizado
Uma das principais finalidades dos apontamentos é permitir comparações.
Algumas das mais úteis são:
Quantidade prevista x quantidade produzida.
Tempo previsto x tempo utilizado.
Consumo previsto x consumo realizado.
Perda prevista x perda registrada.
Essas comparações tornam os desvios visíveis.
Dentro do Controle de Produção Industrial, isso ajuda a substituir avaliações baseadas apenas em percepção por análises baseadas em dados reais.
Se uma operação demora sempre mais que o previsto, por exemplo, o problema pode estar no processo ou no próprio tempo padrão utilizado no planejamento.
Exemplo prático de apontamento
Considere uma ordem com os seguintes dados planejados:
-
quantidade: 500 unidades;
-
tempo de produção: 5 horas;
-
consumo de material: 250 kg.
Depois da execução, os apontamentos registraram:
-
quantidade produzida: 470 unidades;
-
tempo utilizado: 6 horas;
-
material consumido: 265 kg.
A primeira diferença aparece na quantidade.
Foram produzidas 30 unidades a menos.
A segunda está no tempo.
A operação levou uma hora além do planejado.
A terceira está no consumo.
Foram utilizados 15 kg adicionais de material.
Se a empresa observasse apenas que 470 unidades foram fabricadas, poderia deixar de perceber que houve aumento simultâneo no tempo e no consumo.
A análise conjunta mostra que a operação teve um desempenho diferente do esperado.
Investigue a causa dos desvios
O apontamento não deve servir apenas para acumular informações.
Os dados precisam gerar perguntas.
No exemplo anterior, a empresa pode investigar:
-
por que foram produzidas menos unidades?
-
houve parada de máquina?
-
faltou algum material?
-
ocorreu retrabalho?
-
o equipamento operou abaixo da velocidade prevista?
-
por que o consumo ficou acima do padrão?
-
existiram perdas não previstas?
Responder essas perguntas ajuda a identificar a origem do problema.
Se a mesma situação aparecer repetidamente, existe um sinal importante de que alguma etapa precisa ser revisada.
Evite apontamentos feitos apenas por estimativa
Para que os dados sejam realmente úteis, eles precisam representar o que aconteceu na operação.
Registros aproximados podem comprometer análises futuras.
Se uma atividade levou seis horas, registrar cinco apenas porque esse era o tempo planejado elimina justamente a diferença que deveria ser investigada.
O mesmo acontece com consumo e perdas.
Apontamentos confiáveis ajudam a construir históricos mais próximos da realidade produtiva.
Utilize o histórico para melhorar o planejamento
Com o tempo, os registros permitem identificar padrões.
A empresa pode descobrir, por exemplo, que determinado produto costuma consumir mais matéria-prima do que previsto ou que uma operação quase sempre demora além do tempo planejado.
Essas informações podem ser utilizadas para revisar:
-
tempos padrões;
-
fichas técnicas;
-
capacidades;
-
previsões de consumo;
-
programação das ordens.
Dessa forma, o ciclo produtivo se torna cada vez mais consistente.
O planejamento gera uma expectativa, a produção executa, os apontamentos mostram o resultado e os dados obtidos ajudam a aperfeiçoar os próximos ciclos.
Quando realizados de maneira organizada, os registros fazem com que o Controle de Produção Industrial represente não apenas aquilo que deveria acontecer na fábrica, mas principalmente aquilo que realmente aconteceu durante a execução.
Estratégia: identificar gargalos e reduzir tempos improdutivos
Nem sempre o baixo desempenho de uma fábrica está relacionado à falta de máquinas ou à necessidade de aumentar o ritmo de todas as operações. Em muitos casos, existe uma etapa específica que limita o fluxo produtivo e impede que as demais trabalhem de maneira equilibrada.
Essa etapa é conhecida como gargalo.
De forma simples, um gargalo acontece quando determinada operação possui capacidade inferior à quantidade que precisa processar. Como resultado, materiais, produtos intermediários ou ordens começam a formar filas antes dessa etapa, enquanto processos posteriores podem permanecer esperando.
Identificar essas limitações é importante para o Controle de Produção Industrial, pois permite direcionar melhorias para os pontos que realmente influenciam a capacidade total da operação.
Imagine uma linha em que três máquinas trabalham em sequência. Mesmo que duas delas consigam produzir rapidamente, o desempenho do conjunto poderá continuar limitado se a terceira não conseguir acompanhar o mesmo ritmo.
Por isso, aumentar a velocidade de uma etapa que já possui capacidade suficiente nem sempre gera aumento da produção final.
Como identificar gargalos na produção
Os gargalos podem aparecer de maneiras diferentes dependendo da estrutura da fábrica. Um dos sinais mais comuns é o acúmulo constante de produtos aguardando determinada operação.
Se uma máquina sempre possui uma fila grande antes dela, enquanto a etapa seguinte permanece com períodos de espera, existe um possível ponto de restrição.
Alguns sinais que merecem atenção são:
-
filas entre diferentes operações;
-
ordens aguardando processamento;
-
máquinas constantemente sobrecarregadas;
-
setores com grande quantidade de produtos em processo;
-
etapas que demoram mais do que o previsto;
-
equipamentos frequentemente indisponíveis;
-
atrasos concentrados em uma mesma operação;
-
tempo elevado de preparação.
Entretanto, a existência de uma fila isolada não significa automaticamente que existe um gargalo permanente.
Uma ordem urgente ou uma parada pontual pode causar acúmulo temporário. Por isso, é importante observar o comportamento ao longo de diferentes períodos.
Quando o mesmo problema aparece repetidamente no mesmo ponto, existe uma indicação mais forte de limitação.
Observe o fluxo entre as etapas
Avaliar somente a quantidade produzida por cada máquina pode não ser suficiente.
É importante observar como os produtos se movimentam entre as etapas.
Considere o seguinte fluxo:
Corte → montagem → acabamento.
Se o corte produz rapidamente grandes quantidades, mas a montagem demora para processá-las, haverá um acúmulo de itens entre essas duas operações.
Ao mesmo tempo, o acabamento pode ficar esperando a montagem concluir novas unidades.
Nesse cenário, aumentar ainda mais a velocidade do corte não resolverá o problema.
Na verdade, isso poderá aumentar o estoque intermediário e ocupar mais espaço sem gerar maior quantidade de produtos acabados.
Essa visão do fluxo ajuda a identificar onde a capacidade realmente precisa ser melhorada.
Diferencie tempo produtivo e tempo improdutivo
Outro aspecto importante para aumentar a produtividade é entender como o tempo disponível está sendo utilizado.
Tempo produtivo é aquele em que uma operação está efetivamente contribuindo para a fabricação.
Já o tempo improdutivo corresponde aos períodos em que máquinas, materiais ou processos estão parados ou aguardando alguma condição para continuar.
Algumas situações de tempo improdutivo incluem:
-
espera por matérias-primas;
-
espera pela conclusão da etapa anterior;
-
preparação de equipamentos;
-
manutenção;
-
falta de componentes;
-
troca de ferramentas;
-
movimentação excessiva de materiais;
-
correções;
-
regulagens;
-
espera por informações.
Nem todo tempo improdutivo pode ser eliminado.
Uma troca de ferramenta, por exemplo, pode ser necessária para produzir um novo item. A manutenção também é essencial para preservar o funcionamento adequado dos equipamentos.
O objetivo é identificar onde esses tempos estão acima do esperado ou poderiam ser reduzidos por meio de melhor organização.
Analise o tempo de preparação
Preparações e setups podem ocupar uma parte relevante da capacidade produtiva.
Imagine uma máquina disponível durante oito horas por dia.
Se duas horas forem gastas com trocas, ajustes e preparações, restam seis horas para a fabricação.
Isso significa que, mesmo estando disponível durante todo o turno, o equipamento não possui oito horas efetivas de produção.
Quando existem muitas trocas de produtos, esse tempo pode aumentar ainda mais.
Por isso, organizar a sequência das ordens pode contribuir para reduzir preparações desnecessárias.
Produtos semelhantes, quando os prazos permitirem, podem ser agrupados para diminuir mudanças de configuração.
Exemplo simples de gargalo
Considere um processo composto por três etapas consecutivas:
Etapa A: capacidade de 100 peças por hora.
Etapa B: capacidade de 60 peças por hora.
Etapa C: capacidade de 100 peças por hora.
Embora as etapas A e C consigam processar 100 peças por hora, a etapa B consegue processar apenas 60.
Isso significa que o fluxo tende a ficar limitado a aproximadamente 60 peças por hora.
A Etapa A pode enviar 100 peças em uma hora, mas a Etapa B processará somente 60 nesse mesmo período.
As 40 restantes ficarão aguardando.
Depois de duas horas, se o comportamento continuar:
Etapa A poderá ter enviado 200 peças.
Etapa B terá processado aproximadamente 120.
O acúmulo antes da Etapa B poderá chegar a 80 peças.
Enquanto isso, a Etapa C receberá apenas aquilo que a Etapa B conseguir liberar.
Nesse cenário, aumentar a capacidade da Etapa A para 120 peças por hora provavelmente não aumentaria a produção final. Apenas faria a fila crescer mais rapidamente.
Avalie a utilização da capacidade
O acompanhamento da capacidade ajuda a entender se determinados recursos estão sendo utilizados de forma equilibrada.
Considere duas máquinas.
Máquina A possui capacidade para 800 unidades por dia e produz 500.
Máquina B possui capacidade para 500 e precisa produzir constantemente 500.
A primeira trabalha abaixo do limite, enquanto a segunda permanece totalmente ocupada.
Se todas as ordens precisarem passar pela Máquina B, ela poderá se tornar uma restrição importante.
Essa análise ajuda a direcionar decisões sobre programação, manutenção, redistribuição de atividades e melhoria dos processos.
Descubra a causa do tempo improdutivo
Identificar que uma máquina ficou parada durante duas horas é apenas o começo da análise.
É necessário entender o motivo.
As causas podem ser diferentes:
-
falta de material;
-
manutenção não planejada;
-
ausência de uma ferramenta necessária;
-
espera por uma operação anterior;
-
preparação acima do tempo previsto;
-
produto aguardando correção;
-
falha na programação.
Cada causa exige uma ação diferente.
Se a maior parte das paradas acontece por falta de matéria-prima, aumentar a velocidade da máquina não resolverá o problema. Nesse caso, o foco precisa estar no planejamento e na disponibilidade de materiais.
Se o problema está relacionado a setups longos, pode ser necessário revisar a sequência produtiva ou o procedimento de preparação.
Atue sobre a causa, e não somente sobre o efeito
Um dos erros na busca por produtividade é tentar acelerar toda a fábrica sem identificar onde está a verdadeira restrição.
Voltando ao exemplo das três etapas, se a Etapa B limita o fluxo a 60 peças por hora, melhorar apenas as Etapas A e C pode gerar pouco resultado.
O esforço precisa ser direcionado para entender por que a segunda etapa possui menor capacidade.
Algumas possibilidades são:
-
equipamento mais lento;
-
operação mais complexa;
-
excesso de preparação;
-
paradas frequentes;
-
processo mal distribuído;
-
necessidade de retrabalho;
-
falta recorrente de materiais.
Depois de identificar a causa, é possível avaliar quais mudanças podem gerar resultado.
Compare antes e depois das melhorias
Sempre que uma alteração for realizada, é interessante acompanhar os resultados.
Imagine que determinada operação apresentava:
Capacidade anterior: 60 peças por hora.
Após reorganizar os setups e reduzir determinadas paradas:
Nova capacidade média: 75 peças por hora.
A comparação mostra que houve ganho no ponto que limitava o fluxo.
Entretanto, uma nova restrição pode aparecer em outra etapa.
Se a Etapa B passa a produzir 75 peças por hora, outra operação que consiga processar somente 70 pode se tornar o novo gargalo.
Por isso, o acompanhamento deve ser contínuo.
Utilize os apontamentos para localizar perdas de tempo
Os registros realizados durante a produção podem ajudar a identificar onde estão os principais períodos improdutivos.
Se diferentes ordens mostram atrasos sempre na mesma operação, o histórico fornece um sinal importante.
Também é possível comparar:
-
tempo previsto x tempo realizado;
-
capacidade planejada x capacidade efetiva;
-
quantidade processada por hora;
-
tempo médio de preparação;
-
períodos de parada;
-
quantidade de ordens aguardando determinada etapa.
Com essas informações, o Controle de Produção Industrial permite direcionar esforços para os pontos que realmente interferem no fluxo produtivo, evitando investimentos ou mudanças em etapas que já possuem capacidade suficiente.
Estratégia: reduzir perdas, refugos e retrabalho
Melhorar a produtividade não significa apenas fabricar uma quantidade maior em menos tempo. Também é necessário observar quanto dos materiais, das horas disponíveis e da capacidade das máquinas está sendo realmente aproveitado durante o processo.
Uma indústria pode apresentar um volume elevado de produção e, ao mesmo tempo, consumir mais matéria-prima do que deveria, gerar produtos rejeitados ou repetir etapas para corrigir falhas. Nesses casos, parte dos recursos utilizados não se transforma diretamente em produtos aprovados.
Por isso, reduzir perdas, refugos e retrabalho é uma estratégia importante dentro do Controle de Produção Industrial. Ao registrar essas ocorrências e analisar suas causas, a empresa consegue identificar onde estão os desperdícios e quais processos precisam de maior atenção.
O primeiro passo é diferenciar corretamente cada situação. Embora os conceitos estejam relacionados, eles representam problemas diferentes e podem exigir ações distintas.
Classifique os problemas da produção
Classificar as ocorrências ajuda a compreender o que está acontecendo no processo e evita reunir diferentes tipos de desperdício em um único número.
Perda é o material ou recurso desperdiçado durante alguma etapa produtiva. Pode ocorrer, por exemplo, durante corte, preparação, regulagem ou processamento.
Imagine uma operação que recebe 1.000 kg de matéria-prima e utiliza apenas 950 kg efetivamente na fabricação dos produtos. Os 50 kg restantes podem representar perdas do processo, dependendo das características da operação.
Refugo é um produto ou componente que não atende aos requisitos estabelecidos e não pode ser recuperado dentro das condições previstas.
Um exemplo seria uma peça que sofreu uma deformação permanente durante a fabricação e não pode ser corrigida.
Já o retrabalho acontece quando um produto precisa passar novamente por uma ou mais operações para atingir o padrão esperado.
Por exemplo, uma peça pode apresentar acabamento inadequado e precisar retornar à etapa anterior para ser corrigida.
Nesse caso, o produto não foi necessariamente perdido, mas houve utilização adicional de tempo, equipamentos e outros recursos.
Entenda como cada ocorrência afeta a produtividade
Os impactos não aparecem apenas no estoque de materiais.
Uma perda de matéria-prima aumenta o consumo necessário para produzir determinada quantidade.
O refugo reduz o número de produtos aproveitáveis.
Já o retrabalho ocupa capacidade que poderia estar sendo utilizada para fabricar novas unidades.
Considere uma ordem de 1.000 peças.
Ao final da primeira execução foram obtidos:
-
920 produtos aprovados;
-
50 produtos enviados para retrabalho;
-
30 produtos refugados.
Embora tenham sido processadas 1.000 unidades, apenas 920 ficaram prontas sem necessidade de nova intervenção.
As outras 80 unidades consumiram capacidade e materiais, mas não geraram o resultado esperado imediatamente.
Esse tipo de análise oferece uma visão mais completa sobre a eficiência da operação.
Registre a origem das perdas
Saber apenas a quantidade perdida não é suficiente para realizar melhorias.
É importante identificar onde a ocorrência aconteceu.
As perdas podem ser classificadas de acordo com etapas ou motivos, como:
-
matéria-prima;
-
corte;
-
regulagem;
-
preparação;
-
processamento;
-
embalagem;
-
qualidade;
-
movimentação;
-
armazenamento durante o processo.
Imagine que uma indústria registre 500 kg de perdas durante um mês.
Esse número, isoladamente, mostra apenas o volume total.
Ao separar as informações, a análise pode indicar:
-
corte: 250 kg;
-
processamento: 120 kg;
-
regulagem: 80 kg;
-
embalagem: 30 kg;
-
outras causas: 20 kg.
Nesse cenário, metade das perdas está concentrada na etapa de corte.
Essa informação permite direcionar a investigação para um ponto específico, em vez de tentar modificar todo o processo ao mesmo tempo.
Registre também os motivos conhecidos
Além da etapa, quando possível, pode ser útil registrar a causa da ocorrência.
Por exemplo:
-
medida incorreta;
-
matéria-prima fora do padrão;
-
regulagem inadequada;
-
falha durante a operação;
-
quebra de equipamento;
-
erro de preparação;
-
problema de acabamento;
-
embalagem danificada.
Esses registros ajudam a encontrar padrões.
Se muitos refugos estão associados à mesma máquina ou ao mesmo tipo de defeito, existe um sinal de que aquela ocorrência merece uma análise mais detalhada.
O Controle de Produção Industrial se torna mais útil quando os dados permitem descobrir não apenas quanto foi perdido, mas também onde e por que o problema aconteceu.
Calcule o índice de perdas
Um indicador simples pode ajudar a acompanhar a proporção das perdas em relação ao volume processado.
A fórmula pode ser apresentada da seguinte maneira:
Índice de perdas = quantidade perdida ÷ quantidade processada × 100
Considere o exemplo:
Quantidade processada: 10.000 unidades.
Quantidade perdida: 300 unidades.
Aplicando a fórmula:
300 ÷ 10.000 × 100 = 3%.
Nesse caso, o índice de perdas foi de 3%.
O percentual facilita comparações, principalmente quando o volume produzido muda de um período para outro.
Imagine que em um mês foram perdidas 300 unidades e, no mês seguinte, 250.
À primeira vista, ocorreu uma melhoria.
Porém, se no primeiro período foram processadas 10.000 unidades e no segundo apenas 5.000, a interpretação muda.
Primeiro período:
300 ÷ 10.000 × 100 = 3%.
Segundo período:
250 ÷ 5.000 × 100 = 5%.
Mesmo apresentando uma quantidade absoluta menor de perdas, o segundo mês teve um percentual maior em relação ao volume processado.
Acompanhe também o retrabalho
O retrabalho pode passar despercebido porque o produto acaba sendo recuperado e vendido normalmente.
Entretanto, ele utiliza novamente recursos produtivos.
Considere uma peça prevista para passar uma única vez por uma máquina durante dez minutos.
Se ocorrer um problema e ela precisar ser processada novamente, serão consumidos mais dez minutos ou até mais, dependendo da correção necessária.
Em grande escala, isso pode representar diversas horas de capacidade utilizadas apenas para refazer atividades.
Por isso, é interessante acompanhar informações como:
-
quantidade enviada para retrabalho;
-
etapa em que ocorreu o problema;
-
motivo da correção;
-
tempo adicional utilizado;
-
produto relacionado;
-
frequência da ocorrência.
Com esses dados, a empresa pode descobrir quais produtos ou processos geram maior quantidade de correções.
Compare períodos para identificar tendências
Uma informação isolada ajuda a compreender uma ordem específica, mas os históricos são importantes para identificar tendências.
As perdas podem ser comparadas por:
-
dia;
-
semana;
-
mês;
-
produto;
-
máquina;
-
setor;
-
operação;
-
tipo de matéria-prima.
Imagine a seguinte evolução mensal:
Janeiro: 4,8% de perdas.
Fevereiro: 4,1%.
Março: 3,6%.
Abril: 3,2%.
Nesse cenário, existe uma tendência de redução.
Por outro lado, se determinado indicador aumentar continuamente, é necessário investigar o que mudou no processo.
Também é possível comparar produtos.
Produto A: índice de perdas de 1,5%.
Produto B: índice de perdas de 6%.
Produto C: índice de perdas de 2%.
O Produto B merece atenção porque apresenta uma diferença significativa em relação aos demais.
Compare máquinas e etapas produtivas
Quando produtos semelhantes passam por equipamentos diferentes, os dados também podem ajudar a localizar diferenças de desempenho.
Imagine que duas máquinas realizem a mesma operação.
Máquina A: perda média de 2%.
Máquina B: perda média de 5%.
Essa diferença pode estar relacionada a regulagem, condição do equipamento, forma de execução, matéria-prima utilizada ou outro fator.
O indicador sozinho não determina a causa, mas mostra onde a investigação deve começar.
O mesmo raciocínio pode ser aplicado às etapas produtivas.
Se o maior percentual de refugos surge constantemente após uma determinada operação, esse ponto precisa ser analisado com maior atenção.
Transforme os registros em ações de melhoria
O objetivo de registrar perdas não é simplesmente gerar relatórios. Os dados precisam apoiar decisões.
Quando uma ocorrência relevante é identificada, algumas perguntas podem orientar a análise:
-
em qual etapa aconteceu?
-
qual produto estava sendo fabricado?
-
qual equipamento foi utilizado?
-
o problema já ocorreu anteriormente?
-
a matéria-prima estava dentro do padrão?
-
existe relação com determinada preparação ou regulagem?
-
o volume de retrabalho aumentou?
-
houve alguma alteração recente no processo?
Depois de identificar a causa, pode ser realizada uma ação corretiva e os períodos seguintes podem ser comparados para verificar se houve melhoria.
Dessa forma, reduzir desperdícios passa a fazer parte de um processo contínuo de acompanhamento.
Ao utilizar os dados para localizar perdas, refugos e retrabalho, o Controle de Produção Industrial permite aproveitar melhor materiais, equipamentos e tempo disponível, contribuindo para uma operação mais eficiente sem depender apenas do aumento do ritmo produtivo.
Estratégia: acompanhar indicadores de desempenho da produção
Registrar informações sobre a fabricação é importante, mas os dados passam a gerar mais valor quando são transformados em indicadores que ajudam a entender o desempenho da operação. Quantidades produzidas, tempos, perdas, consumo de materiais e datas de conclusão podem revelar onde existem desvios e quais processos precisam ser melhorados.
Os indicadores permitem comparar aquilo que foi planejado com o resultado efetivamente alcançado. Dessa forma, o Controle de Produção Industrial deixa de observar somente acontecimentos isolados e passa a fornecer informações que podem orientar decisões sobre programação, capacidade, materiais e eficiência.
Uma indústria que acompanha somente o volume total fabricado, por exemplo, pode considerar um período positivo porque produziu mais unidades. Entretanto, se esse aumento foi acompanhado por mais perdas, maior consumo de matéria-prima e aumento do retrabalho, o resultado precisa ser analisado com maior cuidado.
Por isso, diferentes indicadores devem ser observados em conjunto.
Produção planejada x realizada
Um dos acompanhamentos mais simples consiste em comparar quanto deveria ser produzido com quanto realmente foi fabricado.
Considere uma ordem com previsão de 1.000 unidades.
Ao final da execução, foram concluídas 920 unidades.
Nesse caso:
Produção planejada: 1.000 unidades.
Produção realizada: 920 unidades.
Diferença: 80 unidades abaixo do previsto.
Essa informação mostra que a meta não foi totalmente cumprida, mas ainda não explica o motivo. A análise pode ser complementada com dados de tempo, perdas, paradas e disponibilidade de materiais.
Entre as possíveis causas estão:
-
falta de matéria-prima;
-
parada de equipamento;
-
tempo de produção acima do esperado;
-
quantidade elevada de refugos;
-
mudança na prioridade das ordens;
-
capacidade menor do que a planejada.
O acompanhamento ao longo de diferentes períodos também permite identificar se o desvio foi pontual ou recorrente.
Eficiência produtiva
A eficiência produtiva ajuda a avaliar a relação entre o desempenho efetivamente obtido e uma referência esperada.
Essa referência pode ser uma capacidade planejada, um padrão de produção ou uma meta definida para determinada operação.
Imagine uma linha com expectativa de fabricar 1.000 unidades durante um turno.
Se foram produzidas 850 unidades dentro das condições analisadas, o resultado representa 85% da referência estabelecida.
Mais importante do que observar o percentual isoladamente é compreender por que existe diferença.
Uma eficiência inferior ao esperado pode estar relacionada a:
-
paradas;
-
setups demorados;
-
falta de materiais;
-
velocidade abaixo do padrão;
-
gargalos;
-
retrabalho;
-
problemas durante o processo.
Também é importante evitar comparações entre operações muito diferentes sem considerar suas características. Cada processo pode possuir tempos, capacidades e níveis de complexidade específicos.
Índice de perdas
O índice de perdas permite acompanhar quanto do volume processado não foi aproveitado conforme o esperado.
Considere uma produção de 5.000 unidades com perda de 150.
A relação representa uma perda de 3% em relação ao volume processado.
Mais importante do que analisar somente o número de unidades perdidas é acompanhar a proporção e sua evolução.
Por exemplo:
Semana 1: 4,2%.
Semana 2: 3,8%.
Semana 3: 3,1%.
Semana 4: 2,7%.
Nesse caso, existe uma tendência de redução que pode indicar melhoria no processo.
Se o movimento acontecer no sentido contrário, a empresa deve investigar onde estão concentradas as ocorrências.
O indicador também pode ser separado por:
-
produto;
-
ordem;
-
máquina;
-
setor;
-
operação;
-
tipo de matéria-prima;
-
motivo da perda.
Essa segmentação torna a análise mais útil.
Tempo previsto x tempo realizado
O tempo necessário para executar uma operação influencia diretamente a capacidade de cumprir a programação.
Considere uma ordem planejada para durar seis horas.
Tempo previsto: 6 horas.
Tempo realizado: 8 horas.
Diferença: 2 horas acima do planejado.
Se esse comportamento ocorrer apenas uma vez devido a uma situação específica, pode ser um evento pontual. Porém, se praticamente todas as ordens semelhantes levam oito horas, existe uma diferença entre o padrão cadastrado e a realidade.
Algumas questões podem ser investigadas:
-
houve parada do equipamento?
-
o setup demorou mais?
-
ocorreu espera por material?
-
houve retrabalho?
-
a capacidade considerada no planejamento está correta?
-
a operação mudou desde que o tempo padrão foi definido?
Acompanhando esses dados, o planejamento futuro pode se tornar mais realista.
Consumo previsto x consumo realizado
Outro indicador relevante é a comparação entre a quantidade de matéria-prima que deveria ser consumida e aquilo que efetivamente saiu do estoque para a produção.
Imagine uma ordem com consumo esperado de 600 kg.
Ao final, foram utilizados 645 kg.
Consumo previsto: 600 kg.
Consumo realizado: 645 kg.
Diferença: 45 kg acima do padrão.
Esse desvio pode indicar desperdício, perda, retrabalho, erro na ficha técnica ou até uma falha no próprio apontamento.
Quando a diferença aparece repetidamente em um mesmo produto, vale analisar se o padrão de consumo continua adequado.
Dentro do Controle de Produção Industrial, essa comparação também contribui para melhorar previsões de materiais e custos.
Cumprimento de prazos
Não basta produzir a quantidade correta se as ordens forem concluídas constantemente depois da data necessária.
Por isso, acompanhar o cumprimento dos prazos ajuda a avaliar a confiabilidade da programação.
Imagine que, durante determinado mês, 100 ordens deveriam ter sido concluídas.
Dessas:
-
88 foram finalizadas dentro do prazo;
-
12 foram concluídas depois da data prevista.
Nesse exemplo, 88% das ordens cumpriram o prazo inicialmente estabelecido.
As 12 ordens atrasadas podem ser analisadas individualmente para identificar causas comuns.
Algumas possibilidades são:
-
falta de materiais;
-
programação acima da capacidade;
-
quebra de equipamentos;
-
alterações frequentes de prioridade;
-
atrasos em etapas anteriores;
-
tempo produtivo acima do previsto.
Quando determinado motivo aparece em grande parte das ocorrências, ele pode se tornar uma prioridade de melhoria.
Retrabalho
O retrabalho também precisa ser acompanhado porque utiliza novamente materiais, máquinas e tempo que poderiam estar direcionados para novas produções.
Considere uma ordem com 2.000 unidades.
Ao final da primeira execução:
-
1.900 unidades foram aprovadas;
-
70 precisaram de retrabalho;
-
30 foram refugadas.
As 70 peças encaminhadas para correção representam 3,5% da quantidade processada inicialmente.
Além da quantidade, pode ser útil acompanhar:
-
produto que precisou ser retrabalhado;
-
operação responsável pela ocorrência;
-
motivo;
-
máquina utilizada;
-
tempo adicional consumido;
-
materiais adicionais necessários.
Se determinado produto apresenta retrabalho em praticamente todas as ordens, existe uma oportunidade de investigação.
Não acompanhe indicadores de forma isolada
Os indicadores se tornam mais úteis quando relacionados.
Imagine que a produção realizada tenha aumentado 10% em determinado mês.
O resultado parece positivo.
Porém, no mesmo período:
-
as perdas aumentaram;
-
o consumo por unidade ficou maior;
-
o retrabalho cresceu;
-
mais ordens foram entregues fora do prazo.
Nesse cenário, o aumento do volume não representa necessariamente uma melhoria geral de produtividade.
Outro exemplo pode ocorrer quando a quantidade fabricada diminui ligeiramente, mas as perdas caem de forma significativa e o cumprimento dos prazos melhora.
Por isso, avaliar apenas um número pode levar a interpretações incompletas.
Compare períodos e identifique tendências
Os indicadores também devem ser acompanhados ao longo do tempo.
Comparações podem ser feitas por:
-
dia;
-
semana;
-
mês;
-
trimestre;
-
produto;
-
linha de produção;
-
equipamento;
-
ordem.
Essa análise permite identificar tendências.
Se o tempo médio de uma operação vem aumentando nos últimos meses, por exemplo, existe um sinal que merece investigação.
Da mesma forma, uma redução progressiva no índice de perdas pode indicar que determinadas melhorias estão apresentando resultados.
Utilize os indicadores para direcionar ações
O objetivo dos indicadores não deve ser somente preencher relatórios. Eles precisam ajudar a decidir onde agir.
Uma rotina de análise pode responder perguntas como:
-
quais produtos apresentam mais perdas?
-
quais ordens ficam frequentemente abaixo da quantidade planejada?
-
quais operações ultrapassam o tempo previsto?
-
onde existe maior volume de retrabalho?
-
quais motivos geram mais atrasos?
-
quais materiais possuem consumo acima do padrão?
-
quais setores concentram os principais desvios?
Com esse acompanhamento, o Controle de Produção Industrial oferece uma visão mais clara da operação e permite concentrar esforços nos pontos que realmente afetam produtividade, prazos e aproveitamento dos recursos.
Principais indicadores para melhorar o Controle de Produção Industrial
Acompanhar indicadores permite transformar os registros da fábrica em informações mais fáceis de interpretar. Em vez de observar apenas quanto foi produzido, a indústria consegue analisar se o planejamento foi cumprido, se os materiais foram utilizados dentro do esperado, quanto tempo as operações levaram e quais fatores estão prejudicando a produtividade.
A tabela abaixo reúne alguns dos principais indicadores que podem fazer parte desse acompanhamento:
| Indicador | O que acompanhar | Exemplo de análise |
|---|---|---|
| Produção planejada x realizada | Diferença entre a quantidade prevista e a efetivamente fabricada | Planejado: 1.000 / realizado: 930 |
| Consumo previsto x realizado | Quantidade de matéria-prima prevista em comparação ao consumo real | Previsto: 500 kg / utilizado: 540 kg |
| Tempo previsto x realizado | Diferença entre a duração planejada e o tempo efetivamente utilizado | Previsto: 8 h / realizado: 10 h |
| Índice de perdas | Percentual de materiais ou produtos perdidos durante o processo | 2,5% de perda no período |
| Retrabalho | Quantidade de itens que precisaram passar novamente por uma operação | 40 peças em 1.000 produzidas |
| Cumprimento de prazos | Percentual de ordens concluídas dentro da data programada | 92% das ordens concluídas no prazo |
| Eficiência produtiva | Resultado alcançado em comparação ao padrão ou capacidade estabelecida | Linha operando a 87% do planejado |
Por que os indicadores precisam ser analisados em conjunto?
Nenhum indicador deve ser utilizado isoladamente para determinar se a produção está apresentando um bom resultado. Um número positivo pode esconder problemas que aparecem somente quando outras informações são analisadas ao mesmo tempo.
Imagine que uma fábrica tenha produzido 10% mais unidades em determinado mês. À primeira vista, esse crescimento pode ser interpretado como aumento de produtividade.
Entretanto, no mesmo período também podem ter ocorrido:
-
aumento no consumo de matéria-prima;
-
maior percentual de perdas;
-
crescimento do retrabalho;
-
mais horas necessárias para fabricar;
-
redução no número de ordens concluídas dentro do prazo.
Nesse caso, o aumento do volume não significa necessariamente que o processo ficou mais eficiente. A empresa produziu mais, mas pode ter utilizado proporcionalmente mais recursos para alcançar esse resultado.
Por isso, o Controle de Produção Industrial precisa relacionar diferentes informações.
Um resultado pode explicar o comportamento de outro
Os indicadores também ajudam a encontrar relações entre problemas aparentemente separados.
Considere uma ordem que apresentou:
Produção planejada: 1.000 unidades.
Produção realizada: 900 unidades.
Tempo previsto: 8 horas.
Tempo realizado: 10 horas.
Retrabalho: 80 unidades.
Ao observar somente a quantidade produzida, é possível concluir apenas que ficaram faltando 100 unidades.
Quando as demais informações são adicionadas, surge uma visão mais completa. O aumento no tempo pode estar relacionado ao retrabalho, que utilizou capacidade que originalmente seria destinada à fabricação de novas unidades.
Esse tipo de comparação ajuda a direcionar melhor a investigação.
Compare os resultados com períodos anteriores
Os indicadores também ganham relevância quando são acompanhados ao longo do tempo.
Uma perda de 3%, por exemplo, pode parecer pequena ou grande dependendo do histórico da operação.
Se os últimos resultados foram:
Janeiro: 5,2%.
Fevereiro: 4,5%.
Março: 3,8%.
Abril: 3%.
Existe uma tendência de redução.
Por outro lado, se o índice passou de 1,5% para 3%, pode existir uma mudança que precisa ser analisada.
O mesmo raciocínio pode ser aplicado à eficiência, consumo, retrabalho e cumprimento dos prazos.
Analise também por produto, máquina ou processo
Nem sempre um indicador geral mostra onde está o problema.
Imagine que o índice médio de perdas da fábrica seja de 3%. Ao separar por produto, os resultados podem mostrar:
Produto A: 1%.
Produto B: 7%.
Produto C: 1,5%.
Nesse cenário, o Produto B concentra uma parte relevante do problema.
A análise também pode ser separada por:
-
máquina;
-
linha de produção;
-
etapa;
-
ordem;
-
produto;
-
matéria-prima;
-
período.
Esse detalhamento facilita a identificação dos pontos que precisam de maior atenção.
Transforme indicadores em decisões práticas
Os números precisam servir como base para ações de melhoria.
Se o consumo está acima do previsto, pode ser necessário revisar a ficha técnica, investigar desperdícios ou verificar os registros de materiais.
Se o tempo realizado está constantemente acima do planejado, a empresa pode analisar setups, paradas, capacidade ou tempos padrões.
Quando o retrabalho aumenta, é possível investigar em quais produtos e etapas as ocorrências estão concentradas.
O acompanhamento dos indicadores permite, portanto, sair de perguntas genéricas como “a produção está indo bem?” e buscar respostas mais específicas sobre eficiência, desperdícios, capacidade e cumprimento do planejamento.
Como utilizar um sistema para melhorar o Controle de Produção Industrial?
À medida que a operação cresce, acompanhar produção, materiais, ordens, custos e prazos utilizando controles separados pode dificultar a visualização do processo como um todo. Informações registradas em locais diferentes também aumentam o risco de divergências, atrasos nas atualizações e decisões baseadas em dados incompletos.
Um sistema de gestão pode ajudar a reunir essas informações em uma estrutura única, permitindo acompanhar desde o planejamento das ordens até a entrada do produto acabado no estoque.
Dentro do Controle de Produção Industrial, a tecnologia pode contribuir principalmente para organizar os dados, reduzir registros duplicados e facilitar a comparação entre aquilo que foi planejado e o que realmente aconteceu durante a fabricação.
O objetivo não deve ser apenas substituir controles manuais por telas digitais. Um bom uso da tecnologia precisa gerar informações capazes de apoiar decisões e mostrar com maior clareza onde estão atrasos, perdas, consumo acima do padrão ou dificuldades de execução.
Centralize as informações da produção
Uma das principais vantagens de utilizar um sistema é reunir diferentes informações relacionadas ao processo produtivo.
Entre os dados que podem ser centralizados estão:
-
produtos;
-
fichas técnicas;
-
matérias-primas;
-
componentes;
-
estoque;
-
ordens de produção;
-
planejamento;
-
apontamentos;
-
perdas;
-
custos;
-
compras;
-
produtos acabados.
Quando essas informações estão conectadas, uma etapa pode utilizar dados gerados em outra.
Por exemplo, ao criar uma ordem, o sistema pode utilizar a ficha técnica do produto para identificar quais materiais serão necessários.
Em seguida, o estoque pode ser consultado para verificar se esses materiais estão disponíveis.
Caso exista falta, a necessidade pode ser utilizada no planejamento de compras.
Essa integração diminui a necessidade de conferir manualmente diferentes controles para descobrir se uma ordem possui condições de ser executada.
Utilize fichas técnicas integradas ao planejamento
A ficha técnica ajuda a definir quais materiais fazem parte de cada produto e em quais quantidades.
Quando essa informação está integrada à produção, o planejamento consegue calcular necessidades de forma mais consistente.
Imagine que determinado produto utilize:
-
2 kg da matéria-prima A;
-
3 unidades do componente B;
-
1 embalagem.
Se forem programadas 500 unidades, o sistema pode calcular a necessidade correspondente:
-
1.000 kg da matéria-prima A;
-
1.500 componentes B;
-
500 embalagens.
A partir desse cálculo, é possível comparar necessidade com estoque disponível.
Isso facilita a preparação da ordem e reduz o risco de iniciar uma fabricação sem todos os materiais necessários.
Acompanhe a situação das ordens
Outro recurso importante é visualizar em qual etapa cada ordem se encontra.
Dependendo da estrutura adotada, as ordens podem apresentar situações como:
-
planejada;
-
aguardando liberação;
-
aguardando materiais;
-
liberada;
-
em produção;
-
pausada;
-
concluída.
Essa visualização permite identificar rapidamente quais ordens precisam de atenção.
Imagine que existam 30 ordens programadas e seis estejam marcadas como aguardando materiais.
Nesse caso, o problema pode não estar diretamente na capacidade das máquinas, mas na disponibilidade de matéria-prima ou componentes.
Já se várias ordens permanecem por muito tempo em determinada etapa produtiva, pode existir um gargalo.
Facilite o acompanhamento das prioridades
Além do status, a ordem pode apresentar informações como:
-
data prevista;
-
quantidade;
-
prioridade;
-
produto;
-
materiais necessários;
-
etapas;
-
situação atual.
Isso ajuda a organizar a sequência de execução.
Em vez de depender somente de comunicações informais para saber qual pedido deve ser fabricado primeiro, a programação pode utilizar critérios previamente definidos.
Por exemplo, uma ordem com entrega mais próxima pode receber prioridade maior, desde que os materiais e recursos necessários estejam disponíveis.
Essa organização contribui para reduzir mudanças constantes na programação.
Integre a movimentação dos materiais
Um dos pontos mais importantes é relacionar produção e estoque.
Quando uma ordem é preparada, determinados materiais podem ser separados ou reservados.
Durante a execução, os consumos podem ser registrados.
Ao final, o produto fabricado pode entrar no estoque como item acabado.
O fluxo pode ser representado de forma simples:
Materiais separados → produção iniciada → consumo registrado → produto fabricado → entrada do produto acabado.
Essa sequência ajuda a manter os saldos mais próximos da realidade.
Sem integração, pode acontecer de a produção utilizar determinada matéria-prima, mas o estoque continuar apresentando a quantidade anterior até que alguém faça uma atualização manual.
Esse atraso pode levar outra ordem a considerar como disponível um material que já foi consumido.
Registre o consumo real
O sistema também pode ajudar a comparar aquilo que deveria ser utilizado com aquilo que realmente foi consumido.
Considere uma ordem com previsão de 300 kg de matéria-prima.
Ao final da produção:
Consumo previsto: 300 kg.
Consumo realizado: 325 kg.
Diferença: 25 kg.
Essa informação pode ser registrada junto à ordem e posteriormente analisada.
Se o mesmo produto apresentar repetidamente consumo acima do padrão, pode ser necessário avaliar:
-
ficha técnica;
-
perdas;
-
desperdícios;
-
regulagem de equipamentos;
-
retrabalho;
-
forma de apontamento.
O histórico ajuda a identificar se a situação é pontual ou recorrente.
Registre perdas e refugos junto à produção
As perdas também podem ser vinculadas às ordens.
Em vez de registrar apenas a quantidade final produzida, a empresa pode acompanhar:
-
quantidade planejada;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade perdida;
-
refugos;
-
retrabalho.
Imagine uma ordem planejada para 1.000 unidades.
Ao final:
Produzidas: 980 unidades.
Aprovadas: 940 unidades.
Retrabalho: 25 unidades.
Refugadas: 15 unidades.
Esse detalhamento oferece uma visão mais completa do resultado.
Apenas registrar 980 unidades produzidas não mostraria que 40 delas apresentaram algum tipo de problema.
Utilize o histórico produtivo
Um dos benefícios mais importantes de manter informações organizadas é criar um histórico que possa ser utilizado em análises futuras.
Os registros anteriores podem permitir comparações entre:
-
produtos;
-
períodos;
-
ordens;
-
máquinas;
-
consumo;
-
perdas;
-
produtividade;
-
custos;
-
tempos de fabricação.
Imagine que determinado produto apresente aumento de consumo nos últimos três meses.
Ao consultar as ordens anteriores, a empresa pode identificar quando a mudança começou e verificar se houve alguma alteração de material, processo ou equipamento naquele período.
Sem histórico, essa investigação pode depender apenas da memória das pessoas envolvidas.
Compare diferentes períodos
O sistema também facilita análises periódicas.
Por exemplo:
Mês 1: perda média de 4,5%.
Mês 2: perda média de 3,9%.
Mês 3: perda média de 3,2%.
Nesse cenário, existe uma redução progressiva.
Também pode acontecer o contrário.
Caso os indicadores piorem, o histórico ajuda a identificar em qual período o desvio começou.
Essas comparações podem ser feitas por produto, ordem, setor ou processo.
Relacione produção e custos
O consumo real de materiais também influencia o custo da fabricação.
Imagine que a ficha técnica preveja R$ 50 em materiais por unidade, mas o consumo real faça o valor chegar a R$ 56.
Se essa diferença ocorrer em milhares de unidades, o impacto pode se tornar relevante.
Acompanhar essas informações ajuda a entender se os custos previstos estão próximos da realidade.
O mesmo vale para desperdícios e retrabalho, que podem exigir consumo adicional de materiais e utilização extra de capacidade.
Transforme dados em informações para decisão
A principal função da tecnologia não deve ser simplesmente acumular registros.
Os dados precisam ajudar a responder perguntas importantes, como:
-
quais ordens estão atrasadas?
-
quais materiais estão próximos de faltar?
-
quais produtos apresentam mais perdas?
-
quais operações levam mais tempo do que o previsto?
-
onde existe maior volume de retrabalho?
-
quais produtos consomem mais material do que o padrão?
-
quais ordens precisam ser priorizadas?
-
quais custos estão aumentando?
Essas respostas permitem direcionar melhor as ações.
Se o problema está concentrado em perdas, a investigação deve seguir esse caminho. Se o maior impacto está nos atrasos, é necessário analisar capacidade, materiais e programação.
Ao centralizar informações e relacionar planejamento, estoque, produção, apontamentos e custos, um sistema pode tornar o Controle de Produção Industrial mais organizado e oferecer uma base mais confiável para acompanhar a operação e identificar oportunidades de melhoria.
Erros que prejudicam a produtividade industrial
Mesmo quando a indústria possui máquinas, equipe e materiais disponíveis, alguns erros de organização podem reduzir significativamente a produtividade. Em muitos casos, o problema não está na capacidade de produzir, mas na forma como planejamento, estoque, ordens e informações são controlados.
Dentro do Controle de Produção Industrial, identificar essas falhas é importante porque pequenos problemas podem se transformar em atrasos, desperdícios, retrabalho e aumento dos custos.
Um dos principais cuidados é evitar que decisões sejam tomadas apenas de forma reativa. Quando a fábrica trabalha constantemente corrigindo urgências, fica mais difícil manter uma sequência produtiva estável e utilizar os recursos de maneira eficiente.
Produzir sem verificar a demanda
Produzir sem analisar pedidos, previsões ou estoque disponível pode gerar excesso de mercadorias acabadas.
Imagine uma fábrica que produza 2.000 unidades de determinado item porque essa foi a quantidade fabricada no mês anterior.
Porém, a demanda atual é de apenas 800 unidades e já existem 500 disponíveis em estoque.
Nesse cenário, produzir novamente 2.000 unidades pode gerar um volume muito acima da necessidade.
Esse excesso pode provocar:
-
maior ocupação do estoque;
-
capital parado em produtos;
-
risco de obsolescência;
-
utilização desnecessária de máquinas;
-
consumo de materiais que poderiam atender produtos mais prioritários.
Por isso, a quantidade a produzir precisa estar relacionada à necessidade real.
Liberar ordens sem conferir materiais
Outro erro recorrente é iniciar a fabricação sem verificar se todos os materiais estão disponíveis.
Uma ordem pode começar normalmente e parar no meio do processo por falta de um componente específico.
Imagine um produto que necessita de:
-
matéria-prima principal;
-
componente eletrônico;
-
embalagem;
-
etiqueta.
Se apenas os três primeiros itens forem verificados e a etiqueta estiver em falta, o produto pode chegar ao final da fabricação e não conseguir ser concluído para expedição.
Antes da liberação, é importante conferir toda a estrutura necessária.
Não controlar reservas de estoque
O saldo físico de um material nem sempre representa aquilo que está realmente disponível para novas ordens.
Imagine que existam 1.000 kg de matéria-prima armazenados.
Desses:
-
600 kg estão reservados para a Ordem A;
-
250 kg estão reservados para a Ordem B.
Restam apenas 150 kg livres.
Se uma nova ordem considerar os 1.000 kg como disponíveis, poderá ser liberada sem que exista quantidade suficiente.
Esse erro costuma acontecer quando diferentes ordens utilizam o mesmo material e não existe uma visão clara das reservas.
Manter fichas técnicas desatualizadas
A ficha técnica precisa representar o processo atual de fabricação.
Se um produto sofreu alteração, mas sua estrutura continua antiga, o planejamento pode calcular quantidades incorretas.
Considere um item que anteriormente utilizava 2 kg de matéria-prima por unidade.
Depois de uma mudança, passou a consumir 2,3 kg.
Se a ficha continuar indicando 2 kg, uma ordem de 1.000 unidades será planejada com necessidade de 2.000 kg, quando na prática serão necessários aproximadamente 2.300 kg.
A diferença de 300 kg pode causar falta de material durante a execução.
Não registrar perdas
Quando perdas não são registradas, a empresa perde uma informação importante para entender o consumo real.
Imagine que uma operação consuma 1.000 kg de matéria-prima e gere 80 kg de perda.
Se apenas os produtos acabados forem registrados, pode parecer que todo o material foi utilizado normalmente.
Sem conhecer as perdas, fica mais difícil identificar:
-
desperdícios;
-
problemas de regulagem;
-
falhas em determinadas etapas;
-
produtos com maior índice de descarte;
-
diferenças entre consumo previsto e realizado.
Registrar essas ocorrências permite direcionar melhorias.
Fazer apontamentos apenas por aproximação
Dados aproximados podem comprometer análises futuras.
Se uma operação durou sete horas, mas o apontamento registra cinco porque esse era o tempo previsto, o sistema deixa de mostrar um desvio importante.
O mesmo vale para quantidade e consumo.
Informações aproximadas podem gerar uma falsa percepção de eficiência.
Os apontamentos devem representar o que realmente aconteceu, mesmo quando o resultado é diferente do esperado.
Ignorar o tempo de produção
Avaliar somente quantidade produzida pode esconder problemas relacionados à utilização da capacidade.
Imagine duas ordens de 500 unidades.
A primeira foi concluída em cinco horas.
A segunda levou oito horas.
Se ambas forem avaliadas apenas pela quantidade, parecem ter apresentado o mesmo resultado.
Porém, a segunda utilizou três horas adicionais.
Esse tempo pode representar:
-
parada de equipamento;
-
setup demorado;
-
dificuldade operacional;
-
retrabalho;
-
falta de material;
-
redução de velocidade.
Comparar tempos ajuda a entender essas diferenças.
Não acompanhar gargalos
Um gargalo limita a capacidade do fluxo.
Se uma determinada etapa consegue processar 300 unidades por dia enquanto as anteriores produzem 500, haverá acúmulo.
Ignorar esse ponto pode fazer com que a empresa tente aumentar a produção justamente nos setores que já possuem capacidade suficiente.
Nesse caso, produzir mais na etapa anterior somente aumentará a fila.
O Controle de Produção Industrial deve ajudar a identificar em qual ponto a produção está sendo limitada.
Alterar prioridades constantemente
Mudanças excessivas na programação podem aumentar o tempo improdutivo.
Imagine que uma máquina tenha sido preparada para fabricar o Produto A.
Antes do início, surge uma mudança e o Produto B passa a ser prioritário.
A máquina precisa ser novamente ajustada.
Pouco depois, outra ordem é colocada à frente.
Esse comportamento pode gerar:
-
setups adicionais;
-
materiais separados sem utilização;
-
ordens parcialmente executadas;
-
atrasos;
-
perda de produtividade.
Mudanças podem ser necessárias, mas devem ser avaliadas antes de alterar toda a sequência.
Produzir grandes lotes sem necessidade
Produzir grandes quantidades pode parecer mais eficiente por reduzir trocas e preparações, mas nem sempre essa estratégia é adequada.
Se a demanda for pequena, um lote excessivo pode gerar estoque desnecessário.
Além disso, a máquina pode permanecer ocupada com um produto enquanto pedidos mais urgentes aguardam.
O tamanho do lote deve considerar:
-
demanda;
-
capacidade;
-
prazo;
-
estoque existente;
-
tempo de preparação;
-
espaço disponível;
-
prioridade.
O objetivo é equilibrar eficiência de produção e necessidade real.
Não comparar planejamento e execução
O planejamento fornece uma expectativa.
A execução mostra o resultado real.
Quando essas duas informações não são comparadas, os mesmos erros podem se repetir.
Considere:
Quantidade prevista: 1.000 unidades.
Quantidade produzida: 920.
Tempo previsto: 6 horas.
Tempo realizado: 8 horas.
Consumo previsto: 500 kg.
Consumo realizado: 550 kg.
Se essas diferenças não forem analisadas, o próximo planejamento poderá utilizar novamente os mesmos parâmetros.
Comparar os resultados ajuda a revisar tempos, capacidades e padrões.
Acompanhar somente a quantidade produzida
Produção total é um indicador importante, mas não deve ser o único.
Uma fábrica pode produzir mais e, ao mesmo tempo, apresentar:
-
aumento de perdas;
-
maior retrabalho;
-
consumo elevado;
-
aumento do tempo utilizado;
-
mais atrasos.
Por isso, o desempenho precisa ser observado de forma mais ampla.
Quantidade, tempo, consumo, perdas, cumprimento de prazos e eficiência ajudam a construir uma visão mais próxima da realidade.
Exemplo de problema em cadeia
Um erro aparentemente simples pode afetar diversas etapas.
Considere o seguinte cenário:
Planejamento incorreto → compra atrasada → falta de matéria-prima → ordem parada → prazo comprometido → reprogramação das demais ordens.
Tudo começa com uma estimativa incorreta da necessidade de materiais.
Como a compra não foi realizada no momento adequado, a matéria-prima não chega antes da data prevista para iniciar a produção.
A ordem é liberada, mas precisa ser interrompida.
Como consequência, o prazo daquele pedido fica comprometido.
Para tentar recuperar o atraso, a ordem passa a ser tratada como prioridade.
Outras ordens são adiadas e a programação precisa ser alterada.
Essa mudança pode provocar novos setups, separações de materiais e atrasos adicionais.
Esse exemplo mostra como uma única falha pode gerar efeitos em diferentes processos.
Por isso, reduzir erros depende de enxergar a produção como um fluxo conectado. Planejamento, materiais, programação, apontamentos e indicadores precisam trabalhar juntos para que o Controle de Produção Industrial consiga apoiar decisões mais consistentes e diminuir improvisações no dia a dia.
Como aplicar as 7 estratégias de Controle de Produção Industrial na prática?
Conhecer boas práticas é importante, mas os resultados aparecem quando elas são incorporadas à rotina da fábrica. Para isso, a implantação precisa acontecer de forma organizada, evitando mudanças excessivas de uma só vez e priorizando aquilo que realmente interfere na produtividade.
As sete estratégias apresentadas podem ser aplicadas em uma sequência lógica. O objetivo é primeiro entender como a operação funciona atualmente, depois organizar informações e processos, acompanhar a execução e, por fim, utilizar os dados para realizar melhorias.
Não é necessário transformar toda a produção de uma única vez. Uma implantação gradual pode facilitar a adaptação e permitir que cada etapa seja avaliada antes de avançar.
Comece pelo diagnóstico da operação
Antes de definir novos controles, é importante compreender como a produção funciona atualmente.
O diagnóstico serve para identificar onde estão os principais problemas e quais processos já apresentam um bom funcionamento.
Alguns pontos que podem ser mapeados são:
-
como a produção é planejada;
-
como as ordens são criadas;
-
como as prioridades são definidas;
-
como os materiais são separados;
-
como o estoque é consultado;
-
como as compras são planejadas;
-
como os apontamentos são realizados;
-
onde acontecem os principais atrasos;
-
quais perdas são mais frequentes;
-
quais etapas apresentam filas;
-
onde existe maior volume de retrabalho.
Imagine uma indústria que enfrenta atrasos frequentes.
Antes de simplesmente aumentar a capacidade, é necessário descobrir a origem do problema.
Os atrasos podem estar relacionados a:
-
falta de matéria-prima;
-
ordens liberadas acima da capacidade;
-
mudanças constantes de prioridade;
-
tempos incorretos de produção;
-
gargalos;
-
excesso de retrabalho.
O diagnóstico ajuda a separar sintomas de causas.
Mapeie o fluxo produtivo
Uma forma simples de entender a operação é representar as principais etapas pelas quais uma ordem passa.
Por exemplo:
Pedido → planejamento → verificação de materiais → ordem de produção → separação → fabricação → inspeção → conclusão → entrada no estoque.
Depois disso, é possível analisar cada etapa.
Perguntas úteis incluem:
-
onde a ordem costuma ficar mais tempo parada?
-
em qual ponto existem mais correções?
-
quando os materiais são verificados?
-
existe acúmulo entre operações?
-
os registros são feitos durante ou somente após a produção?
-
existem informações que precisam ser digitadas várias vezes?
Esse mapeamento ajuda a visualizar o processo como um conjunto, em vez de analisar cada setor isoladamente.
Padronize cadastros e processos
Depois de entender o fluxo, o próximo passo é organizar as informações utilizadas pela produção.
Dados incorretos podem comprometer todo o Controle de Produção Industrial.
Se a ficha técnica estiver errada, por exemplo, a necessidade de materiais também poderá ser calculada incorretamente.
Se a capacidade cadastrada estiver acima da realidade, a programação poderá criar ordens que não cabem no período disponível.
Entre os cadastros que merecem atenção estão:
-
produtos;
-
matérias-primas;
-
componentes;
-
fichas técnicas;
-
unidades de medida;
-
etapas produtivas;
-
tempos padrões;
-
perdas previstas;
-
estruturas dos produtos.
A padronização reduz interpretações diferentes e cria uma base mais confiável para o planejamento.
Organize as fichas técnicas
As fichas técnicas precisam representar a forma atual de fabricação.
Elas podem informar:
-
quais materiais são necessários;
-
quanto é utilizado de cada item;
-
quais componentes fazem parte do produto;
-
quais etapas devem ser executadas;
-
quais produtos intermediários são necessários.
Imagine que determinada peça utilize 1,5 kg de matéria-prima.
Se a ficha estiver cadastrada com 1,2 kg, uma ordem de 1.000 unidades apresentará uma diferença de 300 kg no planejamento.
Esse tipo de erro pode gerar falta de material ou compras emergenciais.
Defina uma rotina para as ordens de produção
Também é importante padronizar como as ordens são criadas, liberadas e acompanhadas.
Antes de iniciar uma ordem, podem ser conferidos:
-
quantidade;
-
prazo;
-
prioridade;
-
materiais disponíveis;
-
capacidade;
-
etapas;
-
ficha técnica.
Durante a execução, os apontamentos devem acompanhar aquilo que realmente aconteceu.
Ao final, a ordem pode registrar produção realizada, consumo, perdas, tempo e quantidade aprovada.
Essa rotina cria uma sequência mais previsível para a operação.
Defina poucos indicadores inicialmente
Tentar acompanhar dezenas de indicadores logo no início pode tornar o processo complexo e dificultar a análise.
Uma alternativa é começar com informações essenciais.
Entre os primeiros indicadores podem estar:
-
produção planejada x realizada;
-
índice de perdas;
-
consumo previsto x realizado;
-
tempo previsto x realizado;
-
cumprimento dos prazos.
Esses dados já fornecem uma visão importante sobre quantidade, eficiência, materiais e desempenho da programação.
Depois que a rotina estiver consolidada, novos indicadores podem ser adicionados.
Evite indicadores que não geram ação
Um bom indicador precisa ajudar a responder alguma pergunta relevante.
Por exemplo:
Produção planejada x realizada responde se a quantidade prevista foi cumprida.
Consumo previsto x realizado ajuda a identificar uso excessivo de materiais.
Tempo previsto x realizado mostra se as operações estão dentro do padrão.
Índice de perdas indica quanto do volume processado não foi aproveitado.
Cumprimento de prazo mostra a confiabilidade da programação.
Se uma informação é coletada, mas nunca analisada ou utilizada para alguma decisão, vale avaliar se ela realmente precisa fazer parte da rotina.
Crie uma rotina de análise
Não basta registrar informações.
Os dados precisam ser analisados periodicamente para identificar desvios.
A frequência dependerá do tipo de produção. Algumas informações podem ser verificadas diariamente, enquanto outras podem ser avaliadas semanal ou mensalmente.
Durante essa análise, é importante buscar respostas para perguntas como:
-
por que determinada ordem atrasou?
-
por que o consumo ficou acima do previsto?
-
onde estão ocorrendo mais perdas?
-
qual etapa está limitando a capacidade?
-
quais produtos apresentam maior retrabalho?
-
quais ordens foram reprogramadas?
-
quais máquinas apresentam mais paradas?
-
quais produtos frequentemente ultrapassam o tempo planejado?
Essas perguntas tornam os dados mais úteis.
Analise as causas, e não apenas os números
Imagine que o índice de perdas tenha aumentado de 2% para 5%.
O número mostra que existe um problema, mas ainda não explica a origem.
A investigação pode separar as perdas por:
-
produto;
-
máquina;
-
operação;
-
matéria-prima;
-
turno;
-
motivo.
Depois da segmentação, pode ser identificado que grande parte das perdas está concentrada em uma determinada operação.
A partir daí, a análise se torna mais direcionada.
O mesmo princípio vale para atrasos.
Em vez de observar apenas quantas ordens atrasaram, é importante registrar os principais motivos.
Aplique ações de melhoria específicas
Depois de identificar a causa, a empresa pode definir uma ação.
Se o problema estiver relacionado à falta de materiais, pode ser necessário revisar planejamento de compras e estoque.
Se houver excesso de setups, a sequência das ordens pode ser reorganizada.
Se o consumo estiver acima do esperado, pode ser necessário revisar ficha técnica, perdas ou apontamentos.
Se uma operação estiver limitando o fluxo, a capacidade daquele ponto precisa ser estudada.
A ação deve estar diretamente relacionada ao problema identificado.
Acompanhe se a mudança funcionou
Toda melhoria precisa ser medida.
Imagine que uma operação apresentava tempo médio de preparação de 60 minutos.
Depois de reorganizar ferramentas e padronizar o procedimento, o tempo caiu para 40 minutos.
A comparação mostra que houve uma redução de 20 minutos por setup.
Se essa operação realiza cinco preparações por dia, a economia pode chegar a 100 minutos diários.
Esse acompanhamento permite saber se a mudança realmente trouxe resultado.
Use a melhoria contínua
A produção está sujeita a mudanças de demanda, produtos, materiais, equipamentos e capacidade. Por isso, o processo de melhoria não deve acontecer apenas uma vez.
Uma sequência simples pode orientar a rotina:
Planejar → executar → registrar → medir → identificar desvios → corrigir → planejar novamente.
Primeiro, a empresa define aquilo que pretende produzir e quais recursos serão necessários.
Depois, executa as ordens.
Durante a fabricação, registra dados reais.
Em seguida, compara planejamento e execução.
Os desvios são identificados, suas causas são investigadas e ações são aplicadas.
Os resultados dessas ações alimentam o próximo planejamento.
Implante as estratégias de forma gradual
Uma maneira prática de organizar a implantação pode ser seguir esta sequência:
Primeiro, mapear o fluxo produtivo e identificar os principais problemas.
Depois, revisar produtos, fichas técnicas, materiais e unidades de medida.
Em seguida, organizar o planejamento e a priorização das ordens.
Na próxima etapa, integrar as informações de produção, estoque e compras.
Depois, melhorar os apontamentos.
Com os dados disponíveis, identificar perdas, gargalos e retrabalho.
Por fim, acompanhar indicadores e criar uma rotina contínua de análise.
Essa sequência evita que a indústria tente medir processos que ainda não possuem informações confiáveis.
Transforme registros em decisões
O principal objetivo das sete estratégias não é aumentar a quantidade de controles, mas melhorar a qualidade das decisões.
Uma operação bem acompanhada consegue identificar mais rapidamente quando:
-
uma ordem está atrasando;
-
determinado material ficará insuficiente;
-
uma máquina está se tornando um gargalo;
-
um produto apresenta excesso de perdas;
-
o consumo está acima do padrão;
-
a capacidade disponível não atende à programação;
-
o retrabalho está ocupando recursos demais.
Essas informações permitem agir antes que o problema se espalhe para outras etapas.
Aplicadas de maneira gradual e acompanhadas por dados reais, as estratégias de Controle de Produção Industrial ajudam a construir uma rotina produtiva mais organizada, previsível e preparada para evoluir continuamente.
Conclusão: produtividade industrial depende de controle e melhoria contínua
Melhorar a produtividade de uma indústria não significa simplesmente aumentar a velocidade das máquinas ou exigir que uma quantidade maior seja produzida em menos tempo. Uma operação eficiente depende principalmente da capacidade de utilizar materiais, equipamentos, tempo e capacidade produtiva de maneira organizada.
Quando a produção é planejada com base em informações confiáveis, torna-se mais fácil evitar improvisações, reduzir atrasos e direcionar os recursos para aquilo que realmente precisa ser fabricado.
Ao longo do processo, sete estratégias podem contribuir diretamente para essa organização:
-
planejar a produção considerando demanda e capacidade disponível;
-
organizar e priorizar corretamente as ordens de produção;
-
integrar produção, estoque e compras;
-
utilizar fichas técnicas e padrões de consumo atualizados;
-
realizar apontamentos durante a execução;
-
identificar gargalos e reduzir tempos improdutivos;
-
acompanhar perdas, retrabalho e indicadores de desempenho.
Essas práticas estão diretamente relacionadas. Um planejamento adequado, por exemplo, depende de informações corretas sobre estoque, materiais e capacidade. Da mesma forma, os apontamentos permitem comparar aquilo que foi planejado com o resultado real e identificar onde existem diferenças.
Essa comparação é fundamental para a melhoria contínua.
Se uma ordem deveria consumir 500 kg de matéria-prima, mas utilizou 550 kg, existe um desvio que precisa ser investigado. Se uma operação prevista para seis horas normalmente leva oito, o planejamento também precisa ser analisado. Quando as perdas aumentam ou os prazos deixam de ser cumpridos, os indicadores ajudam a localizar onde está o problema.
O objetivo, portanto, não é apenas registrar informações, mas utilizá-las para melhorar as próximas decisões.
A lógica pode ser resumida em um ciclo simples:
Planejar → executar → registrar → medir → identificar desvios → corrigir → planejar novamente.
Quanto mais esse ciclo faz parte da rotina da fábrica, maior tende a ser a capacidade de identificar problemas antes que eles provoquem consequências maiores.
Um Controle de Produção Industrial bem estruturado também proporciona maior visibilidade sobre prazos, materiais, ordens, capacidade, consumo, perdas e custos. Com essas informações, a empresa consegue avaliar melhor o que está acontecendo no chão de fábrica e direcionar ações para os pontos que realmente afetam o desempenho.
Assim, aumentar a produtividade deixa de significar apenas produzir mais e passa a representar produzir de maneira mais organizada, utilizando melhor os recursos disponíveis, reduzindo desperdícios e mantendo maior previsibilidade sobre os resultados da operação.