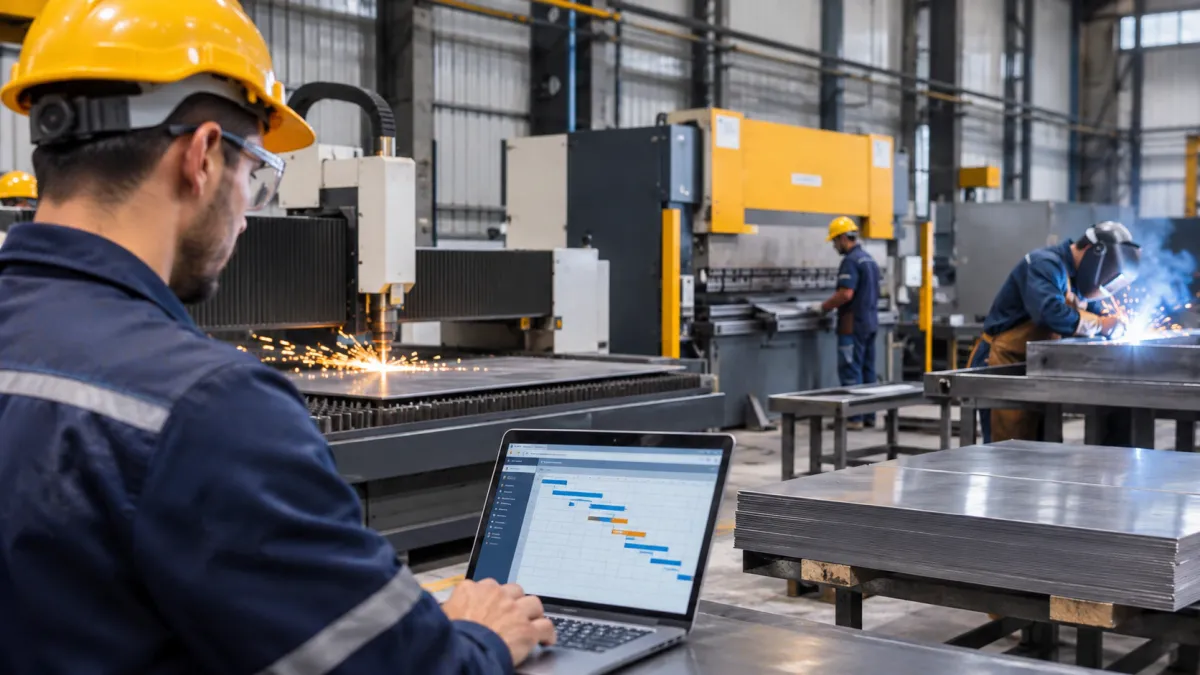
Em uma metalúrgica, concluir o corte das peças não significa que o pedido está próximo de ficar pronto. Muitas vezes, os materiais passam dias aguardando uma dobradeira disponível ou chegam à soldagem quando a equipe já está ocupada com outras ordens. Para evitar esses atrasos, o sistema PCP precisa organizar toda a sequência de fabricação, considerando a capacidade de cada operação, os tempos de preparação, a disponibilidade de materiais e os prazos de entrega. O objetivo não é apenas manter as máquinas trabalhando, mas garantir que as peças avancem entre os setores sem gerar filas desnecessárias. Neste artigo, você entenderá como programar corte, dobra e soldagem, acompanhar as ordens e identificar problemas antes que comprometam a entrega.
O que você vai aprender
-
Como organizar o roteiro de fabricação de peças metálicas.
-
Como calcular a carga de trabalho dos setores de corte, dobra e soldagem.
-
Como definir prioridades sem desorganizar a produção.
-
Como controlar peças que estão aguardando a próxima operação.
-
Como identificar gargalos, retrabalhos e riscos de atraso.
Por que as etapas de corte, dobra e soldagem costumam apresentar atrasos?
Os atrasos geralmente acontecem porque as operações possuem capacidades diferentes e nem sempre trabalham de forma sincronizada. Quando o corte produz mais peças do que a dobra consegue processar, ou a soldagem recebe vários pedidos simultaneamente, surgem filas que aumentam o tempo total de fabricação.
Esse problema é especialmente comum em metalúrgicas que trabalham com diferentes produtos, espessuras de chapas, tipos de ferramentas e prazos de entrega.
Imagine uma empresa que fabrica suportes, estruturas e componentes metálicos.
Durante a manhã, a máquina de corte finaliza peças de três pedidos. Entretanto, todos precisam passar pela mesma dobradeira, que já está ocupada com uma ordem anterior.
Enquanto isso, o setor de soldagem termina suas atividades programadas e precisa aguardar a liberação das peças dobradas.
Nesse cenário, podem existir dois problemas ao mesmo tempo:
-
Peças cortadas acumuladas aguardando a dobra.
-
Postos de soldagem momentaneamente sem componentes disponíveis.
A metalúrgica possui máquinas e profissionais trabalhando, mas a sequência de produção não está equilibrada.
Produzir rapidamente em uma etapa não garante a entrega no prazo
Um erro frequente é avaliar a produtividade de cada setor isoladamente.
O corte pode apresentar uma excelente quantidade produzida por hora, mas isso não representa necessariamente um bom desempenho da fábrica.
Se os componentes ficam parados aguardando a próxima operação, o pedido continua em andamento.
Por isso, o sistema PCP deve acompanhar tanto a produtividade dos equipamentos quanto o tempo que as peças levam para percorrer todo o roteiro produtivo.
Essa diferença está diretamente relacionada às funções de planejamento, programação e controle da produção, que precisam funcionar de maneira integrada.
Como organizar a sequência de corte, dobra e soldagem no sistema PCP?
A organização começa com a definição de um roteiro de fabricação para cada produto ou família de peças. Esse roteiro deve identificar as operações necessárias, sua ordem de execução, os recursos utilizados e os critérios para liberar os materiais à próxima etapa.
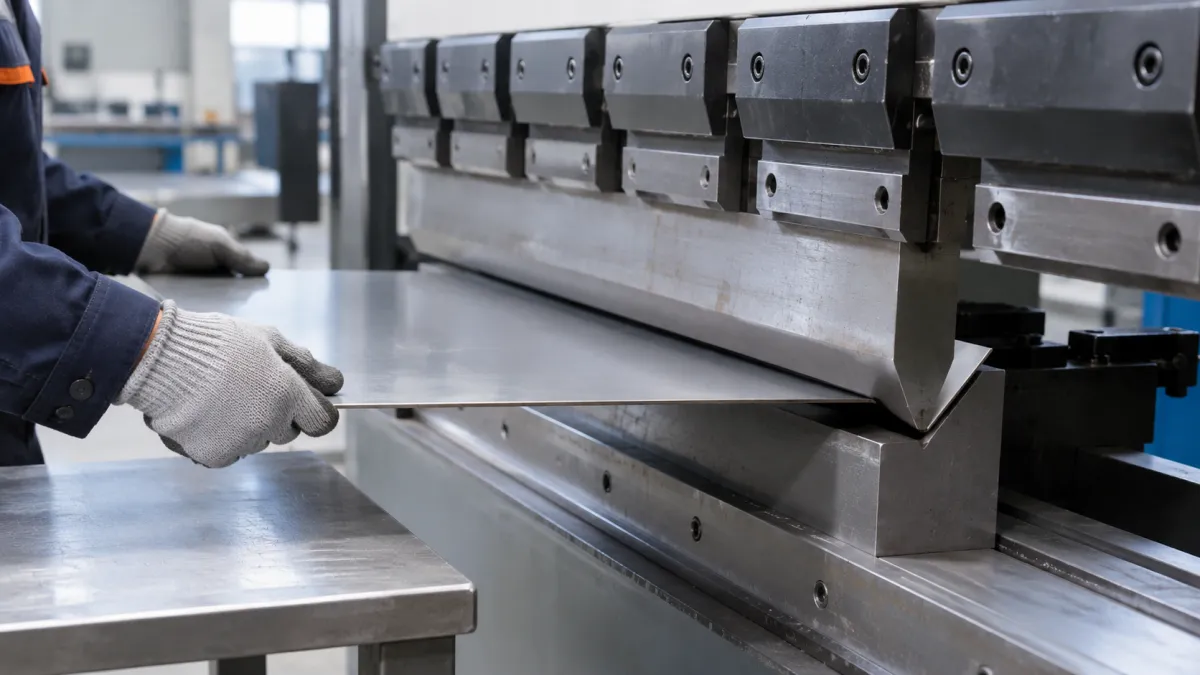
Nem todos os produtos metálicos seguem exatamente o mesmo caminho.
Alguns componentes precisam apenas de corte e dobra. Outros passam por furação, usinagem, soldagem, acabamento e inspeção.
Por isso, utilizar uma única sequência para todos os produtos pode gerar programações incorretas.
Comece pelo roteiro de fabricação
Considere a fabricação de um suporte metálico composto por chapas cortadas, dobradas e posteriormente soldadas.
Um roteiro simplificado poderia ser:
| Etapa | Atividade | O que deve ser conferido |
|---|---|---|
| Separação | Reservar as chapas e os componentes | Material, especificação e quantidade |
| Corte | Cortar as peças conforme o desenho | Dimensões e quantidade obtida |
| Preparação | Remover rebarbas quando necessário | Condições para a operação seguinte |
| Dobra | Realizar as dobras especificadas | Ângulo, dimensões e orientação |
| Soldagem | Posicionar, montar e unir os componentes | Identificação das peças e requisitos de soldagem |
| Inspeção | Verificar as características exigidas | Conformidade com os critérios aplicáveis |
| Acabamento | Executar as operações finais previstas | Condições para liberação e expedição |
Essa sequência é ilustrativa. Na prática, o roteiro deve seguir os desenhos técnicos, as especificações do produto e os procedimentos utilizados pela empresa.
O importante é impedir que uma ordem chegue ao chão de fábrica sem apresentar claramente o que precisa ser executado.
Defina os recursos necessários para cada operação
Além de cadastrar as etapas, identifique os recursos exigidos.
No corte, isso pode envolver uma máquina de corte a laser, plasma ou guilhotina, conforme o processo utilizado.
Na dobra, pode ser necessária uma prensa dobradeira com ferramentas específicas.
Na soldagem, o trabalho pode depender de postos disponíveis, dispositivos de fixação, equipamentos adequados e profissionais qualificados para as atividades previstas.
O sistema PCP precisa considerar essas condições para evitar programar uma operação quando apenas parte dos recursos está disponível.
Mantenha os desenhos e revisões atualizados
Uma situação que prejudica a fabricação é a utilização de versões diferentes do mesmo desenho técnico.
O corte pode trabalhar com uma revisão enquanto a dobra utiliza outra.
Quando a divergência é descoberta, algumas peças podem precisar de correção ou substituição.
Para reduzir esse risco, cada ordem deve estar vinculada à documentação técnica válida, com identificação da revisão aplicável.
Esses cuidados fazem parte de um controle de produção PCP organizado, especialmente em empresas que fabricam produtos sob encomenda.
Como calcular a capacidade de corte, dobra e soldagem antes de programar as ordens?
Para avaliar se o prazo é viável, o PCP precisa comparar o tempo necessário para executar as operações com a capacidade efetivamente disponível em cada recurso. O cálculo deve incluir preparação, processamento e outras ocupações previstas, sem ignorar ordens já programadas.
Um dos principais erros no planejamento industrial é considerar apenas a quantidade de peças que uma máquina consegue produzir em condições ideais.
A capacidade real depende de outros fatores, como:
-
Jornada e turnos disponíveis.
-
Tempo de preparação e troca de ferramentas.
-
Manutenções programadas.
-
Disponibilidade de operadores.
-
Quantidade de ordens concorrentes.
-
Variações entre produtos e processos.
Exemplo prático de capacidade produtiva
Imagine uma metalúrgica que precisa fabricar 100 conjuntos metálicos.
Cada conjunto exige operações de corte, dobra e soldagem.
Para simplificar, considere um único recurso em cada etapa e os seguintes tempos hipotéticos:
| Operação | Tempo por conjunto | Preparação da ordem | Tempo total para 100 conjuntos |
|---|---|---|---|
| Corte | 2 minutos | 30 minutos | 230 minutos |
| Dobra | 3 minutos | 40 minutos | 340 minutos |
| Soldagem | 8 minutos | 60 minutos | 860 minutos |
Os valores são apenas ilustrativos e não representam tempos padrão do setor metalúrgico.
O cálculo utilizado é:
Tempo necessário = Tempo de preparação + (Quantidade × Tempo por unidade)
Na soldagem:
60 + (100 × 8) = 860 minutos
Isso representa 14 horas e 20 minutos de ocupação do recurso.
Suponha que o posto de soldagem tenha 450 minutos efetivamente disponíveis em cada jornada.
Nesse caso, o trabalho exige quase duas jornadas completas de soldagem, mesmo sem considerar possíveis interrupções adicionais.
Se a empresa reservar apenas um dia para essa operação, o prazo já estará comprometido na programação.
Identifique qual operação limita a produção
No exemplo, a soldagem apresenta a maior necessidade de tempo por conjunto.
Como existe apenas um posto disponível em cada etapa, ela representa a principal restrição de capacidade desse roteiro nas condições consideradas.
Entretanto, isso não significa que a soldagem será sempre o gargalo da metalúrgica.
Em outro período, a dobra pode receber vários pedidos simultaneamente ou o corte pode enfrentar uma manutenção.
Por isso, o sistema PCP deve avaliar a carga total de cada recurso, incluindo as demais ordens e sua disponibilidade no calendário.
A análise de demanda e capacidade produtiva ajuda a identificar essas situações antes da liberação das atividades.
Como definir a ordem de fabricação para evitar atrasos na metalúrgica?
A programação deve considerar os prazos de entrega, a disponibilidade de materiais, a duração das operações e os recursos que cada pedido precisa utilizar. O objetivo é estabelecer uma sequência viável para toda a fábrica, evitando decisões baseadas exclusivamente na urgência de um setor.
Quando diferentes pedidos precisam passar pelas mesmas máquinas, é necessário definir uma ordem de execução.
Organize os pedidos a partir da data de entrega
O primeiro passo é identificar quando cada pedido precisa estar pronto.
Depois, analise as atividades necessárias antes da expedição.
Considere um pedido que passa por:
Corte → Dobra → Soldagem → Inspeção → Acabamento → Expedição
Se a entrega precisa acontecer na sexta-feira, não basta programar a soldagem para esse dia.
É necessário reservar tempo para as operações posteriores, considerando os respectivos calendários e capacidades.
Uma programação mais segura pode ser construída a partir da data de entrega, calculando retroativamente quando cada etapa deverá terminar e começar.
Essa técnica ajuda a identificar com antecedência se o pedido precisa entrar em produção antes do previsto.
Agrupe operações semelhantes quando isso não comprometer os prazos
As trocas de ferramentas e preparações podem consumir uma parcela importante do tempo produtivo.
Na dobra, por exemplo, diferentes produtos podem utilizar ferramentas compatíveis, permitindo organizar determinadas operações em sequência.
No corte, pode ser possível agrupar chapas com características semelhantes, desde que o planejamento respeite as especificações e a identificação das peças.
Entretanto, esse agrupamento precisa ser avaliado com cuidado.
Imagine que um lote com prazo distante utilize a mesma ferramenta de outro pedido urgente.
Agrupar os dois pode reduzir uma preparação, mas também pode ocupar o equipamento por tempo excessivo e atrasar outra necessidade.
O sistema PCP deve comparar a economia de preparação com o impacto sobre os prazos e sobre as operações seguintes.
Evite alterações constantes na programação
Uma nova solicitação urgente não deve provocar automaticamente a interrupção de todas as ordens.
Antes de alterar a sequência, avalie:
-
Qual pedido será antecipado?
-
Quais ordens serão afetadas?
-
Será necessária outra preparação?
-
Existe material disponível?
-
A operação seguinte conseguirá receber as peças?
-
O novo prazo é realmente viável?
Essas decisões devem considerar toda a programação de produção PCP, e não apenas a máquina que executará o primeiro trabalho.
Como evitar o acúmulo de peças entre corte, dobra e soldagem?
Para reduzir o acúmulo, é necessário controlar a quantidade de peças liberadas entre as operações e verificar se o setor seguinte possui condições para recebê-las. A produção deve avançar conforme a capacidade do fluxo, sem criar grandes volumes intermediários apenas para manter uma máquina ocupada.
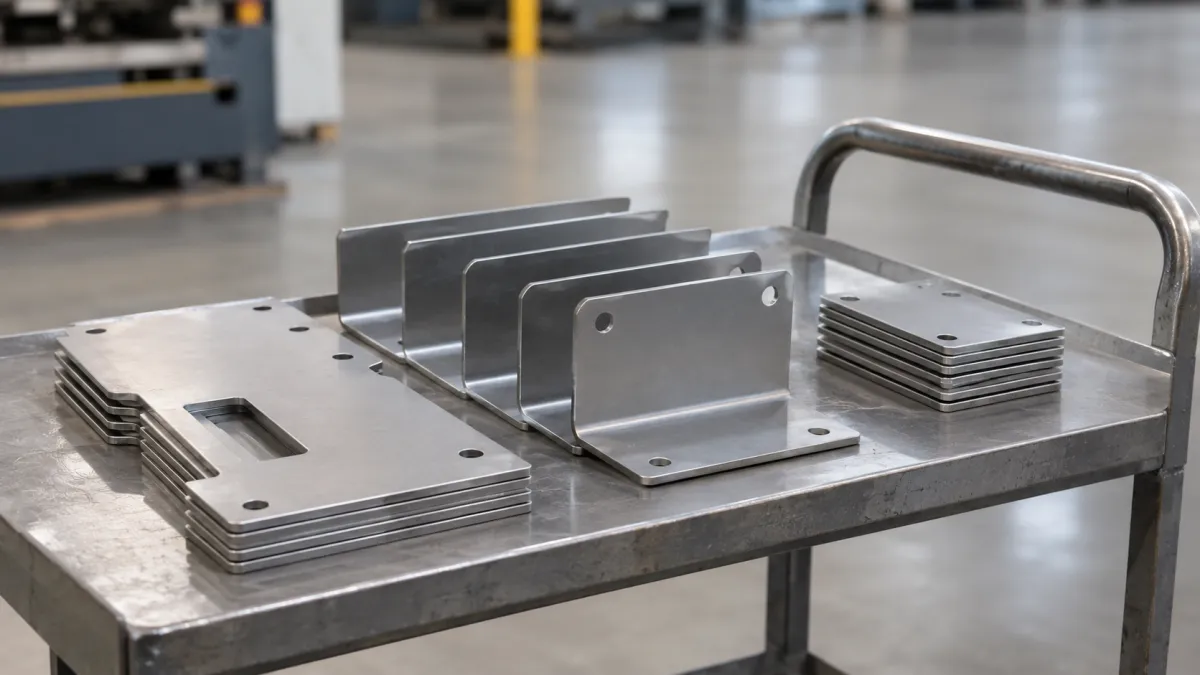
Esse problema é conhecido como excesso de estoque em processo.
Na metalúrgica, ele pode aparecer como chapas cortadas aguardando dobra, peças dobradas acumuladas em carrinhos ou componentes que ainda precisam ser soldados.
Utilize lotes de transferência quando o processo permitir
Imagine uma ordem de 100 suportes metálicos.
Em vez de aguardar o corte de todas as peças para começar a dobra, a empresa pode avaliar a possibilidade de transferir lotes menores, como 25 conjuntos por vez.
O fluxo poderia funcionar assim:
-
O corte conclui e libera os primeiros 25 conjuntos.
-
A dobra inicia o processamento desse primeiro lote.
-
O corte continua trabalhando nos conjuntos restantes.
-
Após a liberação pela dobra, a soldagem pode começar enquanto outras peças continuam nas etapas anteriores.
Essa organização permite sobrepor operações de recursos diferentes e pode reduzir o tempo total de atravessamento do pedido.
Entretanto, o tamanho do lote precisa respeitar as condições de transporte, identificação, segurança, inspeção, preparação e capacidade dos setores.
Nem todo produto permite uma transferência parcial.
Identifique os materiais em cada etapa
As peças precisam permanecer identificadas durante a movimentação.
Um controle adequado deve permitir consultar:
-
Número da ordem de produção.
-
Produto e revisão do desenho.
-
Quantidade do lote.
-
Operação concluída.
-
Próxima operação.
-
Situação da inspeção, quando aplicável.
-
Local onde as peças estão armazenadas.
Essa identificação reduz o risco de misturar componentes de diferentes pedidos.
Acompanhe as quantidades que realmente avançaram
Considere uma ordem de 100 conjuntos com o seguinte andamento:
-
60 conjuntos cortados.
-
40 conjuntos dobrados.
-
25 conjuntos soldados e aprovados.
Se não houver perdas nem retrabalhos, isso significa que:
-
40 conjuntos ainda precisam passar pelo corte.
-
20 conjuntos cortados aguardam a dobra.
-
15 conjuntos dobrados aguardam soldagem.
-
25 conjuntos concluíram as operações consideradas.
Essa visualização ajuda a descobrir onde estão as filas, em vez de considerar a ordem apenas como "em produção".
O acompanhamento por operação faz parte das principais etapas do planejamento e controle da produção.
Como controlar a execução das operações no sistema PCP?
O controle deve registrar o andamento real de cada ordem, incluindo início e término das operações, quantidades produzidas, perdas, paradas e pendências. Essas informações permitem comparar a programação com o resultado obtido e identificar rapidamente quais atividades precisam ser reavaliadas.
Não é suficiente saber que determinada máquina está trabalhando.
O responsável pelo PCP precisa entender quais pedidos estão sendo processados e quanto falta para sua conclusão.
Registre o início e o término de cada operação
Quando uma ordem começa no corte, essa informação deve ser registrada.
Ao terminar, o apontamento precisa indicar a quantidade efetivamente processada e as eventuais diferenças em relação ao planejado.
O mesmo procedimento deve acontecer na dobra e na soldagem.
Esses registros ajudam a identificar situações como:
-
Operações que demoraram mais do que o previsto.
-
Ordens que ficaram aguardando uma máquina.
-
Quantidades produzidas abaixo do esperado.
-
Paradas por manutenção ou falta de material.
-
Necessidade de retrabalho ou substituição de componentes.
Diferencie peças produzidas de peças aprovadas
Imagine que o setor de dobra registre 80 peças processadas.
Entretanto, durante uma inspeção prevista no processo, cinco peças são identificadas como não conformes.
Nesse caso, o sistema PCP não deve considerar automaticamente as 80 unidades como disponíveis para a soldagem.
É necessário distinguir as quantidades aprovadas daquelas que estão bloqueadas, aguardando avaliação ou retrabalho.
Essa diferença evita programar operações futuras com materiais que ainda não foram liberados.
Atualize a programação quando houver desvios importantes
Suponha que uma operação de dobra tenha duração prevista de quatro horas, mas esteja consumindo seis horas.
A diferença pode afetar a programação da soldagem e de outros pedidos que utilizam a mesma máquina.
O PCP deve identificar o motivo do desvio e verificar quais ordens serão afetadas.
A análise pode considerar falha na estimativa inicial, problemas de preparação, materiais fora da especificação, paradas ou outras ocorrências registradas.
Um sistema para controle de produção industrial deve ser avaliado também pela capacidade de reunir informações sobre essas diferenças entre o planejado e o realizado.
O que fazer quando a dobra ou a soldagem se torna um gargalo?
Quando uma operação começa a acumular ordens, o PCP deve identificar a causa da sobrecarga antes de aumentar a produção nas etapas anteriores. A solução pode envolver mudanças de sequência, redistribuição de trabalho, revisão de prazos ou correção de problemas que estejam reduzindo a capacidade.
Um gargalo nem sempre significa que a máquina está trabalhando devagar.
Às vezes, o problema está na quantidade de pedidos programados para o mesmo período.
Verifique a carga de trabalho acumulada
Considere uma dobradeira que possui 30 horas disponíveis durante determinado período.
Entretanto, as ordens programadas exigem 42 horas de utilização.
Existe uma sobrecarga de 12 horas.
Nessa situação, simplesmente solicitar que o corte produza mais peças não resolverá o problema.
A empresa precisa verificar quais pedidos dependem da dobradeira, quais possuem maior prioridade e quais alternativas são realmente viáveis.
Avalie os recursos disponíveis
Dependendo da estrutura da metalúrgica, algumas possibilidades são:
-
Reorganizar ordens que utilizam ferramentas compatíveis.
-
Transferir operações para outra máquina tecnicamente adequada.
-
Redistribuir atividades entre profissionais qualificados.
-
Avaliar a viabilidade de turnos adicionais.
-
Verificar a possibilidade de terceirização de uma operação.
-
Renegociar prazos quando a capacidade não permitir atender todas as demandas.
Cada alternativa possui consequências sobre custos, qualidade, logística e prazos.
Por isso, precisa ser avaliada antes de alterar o planejamento.
Não comprometa a segurança para recuperar atrasos
A pressão para entregar um pedido não justifica eliminar procedimentos de proteção, inspeções necessárias ou condições seguras de operação.
As máquinas utilizadas nos processos metalúrgicos devem observar os requisitos aplicáveis da NR-12, sobre segurança no trabalho em máquinas e equipamentos, além das demais normas e medidas pertinentes à atividade.
A programação precisa considerar os tempos necessários para executar o trabalho com segurança e qualidade.
Como evitar retrabalhos que atrasam as etapas de fabricação?
A prevenção começa com documentação técnica correta, materiais adequados, preparação das operações e verificações de qualidade nos pontos definidos para cada produto. Quando uma não conformidade é descoberta apenas na etapa final, o problema pode exigir o retorno de peças para operações anteriores.
Na metalúrgica, um defeito de corte pode prejudicar a dobra.
Uma dobra incorreta pode impedir a montagem.
Uma falha identificada após a soldagem pode exigir avaliação técnica, correção ou substituição dos componentes.
Estabeleça verificações entre operações
Dependendo das especificações do produto, os controles podem incluir:
No corte: conferir dimensões, quantidade e características exigidas pelo desenho.
Na dobra: verificar dimensões, ângulos e posicionamento conforme os critérios estabelecidos.
Na soldagem: seguir os procedimentos aplicáveis e realizar as inspeções exigidas para o produto ou projeto.
O objetivo é identificar problemas no momento adequado, sem permitir que peças não conformes avancem indevidamente.
Registre retrabalhos separadamente
Quando uma peça precisa retornar à dobra ou à soldagem, essa atividade deve aparecer no controle produtivo.
Sem esse registro, o tempo adicional fica escondido dentro da operação original.
Isso dificulta a identificação das causas e pode levar a empresa a utilizar tempos incorretos nas programações futuras.
O sistema PCP deve permitir, conforme os recursos e as configurações disponíveis, diferenciar produção normal, retrabalho, perdas e bloqueios de qualidade.
Também é importante avaliar o impacto da ocorrência sobre a capacidade, pois o retrabalho passa a disputar recursos com as demais ordens.
Quais indicadores ajudam a identificar atrasos no corte, na dobra e na soldagem?
Os indicadores mais úteis são aqueles que mostram se as ordens estão avançando conforme o planejado, quanto tempo permanecem aguardando entre operações e quais recursos apresentam maior sobrecarga. Não basta medir apenas a quantidade de peças produzidas por cada máquina.
Tempo de espera entre operações
Mede o intervalo entre a liberação de uma etapa e o início da próxima.
Se as peças passam dois dias aguardando a dobra, esse tempo precisa aparecer no acompanhamento, mesmo que o processamento dure apenas algumas horas.
Aderência à programação
Compara as atividades efetivamente concluídas no prazo programado com aquelas previstas para o período.
Uma forma de acompanhamento é:
Aderência (%) = (Operações concluídas no prazo programado ÷ Operações previstas para conclusão no período) × 100
É importante manter critérios consistentes e distinguir operações antecipadas, reprogramadas e atrasadas.
Tempo real versus tempo previsto
Permite verificar diferenças entre a duração planejada e a duração registrada.
Quando determinadas operações apresentam desvios frequentes, pode ser necessário revisar os tempos utilizados no planejamento.
Quantidade de peças em processo
Mostra quantos componentes ainda não concluíram todas as operações necessárias.
Esse indicador ajuda a identificar excesso de materiais aguardando processamento.
Taxa de aprovação na primeira passagem
Permite verificar quantas peças atendem aos critérios de qualidade sem necessidade de retrabalho.
Uma forma de cálculo é:
Aprovação na primeira passagem (%) = (Quantidade aprovada sem retrabalho ÷ Quantidade inspecionada) × 100
A interpretação deve considerar o plano de inspeção e a definição de unidade utilizada.
Cumprimento dos prazos de entrega
Compara os pedidos entregues no prazo com o total de pedidos entregues no período.
Esse indicador conecta o desempenho da fabricação ao compromisso assumido com o cliente.
A análise conjunta desses dados oferece uma visão mais útil do que acompanhar máquinas isoladamente.
Como implementar uma rotina de PCP para corte, dobra e soldagem?
A implantação pode começar com uma família de produtos representativa, utilizando roteiros corretos, tempos medidos, capacidade dos recursos e registros de produção. Depois de validar o funcionamento, a empresa pode ampliar o controle para outras peças e operações.
Mapeie o processo atual
Identifique como os pedidos percorrem a fábrica.
Registre a sequência de operações, os recursos utilizados e os principais pontos de espera.
Observe especialmente onde existem peças acumuladas e mudanças frequentes de prioridade.
Revise os cadastros de produtos e operações
Confira materiais, desenhos, revisões, ferramentas, tempos e recursos.
Um roteiro incorreto compromete a programação, mesmo quando os apontamentos são realizados corretamente.
Defina a programação por recurso
Organize as ordens conforme a disponibilidade das máquinas, dos postos de trabalho e dos profissionais necessários.
Evite programar atividades simultâneas em recursos que não possuem capacidade para executá-las.
Estabeleça critérios para liberar as ordens
Antes de iniciar a fabricação, confirme se existem:
-
Materiais disponíveis e corretamente identificados.
-
Documentação técnica válida.
-
Equipamentos e ferramentas adequados.
-
Capacidade reservada na programação.
-
Condições necessárias para executar a operação.
-
Liberação de qualidade da etapa anterior, quando exigida.
Ordens com pendências devem permanecer identificadas e ser reavaliadas.
Acompanhe diariamente o andamento da produção
Uma rotina simples pode incluir:
No início da jornada: verificar ordens prioritárias, recursos disponíveis e pendências.
Durante a execução: registrar avanços, paradas, perdas e situações que possam afetar os prazos.
No encerramento: comparar o realizado com o planejado e preparar os ajustes necessários para o período seguinte.
Avalie a necessidade de utilizar um software
Quando a empresa trabalha com muitas ordens simultâneas, diferentes roteiros e recursos compartilhados, o controle manual pode se tornar difícil de manter.
Nesses casos, vale analisar como escolher um software de controle de produção que permita organizar as informações necessárias.
Antes da contratação, verifique se a solução atende ao processo real da metalúrgica.
Entre os pontos relevantes estão o cadastro de estruturas e operações, o acompanhamento de ordens, os apontamentos por etapa, a consulta de materiais e os relatórios de produção.
Também é importante avaliar como a ferramenta trata alterações de programação, perdas, retrabalhos e disponibilidade dos recursos.
Essas funcionalidades devem ser confirmadas na solução escolhida, pois nem todo sistema oferece o mesmo nível de detalhamento.
Conclusão
Evitar atrasos nas etapas de corte, dobra e soldagem depende de uma programação que considere toda a fabricação.
Não adianta aumentar a velocidade do corte quando a dobra não consegue receber as peças. Da mesma forma, manter a soldagem ocupada não garante que os pedidos serão entregues no prazo se faltarem componentes ou existirem pendências de qualidade.
Um sistema PCP bem estruturado ajuda a identificar essas condições antes que se transformem em problemas maiores.
O caminho é definir roteiros corretos, calcular a capacidade disponível, organizar prioridades, registrar a execução e revisar a programação sempre que ocorrerem desvios relevantes.
Com esses cuidados, a metalúrgica passa a tomar decisões baseadas no andamento real das ordens, reduzindo improvisações e melhorando a previsibilidade dos prazos. Os resultados dependem da qualidade dos processos, da confiabilidade dos dados e da disciplina de acompanhamento.
Para aprofundar a organização das atividades industriais, também é importante compreender como o planejamento e controle da produção conecta materiais, recursos e execução.
Leia também
- Sistema de Controle de Produção: Como Integrar Estoque, PCP e Fabricação?
- Sistemas Integrados de Gestão ERP para Indústria: Controle de Produção, Estoque e Processos
- Qual a diferença entre planejamento, programação e controle da produção
- Programação, Planejamento e Controle da Produção: Como Equilibrar Demanda e Capacidade
- Sistema para Controle de Produção Industrial: Reduza Custos e Aumente a Produtividade
- Controle de Produção PCP: Como Evitar que Peças Fiquem Paradas Entre as Etapas de Fabricação?
- Fluxograma PCP na Prática: Como Planejar e Controlar a Produção
- Programação de Produção PCP: A Ferramenta Estratégica Para Reduzir Custos e Melhorar a Produtividade
Perguntas frequentes
O que é um sistema PCP para metalúrgicas?
Como organizar corte, dobra e soldagem na metalúrgica?
Como evitar atrasos na dobra de chapas?
Como identificar gargalos na produção metalúrgica?
Como controlar diferentes ordens de produção ao mesmo tempo?
Como evitar retrabalhos nas etapas de corte, dobra e soldagem?
Um sistema PCP ajuda a reduzir atrasos nas entregas?
Você também pode se interessar