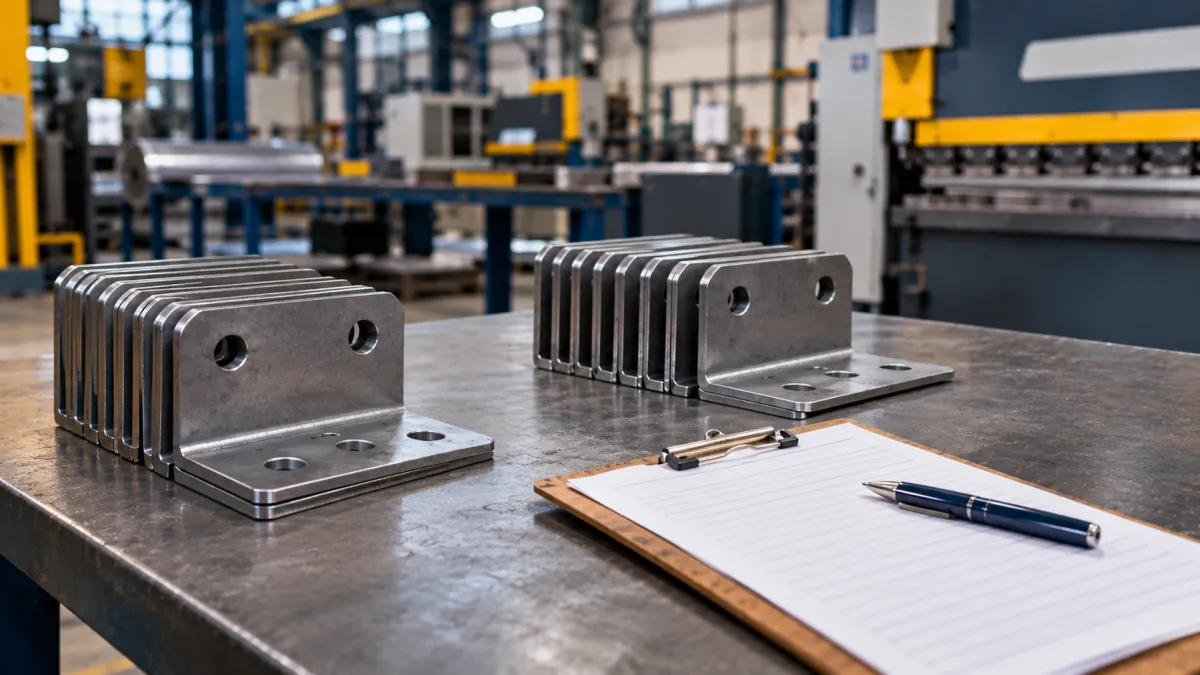
Quando uma metalúrgica fabrica peças semelhantes para diferentes pedidos, a falta de identificação e separação pode causar confusão entre materiais, retrabalhos e problemas na entrega. Para evitar essa situação, o Planejamento de Controle da Produção deve organizar as ordens de fabricação, identificar as peças desde o início e acompanhar sua movimentação entre os setores. Cada conjunto precisa manter uma referência clara ao pedido correspondente, inclusive durante etapas como corte, dobra, soldagem e usinagem. Além disso, conferências de quantidades, medidas e registros ajudam a identificar divergências antes que os materiais avancem. Neste artigo, você entenderá como organizar diferentes pedidos, estabelecer procedimentos de identificação, manter a rastreabilidade e estruturar uma rotina de controle adequada à realidade da indústria.
O que você precisa saber para evitar a mistura de peças?
-
Cada pedido deve possuir uma identificação que permita reconhecer suas peças durante a fabricação.
-
As ordens de produção ajudam a organizar quantidades, operações e destinos dos materiais.
-
A separação física das peças precisa acompanhar os registros utilizados pela indústria.
-
A rastreabilidade permite consultar a origem e o histórico dos conjuntos produzidos.
-
Conferências entre etapas ajudam a identificar divergências antes da expedição.
-
Os resultados dependem da qualidade dos processos, da atualização dos dados e da execução das conferências.
Por Que Peças de Diferentes Pedidos Acabam Misturadas Durante a Produção?
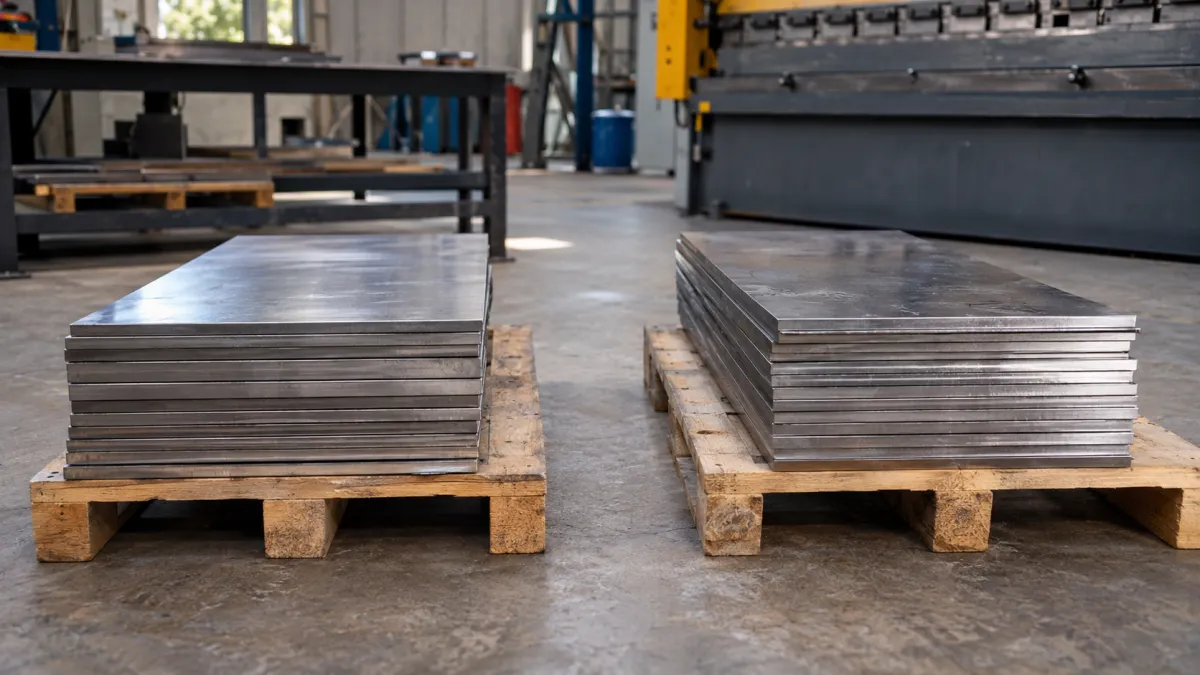
Em uma metalúrgica, é comum que diferentes pedidos utilizem matérias-primas semelhantes e passem pelas mesmas máquinas. Chapas de aço, suportes metálicos, perfis cortados e componentes usinados podem apresentar características parecidas, mesmo quando possuem medidas ou destinos diferentes.
O problema começa quando essas peças deixam de ser identificadas ou são movimentadas sem uma referência ao pedido correspondente.
Imagine uma empresa que recebeu encomendas de dois clientes. Ambos solicitaram suportes metálicos produzidos com a mesma espessura de chapa, mas com pequenas diferenças nas dimensões.
Durante o corte, os materiais são separados corretamente. Entretanto, quando chegam à dobra, ficam sobre a mesma bancada, sem etiquetas ou identificação dos pedidos.
Nesse momento, o operador precisa verificar novamente as medidas para descobrir a origem de cada peça.
Essa situação pode comprometer a sequência de fabricação e aumentar a necessidade de conferências.
Quais situações favorecem a mistura de peças?
Entre os problemas que podem ocorrer na rotina industrial estão:
-
Peças cortadas que permanecem sem identificação após sair da máquina.
-
Materiais de diferentes pedidos colocados no mesmo recipiente.
-
Carrinhos utilizados para transportar conjuntos sem indicação de origem.
-
Ordens de produção que não acompanham a movimentação dos materiais.
-
Mudanças na sequência de fabricação sem atualização dos registros.
-
Peças parcialmente fabricadas que retornam à produção sem identificação.
-
Componentes semelhantes armazenados próximos uns dos outros.
-
Falta de conferência antes de iniciar uma nova operação.
Essas situações mostram que a organização não depende apenas de separar os pedidos no início. É necessário preservar essa separação durante todo o processo.
O Planejamento de Controle da Produção ajuda a definir como os materiais serão identificados, movimentados e acompanhados, reduzindo a dependência de informações transmitidas somente de maneira verbal.
Quais problemas a mistura de peças pode causar?
Quando uma peça é encaminhada ao pedido errado, as consequências dependem da etapa em que o problema é identificado.
Se a divergência aparece antes da próxima operação, pode ser suficiente realizar uma nova conferência e reorganizar os materiais.
Por outro lado, quando o erro é percebido depois da fabricação, a empresa pode precisar verificar novamente as medidas, refazer operações ou produzir componentes adicionais.
Também existe o risco de comprometer a separação dos pedidos na expedição.
Por isso, a identificação das peças precisa fazer parte do processo produtivo, e não ser realizada apenas quando surge uma dúvida.
Como o Planejamento de Controle da Produção Ajuda a Evitar a Mistura de Peças?
O Planejamento de Controle da Produção organiza o que será fabricado, quais recursos serão utilizados, em que sequência as operações acontecerão e como o andamento dos pedidos será acompanhado.
Na metalurgia, essa organização é importante porque diferentes produtos podem compartilhar equipamentos, materiais e etapas de fabricação.
Uma máquina de corte, por exemplo, pode atender vários pedidos durante o mesmo turno. Entretanto, cada conjunto precisa continuar vinculado à sua ordem de produção.
O planejamento estabelece essa organização antes da execução, enquanto o controle verifica se o processo está acontecendo conforme o previsto.
Como planejar a fabricação de pedidos diferentes?
O primeiro passo é analisar as informações de cada pedido.
A empresa precisa conhecer quais produtos serão fabricados, as quantidades solicitadas, os materiais necessários e as operações previstas.
Em seguida, deve verificar quais pedidos podem utilizar os mesmos equipamentos e como organizar a sequência sem perder a identificação dos materiais.
Considere uma metalúrgica com três encomendas:
-
Pedido A: 80 suportes metálicos com duas dobras.
-
Pedido B: 120 suportes semelhantes, mas com dimensões diferentes.
-
Pedido C: 60 peças que precisam passar pelo corte e pela soldagem.
Os pedidos A e B podem utilizar a mesma dobradeira. Entretanto, isso não significa que seus materiais devam permanecer juntos durante a movimentação.
O PCP pode organizar a sequência das operações e estabelecer que cada conjunto seja identificado e conferido antes da liberação para a etapa seguinte.
Dessa maneira, o planejamento não considera apenas a disponibilidade das máquinas, mas também a necessidade de manter os materiais organizados.
Qual a diferença entre planejar e controlar a produção?
Planejar significa definir antecipadamente como a fabricação será executada.
Controlar significa acompanhar o processo, registrar o que foi realizado e verificar possíveis diferenças em relação ao planejamento.
Na prática, o planejamento determina que uma ordem deverá produzir determinada quantidade de peças. O controle acompanha quantas foram fabricadas, quantas estão em processamento e se existem divergências.
Segundo o Sebrae, em seu material sobre Planejamento e Controle de Produção, atividades como programação, sequenciamento, análise dos estoques em processo e sistematização da coleta de dados integram a organização produtiva.
Esses princípios podem ser aplicados em metalúrgicas que trabalham com diferentes pedidos simultaneamente.
Como organizar os pedidos antes de iniciar a fabricação?
Uma sequência prática pode seguir estas etapas:
-
Conferir as informações recebidas sobre cada pedido.
-
Identificar os produtos e suas características técnicas.
-
Definir as quantidades que precisam ser fabricadas.
-
Organizar as ordens de produção.
-
Verificar a disponibilidade dos materiais necessários.
-
Definir a sequência de passagem pelas máquinas.
-
Preparar a identificação dos conjuntos.
-
Estabelecer os pontos de conferência durante a fabricação.
Essa preparação facilita o acompanhamento dos pedidos e reduz situações em que os operadores precisam descobrir a origem das peças apenas observando suas características.
Identificação de Peças na Produção: Quais Informações Devem Acompanhar Cada Pedido?
A identificação de peças na produção permite reconhecer a qual pedido determinado material pertence.
Sem esse cuidado, dois conjuntos semelhantes podem se tornar difíceis de distinguir, principalmente depois de operações que modificam o formato original das peças.
O Planejamento de Controle da Produção deve estabelecer quais informações precisam acompanhar os materiais e como elas serão apresentadas durante a fabricação.
A identificação pode ser feita diretamente na peça, quando tecnicamente adequado, ou no recipiente utilizado para armazenar e transportar o conjunto.
Quais informações devem constar na identificação?
As informações variam conforme o produto e a necessidade de acompanhamento, mas alguns dados são especialmente úteis:
-
Número da ordem de produção.
-
Número ou referência do pedido.
-
Código ou descrição da peça.
-
Quantidade existente no conjunto.
-
Material utilizado.
-
Medidas ou características relevantes.
-
Operação atual ou próxima etapa.
-
Referência do lote, quando aplicável.
Não é necessário colocar todas essas informações em uma etiqueta pequena. O importante é que exista uma identificação suficiente para localizar os dados completos nos registros da produção.
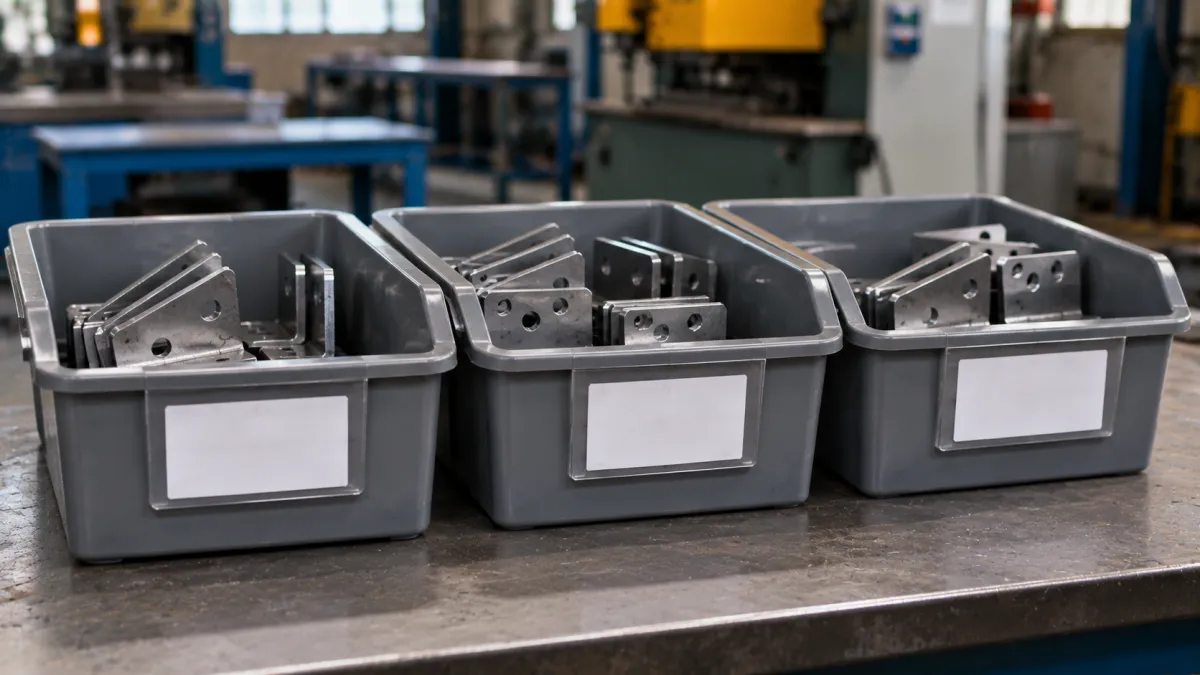
Por exemplo, uma caixa pode apresentar o código do produto, o número da ordem e a quantidade de peças.
Com essas informações, o operador consegue verificar a origem do conjunto antes de iniciar uma operação.
Como identificar peças sem prejudicar a fabricação?
A escolha do método precisa considerar o ambiente e as características dos materiais.
Etiquetas comuns podem não resistir ao calor, à umidade, aos óleos ou aos resíduos presentes em determinados processos.
Também existem situações em que marcar diretamente uma peça pode comprometer seu acabamento ou contrariar uma especificação técnica.
Por isso, a indústria pode utilizar alternativas como:
-
Etiquetas nos recipientes de armazenamento.
-
Cartões de identificação presos aos carrinhos.
-
Plaquetas resistentes em suportes de transporte.
-
Separadores físicos identificados.
-
Códigos de barras vinculados aos registros da produção.
-
QR Codes utilizados para consultar informações, quando houver infraestrutura adequada.
O método precisa permitir que a identificação continue disponível até a próxima conferência.
E quando as peças são pequenas ou produzidas em grandes quantidades?
Nem sempre é viável identificar individualmente cada componente.
Uma metalúrgica que fabrica centenas de arruelas, buchas ou pequenos suportes pode optar por acompanhar conjuntos ou lotes, desde que esse procedimento seja compatível com os requisitos do produto e do cliente.
Nesse caso, as peças permanecem em recipientes identificados.
Se o conjunto precisar ser dividido, cada novo recipiente deve conservar a referência de origem e a quantidade correspondente.
Essa prática evita que a separação física provoque perda de informações.
A identificação por lote, entretanto, não substitui a rastreabilidade individual quando ela for necessária.
Controle de Ordens de Produção: Como Separar a Fabricação de Cada Pedido?
O controle de ordens de produção permite organizar as atividades relacionadas à fabricação e acompanhar os materiais vinculados a cada trabalho.
Uma ordem de produção reúne informações sobre o que precisa ser fabricado e oferece uma referência para registrar o andamento das operações.
Quando existem diferentes pedidos simultâneos, esse controle ajuda a evitar que peças semelhantes sejam consideradas parte de um único conjunto.
Como funciona uma ordem de produção?
Considere uma metalúrgica que precisa fabricar 200 suportes metálicos para dois clientes.
O primeiro solicitou 80 unidades, enquanto o segundo pediu 120.
Embora as peças tenham aparência semelhante, as dimensões e os destinos são diferentes.
A empresa pode organizar uma ordem para cada fabricação, vinculando as quantidades e as especificações correspondentes.
Assim, cada conjunto possui uma referência própria durante o processo.
O Planejamento de Controle da Produção utiliza essas informações para programar as operações e acompanhar o que já foi fabricado.
Como trabalhar com diferentes ordens na mesma máquina?
É possível utilizar o mesmo equipamento para várias ordens de produção.
O cuidado principal está em manter uma identificação clara dos materiais antes, durante e depois de cada operação.
Por exemplo, uma máquina de corte pode executar a seguinte programação:
-
Primeiro, cortar 80 peças da ordem A.
-
Conferir a quantidade e identificar o conjunto produzido.
-
Encaminhar as peças ao local definido.
-
Preparar a máquina para a próxima ordem.
-
Cortar 120 peças da ordem B.
-
Registrar e identificar o segundo conjunto.
A sequência pode variar conforme as necessidades da indústria, mas a separação dos registros e dos materiais precisa ser preservada.
Quando diferentes ordens são processadas simultaneamente, o procedimento deve prever meios de distinguir os conjuntos de maneira confiável.
Como controlar peças parcialmente fabricadas?
Uma ordem nem sempre é finalizada de uma única vez.
Imagine que a empresa precisa produzir 150 componentes, mas conseguiu cortar apenas 90 antes de interromper a operação.
Nesse caso, é importante registrar a quantidade executada e manter as peças identificadas.
O controle pode apresentar:
-
Quantidade planejada: 150 peças.
-
Quantidade cortada: 90 peças.
-
Quantidade restante: 60 peças.
-
Situação da operação: parcialmente executada.
As 90 peças já cortadas devem permanecer vinculadas à ordem correspondente.
Quando a fabricação for retomada, os registros ajudam a identificar o que ainda falta produzir.
Isso evita que componentes de outra ordem sejam utilizados para completar uma quantidade sem a devida conferência.
Como Organizar as Peças Entre Corte, Dobra, Soldagem e Usinagem?
A movimentação entre setores é um dos momentos que exigem maior atenção na organização dos pedidos.
Uma peça pode começar sua fabricação no corte, seguir para dobra, passar pela soldagem e terminar em uma operação de acabamento.
Durante esse percurso, os materiais podem mudar de recipiente, ficar temporariamente armazenados ou ser divididos em conjuntos menores.
Por isso, o Planejamento de Controle da Produção precisa considerar não apenas a sequência das operações, mas também a maneira como os materiais serão movimentados.
Organização das peças no setor de corte
No corte, diferentes pedidos podem utilizar chapas do mesmo material e espessura.
Quando as peças apresentam formatos semelhantes, a separação deve acontecer assim que os conjuntos forem produzidos.
Uma orientação prática é definir previamente onde cada ordem será colocada.
As peças cortadas podem ser acomodadas em caixas, pallets ou suportes identificados, conforme suas características.
Antes da liberação para o próximo setor, deve ser realizada uma conferência das quantidades.
Cuidados durante a dobra de peças metálicas
Na dobra, pequenas diferenças nas medidas ou na posição das operações podem alterar o produto final.
Por isso, o operador precisa conferir se o conjunto recebido corresponde à ordem programada.
Também deve verificar se as informações técnicas utilizadas são as corretas para aquele pedido.
Após a operação, as peças precisam continuar identificadas.
Se o material for transferido para outro recipiente, a identificação deve acompanhar a transferência.
Como evitar misturas durante a soldagem?
A soldagem pode envolver a união de diversos componentes.
Quando a fabricação utiliza peças semelhantes para montar produtos diferentes, o cuidado deve começar na separação dos materiais necessários.
Cada conjunto de montagem pode ser preparado conforme a ordem correspondente.
Antes de iniciar a soldagem, é importante verificar se os componentes pertencem à mesma fabricação e atendem às especificações previstas.
Materiais que aguardam inspeção, correção ou complementação também devem permanecer identificados.
Organização de peças durante a usinagem
Na usinagem, diferentes pedidos podem utilizar peças visualmente parecidas, mas com tolerâncias, furos ou acabamentos distintos.
O operador precisa consultar a ordem de produção e a documentação técnica aplicável antes de executar o processo.
Também é importante separar os conjuntos concluídos daqueles que ainda precisam de operações.
Peças que aguardam uma segunda usinagem não devem ser confundidas com componentes finalizados.
Como organizar o transporte interno?
O transporte pode ser realizado por carrinhos, pallets, caixas ou outros meios adequados à operação.
Independentemente do método, cada movimentação deve preservar a identificação da origem e do destino.
Uma rotina simples pode envolver três verificações:
-
Conferir a identificação antes de retirar o material do setor.
-
Verificar a quantidade transferida.
-
Confirmar o recebimento no setor seguinte.
Esses cuidados ajudam a manter a continuidade das informações durante a fabricação.
Rastreabilidade de Peças Industriais: Como Saber a Qual Pedido Cada Peça Pertence?
A rastreabilidade de peças industriais permite consultar informações sobre a origem e o percurso de determinados materiais durante a fabricação.
Enquanto a identificação mostra a qual pedido uma peça ou conjunto pertence, a rastreabilidade procura preservar o histórico necessário para acompanhar sua trajetória.
Esses conceitos estão relacionados, mas não são exatamente iguais.
Uma etiqueta pode indicar o número de uma ordem de produção. Entretanto, para conhecer as operações realizadas, é necessário que existam registros associados a essa identificação.
O Planejamento de Controle da Produção pode utilizar esses registros para acompanhar a execução das atividades e investigar divergências.
Quais informações ajudam a manter a rastreabilidade?
Dependendo das exigências do produto e do processo, podem ser registrados:
-
Número da ordem de produção.
-
Identificação do produto ou componente.
-
Lote da matéria-prima, quando necessário.
-
Operações realizadas.
-
Quantidades processadas.
-
Datas de execução.
-
Equipamentos utilizados.
-
Resultados de inspeções.
-
Registros de não conformidades.
-
Destino dos materiais.
Não significa que todas essas informações sejam obrigatórias para qualquer metalúrgica.
A necessidade de rastreabilidade depende das características da produção, dos requisitos técnicos e das exigências aplicáveis a cada atividade.
Como funciona a rastreabilidade na prática?
Imagine que uma metalúrgica produziu 300 componentes divididos em três conjuntos.
Cada conjunto recebeu uma identificação própria e passou por operações de corte e usinagem.
Durante a inspeção final, foi encontrada uma divergência dimensional em algumas peças.
Com os registros disponíveis, o responsável consegue consultar quais conjuntos passaram por determinada operação e quais informações estão associadas à fabricação.
Isso permite direcionar a verificação aos materiais potencialmente envolvidos.
Entretanto, se as peças foram misturadas e perderam suas referências, a análise pode se tornar mais difícil.
Por esse motivo, a rastreabilidade depende tanto dos registros quanto da preservação da identificação física.
Rastreabilidade por pedido, lote ou peça individual
A indústria pode organizar a rastreabilidade de diferentes maneiras.
Por pedido: acompanha os materiais vinculados a uma encomenda ou ordem de produção.
Por lote: identifica conjuntos de peças associados a uma referência comum.
Por peça individual: permite distinguir componentes específicos por meio de uma identificação própria.
A escolha depende do nível de controle necessário.
Uma produção de peças simples e padronizadas pode trabalhar com conjuntos identificados, enquanto componentes com exigências específicas podem precisar de um acompanhamento mais detalhado.
O importante é definir previamente qual informação precisa ser recuperada e garantir que o procedimento permita essa consulta.
Quais Conferências Fazer Para Evitar a Mistura de Peças Entre Pedidos?
A identificação dos materiais é importante, mas precisa ser acompanhada de conferências durante a fabricação.
Uma etiqueta não impede, sozinha, que uma peça seja colocada no recipiente errado.
Por isso, o Planejamento de Controle da Produção deve estabelecer pontos em que as informações serão verificadas antes de o material avançar.
Essas conferências podem ser adaptadas à quantidade de pedidos, ao número de operações e às características dos produtos fabricados.
Tabela: Pontos de Conferência Para Evitar a Mistura de Peças na Produção
| Etapa da produção | O que conferir | Como evitar a mistura |
|---|---|---|
| Liberação da ordem | Pedido, produto e quantidade | Identificar os materiais antes da fabricação |
| Separação de matéria-prima | Tipo de material e destino | Manter os conjuntos separados |
| Corte | Ordem e quantidade cortada | Identificar as peças após a operação |
| Dobra | Medidas e ordem correspondente | Conferir o conjunto antes de iniciar |
| Soldagem | Componentes utilizados | Separar peças por conjunto ou ordem |
| Movimentação interna | Origem, destino e quantidade | Preservar a identificação no transporte |
| Inspeção final | Peças, medidas e pedido | Conferir antes da liberação |
| Expedição | Pedido e quantidade liberada | Separar os volumes por destino |
A tabela apresenta uma sugestão de organização operacional, que deve ser adaptada às necessidades da empresa.
O Sebrae, em suas orientações sobre Planejamento e Controle de Produção, aborda a importância da programação, do sequenciamento, da organização dos fluxos produtivos e da sistematização da coleta de dados.
Na metalurgia, esses princípios podem orientar a criação de conferências durante as operações.
Como realizar uma conferência antes de movimentar as peças?
Antes de transferir um conjunto, o responsável pode verificar três informações essenciais.
A primeira é a identificação da ordem de produção.
A segunda é a quantidade de peças presentes no recipiente.
A terceira é o destino previsto para o material.
Quando existir alguma diferença, o conjunto deve ser verificado antes de continuar.
Essa conferência é especialmente importante quando diferentes pedidos utilizam os mesmos equipamentos.
Como conferir peças com medidas semelhantes?
Quando os componentes possuem características parecidas, a identificação visual pode não ser suficiente.
Nesse caso, a empresa deve utilizar os desenhos técnicos e os critérios de inspeção definidos para o produto.
Podem ser verificadas medidas, posições de furos, espessuras e outras características relevantes.
O objetivo não é medir novamente todas as peças em qualquer situação, mas aplicar as verificações necessárias conforme os requisitos de qualidade e os riscos do processo.
Por que conferir as peças antes da expedição?
A expedição representa uma das últimas oportunidades de identificar divergências antes do envio.
Nesse momento, a empresa precisa confirmar se os volumes separados correspondem aos pedidos que serão entregues.
A conferência pode considerar a identificação dos conjuntos, as quantidades liberadas e os registros de inspeção aplicáveis.
Se houver dúvida sobre a origem de algum componente, ele deve ser separado para verificação.
Essa prática evita utilizar a expedição apenas como uma etapa de embalagem, sem conferir a correspondência dos materiais.
O Que Fazer Quando Peças de Diferentes Pedidos Já Foram Misturadas?
Mesmo com processos organizados, podem acontecer situações em que conjuntos de diferentes ordens são colocados no mesmo recipiente ou perdem sua identificação.
Quando isso acontece, a prioridade é evitar que a dúvida se espalhe para outras etapas da fabricação.
O Planejamento de Controle da Produção deve prever como essas ocorrências serão tratadas e quais registros serão utilizados para investigar a origem dos materiais.
Primeiro passo: separar os materiais envolvidos
Se a empresa identifica que peças de diferentes pedidos foram misturadas, o conjunto deve ser mantido separado até que sua origem seja confirmada.
A movimentação ou utilização desses materiais não deve continuar como se a identificação estivesse correta.
É importante evitar que outras peças sejam adicionadas ao recipiente durante a verificação.
Segundo passo: consultar as ordens de produção
O responsável pode analisar as ordens envolvidas e conferir:
-
Quais produtos estavam sendo fabricados.
-
As quantidades previstas.
-
As quantidades já registradas.
-
As operações realizadas.
-
As medidas e características técnicas.
-
Os materiais utilizados.
Essas informações ajudam a compreender quais peças poderiam estar presentes no conjunto.
Terceiro passo: realizar a conferência física
Depois de consultar os registros, é necessário comparar as peças com as especificações técnicas correspondentes.
Imagine que duas ordens utilizam suportes metálicos semelhantes, mas uma delas prevê um comprimento maior.
A conferência dimensional pode ajudar a separar os componentes, desde que essa característica seja suficiente para diferenciá-los com segurança.
Quando não for possível confirmar a origem, o material não deve ser atribuído a determinado pedido por suposição.
A decisão sobre reaproveitamento, inspeção adicional ou outra destinação deve seguir os procedimentos de qualidade aplicáveis.
Quarto passo: registrar a ocorrência
Depois da verificação, é importante registrar o que aconteceu.
O registro pode apresentar:
-
Ordens de produção envolvidas.
-
Materiais encontrados.
-
Local onde ocorreu a mistura.
-
Divergência identificada.
-
Verificações realizadas.
-
Destinação dos materiais.
-
Medidas definidas para evitar a repetição.
Essas informações ajudam a identificar falhas no processo.
Quinto passo: corrigir a causa do problema
Se os materiais foram misturados porque os recipientes não possuíam identificação, a empresa precisa revisar essa etapa.
Caso a mistura tenha ocorrido durante o transporte, pode ser necessário melhorar o procedimento de movimentação.
Se o problema surgiu porque a sequência de produção foi alterada sem atualização dos registros, o processo de comunicação das mudanças merece atenção.
A correção precisa considerar a causa identificada, e não apenas reorganizar as peças que foram misturadas.
Como Um Sistema de Gestão da Produção Pode Ajudar a Organizar Diferentes Pedidos?
Quando uma metalúrgica possui várias ordens em andamento, consultar informações em registros dispersos pode dificultar o acompanhamento.
Uma mudança na quantidade de determinado pedido, por exemplo, precisa ser conhecida por quem organiza a fabricação e por quem executa as operações.
O Planejamento de Controle da Produção pode ser apoiado por um sistema de gestão que centralize informações sobre produtos, pedidos, ordens e andamento das atividades.
Entretanto, a utilização de um sistema não substitui a necessidade de identificar fisicamente os materiais e manter os registros atualizados.
Organização das informações dos pedidos
Um sistema de gestão da produção pode ajudar a reunir informações necessárias para orientar a fabricação.
Dependendo das funcionalidades disponíveis, é possível trabalhar com cadastros de produtos, ordens de produção, quantidades e registros das etapas executadas.
Isso facilita a consulta de informações relacionadas a diferentes pedidos.
Uma metalúrgica que fabrica peças sob encomenda, por exemplo, precisa distinguir quais produtos pertencem a cada ordem.
Ao consultar os registros, o responsável pode verificar as informações disponíveis antes de liberar determinada operação.
Acompanhamento das quantidades produzidas
Outro ponto importante é acompanhar a diferença entre o que foi planejado e o que já foi executado.
Imagine uma ordem com previsão de 200 componentes.
Se 120 peças já foram fabricadas, essa informação precisa estar registrada de maneira correta.
Caso a produção seja interrompida, o responsável deve conseguir identificar a quantidade restante e a situação dos materiais que já passaram pelas operações.
O controle também ajuda a evitar que uma ordem seja considerada concluída apenas porque existe uma quantidade de peças semelhante no setor.
A conclusão precisa corresponder aos registros e às verificações previstas.
Como o sistema pode apoiar a identificação das peças?
O sistema pode servir como referência para consultar informações associadas às ordens de produção.
Entretanto, a identificação utilizada na fábrica precisa permitir que o operador encontre o registro correto.
Uma etiqueta com o número da ordem, por exemplo, pode funcionar como ligação entre o conjunto físico e as informações registradas.
Isso não significa que qualquer sistema realize automaticamente a leitura de etiquetas ou a rastreabilidade individual.
Essas possibilidades dependem das funcionalidades existentes e da configuração adotada pela empresa.
Como o MetalúrgicaPro pode fazer parte dessa organização?
Para empresas que precisam estruturar o planejamento e acompanhar diferentes pedidos, é importante avaliar um sistema voltado às necessidades da produção metalúrgica.
O MetalúrgicaPro é uma alternativa a ser considerada por indústrias que procuram organizar informações relacionadas à fabricação e à gestão das atividades produtivas.
Antes da implantação, vale verificar como os recursos disponíveis atendem ao fluxo de ordens de produção, ao registro das quantidades e às necessidades específicas de acompanhamento.
A escolha deve considerar como os processos acontecem dentro da empresa e quais informações precisam ser controladas.
Sua Metalúrgica Consegue Identificar Cada Peça Durante a Fabricação?
Se diferentes pedidos passam pelas mesmas máquinas, manter informações organizadas pode facilitar o acompanhamento das ordens de produção e a identificação de divergências.
Conheça o MetalúrgicaPro e veja como os recursos do sistema podem se adequar à organização da sua produção.
Como Criar Uma Rotina Para Evitar Mistura de Peças na Metalúrgica?
Evitar a mistura de peças exige um procedimento que possa ser aplicado diariamente, inclusive quando a fábrica está executando vários pedidos ao mesmo tempo.
O Planejamento de Controle da Produção deve transformar as informações das ordens em orientações práticas para a identificação, a movimentação e a conferência dos materiais.
Uma maneira de estruturar essa rotina é seguir a sequência: preparação inicial, registro, conferência, integração das informações, acompanhamento e análise.
Cada etapa possui uma finalidade específica.
Etapa 1: Preparar os pedidos antes da fabricação
A rotina começa com a conferência das informações necessárias para executar cada trabalho.
O responsável deve verificar os produtos solicitados, as quantidades, os materiais e as operações previstas.
Também é importante identificar quais pedidos possuem peças semelhantes ou compartilham os mesmos equipamentos.
Essa análise ajuda a definir onde será necessária uma separação mais cuidadosa.
Por exemplo, se três ordens utilizam chapas da mesma espessura, mas com diferentes dimensões, a identificação precisa permitir distinguir esses conjuntos desde o corte.
A preparação inicial deve considerar a maneira como os materiais serão armazenados e movimentados.
Etapa 2: Registrar e identificar os materiais
Depois de organizar os pedidos, a empresa precisa estabelecer uma referência para cada conjunto.
Essa identificação deve estar relacionada aos registros da produção.
Uma ordem pode ter seu número indicado na etiqueta de uma caixa ou em um cartão preso ao carrinho.
Quando as peças forem divididas em recipientes menores, cada conjunto resultante precisa manter a identificação correspondente.
Também é necessário registrar as quantidades envolvidas na divisão.
Dessa forma, a empresa consegue preservar a relação entre o material físico e a ordem de fabricação.
Etapa 3: Conferir antes de iniciar as operações
Antes de executar uma operação, o responsável deve verificar se os materiais recebidos correspondem à ordem prevista.
Essa conferência pode considerar:
-
Identificação da ordem.
-
Produto ou componente.
-
Quantidade recebida.
-
Características técnicas relevantes.
-
Operação que será realizada.
Quando existir alguma divergência, é importante esclarecer a situação antes de continuar.
A conferência evita que o operador dependa somente da aparência das peças para decidir qual operação executar.
Etapa 4: Integrar as informações entre os setores
Os registros precisam acompanhar a movimentação das peças.
Se um conjunto saiu do corte e foi encaminhado para dobra, a identificação e as informações relacionadas à operação devem continuar disponíveis.
A integração pode acontecer por meio de procedimentos padronizados e registros compartilhados, com ou sem utilização de recursos digitais.
O essencial é que os setores trabalhem com informações coerentes.
Uma quantidade alterada durante a fabricação, por exemplo, precisa ser registrada para que a etapa seguinte não utilize uma referência desatualizada.
Etapa 5: Acompanhar as ordens em andamento
O acompanhamento permite verificar quais pedidos estão em fabricação, quais operações já foram realizadas e quais materiais ainda aguardam processamento.
O Planejamento de Controle da Produção utiliza essas informações para identificar situações que exigem atenção.
Considere uma ordem que deveria possuir 100 peças após o corte, mas apresenta apenas 95 no momento da transferência.
Antes de liberar o conjunto, o responsável precisa verificar a diferença.
Pode existir um registro de peças rejeitadas, uma fabricação parcial ou uma divergência que ainda não foi identificada.
O importante é não completar a quantidade com materiais de outra ordem sem uma verificação formal de sua correspondência.
Etapa 6: Analisar ocorrências e ajustar os procedimentos
Além de acompanhar a fabricação, a empresa pode registrar situações relacionadas à identificação incorreta dos materiais.
Essas ocorrências permitem avaliar quais etapas precisam de melhorias.
Alguns indicadores úteis são:
Quantidade de ocorrências de mistura: registra quantas vezes materiais de diferentes pedidos foram encontrados sem separação adequada.
Peças encaminhadas para reconferência: acompanha os componentes que precisaram de uma nova verificação por dúvidas sobre origem ou identificação.
Ordens com divergências de quantidade: permite identificar situações em que os registros não correspondem aos materiais encontrados.
Retrabalhos relacionados à identificação: registra quando uma identificação incorreta contribuiu para a necessidade de repetir ou corrigir operações.
Problemas encontrados na expedição: ajuda a verificar se existem falhas na separação dos pedidos antes do envio.
Esses indicadores não precisam ser complexos, mas devem possuir critérios claros de registro.
Também é importante analisar as causas dos problemas, e não apenas contabilizar as ocorrências.
Como saber se o processo está funcionando?
A empresa pode realizar verificações periódicas para observar se os procedimentos estão sendo cumpridos.
Uma avaliação prática consiste em selecionar uma ordem em andamento e tentar localizar seu conjunto de peças.
A identificação deve permitir reconhecer o pedido e consultar as informações necessárias sobre a fabricação.
Também é possível verificar se as quantidades físicas correspondem aos registros disponíveis.
Quando aparecem diferenças frequentes, a empresa precisa analisar os pontos em que a identificação ou a movimentação dos materiais deixa de funcionar corretamente.
O Planejamento de Controle da Produção contribui para essa análise ao reunir informações sobre as atividades planejadas e executadas.
Os resultados, entretanto, dependem da qualidade dos dados, da clareza dos procedimentos e da aplicação das conferências durante a rotina.
Como adaptar essa rotina a uma pequena metalúrgica?
Uma indústria de pequeno porte não precisa começar com procedimentos excessivamente complexos.
O primeiro passo pode ser a padronização das identificações e a definição de locais para os materiais de cada ordem.
Em seguida, a empresa pode estabelecer conferências durante as transferências entre operações e organizar os registros das quantidades produzidas.
Conforme a necessidade, outros controles podem ser acrescentados.
O importante é que o procedimento seja compreendido por quem executa as atividades e consiga ser mantido no dia a dia.
A partir dessa organização, o Planejamento de Controle da Produção passa a oferecer uma referência mais clara para acompanhar diferentes pedidos, reconhecer a origem dos materiais e verificar situações que precisam de correção.
Conclusão
Evitar a mistura de peças entre diferentes pedidos exige organização desde a liberação das ordens de produção até a conferência final dos materiais. O Planejamento de Controle da Produção ajuda a estabelecer essa rotina, permitindo que cada conjunto seja identificado, separado e acompanhado durante as etapas de corte, dobra, soldagem e usinagem.
A identificação correta das peças, o controle das quantidades e a rastreabilidade dos materiais são cuidados importantes para reduzir confusões, retrabalhos e problemas na entrega. Além disso, manter os registros atualizados facilita a identificação de divergências e a tomada de decisões durante a fabricação.
Para pequenas e médias metalúrgicas, o mais importante é adotar procedimentos simples, claros e adequados à realidade da operação. Os resultados dependem da qualidade das informações registradas e da aplicação das conferências no dia a dia.
Com o apoio de um sistema de gestão, essas informações podem ser organizadas de maneira mais prática. Conheça o MetalúrgicaPro e descubra como uma solução voltada à indústria metalúrgica pode contribuir para o acompanhamento das ordens de produção e a organização dos processos de fabricação.
Relacionados
1.Planejamento de Controle da Produção: Como Evitar Atrasos e Gargalos
2.Planejamento de Controle da Produção: Quais Indicadores Acompanhar?
Curiosidades
O MetalurgicaPro é um sistema especializado em Planejamento e Controle da Produção (PCP), desenvolvido para ajudar indústrias metalúrgicas a organizar, acompanhar e controlar suas operações de fabricação.
Perguntas frequentes
Como evitar a mistura de peças de diferentes pedidos na produção?
Como o Planejamento de Controle da Produção ajuda a organizar os pedidos?
Quais informações devem constar na identificação das peças?
O que fazer quando peças de diferentes pedidos são misturadas?
Você também pode se interessar