Durante a fabricação de produtos metálicos, uma peça pode apresentar problemas no corte, na dobra, na soldagem, na usinagem ou no acabamento. Quando esses defeitos não são identificados e registrados corretamente, a indústria corre o risco de utilizar componentes inadequados, repetir operações e comprometer os prazos de entrega. Um sistema PCP ajuda a controlar essas situações ao relacionar cada ocorrência à ordem de produção, identificar peças aprovadas e rejeitadas e acompanhar os retrabalhos necessários. Para que esse controle funcione, a empresa precisa estabelecer critérios de inspeção, registrar as causas dos problemas e reorganizar a produção conforme as quantidades realmente disponíveis. Neste artigo, você entenderá como estruturar esse processo, calcular perdas e evitar que defeitos recorrentes prejudiquem a fabricação.
O que você vai aprender:
-
Como identificar defeitos nas diferentes etapas da fabricação metalúrgica.
-
Como separar peças aprovadas, reprovadas e destinadas ao retrabalho.
-
Como registrar retrabalhos sem duplicar quantidades produzidas.
-
Como calcular o impacto das falhas nos custos e prazos de produção.
-
Como utilizar os registros do PCP para reduzir a repetição dos problemas.
Por Que Peças com Defeito e Retrabalhos Prejudicam a Produção Metalúrgica?
Peças defeituosas prejudicam a produção porque consomem materiais, tempo de máquina e capacidade operacional sem necessariamente gerar produtos aprovados. Quando precisam retornar para operações anteriores, também podem interferir na programação de outras ordens e provocar atrasos que não estavam previstos.
Considere uma metalúrgica responsável pela fabricação de suportes metálicos.
Cada suporte precisa passar por:
-
Corte da chapa.
-
Dobra das extremidades.
-
Furação.
-
Soldagem.
-
Acabamento.
Durante a inspeção, o responsável identifica que alguns suportes apresentam furos fora da posição especificada.
Dependendo das características das peças, esse problema pode impedir sua utilização, exigir uma correção ou tornar necessária uma nova fabricação.
O impacto não se limita ao material utilizado.
Se as peças precisarem retornar para a usinagem, será necessário reservar novamente uma máquina que poderia estar atendendo outra ordem.
Se não puderem ser recuperadas, novas unidades precisarão ser fabricadas.
Por isso, o sistema PCP deve permitir que a empresa acompanhe não apenas o volume processado, mas também a quantidade efetivamente aprovada e as ocorrências que exigem novas atividades.
Esse acompanhamento está diretamente relacionado ao controle da produção industrial, especialmente quando a fábrica precisa compreender por que determinados produtos consomem mais recursos do que o planejado.
O Problema de Considerar Toda Peça Fabricada Como Produto Aprovado
Imagine que uma operação tenha processado 150 componentes metálicos.
Se 12 apresentarem defeitos e precisarem de avaliação, não significa que os 150 componentes estejam disponíveis para a próxima operação.
Nesse momento, existem:
-
138 peças aprovadas.
-
12 peças aguardando uma decisão.
Se o PCP informar que as 150 peças estão liberadas, a soldagem poderá ser programada para uma quantidade que ainda não está disponível.
A divergência pode causar espera, movimentações desnecessárias e dificuldade para cumprir o cronograma.
Resumo prático: quantidade processada, quantidade aprovada e quantidade disponível para a próxima operação são informações diferentes e precisam ser controladas separadamente.
Como Identificar Peças com Defeito Durante as Etapas de Fabricação?
A identificação deve ocorrer nos pontos em que os defeitos podem ser detectados antes de comprometer outras operações. O ideal é definir verificações conforme o desenho técnico, as tolerâncias e os requisitos de cada produto, registrando o resultado da inspeção e a etapa em que o problema foi encontrado.
Defeitos Durante o Corte de Chapas e Perfis
O corte pode apresentar problemas como:
-
Comprimento fora da tolerância especificada.
-
Rebarbas excessivas.
-
Cortes fora de posição.
-
Deformações.
-
Bordas com acabamento inadequado.
Imagine uma chapa que precisa ser cortada para posteriormente passar pela dobra.
Se o comprimento estiver incorreto, a peça poderá chegar à dobradeira sem atender às dimensões necessárias.
Nesse caso, continuar o processo pode aumentar a quantidade de trabalho perdido.
A inspeção após o corte permite identificar o desvio antes que outros recursos sejam utilizados.
Problemas Durante a Dobra
Na dobra de componentes metálicos, alguns defeitos estão relacionados ao ângulo, ao posicionamento e à deformação do material.
Entre os problemas que merecem acompanhamento estão:
-
Ângulo diferente do especificado.
-
Trincas na região dobrada.
-
Posicionamento incorreto da linha de dobra.
-
Deformações que dificultam a montagem.
O controle precisa considerar as tolerâncias previstas no projeto.
Uma pequena diferença pode ser aceitável em determinado componente e inadequada em outro. A decisão não deve depender apenas da aparência da peça.
Para compreender como organizar essas operações em uma sequência produtiva, vale observar como o sistema PCP pode relacionar corte, dobra e soldagem dentro da programação de uma metalúrgica.
Falhas Durante a Soldagem
A soldagem exige atenção às condições do processo e aos requisitos estabelecidos para a junta.
Algumas ocorrências incluem:
-
Porosidade.
-
Falta de fusão.
-
Trincas.
-
Dimensões inadequadas do cordão.
-
Distorções no conjunto soldado.
A identificação dessas condições deve seguir os critérios de inspeção e aceitação aplicáveis ao produto.
A inspeção visual pode identificar determinados problemas superficiais, mas não substitui outros ensaios quando exigidos pelo projeto, pelo cliente ou pelas normas aplicáveis.
Defeitos na Usinagem e no Acabamento
Na usinagem, o controle pode identificar dimensões incorretas, furos desalinhados e características superficiais fora da especificação.
Já no acabamento podem aparecer problemas como rebarbas, riscos, falhas de revestimento ou preparação inadequada da superfície.
O importante é que a inspeção não aconteça exclusivamente ao final da fabricação.
Quando a empresa identifica o problema na operação em que ele surgiu, consegue evitar que peças inadequadas avancem desnecessariamente.
Quando Realizar as Inspeções?
Os pontos de verificação devem considerar os riscos de cada processo.
Algumas situações importantes são:
-
Após a preparação inicial da máquina, verificando a primeira peça produzida.
-
Durante a fabricação, conforme a frequência estabelecida no plano de inspeção.
-
Após troca de ferramenta, regulagem ou alteração relevante no processo.
-
Antes de operações que dificultem ou impeçam a correção de defeitos anteriores.
-
Depois de um retrabalho, antes da liberação da peça.
Também é necessário utilizar instrumentos adequados às medições exigidas.
O Inmetro explica a importância da rastreabilidade metrológica, que permite relacionar os resultados das medições a referências reconhecidas por meio de uma cadeia documentada de calibrações.
Resumo prático: identificar o defeito antes da próxima operação evita acrescentar tempo e custo a um componente que ainda não atende aos requisitos técnicos.
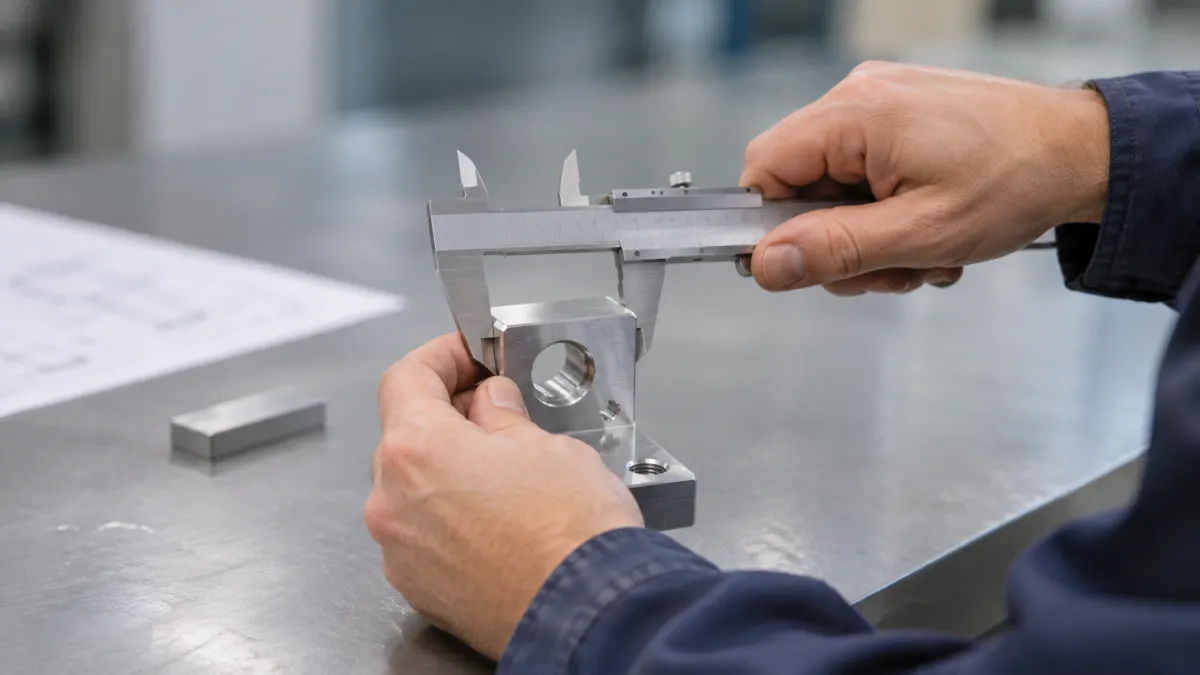
O Que Fazer Quando Uma Peça com Defeito É Encontrada na Produção?
Quando um defeito é identificado, a primeira medida é impedir que a peça seja utilizada ou avance indevidamente. Em seguida, a ocorrência precisa ser registrada, a extensão do problema deve ser avaliada e o responsável técnico deve definir se o componente pode ser corrigido, aproveitado mediante autorização ou descartado.
Um procedimento organizado pode seguir o fluxo:
Identificação do defeito → Bloqueio → Registro → Avaliação técnica → Tratamento → Nova inspeção → Liberação ou descarte.
Identifique e Separe as Peças Afetadas
As peças suspeitas ou reprovadas precisam ficar claramente identificadas.
A empresa pode estabelecer uma área de segregação ou utilizar identificação física que impeça sua movimentação indevida.
Quando houver controle digital de estoque ou produção, é importante que a indisponibilidade também seja registrada no sistema, conforme os recursos existentes.
A separação deve evitar que peças reprovadas sejam misturadas com componentes aprovados.
Registre a Ocorrência na Ordem de Produção
O registro precisa permitir que a indústria descubra posteriormente o que aconteceu.
Informações úteis incluem:
-
Número da ordem de produção.
-
Código e descrição da peça.
-
Lote ou identificação individual, quando aplicável.
-
Operação em que o defeito foi identificado.
-
Quantidade afetada.
-
Descrição do defeito e requisito não atendido.
-
Máquina ou recurso utilizado.
-
Data da ocorrência.
-
Responsável pelo apontamento.
-
Decisão técnica e responsável pela aprovação.
Quando necessário, também podem ser vinculados resultados de medições, fotografias ou relatórios de inspeção.
A rastreabilidade é especialmente importante quando várias ordens utilizam o mesmo material ou passam pela mesma máquina.
Determine a Extensão do Problema
Encontrar uma peça defeituosa não significa necessariamente que apenas ela foi afetada.
Imagine que uma dobradeira tenha trabalhado durante parte do turno com uma regulagem incorreta.
O responsável precisa verificar quais componentes foram produzidos desde a última conferência satisfatória e avaliar a necessidade de inspecioná-los.
Essa análise ajuda a delimitar o lote suspeito e evita liberar outras peças que possam apresentar o mesmo defeito.
O sistema PCP deve apoiar a identificação das ordens e operações envolvidas, utilizando os registros disponíveis.
Defina Quem Pode Autorizar a Liberação
O operador pode identificar e registrar a ocorrência, mas a decisão sobre o destino do componente deve respeitar as responsabilidades técnicas estabelecidas pela empresa.
Dependendo do produto, a avaliação pode envolver os responsáveis pela qualidade, engenharia, produção ou representantes autorizados do cliente.
A pressa para cumprir uma entrega não deve substituir os critérios de aceitação.
Qual a Diferença Entre Retrabalho, Reparo e Refugo de Peças Metálicas?
O retrabalho busca fazer a peça atender novamente às especificações originais. O reparo procura torná-la adequada para determinada utilização, podendo exigir aprovação específica. Já o refugo corresponde ao componente que não será aproveitado na condição prevista e deverá receber a destinação definida pela empresa.
Essas situações não devem ser registradas como se fossem iguais.
Tabela: Como Tratar Diferentes Situações de Qualidade na Metalúrgica
| Situação da peça | Tratamento necessário | Impacto no PCP |
|---|---|---|
| Peça aprovada | Liberar para a próxima operação | Atualizar a quantidade disponível |
| Peça suspeita | Identificar, bloquear e avaliar | Manter a quantidade indisponível |
| Peça com possibilidade de retrabalho | Executar correção tecnicamente aprovada | Programar tempo e recursos adicionais |
| Peça destinada a reparo | Avaliar viabilidade e obter autorizações necessárias | Registrar a operação e as condições de aceitação |
| Peça classificada como refugo | Retirar do fluxo e definir sua destinação | Atualizar perdas e necessidade de reposição |
| Peça sujeita à concessão | Obter autorização formal, quando aplicável e permitida | Liberar somente após aprovação |
| Peça retrabalhada aguardando inspeção | Conferir novamente os requisitos envolvidos | Manter bloqueada até a liberação |
Quando Vale a Pena Retrabalhar Uma Peça?
O retrabalho precisa ser tecnicamente possível e preservar os requisitos exigidos para o produto.
Considere um suporte metálico com uma rebarba que pode ser removida sem alterar suas dimensões ou características necessárias.
Nesse caso, uma operação adicional de acabamento pode permitir que a peça atenda à especificação.
Entretanto, uma peça com trinca em uma região estrutural não deve ser simplesmente corrigida sem uma avaliação técnica apropriada.
A decisão também precisa considerar o custo da correção, a disponibilidade dos equipamentos e o prazo de entrega.
Quando o Refugo É Necessário?
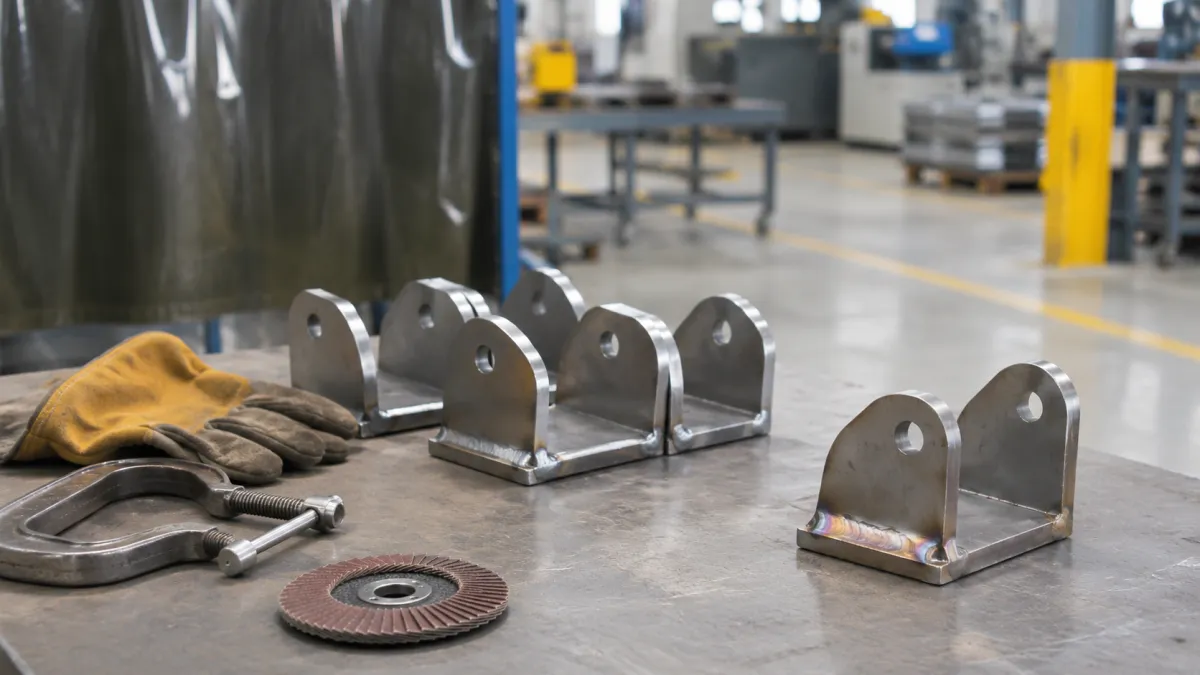
O refugo é indicado quando o componente não pode ser aproveitado conforme os critérios técnicos e as alternativas autorizadas.
Uma peça cortada abaixo da dimensão mínima exigida, por exemplo, pode não possuir material suficiente para ser corrigida.
Nesse caso, o PCP precisa registrar a perda e avaliar a fabricação de uma unidade substituta.
O material descartado pode ter uma destinação posterior como sucata ou reciclagem, mas isso não significa que a peça continue disponível para atender à ordem original.
Resumo prático: recuperar uma peça somente faz sentido quando a correção é tecnicamente aceitável. O controle da produção deve considerar separadamente a condição da peça e o custo necessário para tratá-la.
Como Registrar Retrabalhos no Sistema PCP Sem Duplicar a Produção?
O retrabalho deve ser registrado como uma atividade adicional vinculada à peça, ao lote e à ordem de produção original. É necessário identificar a operação repetida, o tempo utilizado, os materiais consumidos e o resultado da nova inspeção, sem contar a mesma unidade duas vezes como produto fabricado.
Mantenha a Relação Com a Ordem de Produção Original
Considere uma ordem responsável pela fabricação de 300 peças metálicas.
Durante a inspeção, 15 unidades apresentam problemas de acabamento.
Se essas peças retornarem para uma operação de correção, a empresa precisa identificar que elas pertencem à ordem original.
O registro deve mostrar:
-
Quantas peças foram encaminhadas ao retrabalho.
-
Qual operação será realizada.
-
Qual foi o motivo da correção.
-
Quanto tempo a atividade consumiu.
-
Quantas unidades foram aprovadas posteriormente.
-
Quantas permaneceram reprovadas.
Dependendo do funcionamento do software e dos procedimentos internos, o retrabalho poderá ser controlado em uma operação adicional, em apontamentos específicos ou em uma ordem vinculada à fabricação original.
O importante é manter a rastreabilidade.
Evite Contar Uma Peça Duas Vezes
Imagine que uma unidade tenha sido concluída inicialmente com defeito.
Depois do retrabalho, ela foi aprovada.
Essa situação representa:
-
Uma peça física fabricada.
-
Uma ocorrência de retrabalho.
-
Uma aprovação após correção.
Não representa duas peças diferentes.
Se o sistema contabilizar a primeira fabricação e o retrabalho como duas unidades acabadas, o estoque ficará incorreto.
O mesmo cuidado deve ser aplicado aos indicadores: uma peça pode passar por mais de uma tentativa de correção, mas continuará sendo uma única unidade física.
Registre Também os Recursos Consumidos
Uma peça recuperada continua gerando trabalho adicional.
Dependendo da operação, podem existir:
-
Horas de máquina.
-
Tempo de operador.
-
Consumo de abrasivos, consumíveis ou outros materiais.
-
Movimentações entre setores.
-
Inspeções adicionais.
-
Utilização de equipamentos compartilhados.
A ausência desses registros pode fazer com que uma ordem pareça ter consumido menos recursos do que realmente utilizou.
Para estruturar esse acompanhamento, é útil compreender as principais etapas do planejamento e da execução, relacionando o que foi previsto com os apontamentos realizados no chão de fábrica.
Como Reorganizar a Produção Quando Existem Peças Reprovadas?
O PCP precisa verificar quantas unidades estão realmente aprovadas, quais podem ser recuperadas e quantas precisam ser fabricadas novamente. Depois, deve reservar capacidade para as operações adicionais e avaliar se essas atividades interferem nas demais ordens ou nos compromissos de entrega.
Exemplo Prático de Uma Ordem com Defeitos e Retrabalhos
Considere uma metalúrgica que recebeu uma ordem para fabricar 200 suportes metálicos.
Na primeira inspeção, o resultado foi:
| Resultado inicial | Quantidade |
|---|---|
| Peças processadas | 200 |
| Peças aprovadas na primeira passagem | 170 |
| Peças encaminhadas ao retrabalho | 20 |
| Peças classificadas como refugo | 10 |
As 20 peças destinadas ao retrabalho passam por uma correção.
Após a nova inspeção:
-
18 são aprovadas.
-
2 não podem ser recuperadas e são classificadas como refugo.
O resultado final das 200 unidades originais será:
170 aprovadas inicialmente + 18 recuperadas = 188 peças aprovadas.
O refugo total será:
10 refugadas inicialmente + 2 após o retrabalho = 12 peças.
Se a ordem exige a entrega de 200 unidades e não existem peças aprovadas disponíveis para completar a quantidade, será necessário planejar a reposição das 12 unidades faltantes.
Como o Retrabalho Afeta a Capacidade das Máquinas?
Suponha que cada uma das 20 peças precise de seis minutos de retrabalho.
O tempo adicional será:
20 × 6 minutos = 120 minutos.
Portanto, serão necessárias duas horas de processamento, sem contar movimentações, preparação e reinspeção.
Se a máquina também estiver programada para outras ordens, o PCP precisará verificar onde encaixar esse trabalho.
Em situações assim, equilibrar demanda e capacidade produtiva é necessário para evitar que uma correção provoque atrasos em outras encomendas.
Como Ajustar os Prazos de Entrega?
O prazo deve ser reavaliado considerando:
-
Quantidade ainda necessária para completar o pedido.
-
Tempo estimado para retrabalho e reinspeção.
-
Disponibilidade das máquinas.
-
Materiais necessários para fabricar peças substitutas.
-
Carga de trabalho das demais ordens.
-
Tempo das operações que ainda precisam ser executadas.
Se a ordem estava próxima da conclusão, mas o retrabalho exige o retorno à soldagem, a programação precisa considerar novamente essa etapa.
A programação da produção ajuda a reorganizar as atividades conforme os recursos efetivamente disponíveis.
Também é importante compreender a diferença entre planejamento, programação e controle da produção, pois o registro de uma falha precisa resultar em decisões sobre a execução futura.
Resumo prático: uma ordem não deve ser considerada atendida apenas porque todas as unidades passaram pelas máquinas. O volume liberado pela qualidade é o que determina quanto realmente pode ser entregue.
Como Calcular os Custos de Retrabalho e as Perdas na Fabricação?
O custo do retrabalho pode ser calculado somando o tempo adicional de mão de obra e equipamentos, os materiais extras e as demais despesas diretamente relacionadas à correção. O refugo precisa ser acompanhado separadamente, pois representa recursos consumidos em peças que não serão aproveitadas na finalidade original.
Exemplo de Cálculo do Custo de Retrabalho
Retomando o exemplo das 20 peças que exigiram correção, considere os seguintes valores hipotéticos:
-
Tempo de retrabalho: 2 horas.
-
Custo estimado da hora de processamento: R$ 80.
-
Tempo adicional de inspeção: 40 minutos.
-
Custo estimado da hora de inspeção: R$ 30.
-
Materiais adicionais: R$ 20.
O cálculo será:
Processamento: 2 × R$ 80 = R$ 160.
Inspeção: 40 ÷ 60 × R$ 30 = R$ 20.
Materiais: R$ 20.
Custo adicional estimado do retrabalho: R$ 200.
Esse valor não inclui o prejuízo relacionado às peças refugadas nem eventuais despesas indiretas que não estejam contempladas nas taxas utilizadas.
A empresa também precisa evitar contar o mesmo custo duas vezes, caso a taxa horária da máquina já inclua determinados gastos operacionais.
A American Society for Quality (ASQ) classifica retrabalho, refugo e análise de falhas entre os custos internos associados à falta de qualidade.
Esse conceito ajuda a compreender por que os gastos com defeitos precisam ser analisados juntamente com os custos normais da fabricação.
Quais Indicadores Acompanhar no Sistema PCP?
Os indicadores permitem identificar a frequência dos problemas e comparar o desempenho de diferentes períodos, máquinas e operações.
Aprovação na primeira passagem (FPY)
Mostra o percentual de peças aprovadas sem necessidade de retrabalho.
Fórmula:
FPY = (Peças aprovadas na primeira passagem ÷ Peças processadas pela primeira vez) × 100.
No exemplo:
170 ÷ 200 × 100 = 85%.
Isso significa que 85% das peças foram aprovadas na primeira passagem pelo processo considerado.
Índice de retrabalho
Mostra qual parcela das peças iniciais precisou de correção.
Fórmula:
Índice de retrabalho = (Peças encaminhadas ao retrabalho ÷ Peças processadas inicialmente) × 100.
No exemplo:
20 ÷ 200 × 100 = 10%.
Índice de refugo final
Mostra o percentual das peças originais que terminaram classificadas como refugo.
Fórmula:
Índice de refugo = (Peças refugadas ÷ Total de peças originais processadas) × 100.
No exemplo:
12 ÷ 200 × 100 = 6%.
Aproveitamento final das peças
Mostra quanto do lote original terminou aprovado, incluindo as peças recuperadas.
188 ÷ 200 × 100 = 94%.
É importante definir o mesmo critério de contagem em todos os períodos analisados.
Peças que passam várias vezes por uma operação não devem aumentar artificialmente o número de unidades físicas produzidas. Os ciclos adicionais podem ser medidos separadamente.
Além das quantidades, o sistema PCP pode ser utilizado para acompanhar horas adicionais, custos e operações com maior frequência de falhas, desde que existam registros e funcionalidades adequados.
Como Descobrir a Causa dos Defeitos e Evitar Novos Retrabalhos?
Para reduzir a repetição dos defeitos, a indústria precisa descobrir em quais condições eles acontecem. Isso envolve comparar registros de produtos, máquinas, ferramentas, materiais, métodos e inspeções, buscando evidências da origem do problema antes de estabelecer ações corretivas.
Analise os Defeitos por Operação e Equipamento
Imagine que uma metalúrgica identifique repetidamente peças fora da tolerância após a dobra.
Os registros mostram que a maior parte das ocorrências está relacionada a uma mesma dobradeira.
Essa informação direciona a investigação.
O responsável pode verificar:
-
Condição das ferramentas.
-
Regulagem do equipamento.
-
Fixação e posicionamento da peça.
-
Parâmetros utilizados.
-
Características do material.
-
Histórico de manutenção.
-
Resultados das primeiras peças produzidas.
A concentração de defeitos em uma máquina não comprova, por si só, que ela seja a causa.
Entretanto, fornece uma referência para a investigação.
Verifique Se o Problema Está na Matéria-Prima
Alguns defeitos podem estar relacionados às características do material utilizado.
Quando possível e relevante, vincular os lotes de matéria-prima às ordens de produção ajuda a verificar se determinadas ocorrências estão concentradas em um mesmo fornecimento.
Uma mudança nas características do material pode exigir avaliação técnica dos parâmetros de fabricação.
Confira Desenhos, Instruções e Ferramentas
Uma peça pode ser produzida incorretamente quando o operador utiliza uma revisão desatualizada do desenho.
Também podem ocorrer erros quando as instruções não apresentam informações suficientes ou quando dispositivos de posicionamento estão desgastados.
Nesses casos, repetir o treinamento sem corrigir o documento ou o dispositivo não resolve necessariamente o problema.
Por isso, a investigação precisa considerar tanto o método de trabalho quanto as condições reais de execução.
Utilize os Registros Para Melhorar o Processo
Depois de identificar uma causa provável, a empresa pode estabelecer uma ação corretiva.
Por exemplo:
Problema: furos fora de posição.
Causa identificada: desgaste no dispositivo de fixação.
Ação: substituir ou ajustar o dispositivo e verificar sua condição antes da operação.
Verificação de eficácia: acompanhar os resultados das inspeções após a correção para confirmar se a ocorrência deixou de se repetir.
Essa análise torna o controle de produção PCP mais útil para a melhoria dos processos industriais.
Resumo prático: registrar quantas peças apresentaram defeito mostra o tamanho do problema. Registrar onde, quando e em quais condições o defeito aconteceu ajuda a investigar sua causa.
O Que Avaliar em Um Sistema PCP Para Controlar Defeitos e Retrabalhos?
Um sistema adequado precisa permitir que a indústria acompanhe as ordens de produção e mantenha informações confiáveis sobre quantidades, etapas e ocorrências. Para controlar retrabalhos, também é importante verificar como a solução registra peças não conformes, operações adicionais e resultados das inspeções.
Nem todo software oferece o mesmo nível de controle de qualidade.
Por isso, antes da implantação, a empresa deve verificar quais funcionalidades são nativas e quais dependem de configuração, integração ou personalização.
Controle das Quantidades Produzidas e Aprovadas
O sistema deve oferecer uma forma de diferenciar:
-
Quantidade processada.
-
Quantidade aprovada.
-
Quantidade rejeitada.
-
Quantidade em retrabalho.
-
Quantidade classificada como refugo.
Essa distinção evita que o estoque de produtos acabados apresente unidades ainda não liberadas.
Registro dos Motivos de Reprovação
O ideal é utilizar motivos padronizados.
Em vez de registrar todas as ocorrências como "defeito", a empresa pode diferenciar problemas de dimensão, furação, dobra, soldagem e acabamento.
Isso permite analisar a frequência de cada tipo de falha.
Rastreabilidade das Ordens e Operações
É importante verificar se o sistema permite relacionar as ocorrências à ordem, ao produto, à operação e, quando necessário, ao lote ou à peça individual.
Essa informação facilita a identificação de componentes afetados e a consulta ao histórico de fabricação.
Controle do Tempo de Retrabalho
O tempo utilizado para corrigir peças precisa entrar no acompanhamento da execução.
Dessa forma, a empresa pode comparar os tempos planejados com os efetivamente utilizados.
Essa relação é importante porque um problema de qualidade pode aumentar a ocupação das máquinas mesmo quando a quantidade final fabricada permanece a mesma.
Integração com Estoque e Planejamento
Peças reprovadas não devem aparecer como disponíveis para utilização ou entrega.
Também é importante que o PCP considere as necessidades adicionais de materiais e operações quando houver refugo ou retrabalho.
Essa integração faz parte do planejamento e controle da produção, especialmente quando diferentes setores precisam trabalhar com as mesmas informações.
Relatórios de Qualidade e Produção
Relatórios úteis podem mostrar:
-
Quantidade de defeitos por operação.
-
Tipos de falha mais frequentes.
-
Ordens com maior volume de retrabalho.
-
Tempo adicional consumido.
-
Quantidade de refugo por produto.
-
Evolução dos indicadores de qualidade.
Ao avaliar uma ferramenta, é importante observar esses critérios e os fundamentos de um sistema PCP.
Também vale conhecer os aspectos que devem ser considerados ao escolher um software de controle de produção, verificando se a solução atende às necessidades específicas da fabricação metalúrgica.
Conclusão
Controlar peças com defeito e retrabalhos durante a fabricação de produtos metálicos exige mais do que identificar problemas na inspeção final.
A indústria precisa acompanhar a qualidade ao longo das operações, separar os componentes que não atendem às especificações e registrar corretamente as decisões tomadas.
Com um sistema PCP bem utilizado, esses registros podem ser relacionados às ordens de produção, permitindo identificar quantidades realmente aprovadas, operações adicionais, perdas e possíveis impactos sobre a programação.
O controle também deve ajudar a investigar por que determinados defeitos continuam acontecendo.
Quando a empresa utiliza os dados para revisar regulagens, ferramentas, métodos e procedimentos de inspeção, consegue trabalhar sobre as causas das falhas, em vez de apenas corrigir suas consequências.
Os resultados dependem da qualidade dos registros, da definição de responsabilidades e do cumprimento dos critérios técnicos de fabricação.
O objetivo não é apenas recuperar peças defeituosas, mas criar condições para que os mesmos problemas ocorram com menor frequência e sejam identificados antes de comprometer outras etapas.
Leia Também
Para aprofundar o conhecimento sobre PCP, rastreabilidade, produção industrial e controle de perdas, confira os conteúdos relacionados:
- Sistema de Controle de Produção: Como Acompanhar Tempo, Quantidade e Perdas
- Sistema Integrado de Gestão ERP para Indústria: Controle de Produção, Estoque e Processos
- Qual a Diferença Entre Planejamento, Programação e Controle da Produção
- Controle de Produção PCP: Principais Etapas do Planejamento e Execução
- Sistema para Controle de Produção Industrial: Reduza Custos e Aumente a Produtividade
- Apontamento de Produção: Como Registrar Perdas, Refugos e Retrabalhos
- Controle de Qualidade Industrial: Quais Informações Devem Ser Registradas nas Inspeções
- Como Escolher um Software Controle de Produção Para Organizar e Otimizar a Indústria
Perguntas frequentes
Como um sistema PCP ajuda a controlar peças com defeito?
Qual a diferença entre retrabalho e refugo na metalúrgica?
Como evitar que peças defeituosas avancem para outras operações?
Como registrar retrabalhos em uma ordem de produção?
Como calcular o índice de refugo na produção metalúrgica?
O retrabalho pode atrasar outras ordens de produção?
Quais indicadores ajudam a identificar problemas de qualidade?
Você também pode se interessar