A organização das informações da fábrica é fundamental para acompanhar prazos, quantidades produzidas, perdas, tempos de execução e desempenho das operações. Quando a empresa trabalha com ordens de produção, cada etapa do processo precisa ser registrada de maneira clara para que seja possível saber o que realmente aconteceu no chão de fábrica.
O apontamento de produção é justamente o processo utilizado para registrar essas informações. Por meio dele, a empresa consegue acompanhar o andamento das ordens de produção, identificar quanto foi produzido, verificar o tempo utilizado em cada operação e analisar possíveis diferenças entre aquilo que foi planejado e o que realmente foi executado.
Sem registros adequados, a empresa pode até fabricar os produtos, mas terá dificuldade para responder perguntas importantes, como: qual ordem está atrasada? Quanto já foi produzido? Qual operação consumiu mais tempo? Houve perdas? Qual quantidade ainda falta produzir? Em qual etapa determinada ordem se encontra?
Por isso, vincular os registros diretamente às ordens de produção ajuda a transformar a rotina da fábrica em informações organizadas. Cada lançamento realizado passa a compor o histórico daquela ordem, permitindo acompanhar desde o início da fabricação até sua finalização.
Ao longo deste conteúdo, será possível entender como esse processo funciona, quais informações precisam ser registradas e como utilizar os dados das ordens para melhorar o controle da produção.
O que é apontamento de produção por ordem de produção?
O apontamento de produção é o registro das atividades realizadas durante a fabricação de um produto. Ele permite documentar o que aconteceu em cada etapa produtiva, incluindo quantidades fabricadas, horários, operadores envolvidos, máquinas utilizadas, perdas, paradas e outras informações relevantes.
Quando esse registro é feito utilizando uma ordem de produção como referência, todas as informações ficam relacionadas diretamente ao processo de fabricação daquele produto ou lote.
Por exemplo, imagine que uma indústria tenha recebido uma solicitação para fabricar 500 unidades de determinado item. Para organizar a fabricação, é criada uma ordem de produção contendo as informações necessárias para executar o serviço. Durante a produção, os operadores registram quanto foi produzido, quanto tempo foi utilizado e se ocorreram perdas ou interrupções.
Esses registros formam o histórico da ordem.
O que é uma ordem de produção?
A ordem de produção, também conhecida pela sigla OP, é um documento ou registro utilizado para autorizar e organizar a fabricação de determinado produto.
Ela normalmente contém informações como:
-
Número da ordem.
-
Produto que será fabricado.
-
Quantidade prevista.
-
Data de início.
-
Data prevista para conclusão.
-
Materiais necessários.
-
Operações que deverão ser executadas.
-
Máquinas ou equipamentos envolvidos.
-
Responsáveis pela produção.
A OP funciona como uma referência para o processo produtivo.
Se uma indústria precisa produzir 1.000 peças, por exemplo, a ordem pode indicar quais materiais serão utilizados, quais operações precisam ser realizadas e qual quantidade deve ser entregue ao final do processo.
Durante a execução, o apontamento de produção registra o que realmente aconteceu em relação ao que estava previsto na ordem.
Planejamento, execução e registro da produção
O controle da fabricação pode ser dividido em três etapas principais:
Planejamento
Primeiro, a empresa define o que precisa ser produzido. Nessa fase são estabelecidas informações como quantidade, prazo, materiais necessários, operações e recursos disponíveis.
Execução
Depois, a ordem é encaminhada para produção. Os operadores, máquinas e demais recursos passam a executar as atividades necessárias para fabricar o produto.
Registro
Enquanto as atividades são realizadas, as informações precisam ser registradas. É nesse momento que entra o apontamento de produção.
Um fluxo simples pode funcionar da seguinte maneira:
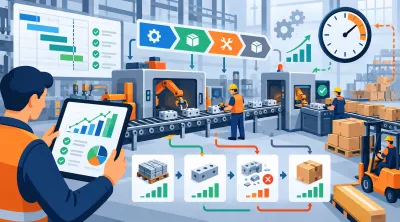
Ordem criada → produção iniciada → operações executadas → informações registradas → produção finalizada → ordem encerrada
Essa sequência permite que a empresa acompanhe não apenas o planejamento inicial, mas também o desempenho real da produção.
Por que vincular os registros à ordem de produção?
Vincular cada registro à respectiva OP facilita a organização das informações.
Imagine que uma fábrica tenha várias ordens abertas ao mesmo tempo. Uma máquina pode produzir itens pertencentes a diferentes ordens ao longo do dia.
Sem identificação adequada, torna-se difícil saber qual quantidade pertence a cada pedido ou processo.
Ao registrar o apontamento de produção vinculado à OP, a empresa pode saber exatamente:
-
Quanto já foi produzido daquela ordem.
-
Quanto ainda falta produzir.
-
Quanto tempo foi utilizado.
-
Quais etapas já foram concluídas.
-
Quais etapas permanecem pendentes.
-
Quantos produtos foram aprovados.
-
Quantos itens foram perdidos.
-
Quais operadores participaram.
-
Quais máquinas foram utilizadas.
Dessa maneira, cada ordem passa a possuir seu próprio histórico de produção.
Exemplo prático de registro por ordem
Considere uma ordem de produção com as seguintes informações:
Ordem: OP 2548
Produto: Peça metálica modelo A
Quantidade planejada: 500 unidades
Durante o primeiro turno, um operador produz 200 unidades.
O registro pode conter:
Quantidade produzida: 200 unidades
Quantidade aprovada: 195 unidades
Refugo: 5 unidades
Horário de início: 08:00
Horário de término: 11:30
Posteriormente, outro operador continua a produção e registra mais 300 unidades.
Todos esses dados ficam associados à mesma OP.
Assim, ao consultar a ordem, a empresa consegue visualizar o histórico completo da fabricação.
Produzir não significa ter controle da produção
Uma empresa pode fabricar produtos diariamente sem possuir registros confiáveis daquilo que foi realizado.
Por exemplo, o operador pode terminar um lote de 300 peças e informar apenas verbalmente que a atividade foi concluída.
Nesse cenário, várias informações importantes podem ser perdidas:
-
Quanto tempo realmente foi necessário.
-
Quantas peças apresentaram defeitos.
-
Quanto material foi consumido.
-
Se houve parada de máquina.
-
Quem executou a operação.
-
Quando a fabricação começou.
-
Quando terminou.
O apontamento de produção transforma essas atividades em dados que podem ser consultados posteriormente.
Isso permite que a empresa tenha informações mais confiáveis sobre sua própria operação.
Diferença entre fabricar e registrar corretamente
Fabricar significa executar fisicamente as atividades necessárias para produzir determinado item.
Registrar corretamente significa documentar o que ocorreu durante essa execução.
Por exemplo:
Uma máquina pode produzir 100 peças em duas horas.
Esse é o resultado físico da produção.
Porém, o registro deve indicar informações como:
-
Qual ordem estava sendo produzida.
-
Qual produto foi fabricado.
-
Quantas unidades foram produzidas.
-
Quanto tempo foi utilizado.
-
Qual operador executou a atividade.
-
Se houve perdas.
-
Se ocorreu alguma parada.
Esses dados permitem analisar posteriormente o desempenho da operação.
Sem o registro, a empresa sabe apenas que as peças foram produzidas. Com o apontamento de produção, ela passa a saber como, quando, quanto e em quais condições aquela produção aconteceu.
Qual é o principal objetivo desse controle?
O principal objetivo é criar uma ligação entre aquilo que foi planejado e aquilo que realmente aconteceu na fábrica.
Se uma ordem previa produzir 500 unidades em oito horas, por exemplo, os registros permitem verificar posteriormente:
Planejado: 500 unidades em 8 horas.
Realizado: 470 unidades em 9 horas.
A partir dessa informação, a empresa pode investigar o motivo da diferença.
Talvez tenha ocorrido uma parada de máquina, falta de material, necessidade de retrabalho ou alguma outra situação durante a fabricação.
O apontamento de produção fornece os dados necessários para realizar esse tipo de análise e acompanhar de maneira mais precisa o andamento das ordens de produção.
Quais informações uma ordem de produção deve ter antes do apontamento?
Antes de iniciar o apontamento de produção, é importante que a ordem de produção esteja preenchida com todas as informações necessárias para orientar a fabricação. Esses dados funcionam como uma base de comparação entre aquilo que foi planejado e aquilo que realmente aconteceu no chão de fábrica.
Quando a ordem possui informações incompletas, a empresa pode ter dificuldade para identificar atrasos, consumo excessivo de materiais, diferenças de quantidade, tempos maiores do que o previsto e problemas nas etapas produtivas.
Por isso, a ordem de produção deve reunir informações claras sobre o produto, quantidade, prazo, recursos necessários e sequência das operações.
Número da ordem de produção
O número da ordem de produção é a identificação utilizada para diferenciar uma OP das demais.
Cada ordem deve possuir um código ou número exclusivo, permitindo localizar rapidamente todas as informações relacionadas àquela produção.
Por exemplo:
OP 4587
A partir desse número, a empresa pode consultar dados como produto fabricado, quantidade prevista, operações executadas, materiais utilizados e registros realizados pelos operadores.
Ao fazer o apontamento de produção, o número da ordem também ajuda a garantir que os dados sejam registrados no processo correto.
Isso é especialmente importante em fábricas que possuem várias ordens abertas ao mesmo tempo.
Produto a ser fabricado
A ordem também precisa identificar claramente qual produto será fabricado.
Esse registro pode incluir:
-
Código do produto.
-
Descrição.
-
Modelo.
-
Variante.
-
Unidade de medida.
Imagine que uma indústria produza peças semelhantes com pequenas diferenças de tamanho ou material. Se a identificação estiver incompleta, o operador pode utilizar uma ordem incorreta ou registrar a produção em outro item.
Por isso, o produto precisa estar corretamente associado à OP antes do início da fabricação.
Quantidade planejada
A quantidade planejada indica quanto deve ser produzido naquela ordem.
Por exemplo:
Quantidade planejada: 1.000 unidades
Durante a execução, o apontamento de produção registra quanto realmente foi produzido.
A comparação pode ficar assim:
Planejado: 1.000 unidades
Produzido: 950 unidades
Nesse caso, ainda faltariam 50 unidades para concluir a ordem.
A quantidade planejada também pode ser utilizada para acompanhar o percentual de avanço da produção.
Se a OP prevê 1.000 peças e 500 já foram fabricadas, significa que 50% da quantidade prevista foi produzida.
Data prevista de início e término
As datas previstas ajudam a controlar os prazos de fabricação.
A ordem deve informar quando a produção deve começar e quando deverá estar concluída.
Exemplo:
Início previsto: 10/10
Término previsto: 12/10
Durante o processo, a empresa poderá comparar essas datas com o início e o término reais.
Essa comparação ajuda a identificar ordens atrasadas ou atividades concluídas antes do prazo.
Se uma ordem deveria terminar no dia 12, mas foi encerrada somente no dia 14, os registros podem ser analisados para identificar o motivo do atraso.
Etapas ou operações da produção
Muitos produtos passam por diferentes operações antes de ficarem prontos.
Uma sequência pode ser:
Corte → Usinagem → Montagem → Acabamento → Inspeção
Essas etapas precisam estar definidas na ordem para que os operadores saibam qual sequência seguir.
Além disso, cada operação pode receber registros específicos.
Por exemplo:
Corte: 500 peças concluídas
Usinagem: 450 peças concluídas
Montagem: 300 peças concluídas
Esse controle permite visualizar em qual etapa a produção se encontra e onde existem ordens aguardando continuidade.
O apontamento de produção também pode ser realizado separadamente em cada operação, tornando o acompanhamento mais detalhado.
Matérias-primas necessárias
A ordem precisa indicar quais materiais serão necessários para fabricar o produto.
Essas informações podem incluir:
-
Código da matéria-prima.
-
Descrição.
-
Quantidade prevista.
-
Unidade de medida.
Por exemplo:
| Matéria-prima | Quantidade prevista |
|---|---|
| Chapa de aço | 20 unidades |
| Parafusos | 200 unidades |
| Tinta | 5 litros |
Depois da fabricação, a empresa pode comparar o consumo previsto com o consumo real.
Se estavam previstos 20 quilos de matéria-prima, mas foram utilizados 25, essa diferença precisa ser analisada.
Ela pode estar relacionada a perdas, refugos, ajustes de máquina ou problemas no processo.
Máquinas e equipamentos
Outro dado importante é a identificação das máquinas ou equipamentos necessários em cada etapa.
A OP pode indicar, por exemplo:
-
Máquina de corte.
-
Torno.
-
Centro de usinagem.
-
Prensa.
-
Equipamento de montagem.
Esse registro ajuda a organizar a programação da fábrica e evitar conflitos no uso dos recursos.
Também permite comparar a produtividade entre diferentes máquinas quando existirem equipamentos semelhantes realizando a mesma operação.
Durante o apontamento de produção, a máquina utilizada pode ser registrada para formar um histórico mais completo.
Operadores responsáveis
A ordem também pode indicar os operadores ou responsáveis previstos para realizar as atividades.
Esse controle ajuda a organizar a distribuição das tarefas.
Dependendo da estrutura da empresa, a responsabilidade pode ser definida por:
-
Operador.
-
Equipe.
-
Turno.
-
Setor.
-
Centro de trabalho.
Durante a execução, é possível registrar quem realmente realizou cada operação.
Assim, a empresa consegue acompanhar a produção por operador ou equipe e identificar possíveis diferenças entre o planejamento e a execução.
Tempo previsto de produção
O tempo previsto representa quanto tempo a empresa estima que determinada operação ou ordem levará para ser concluída.
Exemplo:
Corte: 2 horas
Usinagem: 4 horas
Montagem: 3 horas
Tempo total previsto:
9 horas
Durante a execução, o tempo real pode ser registrado.
Se a ordem levou 11 horas para ser concluída, houve uma diferença de duas horas em relação ao planejamento.
Essa diferença pode ser causada por diferentes fatores, como:
-
Paradas de máquina.
-
Falta de material.
-
Setup maior que o esperado.
-
Retrabalho.
-
Problemas de qualidade.
-
Baixa produtividade.
Essas informações ajudam a melhorar os próximos planejamentos.
Por que esses dados são importantes para comparar planejado e realizado?
Todos os dados cadastrados na ordem funcionam como uma referência inicial.
O planejamento mostra o que deveria acontecer.
O realizado mostra o que realmente aconteceu.
A comparação pode ser feita em diferentes pontos:
| Informação | Planejado | Realizado |
|---|---|---|
| Quantidade | 1.000 peças | 950 peças |
| Tempo | 8 horas | 10 horas |
| Matéria-prima | 100 kg | 108 kg |
| Início | 08:00 | 08:20 |
| Término | 16:00 | 18:00 |
O apontamento de produção fornece os dados do realizado, enquanto a ordem de produção apresenta as informações planejadas.
Quando essas duas informações são comparadas, a empresa consegue identificar desvios, atrasos, perdas, consumo excessivo e outros problemas que podem afetar a produtividade.
Por isso, uma ordem bem preenchida antes do início da fabricação facilita o acompanhamento de todo o processo produtivo e torna os registros realizados posteriormente muito mais úteis para a gestão da fábrica.
Quais dados devem ser registrados no apontamento de produção?
O apontamento de produção deve registrar as principais informações sobre o que aconteceu durante a execução de uma ordem de produção. Esses dados ajudam a acompanhar o andamento das operações, comparar o planejado com o realizado, identificar perdas, controlar tempos e entender possíveis causas de atrasos ou baixa produtividade.
Quanto mais padronizado for o registro, mais fácil será consultar posteriormente o histórico da ordem e analisar o desempenho da fábrica.
Número da ordem de produção
O número da OP é uma das informações mais importantes, pois identifica a qual ordem aquele registro pertence.
Exemplo:
OP: 3258
Se a empresa possui várias ordens sendo executadas ao mesmo tempo, esse número evita que os dados de uma produção sejam misturados com os registros de outra.
Ao consultar a OP 3258, por exemplo, será possível visualizar todas as operações, quantidades, tempos, perdas e ocorrências registradas durante sua execução.
Operação executada
Também é importante informar qual etapa do processo produtivo está sendo realizada.
Alguns exemplos são:
-
Corte.
-
Usinagem.
-
Soldagem.
-
Montagem.
-
Pintura.
-
Acabamento.
-
Inspeção.
Esse registro permite identificar em qual etapa a ordem está e quais operações já foram concluídas.
Exemplo:
OP: 3258
Operação: Corte
Em uma produção com várias etapas, cada operação pode possuir seu próprio registro.
Quantidade produzida
A quantidade produzida mostra quantas unidades foram fabricadas durante determinado período ou operação.
Exemplo:
Quantidade planejada: 500 peças
Quantidade produzida no turno: 180 peças
Esse dado permite acompanhar o avanço da ordem e calcular quanto ainda falta produzir.
Se foram planejadas 500 unidades e 350 já foram registradas, ainda restam 150 unidades para finalizar a produção.
Quantidade aprovada
Nem tudo o que é produzido necessariamente está pronto para seguir para a próxima etapa.
Por isso, também é importante registrar a quantidade aprovada.
Exemplo:
Produzido: 200 peças
Aprovado: 192 peças
Nesse caso, oito peças não foram aprovadas diretamente.
A diferença pode estar relacionada a refugo, retrabalho ou algum problema identificado durante a inspeção.
O apontamento de produção precisa separar essas situações para que a empresa tenha uma visão mais precisa do resultado obtido.
Refugos e perdas
Refugos e perdas devem ser registrados separadamente da quantidade aprovada.
Refugo representa normalmente um item que não poderá seguir no processo ou ser aproveitado conforme o padrão esperado.
Já as perdas podem envolver consumo de matéria-prima, sobras inutilizadas ou outros desperdícios durante o processo.
Exemplo:
Produzido: 200 peças
Aprovado: 190 peças
Refugo: 6 peças
Retrabalho: 4 peças
Esse tipo de registro permite identificar operações com maior índice de perda e investigar suas causas.
Horário de início
Registrar o horário em que a operação começou ajuda a medir o tempo realmente utilizado.
Exemplo:
Início: 08:10
Esse dado pode ser utilizado em conjunto com o horário final para calcular a duração da atividade.
O horário de início também ajuda a identificar atrasos entre uma operação e outra.
Horário de término
O horário de término indica quando a atividade foi encerrada.
Exemplo:
Início: 08:10
Término: 11:40
Nesse exemplo, a operação teve uma duração total de três horas e trinta minutos antes de considerar eventuais paradas.
O registro correto desses horários permite analisar a duração real das atividades.
Tempo utilizado
Além dos horários de início e término, o tempo utilizado pode ser registrado diretamente.
É importante diferenciar:
-
Tempo total.
-
Tempo produtivo.
-
Tempo parado.
-
Tempo de setup.
Por exemplo:
Tempo total: 4 horas
Tempo parado: 40 minutos
Tempo produtivo: 3 horas e 20 minutos
Essa separação ajuda a entender se uma operação demorou mais por causa da própria execução ou por interrupções ocorridas durante o processo.
Operador responsável
O registro do operador indica quem executou determinada atividade.
Exemplo:
Operador: Carlos Almeida
Esse dado ajuda a manter o histórico da ordem e permite analisar informações por operador ou equipe.
Em empresas que trabalham por turnos, também é possível identificar:
-
Operador.
-
Equipe.
-
Turno.
-
Setor responsável.
Máquina utilizada
Quando a fabricação depende de máquinas ou equipamentos, é importante registrar qual recurso foi utilizado.
Exemplo:
Máquina: Torno CNC 02
Isso facilita a análise do desempenho dos equipamentos.
Se uma determinada máquina apresenta maior tempo de produção ou maior quantidade de paradas, os registros podem ajudar a identificar esse comportamento.
Paradas ocorridas durante a produção
Nem toda operação acontece de maneira contínua.
Podem ocorrer interrupções por diversos motivos.
Por isso, o apontamento de produção também deve registrar as paradas ocorridas.
Exemplo:
Início da parada: 10:15
Fim da parada: 10:35
Duração: 20 minutos
Esses dados permitem separar o tempo produtivo do tempo em que a operação ficou interrompida.
Motivo das paradas
Além da duração, é importante informar por que a produção parou.
Alguns exemplos são:
-
Falta de material.
-
Falha de máquina.
-
Ajuste de equipamento.
-
Troca de ferramenta.
-
Espera por liberação.
-
Problema de qualidade.
-
Setup.
-
Manutenção.
Exemplo:
Duração da parada: 20 minutos
Motivo: troca de ferramenta
Padronizar os motivos ajuda a identificar quais ocorrências mais impactam a produção.
Consumo de materiais
O consumo de materiais também pode ser registrado durante ou ao final da operação.
Exemplo:
Material previsto: 120 kg
Material utilizado: 126 kg
Nesse caso, houve consumo de seis quilos acima do planejado.
Essa diferença pode estar relacionada a perdas, sobras, ajustes de máquina ou problemas durante a fabricação.
Ao registrar o consumo real, a empresa consegue comparar o que estava previsto na ordem com o que efetivamente foi utilizado.
Exemplo simples de registro durante o processo produtivo
Considere uma ordem para fabricar 300 peças.
Um registro pode ser feito da seguinte forma:
| Informação | Registro |
|---|---|
| OP | 3258 |
| Operação | Usinagem |
| Quantidade produzida | 120 peças |
| Quantidade aprovada | 116 peças |
| Refugo | 4 peças |
| Horário | 08:00 às 11:30 |
| Operador | João |
| Máquina | Centro de usinagem 01 |
| Parada | 15 minutos |
| Motivo | Ajuste de ferramenta |
| Material consumido | 48 kg |
Esse tipo de registro mostra de forma clara o que aconteceu durante a operação.
Outro exemplo pode ocorrer no turno seguinte:
OP: 3258
Operação: Usinagem
Quantidade produzida: 100 peças
Quantidade aprovada: 98 peças
Refugo: 2 peças
Início: 13:00
Término: 16:00
Parada: 10 minutos
Motivo: falta de matéria-prima na máquina
Ao reunir todos esses registros, o apontamento de produção forma um histórico detalhado da ordem, permitindo acompanhar quantidades, tempos, perdas, máquinas, operadores e ocorrências durante todo o processo produtivo.
Como fazer apontamento de produção por ordem de produção passo a passo?
O apontamento de produção por ordem de produção deve seguir uma sequência organizada para que cada atividade realizada no chão de fábrica fique corretamente registrada. Esse processo ajuda a acompanhar quantidades produzidas, tempos utilizados, perdas, paradas e o andamento de cada operação.
Um fluxo simples pode ser representado assim:
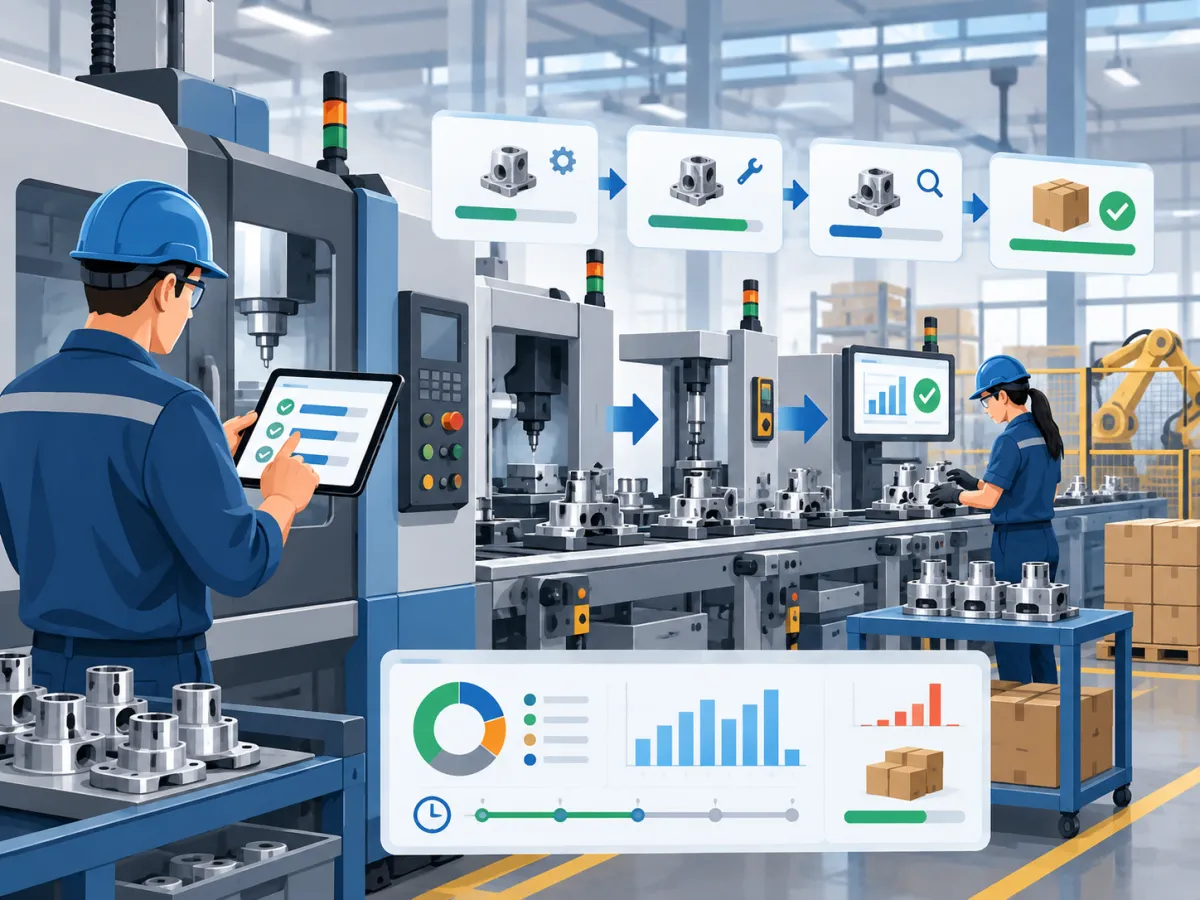
Abrir a ordem de produção → identificar a operação → iniciar o apontamento → registrar quantidades → informar tempos → registrar perdas → apontar paradas → finalizar operação → atualizar a OP
Seguir essa sequência ajuda a manter as informações padronizadas e facilita a consulta posterior do histórico da produção.
Abrir a ordem de produção
O primeiro passo é localizar a ordem que será executada.
Antes de iniciar a fabricação, é importante conferir dados como:
-
Número da OP.
-
Produto a ser fabricado.
-
Quantidade planejada.
-
Etapas previstas.
-
Materiais necessários.
-
Prazo de produção.
Exemplo:
OP: 4589
Produto: Suporte metálico
Quantidade planejada: 500 unidades
Essa conferência evita que o operador registre informações na ordem errada.
Identificar a operação que será executada
Depois de abrir a ordem, é necessário identificar qual etapa da produção será realizada.
Uma mesma OP pode passar por várias operações, como:
Corte → Usinagem → Soldagem → Pintura → Montagem
Se o operador estiver iniciando a etapa de usinagem, o registro deve estar associado a essa operação específica.
Isso permite saber exatamente em qual fase da produção cada quantidade foi processada.
Iniciar o apontamento
Após selecionar a operação, é iniciado o apontamento de produção.
Nesse momento, podem ser registrados dados como:
-
Data.
-
Horário de início.
-
Operador responsável.
-
Máquina utilizada.
-
Turno.
-
Ordem relacionada.
Exemplo:
OP: 4589
Operação: Usinagem
Operador: João
Máquina: Torno CNC 03
Início: 08:05
Registrar o início corretamente ajuda a medir o tempo real utilizado na operação.
Registrar as quantidades produzidas
Durante ou ao final da atividade, o operador deve informar a quantidade produzida.
Por exemplo:
Quantidade planejada da OP: 500 peças
Quantidade produzida no turno: 180 peças
Caso a operação seja realizada em vários momentos, podem existir diversos registros relacionados à mesma ordem.
Exemplo:
Primeiro turno: 180 peças
Segundo turno: 200 peças
Terceiro turno: 120 peças
Total produzido:
500 peças
Esse acompanhamento permite visualizar quanto já foi concluído e quanto ainda falta produzir.
Informar os tempos utilizados
Os tempos são fundamentais para comparar o desempenho real com aquilo que foi planejado.
O registro pode considerar:
-
Horário de início.
-
Horário de término.
-
Tempo produtivo.
-
Tempo de setup.
-
Tempo parado.
Exemplo:
Início: 08:05
Término: 12:00
Tempo total: 3 horas e 55 minutos
Tempo parado: 25 minutos
Tempo produtivo: 3 horas e 30 minutos
Esses dados ajudam a analisar se a operação levou mais ou menos tempo do que o previsto.
Registrar perdas, refugos e retrabalho
Nem toda quantidade processada necessariamente será aprovada.
Por isso, também é necessário registrar as perdas ocorridas.
Exemplo:
Produzido: 180 peças
Aprovado: 174 peças
Refugo: 4 peças
Retrabalho: 2 peças
Separar essas informações evita que a quantidade produzida seja confundida com a quantidade realmente disponível para seguir no processo.
O apontamento de produção também permite identificar operações em que as perdas acontecem com maior frequência.
Apontar as paradas ocorridas
Se a produção for interrompida, a parada deve ser registrada.
O registro pode conter:
-
Horário de início da parada.
-
Horário de término.
-
Duração.
-
Motivo.
Exemplo:
Início da parada: 10:20
Fim da parada: 10:45
Duração: 25 minutos
Motivo: troca de ferramenta
Outros motivos podem incluir:
-
Falta de material.
-
Manutenção.
-
Falha de máquina.
-
Ajuste do equipamento.
-
Espera por inspeção.
-
Falta de energia.
-
Problema de qualidade.
Registrar essas ocorrências ajuda a entender por que uma operação demorou mais do que o previsto.
Finalizar a operação
Quando a atividade for concluída, o operador ou responsável deve encerrar o registro.
Antes de finalizar, é importante conferir:
-
Quantidade produzida.
-
Quantidade aprovada.
-
Refugos.
-
Retrabalho.
-
Tempo utilizado.
-
Paradas registradas.
-
Materiais consumidos.
Exemplo:
Operação: Corte
Produzido: 500 peças
Aprovado: 495 peças
Refugo: 5 peças
Situação: Concluída
Ao finalizar corretamente a operação, a próxima etapa da produção pode ser liberada.
Atualizar a ordem de produção
Depois que o registro é concluído, a OP deve refletir o novo andamento da produção.
A ordem pode passar a apresentar informações como:
Quantidade planejada: 500 peças
Quantidade produzida: 500 peças
Quantidade aprovada: 495 peças
Operações concluídas: Corte e Usinagem
Próxima operação: Soldagem
A atualização permite que responsáveis pelo planejamento e acompanhamento consultem a situação atual sem depender apenas de informações verbais do chão de fábrica.
Quem normalmente realiza os registros no chão de fábrica?
A responsabilidade pode variar conforme a estrutura da empresa.
O registro pode ser feito por:
-
Operador da máquina.
-
Líder de produção.
-
Encarregado.
-
Supervisor.
-
Apontador de produção.
-
Responsável pela célula produtiva.
Em uma operação mais simples, o próprio operador pode registrar início, término, quantidade e perdas.
Em fábricas maiores, um apontador ou líder pode reunir as informações de várias máquinas e realizar os registros.
O mais importante é definir claramente quem será responsável por cada informação e manter um padrão.
Exemplo completo do fluxo
Considere uma OP para fabricar 300 peças.
O processo pode funcionar desta forma:
1. Abrir a OP 5874.
Produto: peça metálica modelo B.
2. Selecionar a operação.
Operação: usinagem.
3. Iniciar o registro.
Operador: Carlos.
Máquina: Centro de Usinagem 02.
Horário: 07:30.
4. Registrar a produção.
Quantidade produzida: 150 peças.
5. Informar os tempos.
Término: 11:00.
Tempo total: 3 horas e 30 minutos.
6. Registrar perdas.
Aprovadas: 147 peças.
Refugo: 3 peças.
7. Registrar parada.
Parada de 15 minutos por troca de ferramenta.
8. Finalizar a operação.
Registrar todos os dados e encerrar a atividade.
9. Atualizar a OP.
Produzido: 150 de 300 peças.
Saldo restante: 150 peças.
Esse fluxo torna o apontamento de produção mais organizado e facilita o acompanhamento da ordem desde o início até sua finalização.
Como fazer apontamentos por etapas da produção?
Em muitos processos industriais, uma mesma ordem de produção passa por várias operações antes que o produto esteja completamente finalizado. Por isso, o apontamento de produção pode ser realizado separadamente em cada etapa, permitindo acompanhar com mais precisão o avanço da fabricação.
Um fluxo produtivo pode funcionar assim:
Corte → Usinagem → Montagem → Acabamento → Inspeção → Produto final
Cada uma dessas operações representa uma fase diferente da mesma ordem de produção. Ao registrar o início, a conclusão, as quantidades e as ocorrências de cada etapa, a empresa consegue visualizar onde o produto está, quanto já foi processado e o que ainda falta executar.
Como iniciar cada operação da ordem de produção?
Antes de iniciar uma nova etapa, é importante identificar corretamente:
-
Número da ordem de produção.
-
Produto.
-
Operação que será executada.
-
Quantidade disponível para processamento.
-
Operador responsável.
-
Máquina ou equipamento utilizado.
-
Data e horário de início.
Por exemplo:
OP: 5842
Produto: Componente metálico A
Operação: Corte
Quantidade prevista: 500 unidades
Início: 08:00
Ao iniciar o apontamento de produção, a operação passa a ter um registro próprio dentro da ordem.
Isso permite saber que a OP já entrou naquela etapa e está em execução.
Como finalizar cada operação?
Ao concluir uma etapa, é necessário informar os dados finais da execução.
Normalmente, o registro pode incluir:
-
Quantidade processada.
-
Quantidade aprovada.
-
Refugos.
-
Retrabalho.
-
Horário de término.
-
Tempo utilizado.
-
Paradas ocorridas.
-
Situação da operação.
Exemplo:
Operação: Corte
Quantidade processada: 500 unidades
Quantidade aprovada: 495 unidades
Refugo: 5 unidades
Término: 11:30
Situação: Finalizada
Depois que a operação é encerrada, a quantidade aprovada pode seguir para a próxima etapa.
Nesse exemplo, a usinagem receberia 495 unidades.
Como acompanhar a quantidade em cada etapa?
Uma das principais vantagens de registrar a produção por operação é visualizar a quantidade existente em cada fase do processo.
Considere o seguinte exemplo:
| Etapa | Quantidade recebida | Quantidade aprovada | Situação |
|---|---|---|---|
| Corte | 500 | 495 | Finalizada |
| Usinagem | 495 | 490 | Finalizada |
| Montagem | 490 | 320 | Em andamento |
| Acabamento | 0 | 0 | Aguardando |
| Inspeção | 0 | 0 | Aguardando |
| Produto final | 0 | 0 | Aguardando |
Nesse cenário, a ordem começou com 500 unidades.
Após o corte, 495 seguiram para usinagem. Depois, 490 foram liberadas para montagem.
Como apenas 320 unidades já passaram pela montagem, ainda existem 170 unidades aguardando conclusão dessa etapa.
O apontamento de produção permite visualizar esse avanço sem depender somente de conferências manuais.
Como identificar onde a produção está parada?
Quando cada operação possui seu próprio registro, fica mais fácil descobrir em qual etapa a ordem deixou de avançar.
Imagine o seguinte cenário:
Corte: concluído
Usinagem: concluída
Montagem: iniciada
Acabamento: não iniciado
Nesse caso, a produção está concentrada na montagem.
Se a operação estiver aberta há muitas horas sem novos registros, pode ser necessário verificar se existe algum problema.
Entre os motivos mais comuns estão:
-
Falta de material.
-
Máquina parada.
-
Falta de operador.
-
Espera por ferramenta.
-
Problema de qualidade.
-
Retrabalho.
-
Falta de liberação.
-
Acúmulo de produtos em processo.
Registrar os motivos das paradas ajuda a diferenciar uma etapa que está simplesmente em execução de uma operação realmente interrompida.
Como controlar produtos parcialmente concluídos?
Nem sempre toda a quantidade de uma ordem avança de uma etapa para outra ao mesmo tempo.
Por exemplo, uma OP pode ter 1.000 peças planejadas.
No corte, 1.000 peças podem ser processadas.
Na usinagem, entretanto, apenas 600 podem ter sido concluídas naquele momento.
Nesse caso:
Quantidade cortada: 1.000 peças
Quantidade usinada: 600 peças
Quantidade aguardando usinagem: 400 peças
Essas 400 unidades são produtos parcialmente concluídos.
Elas já passaram por uma etapa, mas ainda precisam continuar no processo produtivo.
O apontamento de produção ajuda a controlar essas quantidades intermediárias e evita que produtos em processo sejam confundidos com itens finalizados.
Como acompanhar ordens que avançam em lotes menores?
Algumas empresas não esperam que toda a quantidade seja concluída em uma operação para iniciar a próxima.
Por exemplo:
A ordem possui 500 peças.
O setor de corte conclui as primeiras 100 peças e já encaminha esse lote para usinagem.
Enquanto a usinagem trabalha nessas 100 unidades, o corte continua processando as demais.
O fluxo pode ficar assim:
Corte: 300 peças concluídas
Usinagem: 100 peças concluídas
Montagem: 50 peças concluídas
Essa forma de produção exige registros mais detalhados, porque diferentes quantidades da mesma OP podem estar em operações diferentes ao mesmo tempo.
Por isso, o acompanhamento por etapa é importante para saber exatamente onde cada lote se encontra.
Como localizar gargalos na produção?
Um gargalo acontece quando determinada etapa possui capacidade menor que as demais e começa a acumular trabalho.
Imagine que a empresa possua os seguintes resultados por dia:
Corte: 500 peças
Usinagem: 450 peças
Montagem: 250 peças
Acabamento: 400 peças
Nesse cenário, a montagem pode representar um gargalo.
Ela recebe mais peças do que consegue processar e, com o tempo, produtos começam a se acumular antes dessa operação.
O apontamento de produção pode ajudar a identificar esse problema ao mostrar:
-
Quantidade de peças aguardando.
-
Tempo médio por operação.
-
Tempo de permanência em cada etapa.
-
Quantidade processada por período.
-
Frequência de paradas.
-
Diferença entre capacidade planejada e realizada.
Exemplo prático de acompanhamento por etapas
Considere uma ordem para produzir 800 unidades.
O acompanhamento pode funcionar assim:
Corte
Planejado: 800 unidades
Produzido: 800 unidades
Aprovado: 790 unidades
Situação: finalizado
Usinagem
Recebido: 790 unidades
Produzido: 700 unidades
Saldo: 90 unidades
Situação: em andamento
Montagem
Recebido: 500 unidades
Produzido: 420 unidades
Saldo: 80 unidades
Situação: em andamento
Acabamento
Recebido: 300 unidades
Produzido: 250 unidades
Situação: em andamento
Nesse exemplo, diferentes quantidades da mesma ordem estão distribuídas pelas operações.
Isso permite acompanhar a produção de forma mais próxima da realidade do chão de fábrica.
Por que registrar cada operação separadamente?
Se a empresa registrar apenas o início e o fim da ordem, terá poucas informações sobre o que aconteceu entre essas duas etapas.
Ao utilizar o apontamento de produção por operação, torna-se possível identificar:
-
Onde a ordem está.
-
Quais etapas foram concluídas.
-
Quais operações estão atrasadas.
-
Quanto existe em processo.
-
Quantas unidades estão aguardando.
-
Onde ocorrem perdas.
-
Quais etapas apresentam mais paradas.
-
Onde existe acúmulo de produção.
Esse detalhamento cria uma visão mais clara do fluxo produtivo e facilita o acompanhamento das ordens durante toda a fabricação.
Como registrar produção, perdas, refugos e retrabalho na OP?
Durante o apontamento de produção, é importante separar corretamente aquilo que foi produzido, aprovado, rejeitado, descartado ou enviado para retrabalho. Esses registros ajudam a entender o resultado real de cada ordem de produção e evitam que todas as quantidades sejam tratadas da mesma forma.
Quando essas informações são lançadas de maneira organizada, a empresa consegue acompanhar melhor a eficiência da produção, identificar perdas recorrentes e comparar o que estava previsto com o que realmente aconteceu no processo.
Quantidade produzida
A quantidade produzida representa o total de itens processados durante uma operação ou período.
Exemplo:
Quantidade planejada: 500 peças
Quantidade produzida: 480 peças
Nesse caso, a produção realizou 480 unidades das 500 previstas.
Essa informação mostra o volume realmente processado, mas não significa que todas as peças estejam aprovadas para seguir para a próxima etapa.
Por isso, a quantidade produzida deve ser analisada junto com os demais registros.
Quantidade aprovada
A quantidade aprovada representa os itens que passaram pela operação e atenderam aos critérios definidos para continuar no processo ou serem considerados finalizados.
Exemplo:
Produzido: 480 peças
Aprovado: 465 peças
Isso significa que 465 unidades podem seguir normalmente para a próxima etapa.
No apontamento de produção, separar a quantidade aprovada ajuda a evitar que peças com problemas sejam consideradas disponíveis.
Quantidade rejeitada
A quantidade rejeitada representa os itens que apresentaram algum problema durante a produção ou inspeção.
Essas peças podem seguir para destinos diferentes.
Algumas podem ser descartadas como refugo. Outras podem passar por retrabalho e retornar ao processo.
Exemplo:
Produzido: 480 peças
Aprovado: 465 peças
Rejeitado: 15 peças
As 15 peças rejeitadas podem ser divididas, por exemplo, em:
Refugo: 10 peças
Retrabalho: 5 peças
Esse detalhamento permite entender melhor o resultado da ordem.
Refugo
Refugo é o item que não pode ser aproveitado conforme o padrão esperado e precisa ser descartado do processo produtivo.
Alguns motivos comuns são:
-
Erro de medida.
-
Falha de usinagem.
-
Material danificado.
-
Quebra durante a produção.
-
Defeito sem possibilidade de correção.
-
Problema de qualidade.
Exemplo:
Uma operação produziu 200 peças, mas 4 apresentaram defeitos permanentes.
O registro pode ficar assim:
Produzido: 200 peças
Aprovado: 196 peças
Refugo: 4 peças
Registrar o refugo ajuda a identificar operações que apresentam maior índice de desperdício.
Retrabalho
Retrabalho acontece quando um produto apresenta problema, mas ainda pode ser corrigido.
Diferente do refugo, o item não é descartado imediatamente.
Ele retorna para alguma etapa do processo para receber uma correção.
Exemplo:
Uma peça foi produzida com acabamento inadequado.
Ela pode voltar para a etapa de acabamento e ser corrigida.
O registro pode ser:
Produzido: 100 peças
Aprovado: 94 peças
Retrabalho: 6 peças
Depois da correção, essas seis peças podem ser novamente avaliadas.
O apontamento de produção ajuda a identificar quanto da produção exigiu algum tipo de retrabalho.
Perda de matéria-prima
A perda de matéria-prima está relacionada ao material utilizado durante a fabricação que não se transformou em produto aproveitável.
Ela pode acontecer por:
-
Corte incorreto.
-
Sobras inutilizadas.
-
Ajustes de máquina.
-
Erro operacional.
-
Quebras.
-
Material fora de especificação.
-
Excesso de consumo.
Exemplo:
Material previsto: 100 kg
Material utilizado: 108 kg
Perda registrada: 8 kg
Esse tipo de informação ajuda a comparar o consumo planejado com o consumo real.
Quando a perda ocorre com frequência, a empresa pode investigar se existe um problema no processo, no cadastro da estrutura do produto ou na própria operação.
Como separar corretamente cada tipo de registro?
Um erro comum é registrar apenas a quantidade total produzida sem informar o destino das peças.
Por exemplo:
Produzido: 500 peças
Esse dado sozinho não mostra quantas peças foram realmente aprovadas.
Um registro mais completo seria:
Produzido: 500 peças
Aprovado: 480 peças
Refugo: 12 peças
Retrabalho: 8 peças
Nesse caso, a empresa consegue entender exatamente o resultado da operação.
Tabela de registros da ordem de produção
| Informação | Exemplo de registro | Para que serve |
|---|---|---|
| Planejado | 500 peças | Define a meta da OP |
| Produzido | 480 peças | Mostra a produção realizada |
| Aprovado | 465 peças | Indica produtos liberados |
| Rejeitado | 15 peças | Mostra itens que apresentaram problemas |
| Refugo | 10 peças | Registra produtos descartados |
| Retrabalho | 5 peças | Identifica produtos que precisam de correção |
| Tempo utilizado | 6 horas | Permite comparar tempo previsto e realizado |
Exemplo prático de registro completo
Imagine uma OP criada para fabricar 500 peças.
Ao final de uma operação, foram registradas as seguintes informações:
Quantidade planejada: 500 peças
Quantidade produzida: 480 peças
Quantidade aprovada: 465 peças
Quantidade rejeitada: 15 peças
Refugo: 10 peças
Retrabalho: 5 peças
Tempo utilizado: 6 horas
Nesse exemplo, ainda faltam 20 peças para atingir a quantidade planejada.
Além disso, das 480 peças produzidas, 15 apresentaram algum tipo de problema.
Dez foram descartadas e cinco ainda podem retornar para correção.
O apontamento de produção permite que essas diferenças fiquem registradas diretamente na ordem, facilitando a análise do resultado real da fabricação.
Por que registrar perdas e retrabalho separadamente?
Registrar tudo apenas como perda pode esconder informações importantes.
Um refugo representa uma perda definitiva.
Já o retrabalho indica que o produto ainda pode ser recuperado.
Essas situações possuem impactos diferentes no processo produtivo.
Por isso, separar cada informação ajuda a acompanhar:
-
Quantidade realmente aproveitada.
-
Quantidade descartada.
-
Quantidade que precisa de correção.
-
Consumo adicional de materiais.
-
Tempo extra de produção.
-
Etapas com maior incidência de problemas.
-
Diferença entre planejado e realizado.
Com registros bem definidos, o apontamento de produção se torna uma fonte mais confiável para acompanhar o desempenho das ordens de produção e identificar pontos que precisam de atenção no chão de fábrica.
Como registrar paradas e tempos de produção por ordem?
Registrar corretamente os tempos e as interrupções de cada ordem é uma parte importante do apontamento de produção, porque permite entender quanto tempo a fabricação realmente levou e quais fatores interferiram no andamento das operações.
Quando a empresa registra apenas a quantidade produzida, ela consegue saber quanto foi feito, mas não consegue identificar com clareza por que determinada ordem atrasou, por que uma operação demorou mais do que o previsto ou quanto tempo foi perdido com interrupções.
Por isso, é importante separar o tempo produtivo do tempo parado e registrar o motivo de cada ocorrência.
Início da operação
O primeiro dado a ser registrado é o horário em que a atividade começou.
Exemplo:
Início da operação: 08:00
Esse registro serve como referência para calcular a duração da atividade e comparar o horário previsto com o horário realizado.
Se uma operação deveria começar às 07:30, mas foi iniciada às 08:00, já existe uma diferença de 30 minutos que pode impactar o restante da programação.
O motivo desse atraso também pode ser registrado, caso seja necessário.
Final da operação
O horário de término indica quando a atividade foi encerrada.
Exemplo:
Início: 08:00
Término: 12:30
Nesse caso, a duração total foi de quatro horas e trinta minutos.
Porém, esse período não significa necessariamente que a máquina ou o operador trabalharam de forma contínua durante todo o tempo.
Por isso, o apontamento de produção deve considerar também as paradas ocorridas durante a operação.
Tempo produtivo
O tempo produtivo corresponde ao período em que a atividade esteve realmente sendo executada.
Por exemplo:
Tempo total da operação: 4 horas e 30 minutos
Tempo parado: 45 minutos
Tempo produtivo: 3 horas e 45 minutos
Essa diferença é importante para avaliar a produtividade real da operação.
Se uma ordem demorou mais do que o planejado, pode ser que o problema não esteja na velocidade da produção, mas sim nas interrupções ocorridas ao longo do processo.
Tempo parado
O tempo parado representa os períodos em que a produção ficou interrompida.
Toda parada relevante deve conter, sempre que possível:
-
Horário de início.
-
Horário de término.
-
Duração.
-
Motivo.
-
Operação relacionada.
Exemplo:
Início da parada: 09:40
Fim da parada: 10:05
Duração: 25 minutos
Motivo: falta de material
Esse tipo de registro ajuda a entender quanto tempo da ordem foi consumido por atividades não produtivas.
Setup
Setup é o período utilizado para preparar máquinas, equipamentos ou ferramentas antes do início de uma produção ou troca de produto.
Pode envolver:
-
Troca de ferramenta.
-
Regulagem da máquina.
-
Ajuste de parâmetros.
-
Limpeza.
-
Preparação do equipamento.
-
Troca de molde.
Exemplo:
Setup previsto: 20 minutos
Setup realizado: 35 minutos
Nesse caso, houve uma diferença de 15 minutos.
Registrar o setup separadamente evita que esse período seja confundido com tempo produtivo.
Também ajuda a identificar operações em que a preparação está demorando mais do que o esperado.
Manutenção
Quando uma máquina precisa de manutenção durante a produção, o tempo de parada deve ser registrado.
Exemplo:
Parada: 45 minutos
Motivo: manutenção corretiva
Esse dado ajuda a identificar equipamentos que apresentam interrupções frequentes.
Se várias ordens apresentarem paradas pela mesma máquina, a empresa pode avaliar se existe necessidade de manutenção preventiva, ajuste ou revisão do equipamento.
Falta de material
A falta de matéria-prima ou componentes pode interromper completamente uma operação.
Exemplo:
Parada: 1 hora
Motivo: falta de matéria-prima
Esse tipo de ocorrência pode indicar problemas relacionados a:
-
Planejamento de materiais.
-
Reposição.
-
Separação do estoque.
-
Compras.
-
Abastecimento da linha.
No apontamento de produção, registrar esse motivo permite diferenciar um atraso produtivo de um atraso causado pela indisponibilidade de material.
Falta de operador
A produção também pode parar quando não há operador disponível para executar determinada atividade.
Isso pode ocorrer por:
-
Ausência.
-
Troca de turno.
-
Operador alocado em outra atividade.
-
Espera por profissional habilitado.
-
Falta de substituição.
Exemplo:
Parada: 30 minutos
Motivo: falta de operador
Esse registro ajuda a identificar se determinadas etapas possuem dependência excessiva de poucos profissionais.
Falha de equipamento
Falhas em máquinas e equipamentos são causas comuns de interrupções.
Alguns exemplos são:
-
Quebra.
-
Travamento.
-
Falha elétrica.
-
Erro de sensor.
-
Problema de ferramenta.
-
Defeito mecânico.
Exemplo:
Início da parada: 14:10
Fim: 14:50
Motivo: falha no equipamento
Duração: 40 minutos
Quando esse tipo de ocorrência é registrado com frequência, fica mais fácil identificar quais recursos estão causando maior impacto na produção.
Espera por liberação
Algumas operações precisam aguardar uma autorização antes de continuar.
Essa espera pode estar relacionada a:
-
Inspeção de qualidade.
-
Aprovação de medida.
-
Liberação de material.
-
Conferência técnica.
-
Aprovação de etapa anterior.
-
Validação de processo.
Exemplo:
Parada: 25 minutos
Motivo: espera por liberação da inspeção
Mesmo que a máquina esteja disponível, a operação não consegue avançar.
Por isso, esse tempo também precisa ser identificado separadamente.
Como organizar os registros de parada?
Uma forma simples é registrar cada ocorrência com início, fim, duração e motivo.
| Horário inicial | Horário final | Duração | Motivo |
|---|---|---|---|
| 08:00 | 08:20 | 20 min | Setup |
| 09:45 | 10:05 | 20 min | Falta de material |
| 11:30 | 11:50 | 20 min | Manutenção |
| 14:10 | 14:40 | 30 min | Falha de equipamento |
| 15:30 | 15:45 | 15 min | Espera por liberação |
Esses registros permitem calcular o total de tempo parado da ordem.
Exemplo de cálculo do tempo produtivo
Considere uma operação iniciada às 08:00 e encerrada às 17:00.
O tempo total foi de nove horas.
Durante esse período, ocorreram:
Setup: 30 minutos
Falta de material: 20 minutos
Manutenção: 40 minutos
Espera por liberação: 30 minutos
Total de paradas:
2 horas
Portanto:
Tempo total: 9 horas
Tempo parado: 2 horas
Tempo produtivo: 7 horas
O apontamento de produção permite enxergar essa diferença com clareza.
Como os registros ajudam a identificar atrasos?
Quando uma ordem termina depois do prazo, o simples registro do horário final não explica o motivo.
Já o detalhamento dos tempos permite analisar onde ocorreu a diferença.
Por exemplo:
Tempo previsto: 6 horas
Tempo realizado: 8 horas
Tempo parado: 2 horas
Nesse caso, a operação utilizou exatamente seis horas produtivas, mas duas horas adicionais foram consumidas por paradas.
Se os motivos registrados forem:
1 hora: falta de material
40 minutos: manutenção
20 minutos: espera por liberação
A empresa consegue identificar claramente o que causou o atraso.
Sem o apontamento de produção, a percepção poderia ser de que a equipe produziu lentamente. Com os registros, fica evidente que o maior impacto ocorreu por interrupções.
Esse detalhamento ajuda a acompanhar os principais motivos de atraso, medir o impacto de cada tipo de parada e direcionar melhorias para os pontos que mais prejudicam o fluxo da produção.
Como acompanhar o planejado x realizado da ordem de produção?
Comparar o que foi planejado com o que realmente aconteceu durante a fabricação é uma das principais funções do apontamento de produção. Esse acompanhamento permite identificar diferenças de quantidade, tempo, consumo de materiais, prazos, perdas e custos antes que os desvios se tornem maiores.
Quando a empresa registra apenas o resultado final da ordem, perde a oportunidade de perceber problemas enquanto a produção ainda está em andamento. Já a comparação contínua entre planejado e realizado ajuda a tomar decisões mais rápidas e evita que atrasos ou desperdícios afetem outras ordens.
Quantidade planejada x quantidade produzida
A primeira comparação deve ser feita entre a quantidade prevista na ordem e aquilo que já foi produzido.
Exemplo:
Quantidade planejada: 1.000 peças
Quantidade produzida: 760 peças
Nesse caso, ainda faltam 240 peças para completar a ordem.
Essa análise também pode ser feita em percentual.
Se 760 de 1.000 unidades já foram produzidas, a ordem está com 76% da quantidade prevista concluída.
O apontamento de produção ajuda a acompanhar esse avanço durante a execução, permitindo identificar se a produção está seguindo o ritmo esperado.
Tempo previsto x tempo utilizado
Outra comparação importante envolve o tempo necessário para executar cada operação.
Exemplo:
Tempo previsto: 6 horas
Tempo utilizado: 8 horas
Nesse cenário, houve uma diferença de duas horas.
O próximo passo é entender o motivo.
Pode ter ocorrido:
-
Falta de material.
-
Manutenção.
-
Setup maior que o previsto.
-
Falha de equipamento.
-
Retrabalho.
-
Espera por liberação.
Se essas ocorrências estiverem registradas, fica mais fácil entender por que a operação demorou mais.
Material previsto x material consumido
A ordem de produção normalmente possui uma previsão de consumo de matéria-prima.
Depois da execução, é possível comparar essa quantidade com o consumo real.
Exemplo:
Material previsto: 150 kg
Material consumido: 162 kg
A diferença foi de 12 kg acima do esperado.
Esse desvio pode estar relacionado a:
-
Perdas durante o processo.
-
Refugos.
-
Erros de corte.
-
Ajustes de máquina.
-
Consumo incorreto.
-
Estrutura de produto desatualizada.
O apontamento de produção ajuda a mostrar quanto realmente foi utilizado, permitindo avaliar se o consumo planejado continua adequado.
Data prevista x data realizada
Também é importante comparar quando a ordem deveria começar ou terminar com as datas reais.
Exemplo:
Início previsto: 10/10
Início realizado: 10/10
Término previsto: 12/10
Término realizado: 14/10
Nesse caso, o início ocorreu conforme o planejamento, mas a conclusão aconteceu dois dias depois.
Essa diferença precisa ser analisada.
Talvez uma operação intermediária tenha demorado mais do que o previsto ou alguma parada tenha impedido o avanço da ordem.
Registrar as datas reais ajuda a identificar em que momento o atraso começou.
Produção aprovada x perdas
Produzir determinada quantidade não significa que todo esse volume estará disponível para entrega ou para a próxima etapa.
Por isso, é necessário comparar a produção aprovada com as perdas.
Exemplo:
Quantidade produzida: 500 peças
Quantidade aprovada: 475 peças
Refugo: 15 peças
Retrabalho: 10 peças
Nesse caso, 25 peças apresentaram algum tipo de problema.
A análise pode mostrar se essas perdas estão dentro do esperado ou se aumentaram em determinada operação.
Se uma etapa apresentar refugos frequentes, ela pode precisar de ajustes no processo.
Custo previsto x custo realizado
O custo também pode ser comparado durante o acompanhamento da ordem.
O custo previsto pode considerar:
-
Matéria-prima.
-
Tempo de máquina.
-
Mão de obra.
-
Processos produtivos.
-
Custos adicionais.
Depois da execução, a empresa pode analisar o valor realmente utilizado.
Exemplo:
Custo previsto da OP: R$ 8.000
Custo realizado: R$ 9.200
A diferença foi de R$ 1.200.
Esse aumento pode estar relacionado a:
-
Consumo maior de materiais.
-
Horas adicionais de produção.
-
Retrabalho.
-
Refugos.
-
Paradas.
-
Uso maior de máquinas ou recursos.
O apontamento de produção fornece parte das informações necessárias para entender de onde veio essa diferença.
Como organizar a comparação entre planejado e realizado?
Uma forma simples é reunir as principais informações em uma tabela.
| Indicador | Planejado | Realizado | Diferença |
|---|---|---|---|
| Quantidade | 1.000 peças | 950 peças | -50 peças |
| Tempo | 8 horas | 10 horas | +2 horas |
| Material | 200 kg | 215 kg | +15 kg |
| Término | 15/10 | 16/10 | +1 dia |
| Produção aprovada | 1.000 peças | 930 peças | -70 peças |
| Custo | R$ 10.000 | R$ 11.300 | +R$ 1.300 |
Esse formato facilita a identificação dos pontos em que houve maior diferença.
Como identificar desvios enquanto a ordem ainda está em andamento?
O ideal é não esperar a ordem terminar para fazer as comparações.
Imagine uma produção planejada para 1.000 peças em dois dias.
Ao final do primeiro dia, deveriam estar prontas aproximadamente 500 peças.
Se o registro mostrar apenas 300 unidades produzidas, já existe um sinal de atraso.
Nesse momento, a empresa pode verificar:
-
Se houve muitas paradas.
-
Se existe falta de material.
-
Se alguma máquina está operando abaixo do esperado.
-
Se há excesso de retrabalho.
-
Se outra operação está acumulando produtos.
O apontamento de produção permite identificar esses sinais enquanto ainda existe tempo para agir.
Como evitar que um atraso afete outras ordens?
Uma ordem atrasada pode impactar toda a programação da fábrica.
Por exemplo, se uma máquina deveria finalizar uma OP pela manhã e iniciar outra à tarde, qualquer atraso na primeira atividade pode comprometer a seguinte.
O acompanhamento entre planejado e realizado permite perceber esse problema antecipadamente.
A empresa pode avaliar alternativas como:
-
Reorganizar a sequência das ordens.
-
Direcionar a produção para outra máquina.
-
Reforçar determinada operação.
-
Priorizar materiais necessários.
-
Ajustar horários.
-
Reprogramar atividades menos urgentes.
Esse acompanhamento reduz o risco de um pequeno desvio se transformar em uma sequência de atrasos.
Exemplo prático de acompanhamento durante a produção
Considere uma OP para fabricar 600 unidades.
Planejado para o primeiro turno: 200 peças
Realizado: 160 peças
Já existe uma diferença de 40 unidades.
Ao analisar os registros, é encontrada uma parada de 50 minutos por falta de material.
No segundo turno, a equipe pode ajustar o abastecimento para evitar que o mesmo problema aconteça novamente.
Dessa forma, o apontamento de produção não serve apenas para registrar o que aconteceu. Ele também fornece informações para corrigir desvios durante a execução e proteger o andamento das próximas ordens.
Quais indicadores podem ser gerados com os apontamentos das ordens?
Os dados registrados no apontamento de produção podem ser transformados em indicadores que ajudam a acompanhar o desempenho da fábrica. Em vez de utilizar as informações apenas como histórico, a empresa pode analisar produtividade, tempos, perdas, paradas, atrasos e cumprimento dos prazos.
Esses indicadores ajudam a identificar problemas recorrentes, comparar resultados entre ordens e apoiar decisões relacionadas ao planejamento da produção.
Produtividade por OP
A produtividade por ordem de produção mostra quanto foi produzido em relação ao tempo ou aos recursos utilizados.
Um exemplo simples:
OP 5487
Quantidade produzida: 800 peças
Tempo produtivo: 10 horas
Produtividade:
800 ÷ 10 = 80 peças por hora
Esse indicador permite comparar ordens semelhantes e identificar diferenças de desempenho.
Se outra ordem do mesmo produto apresentou 60 peças por hora, vale investigar o que causou essa diferença.
Produção por operador
Também é possível acompanhar quanto cada operador produziu em determinado período.
Exemplo:
| Operador | Quantidade produzida | Tempo produtivo |
|---|---|---|
| Operador A | 420 peças | 6 horas |
| Operador B | 390 peças | 6 horas |
| Operador C | 450 peças | 6 horas |
Esse tipo de análise deve considerar fatores como máquina utilizada, tipo de operação, complexidade do produto e condições do processo.
O objetivo não é apenas comparar pessoas, mas entender como a produção está acontecendo e onde podem existir diferenças importantes.
Produção por máquina
O apontamento de produção também pode gerar informações sobre o desempenho dos equipamentos.
Por exemplo:
Máquina A: 1.200 peças produzidas
Máquina B: 980 peças produzidas
Máquina C: 1.050 peças produzidas
Se as três máquinas realizam operações semelhantes, essa comparação pode ajudar a identificar diferenças de capacidade, paradas ou necessidade de manutenção.
Também é possível cruzar quantidade produzida com tempo utilizado.
Tempo médio por operação
O tempo médio por operação mostra quanto tempo uma determinada etapa costuma levar.
Exemplo:
Corte: 30 minutos por lote
Usinagem: 1 hora e 20 minutos
Montagem: 50 minutos
Acabamento: 40 minutos
Esse indicador ajuda a melhorar os próximos planejamentos.
Se a empresa planeja uma operação para durar 40 minutos, mas os registros mostram uma média real de 60 minutos, o tempo previsto precisa ser analisado.
Índice de refugos
O índice de refugos mostra a proporção de produtos descartados em relação à quantidade produzida.
Um cálculo simples pode ser:
Índice de refugo = quantidade de refugos ÷ quantidade produzida × 100
Exemplo:
Produzido: 1.000 peças
Refugo: 25 peças
Cálculo:
25 ÷ 1.000 × 100 = 2,5%
Esse resultado indica que 2,5% da produção foi descartada.
Ao acompanhar o indicador por produto, máquina ou operação, a empresa consegue localizar pontos com maior desperdício.
Índice de retrabalho
O índice de retrabalho mostra quantos itens precisaram retornar para correção.
Exemplo:
Produzido: 800 peças
Retrabalho: 40 peças
Cálculo:
40 ÷ 800 × 100 = 5%
Nesse caso, 5% da produção precisou ser corrigida.
Um aumento nesse indicador pode apontar problemas de processo, regulagem, qualidade ou execução.
Quantidade de paradas
A quantidade de paradas ajuda a medir quantas interrupções ocorreram durante determinado período ou ordem.
Exemplo:
OP 6321
-
2 paradas por falta de material.
-
1 parada por manutenção.
-
3 paradas para ajuste.
-
1 parada por espera de liberação.
Total:
7 paradas
A quantidade isolada já oferece uma visão inicial, mas deve ser analisada junto com a duração de cada interrupção.
Uma parada de cinco minutos possui impacto diferente de uma parada de duas horas.
Principais motivos de parada
Além de contar as interrupções, é importante identificar quais motivos aparecem com maior frequência.
Exemplo:
| Motivo | Quantidade de ocorrências | Tempo total |
|---|---|---|
| Falta de material | 8 | 4 horas |
| Manutenção | 3 | 5 horas |
| Setup | 10 | 3 horas |
| Falha de equipamento | 4 | 6 horas |
| Espera por liberação | 6 | 2 horas |
Essa análise ajuda a definir prioridades.
Mesmo que a falta de material aconteça mais vezes, por exemplo, as falhas de equipamento podem causar mais horas de interrupção.
Atrasos de produção
Os registros também permitem acompanhar quantas ordens foram concluídas depois do prazo planejado.
Exemplo:
Ordens concluídas no mês: 100
Ordens atrasadas: 18
Assim, 18% das ordens foram finalizadas após o prazo.
O apontamento de produção ajuda a identificar quais etapas contribuíram para esses atrasos.
Eficiência produtiva
A eficiência produtiva pode comparar o resultado realizado com aquilo que estava previsto.
Exemplo:
Produção planejada: 500 peças
Produção realizada: 450 peças
Um cálculo simples seria:
450 ÷ 500 × 100 = 90%
Nesse cenário, a ordem atingiu 90% da quantidade planejada.
A empresa também pode analisar eficiência considerando tempo, disponibilidade de máquina, qualidade e outros fatores.
O importante é utilizar sempre um critério padronizado para que os resultados possam ser comparados ao longo do tempo.
Cumprimento dos prazos
Outro indicador importante é a quantidade de ordens concluídas dentro da data planejada.
Exemplo:
Ordens concluídas: 50
Ordens entregues dentro do prazo: 44
Cálculo:
44 ÷ 50 × 100 = 88%
Isso significa que 88% das ordens foram concluídas dentro do prazo.
Esse indicador ajuda a avaliar a confiabilidade do planejamento e a capacidade da produção de cumprir as datas definidas.
Como transformar registros do chão de fábrica em informações para decisão?
O primeiro passo é garantir que os dados sejam registrados de maneira padronizada.
Informações importantes incluem:
-
Quantidade produzida.
-
Quantidade aprovada.
-
Refugos.
-
Retrabalho.
-
Horários de início e término.
-
Tempos de parada.
-
Motivos de parada.
-
Máquina utilizada.
-
Operador.
-
Data de conclusão.
Depois, esses dados podem ser agrupados por:
-
Ordem de produção.
-
Produto.
-
Operação.
-
Máquina.
-
Operador.
-
Turno.
-
Período.
O apontamento de produção deixa de ser apenas um registro operacional e passa a funcionar como uma fonte de informações para análise.
Se o índice de refugo aumentar, por exemplo, é possível verificar em qual operação isso aconteceu.
Se os atrasos crescerem, pode-se analisar quais motivos de parada tiveram maior impacto.
Se uma máquina apresentar produtividade abaixo das demais, os registros podem ajudar a identificar se existe excesso de manutenção ou interrupções.
Dessa forma, os dados do chão de fábrica podem apoiar decisões relacionadas à programação, manutenção, qualidade, capacidade produtiva, redução de desperdícios e melhoria dos processos.
Como melhorar o apontamento de produção por ordem de produção?
Melhorar o apontamento de produção exige organização, padronização e acompanhamento frequente dos registros realizados no chão de fábrica. Não basta apenas registrar quantidades produzidas. É importante garantir que os dados sejam preenchidos corretamente, no momento adequado e vinculados à ordem de produção certa.
Quando o processo é bem estruturado, a empresa consegue acompanhar melhor os prazos, identificar perdas, localizar gargalos e comparar o que foi planejado com o que realmente aconteceu durante a fabricação.
Padronizar as operações
O primeiro passo é criar uma estrutura clara para as operações utilizadas na produção.
Se cada colaborador registrar uma mesma atividade com nomes diferentes, os dados ficam difíceis de analisar posteriormente.
Por exemplo, uma operação pode ser cadastrada como:
-
Corte.
-
Usinagem.
-
Soldagem.
-
Montagem.
-
Acabamento.
-
Inspeção.
Essa padronização facilita o apontamento de produção e permite comparar diferentes ordens que passam pelas mesmas etapas.
Criar motivos de parada previamente cadastrados
As paradas também devem possuir motivos padronizados.
Alguns exemplos são:
-
Falta de material.
-
Falha de equipamento.
-
Manutenção.
-
Setup.
-
Ajuste de máquina.
-
Falta de operador.
-
Espera por liberação.
-
Problema de qualidade.
Evitar registros genéricos como “outros problemas” ajuda a melhorar a análise.
Se a empresa identificar que a maior parte das interrupções acontece por falta de material, por exemplo, poderá investigar o abastecimento da produção com mais precisão.
Definir quais informações precisam ser registradas
Nem todos os processos exigem exatamente os mesmos dados, mas a empresa deve definir um padrão mínimo.
Entre as informações mais importantes estão:
-
Número da OP.
-
Produto.
-
Operação.
-
Quantidade produzida.
-
Quantidade aprovada.
-
Refugos.
-
Retrabalho.
-
Horário de início.
-
Horário de término.
-
Tempo parado.
-
Motivo da parada.
-
Operador.
-
Máquina utilizada.
-
Material consumido.
Definir previamente o que deve ser preenchido reduz registros incompletos e facilita o treinamento dos colaboradores.
Evitar apontamentos somente no final do dia
Registrar todas as informações apenas no final do turno pode aumentar a ocorrência de erros.
O operador pode esquecer:
-
Horários.
-
Quantidades.
-
Motivos de parada.
-
Tempo de interrupção.
-
Refugos.
-
Trocas de operação.
Sempre que possível, o apontamento de produção deve ser realizado próximo ao momento em que a atividade acontece.
Por exemplo, se uma máquina parar às 10:15 por falta de material, o ideal é registrar essa ocorrência quando ela acontecer ou logo após a retomada.
Isso torna os dados mais próximos da realidade.
Registrar perdas e refugos separadamente
Outro ponto importante é evitar tratar toda diferença de produção como um único tipo de perda.
A empresa deve separar, por exemplo:
-
Refugo.
-
Retrabalho.
-
Perda de matéria-prima.
-
Produto rejeitado.
-
Produto aprovado.
Considere uma operação que produziu 500 unidades.
Um registro mais completo seria:
Produzido: 500
Aprovado: 480
Refugo: 12
Retrabalho: 8
Essa separação ajuda a entender o que realmente aconteceu durante a execução.
Vincular cada registro à OP correta
Todo registro deve estar relacionado à ordem de produção correspondente.
Esse cuidado é especialmente importante quando a fábrica possui várias ordens abertas simultaneamente.
Se uma quantidade for registrada na OP errada, o acompanhamento das duas ordens ficará comprometido.
Antes de iniciar o registro, é importante conferir:
-
Número da OP.
-
Produto.
-
Operação.
-
Quantidade prevista.
O apontamento de produção precisa representar exatamente aquilo que foi executado naquela ordem.
Treinar os operadores
Os colaboradores responsáveis pelos registros precisam entender por que os dados são importantes.
O treinamento pode abordar:
-
Como localizar a OP.
-
Como iniciar uma operação.
-
Como registrar quantidade.
-
Como informar perdas.
-
Como registrar uma parada.
-
Como selecionar o motivo correto.
-
Como finalizar a operação.
Além de ensinar o preenchimento, é importante explicar que esses dados serão utilizados no planejamento e acompanhamento da produção.
Quando o operador entende a finalidade do registro, tende a perceber com mais clareza a importância da informação correta.
Acompanhar os registros diariamente
Os dados não devem ser analisados somente no final do mês.
Uma rotina de acompanhamento diário ajuda a identificar problemas rapidamente.
Algumas informações que podem ser verificadas são:
-
Ordens sem movimentação.
-
Operações abertas por muito tempo.
-
Quantidades abaixo do planejado.
-
Refugos elevados.
-
Retrabalho acima do normal.
-
Paradas frequentes.
-
Ordens próximas do prazo.
-
Ordens atrasadas.
O acompanhamento frequente permite agir antes que pequenos desvios afetem toda a programação da fábrica.
Utilizar informações em tempo real sempre que possível
Quando o registro é atualizado durante a execução, responsáveis pelo planejamento conseguem visualizar a situação atual da produção.
Por exemplo:
OP 4520
Planejado: 1.000 peças
Produzido: 720 peças
Aprovado: 700 peças
Situação: em andamento
Esse tipo de informação ajuda a avaliar se a ordem ainda possui condições de ser finalizada no prazo.
O apontamento de produção em tempo real também reduz a dependência de anotações em papel ou lançamentos realizados horas depois.
Analisar os indicadores gerados
Registrar informações sem analisá-las reduz o valor do processo.
Os dados podem gerar indicadores como:
-
Produtividade.
-
Tempo médio por operação.
-
Índice de refugo.
-
Índice de retrabalho.
-
Tempo total de parada.
-
Principais motivos de interrupção.
-
Quantidade de ordens atrasadas.
-
Cumprimento dos prazos.
-
Eficiência produtiva.
Esses indicadores ajudam a identificar tendências.
Por exemplo, se o tempo de setup aumenta durante vários períodos, pode ser necessário revisar a preparação das máquinas.
Se os refugos crescem em determinada operação, é possível investigar as causas antes que o problema aumente.
Checklist prático para melhorar os registros
Antes de considerar o processo bem estruturado, a empresa pode verificar:
-
As operações estão padronizadas?
-
Os motivos de parada estão cadastrados?
-
Os operadores sabem quais informações devem registrar?
-
Os registros são realizados durante a produção?
-
Perdas, refugos e retrabalho são separados?
-
Cada registro está relacionado à OP correta?
-
Os operadores receberam treinamento?
-
As informações são verificadas diariamente?
-
Os dados são atualizados em tempo real quando possível?
-
Os indicadores são analisados regularmente?
Quanto mais respostas positivas existirem, maior tende a ser a confiabilidade das informações registradas.
Exemplo completo do fluxo de uma ordem de produção
Um processo organizado pode seguir esta sequência:
OP criada → materiais separados → produção iniciada → operações apontadas → perdas registradas → produção finalizada → planejado x realizado analisado → OP encerrada
Na primeira etapa, a ordem é criada com produto, quantidade, materiais, operações e prazo.
Depois, os materiais necessários são separados e a fabricação é iniciada.
Durante a execução, cada operação recebe seu respectivo registro, incluindo quantidade produzida, tempo utilizado, operadores e máquinas.
Se houver perdas, refugos, retrabalho ou paradas, essas ocorrências também são registradas.
Quando todas as etapas forem concluídas, a quantidade final é conferida.
Em seguida, os dados planejados são comparados com os resultados obtidos.
Por exemplo:
Planejado: 500 peças em 8 horas
Realizado: 485 peças aprovadas em 9 horas
Refugo: 10 peças
Retrabalho: 5 peças
Com essas informações, a empresa consegue avaliar o resultado da ordem antes de encerrá-la.
Um apontamento de produção organizado permite que todo esse histórico permaneça associado à OP, facilitando consultas posteriores e criando uma base mais confiável para os próximos planejamentos.
Conclusão
O apontamento de produção por ordem de produção é uma prática essencial para acompanhar com mais precisão o que acontece no chão de fábrica. Por meio dos registros, a empresa consegue saber quanto foi produzido, quais operações foram executadas, quanto tempo foi utilizado, quais perdas ocorreram e se a ordem está seguindo o planejamento inicial.
Quando cada informação é vinculada corretamente à OP, torna-se mais fácil comparar o planejado com o realizado, identificar gargalos, acompanhar atrasos e analisar o desempenho de máquinas, operadores e etapas produtivas. Além disso, os dados registrados ajudam a melhorar o planejamento das próximas ordens e tornam as decisões mais baseadas na realidade da produção.
Para obter bons resultados, o ideal é manter os registros padronizados, atualizar as informações durante a execução, separar perdas, refugos e retrabalho e acompanhar os indicadores gerados. Dessa forma, o apontamento de produção deixa de ser apenas um registro operacional e passa a ser uma ferramenta importante para controlar a fábrica, reduzir desvios e melhorar a eficiência do processo produtivo.
Tenha Mais Controle Sobre Sua Produção
Organize ordens, acompanhe cada etapa e registre o apontamento de produção com mais precisão para identificar atrasos, perdas e gargalos no processo produtivo.
Conheça uma solução completa para melhorar o controle da sua fábrica.
Veja também nosso artigo sobre Critérios de Escolha e Principais Soluções do Mercado ou acesse nosso blog e fique por dentro de como otimizar o seu negócio