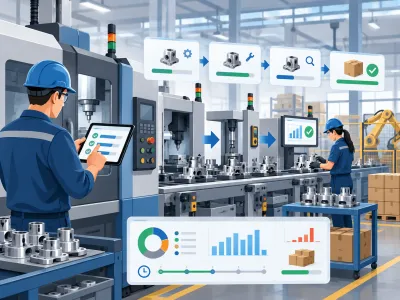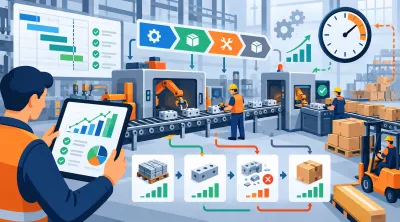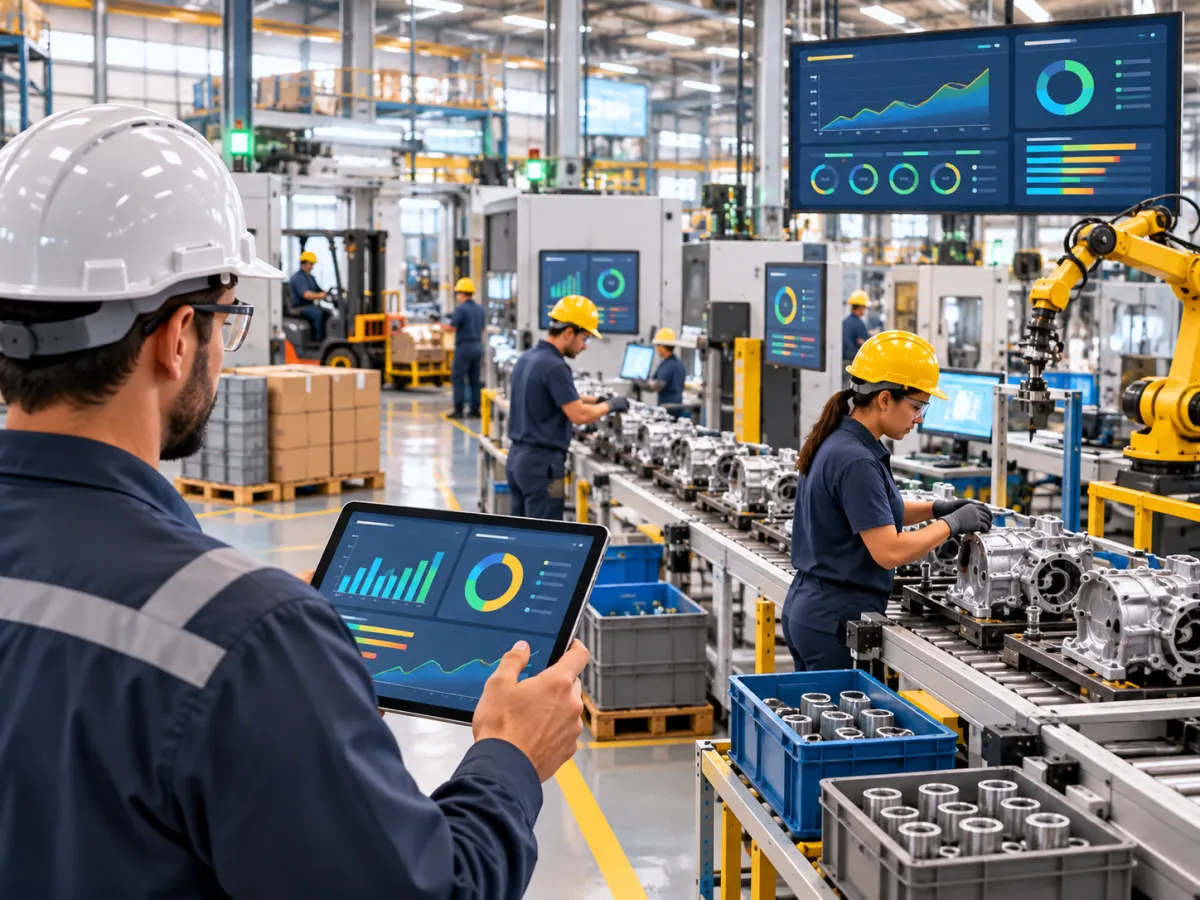
Acompanhar o que acontece no chão de fábrica é uma necessidade cada vez maior para indústrias que buscam cumprir prazos, reduzir perdas e melhorar o controle das operações. Quando as informações sobre a fabricação demoram para chegar até os responsáveis pelo planejamento, surgem dificuldades para identificar atrasos, paradas, desperdícios e diferenças entre aquilo que foi planejado e o que realmente está sendo produzido.
Nesse cenário, o apontamento de produção permite registrar os acontecimentos da fabricação conforme as atividades são executadas. Dados como início e término de uma operação, quantidade produzida, perdas, paradas, operador responsável e máquina utilizada podem ser registrados durante o próprio processo produtivo.
Quando esse registro acontece em tempo real, supervisores, responsáveis pelo PCP e gestores conseguem acompanhar a situação das ordens de produção com maior agilidade. Em vez de esperar o final do turno ou depender de anotações feitas em papel para descobrir o andamento da fábrica, torna-se possível consultar informações atualizadas sobre o que está sendo produzido.
Esse acompanhamento também facilita a comparação entre o planejamento e a execução. Uma ordem que deveria produzir determinada quantidade em algumas horas, por exemplo, pode apresentar desempenho abaixo do esperado. Com registros atualizados, é possível identificar essa situação antes que o atraso comprometa outras etapas da fabricação ou a data prevista de entrega.
Ao longo deste conteúdo, será explicado como funciona o registro das informações produtivas, quais dados podem ser acompanhados e de que maneira essas informações ajudam a criar uma visão mais precisa do chão de fábrica.
O que é apontamento de produção em tempo real?
O apontamento de produção é o registro das informações relacionadas à execução das atividades produtivas de uma indústria. Ele permite documentar o que aconteceu durante cada etapa da fabricação, criando um histórico que pode ser utilizado para acompanhar ordens, analisar resultados e comparar o planejamento com aquilo que realmente ocorreu no chão de fábrica.
Na prática, esse registro pode começar no momento em que uma operação é iniciada e continuar durante todo o processo produtivo. Conforme a fabricação avança, podem ser informados dados como quantidade produzida, tempo utilizado, operador responsável, equipamento envolvido, perdas registradas e eventuais interrupções.
Quando essas informações são registradas imediatamente ou com poucos minutos de diferença em relação ao acontecimento, temos o apontamento em tempo real.
Como funciona o apontamento durante a produção?
Imagine uma indústria que recebeu uma ordem para fabricar 500 unidades de determinado produto. O planejamento definiu quais operações serão necessárias, quais máquinas serão utilizadas e quanto tempo deverá ser gasto em cada etapa.
Quando o operador inicia a primeira atividade, essa informação pode ser registrada no sistema. Durante a execução, novas informações são adicionadas conforme o trabalho acontece.
Um fluxo básico pode ser representado da seguinte maneira:
Ordem de produção liberada → operador inicia a operação → produção é registrada → eventuais paradas são informadas → quantidade produzida é atualizada → operação é encerrada.
Isso cria um histórico detalhado da fabricação.
Caso uma máquina fique parada por 30 minutos por falta de matéria-prima, por exemplo, o responsável pode registrar a interrupção e seu motivo. Dessa forma, ao analisar posteriormente o tempo utilizado para produzir aquele item, será possível entender por que o processo demorou mais do que estava previsto.
Qual é a diferença entre apontamento manual e em tempo real?
O registro manual ainda é utilizado em muitas fábricas. Nesse modelo, operadores anotam informações em fichas, formulários ou planilhas e os dados são lançados posteriormente.
Esse processo pode funcionar, mas cria um intervalo entre o momento em que a atividade acontece e o momento em que a informação fica disponível para análise.
Considere uma situação em que um operador registra em papel:
-
início da produção às 8h;
-
parada da máquina às 9h20;
-
retomada às 10h;
-
180 unidades produzidas;
-
10 unidades descartadas.
Se esses dados forem lançados no sistema apenas ao final do turno, o gestor poderá passar várias horas sem saber que a máquina ficou parada ou que houve perdas durante a fabricação.
No apontamento de produção em tempo real, as informações são registradas conforme os acontecimentos ocorrem. Assim, o acompanhamento deixa de depender exclusivamente de registros realizados posteriormente.
Essa diferença influencia diretamente a velocidade de identificação de problemas.
Quais informações podem ser registradas durante a fabricação?
O nível de detalhamento pode variar conforme o tipo de indústria e o processo produtivo. Porém, alguns registros são bastante comuns.
Entre eles estão:
-
número da ordem de produção;
-
produto que está sendo fabricado;
-
operação executada;
-
máquina ou equipamento utilizado;
-
operador responsável;
-
horário de início;
-
horário de término;
-
quantidade planejada;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade perdida;
-
refugos;
-
retrabalho;
-
paradas;
-
motivo das interrupções;
-
tempo efetivamente utilizado.
Essas informações permitem reconstruir praticamente todo o histórico de uma ordem.
Se uma ordem apresentar atraso, por exemplo, os registros podem mostrar se o problema ocorreu por causa de uma parada prolongada, baixa produtividade, falta de material ou tempo de operação superior ao planejado.
Qual é a relação entre ordem de produção, operação, máquina e operador?
Para compreender o funcionamento do registro no chão de fábrica, é importante entender a relação entre esses elementos.
A ordem de produção representa aquilo que precisa ser fabricado. Ela normalmente contém informações como produto, quantidade e prazo.
Dentro dessa ordem existem as operações necessárias para transformar matérias-primas ou componentes no produto final.
Um exemplo simples pode ser:
Ordem de produção: fabricar 1.000 peças.
Operações:
Corte → Usinagem → Montagem → Inspeção → Embalagem.
Cada operação pode ser executada em uma máquina específica e por um operador responsável.
Durante o apontamento de produção, essas informações são relacionadas entre si.
Isso permite responder perguntas importantes, como:
Qual ordem está sendo produzida?
Qual etapa está sendo executada?
Qual máquina está sendo utilizada?
Quem está realizando a operação?
Quando a atividade começou?
Quanto já foi produzido?
Quanto ainda falta produzir?
A operação está dentro do tempo planejado?
Esse relacionamento oferece uma visão mais organizada do processo produtivo.
Como acompanhar o andamento de uma ordem?
Imagine uma ordem com quantidade planejada de 800 unidades.
Durante o turno, foram registradas:
Quantidade planejada: 800 unidades.
Quantidade produzida até o momento: 520 unidades.
Quantidade aprovada: 510 unidades.
Perdas: 10 unidades.
Nesse caso, ainda restam 280 unidades para atingir a quantidade prevista.
Se esses dados estiverem disponíveis durante a fabricação, o responsável pela produção consegue verificar se o ritmo atual será suficiente para concluir a ordem dentro do prazo.
Caso o volume produzido esteja muito abaixo do esperado, a situação pode ser analisada antes que o prazo seja efetivamente perdido.
Por que manter os dados atualizados durante o processo?
Informações produtivas desatualizadas reduzem a capacidade de acompanhamento da fábrica.
Imagine que o planejamento mostre uma ordem como "em produção", quando na realidade a máquina está parada há duas horas por falta de material. Sem atualização, outras decisões podem ser tomadas considerando uma situação que não corresponde ao que realmente está acontecendo.
Quando o apontamento de produção é atualizado durante o processo, o responsável consegue acompanhar o cenário de maneira mais próxima da realidade.
Isso ajuda a identificar:
-
ordens atrasadas;
-
operações paradas;
-
produção abaixo do esperado;
-
excesso de perdas;
-
problemas em máquinas;
-
interrupções frequentes;
-
diferença entre quantidade prevista e realizada.
Também melhora a qualidade dos dados utilizados em análises posteriores.
O registro em tempo real substitui o planejamento?
Não. O apontamento e o planejamento possuem funções diferentes, mas complementares.
O planejamento define aquilo que deveria acontecer.
O apontamento registra aquilo que realmente aconteceu.
Por exemplo:
Planejamento:
Produzir 600 unidades em 6 horas.
Execução:
Produziram-se 520 unidades em 6 horas e 30 minutos.
Ao comparar essas duas informações, a empresa consegue perceber que houve uma diferença entre o esperado e o realizado.
Essa comparação ajuda a investigar as causas e ajustar futuras programações.
Como o apontamento melhora a visibilidade do chão de fábrica?
Sem registros atualizados, muitas decisões dependem de perguntas diretas aos operadores ou supervisores.
É comum surgir a necessidade de perguntar:
"A ordem já começou?"
"Quantas unidades foram feitas?"
"A máquina continua parada?"
"Quanto falta para terminar?"
Com dados registrados durante a operação, essas informações passam a fazer parte do acompanhamento produtivo.
Isso cria uma visão mais clara do chão de fábrica e facilita a comunicação entre produção, planejamento e gestão.
O objetivo do apontamento de produção não é apenas registrar números, mas criar uma fonte confiável de informações sobre a execução da fabricação. Quanto mais consistentes forem os registros, maior será a capacidade de acompanhar o andamento das ordens, identificar desvios e compreender o comportamento real do processo produtivo.
Quais informações podem ser registradas no chão de fábrica?
O apontamento de produção permite registrar diferentes informações sobre aquilo que está acontecendo durante a fabricação. Esses dados ajudam a acompanhar o andamento das ordens de produção, identificar perdas, verificar tempos, controlar quantidades e entender melhor como cada etapa está sendo executada no chão de fábrica.
A qualidade desse acompanhamento depende diretamente da qualidade das informações registradas. Quando os dados são preenchidos de forma correta e no momento adequado, a empresa consegue comparar o que foi planejado com aquilo que realmente aconteceu durante a produção.
Além disso, o histórico gerado pelos registros pode ser utilizado para analisar produtividade, localizar gargalos, entender causas de atrasos e melhorar futuros planejamentos.
Número da ordem de produção
O número da ordem de produção é uma das principais informações do processo.
Ele funciona como uma identificação da produção que está sendo executada e permite relacionar todos os dados registrados a uma ordem específica.
Por meio desse número, torna-se possível consultar:
-
qual produto está sendo fabricado;
-
qual quantidade foi planejada;
-
quais operações precisam ser realizadas;
-
quais materiais estão envolvidos;
-
quais etapas já foram concluídas;
-
quanto ainda falta produzir;
-
quais ocorrências foram registradas.
Imagine que uma fábrica tenha várias ordens em andamento no mesmo dia. Sem uma identificação adequada, seria difícil saber a qual produção pertence determinado registro de máquina, operador ou quantidade.
Por isso, o número da ordem ajuda a organizar e rastrear as informações do chão de fábrica.
Produto fabricado
Outro dado importante é o produto que está sendo produzido.
Essa informação deve estar vinculada à ordem de produção e pode conter dados como:
-
código do produto;
-
descrição;
-
modelo;
-
versão;
-
unidade de medida;
-
especificações internas.
Esse registro facilita a identificação daquilo que está sendo fabricado e ajuda a evitar confusões entre ordens semelhantes.
Em uma indústria que produz diferentes modelos de uma mesma peça, por exemplo, saber exatamente qual produto está relacionado ao registro é essencial para manter a rastreabilidade.
Operação executada
Uma mesma ordem pode passar por diversas operações antes de ser concluída.
Exemplos:
Corte → Usinagem → Soldagem → Montagem → Inspeção → Embalagem.
O apontamento de produção pode registrar qual operação está sendo executada em determinado momento.
Essa informação permite acompanhar em qual etapa a ordem se encontra.
Também ajuda a identificar quais operações consomem mais tempo, quais apresentam maior quantidade de perdas e em quais pontos surgem atrasos com maior frequência.
Quantidade planejada
A quantidade planejada representa quanto deveria ser produzido em determinada ordem ou operação.
Por exemplo:
Quantidade planejada: 1.000 unidades.
Esse valor serve como referência para o acompanhamento da produção.
Durante a execução, ele pode ser comparado com a quantidade que já foi efetivamente produzida.
Se a ordem prevê 1.000 unidades e apenas 600 foram concluídas, ainda restam 400 unidades para atingir o volume planejado.
Essa comparação ajuda a entender o progresso da fabricação.
Quantidade produzida
A quantidade produzida mostra quanto foi efetivamente fabricado.
Esse registro pode ser atualizado ao longo do turno ou conforme cada etapa é finalizada.
Exemplo:
Quantidade planejada: 1.000 unidades.
Quantidade produzida: 720 unidades.
Nesse caso, a produção atingiu parte do objetivo previsto.
Quando o dado é atualizado durante o processo, supervisores e responsáveis pelo planejamento conseguem verificar se o ritmo da fabricação está adequado.
Quantidade aprovada
Nem tudo aquilo que é produzido necessariamente será aprovado.
Por isso, também pode ser importante registrar a quantidade considerada adequada para seguir para a próxima etapa ou ser finalizada.
Exemplo:
Produzido: 500 unidades.
Aprovado: 485 unidades.
Reprovado: 15 unidades.
Esse tipo de informação ajuda a acompanhar a qualidade do processo e facilita a análise das diferenças entre volume produzido e volume aproveitado.
Refugos e perdas
Refugos e perdas precisam ser registrados porque afetam diretamente o rendimento da produção.
Podem ocorrer por diferentes motivos, como:
-
erro de operação;
-
defeito de matéria-prima;
-
falha de máquina;
-
medida incorreta;
-
problema de regulagem;
-
quebra;
-
retrabalho inviável;
-
falha de qualidade.
No apontamento de produção, essas ocorrências podem ser associadas à ordem, operação, máquina e período em que aconteceram.
Isso facilita a identificação de padrões.
Se determinada operação apresentar perdas frequentes, por exemplo, a empresa poderá investigar a causa com maior precisão.
Horário de início e término
Registrar o horário de início e término permite saber quanto tempo foi utilizado em determinada operação.
Exemplo:
Início: 08h10.
Término: 10h40.
Esse dado ajuda a medir a duração real da atividade e comparar com o tempo previsto.
Também é útil para acompanhar a sequência das operações e verificar se ocorreram atrasos ao longo da fabricação.
Quando essa informação é registrada corretamente, a empresa consegue entender quanto tempo cada etapa realmente consome.
Tempo de produção
O tempo de produção pode ser calculado a partir dos horários registrados ou informado diretamente conforme o processo adotado pela empresa.
Esse indicador pode incluir:
-
tempo produtivo;
-
tempo parado;
-
tempo de preparação;
-
tempo de setup;
-
tempo de espera;
-
tempo total da operação.
A análise desses tempos ajuda a identificar oportunidades de melhoria.
Se uma operação deveria durar duas horas, mas frequentemente leva três, é necessário verificar o motivo da diferença.
Operador responsável
Identificar o operador responsável ajuda a manter a rastreabilidade das atividades.
O objetivo não é apenas saber quem realizou determinada operação, mas relacionar o registro ao contexto da produção.
Essa informação pode contribuir para análises sobre:
-
distribuição das atividades;
-
necessidade de treinamento;
-
produtividade;
-
execução de operações específicas;
-
histórico da ordem;
-
rastreabilidade.
Em operações que exigem conhecimento técnico específico, essa identificação pode ser ainda mais importante.
Máquina utilizada
O registro da máquina ou equipamento utilizado permite acompanhar o desempenho dos recursos produtivos.
Pode ser registrado, por exemplo:
Máquina: Torno CNC 04.
Operação: Usinagem.
Ordem: 4587.
Quantidade produzida: 320 unidades.
Esse tipo de informação ajuda a verificar quais máquinas estão em utilização e quais apresentam maior quantidade de paradas ou baixa produtividade.
Também contribui para análises relacionadas à capacidade produtiva.
Paradas e motivos das interrupções
Registrar apenas que uma máquina ficou parada não é suficiente. É importante identificar o motivo.
Alguns exemplos de interrupção são:
-
falta de material;
-
manutenção;
-
quebra de equipamento;
-
troca de ferramenta;
-
falta de operador;
-
setup;
-
falta de energia;
-
ajuste de qualidade;
-
espera pela operação anterior.
Esses registros são fundamentais para identificar gargalos.
Se uma máquina apresentar muitas interrupções por falta de matéria-prima, por exemplo, o problema pode estar relacionado ao abastecimento da produção e não necessariamente ao equipamento.
O apontamento de produção ajuda a transformar essas ocorrências em dados que podem ser analisados posteriormente.
Principais informações do apontamento no chão de fábrica
| Informação registrada | Finalidade | Exemplo de uso |
|---|---|---|
| Número da ordem | Identificar a produção | Consultar o andamento da OP 4587 |
| Produto fabricado | Saber o que está sendo produzido | Identificar modelo e código da peça |
| Operação executada | Acompanhar a etapa produtiva | Verificar se a ordem está na montagem |
| Quantidade planejada | Definir a meta da ordem | Produzir 1.000 unidades |
| Quantidade produzida | Medir o avanço da fabricação | 720 unidades concluídas |
| Quantidade aprovada | Controlar o volume válido | 700 unidades liberadas |
| Perdas e refugos | Identificar desperdícios | 20 unidades descartadas |
| Horários | Medir duração das atividades | Início às 8h e término às 10h |
| Operador | Registrar o responsável | Identificar quem executou a operação |
| Máquina | Relacionar o equipamento utilizado | Analisar produtividade da Máquina 03 |
| Paradas | Identificar interrupções | Registrar falta de matéria-prima |
Quanto mais organizados forem esses dados, maior será a capacidade da empresa de entender aquilo que realmente acontece no chão de fábrica. O apontamento de produção cria uma base de informações que pode ser utilizada para acompanhar ordens, comparar resultados, localizar atrasos e analisar o desempenho das operações.
Como funciona o apontamento de produção em tempo real?
O apontamento de produção em tempo real acompanha a execução da fabricação desde o momento em que uma ordem é liberada até a conclusão das operações previstas. O objetivo é registrar o que realmente acontece no chão de fábrica conforme as atividades são realizadas, permitindo que supervisores, responsáveis pelo PCP e gestores tenham acesso a informações atualizadas sobre o andamento da produção.
Em vez de esperar o final do turno para descobrir quanto foi produzido, quanto tempo uma máquina ficou parada ou quais perdas ocorreram, os dados podem ser informados durante a própria execução das atividades.
Um fluxo básico pode ser representado da seguinte forma:
Ordem de produção liberada → início da operação → registro da produção → apontamento de paradas → atualização das quantidades → conclusão da operação → atualização da ordem
Cada uma dessas etapas gera informações importantes para acompanhar o processo produtivo.
Liberação da ordem de produção
O processo normalmente começa quando uma ordem de produção é liberada para execução.
Essa ordem contém as principais informações necessárias para a fabricação, como:
-
produto que deverá ser fabricado;
-
quantidade planejada;
-
operações necessárias;
-
sequência das etapas;
-
máquinas ou recursos previstos;
-
prazo de produção;
-
materiais necessários.
Depois da liberação, a ordem fica disponível para que o chão de fábrica inicie as atividades programadas.
Dependendo da estrutura da empresa, uma ordem pode possuir apenas uma operação ou várias etapas sequenciais.
Por exemplo:
Corte → Dobra → Soldagem → Pintura → Montagem → Inspeção.
O acompanhamento permite saber em qual dessas etapas a ordem se encontra.
Quando o operador inicia o apontamento?
O registro deve começar quando o operador efetivamente inicia a operação relacionada à ordem.
Imagine que uma ordem esteja programada para começar às 8h.
Ao iniciar a atividade, o operador pode registrar informações como:
-
ordem de produção;
-
operação iniciada;
-
horário de início;
-
máquina utilizada;
-
identificação do operador.
A partir desse momento, aquela operação passa a ser considerada em execução.
Esse registro é importante porque permite diferenciar uma ordem que foi apenas planejada de uma ordem que realmente começou no chão de fábrica.
No apontamento de produção, o horário real também pode ser comparado com o horário previsto.
Se determinada operação estava programada para começar às 8h, mas somente foi iniciada às 9h, já existe uma diferença que pode afetar as etapas seguintes.
Como registrar a produção parcial?
Nem sempre é necessário esperar a conclusão total de uma ordem para informar a quantidade produzida.
O registro parcial permite atualizar o andamento enquanto a fabricação ainda está ocorrendo.
Considere uma ordem com previsão de produção de 1.000 unidades.
Durante o turno, o operador pode informar:
10h: 250 unidades produzidas.
12h: 480 unidades produzidas.
15h: 750 unidades produzidas.
17h: 1.000 unidades produzidas.
Dessa maneira, o responsável pelo acompanhamento consegue verificar o progresso da ordem durante o dia.
Essa informação também permite comparar a velocidade atual da produção com aquilo que foi planejado.
Se, até metade do turno, deveriam ter sido fabricadas 500 unidades, mas apenas 280 foram concluídas, existe um sinal de que a ordem pode terminar com atraso.
Como informar perdas durante a fabricação?
Durante uma operação também podem ocorrer perdas, refugos ou produtos que não atendem aos requisitos necessários.
Esses volumes devem ser registrados separadamente da quantidade considerada adequada.
Um exemplo seria:
Quantidade total processada: 500 unidades.
Quantidade aprovada: 485 unidades.
Perdas: 15 unidades.
O registro pode incluir ainda o motivo da perda.
Entre as causas mais comuns estão:
-
matéria-prima com problema;
-
erro de regulagem;
-
falha de máquina;
-
medida fora da especificação;
-
quebra durante o processo;
-
erro operacional;
-
problema identificado na inspeção.
No apontamento de produção, relacionar a perda ao momento e à operação em que ela aconteceu facilita análises posteriores.
Caso uma mesma etapa registre refugos frequentes, a empresa poderá investigar se existe algum problema específico naquele processo.
Como registrar as paradas de produção?
As interrupções são uma das informações mais importantes para entender por que uma produção ficou abaixo do planejado.
Quando a operação é interrompida, o registro pode indicar:
-
horário de início da parada;
-
horário de término;
-
duração;
-
motivo;
-
ordem afetada;
-
máquina relacionada.
Os motivos podem ser padronizados para facilitar a análise.
Alguns exemplos são:
-
manutenção;
-
quebra de máquina;
-
falta de matéria-prima;
-
troca de ferramenta;
-
setup;
-
falta de operador;
-
espera de inspeção;
-
falta de energia;
-
ajuste de equipamento.
Suponha que uma operação prevista para quatro horas tenha levado cinco horas e meia.
Ao verificar os registros, o gestor identifica:
Tempo produtivo: 4 horas.
Parada por falta de material: 40 minutos.
Manutenção corretiva: 50 minutos.
Assim, fica mais fácil compreender por que o tempo total ultrapassou o planejado.
Como atualizar as quantidades durante a operação?
Conforme a fabricação avança, as quantidades podem ser atualizadas.
Os principais valores acompanhados normalmente são:
-
quantidade planejada;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade perdida;
-
quantidade restante.
Imagine a seguinte situação:
Quantidade planejada: 800 unidades.
Produzidas: 600 unidades.
Aprovadas: 590 unidades.
Perdas: 10 unidades.
Restantes: 200 unidades.
Com essas informações disponíveis durante a execução, o responsável consegue saber rapidamente quanto ainda falta para finalizar a ordem.
O apontamento de produção também pode ajudar a identificar ordens que permanecem abertas mesmo quando praticamente toda a quantidade prevista já foi concluída.
Como finalizar uma etapa da produção?
Depois que uma operação é concluída, é necessário registrar seu encerramento.
Nesse momento podem ser informados:
-
horário final;
-
quantidade produzida;
-
quantidade aprovada;
-
perdas;
-
tempo utilizado;
-
observações;
-
situação da operação.
A partir disso, a ordem pode seguir para a próxima etapa.
Por exemplo:
Corte concluído → ordem liberada para dobra.
Dobra concluída → ordem liberada para soldagem.
Soldagem concluída → ordem liberada para pintura.
Esse acompanhamento cria uma sequência clara das atividades executadas no chão de fábrica.
Também facilita a identificação de ordens que ficaram aguardando muito tempo entre uma operação e outra.
Como a ordem é atualizada após cada apontamento?
Cada registro realizado durante a produção pode atualizar a situação da ordem.
Ela pode apresentar status como:
-
aguardando início;
-
em produção;
-
parcialmente produzida;
-
parada;
-
aguardando próxima operação;
-
finalizada.
Esses status ajudam a organizar o acompanhamento de várias ordens simultaneamente.
Em uma fábrica com dezenas ou centenas de ordens abertas, esse tipo de atualização facilita a identificação das situações que precisam de atenção.
Como os dados ficam disponíveis para acompanhamento?
À medida que os registros são realizados, as informações podem ser consultadas pelos responsáveis pelo controle da produção.
Eles conseguem visualizar dados como:
-
ordens em andamento;
-
quantidade já fabricada;
-
quantidade restante;
-
operações concluídas;
-
operações em execução;
-
máquinas paradas;
-
motivos das interrupções;
-
perdas registradas;
-
tempo utilizado;
-
previsão de conclusão.
Isso reduz a dependência de informações transmitidas apenas verbalmente ou anotadas em papéis.
O gestor não precisa esperar o encerramento do turno para saber se determinada ordem está atrasada.
Se os registros estiverem atualizados, a situação pode ser acompanhada durante a própria fabricação.
Exemplo prático do fluxo de uma ordem
Considere uma ordem para fabricar 600 peças.
A ordem é liberada às 8h.
Às 8h10, o operador inicia a operação.
Às 10h, são registradas 180 unidades produzidas.
Às 10h20, a máquina para por falta de material.
Às 10h50, a operação é retomada.
Às 13h, o total produzido chega a 390 unidades.
Durante a fabricação, são identificadas 8 unidades com defeito.
Às 16h30, as 600 unidades previstas são processadas.
Resultado final:
Produzidas: 600 unidades.
Aprovadas: 592 unidades.
Perdas: 8 unidades.
Parada: 30 minutos.
Depois do encerramento da operação, a ordem é atualizada e pode avançar para a próxima etapa ou ser finalizada, dependendo do roteiro produtivo.
Esse exemplo mostra como o apontamento de produção transforma acontecimentos do chão de fábrica em informações organizadas, permitindo acompanhar cada etapa sem depender exclusivamente de registros realizados depois que o trabalho já terminou.
Como acompanhar uma ordem de produção no chão de fábrica?
Acompanhar uma ordem de produção no chão de fábrica significa verificar em qual etapa ela se encontra, quanto já foi produzido, quanto ainda falta e se o processo está dentro do prazo planejado. Esse acompanhamento é importante para evitar que atrasos, paradas ou diferenças de quantidade sejam percebidos somente no final da fabricação.
Com o apontamento de produção, as informações registradas durante a execução ajudam a criar uma visão mais clara da situação de cada ordem. Supervisores, responsáveis pelo PCP e gestores conseguem identificar rapidamente quais atividades ainda não começaram, quais estão em andamento, quais apresentam problemas e quais já foram concluídas.
Essa visão também facilita a comparação entre o que estava previsto e o que realmente está acontecendo no chão de fábrica.
Ordens aguardando início
As ordens aguardando início são aquelas que já foram liberadas ou programadas, mas ainda não tiveram nenhuma operação efetivamente iniciada.
Essa situação pode ocorrer porque:
-
a máquina ainda está ocupada;
-
a operação anterior não foi concluída;
-
falta matéria-prima;
-
o operador ainda não está disponível;
-
a ordem está programada para outro horário;
-
existe alguma pendência antes do início.
Identificar essas ordens é importante porque permite verificar se o início da produção está ocorrendo conforme o planejamento.
Por exemplo, se uma ordem estava prevista para começar às 8h, mas continua aguardando início às 10h, já existe uma diferença que precisa ser analisada.
Ordens em produção
As ordens em produção são aquelas que possuem pelo menos uma operação em execução.
Nesse estágio, é possível acompanhar informações como:
-
operação atual;
-
horário de início;
-
máquina utilizada;
-
operador responsável;
-
quantidade planejada;
-
quantidade já produzida;
-
quantidade restante;
-
tempo decorrido.
Com esses dados, o supervisor consegue saber quais ordens estão realmente sendo trabalhadas naquele momento.
O apontamento de produção também ajuda a acompanhar o ritmo da fabricação. Se uma ordem deveria produzir 100 unidades por hora, mas está produzindo apenas 60, a diferença pode ser identificada antes do encerramento da atividade.
Ordens paradas
Uma ordem pode estar em produção e, em determinado momento, ser interrompida.
Nesse caso, o acompanhamento deve mostrar que a operação está parada e, preferencialmente, informar o motivo da interrupção.
Alguns exemplos são:
-
falta de material;
-
manutenção;
-
quebra de máquina;
-
troca de ferramenta;
-
setup;
-
falta de operador;
-
espera de inspeção;
-
problema de qualidade;
-
falta de energia.
Essa informação é importante porque uma ordem parada pode comprometer o prazo de entrega e também afetar outras etapas da programação.
Se várias ordens estiverem paradas pelo mesmo motivo, isso pode indicar um problema recorrente que precisa ser investigado.
Ordens atrasadas
As ordens atrasadas são aquelas cujo andamento real está abaixo do que era esperado no planejamento.
O atraso pode ser identificado de diferentes maneiras.
Por exemplo:
A ordem deveria ter começado, mas ainda está aguardando início.
A produção deveria estar em determinada etapa, mas continua na operação anterior.
A quantidade realizada está muito abaixo da quantidade prevista para aquele horário.
O prazo de conclusão foi ultrapassado e a ordem continua aberta.
No apontamento de produção, os registros realizados durante a execução ajudam a identificar essas situações com maior rapidez.
Isso permite que o responsável analise o motivo do atraso e tome decisões antes que o problema aumente.
Ordens parcialmente concluídas
Uma ordem parcialmente concluída é aquela que já teve parte da quantidade produzida, mas ainda não atingiu o volume total planejado.
Exemplo:
Quantidade planejada: 1.000 unidades.
Quantidade realizada: 650 unidades.
Quantidade restante: 350 unidades.
Esse tipo de acompanhamento ajuda a entender quanto falta para finalizar a produção.
Também pode indicar se o ritmo atual é suficiente para cumprir o prazo.
Caso a ordem tenha pouco tempo restante e ainda falte uma grande quantidade, o supervisor pode avaliar se existe risco de atraso.
Ordens finalizadas
As ordens finalizadas são aquelas em que as operações previstas foram concluídas e os registros necessários foram encerrados.
Nesse momento, normalmente é possível consultar informações como:
-
quantidade total produzida;
-
quantidade aprovada;
-
perdas;
-
tempo utilizado;
-
horário de início;
-
horário de término;
-
máquinas utilizadas;
-
operadores envolvidos;
-
ocorrências registradas.
Esses dados formam um histórico da produção.
Esse histórico pode ser utilizado posteriormente para comparar ordens semelhantes, analisar desempenho e melhorar o planejamento das próximas fabricações.
Quantidade prevista x realizada
Uma das principais formas de acompanhar uma ordem é comparar a quantidade planejada com a quantidade efetivamente produzida.
Por exemplo:
Quantidade prevista: 800 unidades.
Quantidade realizada: 500 unidades.
Quantidade restante: 300 unidades.
Esse dado mostra o progresso da ordem.
Também é possível avaliar a produção em determinados períodos.
Imagine que o planejamento determine a fabricação de 400 unidades até as 12h.
Se, nesse horário, apenas 250 unidades tiverem sido produzidas, existe uma diferença de 150 unidades em relação ao previsto.
O apontamento de produção permite visualizar essa diferença durante a fabricação, facilitando a identificação de desvios.
Prazo planejado x andamento atual
Além da quantidade, é necessário acompanhar o tempo.
Uma ordem pode estar produzindo corretamente, mas ainda assim apresentar risco de atraso devido ao tempo disponível.
Por exemplo:
Prazo planejado de conclusão: 17h.
Horário atual: 15h.
Quantidade prevista: 1.000 unidades.
Quantidade realizada: 550 unidades.
Nesse cenário, ainda faltam 450 unidades e restam apenas duas horas até o horário planejado de conclusão.
Essa comparação ajuda o supervisor a perceber que o ritmo atual pode não ser suficiente.
Outro exemplo seria:
Prazo planejado: dois dias.
Após o primeiro dia, 75% da ordem já foi concluída.
Nesse caso, a produção pode estar adiantada em relação ao planejamento.
Como organizar a visualização das ordens?
Uma visão organizada pode separar as ordens por situação.
Por exemplo:
| Situação da ordem | O que significa | O que observar |
|---|---|---|
| Aguardando início | Ainda não começou | Horário previsto e motivo da espera |
| Em produção | Operação sendo executada | Quantidade e ritmo atual |
| Parada | Produção interrompida | Motivo e duração |
| Atrasada | Abaixo do planejamento | Prazo e causa do desvio |
| Parcialmente concluída | Parte da quantidade pronta | Quanto ainda falta |
| Finalizada | Produção concluída | Resultado final da ordem |
Esse tipo de organização facilita a identificação das prioridades do dia.
Como essa visão ajuda supervisores e gestores?
Quando todas as ordens podem ser acompanhadas de maneira organizada, o responsável pela produção consegue responder rapidamente perguntas importantes.
Entre elas:
Quais ordens ainda não começaram?
Quais estão sendo produzidas?
Existe alguma máquina parada?
Quais ordens apresentam atraso?
Quanto falta para concluir determinado pedido?
A produção está dentro do ritmo esperado?
Quais ordens já foram finalizadas?
Sem dados atualizados, essas respostas podem depender de telefonemas, mensagens, planilhas ou perguntas feitas diretamente aos operadores.
Com o apontamento de produção, as informações registradas no chão de fábrica permitem criar uma visão mais próxima da realidade da operação.
Isso ajuda supervisores e gestores a identificar problemas com maior rapidez, acompanhar prioridades e compreender melhor o andamento geral da fábrica.
Como identificar gargalos e paradas na produção em tempo real?
Identificar gargalos e paradas no chão de fábrica é essencial para entender por que a produção não está avançando conforme o planejado. Quando os registros são feitos apenas no final do turno, muitos problemas podem passar despercebidos ou ser percebidos tarde demais. Com o apontamento de produção, é possível acompanhar as ocorrências durante a execução e localizar com mais rapidez os pontos que estão reduzindo o ritmo da fábrica.
Os gargalos podem surgir em diferentes etapas. Em alguns casos, o problema está em uma máquina parada. Em outros, pode estar na falta de matéria-prima, no excesso de tempo de setup, em problemas de qualidade ou até na espera entre uma operação e outra.
Por isso, não basta registrar apenas que a produção parou. É importante identificar também o motivo, a duração e a etapa afetada.
Máquina parada
Uma máquina parada pode comprometer toda a sequência produtiva, principalmente quando ela é responsável por uma operação essencial.
O registro deve informar:
-
qual máquina parou;
-
horário de início da parada;
-
horário de retorno;
-
tempo total parado;
-
ordem de produção afetada;
-
operação interrompida;
-
motivo da parada.
Imagine uma máquina programada para produzir 100 peças por hora. Se ela ficar parada durante duas horas, a empresa deixa de produzir aproximadamente 200 peças naquele período.
Sem esse registro, pode parecer que a produtividade foi baixa sem uma causa clara.
Falta de matéria-prima
A falta de matéria-prima é um dos motivos mais comuns de interrupção.
Ela pode acontecer por:
-
atraso de fornecedor;
-
erro no planejamento;
-
estoque insuficiente;
-
separação incorreta de materiais;
-
divergência entre saldo físico e sistema;
-
consumo maior do que o previsto.
No apontamento de produção, registrar esse motivo ajuda a separar problemas de produção de problemas de abastecimento.
Se diversas ordens forem interrompidas por falta de material, a empresa pode identificar a necessidade de revisar o processo de compras, estoque ou programação.
Setup acima do tempo previsto
O setup corresponde ao tempo necessário para preparar máquinas, equipamentos ou ferramentas antes de iniciar determinada produção.
Esse processo pode incluir:
-
troca de ferramenta;
-
regulagem;
-
limpeza;
-
ajuste de parâmetros;
-
preparação de dispositivos;
-
troca de matéria-prima.
Se o setup estiver levando mais tempo do que o planejado, ele pode se tornar um gargalo.
Por exemplo:
Tempo previsto de setup: 30 minutos.
Tempo realizado: 1 hora e 10 minutos.
Essa diferença de 40 minutos reduz o tempo disponível para a produção efetiva.
Registrar o tempo real permite comparar diferentes setups e identificar oportunidades de melhoria.
Manutenção durante a produção
Manutenções corretivas podem interromper a produção de forma inesperada.
Quando uma máquina apresenta falha, é importante registrar:
-
equipamento afetado;
-
horário da ocorrência;
-
duração da manutenção;
-
tipo de falha;
-
ordem impactada;
-
tempo até o retorno da operação.
Com esse histórico, a empresa consegue identificar equipamentos que apresentam falhas frequentes.
Se uma mesma máquina gera várias interrupções ao longo do mês, isso pode indicar a necessidade de revisar o plano de manutenção preventiva.
Falta de operador
A ausência de operador também pode gerar parada ou atraso.
Isso pode acontecer por:
-
falta;
-
atraso;
-
troca de turno;
-
necessidade de treinamento;
-
ausência de profissional habilitado;
-
redistribuição inadequada da equipe.
O registro dessa ocorrência ajuda a entender quando a capacidade produtiva foi reduzida por falta de mão de obra disponível.
Esse tipo de informação também pode apoiar ajustes no planejamento das operações e distribuição das atividades.
Problemas de qualidade
Nem todo gargalo está relacionado à velocidade da máquina.
Problemas de qualidade também podem interromper o fluxo.
Alguns exemplos são:
-
peça fora da medida;
-
montagem incorreta;
-
acabamento inadequado;
-
defeito de matéria-prima;
-
falha em inspeção;
-
necessidade de ajuste no processo.
Quando uma operação precisa ser interrompida para corrigir problemas de qualidade, o tempo perdido deve ser registrado.
No apontamento de produção, essas ocorrências ajudam a identificar etapas que geram mais problemas e que precisam de atenção.
Retrabalho
O retrabalho acontece quando uma peça precisa retornar a uma etapa anterior ou passar novamente por determinada operação.
Isso aumenta o consumo de tempo, mão de obra e recursos.
Por exemplo:
Quantidade produzida: 500 peças.
Peças com necessidade de retrabalho: 40.
Se cada peça exigir cinco minutos adicionais de operação, haverá um impacto significativo no tempo total.
Registrar o retrabalho ajuda a medir esse efeito e identificar onde ele ocorre com maior frequência.
Espera entre operações
Uma ordem pode terminar uma etapa e permanecer parada antes de seguir para a próxima.
Essa espera pode acontecer porque:
-
a próxima máquina está ocupada;
-
o operador ainda não está disponível;
-
falta material complementar;
-
a inspeção não foi realizada;
-
existe fila de produção;
-
a operação seguinte está atrasada.
Esse tempo muitas vezes não é percebido como parada, mas pode aumentar bastante o prazo total da fabricação.
Por isso, é importante analisar não apenas o tempo dentro de cada operação, mas também o intervalo entre elas.
Produção abaixo da capacidade esperada
Nem sempre uma máquina precisa estar completamente parada para gerar um gargalo.
Ela pode estar funcionando abaixo da capacidade prevista.
Exemplo:
Capacidade planejada: 120 peças por hora.
Produção realizada: 75 peças por hora.
Mesmo sem uma parada evidente, existe uma diferença de 45 peças por hora.
Essa redução pode ocorrer por:
-
velocidade inadequada;
-
operação manual lenta;
-
problemas de regulagem;
-
pequenas interrupções frequentes;
-
matéria-prima inadequada;
-
necessidade constante de ajustes.
O apontamento de produção ajuda a comparar a capacidade esperada com o resultado real e identificar essas diferenças.
Por que registrar o motivo da parada é tão importante?
Registrar apenas o tempo parado mostra quanto a produção perdeu, mas não explica por que isso aconteceu.
Imagine duas máquinas com duas horas de parada no mesmo dia.
Máquina A: duas horas paradas por manutenção.
Máquina B: duas horas paradas por falta de matéria-prima.
O tempo perdido é igual, mas as causas são completamente diferentes.
No primeiro caso, a ação pode estar relacionada à manutenção.
No segundo, pode ser necessário revisar compras, estoque ou abastecimento da produção.
Por isso, o motivo da parada é fundamental para transformar o registro em informação útil.
Como padronizar os motivos das interrupções?
Uma boa prática é criar categorias de parada.
Por exemplo:
-
manutenção;
-
quebra;
-
setup;
-
falta de material;
-
falta de operador;
-
qualidade;
-
espera;
-
troca de ferramenta;
-
retrabalho;
-
ajuste de máquina.
Essa padronização facilita a análise posterior.
Em vez de possuir diversos registros com descrições diferentes para o mesmo problema, a empresa consegue agrupar as ocorrências.
Como analisar os gargalos com os registros do chão de fábrica?
Depois de registrar as ocorrências, os dados podem ser analisados por período.
É possível verificar:
-
máquinas com maior tempo parado;
-
principais motivos de interrupção;
-
operações mais lentas;
-
setores com maior quantidade de retrabalho;
-
ordens mais afetadas;
-
horários com maior ocorrência de paradas;
-
diferença entre capacidade prevista e realizada.
O apontamento de produção permite transformar eventos do dia a dia em informações que ajudam a compreender onde o processo está perdendo tempo e capacidade.
Exemplo prático de identificação de gargalo
Considere uma linha com três operações:
Corte: 100 peças por hora.
Dobra: 90 peças por hora.
Soldagem: 55 peças por hora.
Mesmo que as duas primeiras etapas funcionem corretamente, a soldagem possui capacidade muito menor.
Isso cria acúmulo de peças entre dobra e soldagem.
Ao analisar os registros, é possível perceber que a produção não está avançando porque a terceira etapa não acompanha o ritmo das anteriores.
Nesse caso, o gargalo não está em uma parada total, mas na menor capacidade de uma operação.
Com registros atualizados e motivos de parada bem definidos, supervisores e gestores conseguem entender com maior precisão quais fatores estão limitando a produção e quais pontos precisam ser analisados primeiro.
Planejado x realizado: como acompanhar a eficiência da produção?
Comparar o que foi planejado com o que realmente aconteceu é uma das formas mais importantes de acompanhar a eficiência da fábrica. O planejamento define metas de quantidade, tempo, prazo e capacidade. Já a execução mostra o resultado real obtido no chão de fábrica.
Com o apontamento de produção, essas duas informações podem ser confrontadas para identificar desvios, atrasos, perdas e diferenças de desempenho. Essa comparação ajuda a entender se a produção está ocorrendo de acordo com o esperado e quais pontos precisam de atenção.
O objetivo não é apenas verificar se uma ordem foi concluída, mas analisar como ela foi executada.
Quantidade planejada x quantidade produzida
A comparação entre quantidade planejada e quantidade produzida mostra se o volume previsto foi realmente alcançado.
Exemplo:
Quantidade planejada: 1.000 unidades.
Quantidade produzida: 920 unidades.
Diferença: 80 unidades.
Nesse caso, a produção ficou abaixo da meta definida.
A partir dessa diferença, é possível investigar o que aconteceu durante o processo.
Entre as possíveis causas estão:
-
paradas de máquina;
-
falta de matéria-prima;
-
baixa velocidade de produção;
-
problemas de qualidade;
-
retrabalho;
-
falta de operador;
-
tempo de setup maior que o previsto.
Se a quantidade produzida for acompanhada ao longo do turno, o desvio pode ser identificado antes do encerramento da ordem.
Isso permite agir enquanto a produção ainda está acontecendo.
Tempo previsto x tempo utilizado
Outro ponto importante é comparar quanto tempo uma operação deveria levar com quanto tempo realmente foi necessário.
Exemplo:
Tempo previsto: 4 horas.
Tempo utilizado: 5 horas e 20 minutos.
Diferença: 1 hora e 20 minutos.
Essa diferença mostra que a operação levou mais tempo do que o esperado.
O apontamento de produção pode ajudar a explicar esse resultado por meio dos registros realizados durante a fabricação.
Por exemplo:
Tempo produtivo: 4 horas.
Parada por manutenção: 40 minutos.
Espera por material: 25 minutos.
Ajuste de máquina: 15 minutos.
Nesse cenário, o aumento do tempo não ocorreu apenas pela velocidade da operação, mas também pelas interrupções registradas.
Essa análise torna a comparação mais precisa.
Data prevista x data realizada
A data prevista indica quando uma ordem deveria começar ou terminar. Já a data realizada mostra quando isso realmente aconteceu.
Exemplo:
Data prevista de conclusão: 10 de outubro.
Data real de conclusão: 12 de outubro.
Atraso: 2 dias.
Esse atraso pode ter sido causado por vários fatores acumulados ao longo das etapas.
Entre eles:
-
atraso no início da ordem;
-
operação anterior concluída fora do prazo;
-
parada de máquina;
-
falta de material;
-
tempo de produção acima do esperado;
-
excesso de retrabalho.
Ao analisar o histórico da ordem, o gestor consegue entender em que momento o prazo começou a ser comprometido.
Essa visão também ajuda a melhorar futuras programações.
Capacidade esperada x produção efetiva
A capacidade esperada representa o volume que uma máquina, linha ou operação deveria conseguir produzir em determinado período.
A produção efetiva mostra o que foi realmente fabricado.
Exemplo:
Capacidade esperada: 120 peças por hora.
Produção efetiva: 90 peças por hora.
Diferença: 30 peças por hora.
Nesse caso, a operação está produzindo abaixo da capacidade prevista.
Essa diferença pode ser causada por:
-
pequenas paradas frequentes;
-
baixa velocidade da máquina;
-
operador em treinamento;
-
problemas de regulagem;
-
matéria-prima inadequada;
-
processo manual mais lento;
-
manutenção pendente.
O apontamento de produção ajuda a identificar se essa redução é pontual ou recorrente.
Se a mesma máquina apresentar desempenho abaixo da capacidade durante vários dias, pode ser necessário revisar os parâmetros utilizados no planejamento.
Quantidade aprovada x quantidade perdida
Produzir determinada quantidade não significa que todo o volume poderá ser aproveitado.
Por isso, também é importante comparar a quantidade aprovada com a quantidade perdida.
Exemplo:
Quantidade produzida: 500 unidades.
Quantidade aprovada: 470 unidades.
Quantidade perdida: 30 unidades.
Nesse caso, 6% da produção foi perdida.
Se esse percentual for considerado alto para o processo, é necessário analisar as causas.
Entre elas podem estar:
-
defeito de matéria-prima;
-
erro de operação;
-
falha de máquina;
-
problemas de medida;
-
montagem incorreta;
-
problemas identificados na inspeção.
Esse tipo de acompanhamento mostra que a eficiência não depende apenas de produzir rápido, mas também de produzir corretamente.
Como acompanhar metas por turno?
Muitas empresas definem metas por turno para facilitar o controle da produção.
Por exemplo:
Meta do turno: 800 unidades.
Produção realizada: 740 unidades.
Diferença: 60 unidades.
Ao acompanhar o resultado durante o próprio turno, é possível verificar se a produção está avançando no ritmo esperado.
Exemplo de acompanhamento:
Até 10h: previsto 200 unidades.
Realizado: 180 unidades.
Até 12h: previsto 400 unidades.
Realizado: 350 unidades.
Até 15h: previsto 600 unidades.
Realizado: 520 unidades.
Final do turno: previsto 800 unidades.
Realizado: 740 unidades.
Nesse caso, o desvio começou nas primeiras horas e aumentou ao longo do período.
Com o apontamento de produção, esse comportamento pode ser percebido antes do fechamento do turno.
Como acompanhar metas por período?
Além das metas por turno, a empresa pode acompanhar resultados por:
-
hora;
-
dia;
-
semana;
-
ordem de produção;
-
máquina;
-
operação;
-
setor.
Esse acompanhamento permite identificar tendências.
Por exemplo:
Segunda-feira: 95% da meta.
Terça-feira: 92%.
Quarta-feira: 88%.
Quinta-feira: 85%.
Se o desempenho estiver caindo continuamente, é importante investigar o motivo.
Essa análise pode revelar problemas que não seriam percebidos observando apenas uma ordem isolada.
Exemplo simples de comparação completa
Considere uma ordem com os seguintes dados planejados:
Quantidade: 1.000 peças.
Tempo previsto: 8 horas.
Capacidade esperada: 125 peças por hora.
Data prevista de conclusão: mesmo dia.
Meta de qualidade: no máximo 2% de perdas.
Resultado real:
Quantidade produzida: 940 peças.
Tempo utilizado: 9 horas.
Produção média: aproximadamente 104 peças por hora.
Quantidade aprovada: 910 peças.
Perdas: 30 peças.
Nesse caso, a comparação mostra vários desvios:
A quantidade ficou abaixo do planejado.
O tempo foi maior que o previsto.
A capacidade efetiva ficou abaixo da esperada.
A perda foi superior ao limite definido.
O apontamento de produção permite reunir essas informações para entender o resultado da ordem de maneira mais completa.
Por que essa comparação ajuda no planejamento futuro?
Quando os resultados reais são registrados com consistência, o planejamento pode ser baseado em dados mais próximos da realidade.
Imagine que uma operação seja planejada para produzir 150 peças por hora, mas o histórico mostra uma média real de 110 peças por hora.
Nesse caso, existem duas possibilidades principais.
A empresa pode investigar como aumentar a produtividade ou ajustar o planejamento para trabalhar com uma capacidade mais realista.
O mesmo vale para tempos de produção.
Se uma operação planejada para durar três horas normalmente leva quatro, manter o mesmo tempo previsto em todas as ordens poderá gerar atrasos frequentes.
Por isso, a análise entre planejado e realizado ajuda a melhorar a programação da fábrica e a tornar os prazos mais confiáveis.
Quais diferenças devem receber mais atenção?
Nem todo pequeno desvio representa necessariamente um problema grave. O ideal é observar diferenças recorrentes ou muito acima do esperado.
Entre os principais sinais de atenção estão:
-
produção frequentemente abaixo da meta;
-
tempos sempre superiores ao planejado;
-
ordens concluídas fora do prazo;
-
capacidade real inferior à cadastrada;
-
perdas acima do limite esperado;
-
metas de turno não atingidas com frequência.
Ao acompanhar esses dados de forma contínua, supervisores e gestores conseguem entender melhor o desempenho da operação e identificar onde estão as principais diferenças entre planejamento e execução.
Quais indicadores acompanhar com o apontamento de produção?
Os registros feitos no chão de fábrica podem ser transformados em indicadores que ajudam a entender o desempenho real da operação. Com o apontamento de produção, a empresa consegue acompanhar não apenas quanto foi produzido, mas também quanto tempo foi utilizado, onde ocorreram paradas, quais máquinas apresentaram melhor desempenho e quais ordens tiveram maior quantidade de perdas.
Esses indicadores permitem comparar períodos, identificar desvios e verificar se a produção está funcionando de acordo com o planejamento. Quanto mais consistentes forem os registros, mais confiáveis serão as análises.
Produção por hora
A produção por hora mostra quantas unidades são fabricadas em determinado período.
Exemplo:
Produção em 4 horas: 400 unidades.
Produção média por hora: 100 unidades.
Esse indicador ajuda a entender o ritmo da operação e pode ser comparado com a capacidade planejada.
Se uma máquina deveria produzir 120 unidades por hora, mas apresenta média de 85, existe uma diferença que precisa ser analisada.
A produção por hora pode revelar:
-
redução de produtividade;
-
pequenas paradas frequentes;
-
baixa velocidade de máquina;
-
dificuldade em determinada operação;
-
necessidade de ajustes no processo.
Produção por turno
A produção por turno mostra o volume fabricado em cada período de trabalho.
Por exemplo:
Turno da manhã: 850 unidades.
Turno da tarde: 780 unidades.
Turno da noite: 620 unidades.
Essa comparação permite identificar diferenças de desempenho entre períodos.
Se um turno apresenta produção constantemente abaixo dos demais, é possível investigar fatores como:
-
maior quantidade de paradas;
-
falta de materiais;
-
diferença na disponibilidade de máquinas;
-
tempo maior de setup;
-
operações mais complexas programadas para aquele período.
O apontamento de produção ajuda a relacionar o resultado de cada turno às ocorrências registradas durante sua execução.
Tempo médio de produção
O tempo médio de produção mostra quanto uma determinada operação ou ordem normalmente leva para ser concluída.
Por exemplo:
Ordem 1: 4 horas.
Ordem 2: 4 horas e 20 minutos.
Ordem 3: 3 horas e 50 minutos.
Tempo médio aproximado: 4 horas.
Esse indicador ajuda a melhorar o planejamento das próximas ordens.
Se o cadastro indicar que uma operação deve levar três horas, mas o histórico mostra uma média de quatro, pode ser necessário revisar o tempo planejado ou investigar por que a execução está mais lenta.
Tempo de parada
O tempo de parada mostra quanto tempo uma máquina, operação ou ordem ficou interrompida.
Esse indicador pode ser acompanhado por:
-
máquina;
-
operação;
-
setor;
-
motivo;
-
turno;
-
período.
Exemplo:
Tempo total de parada no dia: 3 horas.
Manutenção: 1 hora.
Falta de material: 50 minutos.
Setup: 40 minutos.
Espera: 30 minutos.
Além do tempo total, é importante analisar as causas.
Uma máquina com muitas horas paradas por manutenção exige uma ação diferente de outra que fique parada principalmente por falta de matéria-prima.
Percentual de perdas
O percentual de perdas mostra quanto da produção não pôde ser aproveitado.
Uma forma simples de cálculo é:
Percentual de perdas = quantidade perdida ÷ quantidade produzida × 100.
Exemplo:
Quantidade produzida: 1.000 unidades.
Perdas: 40 unidades.
Percentual de perdas: 4%.
Esse indicador ajuda a medir o impacto dos refugos sobre o processo.
Com o apontamento de produção, também é possível relacionar as perdas às operações em que aconteceram, facilitando a identificação de pontos críticos.
Percentual de retrabalho
O retrabalho ocorre quando um item precisa passar novamente por uma operação para corrigir algum problema.
O percentual pode ser calculado comparando a quantidade retrabalhada com a quantidade produzida.
Exemplo:
Produção total: 800 unidades.
Retrabalho: 64 unidades.
Percentual de retrabalho: 8%.
Um percentual elevado pode indicar:
-
problema de qualidade;
-
regulagem inadequada;
-
falha de processo;
-
dificuldade em determinada operação;
-
necessidade de revisão dos procedimentos.
O retrabalho aumenta o consumo de tempo e recursos, mesmo quando o produto pode ser recuperado.
Quantidade produzida por máquina
Esse indicador mostra quanto cada equipamento produziu em determinado período.
Exemplo:
Máquina A: 1.200 unidades.
Máquina B: 980 unidades.
Máquina C: 760 unidades.
A comparação deve considerar as características e capacidades de cada equipamento.
Não significa necessariamente que a máquina com menor volume esteja apresentando problema. Ela pode ter uma capacidade menor ou estar executando uma operação mais complexa.
Por isso, o resultado deve ser analisado em conjunto com informações como tempo disponível, paradas e capacidade prevista.
Quantidade produzida por ordem
A quantidade produzida por ordem permite acompanhar individualmente o avanço de cada fabricação.
Por exemplo:
Ordem 5021.
Quantidade planejada: 1.500 unidades.
Quantidade produzida: 1.050 unidades.
Quantidade restante: 450 unidades.
Esse indicador ajuda a identificar quais ordens estão próximas de terminar e quais ainda possuem grande volume pendente.
Também facilita a comparação entre quantidade prevista e realizada.
Cumprimento dos prazos
O cumprimento dos prazos mostra quantas ordens foram concluídas dentro da data planejada.
Exemplo:
Ordens concluídas no mês: 100.
Ordens concluídas dentro do prazo: 87.
Ordens atrasadas: 13.
Nesse caso, 87% das ordens foram finalizadas dentro do prazo.
Esse indicador ajuda a verificar se a programação está funcionando de forma adequada.
Quando os atrasos aumentam, o apontamento de produção pode ajudar a identificar suas principais causas, como paradas, baixa produtividade, falta de material ou excesso de retrabalho.
Eficiência produtiva
A eficiência produtiva compara o resultado real com aquilo que era esperado.
Um exemplo simples pode utilizar a produção planejada e realizada.
Produção planejada: 1.000 unidades.
Produção realizada: 900 unidades.
Eficiência em relação à meta: 90%.
Essa análise também pode considerar tempo e capacidade.
Por exemplo:
Capacidade esperada: 100 unidades por hora.
Produção efetiva: 82 unidades por hora.
Nesse caso, a operação está trabalhando abaixo da capacidade prevista.
A eficiência ajuda a mostrar se os recursos disponíveis estão entregando o resultado esperado.
Como os indicadores revelam problemas no chão de fábrica?
Nenhum indicador deve ser analisado isoladamente.
Imagine uma máquina com produção abaixo da meta.
Ao observar apenas a quantidade produzida, parece existir um problema de produtividade.
Mas, ao analisar os demais dados, pode ser identificado que a máquina ficou duas horas parada por falta de material.
Nesse caso, a causa não está necessariamente no desempenho do equipamento.
Outro exemplo:
Produção dentro da meta.
Perdas muito acima do esperado.
Mesmo que o volume produzido seja satisfatório, o processo pode estar consumindo recursos de forma inadequada.
Por isso, o apontamento de produção ajuda a relacionar diferentes indicadores para criar uma visão mais completa da operação.
Quais indicadores devem ser acompanhados juntos?
Uma análise mais eficiente pode relacionar:
-
quantidade produzida e tempo utilizado;
-
produção por hora e tempo de parada;
-
produção por máquina e capacidade esperada;
-
quantidade produzida e perdas;
-
produção total e retrabalho;
-
prazo planejado e prazo realizado;
-
meta do turno e resultado alcançado.
Essa combinação ajuda a evitar interpretações incompletas.
Se uma linha produziu 10% menos, por exemplo, é importante verificar se houve parada, retrabalho, redução de velocidade ou outro motivo registrado durante o período.
Com indicadores construídos a partir de dados do chão de fábrica, supervisores e gestores conseguem enxergar com mais clareza onde estão as diferenças entre o resultado esperado e o resultado efetivamente alcançado.
Quais problemas o apontamento em tempo real ajuda a evitar?
No chão de fábrica, muitos problemas acontecem não apenas por falhas na execução, mas também pela falta de informações atualizadas sobre aquilo que está sendo produzido. Quando os dados demoram para chegar aos responsáveis, a empresa pode perceber atrasos, perdas e desvios somente depois que o impacto já ocorreu.
O apontamento de produção em tempo real ajuda a reduzir esse problema ao registrar as informações conforme as atividades são executadas. Dessa forma, supervisores, responsáveis pelo PCP e gestores conseguem acompanhar o andamento da produção com mais precisão e identificar situações que exigem atenção antes que elas se tornem maiores.
Falta de informação sobre o andamento da produção
Uma das dificuldades mais comuns da indústria é não saber exatamente o que está acontecendo em cada ordem.
Sem registros atualizados, surgem perguntas como:
-
qual ordem está sendo produzida;
-
qual etapa está em andamento;
-
quanto já foi fabricado;
-
quanto ainda falta;
-
qual máquina está parada;
-
qual operação está atrasada.
Quando essas informações dependem apenas de comunicação verbal ou consultas manuais, o acompanhamento se torna mais lento.
Com o apontamento de produção, os dados ficam organizados de acordo com aquilo que ocorre no chão de fábrica, facilitando a visualização da situação de cada ordem.
Ordens atrasadas percebidas apenas no final
Outro problema frequente ocorre quando o atraso só é identificado depois que a ordem já deveria ter sido concluída.
Imagine uma ordem planejada para terminar às 17h.
Durante o dia, a produção apresenta:
-
uma hora de parada;
-
redução de velocidade;
-
falta de material;
-
quantidade produzida abaixo da meta.
Se essas informações não forem acompanhadas durante o processo, o atraso pode ser percebido apenas no encerramento do turno.
Quando os registros são realizados em tempo real, torna-se possível verificar antes se o ritmo atual será suficiente para cumprir o prazo.
Isso permite analisar as causas e definir prioridades enquanto a produção ainda está acontecendo.
Dados anotados em papéis ou planilhas
Papéis e planilhas ainda são utilizados em muitos processos industriais, mas podem dificultar o acompanhamento quando as informações precisam ser consultadas rapidamente.
Alguns problemas comuns são:
-
informações incompletas;
-
registros ilegíveis;
-
folhas perdidas;
-
dados duplicados;
-
dificuldade para localizar históricos;
-
demora para consolidar informações;
-
necessidade de digitação posterior.
Uma ficha preenchida no início do turno, por exemplo, pode permanecer várias horas no chão de fábrica antes de chegar ao responsável pelo controle.
O apontamento de produção permite concentrar os registros em uma fonte organizada, reduzindo a dependência de informações dispersas.
Informações digitadas somente depois da produção
Quando os dados são lançados apenas no final do dia ou depois que a ordem foi concluída, o acompanhamento deixa de representar a situação atual da fábrica.
Considere uma operação que ficou parada entre 9h e 11h.
Se essa informação for digitada apenas às 17h, durante oito horas o sistema poderá indicar uma situação diferente da realidade.
Isso interfere em decisões relacionadas a:
-
prazos;
-
programação;
-
prioridades;
-
capacidade disponível;
-
sequência das ordens.
Registrar as ocorrências durante a execução reduz esse intervalo entre o acontecimento e sua disponibilidade para análise.
Dificuldade para identificar perdas
Sem registros detalhados, as perdas podem aparecer apenas como uma diferença entre aquilo que entrou no processo e o que foi finalizado.
Por exemplo:
Quantidade planejada: 1.000 peças.
Quantidade aprovada: 930 peças.
Diferença: 70 peças.
Se não existir um registro adequado, pode ser difícil saber:
-
em qual etapa ocorreu a perda;
-
qual máquina estava envolvida;
-
qual foi o motivo;
-
quando aconteceu;
-
se houve retrabalho;
-
se o problema já ocorreu antes.
Com o apontamento de produção, as perdas podem ser associadas à ordem e à operação em que foram identificadas.
Isso facilita a investigação das causas e o acompanhamento da frequência dessas ocorrências.
Falta de histórico de paradas
Uma máquina pode apresentar diversas interrupções ao longo de uma semana, mas sem um histórico organizado essas ocorrências podem parecer casos isolados.
O registro das paradas pode incluir:
-
máquina;
-
data;
-
horário;
-
duração;
-
motivo;
-
ordem afetada.
Com esse histórico, é possível perceber padrões.
Por exemplo:
Segunda-feira: 40 minutos de manutenção.
Terça-feira: 35 minutos de manutenção.
Quarta-feira: 1 hora de manutenção.
Quinta-feira: 50 minutos de manutenção.
Nesse caso, a repetição mostra que existe um problema recorrente no equipamento.
Sem histórico, essas paradas poderiam ser tratadas individualmente e a frequência não seria percebida.
Divergências entre quantidade planejada e produzida
Outro problema ocorre quando o planejamento mostra uma quantidade, mas o volume real produzido é diferente.
Exemplo:
Planejado: 1.500 unidades.
Produzido: 1.280 unidades.
Diferença: 220 unidades.
Essa diferença pode surgir por diversos fatores:
-
perdas;
-
baixa produtividade;
-
paradas;
-
falta de material;
-
tempo insuficiente;
-
problemas de qualidade.
O apontamento de produção ajuda a acompanhar essa diferença durante o processo.
Em vez de descobrir apenas no final que faltaram 220 unidades, o responsável pode perceber ao longo do turno que a produção está abaixo do ritmo necessário.
Decisões tomadas com dados desatualizados
Informações antigas podem levar a decisões incorretas.
Imagine que o sistema indique que uma ordem está em produção normalmente, mas a máquina está parada há duas horas.
Com base em um dado desatualizado, o gestor pode manter o planejamento sem alterações, acreditar que o prazo será cumprido ou programar outra ordem para aquela mesma máquina.
Quando a situação real é descoberta, já pode existir impacto em várias etapas.
Decisões sobre produção precisam considerar dados próximos da realidade atual.
Por isso, registros feitos durante a execução ajudam a melhorar a qualidade das informações utilizadas no planejamento e no acompanhamento.
Como os registros reduzem falhas de comunicação?
Sem uma fonte centralizada, diferentes pessoas podem trabalhar com informações diferentes.
Por exemplo:
O operador informa que a ordem está parada.
O supervisor acredita que ela ainda está em produção.
O PCP considera que a etapa já deveria estar concluída.
Essa diferença de informações pode gerar confusão e decisões conflitantes.
Com registros atualizados, todos os envolvidos podem consultar a mesma situação da ordem.
Isso reduz a dependência de mensagens, telefonemas e atualizações informais.
Como evitar que pequenos desvios se tornem grandes atrasos?
Um pequeno problema no início do turno pode se transformar em um grande atraso ao final do dia.
Por exemplo:
Parada inicial: 20 minutos.
Produção abaixo da meta: 15 unidades por hora.
Retrabalho: 30 peças.
Espera entre operações: 40 minutos.
Isoladamente, cada ocorrência pode parecer pequena. Porém, quando acumuladas, elas podem comprometer o prazo da ordem.
O apontamento de produção ajuda a registrar esses desvios ao longo da execução, permitindo que supervisores e gestores percebam o impacto acumulado antes que ele se torne difícil de recuperar.
Por que dados atualizados melhoram o controle da fábrica?
O acompanhamento em tempo real permite visualizar a produção como ela realmente está acontecendo.
Isso ajuda a reduzir situações como:
-
ordens aparentemente em andamento que estão paradas;
-
quantidades informadas somente no final do turno;
-
perdas sem causa identificada;
-
atrasos descobertos tarde demais;
-
diferenças entre planejamento e execução;
-
decisões baseadas em informações antigas.
Ao transformar os acontecimentos do chão de fábrica em registros atualizados, o apontamento de produção cria uma base mais confiável para acompanhar a operação e identificar problemas antes que eles afetem etapas seguintes.
Como integrar apontamento de produção, PCP, estoque e custos?
O apontamento de produção gera informações importantes sobre aquilo que realmente aconteceu no chão de fábrica, mas esses dados se tornam ainda mais úteis quando estão relacionados ao planejamento, às ordens de produção, ao estoque e aos custos de fabricação.
Quando cada área funciona de forma isolada, podem surgir divergências entre aquilo que foi planejado, o que foi consumido, o que foi produzido e o que realmente entrou no estoque como produto acabado. Por isso, a integração entre essas informações ajuda a criar uma visão mais completa do processo produtivo.
Um fluxo básico pode ser representado assim:
Pedido → planejamento → ordem de produção → separação de materiais → produção → apontamento → entrada do produto acabado → atualização de custos e estoque
Cada etapa depende da anterior e também gera informações que serão utilizadas nas próximas.
Como o PCP se relaciona com os dados da produção?
O PCP é responsável por organizar e acompanhar aquilo que precisa ser produzido, em qual quantidade, em qual prazo e com quais recursos.
Antes do início da fabricação, o planejamento pode considerar:
-
pedidos recebidos;
-
produtos que precisam ser fabricados;
-
quantidade necessária;
-
prazo de entrega;
-
capacidade das máquinas;
-
disponibilidade de materiais;
-
sequência das operações.
Depois que a ordem entra em produção, o apontamento de produção fornece os dados reais da execução.
Isso permite comparar:
-
quantidade planejada x quantidade produzida;
-
tempo previsto x tempo utilizado;
-
data programada x data realizada;
-
capacidade esperada x produção efetiva.
Dessa maneira, o PCP deixa de trabalhar apenas com previsões e passa a utilizar também informações reais do chão de fábrica.
Qual é a relação com as ordens de produção?
A ordem de produção funciona como uma referência para organizar a fabricação.
Ela pode conter informações como:
-
produto;
-
quantidade;
-
prazo;
-
operações;
-
matérias-primas necessárias;
-
máquinas previstas;
-
sequência produtiva.
Durante a execução, os registros realizados devem estar associados à ordem correspondente.
Imagine uma ordem para fabricar 1.000 peças.
Ao longo do processo, podem ser registrados:
Quantidade produzida: 950 unidades.
Quantidade aprovada: 930 unidades.
Perdas: 20 unidades.
Tempo utilizado: 8 horas.
Paradas: 45 minutos.
Esses dados passam a formar o histórico daquela ordem.
Isso facilita tanto o acompanhamento durante a produção quanto a análise posterior.
Como o estoque de matéria-prima participa do processo?
Antes de iniciar uma ordem, é necessário verificar se os materiais necessários estão disponíveis.
A lista de matérias-primas pode incluir:
-
componentes;
-
insumos;
-
embalagens;
-
peças;
-
materiais auxiliares.
Quando a ordem é liberada, os materiais podem ser separados para uso na produção.
Por exemplo:
Ordem: 1.000 unidades.
Matéria-prima prevista: 500 kg.
Essa quantidade pode ser reservada ou separada para evitar que seja utilizada em outra produção.
A integração com o estoque ajuda a reduzir situações em que uma ordem é liberada sem material suficiente para ser concluída.
Como acompanhar o consumo de materiais?
O consumo real nem sempre é exatamente igual ao previsto.
Por exemplo:
Consumo planejado: 500 kg.
Consumo real: 535 kg.
Diferença: 35 kg.
Essa diferença pode ter sido causada por:
-
desperdício;
-
perda durante o processo;
-
ajuste de máquina;
-
quantidade maior produzida;
-
problema de qualidade;
-
consumo acima do padrão.
O apontamento de produção pode ajudar a relacionar essas diferenças às ocorrências registradas durante a fabricação.
Quando a empresa compara o consumo planejado com o realizado, consegue identificar processos que utilizam mais matéria-prima do que o esperado.
Como acontece a entrada do produto acabado?
Depois que a produção é concluída, a quantidade aprovada pode ser direcionada ao estoque de produtos acabados.
Exemplo:
Ordem planejada: 1.000 unidades.
Produzidas: 1.000 unidades.
Aprovadas: 970 unidades.
Perdas: 30 unidades.
Nesse caso, o estoque de produto acabado deverá refletir as 970 unidades realmente disponíveis.
Isso evita que o saldo considere peças perdidas ou reprovadas como produtos prontos para venda.
Essa atualização também ajuda as áreas comerciais e de planejamento a saberem quanto realmente existe disponível.
Como as perdas afetam estoque e custos?
As perdas precisam ser consideradas porque representam materiais e recursos utilizados sem gerar a mesma quantidade de produtos aproveitáveis.
Imagine uma produção com:
Matéria-prima consumida: 1.000 kg.
Produção esperada: 2.000 unidades.
Produção aprovada: 1.850 unidades.
Perdas: 150 unidades.
Mesmo que essas unidades não sejam vendidas, parte da matéria-prima, do tempo de máquina e da mão de obra já foi utilizada.
Por isso, registrar as perdas corretamente ajuda a entender o impacto delas sobre o custo real da fabricação.
Como os custos de fabricação podem ser atualizados?
O custo de produção pode considerar diversos elementos.
Entre eles:
-
matéria-prima consumida;
-
tempo de máquina;
-
tempo de operação;
-
perdas;
-
retrabalho;
-
recursos utilizados.
O apontamento de produção fornece parte dessas informações com base na execução real.
Por exemplo:
Tempo planejado: 5 horas.
Tempo realizado: 7 horas.
Se os custos forem calculados considerando apenas as cinco horas previstas, o valor poderá ficar abaixo da realidade.
O mesmo vale para o consumo de materiais.
Se foram previstos 300 kg, mas foram utilizados 340 kg, essa diferença também pode afetar o custo da ordem.
Como o apontamento ajuda a calcular custos mais próximos da realidade?
Considere uma ordem com os seguintes dados:
Matéria-prima prevista: R$ 4.000.
Tempo previsto de produção: 6 horas.
Perdas esperadas: 2%.
Resultado real:
Matéria-prima consumida: R$ 4.350.
Tempo utilizado: 7 horas e 30 minutos.
Perdas: 5%.
Ao comparar essas informações, fica claro que o custo real foi superior ao planejado.
Esses dados ajudam a empresa a revisar:
-
padrões de consumo;
-
tempos previstos;
-
preços;
-
capacidade;
-
margens;
-
planejamento futuro.
Como os dados ajudam no planejamento de novas ordens?
Os registros históricos também podem ser utilizados para melhorar as próximas programações.
Imagine que determinado produto tenha sido fabricado dez vezes.
O histórico mostra:
Tempo médio previsto: 4 horas.
Tempo médio real: 5 horas.
Perdas previstas: 1%.
Perdas médias reais: 3%.
Consumo previsto: 200 kg.
Consumo médio real: 218 kg.
Essas informações indicam que os parâmetros planejados podem não representar corretamente a realidade do processo.
O PCP pode utilizar esses dados para revisar tempos, capacidades e necessidades de materiais.
Como fica o fluxo integrado na prática?
Considere um pedido de 500 unidades de um produto.
O processo pode acontecer da seguinte forma:
Pedido recebido → PCP identifica a necessidade → ordem de produção criada → materiais são separados → fabricação começa → registros são realizados durante a execução → perdas e quantidades são informadas → produção é finalizada → produtos aprovados entram no estoque → materiais consumidos são baixados → custos são atualizados.
Esse fluxo cria uma relação entre planejamento e execução.
Se a produção consumir mais material ou levar mais tempo, essas diferenças ficam registradas e podem ser analisadas.
Por que o apontamento não deve funcionar isoladamente?
Registrar a produção sem relacionar os dados ao restante do processo limita o uso das informações.
Por exemplo, saber que uma ordem produziu 800 unidades é útil, mas o dado se torna muito mais relevante quando também é possível saber:
-
quanto estava planejado;
-
quanto material foi consumido;
-
quanto entrou no estoque;
-
quanto foi perdido;
-
quanto tempo foi utilizado;
-
qual foi o custo da fabricação.
O apontamento de produção integrado ao PCP, estoque e custos permite acompanhar não apenas quanto foi produzido, mas também como os recursos foram utilizados e quais impactos a execução trouxe para o restante da operação.
Como implantar o apontamento de produção em tempo real na fábrica?
Implantar o apontamento de produção em tempo real exige organização antes de começar os registros no chão de fábrica. O objetivo é criar um processo simples, padronizado e útil para operadores, supervisores, responsáveis pelo PCP e gestores.
Uma implantação mal estruturada pode gerar excesso de preenchimento, informações incompletas e resistência dos operadores. Por isso, o ideal é começar com os dados realmente importantes para o acompanhamento e ampliar o nível de detalhamento conforme a operação amadurece.
Mapear as etapas produtivas
O primeiro passo é entender como a produção acontece na prática.
É importante mapear:
-
entrada da ordem de produção;
-
preparação dos materiais;
-
operações executadas;
-
movimentações entre setores;
-
inspeções;
-
etapas de retrabalho;
-
finalização do produto.
Esse mapeamento ajuda a visualizar onde os registros precisam ser realizados.
Por exemplo:
Corte → dobra → soldagem → pintura → montagem → inspeção.
Com o fluxo definido, fica mais fácil organizar os pontos de registro.
Definir as operações
Depois de mapear o processo, é necessário definir cada operação de forma clara.
Evite criar descrições muito genéricas.
Em vez de utilizar apenas "produção", por exemplo, pode ser melhor separar:
-
corte;
-
usinagem;
-
montagem;
-
acabamento;
-
inspeção;
-
embalagem.
Essa divisão permite identificar onde estão ocorrendo atrasos, perdas ou tempos acima do esperado.
No apontamento de produção, quanto mais clara for a operação, mais fácil será analisar os dados posteriormente.
Cadastrar máquinas e recursos
Também é importante identificar quais máquinas, equipamentos e recursos participam do processo.
O cadastro pode incluir:
-
código da máquina;
-
descrição;
-
setor;
-
capacidade prevista;
-
tipo de operação realizada.
Com isso, os registros podem ser relacionados ao equipamento utilizado.
Esse vínculo ajuda a acompanhar:
-
produtividade por máquina;
-
tempo de utilização;
-
paradas;
-
manutenção;
-
capacidade produtiva.
Padronizar os motivos de parada
Uma das etapas mais importantes é definir motivos de parada padronizados.
Alguns exemplos são:
-
manutenção;
-
quebra;
-
falta de material;
-
setup;
-
troca de ferramenta;
-
falta de operador;
-
espera;
-
problema de qualidade;
-
falta de energia.
Evitar descrições livres ajuda a organizar os dados.
Se um operador registrar "sem material" e outro escrever "faltou matéria-prima", por exemplo, o sistema pode interpretar essas ocorrências como motivos diferentes.
Padronizar facilita a análise.
Definir quais dados serão registrados
Nem toda fábrica precisa registrar dezenas de informações desde o início.
O ideal é selecionar os dados que realmente ajudam no acompanhamento.
Entre os principais estão:
-
ordem de produção;
-
produto;
-
operação;
-
operador;
-
máquina;
-
horário de início;
-
horário de término;
-
quantidade produzida;
-
quantidade aprovada;
-
perdas;
-
paradas;
-
motivo da parada.
O apontamento de produção deve facilitar a rotina e não criar uma quantidade excessiva de tarefas administrativas para quem está produzindo.
Estabelecer responsáveis pelos apontamentos
Também é necessário definir claramente quem será responsável por registrar cada informação.
O registro pode ser feito por:
-
operador;
-
líder de produção;
-
encarregado;
-
supervisor.
O importante é evitar situações em que todos acreditam que outra pessoa fará o lançamento.
Cada etapa deve ter uma responsabilidade definida.
Por exemplo:
Operador registra início, término, produção e parada.
Líder valida perdas.
Supervisor acompanha indicadores.
Essa organização reduz falhas de preenchimento.
Treinar os operadores
Os operadores precisam entender não apenas como preencher os registros, mas também por que essas informações são importantes.
O treinamento pode abordar:
-
como iniciar uma operação;
-
como informar produção parcial;
-
como registrar perdas;
-
como apontar uma parada;
-
como selecionar o motivo correto;
-
como finalizar uma operação;
-
o que fazer em caso de erro.
Também é importante explicar que informações incorretas afetam diretamente os indicadores.
Se uma parada não for registrada, por exemplo, o sistema pode indicar que a operação levou mais tempo simplesmente por baixa produtividade.
Começar pelas informações realmente necessárias
Um erro comum é tentar registrar tudo desde o primeiro dia.
Isso pode tornar o processo mais lento e aumentar a resistência dos operadores.
Uma implantação inicial pode utilizar apenas:
-
ordem;
-
operação;
-
início;
-
término;
-
quantidade;
-
perdas;
-
parada.
Depois que o processo estiver funcionando corretamente, novos dados podem ser adicionados.
Essa abordagem torna o apontamento de produção mais fácil de incorporar à rotina.
Acompanhar a qualidade dos registros
Depois da implantação, é necessário verificar se os dados estão sendo preenchidos corretamente.
Alguns sinais de problema são:
-
operações sem horário de término;
-
ordens abertas por muito tempo;
-
paradas sem motivo;
-
quantidades inconsistentes;
-
perdas sem registro;
-
apontamentos duplicados.
Esses erros precisam ser identificados rapidamente para evitar que prejudiquem as análises.
A qualidade dos indicadores depende diretamente da qualidade dos registros.
Criar indicadores para análise
Com os dados organizados, a empresa pode começar a acompanhar indicadores.
Entre os mais úteis estão:
-
produção por hora;
-
produção por turno;
-
tempo médio de operação;
-
tempo total de parada;
-
principais motivos de interrupção;
-
percentual de perdas;
-
percentual de retrabalho;
-
produtividade por máquina;
-
cumprimento de prazos.
Não é necessário criar dezenas de indicadores.
É melhor acompanhar poucos dados realmente úteis do que possuir muitos números sem análise.
Comparar planejado x realizado regularmente
Um dos principais usos do apontamento de produção é comparar o planejamento com a execução.
Essa análise pode considerar:
-
quantidade planejada x realizada;
-
tempo previsto x utilizado;
-
data prevista x realizada;
-
capacidade esperada x efetiva;
-
perdas previstas x registradas.
Essa comparação ajuda a identificar diferenças recorrentes.
Se uma operação sempre utiliza mais tempo que o planejado, por exemplo, é necessário avaliar se o problema está na execução ou no próprio planejamento.
Ajustar o processo conforme os dados coletados
A implantação não termina quando os operadores começam a registrar as informações.
Os dados precisam ser utilizados para melhorar a operação.
Se os registros mostram muitas paradas por falta de material, pode ser necessário revisar o abastecimento.
Se uma máquina apresenta baixa produtividade, pode ser necessário analisar sua capacidade.
Se determinadas ordens apresentam perdas elevadas, o processo pode precisar de ajustes.
O apontamento de produção deve ser utilizado como ferramenta de acompanhamento contínuo.
Checklist para implantação
Antes de considerar o processo implantado, é possível verificar:
-
etapas produtivas foram mapeadas;
-
operações foram definidas;
-
máquinas foram cadastradas;
-
motivos de parada foram padronizados;
-
dados obrigatórios foram escolhidos;
-
responsáveis foram definidos;
-
operadores foram treinados;
-
registros desnecessários foram evitados;
-
qualidade das informações está sendo acompanhada;
-
indicadores foram criados;
-
planejado e realizado estão sendo comparados;
-
ajustes estão sendo feitos com base nos dados.
O objetivo do apontamento de produção não deve ser apenas registrar informações. Os dados coletados precisam mostrar o que está acontecendo no chão de fábrica, ajudar a identificar desvios e oferecer uma base mais confiável para decisões relacionadas à produção, capacidade, prazos e melhoria dos processos.
Conclusão
O apontamento de produção em tempo real permite acompanhar com mais precisão o que acontece no chão de fábrica, desde o início de uma ordem até sua finalização. Com registros atualizados, a empresa consegue visualizar quantidades produzidas, tempos utilizados, perdas, paradas, desempenho das máquinas e cumprimento dos prazos.
Esse acompanhamento também facilita a comparação entre planejado e realizado, ajudando a identificar gargalos, atrasos, retrabalhos e diferenças de produtividade antes que esses problemas causem impactos maiores na operação.
Quando integrado ao PCP, estoque, ordens de produção e custos, o apontamento de produção contribui para uma visão mais completa do processo industrial. As informações registradas deixam de ser apenas dados operacionais e passam a servir como base para análises, ajustes no planejamento e decisões mais seguras.
Para obter bons resultados, é importante manter os registros padronizados, treinar os operadores, acompanhar a qualidade das informações e utilizar os indicadores de forma contínua. Dessa maneira, a empresa consegue transformar os dados do chão de fábrica em informações úteis para melhorar produtividade, reduzir perdas e tornar a gestão da produção mais eficiente.
Tenha Mais Controle Sobre o Chão de Fábrica
Acompanhe ordens, paradas, perdas, tempos e resultados com apontamento de produção em tempo real e transforme os dados da fábrica em decisões mais rápidas e precisas.
Conheça uma solução para controlar sua produção de forma integrada.
Veja também nosso artigo sobre Critérios de Escolha e Principais Soluções do Mercado ou acesse nosso blog e fique por dentro de como otimizar o seu negócio