O que é Controle de Produção Industrial?
O Controle de Produção Industrial é o conjunto de práticas utilizadas para acompanhar tudo o que acontece durante a fabricação de produtos. Ele permite verificar se aquilo que foi planejado está realmente sendo executado conforme as quantidades, os prazos, os materiais disponíveis e a capacidade produtiva da empresa.
Na prática, controlar a produção significa ter informações confiáveis sobre cada etapa do processo. Isso envolve saber o que será produzido, quanto precisa ser fabricado, quais materiais serão utilizados, quando a atividade deverá começar e terminar e qual foi o resultado obtido.
Esse acompanhamento é importante porque uma indústria pode ter um bom planejamento e, ainda assim, enfrentar problemas durante a execução. Falta de matéria-prima, paradas de máquinas, perdas acima do esperado, atrasos ou dificuldades em determinadas operações podem alterar completamente o resultado previsto.
Por esse motivo, o Controle de Produção Industrial funciona como uma forma de conectar planejamento e execução. As informações geradas durante a fabricação permitem entender se o processo está seguindo o esperado ou se existem desvios que precisam ser avaliados.
Qual é o principal objetivo do controle da produção?
O objetivo principal é oferecer uma visão clara do andamento da fabricação. Em vez de descobrir um problema apenas quando o prazo já foi perdido, a empresa consegue acompanhar o processo enquanto ele acontece.
Entre os pontos que podem ser observados estão:
-
Quantidade prevista para produção;
-
Quantidade já concluída;
-
Ordens em andamento;
-
Materiais utilizados;
-
Tempo necessário em cada etapa;
-
Ocorrências durante o processo;
-
Perdas e refugos;
-
Ordens atrasadas;
-
Produtos aguardando liberação;
-
Resultados obtidos em comparação ao planejamento.
Com esses registros, gestores e responsáveis pela produção conseguem tomar decisões com base em dados reais da operação.
Se uma ordem deveria produzir 500 unidades durante determinado período, por exemplo, mas somente 350 foram concluídas, é possível investigar o motivo dessa diferença. Pode existir uma parada de máquina, falta de matéria-prima, atraso em uma etapa anterior ou necessidade de retrabalho.
O acompanhamento permite identificar onde ocorreu o desvio e buscar uma solução mais rapidamente.
Qual é a diferença entre planejar e controlar a produção?
Planejamento e controle são atividades relacionadas, mas possuem funções diferentes.
Planejar significa determinar antecipadamente o que deverá acontecer. A empresa define quais produtos serão fabricados, as quantidades necessárias, os prazos, os materiais e a sequência das operações.
Controlar significa acompanhar aquilo que está sendo executado e comparar com o planejamento.
Um planejamento pode indicar, por exemplo, a fabricação de mil unidades de determinado item até sexta-feira. Durante a semana, o acompanhamento deverá mostrar quantas unidades já foram produzidas, quanto ainda falta, quais materiais foram consumidos e se existe algum risco de atraso.
Dessa forma, o Controle de Produção Industrial não substitui o planejamento. Ele complementa o processo ao mostrar se as decisões definidas anteriormente estão sendo cumpridas na prática.
Exemplo de acompanhamento de uma ordem de produção
Imagine uma indústria que recebeu um pedido de 800 peças metálicas.
Antes de iniciar a fabricação, são definidos os materiais necessários, as operações que deverão ser realizadas, as máquinas envolvidas e o prazo de entrega.
Em seguida, uma ordem de produção é liberada.
Durante a execução, podem ser registrados:
-
800 peças planejadas;
-
620 peças produzidas até determinado momento;
-
15 peças perdidas;
-
25 peças aguardando inspeção;
-
Consumo de matéria-prima;
-
Tempo utilizado nas operações;
-
Ocorrências registradas durante o processo.
Essas informações mostram rapidamente o estágio em que a ordem se encontra.
Caso a produção esteja abaixo do previsto, o responsável consegue investigar o que aconteceu antes que o atraso se torne maior.
Esse tipo de acompanhamento torna o processo produtivo mais previsível e facilita a identificação de problemas.
Como funciona o Controle de Produção Industrial na prática?
O funcionamento pode ser compreendido por meio de um fluxo simples:
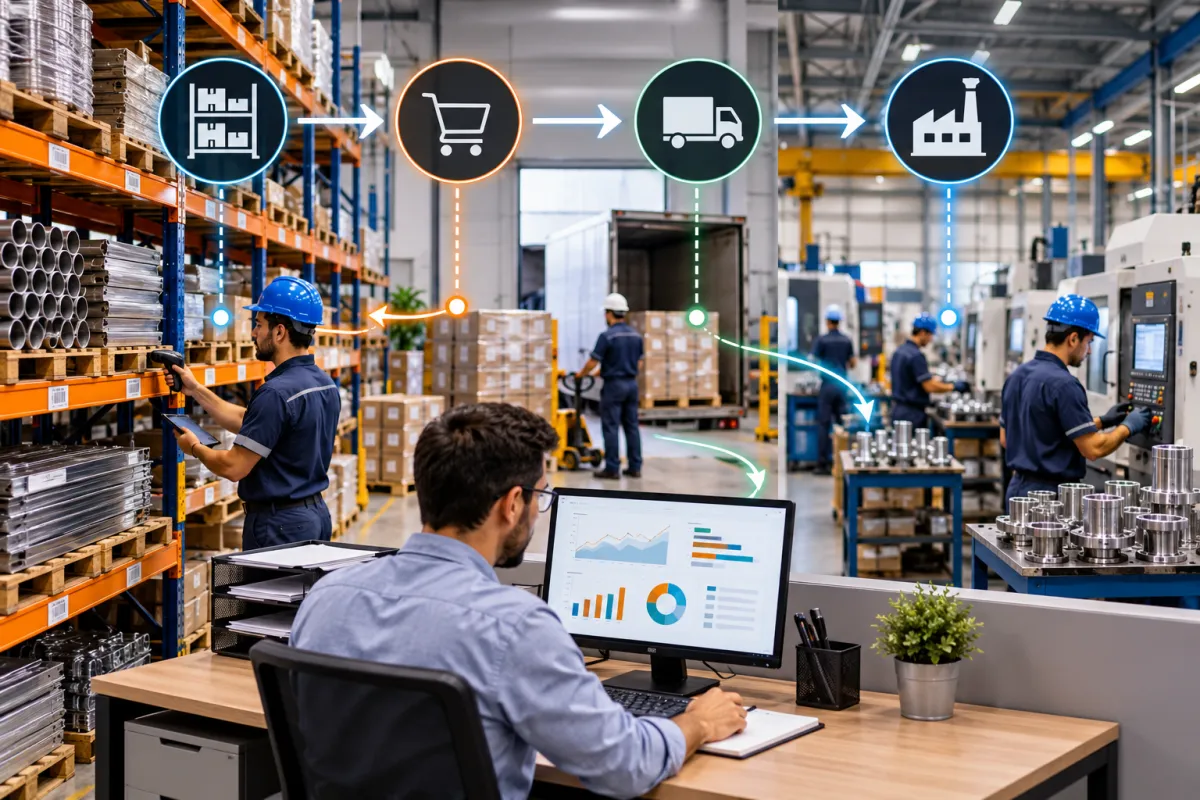
Pedido → planejamento → materiais → ordem de produção → execução → apontamento → inspeção → estoque → análise dos resultados
Cada etapa depende das informações geradas anteriormente.
O processo normalmente começa com uma demanda. Ela pode surgir a partir de pedidos de clientes, previsão de vendas, necessidade de reposição ou programação interna.
Depois disso, é necessário determinar a quantidade que será produzida e verificar se existem materiais suficientes para atender à necessidade.
Entrada da demanda e definição das quantidades
A demanda indica aquilo que precisa ser fabricado.
A partir dessa informação, a empresa pode definir:
-
Produto;
-
Quantidade;
-
Prazo;
-
Prioridade;
-
Materiais necessários;
-
Sequência das operações.
Uma definição inadequada das quantidades pode gerar tanto falta quanto excesso de produtos. Por isso, essa etapa precisa estar conectada às informações reais da operação.
Separação dos materiais e liberação da produção
Depois de definir o que será fabricado, é necessário verificar a disponibilidade da matéria-prima.
Os materiais podem ser separados, reservados ou direcionados para a ordem correspondente.
Essa etapa ajuda a evitar que uma produção seja iniciada sem os recursos necessários para sua conclusão.
Com os materiais disponíveis, a ordem pode ser liberada para execução.
A ordem funciona como um registro central da fabricação, contendo as principais informações necessárias para acompanhar o processo.
Acompanhamento das etapas produtivas
Depois que a fabricação começa, é importante registrar seu andamento.
Uma ordem pode apresentar diferentes situações, como:
-
Aguardando início;
-
Em produção;
-
Parcialmente concluída;
-
Parada;
-
Aguardando material;
-
Aguardando inspeção;
-
Finalizada.
O acompanhamento das etapas permite identificar onde cada item está dentro da fábrica e quais atividades ainda precisam ser realizadas.
Esse controle também reduz a dependência de informações informais, como anotações isoladas ou comunicações verbais.
Apontamento e registro do que foi produzido
O apontamento é uma etapa importante do Controle de Produção Industrial porque registra aquilo que efetivamente aconteceu.
Podem ser informados:
-
Quantidade produzida;
-
Tempo gasto;
-
Materiais consumidos;
-
Perdas;
-
Refugos;
-
Paradas;
-
Operação realizada;
-
Responsável pela atividade.
Esses registros ajudam a construir um histórico da produção e permitem comparações futuras.
Quais informações precisam ser controladas na produção?
Uma operação organizada depende de registros consistentes. Quanto mais claras forem as informações, mais simples será acompanhar o processo.
Entre os dados fundamentais estão produto, quantidade planejada, quantidade produzida, matéria-prima utilizada, máquinas, etapas, tempo de execução, perdas, datas previstas e realizadas e responsáveis pelas operações.
Quantidade planejada e quantidade produzida
A comparação entre planejado e realizado mostra se a produção está atingindo aquilo que foi definido.
Se uma ordem previa 1.200 unidades e somente 1.050 foram concluídas, existe uma diferença que precisa ser compreendida.
Ela pode estar relacionada a perdas, paradas, falta de materiais ou outros fatores ocorridos durante a fabricação.
Matéria-prima utilizada
Também é importante registrar quanto material foi realmente utilizado.
Se o planejamento previa o consumo de 500 quilos e a fabricação utilizou 540 quilos, essa diferença pode indicar perda, variação no processo ou necessidade de revisar os parâmetros utilizados.
Máquinas, tempo e etapas do processo
O registro das máquinas utilizadas e do tempo gasto ajuda a entender melhor o desempenho de cada operação.
Esse acompanhamento pode revelar etapas que levam mais tempo do que o esperado ou equipamentos que apresentam paradas frequentes.
Perdas, refugos e datas de produção
Registrar perdas e refugos permite identificar onde os desperdícios estão acontecendo.
Também é importante comparar as datas previstas com as datas realizadas. Uma diferença recorrente pode indicar que determinado processo está sendo planejado com um prazo inadequado.
Com informações organizadas, o acompanhamento deixa de depender apenas da percepção dos responsáveis e passa a ser baseado em registros concretos da operação.
Como organizar as ordens de produção?
Uma ordem de produção bem estruturada ajuda a transformar o planejamento em uma sequência clara de atividades. Ela reúne as informações necessárias para que a equipe saiba o que deve ser produzido, em qual quantidade, dentro de qual prazo e quais recursos serão utilizados durante o processo.
Dentro do Controle de Produção Industrial, a ordem de produção funciona como um registro central da fabricação. Por meio dela, é possível acompanhar o andamento das atividades e verificar se a execução está de acordo com aquilo que foi planejado.
Uma ordem organizada deve apresentar informações objetivas e fáceis de consultar.
Entre os principais dados estão:
-
Número da ordem;
-
Produto que será fabricado;
-
Quantidade planejada;
-
Data prevista para início;
-
Prazo de conclusão;
-
Materiais necessários;
-
Operações previstas;
-
Situação atual da produção;
-
Quantidade já concluída;
-
Ocorrências registradas.
Por que identificar corretamente cada ordem?
O número da ordem permite diferenciar cada processo produtivo.
Imagine que uma indústria esteja fabricando o mesmo produto para três pedidos diferentes. Sem uma identificação adequada, pode ser difícil descobrir qual quantidade pertence a cada demanda ou qual processo apresentou atraso.
A numeração facilita o rastreamento da produção e permite consultar seu histórico posteriormente.
Além do número, o produto e a quantidade planejada precisam estar claramente registrados. Essas informações orientam a separação dos materiais e ajudam a evitar produção acima ou abaixo da necessidade.
Datas e prazos ajudam a organizar prioridades
A data de início e o prazo previsto também possuem papel importante.
Essas informações permitem identificar quais ordens precisam ser executadas primeiro e quais atividades possuem maior urgência.
Quando várias ordens estão abertas ao mesmo tempo, o acompanhamento das datas ajuda a organizar as prioridades e reduzir o risco de uma produção ser esquecida.
O prazo também permite comparar o planejamento com a execução real. Se uma ordem deveria terminar em determinado dia e permanece aberta, é possível investigar rapidamente o que está causando o atraso.
Materiais e operações precisam estar vinculados à ordem
Outra informação fundamental é a relação dos materiais necessários.
Cada ordem deve indicar quais matérias-primas, componentes e insumos serão utilizados na fabricação.
Também é importante registrar as operações previstas.
Por exemplo, uma peça pode passar por etapas como corte, dobra, soldagem, acabamento e inspeção.
Ao organizar essas etapas dentro da ordem, a empresa consegue acompanhar em qual ponto do processo o produto se encontra.
Como acompanhar o status da produção?
O status ajuda a mostrar a situação atual da ordem.
Ela pode estar:
-
Aguardando início;
-
Liberada;
-
Em produção;
-
Parcialmente concluída;
-
Parada;
-
Aguardando material;
-
Aguardando operação;
-
Finalizada.
Essas classificações tornam a consulta mais rápida e ajudam a identificar processos que exigem atenção.
Também é importante registrar a quantidade concluída. Uma ordem de 1.000 unidades pode, por exemplo, estar com 700 unidades prontas e 300 ainda em produção.
Dessa forma, o acompanhamento mostra o avanço real da fabricação.
Por que registrar ocorrências?
As ocorrências ajudam a explicar situações que interferiram no processo.
Podem ser registradas informações como:
-
Parada de máquina;
-
Falta de material;
-
Problema de qualidade;
-
Retrabalho;
-
Alteração na quantidade;
-
Atraso em uma operação;
-
Perda de matéria-prima.
Esses registros criam um histórico que facilita a análise de problemas recorrentes.
Como controlar matérias-primas e materiais utilizados?
O acompanhamento dos materiais é uma parte essencial do Controle de Produção Industrial porque a produção depende diretamente da disponibilidade do estoque.
Antes de liberar uma ordem, é necessário verificar quais materiais serão necessários e se existe quantidade suficiente para atender à demanda.
Esse processo pode seguir um fluxo simples:
Necessidade de material → reserva → separação → consumo → sobras → devolução ou baixa
Como identificar a necessidade de materiais?
A necessidade normalmente é calculada com base na quantidade que será produzida.
Se cada unidade de um produto utiliza dois quilos de determinado material e a ordem prevê 100 unidades, o planejamento inicial indicará a necessidade de 200 quilos.
Essa informação permite verificar se o estoque disponível consegue atender à produção.
Reserva e separação dos materiais
Depois de identificar a necessidade, os materiais podem ser reservados para a ordem.
A reserva ajuda a evitar que uma quantidade destinada à produção seja utilizada em outra operação.
Em seguida, ocorre a separação física dos materiais que serão encaminhados para o processo produtivo.
Esse controle melhora a organização e reduz o risco de iniciar uma fabricação sem todos os recursos necessários.
Consumo previsto x consumo real
Durante a execução, é importante registrar quanto material realmente foi utilizado.
Imagine uma ordem que previa o consumo de 100 kg de matéria-prima.
Ao final da produção, o registro mostra que foram utilizados 108 kg.
Essa diferença de 8 kg precisa ser analisada.
Ela pode ter sido causada por:
-
Perdas no processo;
-
Refugos;
-
Retrabalho;
-
Variação na matéria-prima;
-
Consumo incorreto;
-
Erro no planejamento.
A comparação entre consumo previsto e realizado ajuda a identificar desperdícios e melhorar os próximos planejamentos.
O que fazer com sobras e devoluções?
Nem todo material separado precisa ser totalmente consumido.
Se uma quantidade permanecer disponível após a produção, ela pode ser devolvida ao estoque.
Esse retorno precisa ser registrado corretamente para evitar divergências.
Sem esse controle, o sistema pode indicar uma quantidade inferior ao estoque físico real, prejudicando compras e futuras ordens.
As perdas também devem ser registradas separadamente das sobras.
Isso permite saber quanto foi efetivamente utilizado na fabricação e quanto foi descartado durante o processo.
Como acompanhar as etapas do processo produtivo?
Acompanhar a produção do início ao fim permite entender exatamente onde cada ordem está e quais atividades ainda precisam ser realizadas.
No Controle de Produção Industrial, esse acompanhamento reduz a dependência de informações informais e facilita a identificação de atrasos.
Produção aguardando início
Uma ordem pode estar liberada, mas ainda não ter iniciado.
Isso pode ocorrer porque a máquina está ocupada, porque existe outra ordem prioritária ou porque a programação prevê o início em outro momento.
Identificar esse status ajuda a diferenciar uma produção atrasada de uma produção que ainda não chegou à sua etapa de execução.
Produção em andamento
Quando a fabricação começa, a ordem passa para a situação de execução.
Nesse momento, podem ser registrados dados como quantidade produzida, tempo utilizado, materiais consumidos e ocorrências.
Essas informações mostram o avanço real do processo.
Produção parada
Uma ordem parada merece atenção porque pode comprometer o prazo planejado.
A paralisação pode acontecer por diversos motivos:
-
Máquina indisponível;
-
Falta de matéria-prima;
-
Problema de qualidade;
-
Espera por outra operação;
-
Necessidade de ajuste no processo.
O motivo da parada deve ser registrado para facilitar análises posteriores.
Aguardando material ou operação
Algumas ordens precisam esperar até que uma condição seja atendida.
Uma produção pode estar aguardando material porque determinado componente ainda não chegou ao estoque.
Também pode aguardar uma operação anterior.
Por exemplo, uma peça não pode seguir para pintura antes que o processo de soldagem seja concluído.
Registrar essa situação permite identificar exatamente onde está o bloqueio.
Produção parcial
Uma ordem não precisa ser concluída de uma única vez.
Se uma fabricação prevê 2.000 unidades e somente 1.200 foram produzidas, o processo pode ser registrado como parcialmente concluído.
Esse controle mostra o que já foi realizado e quanto ainda falta.
Produção finalizada e registro das ocorrências
Quando todas as etapas são concluídas, a ordem pode ser finalizada.
Antes do encerramento, é importante verificar:
-
Quantidade produzida;
-
Quantidade aprovada;
-
Perdas;
-
Materiais consumidos;
-
Tempo utilizado;
-
Ocorrências;
-
Data de conclusão.
Esses dados formam um histórico importante para futuras análises.
Ao registrar cada etapa corretamente, a empresa consegue enxergar o processo produtivo de forma mais clara, comparar o planejado com o realizado e identificar pontos que precisam de ajustes.
Planejado x realizado: por que essa comparação é importante?
Comparar o que foi planejado com aquilo que realmente aconteceu na fábrica é uma das formas mais eficientes de entender o desempenho da produção. O planejamento estabelece uma referência para quantidades, prazos, materiais, custos e capacidade produtiva, enquanto o resultado realizado mostra o que efetivamente ocorreu durante a execução.
Dentro do Controle de Produção Industrial, essa comparação ajuda a identificar desvios antes que eles se transformem em problemas recorrentes.
Não basta saber que uma ordem foi finalizada. Também é importante verificar se ela foi concluída dentro do prazo, se utilizou a quantidade prevista de matéria-prima, se apresentou perdas e quanto tempo foi necessário para finalizar o processo.
Essa análise pode envolver fatores como:
-
Quantidade planejada e produzida;
-
Tempo previsto e utilizado;
-
Consumo de materiais;
-
Prazo de conclusão;
-
Custos envolvidos;
-
Perdas e refugos;
-
Produtividade alcançada.
Com essas informações organizadas, a empresa consegue identificar com maior clareza onde estão as principais diferenças entre planejamento e execução.
Quantidade planejada x quantidade produzida
A primeira comparação pode ser feita entre a quantidade que deveria ser produzida e aquela que realmente foi concluída.
Imagine uma ordem com previsão de 2.000 unidades.
Ao final do período planejado, foram produzidas 1.850 unidades.
Existe uma diferença de 150 unidades que precisa ser analisada. Essa diferença pode ter ocorrido por diferentes motivos, como:
-
Parada de equipamento;
-
Falta de matéria-prima;
-
Perdas durante a fabricação;
-
Retrabalho;
-
Atraso em determinada operação;
-
Tempo de produção maior que o previsto.
O objetivo não é apenas identificar que existe uma diferença, mas descobrir o que provocou o desvio.
Quando isso é feito regularmente, torna-se mais fácil perceber problemas recorrentes e revisar o planejamento das próximas ordens.
Tempo previsto x tempo realizado
O tempo necessário para fabricar um produto influencia diretamente a programação da fábrica.
Se determinada operação foi planejada para durar quatro horas, mas frequentemente utiliza seis horas, existe uma diferença importante entre a estimativa e a realidade.
Essa informação pode indicar que o tempo padrão precisa ser revisado ou que existem fatores interferindo na execução.
Entre eles podem estar:
-
Preparação prolongada de máquinas;
-
Espera por materiais;
-
Interrupções durante a operação;
-
Mudanças na sequência produtiva;
-
Necessidade de retrabalho;
-
Problemas no equipamento.
Registrar o tempo efetivamente utilizado permite construir históricos mais confiáveis.
Com isso, novos planejamentos podem utilizar referências baseadas no desempenho real da produção.
Consumo previsto x consumo real de materiais
Outro ponto importante do Controle de Produção Industrial é comparar a quantidade prevista de matéria-prima com aquilo que realmente foi consumido.
Suponha que uma ordem tenha sido planejada para consumir 600 kg de determinado material.
Depois da fabricação, o registro indica consumo de 650 kg.
Nesse caso, existe uma diferença de 50 kg.
O responsável pode investigar se esse consumo adicional ocorreu por perdas, refugos, retrabalho ou alguma característica específica do processo.
O cenário contrário também merece atenção. Se o consumo registrado estiver muito abaixo do previsto, pode existir sobra não devolvida corretamente ao estoque ou algum apontamento incompleto.
Por isso, o controle de materiais precisa estar relacionado aos registros da produção e às movimentações do estoque.
Prazo previsto x prazo realizado
Cumprir prazos depende de diversas etapas funcionando de maneira coordenada.
Uma ordem pode ter sido programada para começar na segunda-feira e terminar na quarta-feira. Se ela foi concluída somente na sexta-feira, é necessário entender onde ocorreu o atraso.
A análise pode considerar:
-
Data programada para início;
-
Data real de início;
-
Data prevista para término;
-
Data efetiva de conclusão;
-
Tempo de espera entre operações;
-
Períodos de parada.
Esse acompanhamento permite descobrir se os atrasos estão concentrados em determinada etapa.
Por exemplo, várias ordens podem ser concluídas normalmente nas primeiras operações, mas permanecer muito tempo aguardando uma máquina específica. Nesse caso, existe um ponto do processo que merece atenção.
Como analisar os custos planejados e realizados?
As diferenças de produção também podem influenciar os custos.
Se uma ordem utiliza mais matéria-prima, leva mais tempo ou apresenta uma quantidade elevada de perdas, o custo real pode ficar acima do previsto.
A análise pode considerar:
-
Materiais consumidos;
-
Tempo utilizado;
-
Perdas;
-
Refugos;
-
Retrabalho;
-
Processos adicionais necessários.
Imagine uma ordem que deveria passar por quatro operações. Durante a execução, algumas peças apresentam problemas e precisam retornar para uma etapa anterior.
Esse retrabalho utiliza novamente máquinas, materiais e tempo produtivo.
Mesmo que a quantidade final seja alcançada, o custo da fabricação pode ter sido diferente do planejamento inicial.
Por isso, observar somente a quantidade produzida não é suficiente para avaliar o desempenho da ordem.
Por que acompanhar perdas e refugos?
As perdas representam materiais ou produtos que não chegaram ao resultado esperado.
Quando são registradas corretamente, é possível comparar a quantidade considerada aceitável no planejamento com aquilo que efetivamente ocorreu.
Por exemplo:
Uma ordem previa fabricar 1.000 peças, considerando uma perda estimada de 20 unidades. Durante a execução, foram registradas 65 unidades perdidas.
A diferença merece investigação.
O problema pode estar relacionado a uma etapa específica, regulagem de equipamento, qualidade da matéria-prima ou outro fator do processo.
Além de registrar a quantidade perdida, é importante identificar:
-
Motivo;
-
Operação em que ocorreu;
-
Produto envolvido;
-
Material utilizado;
-
Data;
-
Quantidade afetada.
Quanto mais organizado for esse histórico, mais fácil será encontrar padrões.
Planejado x realizado ajuda a medir produtividade?
Sim. A produtividade também pode ser analisada utilizando informações previstas e realizadas.
Se uma máquina deveria produzir 100 unidades por hora e está produzindo regularmente 75, existe uma diferença relevante.
Entretanto, o número isolado não explica o problema.
É necessário observar também condições como paradas, preparação da máquina, complexidade do produto, disponibilidade de materiais e etapas anteriores.
Um acompanhamento adequado evita conclusões baseadas apenas em um indicador.
A produtividade deve ser analisada em conjunto com outras informações da operação.
Como usar as diferenças para melhorar os próximos planejamentos?
Comparar resultados não serve somente para encontrar erros. Os registros também ajudam a tornar os próximos planejamentos mais próximos da realidade.
Se diversas ordens mostram que determinada operação leva cerca de cinco horas, enquanto o planejamento considera apenas três, essa informação pode ser utilizada para revisar os parâmetros futuros.
O mesmo princípio vale para consumo de materiais, perdas e capacidade produtiva.
O processo pode seguir uma sequência simples:
Planejar → executar → registrar → comparar → identificar diferenças → analisar causas → ajustar o próximo planejamento
Com essa rotina, o Controle de Produção Industrial passa a utilizar o histórico da própria fábrica como referência para decisões futuras.
Em vez de repetir estimativas que não correspondem à operação real, a empresa consegue revisar quantidades, tempos, consumo e prazos com base nos resultados efetivamente registrados.
Exemplos de informações no Controle de Produção Industrial
A tabela abaixo apresenta um exemplo simples de como comparar os valores planejados com os resultados obtidos durante a produção. Esse acompanhamento facilita a identificação de atrasos, desperdícios, paradas e diferenças de produtividade.
| Indicador | Planejado | Realizado | O que analisar |
|---|---|---|---|
| Quantidade produzida | 1.000 peças | 950 peças | Diferença de produção |
| Tempo de produção | 8 horas | 10 horas | Atrasos no processo |
| Matéria-prima | 500 kg | 530 kg | Consumo acima do previsto |
| Perdas | 20 peças | 45 peças | Causas das perdas |
| Paradas | 30 min | 90 min | Motivos das interrupções |
| Prazo | 2 dias | 3 dias | Atraso da ordem |
| Produção por hora | 125 peças | 95 peças | Desempenho do processo |
Esses dados ajudam a tornar o Controle de Produção Industrial mais preciso, pois permitem visualizar rapidamente onde os resultados ficaram diferentes do planejamento. A partir dessas diferenças, a empresa pode investigar as causas e realizar ajustes nos processos, nos prazos, no consumo de materiais e na programação das próximas ordens.
Como identificar gargalos, atrasos e paradas na produção?
Identificar gargalos e atrasos é essencial para manter o fluxo produtivo organizado e evitar que pequenos problemas comprometam toda a programação da fábrica.
No Controle de Produção Industrial, o acompanhamento das etapas permite perceber onde a produção está acumulando, quais operações estão levando mais tempo que o previsto e onde existem interrupções frequentes.
Um gargalo acontece quando determinada etapa possui capacidade menor que as demais e começa a limitar o andamento do processo.
Por exemplo, uma indústria pode ter cinco etapas produtivas. As quatro primeiras conseguem processar 100 peças por hora, enquanto a última processa apenas 60. Com o tempo, haverá acúmulo de peças aguardando essa operação.
Esse acúmulo é um sinal claro de que existe um ponto de atenção.
Ordens acumuladas podem indicar um gargalo
Quando várias ordens ficam paradas na mesma etapa, é importante investigar o motivo.
Esse acúmulo pode estar relacionado a:
-
Capacidade insuficiente da operação;
-
Máquina indisponível;
-
Falta de operador;
-
Tempo de processamento elevado;
-
Problemas de qualidade;
-
Dependência de outra etapa;
-
Falta de material.
O ideal é acompanhar não apenas quantas ordens estão abertas, mas também há quanto tempo cada uma permanece na mesma situação.
Se determinada etapa apresenta filas constantes, ela pode estar limitando o restante do processo.
Máquinas paradas precisam ser acompanhadas
Paradas de máquinas afetam diretamente a capacidade produtiva.
Uma máquina pode ficar indisponível por diferentes razões, como:
-
Manutenção;
-
Falta de material;
-
Ajuste;
-
Troca de ferramenta;
-
Falha operacional;
-
Espera por liberação;
-
Problemas no equipamento.
Registrar o motivo e o tempo da parada ajuda a entender quanto da capacidade produtiva está sendo perdida.
Por exemplo, uma máquina pode ter ficado parada 20 minutos em um dia. Isoladamente, isso pode parecer pouco. Porém, se essa situação acontecer todos os dias, o impacto acumulado pode ser significativo.
Falta de materiais também provoca atrasos
Uma produção pode estar corretamente planejada, mas não avançar por falta de matéria-prima ou componentes.
Por isso, é importante relacionar os registros da produção com o estoque.
Se várias ordens aparecem como "aguardando material", a empresa precisa investigar se o problema está relacionado a:
-
Falta de estoque;
-
Compra atrasada;
-
Reserva inadequada;
-
Material separado incorretamente;
-
Consumo acima do previsto.
O registro correto ajuda a evitar que o atraso seja interpretado como um problema da produção quando, na verdade, sua origem está na disponibilidade de materiais.
Processos demorados precisam ser comparados com o previsto
Outro sinal importante é o tempo de execução acima do planejado.
Se determinada operação deveria durar duas horas, mas frequentemente leva quatro, é necessário entender o motivo.
A análise pode considerar:
-
Tempo de preparação;
-
Velocidade do equipamento;
-
Complexidade do produto;
-
Quantidade de ajustes;
-
Interrupções;
-
Retrabalhos;
-
Esperas entre operações.
Ao comparar o tempo previsto com o realizado, fica mais fácil perceber quais etapas estão interferindo no prazo final.
Retrabalho pode esconder problemas no processo
O retrabalho ocorre quando uma peça precisa passar novamente por uma etapa porque não atingiu o resultado esperado.
Quando isso acontece com frequência, o fluxo produtivo fica mais lento.
Além disso, o retrabalho pode ocupar máquinas e recursos que deveriam estar disponíveis para novas ordens.
Por isso, é importante registrar:
-
Qual produto precisou ser retrabalhado;
-
Quantidade;
-
Motivo;
-
Operação de origem;
-
Etapa para a qual retornou;
-
Tempo adicional utilizado.
Esse histórico ajuda a identificar se o problema está concentrado em uma operação específica.
Produção abaixo do esperado é um sinal de atenção
Se uma máquina ou setor produz menos que o planejado por vários períodos consecutivos, existe um desvio que precisa ser analisado.
Por exemplo, uma operação foi planejada para produzir 120 unidades por hora, mas entrega regularmente cerca de 80.
Nesse caso, é importante verificar se o motivo está relacionado à capacidade real do equipamento, às paradas, à qualidade dos materiais ou ao próprio tempo padrão utilizado no planejamento.
O objetivo é localizar a origem da diferença.
Espera entre etapas pode aumentar o prazo total
Nem sempre o atraso acontece durante a execução.
Uma peça pode concluir uma operação rapidamente e permanecer várias horas aguardando a próxima.
Esse tempo de espera também precisa ser acompanhado.
Se a produção passa continuamente por longos períodos de espera entre duas operações, pode existir falta de sincronização no processo.
Essa situação pode ser identificada comparando:
-
Horário de conclusão de uma etapa;
-
Horário de início da etapa seguinte;
-
Quantidade aguardando processamento;
-
Capacidade disponível.
Como localizar em qual etapa está o problema?
Uma forma prática é acompanhar cada ordem por etapa.
O fluxo pode ser analisado assim:
Entrada → operação 1 → operação 2 → operação 3 → inspeção → finalização
Para cada etapa, podem ser observados:
-
Quantidade que entrou;
-
Quantidade que saiu;
-
Tempo de execução;
-
Tempo de espera;
-
Paradas;
-
Perdas;
-
Retrabalhos.
Se a operação 2 recebe 500 unidades, mas libera apenas 300 no período, enquanto as demais etapas mantêm um ritmo maior, existe um ponto que precisa ser investigado.
Esse tipo de análise permite localizar o problema sem depender apenas de percepções gerais.
Como registrar perdas, refugos e retrabalhos?
Registrar perdas, refugos e retrabalhos é importante para entender quanto da produção realmente se transforma em produto final.
Dentro do Controle de Produção Industrial, esses apontamentos ajudam a explicar diferenças entre a quantidade planejada e a quantidade concluída.
Sem esses registros, a empresa pode saber que produziu menos que o esperado, mas não consegue identificar com precisão o motivo.
O que deve ser registrado em uma perda?
Uma perda precisa ser registrada de forma detalhada.
Entre as principais informações estão:
-
Quantidade perdida;
-
Produto;
-
Material envolvido;
-
Etapa do processo;
-
Data;
-
Motivo da perda;
-
Ordem de produção relacionada.
Por exemplo, uma ordem previa produzir 500 peças, mas 15 foram descartadas durante o corte.
Nesse caso, o registro precisa indicar que a perda ocorreu nessa etapa e qual foi a causa identificada.
Qual é a diferença entre perda e refugo?
A perda pode representar materiais desperdiçados durante o processo.
O refugo, por sua vez, normalmente está relacionado a peças ou produtos que não podem continuar no fluxo produtivo por não atenderem às condições necessárias.
Em ambos os casos, é importante registrar o motivo.
Isso evita que os números apareçam apenas como uma diferença no saldo final.
Por que registrar a etapa em que ocorreu?
Saber onde a perda aconteceu ajuda a localizar a origem do problema.
Se a maior parte dos refugos ocorre na mesma operação, essa etapa merece atenção.
A empresa pode verificar, por exemplo:
-
Ajuste de máquina;
-
Método utilizado;
-
Matéria-prima;
-
Ferramentas;
-
Parâmetros de produção;
-
Frequência do problema.
O objetivo é transformar o registro em informação útil para análise.
Material e produto precisam estar relacionados ao apontamento
Também é importante identificar qual material estava sendo utilizado e qual produto foi afetado.
Isso permite verificar se o problema acontece apenas com determinada matéria-prima ou se está presente em diferentes ordens.
Imagine que três ordens apresentem perda acima do normal e todas utilizem o mesmo lote de material.
Essa informação pode ajudar a direcionar a investigação.
Como registrar retrabalhos?
O retrabalho precisa ser registrado separadamente porque ele utiliza novamente tempo e recursos da fábrica.
O apontamento pode incluir:
-
Quantidade retrabalhada;
-
Motivo;
-
Operação original;
-
Nova operação necessária;
-
Tempo adicional;
-
Material adicional utilizado;
-
Resultado após o retrabalho.
Por exemplo, 20 peças podem precisar retornar para acabamento.
Mesmo que sejam recuperadas posteriormente, elas utilizaram capacidade produtiva adicional.
Esse impacto precisa aparecer nos registros.
Como perdas e retrabalhos afetam a quantidade final?
A quantidade final pode ser diferente da quantidade originalmente planejada.
Um exemplo simples:
Quantidade planejada: 1.000 peças
Quantidade produzida: 1.000 peças
Refugos: 30 peças
Quantidade final aproveitável: 970 peças
Nesse cenário, não basta registrar apenas que mil unidades passaram pela produção.
É necessário mostrar que 30 não puderam ser aproveitadas.
Se outras 20 precisaram de retrabalho, esse dado também deve aparecer separadamente.
Com registros completos, torna-se mais fácil entender por que a quantidade final ficou abaixo do esperado e quais etapas tiveram maior impacto no resultado da produção.
Quais indicadores acompanhar no Controle de Produção Industrial?
Acompanhar indicadores é uma forma prática de transformar os registros da fábrica em informações úteis para a tomada de decisão. Eles ajudam a identificar atrasos, perdas, desvios de consumo e diferenças de produtividade ao longo do processo.
No Controle de Produção Industrial, os indicadores devem ser escolhidos de acordo com a realidade da empresa e com aquilo que precisa ser acompanhado com mais atenção.
Não é necessário analisar uma grande quantidade de números ao mesmo tempo. O mais importante é trabalhar com informações confiáveis e que ajudem a entender o desempenho real da produção.
Produção planejada x realizada
Esse indicador compara quanto deveria ser produzido com o resultado efetivamente alcançado.
Por exemplo, uma ordem pode prever 1.500 unidades para determinado período, mas terminar com 1.320 unidades concluídas.
A diferença mostra que houve um desvio em relação ao planejamento.
A partir disso, é possível investigar:
-
Paradas;
-
Falta de materiais;
-
Perdas;
-
Retrabalhos;
-
Tempo de produção acima do previsto;
-
Atrasos entre etapas.
Esse acompanhamento ajuda a identificar se a programação está de acordo com a capacidade real da fábrica.
Quantidade produzida
A quantidade produzida mostra o volume concluído dentro de determinado período.
Ela pode ser analisada:
-
Por dia;
-
Por turno;
-
Por semana;
-
Por ordem;
-
Por máquina;
-
Por produto;
-
Por setor.
Esse indicador facilita a visualização do ritmo produtivo e permite comparar diferentes períodos.
Se a quantidade produzida cair de forma recorrente, é importante analisar o que mudou no processo.
Tempo médio de produção
O tempo médio mostra quanto a fábrica leva para concluir determinada operação ou produto.
Esse indicador pode revelar etapas que estão demorando mais que o esperado.
Por exemplo, se uma peça costuma ser finalizada em três horas e passa a levar cinco, existe uma diferença que merece investigação.
A análise pode considerar:
-
Tempo de preparação;
-
Tempo de execução;
-
Esperas;
-
Paradas;
-
Retrabalhos.
Com um histórico consistente, fica mais fácil elaborar prazos mais próximos da realidade.
Índice de perdas
O índice de perdas ajuda a mostrar quanto daquilo que foi utilizado ou produzido não chegou ao resultado esperado.
Uma forma simples de acompanhar é comparar a quantidade perdida com a quantidade total processada.
Se 1.000 peças foram produzidas e 50 foram perdidas, é possível identificar que houve uma diferença relevante no processo.
Mais importante que o número isolado é entender a causa da perda.
Por isso, o indicador deve estar relacionado aos registros das ocorrências.
Índice de retrabalho
O retrabalho representa atividades que precisam ser executadas novamente.
Esse indicador é importante porque o retrabalho consome tempo, materiais e capacidade produtiva.
Se várias ordens apresentam necessidade de repetir determinadas operações, pode existir um problema recorrente.
A análise pode considerar:
-
Quantidade retrabalhada;
-
Motivo;
-
Etapa;
-
Produto;
-
Tempo adicional;
-
Material adicional.
Quantidade de ordens atrasadas
Esse indicador mostra quantas ordens ultrapassaram o prazo planejado.
Ele ajuda a identificar se os atrasos são pontuais ou frequentes.
Também é importante observar onde eles acontecem.
Se várias ordens atrasam sempre na mesma operação, essa etapa precisa ser analisada com mais atenção.
Tempo de parada
O tempo de parada mostra por quanto tempo máquinas ou operações ficaram sem produzir.
As paradas podem ocorrer por:
-
Manutenção;
-
Falta de material;
-
Ajustes;
-
Espera por operação;
-
Falha de equipamento;
-
Troca de ferramenta.
Registrar a duração e o motivo permite entender quais situações mais afetam o fluxo produtivo.
Consumo de matéria-prima
Comparar consumo planejado e realizado ajuda a identificar desperdícios e diferenças no processo.
Se uma ordem previa utilizar 300 kg e consumiu 340 kg, é necessário verificar o motivo.
Essa diferença pode estar ligada a:
-
Perdas;
-
Refugos;
-
Retrabalho;
-
Erro de apontamento;
-
Variação do processo.
Produtividade por período
A produtividade mostra a relação entre aquilo que foi produzido e o tempo utilizado.
Ela pode ser acompanhada por hora, dia, semana ou outro período adequado.
O objetivo é entender se o desempenho está se mantendo, melhorando ou apresentando queda.
Esse indicador deve ser analisado em conjunto com outros dados, evitando conclusões baseadas apenas na quantidade produzida.
Quais erros um controle organizado pode ajudar a reduzir?
Um processo produtivo com informações desorganizadas aumenta o risco de falhas, atrasos e decisões baseadas em dados incompletos.
O uso de registros padronizados ajuda a reduzir erros comuns e melhora a visibilidade sobre aquilo que acontece na fábrica.
Produção acima ou abaixo da necessidade
Produzir uma quantidade incorreta pode gerar excesso de estoque ou falta de produtos.
Quando as ordens são criadas com base em informações atualizadas, a empresa consegue acompanhar melhor aquilo que precisa ser fabricado.
Isso reduz o risco de produzir sem necessidade ou entregar uma quantidade inferior ao planejado.
Falta de matéria-prima
A produção pode ser interrompida quando os materiais necessários não estão disponíveis.
Um Controle de Produção Industrial bem organizado permite relacionar ordens, materiais e estoque.
Dessa forma, é possível verificar antecipadamente se existem recursos suficientes para iniciar a fabricação.
Ordens esquecidas
Quando diferentes controles são utilizados ao mesmo tempo, uma ordem pode deixar de ser acompanhada.
Centralizar as informações ajuda a visualizar:
-
Ordens abertas;
-
Ordens em andamento;
-
Ordens paradas;
-
Ordens atrasadas;
-
Ordens concluídas.
Isso facilita a organização das prioridades.
Estoque divergente
Movimentações sem registro podem gerar diferença entre o estoque físico e o saldo informado.
Isso acontece, por exemplo, quando um material é utilizado na produção, mas não é corretamente baixado.
Também pode ocorrer quando sobras são devolvidas fisicamente, mas o retorno não é registrado.
Relacionar consumo e estoque ajuda a reduzir essas divergências.
Prazos não cumpridos
A falta de acompanhamento das etapas pode fazer com que um atraso seja percebido somente perto da entrega.
Quando o andamento das ordens é atualizado, torna-se mais fácil identificar atrasos antes que eles comprometam o prazo final.
Apontamentos incompletos
Registros incompletos dificultam a análise dos resultados.
Se uma ordem apresenta quantidade produzida, mas não registra perdas, tempo ou consumo, a empresa terá uma visão parcial do processo.
Padronizar os apontamentos ajuda a manter informações mais consistentes.
Perdas sem registro
Quando uma perda não é registrada, ela aparece apenas como uma diferença entre o planejado e o realizado.
Isso dificulta a identificação da causa.
O registro correto permite saber o que foi perdido, em qual etapa e por qual motivo.
Informações duplicadas
Planilhas, anotações e registros paralelos podem gerar dados diferentes sobre a mesma ordem.
Uma fonte pode indicar determinada quantidade enquanto outra apresenta um valor diferente.
Centralizar os dados reduz o risco de duplicidade e facilita a consulta.
Retrabalho sem acompanhamento
O retrabalho pode consumir recursos sem aparecer claramente no resultado final.
Registrar essas ocorrências permite identificar frequência, motivos e impacto na produção.
Falta de acompanhamento das etapas
Sem controle por etapas, pode ser difícil saber onde cada ordem está.
A produção pode parecer atrasada como um todo, quando o problema está concentrado em apenas uma operação.
Acompanhar o fluxo ajuda a localizar esse ponto com mais rapidez.
Como aplicar o Controle de Produção Industrial na empresa?
A implantação deve começar pela organização das informações e dos processos já existentes.
O objetivo não é apenas criar registros, mas estruturar um fluxo que permita acompanhar a produção de forma simples e consistente.
Um passo a passo prático pode seguir esta sequência:
Mapear processos → cadastrar produtos e materiais → estruturar etapas → criar ordens → registrar apontamentos → acompanhar produção → comparar planejado x realizado → analisar indicadores → corrigir desvios
Mapeie os processos produtivos
O primeiro passo é entender como a produção acontece atualmente.
É importante identificar:
-
Onde o processo começa;
-
Quais etapas existem;
-
Quais máquinas são utilizadas;
-
Quais materiais são necessários;
-
Onde acontecem inspeções;
-
Onde ocorrem perdas;
-
Como o produto é finalizado.
Esse mapeamento cria uma visão clara do fluxo.
Cadastre produtos e materiais corretamente
Os registros precisam conter informações confiáveis sobre produtos, matérias-primas e componentes.
Quanto mais organizado estiver esse cadastro, mais fácil será planejar necessidades, controlar consumo e relacionar materiais às ordens.
Estruture as etapas de produção
Cada produto pode passar por uma sequência específica de operações.
Essas etapas precisam ser definidas para que a empresa consiga acompanhar o andamento da fabricação.
Por exemplo:
Corte → dobra → soldagem → acabamento → inspeção → finalização
A estrutura permite identificar exatamente onde cada ordem se encontra.
Crie ordens de produção padronizadas
As ordens devem reunir informações essenciais, como:
-
Produto;
-
Quantidade;
-
Prazo;
-
Materiais;
-
Etapas;
-
Status;
-
Quantidade concluída.
A padronização facilita a consulta e reduz registros incompletos.
Registre os apontamentos durante a execução
Os apontamentos precisam acompanhar aquilo que acontece na fábrica.
Podem ser registrados:
-
Quantidade produzida;
-
Tempo utilizado;
-
Consumo;
-
Perdas;
-
Retrabalho;
-
Paradas;
-
Ocorrências.
Quanto mais atualizados forem esses dados, mais confiável será a análise.
Integre produção, estoque e compras
Essas áreas estão diretamente relacionadas.
A produção depende do estoque, enquanto o estoque depende de reposições e compras.
Integrar essas informações ajuda a evitar situações como iniciar uma ordem sem matéria-prima suficiente ou comprar materiais que já estão disponíveis.
Atualize os registros com frequência
Informações desatualizadas reduzem a utilidade do controle.
Por isso, os dados devem ser registrados conforme a produção avança.
Isso permite acompanhar a situação real das ordens e identificar problemas mais rapidamente.
Faça acompanhamentos periódicos
A análise não deve acontecer somente quando surge um problema.
É importante revisar periodicamente:
-
Ordens abertas;
-
Atrasos;
-
Perdas;
-
Paradas;
-
Consumo;
-
Produtividade;
-
Diferenças entre planejado e realizado.
Esse acompanhamento ajuda a perceber tendências e desvios.
Use um sistema para centralizar os dados
Quando a empresa cresce, controles espalhados podem se tornar difíceis de administrar.
Um sistema pode centralizar ordens, apontamentos, estoque, materiais, prazos e indicadores em um único ambiente.
Isso reduz o uso de registros paralelos e melhora a visualização do processo.
Utilize os resultados para melhorar continuamente
O Controle de Produção Industrial deve gerar informações que ajudem a melhorar os próximos ciclos de produção.
Se os registros mostram atrasos recorrentes, consumo acima do previsto ou perdas concentradas em determinada etapa, esses dados podem orientar ajustes.
Assim, o controle deixa de ser apenas um registro do que aconteceu e passa a servir como base para planejar melhor, reduzir desvios e tornar a operação mais previsível.