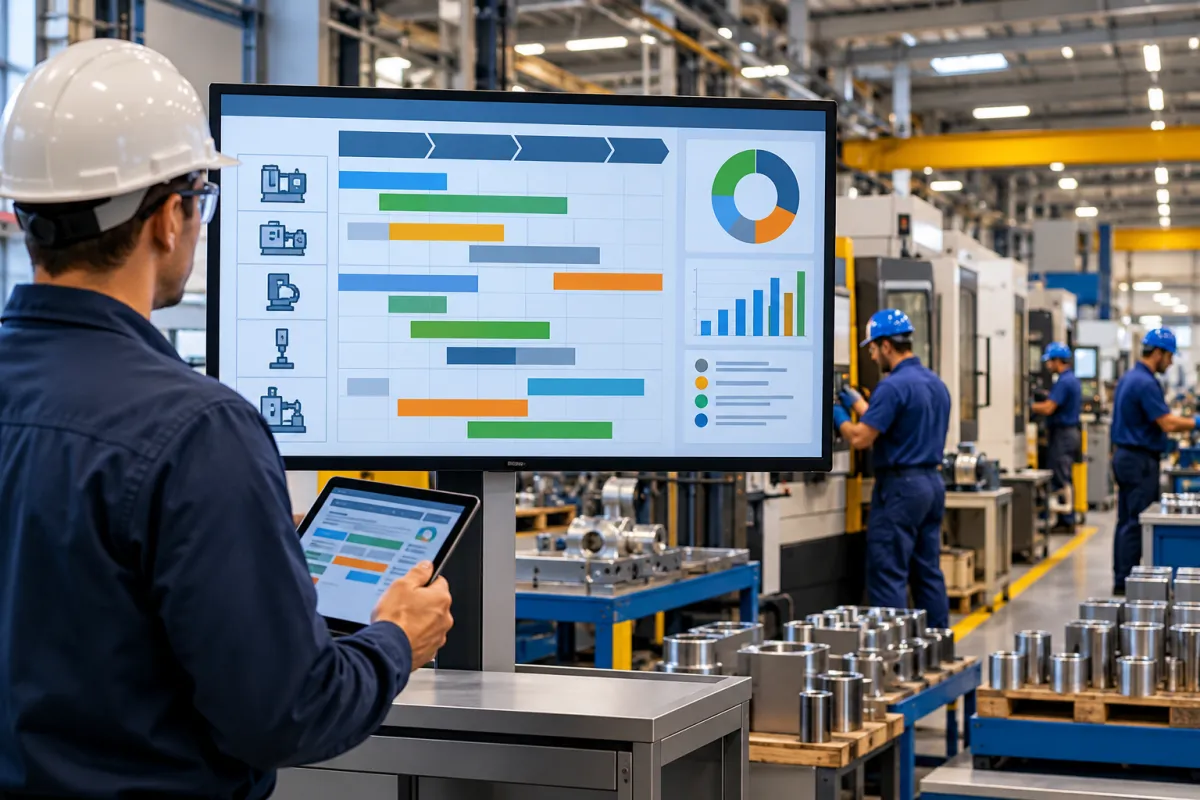
A programação da produção é uma atividade essencial para empresas industriais que precisam organizar máquinas, materiais, equipes e ordens de fabricação de maneira coordenada. Quando a produção não possui uma programação bem definida, podem surgir períodos de máquinas paradas, excesso de ociosidade, filas de ordens, atrasos, falta de matéria-prima e dificuldades para cumprir os prazos estabelecidos.
Em uma fábrica, não basta saber o que precisa ser produzido. Também é necessário definir quando cada ordem será executada, quais recursos serão utilizados, quanto tempo será necessário, quais materiais precisam estar disponíveis e qual sequência de produção pode aproveitar melhor a capacidade existente.
Esse planejamento se torna ainda mais importante quando diferentes produtos utilizam os mesmos equipamentos. Uma máquina pode estar livre enquanto outra acumula uma grande quantidade de ordens. Em outros casos, os equipamentos estão disponíveis, mas a produção não começa porque um componente ainda não chegou ou porque a etapa anterior não foi concluída.
A consequência é uma utilização desequilibrada dos recursos produtivos.
Com uma programação da produção estruturada, a empresa consegue visualizar as demandas, analisar a capacidade disponível, organizar prioridades e distribuir as ordens de fabricação ao longo do período.
Esse processo também permite identificar antecipadamente situações que podem comprometer a produção. Se determinada máquina possui uma carga maior do que sua capacidade, por exemplo, o problema pode ser percebido antes que os atrasos ocorram.
Da mesma forma, quando existe capacidade ociosa, a empresa pode avaliar se determinadas ordens podem ser antecipadas para aproveitar melhor os equipamentos.
Portanto, reduzir paradas e ociosidade não significa manter todas as máquinas operando continuamente sem considerar a necessidade real. O objetivo é utilizar os recursos produtivos de forma planejada, evitando interrupções que poderiam ser previstas e reduzindo períodos improdutivos provocados por falhas de organização.
Ao longo deste artigo, veremos como organizar a produção, equilibrar carga e capacidade, identificar gargalos, planejar materiais, controlar tempos, acompanhar indicadores e melhorar continuamente a utilização das máquinas.
O que é programação da produção?
A programação da produção é o processo responsável por transformar o planejamento produtivo em uma sequência prática de atividades que serão executadas no chão de fábrica.
Ela determina quais ordens precisam ser produzidas, quando devem começar, quais equipamentos serão utilizados, quais etapas precisam ser cumpridas e em qual sequência as operações serão realizadas.
Esse processo normalmente considera informações provenientes de diferentes áreas da empresa.
Entre elas estão pedidos de clientes, previsão de demanda, estoque de produtos acabados, disponibilidade de matéria-prima, capacidade das máquinas, disponibilidade de mão de obra e prazos de entrega.
A partir dessas informações, a indústria consegue construir uma programação compatível com sua realidade operacional.
Por exemplo, se existem diversas ordens aguardando produção, não significa que todas possam ser iniciadas imediatamente. Algumas podem depender de materiais ainda não recebidos, enquanto outras podem utilizar máquinas que já estão ocupadas.
A programação ajuda justamente a estabelecer uma sequência possível.
Planejamento e programação não são exatamente a mesma coisa
O planejamento estabelece o que será necessário produzir ao longo de determinado período.
A programação transforma essa necessidade em atividades distribuídas entre os recursos disponíveis.
Enquanto o planejamento pode indicar que determinado volume deve ser fabricado durante uma semana, a programação define quais ordens serão executadas primeiro, quais máquinas serão utilizadas e quando cada etapa será iniciada.
Essa diferença é importante porque uma empresa pode possuir um planejamento adequado e ainda assim enfrentar dificuldades operacionais caso a programação diária não seja organizada.
A programação aproxima o planejamento do chão de fábrica
Uma programação eficiente precisa considerar a situação real da fábrica.
Isso significa analisar o que está acontecendo nas máquinas, quais ordens já estão em andamento, quais materiais estão disponíveis e quais recursos possuem capacidade para receber novas tarefas.
Esse acompanhamento permite ajustar o cronograma sempre que necessário.
Assim, a programação não deve ser tratada como uma atividade feita apenas no início do período. Ela precisa acompanhar continuamente a execução da produção.
Por que máquinas ficam paradas mesmo quando existem pedidos?
Uma situação comum em algumas indústrias ocorre quando existe uma carteira de pedidos significativa, mas determinados equipamentos permanecem parados durante parte do expediente.
Isso pode parecer contraditório, porém existem diversos motivos para esse cenário.
A máquina pode estar disponível, mas o material necessário pode não estar no estoque. Em outras situações, a ordem anterior ainda precisa passar por outra operação antes de chegar naquele equipamento.
Também podem existir problemas relacionados a ferramentas, preparação, manutenção ou disponibilidade de operadores.
Portanto, possuir pedidos não significa automaticamente possuir condições para iniciar a fabricação.
A programação da produção precisa verificar essas dependências antes de liberar uma ordem.
Falta de materiais
Quando a matéria-prima não está disponível no momento necessário, a máquina pode permanecer parada mesmo estando completamente operacional.
Esse problema pode ocorrer por atrasos de fornecedores, falhas no planejamento de compras, divergências de estoque ou consumo maior do que o previsto.
A integração entre produção, estoque e compras é fundamental para reduzir esse tipo de interrupção.
Ordem anterior atrasada
Muitos produtos passam por várias etapas.
Uma peça pode precisar ser cortada antes de ir para usinagem, depois passar por soldagem, acabamento, inspeção e outras operações.
Se uma das primeiras etapas sofrer atraso, as máquinas das etapas seguintes podem ficar aguardando.
Por isso, o planejamento precisa considerar a relação entre as operações.
Problemas de setup
Setup é o período necessário para preparar uma máquina antes da fabricação.
Dependendo do processo, podem ser necessárias trocas de ferramentas, ajustes, limpeza, calibração ou alteração de parâmetros.
Quando a sequência das ordens não considera essas necessidades, a fábrica pode gastar tempo excessivo com preparações.
Falta de operador
Também podem ocorrer situações em que o equipamento está disponível, mas não existe um profissional habilitado para operá-lo naquele momento.
Esse cenário demonstra que a capacidade produtiva não depende exclusivamente das máquinas.
Mão de obra, materiais, ferramentas e infraestrutura também fazem parte da capacidade real.
Como a programação ajuda a reduzir a ociosidade das máquinas?
A ociosidade representa períodos em que determinado recurso produtivo permanece disponível sem executar uma atividade prevista.
Nem todo período sem produção representa necessariamente um problema. Algumas interrupções são planejadas, como manutenção preventiva, limpeza ou ajustes obrigatórios.
O ponto de atenção está nas paradas que poderiam ter sido evitadas com uma organização melhor.
A programação da produção permite reduzir essas ocorrências ao criar uma visão antecipada das atividades.
Quando a empresa sabe quais ordens devem passar por determinada máquina, pode organizar previamente materiais, ferramentas e operadores.
Distribuição das ordens
As ordens de fabricação precisam ser distribuídas considerando a capacidade de cada equipamento.
Concentrar muitas ordens em uma única máquina enquanto equipamentos semelhantes permanecem livres pode provocar filas desnecessárias.
Quando existem recursos alternativos capazes de executar determinada operação, essa possibilidade deve ser considerada durante a programação.
Antecipação de atividades
Se determinada máquina terá um período livre e existe uma ordem futura com todos os recursos disponíveis, pode ser possível antecipar a execução.
Essa decisão deve considerar prioridades e impactos nas etapas seguintes.
Antecipar indiscriminadamente também pode gerar excesso de estoque em processo.
Por isso, a decisão precisa ser baseada em informações reais.
Redução de intervalos entre ordens
Quando uma ordem termina e a próxima ainda não está preparada, ocorre um intervalo improdutivo.
Uma programação detalhada ajuda a reduzir esse espaço ao garantir que a próxima atividade já esteja definida.
Os materiais podem ser separados antecipadamente e as ferramentas podem ser preparadas antes da liberação.
Carga e capacidade precisam estar equilibradas
Um dos pontos mais importantes para melhorar a utilização das máquinas é comparar a carga planejada com a capacidade disponível.
A carga representa o volume de trabalho que precisa ser executado.
A capacidade representa o quanto cada recurso consegue produzir dentro de determinado período.
Quando a carga ultrapassa a capacidade, surgem atrasos, filas e pressão sobre os equipamentos.
Quando a capacidade é muito maior do que a carga disponível, existe ociosidade.
A programação da produção precisa buscar um equilíbrio entre esses dois fatores.
Como analisar a carga?
A carga pode ser calculada considerando o tempo necessário para executar as ordens programadas.
Se determinada máquina possui várias ordens, o tempo previsto de todas elas precisa ser somado.
Também devem ser considerados tempos de preparação, limpeza e outras atividades necessárias.
Essa análise mostra quanto da capacidade disponível já está comprometida.
Como avaliar a capacidade?
A capacidade não deve ser calculada apenas com base na duração do turno.
Uma máquina disponível durante um determinado período pode ter parte desse tempo reservado para manutenção, ajustes ou paradas programadas.
Também é necessário considerar a disponibilidade dos operadores.
Portanto, o tempo efetivamente disponível pode ser diferente do tempo total do calendário.
O que fazer quando a carga supera a capacidade?
Quando existe sobrecarga, algumas alternativas podem ser avaliadas.
A empresa pode reorganizar prioridades, utilizar máquinas alternativas, antecipar determinadas atividades, redistribuir ordens ou analisar a necessidade de capacidade adicional.
A decisão depende do processo produtivo.
O importante é identificar a situação antes que ela provoque uma sequência de atrasos.
Como identificar gargalos na produção?
Gargalo é um recurso ou processo cuja capacidade limita o fluxo produtivo.
Quando uma etapa possui capacidade menor que as demais, pode ocorrer formação de filas antes desse ponto.
Ao mesmo tempo, máquinas localizadas depois do gargalo podem ficar ociosas porque aguardam a conclusão das operações anteriores.
Por isso, identificar gargalos é fundamental para melhorar a programação da produção.
Observe a formação de filas
Uma grande quantidade de ordens aguardando constantemente uma determinada máquina pode indicar um gargalo.
Essa fila mostra que o recurso está recebendo mais trabalho do que consegue executar.
Compare carga e capacidade
Outra forma de identificar gargalos é comparar a carga planejada com a capacidade de cada equipamento.
Se um equipamento opera frequentemente próximo do limite enquanto outros permanecem com capacidade livre, é necessário avaliar a distribuição do trabalho.
Acompanhe tempos de espera
O tempo entre uma operação e outra também é relevante.
Uma ordem pode levar pouco tempo para ser processada em uma máquina, mas permanecer várias horas aguardando para entrar no equipamento.
Esse tempo de espera aumenta o prazo total de fabricação.
Diferencie gargalos permanentes e temporários
Nem todo gargalo é permanente.
Determinado equipamento pode ficar sobrecarregado apenas em alguns períodos devido ao mix de produtos.
Por isso, a análise deve acompanhar diferentes períodos e tipos de demanda.
Sequenciamento das ordens influencia diretamente a produtividade
Definir quais ordens serão executadas primeiro é uma das funções mais importantes da programação.
A sequência precisa considerar prazos, materiais, capacidade, setups e prioridades.
Escolher uma ordem apenas porque ela está disponível pode provocar impactos nas operações seguintes.
Uma boa programação da produção busca uma sequência coerente com o fluxo da fábrica.
Prioridade por prazo
Ordens com prazos de entrega mais próximos podem receber prioridade.
Entretanto, o prazo não deve ser o único critério.
Uma ordem urgente que depende de um material indisponível não poderá ser executada imediatamente.
Agrupamento por características
Em alguns processos, produtos semelhantes podem ser agrupados para reduzir ajustes entre ordens.
Por exemplo, duas ordens que utilizam a mesma ferramenta ou configuração podem ser programadas em sequência quando isso for tecnicamente adequado.
Esse agrupamento pode reduzir o tempo de preparação.
Dependência entre operações
A programação precisa verificar se as etapas anteriores foram concluídas.
Não adianta reservar uma máquina para determinada ordem se o material ainda está em processamento em outro setor.
A sequência precisa acompanhar todo o roteiro produtivo.
Ordens urgentes precisam ser controladas
Urgências podem ocorrer, porém inserir constantemente novas prioridades no meio da programação gera instabilidade.
Quando todas as ordens se tornam urgentes, o sequenciamento perde eficiência.
É importante estabelecer critérios claros para mudanças de prioridade.
Redução de setup melhora a disponibilidade das máquinas
O tempo de setup pode representar uma parcela significativa da capacidade produtiva em determinadas operações.
Por isso, a sequência das ordens deve considerar a quantidade de preparações necessárias.
Se cada produto exige uma configuração completamente diferente, alternar frequentemente entre eles pode aumentar o tempo improdutivo.
A programação da produção pode ajudar a organizar ordens semelhantes em sequências que reduzam trocas desnecessárias.
Registre os tempos de preparação
O primeiro passo é conhecer quanto tempo cada tipo de setup exige.
Sem registros, a programação tende a utilizar estimativas genéricas que podem não refletir a realidade.
Compare o planejado com o realizado
Se determinado setup foi planejado para durar um período e frequentemente leva muito mais tempo, é necessário investigar o motivo.
Pode existir falta de ferramentas, problemas de organização ou necessidade de treinamento.
Prepare recursos antecipadamente
Ferramentas, dispositivos, materiais e documentos podem ser separados antes da parada da máquina.
Essa preparação ajuda a reduzir o tempo em que o equipamento fica sem produzir.
Manutenção e programação precisam trabalhar juntas
Um erro comum é considerar manutenção e produção como atividades independentes.
Na prática, ambas utilizam os mesmos equipamentos e precisam compartilhar informações.
Uma máquina programada para manutenção não deve receber uma carga de produção incompatível com esse período.
Da mesma forma, a equipe de manutenção precisa conhecer as necessidades produtivas para escolher momentos adequados para intervenções planejadas.
Manutenção preventiva
A manutenção preventiva realizada em períodos programados pode reduzir o risco de paradas inesperadas.
Para isso, seu tempo precisa estar reservado no calendário do equipamento.
A programação da produção deve considerar essa indisponibilidade.
Manutenção corretiva
Falhas inesperadas exigem reprogramação.
Quando uma máquina quebra, ordens previstas para ela precisam ser analisadas novamente.
Dependendo do processo, podem ser transferidas para outro equipamento ou reagendadas.
Histórico de falhas
Registrar a frequência e duração das paradas ajuda a melhorar futuras programações.
Uma máquina que apresenta indisponibilidade recorrente não deve ser considerada como se tivesse disponibilidade integral.
Materiais disponíveis evitam paradas desnecessárias
Máquinas e operadores podem estar disponíveis, mas a produção não começa sem os materiais necessários.
Esse é um dos motivos pelos quais produção, estoque e compras precisam trabalhar de forma integrada.
Antes de liberar uma ordem, é importante verificar se os componentes necessários estão disponíveis.
Estoque físico e estoque disponível
Nem sempre o saldo registrado representa quantidade realmente disponível para uma nova ordem.
Parte do material pode estar reservada para outras produções.
Por isso, a programação precisa considerar disponibilidade real.
Materiais críticos
Alguns componentes possuem maior impacto porque possuem prazo longo de compra ou poucos fornecedores.
Esses materiais precisam receber atenção especial.
Consumo previsto
As ordens programadas permitem prever o consumo futuro.
Essa informação pode apoiar o planejamento de compras antes que o estoque seja completamente consumido.
Recebimentos previstos
Também é importante acompanhar materiais comprados que ainda não chegaram.
Uma ordem pode depender de um recebimento futuro, mas não deve ser liberada antes da confirmação do material.
Integração entre estoque, compras e produção
A eficiência da programação da produção aumenta quando diferentes setores utilizam informações integradas.
O estoque informa quais materiais estão disponíveis.
A produção mostra quais materiais serão necessários.
Compras utiliza essas informações para programar reposições.
Quando os setores trabalham isoladamente, existe maior risco de divergências.
A produção pode solicitar um item que aparentemente possui estoque, mas está reservado para outra ordem.
Compras pode adquirir materiais em excesso porque não possui visibilidade do consumo futuro.
A integração reduz essas situações.
Fluxo das informações
Um fluxo organizado pode seguir esta lógica:
Necessidade de produção → verificação dos materiais → identificação das faltas → solicitação de compra → recebimento → disponibilidade → liberação da ordem → produção.
Esse processo ajuda a evitar que ordens sejam liberadas sem condições reais de execução.
Como planejar a utilização das máquinas?
A programação das máquinas precisa considerar mais do que simplesmente distribuir ordens ao longo do dia.
Cada equipamento possui características específicas.
Alguns têm maior velocidade, outros oferecem determinadas operações ou precisam de operadores especializados.
Identifique os recursos necessários
Cada ordem precisa indicar quais máquinas ou grupos de máquinas podem executar suas operações.
Quando existem alternativas, a programação ganha maior flexibilidade.
Conheça os tempos padrão
Tempos de produção são necessários para estimar a ocupação de cada recurso.
Esses tempos devem ser atualizados quando existirem mudanças significativas no processo.
Considere indisponibilidades
Férias, manutenção, feriados, turnos reduzidos ou outras condições precisam ser consideradas na capacidade.
Uma programação baseada em capacidade inexistente gera atrasos desde o início.
Avalie o desempenho real
Comparar continuamente o tempo previsto com o tempo realizado ajuda a tornar as próximas programações mais precisas.
Planejado e realizado precisam ser comparados
Criar uma programação é apenas uma parte do processo.
A empresa também precisa verificar se ela está sendo cumprida.
A comparação entre planejado e realizado mostra onde existem desvios.
Uma ordem prevista para terminar em determinado horário pode ter sido concluída depois.
Outra pode ter sido finalizada antes.
Essas diferenças precisam ser analisadas.
Tempo planejado
Representa quanto tempo a empresa estimou para determinada operação.
Tempo realizado
Representa quanto tempo realmente foi utilizado.
Diferença entre os tempos
Uma diferença pontual pode ocorrer normalmente.
Porém, quando o desvio se repete, pode indicar que o tempo padrão está incorreto ou que existe algum problema no processo.
A programação da produção se torna mais confiável quando os tempos utilizados são baseados em dados reais.
Indicadores importantes para avaliar a programação
Indicadores permitem acompanhar se a programação está produzindo os resultados esperados.
Não existe apenas uma métrica capaz de representar toda a situação da fábrica.
É necessário analisar diferentes informações em conjunto.
| Indicador | O que ajuda a acompanhar | Possível utilização |
|---|---|---|
| Tempo de máquina parada | Períodos sem operação | Identificar causas de ociosidade |
| Tempo de setup | Duração das preparações | Avaliar oportunidades de redução |
| Carga por máquina | Volume de trabalho programado | Detectar sobrecarga |
| Capacidade disponível | Tempo produtivo existente | Comparar com a demanda |
| Ordens atrasadas | Produções fora do prazo | Identificar desvios |
| Tempo planejado e realizado | Precisão da programação | Ajustar tempos futuros |
| Filas de produção | Acúmulo antes das operações | Localizar gargalos |
| Paradas não planejadas | Interrupções inesperadas | Apoiar manutenção e planejamento |
Esses indicadores ajudam a transformar informações operacionais em decisões práticas.
Se a empresa observa aumento no tempo de máquina parada, precisa investigar as causas.
Se uma máquina apresenta carga constantemente superior à capacidade, o problema pode estar na distribuição das ordens.
A análise deve buscar a origem do desvio, e não apenas registrar o resultado.
O acompanhamento da produção precisa acontecer durante a execução
Esperar o fim do período para analisar o que ocorreu limita a capacidade de reação.
Quando a produção é acompanhada durante a execução, problemas podem ser identificados mais rapidamente.
Se uma ordem está levando mais tempo do que o previsto, as atividades seguintes podem ser impactadas.
Ao perceber essa situação antecipadamente, o responsável pela programação da produção pode avaliar alternativas.
Status das ordens
Cada ordem pode possuir estados como aguardando, liberada, em produção, interrompida ou concluída.
A visualização desses status facilita o acompanhamento.
Quantidade produzida
Registrar quanto já foi produzido permite avaliar o avanço da ordem.
Perdas e refugos
Quando a quantidade aprovada fica abaixo do planejado, pode ser necessário produzir unidades adicionais.
Esse impacto deve ser considerado na programação.
Motivos de parada
Registrar apenas que uma máquina ficou parada não é suficiente.
É importante identificar a causa.
Pode ser falta de material, manutenção, setup, falta de operador, espera de liberação ou outro motivo.
Como lidar com imprevistos sem desorganizar toda a fábrica?
Nenhuma programação consegue eliminar completamente os imprevistos.
Máquinas podem apresentar falhas, fornecedores podem atrasar e pedidos urgentes podem surgir.
O objetivo é criar condições para reagir de forma organizada.
Avalie o impacto antes de alterar prioridades
Quando surge uma urgência, inserir imediatamente a nova ordem pode atrasar diversas outras.
Antes da alteração, é necessário verificar quais atividades serão deslocadas.
Reprograme recursos afetados
Se uma máquina ficar indisponível, todas as ordens programadas para ela precisam ser revisadas.
Verifique recursos alternativos
Algumas operações podem ser transferidas para máquinas semelhantes.
Essa possibilidade precisa considerar qualidade, capacidade, ferramentas e tempo.
Comunique as mudanças
Uma reprogramação afeta diferentes setores.
Compras, estoque, produção e expedição podem precisar conhecer a nova sequência.
Estoque em processo também precisa ser controlado
Uma programação inadequada pode gerar grande quantidade de produtos parcialmente fabricados.
Isso acontece quando uma etapa produz mais rapidamente do que a etapa seguinte consegue receber.
O resultado é o acúmulo de materiais entre operações.
Esse estoque em processo ocupa espaço e dificulta o acompanhamento das ordens.
Produzir antecipadamente nem sempre reduz ociosidade
Utilizar uma máquina apenas para mantê-la ocupada pode criar excesso de produção intermediária.
A decisão deve considerar a capacidade das etapas seguintes.
Equilibre o fluxo
A programação precisa observar a cadeia completa de operações.
A velocidade de uma máquina isolada não determina a eficiência de todo o processo.
Como os prazos de entrega influenciam a programação?
O prazo prometido ao cliente precisa ser compatível com a capacidade de fabricação.
Quando vendas e produção trabalham com informações desconectadas, podem ser assumidos compromissos difíceis de cumprir.
A programação da produção ajuda a avaliar o volume de trabalho já existente.
Carteira de pedidos
A carteira mostra a demanda confirmada.
Esses pedidos precisam ser distribuídos pelos períodos produtivos.
Capacidade comprometida
Antes de aceitar determinados prazos, é importante conhecer quanto da capacidade futura já está ocupada.
Prioridades comerciais
Alguns pedidos podem possuir condições específicas.
Essas prioridades precisam estar claramente registradas para evitar alterações informais no chão de fábrica.
A importância do roteiro de produção
O roteiro descreve as etapas pelas quais determinado produto precisa passar.
Sem um roteiro consistente, fica difícil determinar quais máquinas serão utilizadas e quanto tempo será necessário.
Cada operação pode possuir informações como equipamento, tempo de preparação, tempo de execução e sequência.
Esses dados são fundamentais para uma programação da produção detalhada.
Sequência das operações
A ordem das etapas precisa representar o processo real.
Recursos utilizados
Cada operação deve indicar quais recursos podem executá-la.
Tempos previstos
Os tempos ajudam a calcular a carga das máquinas.
Atualização do roteiro
Mudanças de processo precisam ser refletidas nos registros.
Utilizar um roteiro desatualizado compromete toda a programação.
Ordens de produção precisam conter informações confiáveis
A ordem de produção reúne informações necessárias para orientar a fabricação.
Quando os dados estão incompletos, a execução pode sofrer interrupções.
Entre as informações relevantes estão produto, quantidade, materiais, operações, prazos e prioridades.
Quantidade correta
Uma quantidade incorreta pode gerar produção insuficiente ou excesso.
Materiais relacionados
A estrutura do produto precisa indicar os componentes necessários.
Operações necessárias
O roteiro deve estar associado corretamente.
Prazo
A data necessária precisa orientar a prioridade.
Quanto melhores forem os dados das ordens, mais consistente será a programação da produção.
Como evitar sobrecarga em determinadas máquinas?
A sobrecarga ocorre quando o volume planejado é maior do que o recurso consegue executar dentro do período disponível.
Se esse problema não for identificado antecipadamente, as ordens começam a formar filas.
Visualize a carga futura
Não basta observar apenas o dia atual.
A carga dos próximos períodos também precisa ser analisada.
Redistribua quando possível
Se existem máquinas equivalentes, determinadas operações podem ser distribuídas.
Reveja a sequência
Em alguns casos, alterar a sequência pode reduzir setups ou aproveitar janelas disponíveis.
Analise a capacidade real
Horas extras ou turnos adicionais podem aumentar temporariamente a capacidade, mas não devem ser utilizados para ocultar problemas permanentes de planejamento.
Como reduzir períodos de espera entre operações?
Uma ordem pode permanecer muito mais tempo esperando entre etapas do que efetivamente sendo processada.
Essa espera aumenta o prazo total de produção.
A programação precisa buscar continuidade entre operações sempre que possível.
Sincronização
A conclusão de uma etapa deve estar alinhada com a disponibilidade da próxima.
Evitar liberações excessivas
Liberar muitas ordens simultaneamente pode aumentar filas no chão de fábrica.
Prioridades claras
Os operadores precisam saber quais atividades devem ser executadas primeiro.
Acompanhamento de filas
Ordens acumuladas antes de uma máquina indicam necessidade de revisão.
Qual é o papel dos operadores na programação?
Uma programação pode estar tecnicamente correta, mas ainda assim falhar se não considerar a equipe disponível.
Máquinas precisam de profissionais capacitados para operar, ajustar e acompanhar os processos.
Disponibilidade
Férias, afastamentos e mudanças de turno precisam ser considerados.
Qualificação
Nem todos os operadores podem executar todas as atividades.
Comunicação
A equipe precisa receber informações claras sobre prioridades e alterações.
Apontamentos
Os operadores também podem fornecer dados importantes sobre início, término, quantidade produzida, perdas e paradas.
Essas informações alimentam futuras decisões de programação da produção.
Por que dados atualizados melhoram a programação?
Programar com informações desatualizadas aumenta a possibilidade de erro.
Se o estoque mostra um material que fisicamente já foi consumido, uma ordem pode ser liberada sem condição de execução.
Se uma máquina aparece disponível, mas está parada para manutenção, a carga será planejada incorretamente.
A atualização das informações permite aproximar a programação da realidade.
Dados de estoque
Entradas, saídas, reservas e consumos precisam estar registrados.
Dados de produção
Ordens iniciadas e concluídas precisam ter seus status atualizados.
Dados de máquinas
Indisponibilidades precisam aparecer no planejamento.
Dados de compras
Previsões de recebimento ajudam a definir quando determinadas ordens poderão ser liberadas.
Programação manual e limitações de controles isolados
Planilhas podem ser utilizadas em operações menores, mas tendem a enfrentar dificuldades à medida que aumenta a quantidade de produtos, máquinas e ordens.
Um dos principais problemas é manter todas as informações atualizadas.
Quando estoque, produção e compras possuem controles separados, os dados podem divergir.
Também pode ser difícil visualizar rapidamente a carga de cada equipamento.
A programação da produção exige atualização constante.
Quanto maior a complexidade do processo, maior a necessidade de centralização das informações.
Duplicidade de registros
A mesma informação pode precisar ser digitada em diferentes controles.
Falta de atualização
Uma alteração realizada por um setor pode não chegar aos demais.
Dificuldade de análise
Comparar diversas planilhas pode tornar a identificação de gargalos mais lenta.
Histórico fragmentado
Dados antigos podem ficar distribuídos em diferentes arquivos.
Como um sistema de gestão pode apoiar a programação?
Um sistema integrado pode reunir dados de pedidos, estoque, compras, produção e recursos.
Essa centralização facilita a visualização das necessidades da fábrica.
A tecnologia não substitui o planejamento, mas ajuda a organizar informações necessárias para decisões mais rápidas.
Ordens centralizadas
As ordens podem ser acompanhadas em um único ambiente.
Materiais vinculados
A necessidade de componentes pode ser relacionada às ordens.
Acompanhamento dos processos
Status e apontamentos mostram o avanço da produção.
Histórico
Informações anteriores ajudam na comparação de tempos e resultados.
Indicadores
Relatórios auxiliam na identificação de desvios recorrentes.
Como melhorar continuamente a programação da fábrica?
Melhorar a programação da produção é um processo contínuo.
A empresa precisa utilizar os resultados das produções anteriores para aperfeiçoar as próximas decisões.
Analise os desvios
Ordens atrasadas devem ser investigadas.
O motivo pode ser falta de material, tempo incorreto, manutenção ou mudança de prioridade.
Atualize os padrões
Tempos e roteiros precisam acompanhar mudanças do processo.
Avalie gargalos recorrentes
Recursos constantemente sobrecarregados exigem atenção.
Acompanhe causas de parada
As principais causas podem indicar onde concentrar ações de melhoria.
Revise regras de prioridade
Se alterações frequentes causam instabilidade, os critérios precisam ser revisados.
Como montar uma rotina prática de programação da produção?
Uma rotina organizada ajuda a manter o planejamento atualizado sem depender exclusivamente de decisões emergenciais.
O primeiro passo é verificar as ordens existentes e seus respectivos prazos.
Depois, é necessário analisar os materiais disponíveis.
Na sequência, devem ser avaliadas a carga e a capacidade de cada recurso.
Com essas informações, as ordens podem ser sequenciadas.
Após a liberação, a execução precisa ser acompanhada.
Ao longo do período, desvios devem ser registrados.
Finalmente, planejado e realizado precisam ser comparados.
Esse ciclo fornece informações para a próxima programação.
Verificar demanda
Analise pedidos e necessidades produtivas.
Conferir materiais
Garanta que as ordens possuam recursos disponíveis.
Avaliar capacidade
Observe máquinas, operadores e períodos de manutenção.
Sequenciar
Defina prioridades considerando prazo, setup e fluxo.
Liberar
Envie para produção apenas ordens que possam ser executadas.
Acompanhar
Observe o andamento e os desvios.
Reprogramar
Faça ajustes quando houver mudanças relevantes.
Quais erros mais prejudicam a utilização das máquinas?
Alguns problemas aparecem repetidamente em ambientes industriais.
Um deles é programar mais atividades do que a capacidade disponível.
Outro é liberar ordens sem verificar materiais.
Também existem dificuldades causadas por prioridades alteradas constantemente.
Programar sem considerar capacidade
Isso cria uma programação impossível de ser cumprida.
Ignorar setup
Tempos de preparação precisam fazer parte da carga.
Não reservar manutenção
A capacidade planejada fica maior do que a real.
Liberar ordens sem materiais
Máquinas ficam aguardando componentes.
Não atualizar apontamentos
A programação passa a trabalhar com dados incorretos.
Alterar prioridades constantemente
A sequência perde estabilidade e aumenta a quantidade de setups e interrupções.
Como saber se a programação está ficando mais eficiente?
A melhoria deve aparecer nos resultados operacionais.
A redução de paradas evitáveis é um sinal importante.
Outro indicador é a diminuição das filas entre operações.
Também pode haver maior aderência entre o que foi programado e o que efetivamente foi produzido.
O acompanhamento da programação da produção por meio de indicadores ajuda a identificar se as alterações realizadas realmente estão produzindo resultados.
Menos interrupções por falta de material
Indica melhor integração entre produção, estoque e compras.
Menor tempo de espera
Mostra maior coordenação entre as operações.
Redução de ordens atrasadas
Pode indicar que carga e capacidade estão mais equilibradas.
Menor diferença entre planejado e realizado
Demonstra maior precisão nos tempos utilizados.
Uso mais equilibrado dos equipamentos
Reduz concentração excessiva de carga em determinados recursos.
Como a programação contribui para a previsibilidade da produção?
Previsibilidade significa conhecer com maior clareza o que poderá ser produzido dentro da capacidade existente.
Não significa eliminar todos os imprevistos.
Significa trabalhar com informações suficientes para reconhecer riscos antes que se transformem em problemas maiores.
A empresa passa a conhecer melhor sua carga futura, capacidade disponível, materiais necessários e possíveis gargalos.
Isso melhora a tomada de decisão.
Previsão de atrasos
Sobrecargas podem ser detectadas antes do vencimento das ordens.
Previsão de materiais
O consumo programado ajuda a antecipar necessidades de compra.
Previsão de capacidade
A empresa consegue visualizar períodos mais carregados ou ociosos.
Previsão de manutenção
Paradas planejadas podem ser incorporadas ao calendário produtivo.
Relação entre programação e custos industriais
Paradas, atrasos, setups excessivos e retrabalho podem afetar o custo produtivo.
Quando um equipamento permanece disponível sem produzir por falta de organização, existem recursos que continuam sendo consumidos.
A programação da produção pode contribuir para utilizar melhor esses recursos.
Horas improdutivas
Períodos de espera precisam ser monitorados.
Horas extras
Uma programação desequilibrada pode gerar necessidade de horas adicionais para recuperar atrasos.
Estoque em processo
Produzir sem considerar as etapas seguintes pode aumentar materiais parados entre operações.
Reprogramações
Alterações frequentes podem gerar novos setups e movimentações.
Controlar esses fatores ajuda a compreender melhor o custo real das decisões produtivas.
Como alinhar programação e metas de produção?
Metas precisam ser compatíveis com a capacidade disponível.
Definir volumes sem analisar máquinas, materiais e operadores pode criar objetivos difíceis de executar.
A programação transforma metas gerais em atividades práticas.
Uma meta mensal, por exemplo, precisa ser distribuída pelos períodos disponíveis.
Essa distribuição deve considerar paradas planejadas e variações de demanda.
Metas precisam ser acompanhadas durante o período
Esperar o fechamento para descobrir que o volume não foi alcançado reduz as possibilidades de correção.
O acompanhamento permite avaliar se o ritmo atual é suficiente.
Desvios precisam gerar ações
Se determinada área está abaixo do planejado, é necessário identificar a causa.
A ação pode envolver materiais, manutenção, sequência ou capacidade.
Como reduzir decisões baseadas apenas em percepção?
Em ambientes produtivos complexos, decisões tomadas apenas pela experiência podem não considerar todas as variáveis disponíveis.
A experiência da equipe continua sendo importante, mas pode ser complementada por dados.
Informações sobre tempos, carga, capacidade, atrasos e paradas ajudam a sustentar decisões mais consistentes.
Dados históricos
Permitem verificar padrões recorrentes.
Situação atual
Mostra o que realmente está acontecendo no chão de fábrica.
Carga futura
Ajuda a antecipar problemas.
Indicadores
Permitem comparar períodos e avaliar resultados.
Uma programação da produção baseada em dados tende a ser mais fácil de acompanhar e ajustar.
Quando revisar a programação?
A programação deve ser revisada sempre que uma mudança relevante comprometer o plano original.
Entretanto, isso não significa alterar toda a sequência a cada pequena variação.
Mudanças excessivas podem tornar o ambiente instável.
Falha de equipamento
Pode exigir redistribuição das ordens.
Atraso crítico de material
Pode impedir o início de determinada produção.
Pedido prioritário
Pode exigir reorganização, desde que o impacto seja avaliado.
Desvio significativo de tempo
Uma ordem que ultrapassa muito o previsto pode afetar as seguintes.
Mudança de capacidade
Ausência de operadores ou redução de turno pode alterar o volume possível.
Como criar uma programação mais confiável?
Uma programação confiável depende principalmente da qualidade das informações utilizadas.
É necessário conhecer demanda, materiais, tempos, roteiros, máquinas e capacidade.
Também é importante evitar promessas baseadas em capacidade teórica que não existe na operação real.
Os tempos precisam considerar o comportamento observado na fábrica.
A manutenção precisa estar integrada.
Os estoques precisam estar atualizados.
As ordens precisam ter prioridades claras.
Quanto maior a consistência dessas informações, maior a possibilidade de construir uma programação da produção que possa realmente ser executada.
Conclusão
A programação da produção exerce um papel importante na organização das atividades industriais porque conecta demanda, materiais, máquinas, operadores, prazos e capacidade produtiva.
Reduzir paradas e ociosidade exige mais do que simplesmente manter equipamentos ligados. É necessário garantir que cada recurso seja utilizado no momento adequado, com materiais disponíveis, operadores preparados e uma sequência coerente de ordens.
Uma programação estruturada ajuda a identificar antecipadamente sobrecargas, gargalos, períodos de capacidade livre e necessidades de materiais. Dessa forma, a empresa consegue agir antes que pequenos desvios provoquem atrasos em várias etapas da produção.
O equilíbrio entre carga e capacidade é um dos principais pontos desse processo. Máquinas constantemente sobrecarregadas podem provocar filas, enquanto equipamentos pouco utilizados podem indicar oportunidades de redistribuição das atividades.
Outro fator essencial é acompanhar a execução.
Comparar planejado e realizado, registrar tempos de setup, identificar motivos de parada e acompanhar o andamento das ordens permite compreender onde estão os principais desvios.
Essas informações precisam retornar ao planejamento.
Quando os tempos reais mostram que determinada operação leva mais tempo do que o previsto, o padrão deve ser revisado. Quando um equipamento apresenta falhas frequentes, sua disponibilidade real precisa ser considerada. Quando faltam materiais repetidamente, o planejamento de compras deve ser analisado.
A integração entre produção, estoque, compras e manutenção também contribui para diminuir interrupções evitáveis. Cada setor fornece informações que interferem diretamente na capacidade de fabricação.
Por isso, uma programação da produção eficiente deve ser atualizada, acompanhada e ajustada conforme a realidade operacional.
Ao estruturar ordens, analisar capacidade, organizar sequências, controlar materiais e utilizar indicadores, a indústria ganha maior visibilidade sobre o que está acontecendo no chão de fábrica.
O resultado é uma operação com melhores condições para reduzir paradas desnecessárias, diminuir períodos de ociosidade, controlar gargalos, cumprir prazos e utilizar máquinas e recursos de maneira mais organizada.
Explore mais conteúdos no blog!