A produção sob encomenda exige atenção constante aos prazos, às especificações técnicas e à qualidade dos produtos fabricados. Em uma indústria metalúrgica, pequenos erros no planejamento podem provocar desperdício de matéria-prima, retrabalho e atrasos que comprometem diferentes pedidos. Nesse cenário, o PDCA é uma metodologia que ajuda a identificar problemas, organizar processos e implementar melhorias de maneira contínua.
Sua aplicação envolve quatro etapas: planejar, executar, verificar e agir. Com elas, a empresa consegue analisar as causas das falhas, testar soluções, acompanhar resultados e estabelecer procedimentos mais eficientes.
Ao longo deste artigo, você entenderá como aplicar essa metodologia na fabricação de peças e estruturas metálicas personalizadas, melhorar o controle dos pedidos e reduzir os riscos de atrasos na produção.
O que é PDCA e como funciona na produção sob encomenda?
O PDCA é um método de gestão voltado à melhoria contínua de processos, produtos e serviços. Sua proposta é identificar oportunidades de melhoria, planejar mudanças, testar soluções e verificar se os resultados foram alcançados antes de padronizar as práticas adotadas.
Segundo a American Society for Quality (ASQ), o ciclo é composto por quatro etapas que podem ser repetidas continuamente para aperfeiçoar os processos organizacionais.
Na indústria metalúrgica, sua utilização ajuda a organizar atividades como:
-
Conferência das especificações técnicas dos pedidos.
-
Planejamento da compra de matérias-primas.
-
Organização das ordens de produção.
-
Acompanhamento de corte, dobra, soldagem e acabamento.
-
Inspeção dimensional e controle da qualidade.
-
Identificação das causas de retrabalhos.
-
Revisão dos prazos de fabricação e entrega.
O principal diferencial da metodologia está em tratar as causas dos problemas, e não apenas suas consequências.
Imagine uma metalúrgica que recebe encomendas de peças com medidas específicas. Frequentemente, algumas peças precisam retornar ao setor de corte porque apresentam dimensões diferentes das solicitadas.
Sem um processo estruturado, a empresa pode simplesmente refazer os componentes e continuar produzindo.
Com o ciclo de melhoria, a equipe investiga se a falha ocorreu na interpretação do desenho técnico, no cadastramento das medidas, na preparação da máquina ou na ausência de uma conferência inicial.
Depois de identificar a causa, é possível implementar uma correção e acompanhar se o problema deixou de ocorrer.
Por que essa metodologia é importante para pedidos personalizados?
Diferentemente de uma produção padronizada, a fabricação sob encomenda apresenta variações entre os pedidos.
Cada cliente pode solicitar medidas, materiais, acabamentos, quantidades e características técnicas diferentes.
Uma estrutura metálica destinada a um galpão, por exemplo, pode exigir componentes e etapas de fabricação diferentes daqueles utilizados em suportes industriais ou peças usinadas.
Essa diversidade aumenta a necessidade de organização.
O PDCA na indústria contribui para estabelecer procedimentos consistentes, mesmo quando os produtos possuem características específicas.
Isso não significa eliminar a personalização, mas criar pontos de controle que ajudem a garantir que cada pedido seja produzido conforme suas próprias exigências.
Quais são os principais erros e atrasos na produção sob encomenda?
Antes de implementar melhorias, é necessário reconhecer os problemas mais frequentes na operação.
Em uma metalúrgica, os atrasos nem sempre começam no chão de fábrica. Muitas dificuldades surgem durante a elaboração do orçamento, a análise do projeto ou a definição do prazo de entrega.
Informações incompletas nos pedidos
Uma solicitação pode chegar à produção sem todas as informações necessárias para fabricar o produto corretamente.
Entre os exemplos estão desenhos técnicos desatualizados, medidas não confirmadas, especificações incompletas de materiais e ausência de informações sobre acabamento.
Quando essas inconsistências são identificadas somente durante a fabricação, pode ser necessário interromper a atividade para solicitar esclarecimentos.
A prevenção começa na conferência técnica do pedido antes de sua liberação para produção.
Falta de matérias-primas
A ausência de chapas, perfis, barras ou outros materiais necessários pode impedir o início de determinada etapa.
Isso acontece quando o estoque não está atualizado, as necessidades de compra não são identificadas antecipadamente ou os prazos dos fornecedores não são considerados na programação.
Uma medida importante é conferir a disponibilidade dos materiais antes de confirmar o cronograma de fabricação.
Prazos definidos sem considerar a capacidade produtiva
Aceitar uma encomenda sem verificar a disponibilidade das máquinas e equipes pode comprometer pedidos que já estão em andamento.
Imagine que três encomendas dependam da mesma dobradeira no mesmo período. Se o planejamento considerar apenas a data prometida ao cliente, poderá ocorrer uma disputa pelo equipamento.
Por isso, a programação precisa considerar os tempos de preparação, execução, inspeção, manutenção e eventuais restrições operacionais.
Falhas de comunicação entre os setores
O comercial pode negociar uma alteração com o cliente sem comunicar imediatamente a produção.
Da mesma forma, a engenharia pode atualizar um desenho técnico enquanto a oficina continua utilizando uma versão anterior.
Essas situações aumentam o risco de fabricar componentes incorretos.
Uma rotina de aprovação, registro de revisões e comunicação das mudanças permite reduzir esse tipo de ocorrência.
Ausência de acompanhamento das etapas
Quando a empresa não registra o andamento das ordens de produção, os atrasos podem ser percebidos apenas perto da data de entrega.
Sem informações atualizadas, também fica difícil identificar quais atividades precisam de atenção prioritária.
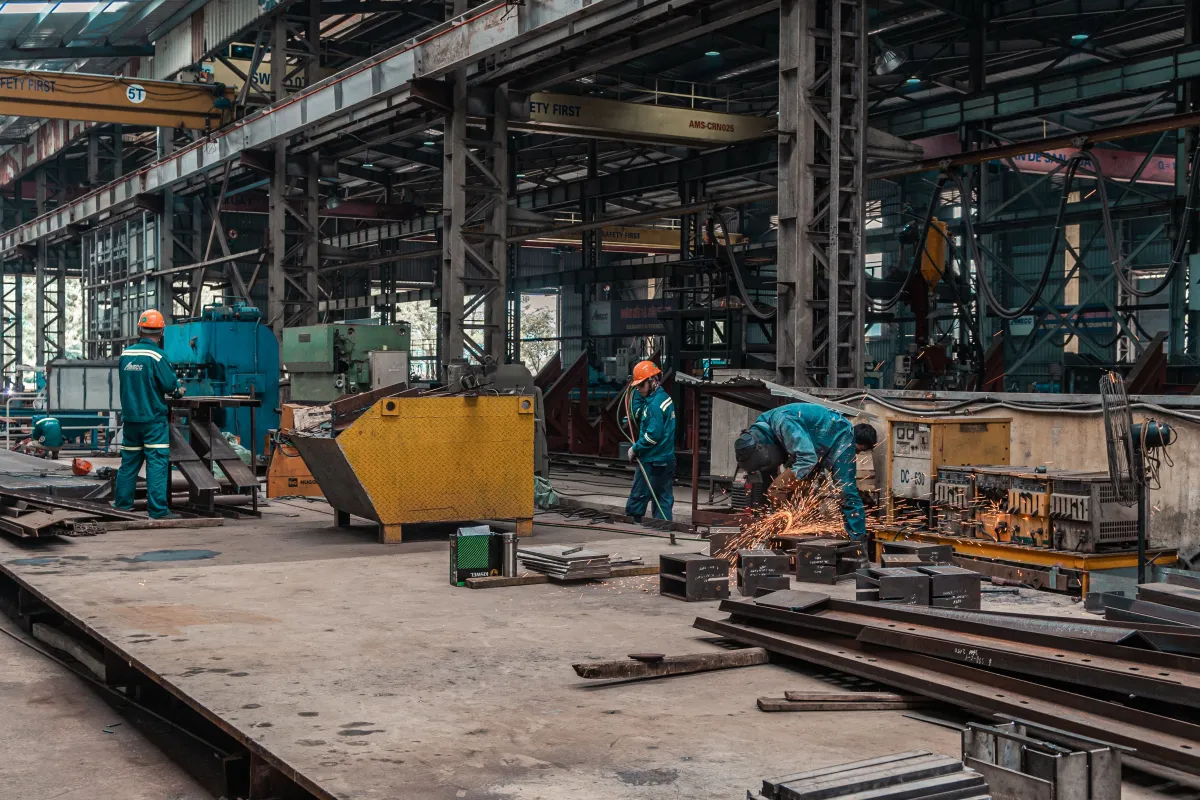
Como aplicar o PDCA na produção sob encomenda?
Para compreender como aplicar o PDCA na produção sob encomenda, é importante relacionar cada etapa do método às atividades que acontecem diariamente na indústria.
O Sebrae destaca a importância do planejamento, da execução organizada, da verificação e da atuação sobre os resultados para melhorar a gestão dos processos.
A aplicação pode começar com um problema específico, como atrasos recorrentes na fabricação de peças personalizadas.
Planejar: identificar o problema e estabelecer uma solução
A primeira etapa consiste em compreender o que está acontecendo na produção.
Antes de modificar uma rotina, o gestor precisa identificar o problema, suas possíveis causas e os resultados que pretende alcançar.
Considere uma metalúrgica que frequentemente entrega pedidos depois do prazo combinado.
A análise pode envolver perguntas como:
-
Em quais etapas os atrasos acontecem?
-
Quais pedidos apresentam maior dificuldade de execução?
-
Existe falta recorrente de matéria-prima?
-
Os tempos de fabricação estão corretamente estimados?
-
As máquinas disponíveis atendem à programação?
-
As informações técnicas chegam completas ao setor produtivo?
Essas perguntas ajudam a compreender se o problema está relacionado ao planejamento, ao abastecimento, à capacidade produtiva ou à execução.
Depois da análise, a empresa pode estabelecer uma meta mensurável.
Por exemplo, se o histórico interno apontar que 20% das ordens analisadas foram concluídas depois do prazo, a empresa poderá definir uma meta inicial de reduzir esse percentual para 10% dentro de um período determinado.
Os valores são apenas ilustrativos. Cada indústria deve utilizar seus próprios indicadores para estabelecer metas realistas.
O planejamento também precisa definir os responsáveis, os recursos necessários e os critérios de avaliação.
Executar: testar as melhorias na rotina produtiva
Depois de identificar as causas prováveis, chega o momento de implementar as ações planejadas.
A execução pode envolver mudanças como:
-
Criar um checklist obrigatório para liberar pedidos.
-
Conferir o estoque antes de programar a fabricação.
-
Definir responsáveis pela atualização das ordens.
-
Organizar as prioridades conforme os prazos de entrega.
-
Estabelecer inspeções após operações críticas.
-
Registrar o motivo de cada interrupção produtiva.
Uma recomendação é iniciar com um processo ou grupo limitado de pedidos.
Imagine que a empresa decida implantar uma conferência técnica antes do corte de chapas.
Durante o período de teste, um responsável verifica as medidas, a espessura do material, a identificação da ordem e a versão do desenho.
O objetivo é identificar inconsistências antes que a matéria-prima seja transformada.
A mudança deve ser acompanhada de orientações claras aos colaboradores, evitando que cada profissional interprete o novo procedimento de maneira diferente.
Verificar: comparar os resultados obtidos
A terceira etapa permite descobrir se a melhoria realmente funcionou.
Não basta implementar um checklist ou reorganizar a programação. É necessário analisar os resultados.
No exemplo da conferência antes do corte, a metalúrgica pode acompanhar quantas peças apresentavam medidas incorretas antes e depois da mudança.
Também pode verificar o tempo utilizado na inspeção e se o procedimento provocou algum impacto negativo no fluxo produtivo.
Os principais pontos de avaliação incluem:
-
Quantidade de peças rejeitadas.
-
Horas utilizadas em retrabalho.
-
Cumprimento dos prazos programados.
-
Consumo de matéria-prima.
-
Ocorrências de interrupção.
-
Tempo médio de fabricação.
A comparação deve considerar pedidos de complexidade semelhante, sempre que possível.
Isso é importante porque uma mudança no tipo de produto fabricado pode influenciar os resultados, mesmo quando o processo não sofreu alterações.
Agir: corrigir falhas e padronizar melhorias
Na última etapa, a empresa decide o que fazer com os resultados encontrados.
Quando uma melhoria apresenta resultados satisfatórios, ela pode ser incorporada aos procedimentos operacionais.
Se a conferência técnica reduzir os erros de medidas, por exemplo, o procedimento poderá passar a fazer parte da liberação de todas as ordens de corte aplicáveis.
Também será necessário orientar a equipe e estabelecer responsabilidades pelo cumprimento da nova rotina.
Por outro lado, se os resultados forem insuficientes, a empresa deverá revisar as hipóteses e iniciar outro ciclo.
Talvez o problema não esteja apenas na conferência dos desenhos, mas também na atualização das versões dos projetos ou na configuração dos equipamentos.
O objetivo é evitar que uma ação seja considerada concluída sem comprovação de sua eficácia.
Exemplo prático do ciclo PDCA em uma metalúrgica
Imagine uma empresa fictícia especializada na fabricação de suportes metálicos personalizados para equipamentos industriais.
Nos últimos pedidos, a equipe identificou retrabalhos frequentes durante a montagem.
Alguns componentes apresentavam furos posicionados incorretamente, dificultando o encaixe das peças.
O problema gerava consumo adicional de materiais, necessidade de refazer operações e atrasos nas entregas.
A empresa decidiu utilizar o PDCA para organizar a investigação e testar uma solução.
| Etapa | Aplicação na metalúrgica | Resultado esperado |
|---|---|---|
| Planejar | Investigar a origem dos erros na posição dos furos | Identificar as causas prováveis |
| Executar | Testar a conferência do desenho e da primeira peça | Prevenir a repetição das falhas |
| Verificar | Comparar as ocorrências antes e depois da mudança | Avaliar a eficácia da solução |
| Agir | Padronizar o procedimento, se aprovado | Manter a melhoria nos próximos pedidos |
Na fase de planejamento, a equipe identificou que algumas ordens eram liberadas sem uma conferência formal das revisões dos desenhos técnicos.
Como ação inicial, estabeleceu a verificação obrigatória do documento e a inspeção da primeira peça antes da continuidade do lote.
Depois, passou a registrar as ocorrências para comparar os resultados.
Se a mudança demonstrar eficácia, poderá ser incorporada ao procedimento de fabricação.
Caso contrário, será necessário investigar outras causas, como condições dos dispositivos de fixação, preparação das máquinas ou interpretação das tolerâncias.
Esse exemplo demonstra que a melhoria contínua depende de observação, registros e decisões fundamentadas, e não apenas da criação de novas regras.
Como evitar erros e atrasos na produção industrial desde o recebimento do pedido?
Entender como evitar erros e atrasos na produção industrial exige analisar o processo completo, incluindo as atividades que acontecem antes da fabricação.
Uma encomenda pode apresentar problemas desde sua entrada no setor comercial.
Por isso, a organização deve começar com o registro das necessidades do cliente.
Confirme as especificações antes de liberar a fabricação
O pedido precisa apresentar informações suficientes para orientar a execução.
Na fabricação metalúrgica, essa conferência pode incluir:
-
Identificação e quantidade dos componentes.
-
Tipo e especificação do material.
-
Dimensões e tolerâncias estabelecidas no projeto.
-
Desenhos técnicos aprovados e suas revisões.
-
Operações necessárias para fabricação.
-
Requisitos de acabamento e tratamento superficial.
-
Critérios de inspeção e aceitação.
-
Prazo de entrega acordado.
Nem todos os pedidos exigem o mesmo nível de detalhamento. A documentação deve ser compatível com a complexidade e os requisitos técnicos de cada produto.
O importante é impedir que informações essenciais sejam definidas informalmente durante a execução.
Organize as etapas em uma sequência produtiva
Depois da aprovação, a encomenda precisa ser transformada em atividades de fabricação.
Uma estrutura metálica personalizada pode passar por corte, furação, dobra, soldagem, inspeção, acabamento e expedição.
A sequência real dependerá das características do projeto.
O planejamento deve identificar quais operações dependem da conclusão de etapas anteriores e quais podem ser realizadas paralelamente.
Esse cuidado facilita a programação das máquinas e evita que componentes cheguem a determinados setores sem estarem preparados.
Considere os tempos de preparação e inspeção
Um erro comum é considerar apenas o tempo direto de fabricação.
Entretanto, a produção também envolve preparação de equipamentos, movimentação de materiais, troca de ferramentas e conferências técnicas.
Se essas atividades não forem consideradas, o cronograma poderá se tornar inviável.
O ideal é utilizar históricos de execução e informações técnicas para melhorar gradualmente as estimativas.
Estabeleça procedimentos para alterações nos pedidos
Mudanças solicitadas pelo cliente precisam ser analisadas antes de sua aplicação.
Se uma encomenda sofrer alteração nas dimensões depois do início da fabricação, a empresa deve verificar os impactos sobre materiais, custos, operações e prazo.
Também é importante registrar qual versão do projeto está autorizada para produção.
Nenhuma alteração crítica deve depender exclusivamente de uma orientação verbal.
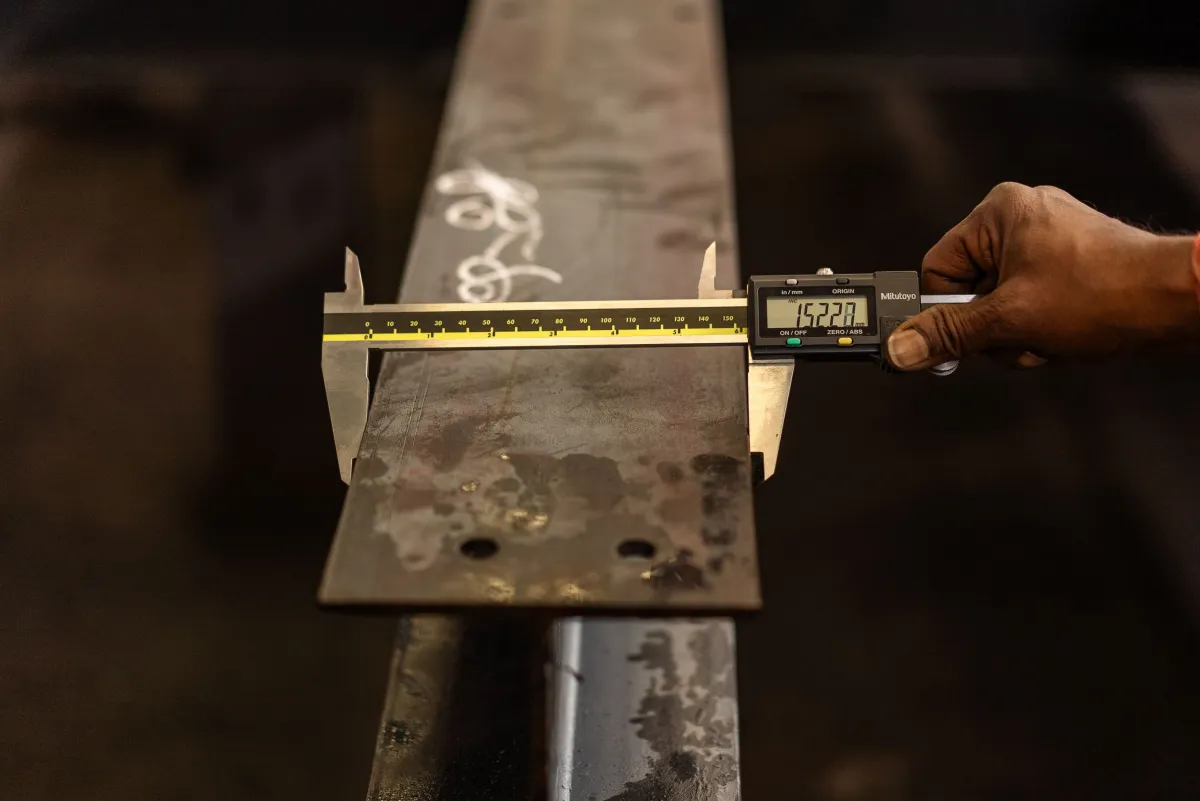
Como melhorar o controle de qualidade na produção metalúrgica?
O controle de qualidade na produção tem relação direta com a prevenção de retrabalhos e atrasos.
Quando uma peça apresenta defeitos, a empresa pode precisar repetir operações, consumir novos materiais ou interromper a montagem.
Por isso, a inspeção não deve ocorrer somente depois que o produto estiver finalizado.
Estabeleça pontos de conferência durante a fabricação
Os controles devem ser definidos conforme os riscos e requisitos de cada processo.
Na fabricação metalúrgica, alguns exemplos são:
| Etapa produtiva | O que conferir | Falha que se pretende prevenir |
|---|---|---|
| Recebimento | Material, quantidade e identificação | Uso de matéria-prima incorreta |
| Corte | Dimensões e identificação das peças | Cortes fora da especificação |
| Dobra | Ângulo, geometria e medidas exigidas | Incompatibilidade na montagem |
| Furação | Diâmetro e posicionamento dos furos | Problemas de encaixe |
| Soldagem | Requisitos estabelecidos no projeto e procedimento aplicável | Não conformidades nas juntas |
| Acabamento | Condições superficiais e requisitos de acabamento | Entrega fora do padrão |
| Inspeção final | Conformidade com o pedido e documentação | Expedição de produto não conforme |
A frequência e o método das inspeções devem ser definidos conforme a criticidade das características e as exigências técnicas aplicáveis.
No caso de soldagem estrutural, por exemplo, a inspeção precisa observar os procedimentos e critérios especificados para o projeto, não apenas uma avaliação visual informal.
Registre os motivos das não conformidades
Quando uma peça precisa ser refeita, não é suficiente registrar apenas que houve retrabalho.
O ideal é identificar a causa provável, a operação envolvida e a medida adotada.
Uma classificação simples pode separar ocorrências como:
-
Erro de interpretação do desenho.
-
Material fora da especificação.
-
Falha de preparação do equipamento.
-
Dimensão incorreta.
-
Alteração não comunicada.
-
Defeito identificado na inspeção.
-
Problema relacionado ao método de execução.
Esses registros permitem descobrir quais problemas acontecem com maior frequência e merecem prioridade.
Utilize os resultados para prevenir novas falhas
A redução de erros na fabricação acontece quando os dados coletados se transformam em ações práticas.
Se a empresa identificar repetidas falhas de furação, por exemplo, poderá revisar os dispositivos utilizados, os procedimentos de preparação, as instruções de trabalho ou a conferência inicial.
O mais importante é verificar se a intervenção realmente diminuiu as ocorrências.
Essa abordagem está alinhada aos princípios de melhoria contínua apresentados pela ASQ, que destaca a utilização de dados para avaliar mudanças nos processos.
Qual é a relação entre PDCA e planejamento e controle da produção?
O planejamento e controle da produção, conhecido como PCP, organiza os recursos, as atividades e os prazos necessários à fabricação.
Já o ciclo PDCA é utilizado para analisar e melhorar continuamente os processos.
São conceitos diferentes, mas complementares.
Enquanto o PCP ajuda a definir o que será produzido, quando e com quais recursos, a metodologia de melhoria contínua permite investigar dificuldades encontradas durante essa programação.
Considere uma metalúrgica que apresenta atrasos constantes no setor de dobra.
O PCP pode identificar quais ordens estão acumuladas e reorganizar a sequência de fabricação.
Entretanto, se o problema continuar acontecendo, será necessário investigar suas causas.
A análise pode revelar que o tempo de preparação da dobradeira foi subestimado, que as ferramentas não estão disponíveis no momento necessário ou que os pedidos chegam com especificações incompletas.
Nesse caso, a empresa pode testar mudanças na organização das operações e verificar seus efeitos.
Para compreender melhor as diferenças entre planejamento, programação e acompanhamento da fabricação, vale conhecer também os conceitos de controle de produção PCP e PPCP.
Como integrar a melhoria contínua à programação diária?
Uma forma prática é utilizar os registros da produção para identificar desvios recorrentes.
O responsável pelo planejamento pode acompanhar as ordens que ultrapassaram os tempos previstos, verificar seus motivos e selecionar os problemas que precisam de análise.
Se diferentes pedidos apresentam dificuldades semelhantes, a empresa pode estabelecer um plano de melhoria.
As mudanças aprovadas devem ser incorporadas ao planejamento, permitindo que os próximos cronogramas utilizem informações mais confiáveis.
Essa integração evita que os mesmos problemas sejam tratados repetidamente apenas com mudanças emergenciais nas prioridades.
Quais indicadores ajudam a medir os resultados do PDCA?
A aplicação do PDCA depende de informações que permitam avaliar o desempenho da operação.
Na produção sob encomenda, não é necessário começar acompanhando dezenas de indicadores.
É mais eficiente selecionar aqueles relacionados aos problemas que a empresa pretende resolver.
Percentual de pedidos entregues no prazo
Esse indicador demonstra a proporção de encomendas concluídas e entregues dentro da data acordada.
Pode ser calculado da seguinte forma:
Pedidos entregues no prazo (%) = (Pedidos entregues no prazo ÷ Total de pedidos entregues) × 100
Imagine que uma metalúrgica tenha entregue 40 pedidos durante determinado mês e 34 tenham respeitado o prazo combinado.
Nesse exemplo, o indicador seria de 85%.
O resultado deve ser acompanhado ao longo do tempo para identificar possíveis melhorias ou dificuldades.
É importante manter um critério consistente para definir o prazo considerado, especialmente quando existem alterações formalmente negociadas com o cliente.
Taxa de retrabalho
A taxa de retrabalho ajuda a identificar a frequência de atividades que precisam ser refeitas por não atenderem às especificações.
Uma possibilidade é acompanhar a proporção de peças que exigiram retrabalho em relação ao total de peças produzidas.
Taxa de retrabalho (%) = (Peças que exigiram retrabalho ÷ Total de peças produzidas) × 100
A empresa também pode medir as horas consumidas nessas atividades.
Na fabricação personalizada, é importante analisar as ocorrências por tipo de produto ou processo, pois encomendas de complexidades diferentes podem apresentar riscos distintos.
Tempo de fabricação
Esse indicador representa o período necessário para executar determinada ordem de produção.
Pode considerar o intervalo entre a liberação da ordem e sua conclusão, incluindo esperas e interrupções, desde que esse critério seja definido previamente.
Comparar o tempo previsto com o realizado permite identificar etapas que apresentam variações frequentes.
Índice de não conformidades
O índice de não conformidades acompanha a quantidade de produtos ou operações que não atenderam aos critérios definidos.
Ele pode ser separado por etapa, tipo de falha ou família de produtos.
Essa análise ajuda a identificar os processos que precisam de ações corretivas prioritárias.
Tempo de parada por falta de material
A indisponibilidade de matéria-prima pode comprometer diretamente o cronograma.
Registrar a duração e a causa dessas interrupções ajuda a identificar problemas de abastecimento, compras ou controle de estoque.
A tabela apresenta uma referência para organizar os indicadores:
| Indicador | Informação analisada | Possível ação de melhoria |
|---|---|---|
| Entregas no prazo | Cumprimento das datas acordadas | Revisar a programação |
| Taxa de retrabalho | Frequência de operações refeitas | Investigar causas dos erros |
| Tempo de fabricação | Duração real das ordens | Ajustar estimativas e recursos |
| Não conformidades | Falhas por processo ou produto | Revisar controles de qualidade |
| Paradas por falta de material | Interrupções relacionadas ao abastecimento | Melhorar o planejamento de compras |
Os resultados precisam ser avaliados com regularidade, considerando também a quantidade e a complexidade das encomendas executadas.
Como melhorar o controle de pedidos na indústria metalúrgica?
Saber como melhorar o controle de pedidos na indústria metalúrgica envolve acompanhar cada encomenda desde sua aprovação até a entrega.
Quando as informações ficam distribuídas entre anotações, planilhas e mensagens, pode ser difícil identificar qual pedido está em execução, quais materiais estão disponíveis ou quais atividades precisam ser concluídas.
Uma rotina organizada deve permitir que os responsáveis consultem informações consistentes sobre o andamento da fabricação.
Mantenha os pedidos vinculados às ordens de produção
Cada encomenda deve possuir uma identificação que permita relacionar as especificações do cliente às atividades executadas.
Essa identificação facilita o acompanhamento da fabricação e a consulta aos registros.
Em uma metalúrgica que produz diferentes tipos de componentes personalizados, isso ajuda a evitar confusões entre peças semelhantes destinadas a clientes distintos.
Também permite localizar informações sobre quantidades, materiais, operações e datas planejadas.
Registre o andamento das etapas
O acompanhamento pode utilizar situações como:
-
Aguardando análise técnica.
-
Aguardando material.
-
Liberado para produção.
-
Em fabricação.
-
Aguardando inspeção.
-
Em retrabalho.
-
Concluído.
-
Liberado para expedição.
Os status devem refletir a realidade da empresa e possuir critérios claros de atualização.
Por exemplo, uma ordem não deve ser considerada concluída apenas porque a última operação de fabricação terminou, se ainda depende de uma inspeção obrigatória.
Identifique os pedidos com risco de atraso
A análise do andamento das ordens ajuda a reconhecer situações que exigem intervenção.
Um pedido pode apresentar risco quando uma operação ultrapassa o tempo previsto, um material não chega conforme programado ou ocorre uma interrupção inesperada.
Nessas situações, o gestor precisa avaliar as alternativas disponíveis.
Pode ser necessário reorganizar a sequência das operações, verificar a disponibilidade de outros recursos ou negociar uma nova programação com o cliente.
O objetivo é tomar decisões antes que o problema comprometa a entrega.
Utilize um sistema de gestão quando a operação exigir maior integração
À medida que a quantidade de encomendas aumenta, o acompanhamento manual pode se tornar mais trabalhoso.
Um sistema de gestão industrial pode contribuir para centralizar informações de pedidos, materiais, estoque e produção, conforme os módulos e funcionalidades disponíveis.
O MetalúrgicaPro é uma solução voltada à gestão de empresas do segmento metalúrgico e pode ser avaliado por indústrias que desejam organizar seus controles operacionais.
Conheça o MetalúrgicaPro e veja como uma gestão mais integrada pode apoiar o acompanhamento dos pedidos e a organização da fabricação sob encomenda.
Vale lembrar que a tecnologia não substitui o planejamento nem a análise das causas dos problemas. Para produzir resultados consistentes, os registros precisam estar atualizados e os procedimentos devem ser cumpridos pela equipe.
Quais ferramentas podem complementar o ciclo PDCA na metalurgia?
O ciclo de melhoria contínua pode ser utilizado com outras ferramentas de análise e organização.
A escolha depende do problema identificado e da quantidade de informações disponíveis.
Diagrama de Ishikawa para investigar causas
Também conhecido como diagrama de causa e efeito, ajuda a organizar possíveis fatores relacionados a uma falha.
Na indústria, uma classificação frequentemente utilizada considera máquina, método, material, mão de obra, medição e meio ambiente.
Imagine que a empresa esteja investigando atrasos na soldagem.
O diagrama pode ajudar a analisar diferentes hipóteses, como indisponibilidade de equipamentos, preparação inadequada dos componentes, falta de consumíveis ou problemas nas instruções de execução.
As hipóteses precisam ser verificadas antes de serem tratadas como causas comprovadas.
Método dos 5 Porquês
A técnica consiste em aprofundar a investigação por meio de perguntas sucessivas sobre a causa de um problema.
Por exemplo:
Problema: uma ordem de produção atrasou.
Por quê? Porque a operação de corte foi interrompida.
Por quê? Porque a matéria-prima necessária não estava disponível.
Por quê? Porque a necessidade de compra foi identificada depois da programação.
Por quê? Porque não havia uma conferência de materiais antes da liberação da ordem.
Por quê? Porque o procedimento de planejamento não estabelecia essa verificação.
Nesse exemplo hipotético, a análise sugere a necessidade de criar um controle de disponibilidade de materiais.
Entretanto, as respostas devem ser confirmadas com registros e observações. Nem todo problema possui uma única causa ou exige exatamente cinco perguntas.
Diagrama de Pareto para definir prioridades
Quando existem diferentes falhas, o diagrama de Pareto ajuda a visualizar quais categorias concentram mais ocorrências ou impactos.
A empresa pode organizar os motivos de retrabalho e identificar quais representam maior parcela das perdas registradas.
Isso facilita a escolha dos problemas que merecem atenção inicial.
É importante observar que a regra 80/20 não deve ser considerada uma proporção obrigatória. A distribuição real depende dos dados analisados.
Checklist para padronizar conferências
Os checklists são úteis quando uma atividade exige a verificação de informações específicas antes de prosseguir.
Na produção sob encomenda, podem ser aplicados à liberação de pedidos, à preparação de máquinas, à inspeção de componentes ou à expedição.
Para serem eficazes, precisam apresentar critérios objetivos e ser utilizados nos momentos adequados.
Um checklist extenso, sem relação com os riscos reais da operação, pode aumentar o trabalho sem melhorar os resultados.
Erros que prejudicam a aplicação do PDCA na indústria
Mesmo sendo uma metodologia relativamente simples, sua aplicação exige consistência.
Algumas práticas podem comprometer os resultados e dificultar a identificação de melhorias.
Tentar resolver muitos problemas ao mesmo tempo
Modificar simultaneamente diversos procedimentos torna mais difícil descobrir quais ações produziram determinado resultado.
Sempre que possível, a empresa deve priorizar problemas relevantes e realizar testes controlados.
Isso facilita a avaliação dos efeitos de cada intervenção.
Planejar sem envolver os responsáveis pela execução
Os profissionais que trabalham diretamente com corte, dobra, soldagem, inspeção e montagem conhecem dificuldades que nem sempre aparecem nos relatórios.
Sua participação ajuda a identificar restrições práticas e avaliar a viabilidade das soluções propostas.
O planejamento precisa considerar tanto os dados registrados quanto a experiência operacional da equipe.
Não registrar os resultados anteriores
Sem uma referência inicial, a empresa pode ter dificuldade para verificar se determinada mudança realmente trouxe melhorias.
Por isso, antes de implementar uma ação, é importante registrar o desempenho atual do processo.
Essas informações servirão de comparação após o período de teste.
Padronizar uma solução sem verificar sua eficácia
Uma mudança pode parecer eficiente nos primeiros dias, mas apresentar dificuldades quando aplicada a encomendas diferentes.
Por esse motivo, é necessário verificar os resultados em condições representativas antes de ampliar a aplicação.
A padronização deve ocorrer quando houver evidências suficientes de que o novo procedimento atende aos objetivos estabelecidos.
Interromper o acompanhamento depois da primeira melhoria
Uma redução inicial dos erros não significa que o processo continuará apresentando os mesmos resultados indefinidamente.
Mudanças nos materiais, nos produtos, nos equipamentos e na equipe podem criar novas condições operacionais.
A melhoria contínua exige acompanhamento e revisão quando surgirem novos desvios.
Como começar a aplicar o PDCA sem interromper a produção?
A implantação não precisa envolver mudanças simultâneas em toda a fábrica.
Uma abordagem gradual permite testar procedimentos, avaliar os resultados e adaptar as ações às características de cada operação.
Escolha um problema recorrente e relevante
O primeiro passo é selecionar uma dificuldade que esteja afetando os custos, a qualidade ou os prazos.
Pode ser um índice elevado de retrabalho, atrasos em determinada operação ou falhas na conferência dos pedidos.
A escolha deve considerar dados disponíveis e impactos sobre a rotina.
Defina responsáveis e estabeleça uma meta
O problema precisa ter um responsável pelo acompanhamento e um objetivo verificável.
Uma meta pode ser reduzir as ocorrências de cortes incorretos em determinado período ou melhorar o cumprimento dos prazos de uma família de produtos.
Também é importante definir como as informações serão registradas.
Teste uma melhoria em condições controladas
A empresa pode selecionar uma máquina, uma operação ou um grupo de pedidos para experimentar o novo procedimento.
Durante o teste, os responsáveis devem registrar as ocorrências e observar possíveis dificuldades de execução.
Esse acompanhamento ajuda a evitar mudanças amplas antes de compreender seus efeitos.
Analise os dados e decida os próximos passos
Após o período estabelecido, é necessário comparar os resultados com a situação anterior.
Se a melhoria for comprovada, a empresa poderá incorporá-la aos procedimentos.
Caso contrário, deverá revisar as causas e planejar outra intervenção.
Para facilitar o início, uma rotina básica de acompanhamento pode seguir este modelo:
| Momento | Atividade | Responsável sugerido |
|---|---|---|
| Início da análise | Selecionar problema e levantar dados | Gestor de produção |
| Planejamento | Definir meta e ações de melhoria | Gestor e equipe envolvida |
| Execução | Aplicar o procedimento de teste | Responsáveis pela operação |
| Verificação | Comparar indicadores e ocorrências | Produção e qualidade |
| Padronização | Atualizar instruções e orientar a equipe | Gestor e responsáveis técnicos |
A distribuição das responsabilidades pode variar conforme a estrutura da indústria.
O mais importante é garantir que as atividades sejam executadas e que os resultados não fiquem restritos a discussões informais.
Como transformar as melhorias em resultados duradouros na produção sob encomenda?
A melhoria contínua produz mais valor quando passa a fazer parte das decisões operacionais.
Em uma metalúrgica, isso significa utilizar os registros de fabricação para revisar os procedimentos, melhorar as estimativas de prazo e prevenir a repetição de falhas.
Cada encomenda pode apresentar particularidades, mas os problemas recorrentes oferecem informações importantes para aperfeiçoar os processos.
Se diferentes pedidos apresentam atrasos na mesma operação, por exemplo, a empresa deve investigar se existe uma restrição de capacidade, um problema de abastecimento ou uma dificuldade relacionada à preparação das máquinas.
Da mesma forma, falhas repetidas nas dimensões de componentes podem indicar a necessidade de revisar instruções técnicas, métodos de medição ou procedimentos de inspeção.
O objetivo não é criar controles cada vez mais complexos, mas desenvolver processos que permitam identificar riscos e agir antes que eles provoquem perdas.
Ao integrar planejamento, execução, verificação e ações corretivas, o PDCA ajuda a transformar problemas recorrentes em oportunidades concretas de melhoria.
Para a produção sob encomenda, essa disciplina contribui para uma operação mais organizada, com informações confiáveis, maior controle sobre as etapas de fabricação e melhores condições para cumprir os compromissos assumidos com os clientes.
O resultado depende da continuidade do trabalho: identificar as falhas, compreender suas causas, implementar melhorias e acompanhar seus efeitos nos próximos pedidos.
Perguntas frequentes
O PDCA pode ser utilizado em pequenas metalúrgicas?
Quanto tempo leva para perceber resultados com o PDCA?
É necessário utilizar um software para aplicar o PDCA?
O PDCA pode ajudar a reduzir desperdício de matéria-prima?
Você também pode se interessar