As paradas inesperadas de máquinas estão entre os problemas que mais comprometem a produtividade de uma indústria. Quando um equipamento apresenta a mesma falha repetidamente, a empresa enfrenta atrasos nas ordens de produção, aumento dos custos de manutenção e dificuldades para cumprir os prazos de entrega.
O PDCA na manutenção industrial ajuda a enfrentar esse problema por meio de quatro etapas: planejar, executar, verificar e agir. Em vez de apenas corrigir o defeito, a metodologia orienta a identificação das causas, a implementação de melhorias e o acompanhamento dos resultados.
Na prática, sua aplicação permite organizar a manutenção preventiva industrial, investigar falhas recorrentes e tomar decisões com base em registros operacionais. Neste artigo, você entenderá como utilizar o método para reduzir interrupções e melhorar a confiabilidade dos equipamentos em uma metalúrgica.
O que é PDCA na manutenção industrial e como funciona?
O ciclo PDCA é uma metodologia de melhoria contínua utilizada para analisar problemas, testar soluções, avaliar resultados e padronizar práticas eficazes.
Na manutenção industrial, sua principal finalidade é reduzir a recorrência de falhas por meio de ações planejadas e verificáveis, considerando as condições reais de operação das máquinas.
De acordo com a American Society for Quality (ASQ), o método é composto por quatro etapas que podem ser repetidas continuamente para aperfeiçoar processos.
| Etapa | Significado | Aplicação na manutenção industrial |
|---|---|---|
| Plan | Planejar | Identificar falhas, investigar causas e definir ações |
| Do | Executar | Implementar as melhorias planejadas |
| Check | Verificar | Analisar indicadores e confirmar os resultados |
| Act | Agir | Padronizar soluções eficazes ou revisar o plano |
Imagine uma metalúrgica que utiliza uma máquina de corte para preparar chapas destinadas à fabricação de peças.
Durante determinado período, o equipamento começa a apresentar interrupções frequentes. A equipe técnica realiza reparos e consegue retomar a produção, mas o problema reaparece alguns dias depois.
Aplicando o PDCA, a empresa passa a investigar o histórico das ocorrências, identificar possíveis fatores associados às falhas e acompanhar os resultados das intervenções.
Essa abordagem permite diferenciar uma correção temporária de uma solução que realmente reduz a probabilidade de recorrência.
É importante entender que a metodologia não substitui os procedimentos técnicos de manutenção. Ela organiza o processo de análise e melhoria, enquanto diagnósticos, inspeções e reparos continuam dependendo de profissionais competentes e das orientações aplicáveis a cada equipamento.
Por que as máquinas industriais apresentam falhas repetitivas?
As paradas de máquinas industriais podem acontecer por diferentes motivos, incluindo desgaste de componentes, condições inadequadas de operação, problemas de alimentação elétrica e ausência de inspeções periódicas.
Entretanto, quando a mesma falha retorna frequentemente, é necessário avaliar se a causa foi realmente identificada durante a manutenção anterior.
Manutenção realizada somente após a quebra
Uma das situações mais comuns ocorre quando a empresa concentra seus esforços em restabelecer rapidamente o funcionamento do equipamento.
Embora a manutenção corretiva seja necessária em determinadas circunstâncias, depender exclusivamente dela pode dificultar a prevenção de novos problemas.
Considere uma prensa hidráulica que apresenta vazamentos recorrentes.
Se a equipe apenas substituir uma vedação danificada, sem verificar pressão de trabalho, condição dos componentes, montagem e possíveis desgastes, a falha poderá reaparecer.
O reparo resolve o efeito imediato, mas não necessariamente elimina sua origem.
Falta de histórico das ocorrências
A ausência de registros também dificulta a análise de falhas em equipamentos industriais.
Quando uma máquina apresenta problemas, é importante documentar:
-
Data e horário da ocorrência.
-
Equipamento e identificação da máquina.
-
Sintomas observados.
-
Condições de operação no momento da falha.
-
Tempo de interrupção.
-
Diagnóstico e causa identificada, quando confirmada.
-
Peças substituídas e serviços realizados.
-
Responsável pela intervenção.
Essas informações permitem reconhecer padrões que seriam difíceis de identificar apenas pela observação de uma ocorrência isolada.
Por exemplo, uma máquina que apresenta superaquecimento sempre após determinado período de operação pode exigir uma investigação diferente daquela que apresenta o mesmo sintoma logo após a partida.
Desalinhamento entre produção e manutenção
Outro problema ocorre quando os setores de produção e manutenção trabalham com programações desconectadas.
A manutenção precisa realizar inspeções, ajustes e substituições programadas. Entretanto, o setor produtivo também precisa atender às ordens de fabricação.
Sem coordenação, atividades preventivas podem ser adiadas, enquanto pequenas anomalias continuam sendo observadas durante a operação.
Com o tempo, problemas inicialmente controláveis podem evoluir e exigir intervenções maiores.
Por isso, a prevenção de falhas não depende apenas da equipe técnica. Ela também exige planejamento, comunicação e acompanhamento da disponibilidade dos recursos produtivos.
Como aplicar o PDCA na manutenção industrial?
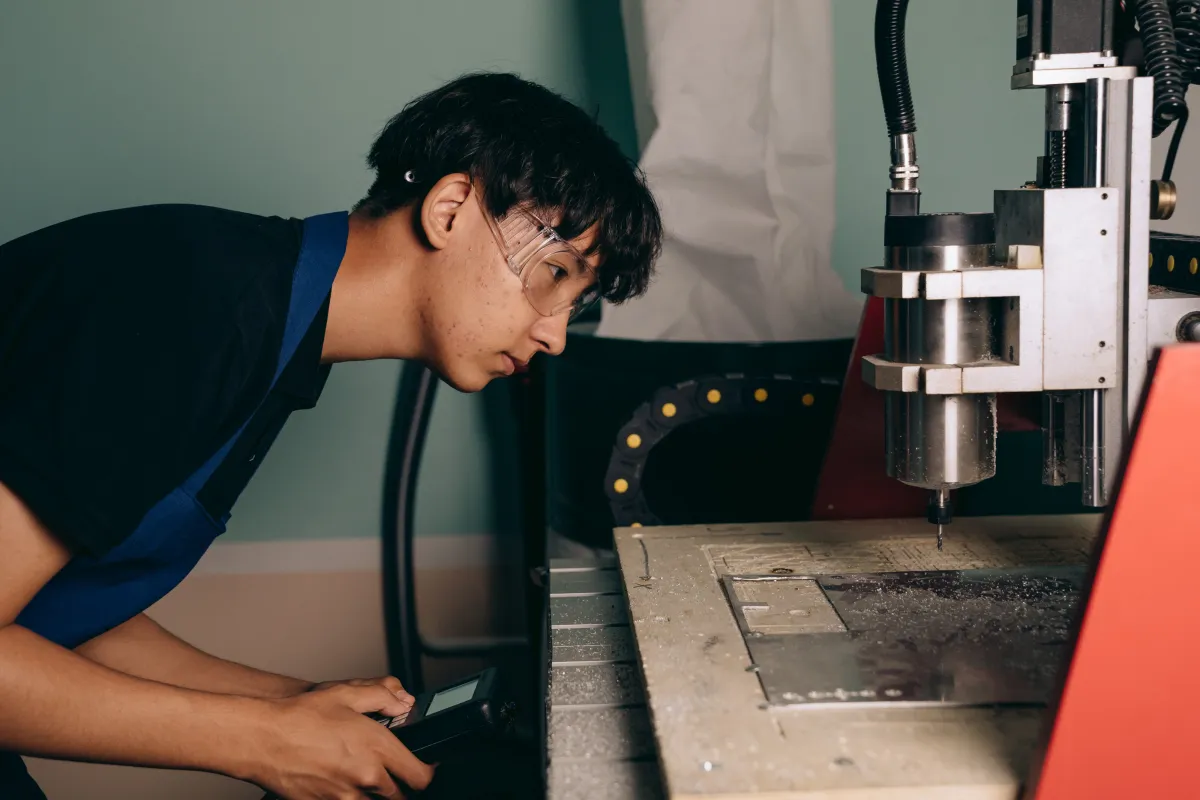
Para entender como aplicar o PDCA na manutenção industrial, considere uma situação prática: uma máquina CNC apresenta alarmes frequentes relacionados ao sistema de refrigeração, provocando interrupções durante a usinagem de peças metálicas.
A empresa deseja identificar o motivo das ocorrências e reduzir a quantidade de paradas não planejadas.
O processo pode ser organizado em quatro etapas.
Planejar: identifique o problema e investigue suas causas
A primeira etapa consiste em definir claramente o problema que precisa ser resolvido.
Uma descrição genérica, como "a máquina apresenta muitos defeitos", dificulta a investigação.
O ideal é utilizar informações específicas.
Exemplo de definição do problema:
Durante as últimas quatro semanas, o centro de usinagem CNC-02 apresentou seis interrupções associadas a alarmes do sistema de refrigeração.
Esse exemplo é hipotético e demonstra como estruturar o diagnóstico.
Com a ocorrência delimitada, a equipe pode analisar:
-
Quais alarmes foram registrados?
-
Em quais horários ocorreram?
-
As falhas acontecem durante operações específicas?
-
Existe relação com temperatura, vazão ou condições do fluido?
-
As inspeções recomendadas foram realizadas?
-
Quais intervenções anteriores foram executadas?
A investigação deve considerar evidências técnicas e evitar conclusões antecipadas.
Utilize ferramentas para investigar a causa raiz
Duas ferramentas podem auxiliar nessa etapa.
Diagrama de Ishikawa: organiza hipóteses sobre possíveis causas, considerando fatores como máquina, método, materiais, mão de obra, medição e ambiente.
Método dos 5 Porquês: utiliza perguntas sucessivas para aprofundar a investigação de determinado problema.
Por exemplo:
-
Por que a máquina interrompeu a operação? Porque um alarme indicou condição inadequada de refrigeração.
-
Por que essa condição ocorreu? Porque a vazão estava abaixo do esperado.
-
Por que a vazão estava reduzida? Porque foi identificada uma obstrução no circuito.
-
Por que houve obstrução? Porque havia acúmulo de partículas no sistema.
-
Por que ocorreu esse acúmulo? Porque o procedimento de limpeza e inspeção não estava adequado às condições reais de utilização.
Esse encadeamento é apenas ilustrativo. Cada resposta precisa ser confirmada por verificações técnicas, pois os mesmos sintomas podem ter causas diferentes.
Depois do diagnóstico, a empresa estabelece um plano de ação com responsáveis, prazos e critérios de verificação.
Executar: implemente as ações corretivas e preventivas
Com as possíveis causas identificadas e o diagnóstico confirmado, chega o momento de executar as melhorias.
No exemplo do centro de usinagem, as ações podem envolver:
-
Inspeção técnica do circuito de refrigeração.
-
Limpeza conforme os procedimentos recomendados.
-
Verificação das condições de filtros e componentes.
-
Revisão da frequência de inspeções.
-
Atualização das instruções de manutenção.
-
Orientação dos operadores sobre sinais de anormalidade.
As intervenções devem respeitar as especificações do fabricante, os procedimentos de segurança e os requisitos técnicos aplicáveis.
Quando possível, mudanças devem ser implementadas de maneira controlada, permitindo verificar seu efeito antes da adoção em outros equipamentos.
O objetivo dessa etapa não é executar o maior número possível de intervenções, mas aplicar ações relacionadas às causas identificadas.
Verificar: acompanhe os resultados das melhorias
Após implementar as ações, é necessário avaliar se o problema realmente diminuiu.
Essa é uma das etapas mais importantes do ciclo, pois evita considerar uma intervenção bem-sucedida apenas porque a máquina voltou a funcionar.
A equipe deve comparar as condições anteriores com o desempenho observado após as mudanças.
No exemplo da CNC, é possível acompanhar:
-
Quantidade de alarmes relacionados à refrigeração.
-
Número de paradas não planejadas.
-
Tempo acumulado de máquina indisponível.
-
Frequência de intervenções corretivas.
-
Condições técnicas verificadas nas inspeções.
Imagine que, antes das melhorias, a máquina registrava seis paradas em quatro semanas. Depois das ações, apresentou apenas uma ocorrência em um período equivalente.
Esse resultado hipotético indicaria uma redução na frequência de interrupções, mas ainda seria necessário avaliar se as condições de utilização permaneceram semelhantes.
Mudanças no volume de produção, nas horas de funcionamento ou nos tipos de peças usinadas podem influenciar a comparação.
Agir: padronize a solução e evite novas ocorrências
Na última etapa, a equipe utiliza os resultados para decidir o próximo passo.
Se as ações apresentaram resultados satisfatórios e foram tecnicamente validadas, a empresa pode incorporá-las aos procedimentos permanentes de manutenção.
Isso pode incluir a atualização de checklists, a revisão dos planos preventivos e a orientação dos profissionais envolvidos.
Caso os resultados sejam insuficientes, é necessário revisar as hipóteses, reunir novas evidências e iniciar outro ciclo de análise.
A melhoria contínua na manutenção depende justamente desse acompanhamento.
Não basta implementar uma solução uma única vez. É preciso verificar sua eficácia e manter os procedimentos atualizados conforme as condições dos equipamentos.
Como identificar as causas das paradas repetitivas de máquinas?
A identificação das causas exige uma análise que considere tanto os sintomas apresentados quanto o contexto operacional.
Uma mesma máquina pode apresentar interrupções por problemas mecânicos, elétricos, hidráulicos, pneumáticos ou relacionados ao processo produtivo.
Por isso, classificar corretamente as ocorrências ajuda a direcionar as investigações.
Separe as falhas por tipo de ocorrência
A tabela apresenta exemplos de situações encontradas em ambientes metalúrgicos.
| Equipamento | Problema observado | Pontos que podem exigir investigação |
|---|---|---|
| Torno CNC | Vibração excessiva | Fixação, ferramenta, parâmetros de corte e condições mecânicas |
| Prensa hidráulica | Perda de pressão | Vazamentos, válvulas, vedações e circuito hidráulico |
| Máquina de corte | Interrupções frequentes | Sistema de alimentação, sensores e condições de operação |
| Fresadora | Aquecimento anormal | Lubrificação, refrigeração, carga e componentes mecânicos |
| Esteira transportadora | Travamentos | Alinhamento, transmissão, acúmulo de material e componentes |
| Equipamento de soldagem | Falhas de funcionamento | Alimentação elétrica, conexões e condições dos componentes |
Os pontos apresentados representam possibilidades de investigação, não diagnósticos definitivos.
A causa deve ser determinada por profissionais competentes, utilizando métodos e instrumentos adequados.
Priorize os equipamentos com maior impacto operacional
Nem todas as ocorrências possuem a mesma gravidade.
Uma interrupção de poucos minutos em um equipamento secundário pode causar impactos diferentes de uma falha em uma máquina essencial para o processo produtivo.
Para estabelecer prioridades, considere:
-
Frequência das falhas.
-
Tempo total de indisponibilidade.
-
Consequências para a segurança.
-
Impacto sobre a qualidade das peças.
-
Efeito nos prazos de entrega.
-
Custos de reparo e reposição.
-
Existência de equipamentos alternativos.
Uma matriz de criticidade pode auxiliar na classificação dos equipamentos.
Máquinas que apresentam riscos relevantes à segurança exigem tratamento conforme a avaliação de riscos e os requisitos aplicáveis, independentemente de sua frequência de falhas ou impacto financeiro.
A priorização também deve considerar o planejamento da produção.
Em uma metalúrgica, a indisponibilidade de uma prensa utilizada em várias ordens pode atrasar diferentes etapas de fabricação. Já uma máquina com capacidade alternativa disponível pode permitir uma reprogramação temporária.
Para aprofundar essa relação entre capacidade produtiva, programação e disponibilidade dos recursos, consulte o artigo sobre diferença entre controle de produção PCP e PPCP: entenda os conceitos.
Como usar o ciclo PDCA para reduzir falhas em equipamentos?
Para demonstrar como usar o ciclo PDCA para reduzir falhas em equipamentos, considere outro exemplo de uma indústria metalúrgica.
Uma prensa utilizada na conformação de componentes metálicos apresenta interrupções recorrentes durante o expediente.
A manutenção consegue restabelecer a operação, mas os problemas continuam acontecendo.
A empresa decide estruturar uma análise para investigar as ocorrências.
Situação inicial da máquina
Considere os seguintes dados hipotéticos:
| Indicador | Resultado inicial |
|---|---|
| Equipamento | Prensa hidráulica PH-04 |
| Período de análise | 30 dias |
| Quantidade de falhas | 8 |
| Tempo total de parada | 12 horas |
| Principal sintoma | Interrupção associada à pressão hidráulica |
| Consequência operacional | Atrasos nas ordens de produção |
Esses dados demonstram a importância de registrar o problema antes de implementar qualquer melhoria.
Sem informações iniciais, a empresa teria dificuldade para confirmar posteriormente se as ações produziram resultados.
Aplicação prática das quatro etapas
Planejar: a equipe reúne os registros, verifica os parâmetros de operação e investiga as possíveis causas das alterações de pressão.
Executar: após diagnóstico técnico, realiza as intervenções necessárias e atualiza os procedimentos de inspeção.
Verificar: acompanha as ocorrências durante um novo período, utilizando indicadores comparáveis.
Agir: caso os resultados sejam satisfatórios, incorpora os novos procedimentos ao plano de manutenção. Caso contrário, revisa a investigação.
Imagine que, no período seguinte, a prensa tenha apresentado duas falhas e acumulado três horas de interrupção, mantendo condições de operação semelhantes.
Nesse cenário ilustrativo, o número de ocorrências teria diminuído de oito para duas.
Entretanto, antes de atribuir a melhoria exclusivamente às intervenções, seria necessário analisar a carga de trabalho, as horas operadas e eventuais mudanças no processo.
A redução de falhas precisa ser confirmada por evidências, e não apenas pela percepção de que o equipamento está funcionando melhor.
Quais indicadores acompanhar para evitar paradas repetitivas?
Os indicadores de manutenção ajudam a transformar registros operacionais em informações úteis para a tomada de decisão.
Eles permitem identificar tendências, comparar períodos e avaliar se as ações implementadas estão produzindo os resultados esperados.
MTBF: tempo médio entre falhas
O MTBF, ou Mean Time Between Failures, representa o tempo médio de operação entre falhas em equipamentos reparáveis.
Uma fórmula usual é:
MTBF = Tempo total de operação ÷ Número de falhas
Considere uma máquina que operou 240 horas e apresentou quatro falhas no período.
Nesse exemplo, o MTBF seria de 60 horas.
Esse resultado indica o intervalo médio operacional entre as falhas registradas, considerando os critérios adotados na medição.
Ao acompanhar o indicador em diferentes períodos, a empresa pode avaliar tendências de confiabilidade.
MTTR: tempo médio de reparo
O MTTR, ou Mean Time To Repair, indica o tempo médio necessário para reparar o equipamento, conforme a definição adotada pela empresa.
Uma fórmula simplificada é:
MTTR = Tempo total de reparo ÷ Número de reparos
Se quatro reparos consumiram, juntos, oito horas de trabalho, o MTTR seria de duas horas.
O indicador auxilia na avaliação dos processos de manutenção, incluindo diagnóstico, disponibilidade de recursos e execução dos reparos.
É importante definir se o controle considera apenas o tempo efetivo de reparo ou também outros períodos de indisponibilidade, evitando comparações entre medições com critérios diferentes.
Disponibilidade dos equipamentos
A disponibilidade operacional ajuda a compreender quanto tempo uma máquina esteve apta a produzir em relação ao período planejado.
Uma forma de calcular é:
Disponibilidade operacional = (Tempo planejado de produção − Tempo de paradas consideradas) ÷ Tempo planejado de produção × 100
Se uma máquina possui 200 horas planejadas para produção e registra dez horas de paradas incluídas no cálculo, sua disponibilidade será de 95%.
O indicador precisa ser interpretado junto com outros dados, como produtividade, qualidade e frequência de falhas.
Uma máquina pode apresentar elevada disponibilidade e, ainda assim, produzir abaixo da capacidade esperada.
Frequência de falhas recorrentes
Além dos indicadores tradicionais, vale acompanhar quantas vezes um determinado defeito reaparece.
Por exemplo, a empresa pode registrar ocorrências relacionadas a vibração, superaquecimento, vazamentos ou alarmes específicos.
A comparação desses registros ajuda a identificar quais problemas continuam exigindo atenção.
| Indicador | O que permite avaliar |
|---|---|
| MTBF | Intervalo médio de operação entre falhas |
| MTTR | Tempo médio necessário para reparos |
| Disponibilidade | Tempo em que o equipamento está apto à produção |
| Frequência de falhas | Quantidade de ocorrências em determinado período |
| Reincidência de defeitos | Repetição de problemas semelhantes |
| Cumprimento das preventivas | Execução das atividades programadas |
A análise conjunta oferece uma visão mais consistente do desempenho da manutenção.
Como integrar o PDCA à manutenção preventiva industrial?
A manutenção preventiva industrial envolve atividades programadas para conservar equipamentos e reduzir a probabilidade de falhas.
Essas atividades podem incluir inspeções, lubrificação, ajustes e substituições conforme critérios técnicos e recomendações do fabricante.
A aplicação do PDCA contribui para avaliar a eficácia dessas rotinas e identificar quando os procedimentos precisam ser revisados.
Revise a frequência das inspeções
Um plano de manutenção não deve ser tratado como um documento que permanece inalterado.
Mudanças na intensidade de utilização, no ambiente de trabalho e nas condições operacionais podem exigir reavaliações.
Por exemplo, uma máquina submetida a condições intensas de operação pode apresentar necessidades diferentes de outra utilizada esporadicamente.
A revisão dos intervalos deve considerar o histórico técnico, a criticidade, os requisitos de segurança e as recomendações do fabricante.
Não é adequado simplesmente ampliar intervalos para diminuir custos ou reduzir inspeções sem uma avaliação fundamentada.
Crie checklists específicos para cada equipamento
Os checklists ajudam a padronizar verificações e registrar condições observadas.
Em uma metalúrgica, uma rotina pode contemplar:
-
Condições visíveis dos componentes.
-
Presença de vazamentos ou ruídos anormais.
-
Verificações de lubrificação previstas.
-
Estado das proteções e dispositivos de segurança.
-
Condições dos sistemas de refrigeração.
-
Alarmes e ocorrências registrados.
-
Necessidade de encaminhamento à manutenção especializada.
Essas verificações devem ser definidas conforme o equipamento, o procedimento aprovado e a capacitação de quem as executa.
A operação não deve realizar intervenções técnicas para as quais não esteja autorizada.
Relacione as preventivas aos períodos de produção
Uma atividade preventiva pode exigir a indisponibilidade temporária de determinado equipamento.
Por isso, a programação da manutenção precisa considerar as ordens de produção, a capacidade disponível e os compromissos de entrega.
Essa integração permite organizar janelas de intervenção e diminuir conflitos entre equipes.
Entretanto, quando existe condição insegura, a prioridade deve ser o controle do risco, sem manter o equipamento em funcionamento apenas para cumprir a programação.
Qual é a diferença entre manutenção preventiva, corretiva e preditiva?
Os três tipos de manutenção possuem finalidades diferentes e podem fazer parte de uma estratégia integrada.
| Tipo de manutenção | Característica principal | Exemplo na metalúrgica |
|---|---|---|
| Corretiva | Corrige uma falha identificada | Reparar um componente que apresentou defeito |
| Preventiva | Realiza intervenções programadas | Executar inspeções conforme plano definido |
| Preditiva | Acompanha condições para orientar intervenções | Analisar vibração ou temperatura de componentes |
A manutenção corretiva nem sempre representa ausência de planejamento. Em determinadas situações, uma intervenção corretiva planejada pode ser tecnicamente adequada.
Da mesma forma, a manutenção preventiva não elimina todas as possibilidades de falha.
Já a manutenção preditiva exige métodos de monitoramento compatíveis com o equipamento e critérios técnicos para interpretar os resultados.
O ciclo de melhoria pode ser aplicado às três abordagens.
Na corretiva, ajuda a investigar a recorrência de defeitos. Na preventiva, permite avaliar a adequação dos planos. Na preditiva, pode orientar melhorias nos procedimentos de acompanhamento e interpretação das condições dos equipamentos.
Como organizar a manutenção sem comprometer a segurança das máquinas?
A redução das paradas não pode ser obtida por meio de intervenções que coloquem os trabalhadores em risco.
No Brasil, a Norma Regulamentadora nº 12, do Ministério do Trabalho e Emprego, estabelece requisitos relacionados à segurança no trabalho em máquinas e equipamentos.
A norma trata, entre outros aspectos, de manutenção, inspeção, reparos, registros e medidas de proteção.
Conforme a NR-12, disponibilizada pelo Ministério do Trabalho e Emprego, devem ser observados os requisitos aplicáveis às intervenções, incluindo procedimentos de segurança e atuação de profissionais autorizados.
Registre as intervenções realizadas
Os registros de manutenção são importantes tanto para o acompanhamento técnico quanto para o atendimento aos requisitos aplicáveis.
A documentação deve contemplar as informações exigidas pela norma, conforme a natureza da intervenção, incluindo serviços realizados, datas, condições de segurança e identificação dos responsáveis.
Esses registros também contribuem para investigar situações recorrentes.
Quando uma falha reaparece após determinado reparo, o histórico permite verificar quais procedimentos foram executados anteriormente.
Respeite os procedimentos de bloqueio e isolamento
Intervenções em máquinas podem envolver diferentes fontes de energia, como elétrica, hidráulica, pneumática e mecânica.
A NR-12 estabelece medidas de segurança para atividades de manutenção, incluindo requisitos de isolamento, bloqueio e prevenção de movimentos inesperados, conforme as condições aplicáveis.
O Manual de Aplicação da NR-12, publicado pelo Ministério do Trabalho e Emprego, também aborda riscos relacionados à energia residual e à partida inesperada de equipamentos.
Portanto, a busca por maior disponibilidade operacional não deve resultar na retirada indevida de proteções, na execução de reparos improvisados ou na liberação de máquinas sem as verificações necessárias.
Uma manutenção eficiente precisa preservar simultaneamente a confiabilidade do equipamento e a segurança das pessoas.
Como evitar paradas repetitivas de máquinas industriais no dia a dia?
A prevenção de falhas recorrentes depende de procedimentos consistentes, não apenas de ações realizadas durante situações críticas.
Uma rotina organizada permite que a empresa identifique sinais de anormalidade antes que problemas conhecidos voltem a interromper a produção.
Estabeleça um fluxo de comunicação entre operação e manutenção
Os operadores frequentemente observam os primeiros sinais de alterações no funcionamento das máquinas.
Ruídos incomuns, alarmes, vibrações ou mudanças no desempenho devem ser comunicados conforme os procedimentos internos.
A equipe de manutenção, por sua vez, precisa receber informações suficientes para avaliar a ocorrência.
Um fluxo simples pode seguir estas etapas:
Identificação da anormalidade → Comunicação → Registro → Avaliação técnica → Intervenção autorizada → Verificação → Liberação segura → Acompanhamento.
A organização desse processo evita que informações relevantes se percam entre turnos ou equipes.
Acompanhe as pendências de manutenção
Nem todas as anomalias são resolvidas imediatamente.
Algumas exigem peças específicas, disponibilidade de profissionais especializados ou intervenções programadas.
Nesses casos, é importante registrar as pendências e avaliar continuamente os riscos envolvidos.
O acompanhamento pode incluir:
-
Equipamento afetado.
-
Descrição da condição identificada.
-
Classificação da criticidade.
-
Responsável pela avaliação.
-
Ação prevista.
-
Prazo estabelecido.
-
Situação atual.
Condições que comprometam a segurança devem receber o tratamento exigido pelos procedimentos e pela avaliação técnica, sem depender exclusivamente de um prazo administrativo.
Analise ocorrências nas reuniões de produção
As reuniões operacionais podem incluir uma breve avaliação das principais interrupções registradas.
O objetivo é identificar problemas que estejam comprometendo o cumprimento das ordens e definir medidas de acompanhamento.
Por exemplo, se três equipamentos apresentaram interrupções relacionadas ao mesmo tipo de componente, pode ser necessário investigar fatores comuns.
A análise também permite que o planejamento considere possíveis restrições de capacidade.
Essa aproximação entre manutenção e produção é especialmente importante em metalúrgicas que trabalham com diferentes etapas de fabricação, como corte, dobra, usinagem, soldagem e acabamento.
Como o controle da produção ajuda a reduzir os impactos das paradas?
Mesmo com uma manutenção bem estruturada, nenhuma indústria consegue eliminar completamente a possibilidade de interrupções.
Por isso, além de prevenir falhas, é necessário organizar a produção para responder adequadamente aos imprevistos.
O Planejamento e Controle da Produção (PCP) contribui para essa organização ao acompanhar ordens, materiais, prazos e capacidade produtiva.
Imagine que uma metalúrgica possua três máquinas destinadas a operações de usinagem, mas apenas uma delas consiga executar determinados componentes.
Caso essa máquina fique indisponível, diversas ordens poderão ser afetadas.
Com informações atualizadas sobre a programação, o gestor consegue identificar quais pedidos dependem do equipamento e avaliar alternativas de sequenciamento.
Considere a disponibilidade real dos equipamentos
Uma programação construída apenas com base na capacidade nominal das máquinas pode não refletir as condições reais da fábrica.
É importante considerar períodos previstos de manutenção, mudanças de configuração, disponibilidade de operadores e restrições técnicas.
Essas informações ajudam a elaborar cronogramas mais realistas.
Avalie os impactos sobre as ordens de produção
Quando ocorre uma parada inesperada, a equipe precisa identificar quais atividades foram interrompidas.
O acompanhamento das ordens permite avaliar:
-
Produtos afetados.
-
Quantidades ainda não fabricadas.
-
Etapas seguintes comprometidas.
-
Recursos alternativos disponíveis.
-
Necessidade de reprogramação.
-
Possíveis impactos nas datas de entrega.
Esse controle não elimina a falha, mas melhora a capacidade de resposta da empresa.
Utilize informações organizadas para tomar decisões
Um sistema de gestão industrial pode contribuir para centralizar informações de produção, materiais, ordens e prazos.
Quando esses dados estão atualizados, o gestor consegue avaliar com maior clareza as consequências operacionais de uma máquina indisponível.
Nesse contexto, o MetalúrgicaPro pode ser considerado por empresas que desejam organizar o planejamento e o controle da produção metalúrgica.
O sistema deve atuar como apoio à gestão produtiva, enquanto o diagnóstico técnico e a execução da manutenção permanecem sob responsabilidade das equipes competentes.
Se sua metalúrgica precisa melhorar a organização das ordens e acompanhar os impactos das interrupções sobre a produção, conheça o MetalúrgicaPro e avalie como o sistema pode apoiar o controle dos processos industriais.
Quais erros dificultam a melhoria contínua na manutenção?
Mesmo quando existe um plano de manutenção, algumas práticas podem comprometer os resultados.
Identificar esses erros ajuda a manter a aplicação da metodologia alinhada aos objetivos da empresa.
Confundir sintoma com causa
Um equipamento pode apresentar superaquecimento por diferentes motivos.
Substituir um componente sem confirmar a origem do problema pode resolver temporariamente o sintoma, mas não impedir sua repetição.
O diagnóstico deve considerar as condições específicas de funcionamento e as evidências técnicas disponíveis.
Implementar mudanças sem definir indicadores
Quando a empresa não estabelece critérios de acompanhamento, torna-se difícil avaliar o desempenho das melhorias.
Uma ação pode parecer eficiente inicialmente, mas os registros posteriores podem demonstrar que as falhas continuam acontecendo.
Por isso, os indicadores devem ser definidos durante o planejamento, antes da execução das mudanças.
Encerrar a análise após a primeira melhoria
Uma redução inicial no número de falhas não significa necessariamente que o problema foi eliminado.
É importante acompanhar o comportamento do equipamento por um período adequado e avaliar a estabilidade dos resultados.
Caso sejam identificadas novas ocorrências, a equipe deve revisar as informações e aprofundar a investigação.
Não atualizar os procedimentos de manutenção
Quando uma melhoria é validada, ela precisa ser incorporada às práticas operacionais.
Se a solução permanecer apenas no conhecimento de um profissional, a empresa poderá enfrentar dificuldades quando houver mudanças de equipe.
A documentação dos procedimentos e a orientação dos envolvidos favorecem a continuidade das melhorias.
Ignorar a participação dos operadores
A equipe de operação pode contribuir com informações sobre o comportamento das máquinas durante diferentes turnos, materiais e condições produtivas.
Essas observações não substituem avaliações técnicas, mas ajudam a compreender o contexto das ocorrências.
A integração entre os profissionais amplia a qualidade das informações utilizadas na investigação.
Como começar a aplicar o PDCA em uma metalúrgica?
Uma empresa não precisa iniciar a melhoria de todos os equipamentos simultaneamente.
Uma abordagem gradual permite estruturar registros, desenvolver procedimentos e avaliar os resultados antes de ampliar a aplicação.
O primeiro passo é selecionar um equipamento que apresente falhas recorrentes ou represente impacto operacional significativo, sem deixar de atender imediatamente às exigências de segurança dos demais equipamentos.
Em seguida, a equipe pode organizar o processo da seguinte forma:
| Etapa | Atividade prática | Resultado esperado |
|---|---|---|
| Diagnóstico inicial | Levantar as falhas registradas | Histórico confiável |
| Análise | Investigar causas e condições operacionais | Hipóteses verificadas e diagnóstico técnico |
| Planejamento | Definir ações, responsáveis e critérios | Plano estruturado |
| Execução | Realizar intervenções autorizadas | Melhorias implementadas |
| Verificação | Comparar indicadores | Avaliação dos resultados |
| Padronização | Atualizar procedimentos validados | Continuidade das melhorias |
| Acompanhamento | Monitorar novas ocorrências | Identificação de desvios e oportunidades |
É recomendável definir também quem ficará responsável por acompanhar cada etapa.
A produção pode fornecer informações sobre o funcionamento dos equipamentos, enquanto a manutenção conduz avaliações e intervenções técnicas. O planejamento utiliza esses dados para organizar a programação produtiva.
A periodicidade das avaliações deve considerar a frequência das ocorrências, a criticidade dos equipamentos e a disponibilidade de dados suficientes para comparar resultados.
O importante é estabelecer um processo que possa ser executado de maneira consistente.
Por que aplicar o PDCA continuamente na manutenção industrial?
Uma máquina que voltou a funcionar após um reparo não está necessariamente livre da falha que provocou a interrupção.
Para diminuir a recorrência dos problemas, é necessário investigar suas causas, implementar ações tecnicamente adequadas e acompanhar o desempenho dos equipamentos ao longo do tempo.
A aplicação contínua do PDCA permite organizar esse trabalho, conectando o diagnóstico das falhas às ações de manutenção e à avaliação dos resultados.
Em uma metalúrgica, isso significa utilizar o histórico de ocorrências para aperfeiçoar inspeções, revisar procedimentos e melhorar a comunicação entre manutenção e produção.
O resultado esperado é uma operação mais previsível, com decisões fundamentadas em informações confiáveis e menor dependência de intervenções emergenciais.
Mais importante do que corrigir rapidamente a mesma falha é compreender por que ela continua acontecendo e estabelecer condições para reduzir sua repetição.
Evitar paradas repetitivas exige transformar cada ocorrência em informação útil para prevenir a próxima.
Perguntas frequentes
O PDCA pode ser aplicado em pequenas metalúrgicas?
Quanto tempo leva para perceber melhorias após aplicar o PDCA?
É possível aplicar o PDCA sem um software de manutenção?
Qual profissional deve coordenar o PDCA na manutenção industrial?
Você também pode se interessar