Introdução
Uma operação industrial depende do equilíbrio entre demanda, capacidade produtiva, disponibilidade de recursos e ritmo de execução das diferentes etapas. Quando uma máquina, equipamento ou processo recebe uma quantidade de trabalho superior àquilo que consegue executar dentro do período disponível, começam a surgir problemas que podem afetar toda a produção.
Identificar essas situações no Chão de Fábrica permite agir antes que pequenos atrasos se transformem em gargalos maiores. Quanto mais cedo a empresa percebe que determinado recurso está operando acima de sua capacidade, maior é a possibilidade de reorganizar ordens, redistribuir atividades e ajustar o planejamento.
Distribuição da carga de produção
A distribuição da carga representa a forma como as ordens e operações são direcionadas para máquinas, equipamentos, setores e equipes.
Imagine que uma fábrica tenha três máquinas capazes de executar operações semelhantes. Se grande parte das ordens for direcionada apenas para uma delas, enquanto as demais permanecem parcialmente disponíveis, haverá uma concentração desnecessária de trabalho.
Uma distribuição equilibrada deve considerar fatores como:
-
Quantidade de ordens programadas;
-
Tempo necessário para cada operação;
-
Capacidade de cada equipamento;
-
Disponibilidade das máquinas;
-
Prioridades de produção;
-
Prazos de entrega;
-
Necessidade de preparação dos equipamentos.
O objetivo não é simplesmente manter todas as máquinas funcionando constantemente, mas utilizar os recursos de maneira compatível com as necessidades reais da produção.
Capacidade disponível e demanda produtiva
A capacidade disponível indica quanto determinado recurso consegue trabalhar dentro de um período.
Uma máquina pode estar disponível durante oito horas em um turno, por exemplo. Entretanto, isso não significa necessariamente que as oito horas poderão ser utilizadas diretamente na fabricação.
Parte desse período pode ser destinada a:
-
Preparações;
-
Regulagens;
-
Limpeza;
-
Inspeções;
-
Manutenções;
-
Trocas de ferramentas;
-
Paradas programadas.
Por isso, comparar apenas a quantidade de horas do turno com a demanda pode gerar uma percepção incorreta da capacidade.
O acompanhamento do Chão de Fábrica ajuda a entender quanto tempo realmente está sendo utilizado na produção e quanto está sendo comprometido por outras atividades.
Formação de gargalos e filas entre operações
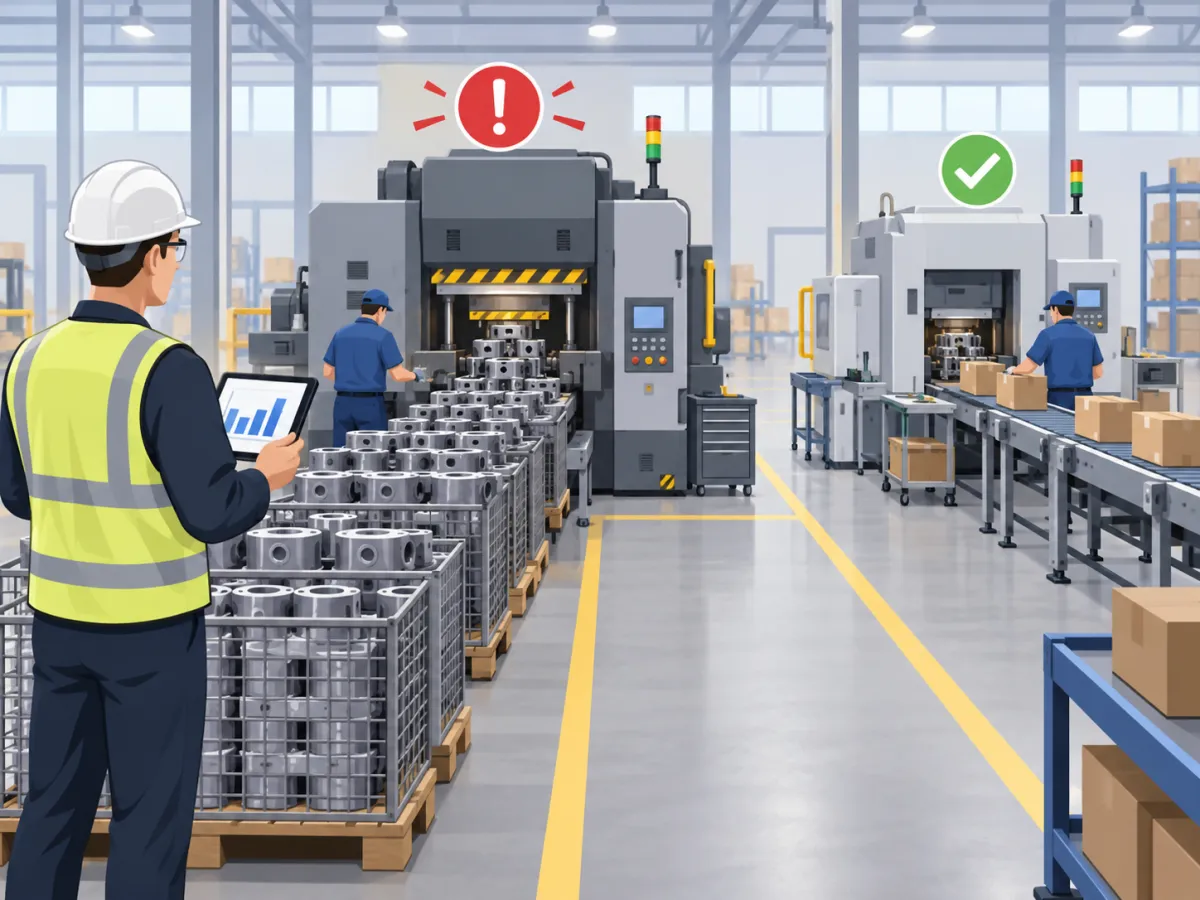
Quando uma etapa trabalha mais lentamente do que as demais, pode ocorrer a formação de um gargalo.
Suponha que uma primeira máquina consiga processar 100 unidades por hora, enquanto a operação seguinte tenha capacidade de apenas 60 unidades. Se esse ritmo continuar, produtos começarão a se acumular entre as duas etapas.
Esse acúmulo representa uma fila de produção.
Além de ocupar espaço físico, as filas podem aumentar o tempo necessário para concluir uma ordem e dificultar a organização das prioridades.
O gargalo também pode provocar um efeito em cadeia. Enquanto algumas operações acumulam materiais, outras podem permanecer paradas aguardando componentes ou produtos provenientes da etapa anterior.
Atrasos nas ordens de produção
A sobrecarga também pode ser percebida pelo crescimento das ordens atrasadas.
Quando uma máquina possui mais horas de trabalho programadas do que consegue executar, algumas ordens inevitavelmente serão transferidas para períodos posteriores.
Uma situação semelhante pode ocorrer quando:
-
Muitas ordens possuem a mesma prioridade;
-
O sequenciamento não considera a capacidade disponível;
-
Existem paradas frequentes;
-
Os tempos cadastrados são inferiores aos tempos reais;
-
Há grande concentração de operações em poucos equipamentos.
Acompanhar as datas previstas e realizadas permite identificar se determinados recursos aparecem frequentemente associados aos atrasos.
Uso excessivo de determinados equipamentos
Uma máquina funcionando durante praticamente todo o período disponível pode inicialmente transmitir a impressão de alta produtividade. Entretanto, quando essa situação ocorre continuamente, é necessário analisar se o recurso está próximo do seu limite operacional.
Equipamentos utilizados constantemente possuem menor margem para absorver imprevistos.
Uma manutenção, uma ordem urgente ou um aumento inesperado da demanda pode comprometer rapidamente toda a programação.
Por isso, utilização elevada e sobrecarga precisam ser analisadas de maneira diferente. Uma máquina pode apresentar alto aproveitamento sem necessariamente estar sobrecarregada, desde que consiga cumprir as ordens programadas dentro do prazo e da capacidade disponível.
A importância de acompanhar a operação em tempo real
Quanto maior for o intervalo entre o que acontece na fábrica e o registro das informações, maior será a dificuldade de identificar problemas rapidamente.
O acompanhamento do Chão de Fábrica permite visualizar informações como produção realizada, ordens em andamento, máquinas ocupadas, paradas e atrasos.
Dessa forma, a empresa consegue identificar variações entre planejamento e execução enquanto ainda existe oportunidade de corrigir o fluxo produtivo.
O que significa uma máquina ou processo estar sobrecarregado?
Uma máquina ou processo pode ser considerado sobrecarregado quando a quantidade de trabalho atribuída a ele ultrapassa sua capacidade de execução dentro do período planejado.
Esse conceito está diretamente relacionado à comparação entre demanda e capacidade.
Se uma máquina possui 40 horas disponíveis durante determinada semana, mas recebe operações que exigem 52 horas de trabalho, existe uma diferença de 12 horas que não poderá ser executada dentro do período sem alguma alteração no planejamento.
Essa diferença pode resultar em atrasos, aumento de horas extras, filas de produção ou transferência de trabalho para períodos seguintes.
O que é capacidade produtiva?
A capacidade produtiva representa o volume de trabalho que uma máquina, setor ou processo consegue executar durante determinado período.
Ela pode ser analisada em:
-
Horas;
-
Unidades;
-
Quilogramas;
-
Metros;
-
Lotes;
-
Peças;
-
Ordens.
A unidade utilizada depende do tipo de indústria e da operação analisada.
Para avaliar corretamente a capacidade, também é importante considerar o tempo efetivamente disponível para produção.
Carga planejada e carga realizada
A carga planejada corresponde ao trabalho que foi programado para determinado recurso.
Se cinco ordens exigem oito horas de máquina cada, a carga planejada será de 40 horas.
Já a carga realizada representa aquilo que realmente foi executado.
Essa comparação ajuda a entender se o planejamento corresponde ao comportamento real da operação.
Por exemplo, uma máquina pode receber uma carga planejada de 40 horas, mas consumir 48 horas para concluir as mesmas atividades. Isso pode indicar que os tempos utilizados no planejamento precisam ser revisados ou que existem fatores operacionais aumentando o tempo de processamento.
No Chão de Fábrica, essa diferença pode ser percebida por meio dos apontamentos realizados durante a produção.
Horas disponíveis e horas necessárias
A análise da sobrecarga depende de duas informações principais: quanto tempo o recurso possui disponível e quanto tempo será necessário para executar as ordens programadas.
Considere uma máquina disponível durante 40 horas semanais.
Se as ordens programadas exigirem:
-
30 horas: ainda existe capacidade livre;
-
40 horas: a capacidade está completamente ocupada;
-
48 horas: existe uma sobrecarga de oito horas.
Esse cálculo simples ajuda a identificar recursos que podem se tornar críticos antes mesmo do início da produção.
Limite operacional
Não é recomendável considerar apenas o máximo teórico de funcionamento de um equipamento.
Na prática, existem períodos destinados a manutenção, setup, inspeções, limpeza e outras atividades necessárias.
Por isso, o limite operacional deve refletir as condições reais de utilização.
Uma máquina disponível teoricamente durante oito horas pode ter apenas sete horas efetivas de produção depois das paradas planejadas.
Programar oito horas completas de operações nesse recurso poderia criar uma sobrecarga mesmo que, aparentemente, a carga fosse igual à duração do turno.
Acúmulo de ordens
Um dos sinais mais claros de sobrecarga é o aumento progressivo de ordens aguardando execução.
Se novas ordens entram mais rapidamente do que a máquina consegue concluir as existentes, forma-se uma fila.
Esse comportamento deve ser acompanhado porque pode indicar:
-
Capacidade insuficiente;
-
Sequenciamento inadequado;
-
Tempos de operação incorretos;
-
Paradas frequentes;
-
Concentração excessiva de demanda.
O acúmulo persistente mostra que a capacidade daquele recurso não está acompanhando a quantidade de trabalho direcionada a ele.
Utilização elevada não é necessariamente sobrecarga
Uma máquina funcionando durante grande parte do dia não está automaticamente sobrecarregada.
A utilização elevada ocorre quando o recurso é bastante aproveitado, mas ainda consegue realizar a programação prevista.
A sobrecarga aparece quando a demanda ultrapassa aquilo que o equipamento consegue executar dentro do prazo disponível.
Essa diferença é importante porque uma utilização elevada pode ser positiva quando existe planejamento e estabilidade.
Já uma sobrecarga constante aumenta o risco de atrasos, formação de filas e necessidade de reorganizar continuamente as ordens.
Quais sinais indicam sobrecarga no Chão de Fábrica?
A sobrecarga nem sempre aparece imediatamente nos relatórios de produção. Muitas vezes, seus primeiros sinais podem ser observados diretamente durante a execução das ordens.
Filas, acúmulo de materiais, atrasos recorrentes e equipamentos trabalhando continuamente são exemplos de situações que merecem atenção.
A análise conjunta desses sinais no Chão de Fábrica ajuda a descobrir onde o fluxo produtivo está perdendo equilíbrio.
Filas de ordens aguardando produção
Quando várias ordens permanecem aguardando a mesma máquina ou setor, é importante avaliar a capacidade daquele recurso.
Uma pequena fila pode fazer parte da programação normal. O problema ocorre quando ela cresce constantemente ou demora muito tempo para diminuir.
Nesse cenário, novas demandas são adicionadas antes que as ordens anteriores sejam concluídas.
Produtos esperando processamento
Materiais acumulados próximos de determinada operação também podem revelar uma restrição.
Imagine peças que saem rapidamente da etapa de corte, mas permanecem várias horas aguardando a etapa seguinte.
Esse comportamento indica que existe diferença entre os ritmos produtivos das duas operações.
Quanto maior for essa diferença, maior poderá ser o acúmulo de produtos intermediários.
Máquinas funcionando constantemente
Quando determinados equipamentos operam continuamente enquanto outros apresentam períodos de ociosidade, é necessário verificar como a carga foi distribuída.
Essa situação pode acontecer porque:
-
Apenas uma máquina executa determinada operação;
-
Algumas máquinas possuem maior produtividade;
-
A programação concentra as ordens no mesmo equipamento;
-
Existem restrições técnicas;
-
Outros recursos estão indisponíveis.
O funcionamento constante deve ser analisado junto com atrasos, filas e capacidade disponível.
Atrasos frequentes
Ordens atrasadas repetidamente na mesma etapa podem indicar uma restrição de capacidade.
Se diferentes produtos passam por determinada máquina e frequentemente ultrapassam seus prazos depois dessa operação, vale analisar o tempo disponível, a carga atribuída e a produtividade realizada.
O histórico de atrasos permite encontrar padrões que não seriam percebidos analisando uma única ordem.
Acúmulo de materiais
Grandes volumes de materiais entre operações podem indicar que uma etapa anterior produz mais rapidamente do que a seguinte consegue absorver.
Além de dificultar o fluxo, esse estoque intermediário pode:
-
Ocupar espaço;
-
Aumentar movimentações;
-
Dificultar prioridades;
-
Esconder atrasos;
-
Aumentar o tempo total de produção.
Aumento das horas extras
Horas extras utilizadas constantemente para recuperar atrasos podem indicar que a capacidade planejada não é suficiente para a demanda atual.
Em situações pontuais, horas adicionais podem atender uma necessidade específica.
Quando se tornam frequentes, entretanto, é importante investigar se existe sobrecarga estrutural em algum recurso ou setor.
Aumento do tempo de produção
Outro sinal importante é o crescimento do tempo necessário para concluir as ordens.
Mesmo que o tempo de processamento de uma máquina permaneça semelhante, filas entre operações podem aumentar o prazo total.
Uma peça pode levar apenas 30 minutos para ser processada, mas permanecer seis horas esperando a máquina ficar disponível.
Por isso, o tempo de espera também precisa ser acompanhado.
Etapas posteriores ficando paradas
A sobrecarga de um equipamento também pode provocar o efeito contrário em outras áreas.
Quando uma operação não consegue fornecer materiais no ritmo necessário, as etapas seguintes podem ficar sem trabalho.
Isso significa que uma máquina sobrecarregada pode coexistir com equipamentos ociosos dentro da mesma fábrica.
Crescimento dos retrabalhos
Sobrecarga excessiva pode estar associada a situações em que a operação trabalha sob pressão constante para recuperar atrasos.
Quando isso ocorre, é importante acompanhar se houve aumento de:
-
Peças rejeitadas;
-
Correções;
-
Refugos;
-
Reprocessamentos;
-
Ajustes;
-
Não conformidades.
Os retrabalhos também consomem novamente a capacidade produtiva, aumentando ainda mais a carga sobre máquinas que já possuem uma programação elevada.
Como calcular a capacidade disponível de máquinas e processos?
Calcular a capacidade disponível permite entender quanto trabalho uma máquina, setor ou operação realmente consegue executar em determinado período.
Esse cálculo é fundamental para evitar programações incompatíveis com os recursos existentes.
Uma análise adequada do Chão de Fábrica deve considerar não apenas a duração do turno, mas também todas as atividades que reduzem o tempo efetivamente disponível para produção.
Horas disponíveis
O primeiro passo é identificar quantas horas cada recurso possui dentro do período analisado.
Uma máquina utilizada em um turno de oito horas durante cinco dias, por exemplo, possui inicialmente 40 horas semanais.
Entretanto, essas 40 horas representam a disponibilidade bruta.
Antes de utilizar esse número no planejamento, devem ser descontadas as paradas conhecidas.
Turnos de produção
Empresas que trabalham com mais de um turno podem aumentar a disponibilidade de determinados recursos.
Uma máquina utilizada durante dois turnos de oito horas possui uma disponibilidade teórica de 16 horas por dia.
Porém, é necessário considerar se:
-
Os dois turnos possuem operadores;
-
Existem intervalos;
-
A máquina precisa de limpeza;
-
Há troca de ferramentas;
-
Existem manutenções planejadas.
Essas informações tornam o cálculo mais próximo da realidade.
Tempo de operação
Além das horas disponíveis, é necessário conhecer o tempo necessário para executar cada operação.
Se uma peça utiliza seis minutos de uma determinada máquina e existem 100 peças programadas, serão necessárias aproximadamente dez horas de processamento, desconsiderando outros fatores.
Esse tempo pode variar conforme quantidade, produto, equipamento e processo.
Paradas programadas
Paradas conhecidas devem ser retiradas da capacidade antes da programação.
Entre elas estão:
-
Manutenção preventiva;
-
Limpeza;
-
Inspeções;
-
Reuniões programadas;
-
Intervalos operacionais;
-
Trocas previstas.
Se uma máquina possui oito horas disponíveis, mas uma hora será utilizada em manutenção, restam sete horas para produção.
Manutenções
A manutenção é especialmente importante porque indisponibiliza total ou parcialmente o equipamento.
Ignorar uma manutenção programada pode fazer uma ordem parecer viável durante o planejamento, embora não exista tempo suficiente para executá-la.
A integração dessas informações ao planejamento reduz conflitos entre produção e disponibilidade dos equipamentos.
Tempo de preparação
O tempo de preparação, também conhecido como setup, representa o período necessário para configurar uma máquina antes de iniciar determinada operação.
Dependendo da produção, essa preparação pode incluir:
-
Troca de ferramenta;
-
Ajuste de medidas;
-
Troca de matéria-prima;
-
Regulagem;
-
Limpeza;
-
Testes iniciais.
Quanto maior a quantidade de trocas ao longo do dia, maior pode ser o impacto dos setups sobre a capacidade.
Exemplo simples de cálculo
Uma forma básica de iniciar a análise é utilizar:
Capacidade disponível = horas disponíveis – paradas previstas
Imagine uma máquina com oito horas de disponibilidade diária.
Durante o período, estão previstas:
-
30 minutos de manutenção;
-
30 minutos de limpeza;
-
20 minutos de preparação.
A máquina possui 80 minutos de atividades que não serão utilizados diretamente na produção.
Dessa forma, a capacidade efetiva será inferior às oito horas inicialmente consideradas.
Capacidade por máquina
Analisar individualmente cada equipamento ajuda a descobrir onde existe maior risco de sobrecarga.
Máquinas semelhantes podem apresentar capacidades diferentes devido a:
-
Velocidade;
-
Estado de conservação;
-
Tecnologia;
-
Operadores;
-
Tipos de produtos;
-
Tempos de preparação.
Por isso, não é recomendável considerar automaticamente que todos os equipamentos possuem o mesmo desempenho.
Capacidade por setor
Também é possível analisar a capacidade de um conjunto de máquinas.
Se um setor possui quatro equipamentos capazes de realizar determinada operação, a capacidade total dependerá da soma dos tempos efetivamente disponíveis de cada recurso.
Esse tipo de análise é útil para planejamento de médio prazo.
Capacidade por operação
Outra possibilidade é analisar cada etapa do processo.
Por exemplo:
Corte → dobra → solda → pintura → montagem.
Se corte possui capacidade para 500 unidades por dia, mas pintura consegue processar apenas 300, existe uma diferença que precisa ser considerada no planejamento.
A análise por operação permite visualizar onde o fluxo produtivo pode apresentar limitações.
Como comparar carga de trabalho e capacidade produtiva?
Depois de calcular a capacidade disponível, o próximo passo é comparar esse valor com o trabalho programado.
Essa análise permite identificar antecipadamente máquinas, setores e processos que receberam mais atividades do que conseguem executar.
No Chão de Fábrica, acompanhar essa relação ajuda a evitar que uma programação aparentemente adequada se transforme em filas e atrasos durante a execução.
Ordens programadas
O cálculo começa pelas ordens previstas para determinado período.
Cada ordem deve fornecer informações suficientes para estimar o esforço necessário, como:
-
Produto;
-
Quantidade;
-
Operações;
-
Máquina necessária;
-
Tempo de preparação;
-
Tempo de processamento;
-
Prioridade;
-
Prazo.
A soma dessas necessidades forma a carga programada.
Quantidade prevista
A quantidade influencia diretamente o tempo de utilização dos recursos.
Se uma máquina demora dois minutos para processar uma peça, uma ordem de 100 unidades terá uma necessidade diferente de uma ordem de 1.000 unidades.
Por isso, planejamento e capacidade devem ser calculados considerando a quantidade de cada ordem.
Tempo padrão de produção
O tempo padrão representa uma referência para determinar quanto determinado processo deverá consumir.
Ele pode ser definido por:
-
Unidade;
-
Lote;
-
Quilograma;
-
Metro;
-
Operação.
Esse tempo precisa ser atualizado para que o cálculo da carga seja confiável.
Se o cadastro indicar que uma operação leva cinco minutos, mas na prática ela exige oito, a programação poderá atribuir mais trabalho ao recurso do que ele realmente consegue executar.
Horas necessárias
Depois de conhecer quantidade e tempo padrão, é possível calcular aproximadamente quantas horas serão necessárias para cumprir a programação.
Suponha que determinada máquina tenha três ordens:
-
Ordem A: 12 horas;
-
Ordem B: 15 horas;
-
Ordem C: 18 horas.
A carga programada será de 45 horas.
Se a capacidade disponível for de apenas 40 horas, existe uma sobrecarga planejada de cinco horas.
Essa informação permite realizar ajustes antes da execução.
Recursos disponíveis
A análise também deve considerar se existem outros equipamentos capazes de executar a mesma atividade.
Quando há recursos alternativos, parte da carga pode ser redistribuída.
Se apenas uma máquina consegue executar determinado processo, a capacidade desse equipamento passa a ter impacto maior sobre toda a programação.
Carga por máquina
A carga individual ajuda a identificar equipamentos críticos.
Um acompanhamento simples pode separar as máquinas em situações como:
-
Capacidade disponível;
-
Capacidade próxima do limite;
-
Capacidade totalmente ocupada;
-
Sobrecarga.
Esse tipo de classificação facilita a identificação dos pontos que precisam de atenção.
Carga por setor
Além das máquinas individuais, é importante avaliar a carga total de cada setor.
Um setor pode apresentar capacidade adequada de forma geral, mas possuir uma máquina específica muito sobrecarregada.
Da mesma forma, diferentes equipamentos podem estar próximos do limite ao mesmo tempo, tornando o setor inteiro vulnerável a atrasos.
Percentual de utilização
Uma forma simples de acompanhar a relação entre carga e capacidade é calcular o percentual de utilização.
Por exemplo:
Uma máquina possui 40 horas disponíveis e recebeu 32 horas de programação.
32 ÷ 40 × 100 = 80%
Isso significa que 80% da capacidade foi utilizada no planejamento.
Se a programação chegar a 40 horas, a utilização será de 100%.
Caso sejam programadas 48 horas:
48 ÷ 40 × 100 = 120%
Nesse cenário, existe uma carga superior à capacidade disponível.
Tabela comparativa de carga e capacidade
| Máquina/Processo | Capacidade | Carga programada | Situação |
|---|---|---|---|
| Máquina A | 40 h | 32 h | Dentro da capacidade |
| Máquina B | 40 h | 40 h | Capacidade ocupada |
| Máquina C | 40 h | 52 h | Sobrecarregada |
| Máquina D | 30 h | 21 h | Dentro da capacidade |
| Processo E | 50 h | 47 h | Próximo do limite |
A tabela permite visualizar rapidamente quais recursos possuem margem disponível e quais precisam de ajuste.
Identificação dos períodos críticos
A análise não deve considerar somente o total semanal ou mensal.
Uma máquina pode possuir capacidade suficiente no total, mas apresentar sobrecarga em determinados dias.
Por exemplo, um recurso pode ter 40 horas disponíveis durante a semana e receber exatamente 40 horas de trabalho. Entretanto, se 20 horas estiverem concentradas em um único dia, a programação não será viável dentro do turno.
Por isso, a carga pode ser analisada por:
-
Hora;
-
Turno;
-
Dia;
-
Semana;
-
Período produtivo.
Ao acompanhar capacidade, carga e execução no Chão de Fábrica, a empresa consegue identificar antecipadamente períodos críticos, reorganizar prioridades e reduzir a possibilidade de formação de gargalos.
Como identificar gargalos no processo produtivo?
Um gargalo ocorre quando uma máquina, operação ou etapa possui capacidade inferior à demanda que recebe. Quando isso acontece, o ritmo dessa atividade passa a limitar todo o fluxo produtivo, mesmo que as demais etapas tenham capacidade disponível.
No Chão de Fábrica, identificar gargalos exige observar onde materiais, ordens e produtos permanecem aguardando processamento por períodos maiores. Quanto mais cedo esses pontos forem identificados, mais fácil será reorganizar o planejamento e impedir que os atrasos se espalhem pelas etapas seguintes.
Acúmulo antes da operação
Um dos sinais mais evidentes de gargalo é o acúmulo de produtos ou materiais antes de determinada máquina.
Imagine uma linha em que a primeira operação consegue processar 120 peças por hora, enquanto a segunda consegue processar apenas 80.
A cada hora, teoricamente, 40 peças poderão permanecer aguardando a segunda operação.
Com o passar do tempo, esse volume aumenta.
O acúmulo recorrente pode indicar:
-
Diferença de capacidade entre operações;
-
Máquina trabalhando próxima do limite;
-
Tempo de processamento elevado;
-
Paradas frequentes;
-
Número insuficiente de recursos;
-
Sequenciamento inadequado.
Observar onde os materiais se acumulam ajuda a direcionar a análise para os pontos mais críticos da operação.
Filas de produção
As filas representam ordens que já estão liberadas, mas ainda não conseguiram entrar em determinada etapa.
Elas podem ser visualizadas fisicamente, por meio de produtos aguardando processamento, ou pela programação, quando várias ordens permanecem pendentes no mesmo recurso.
Uma fila isolada nem sempre representa um problema.
Ela passa a exigir atenção quando:
-
Cresce constantemente;
-
Demora para diminuir;
-
Afeta diferentes ordens;
-
Provoca atraso nas entregas;
-
Se concentra sempre no mesmo processo.
No Chão de Fábrica, acompanhar a quantidade de ordens aguardando cada recurso ajuda a identificar quais operações possuem maior concentração de trabalho.
Tempo de espera entre operações
O tempo de espera mostra quanto tempo um produto permanece parado antes de seguir para a próxima etapa.
Esse indicador é importante porque o tempo total de produção não depende apenas do período em que a peça está sendo processada.
Uma operação pode levar apenas 20 minutos, mas o produto pode esperar várias horas até conseguir entrar na máquina.
Quando o tempo de espera aumenta continuamente em determinado ponto, pode existir uma restrição de capacidade.
Por isso, é importante comparar:
-
Horário de conclusão da etapa anterior;
-
Horário de início da etapa seguinte;
-
Tempo efetivo de processamento;
-
Tempo total de espera.
Essa comparação mostra onde o fluxo está perdendo velocidade.
Ritmo diferente entre processos
Cada operação possui uma velocidade de produção.
Quando essas velocidades são muito diferentes, pode surgir um desequilíbrio.
Considere um processo composto por três etapas:
Corte: 100 peças por hora;
Dobra: 70 peças por hora;
Montagem: 90 peças por hora.
Nesse cenário, a dobra possui capacidade inferior às demais.
Mesmo que corte e montagem tenham boa capacidade, o fluxo geral poderá ficar limitado pela operação intermediária.
Por isso, não basta avaliar cada máquina isoladamente. Também é necessário observar como os processos se relacionam.
Capacidade insuficiente
Um gargalo pode ocorrer simplesmente porque o recurso disponível não consegue atender à demanda atual.
Isso pode acontecer quando:
-
O volume de pedidos aumenta;
-
Novos produtos utilizam a mesma máquina;
-
A capacidade planejada está superestimada;
-
O equipamento possui baixa velocidade;
-
Existe apenas uma máquina disponível para determinada operação.
A comparação entre capacidade disponível e carga programada ajuda a identificar essa situação.
Se uma máquina possui 40 horas disponíveis, mas recebe 55 horas de trabalho, existe uma diferença que precisa ser tratada no planejamento.
Ordens atrasadas
Outra forma de localizar gargalos é verificar onde as ordens costumam perder prazo.
Se várias ordens diferentes apresentam atraso depois de passar pela mesma operação, esse processo merece análise.
O histórico pode mostrar:
-
Quantas ordens atrasaram;
-
Em qual etapa o atraso começou;
-
Quanto tempo permaneceram esperando;
-
Quais máquinas estavam envolvidas;
-
Se a situação se repete.
Essas informações ajudam a diferenciar uma ocorrência pontual de um problema recorrente.
Máquinas críticas
Alguns equipamentos são naturalmente mais críticos porque concentram operações essenciais.
Uma máquina pode ser considerada crítica quando:
-
Não possui equipamento substituto;
-
Executa grande quantidade de ordens;
-
Possui tempo de processamento elevado;
-
Atende diferentes produtos;
-
Sua parada interrompe etapas posteriores.
Esses recursos precisam de acompanhamento constante.
No Chão de Fábrica, máquinas críticas devem ser monitoradas tanto em relação à carga quanto às paradas e à disponibilidade.
Processos que concentram grande parte da demanda
Nem sempre o gargalo está relacionado apenas à velocidade da máquina.
Uma operação pode possuir boa produtividade, mas receber uma quantidade muito maior de ordens do que as demais.
Isso acontece quando diferentes produtos dependem do mesmo recurso.
Nesse caso, a análise deve considerar a carga total direcionada ao processo, e não apenas o desempenho individual de cada ordem.
Impacto do gargalo nas etapas seguintes
Um gargalo não afeta somente a operação em que ocorre.
As etapas seguintes podem ficar aguardando materiais, enquanto as anteriores continuam produzindo e formando filas.
Os efeitos podem incluir:
-
Máquinas ociosas;
-
Ordens atrasadas;
-
Aumento do estoque intermediário;
-
Reprogramações frequentes;
-
Dificuldade para cumprir prazos;
-
Maior tempo total de produção.
Por isso, localizar o gargalo ajuda a entender qual ponto realmente está limitando o resultado de todo o processo.
Quais indicadores ajudam a encontrar máquinas sobrecarregadas?
A identificação de máquinas sobrecarregadas se torna mais confiável quando é baseada em indicadores. Observar apenas a quantidade produzida pode gerar interpretações incorretas, porque um equipamento pode produzir bastante e, ainda assim, possuir uma carga incompatível com sua capacidade.
No Chão de Fábrica, o ideal é combinar diferentes informações para entender como cada recurso está sendo utilizado e quais pontos apresentam maior risco de atraso.
Taxa de utilização
A taxa de utilização compara o período utilizado pelo equipamento com sua capacidade disponível.
Se uma máquina possui 40 horas disponíveis e utiliza 32 horas, sua utilização corresponde a 80%.
Uma utilização próxima de 100% merece atenção, principalmente quando se mantém elevada durante vários períodos.
Acima da capacidade disponível, existe uma programação que não poderá ser executada normalmente sem ajustes.
Capacidade disponível
Esse indicador mostra quanto tempo ou volume o recurso consegue oferecer dentro do período.
Pode ser acompanhado por:
-
Máquina;
-
Setor;
-
Turno;
-
Operação;
-
Dia;
-
Semana.
A capacidade precisa considerar paradas programadas, manutenção e outras atividades que reduzem o tempo efetivamente produtivo.
Carga programada
A carga programada representa quanto trabalho foi direcionado para o recurso.
Comparar carga e capacidade permite visualizar antecipadamente situações de sobrecarga.
Por exemplo:
Capacidade disponível: 40 horas.
Carga programada: 48 horas.
Nesse cenário, existe uma diferença de oito horas que precisará ser reprogramada, redistribuída ou absorvida por alguma ação operacional.
Tempo produtivo
O tempo produtivo representa quanto tempo o recurso permaneceu efetivamente executando operações.
Essa informação ajuda a entender se a máquina está sendo utilizada conforme o planejamento.
Uma diferença muito grande entre tempo disponível e produtivo pode revelar paradas, espera por materiais ou outras restrições.
Tempo parado
O acompanhamento das paradas ajuda a descobrir por que a capacidade prevista não foi alcançada.
Podem ser registrados motivos como:
-
Falta de material;
-
Manutenção;
-
Falta de operador;
-
Regulagem;
-
Quebra;
-
Espera por liberação;
-
Problemas de qualidade.
No Chão de Fábrica, analisar apenas o tempo parado sem identificar o motivo reduz a utilidade dessa informação. O registro da causa permite agir sobre o problema.
Tempo de setup
O setup representa a preparação necessária para iniciar uma nova operação ou produto.
Se uma máquina precisa realizar muitas trocas durante o dia, grande parte da capacidade pode ser consumida por preparações.
Acompanhar esse tempo ajuda a avaliar se o sequenciamento das ordens está aumentando desnecessariamente as trocas.
Quantidade produzida
A quantidade produzida mostra o resultado obtido pelo recurso.
Entretanto, ela precisa ser interpretada em conjunto com outros indicadores.
Uma máquina pode produzir 1.000 unidades e estar dentro da capacidade, enquanto outra pode produzir 500 unidades e já estar sobrecarregada.
Isso acontece porque os produtos podem possuir tempos e processos diferentes.
Produção planejada x realizada
Comparar planejamento e realização ajuda a identificar desvios.
Por exemplo:
Planejado: 800 unidades.
Realizado: 620 unidades.
A diferença pode estar relacionada a:
-
Paradas;
-
Ritmo inferior ao previsto;
-
Falta de materiais;
-
Problemas de qualidade;
-
Setup;
-
Tempos cadastrados incorretamente.
Essa análise precisa considerar a causa da diferença.
Tempo médio das operações
O tempo médio mostra quanto determinado processo costuma consumir na prática.
Compará-lo ao tempo padrão permite identificar desvios.
Se uma operação está cadastrada com duração de 15 minutos, mas frequentemente utiliza 22 minutos, a capacidade calculada com base no cadastro poderá estar superestimada.
Quantidade de ordens atrasadas
A frequência de ordens atrasadas ajuda a encontrar recursos problemáticos.
Se determinada máquina está associada repetidamente a ordens que ultrapassam o prazo, é importante analisar:
-
Carga;
-
Capacidade;
-
Paradas;
-
Tempos;
-
Sequenciamento;
-
Disponibilidade.
O ideal é analisar esses indicadores em conjunto.
Uma máquina com utilização elevada pode não apresentar problemas se cumprir a programação. Da mesma forma, uma máquina com utilização aparentemente baixa pode apresentar baixa produtividade por causa de paradas frequentes.
Como os apontamentos da produção ajudam a detectar sobrecargas?
Os apontamentos registram aquilo que realmente acontece durante a fabricação. Enquanto o planejamento representa aquilo que deveria ocorrer, os registros da execução mostram tempos, quantidades, máquinas, operadores e problemas encontrados na prática.
No Chão de Fábrica, essas informações permitem comparar previsão e realidade e identificar recursos que estão consumindo mais tempo do que o planejado.
Início da operação
Registrar o horário de início permite saber quando a ordem efetivamente entrou em produção.
Essa informação pode ser comparada com o horário planejado.
Se diversas ordens começam continuamente depois do previsto, pode existir:
-
Fila;
-
Falta de disponibilidade;
-
Atraso na operação anterior;
-
Problema no sequenciamento.
Final da operação
O horário de término mostra quanto tempo foi necessário para concluir a atividade.
Com início e final registrados, é possível calcular a duração real da operação.
Essa informação se torna ainda mais útil quando comparada aos tempos cadastrados.
Quantidade produzida
O apontamento da quantidade mostra quanto foi realmente fabricado.
Ele permite verificar:
-
Quantidade planejada;
-
Quantidade concluída;
-
Quantidade parcial;
-
Diferenças de produção.
Essa comparação ajuda a entender se a capacidade planejada está sendo alcançada.
Tempo utilizado
O tempo real gasto é um dos dados mais importantes para identificar sobrecarga.
Se uma operação planejada para quatro horas utiliza repetidamente seis, a carga futura poderá estar sendo calculada de forma incorreta.
Esse histórico permite atualizar tempos e tornar o planejamento mais realista.
Operador responsável
Registrar o operador ajuda a manter a rastreabilidade da operação.
Também permite verificar se determinadas diferenças de tempo estão relacionadas a:
-
Treinamento;
-
Experiência;
-
Mudança de turno;
-
Necessidade de instruções.
A finalidade não é simplesmente comparar pessoas, mas compreender fatores que afetam a execução.
Máquina utilizada
O registro do equipamento utilizado permite descobrir onde cada ordem foi executada.
Isso é especialmente importante quando existem várias máquinas capazes de realizar operações semelhantes.
Com essa informação, a empresa consegue verificar quais recursos estão concentrando mais atividades.
Paradas durante a produção
Uma máquina pode estar disponível por oito horas, mas produzir efetivamente durante um período muito menor.
Registrar as paradas mostra onde parte da capacidade foi consumida.
Motivos das paradas
O motivo complementa o apontamento.
Entre os exemplos estão:
-
Manutenção;
-
Falta de material;
-
Falta de ferramenta;
-
Regulagem;
-
Espera por aprovação;
-
Quebra;
-
Falta de operador.
Quando os motivos são registrados corretamente, fica mais fácil determinar se existe sobrecarga ou perda de produtividade.
Perdas e refugos
Produtos perdidos durante a fabricação consomem tempo, materiais e capacidade.
Quando uma peça precisa ser descartada, sua reposição pode exigir nova utilização das mesmas máquinas.
Isso aumenta a carga real do processo.
No Chão de Fábrica, acompanhar perdas ajuda a entender por que alguns recursos precisam trabalhar além da programação inicial.
Retrabalhos
O retrabalho também utiliza capacidade que nem sempre estava prevista.
Uma peça que retorna para uma etapa anterior passa novamente por determinada máquina, consumindo tempo que poderia ser utilizado em novas ordens.
Por isso, o crescimento de retrabalhos pode gerar sobrecarga mesmo quando o planejamento original estava equilibrado.
Comparação entre planejamento e execução
Com os apontamentos, a análise pode comparar:
Planejado → início previsto → tempo esperado → quantidade planejada.
Realizado → início real → tempo utilizado → quantidade produzida.
Essa comparação permite descobrir onde os maiores desvios estão ocorrendo e quais máquinas precisam de revisão de capacidade, tempos ou programação.
Como diferenciar sobrecarga de baixa produtividade?
Atrasos na produção não significam automaticamente que uma máquina possui capacidade insuficiente.
Em alguns casos, existe realmente mais trabalho do que o equipamento consegue executar. Em outros, a capacidade seria suficiente, mas fatores operacionais reduzem o desempenho.
Por isso, antes de ampliar máquinas, turnos ou equipes, é importante identificar a causa do problema no Chão de Fábrica.
Máquina realmente sem capacidade
A sobrecarga real ocorre quando a carga necessária ultrapassa a capacidade disponível.
Exemplo:
Capacidade semanal: 40 horas.
Carga necessária: 55 horas.
Mesmo que a máquina trabalhe dentro dos tempos esperados e sem paradas significativas, ainda faltariam 15 horas para concluir a programação.
Nesse caso, existe efetivamente uma restrição de capacidade.
Paradas frequentes
Uma máquina pode possuir capacidade suficiente no planejamento, mas perder muitas horas durante a execução.
Se uma programação exige 35 horas e existem 40 horas disponíveis, aparentemente há margem.
Entretanto, se a máquina permanecer parada oito horas por falhas ou interrupções, a capacidade real cairá para 32 horas.
O problema passa a ser a disponibilidade, e não necessariamente a capacidade instalada.
Falta de matéria-prima
Quando a máquina fica esperando materiais, parte do tempo disponível é perdida.
Esse problema pode gerar atraso mesmo que o equipamento tenha capacidade suficiente.
Por isso, é necessário observar se a fila ocorre porque existe excesso de trabalho ou porque as ordens não conseguem avançar por falta de insumos.
Setup demorado
Preparações muito longas podem consumir grande parte do período produtivo.
Isso pode acontecer quando:
-
Existem muitas trocas;
-
O sequenciamento não agrupa produtos semelhantes;
-
Ferramentas não estão preparadas;
-
A regulagem exige tempo elevado.
Nesse cenário, a análise deve avaliar a possibilidade de reduzir preparações antes de concluir que é necessária uma nova máquina.
Problemas de qualidade
Defeitos reduzem a produtividade porque parte da capacidade é utilizada na fabricação de itens que não poderão seguir normalmente.
Além disso, novos produtos podem precisar ser fabricados para substituir as perdas.
Isso aumenta a carga real.
Retrabalho
O retrabalho é outro fator que consome capacidade.
Uma operação executada duas vezes ocupa um tempo que não estava necessariamente previsto no planejamento original.
No Chão de Fábrica, registrar retrabalhos permite separar demanda normal de capacidade consumida por correções.
Falta de operadores
Uma máquina disponível não significa capacidade disponível se não existir operador para utilizá-la.
Esse problema pode ocorrer por:
-
Ausências;
-
Mudanças de turno;
-
Falta de treinamento;
-
Concentração de operadores em outras atividades.
Por isso, a capacidade precisa considerar tanto equipamentos quanto recursos humanos necessários à operação.
Ordem mal sequenciada
Um sequenciamento inadequado pode aumentar:
-
Setups;
-
Esperas;
-
Trocas;
-
Movimentações;
-
Interrupções.
Reorganizar a sequência das ordens pode aumentar o aproveitamento sem necessidade de ampliar recursos.
Manutenção
Equipamentos com problemas recorrentes podem apresentar produtividade inferior à capacidade teórica.
Quando as interrupções são frequentes, a análise deve verificar se a manutenção está reduzindo a disponibilidade do recurso.
Tempos produtivos cadastrados incorretamente
O planejamento depende dos tempos utilizados nos cálculos.
Se uma operação está cadastrada com duas horas, mas normalmente leva quatro, a capacidade será planejada de forma incorreta.
Por isso, comparar tempo padrão e tempo real é fundamental.
Antes de decidir pelo aumento de capacidade, a empresa deve verificar se o problema realmente está na quantidade de recursos ou se existem perdas operacionais reduzindo a produtividade disponível.
O que fazer quando uma máquina ou processo está sobrecarregado?
Depois de identificar a sobrecarga, o próximo passo é avaliar quais ações podem reduzir o desequilíbrio.
Não existe uma única medida adequada para todos os casos. A decisão depende da causa, do período de sobrecarga, do tipo de equipamento e das alternativas existentes no Chão de Fábrica.
Reprogramar ordens
Quando existe mais trabalho do que capacidade disponível, algumas ordens podem precisar ser transferidas para outro período.
A reprogramação deve considerar:
-
Prazo;
-
Prioridade;
-
Materiais;
-
Disponibilidade das etapas seguintes;
-
Compromissos de entrega.
O objetivo é evitar uma programação impossível de executar.
Alterar prioridades
Nem todas as ordens possuem a mesma urgência.
Quando várias atividades competem pelo mesmo recurso, definir prioridades ajuda a garantir que os pedidos mais importantes sejam processados primeiro.
Essa decisão precisa ser controlada para evitar mudanças constantes na sequência.
Distribuir carga entre máquinas
Quando existem equipamentos semelhantes, parte do trabalho pode ser transferida para outro recurso.
Essa distribuição precisa considerar:
-
Compatibilidade técnica;
-
Ferramentas;
-
Capacidade;
-
Velocidade;
-
Qualidade;
-
Disponibilidade.
Utilizar recursos alternativos
Algumas operações podem possuir rotas produtivas alternativas.
Quando isso for tecnicamente possível, utilizar outra máquina ou processo pode reduzir a concentração de carga.
No Chão de Fábrica, manter o cadastro correto desses recursos facilita a redistribuição quando uma máquina se aproxima do limite.
Ajustar o sequenciamento
Alterar a sequência das ordens pode reduzir tempos de preparação e melhorar o aproveitamento.
Agrupar produtos com características semelhantes, por exemplo, pode diminuir a quantidade de setups.
Reduzir tempos de setup
A redução de preparação libera capacidade sem necessariamente ampliar o número de equipamentos.
Algumas ações incluem:
-
Preparar ferramentas antecipadamente;
-
Organizar materiais;
-
Padronizar procedimentos;
-
Planejar a sequência;
-
Revisar etapas de regulagem.
Antecipar materiais
Uma máquina sobrecarregada não pode perder tempo esperando matéria-prima.
Quando o recurso já possui alta utilização, antecipar a separação e disponibilidade dos materiais reduz interrupções desnecessárias.
Reorganizar turnos
Em determinadas situações, ampliar ou reorganizar a utilização dos turnos pode aumentar temporariamente a capacidade.
Essa alternativa deve considerar operadores, manutenção e demais recursos necessários.
Avaliar horas extras
Horas extras podem ser utilizadas em situações específicas para absorver picos de demanda.
Entretanto, não devem substituir permanentemente uma análise de capacidade.
Se a necessidade ocorre todas as semanas, pode existir um problema estrutural.
Realizar manutenção preventiva
Manutenções programadas ajudam a reduzir paradas inesperadas.
Um equipamento que trabalha próximo do limite possui pouca margem para absorver falhas.
Por isso, sua disponibilidade precisa ser acompanhada com atenção.
Revisar tempos padrão
Quando tempos cadastrados não correspondem à realidade, toda a programação pode ficar distorcida.
Atualizar os tempos com base nos apontamentos torna o cálculo da carga mais confiável.
Avaliar aumento de capacidade
Quando a demanda ultrapassa continuamente a capacidade, mesmo após ajustes operacionais, pode ser necessário avaliar:
-
Nova máquina;
-
Ampliação de turno;
-
Reorganização do layout;
-
Mudança de processo;
-
Terceirização de determinadas etapas.
Essa decisão deve ser baseada no histórico e na frequência da sobrecarga, e não apenas em um período isolado.
Como acompanhar a capacidade do Chão de Fábrica continuamente?
Controlar a capacidade não deve ser uma atividade realizada apenas quando surgem atrasos.
O acompanhamento contínuo do Chão de Fábrica permite identificar mudanças de carga, desvios de produtividade e recursos próximos do limite antes que o problema comprometa toda a programação.
Um fluxo organizado pode seguir estas etapas:
Cadastrar máquinas e processos → definir tempos produtivos → registrar capacidade disponível → programar ordens → calcular carga → comparar carga x capacidade → acompanhar apontamentos → identificar filas e atrasos → localizar gargalos → redistribuir recursos → medir novamente os resultados.
Cadastrar máquinas e processos
O acompanhamento começa com informações confiáveis sobre os recursos disponíveis.
O cadastro pode reunir:
-
Máquinas;
-
Operações;
-
Setores;
-
Turnos;
-
Recursos alternativos;
-
Capacidades.
Essas informações servem como base para o planejamento.
Definir tempos produtivos
Cada operação precisa possuir um tempo de referência.
Esses tempos devem ser revisados periodicamente para permanecer próximos da realidade.
Quando há grande diferença entre previsto e realizado, a programação perde precisão.
Registrar capacidade disponível
A disponibilidade precisa considerar:
-
Turnos;
-
Manutenções;
-
Paradas previstas;
-
Calendários;
-
Recursos humanos.
Assim, a capacidade calculada representa melhor aquilo que realmente poderá ser utilizado.
Programar ordens e calcular carga
Depois de conhecer capacidade e tempos, as ordens podem ser distribuídas.
A soma das necessidades mostra a carga programada para cada recurso.
Essa etapa permite identificar sobrecargas antes da execução.
Comparar carga x capacidade
Essa comparação deve ocorrer com frequência.
Os recursos podem ser analisados como:
-
Com capacidade livre;
-
Próximos do limite;
-
Totalmente ocupados;
-
Acima da capacidade.
Esse acompanhamento facilita a tomada de decisão.
Acompanhamento diário
Mesmo uma programação equilibrada pode mudar durante o dia.
Novos pedidos, paradas, faltas de materiais e retrabalhos podem modificar a carga.
Por isso, o acompanhamento diário permite atualizar prioridades e verificar desvios.
Planejado x realizado
Comparar o que deveria acontecer com aquilo que aconteceu mostra a precisão do planejamento.
Podem ser avaliados:
-
Quantidade;
-
Tempo;
-
Início;
-
Término;
-
Consumo de capacidade.
No Chão de Fábrica, essa comparação fornece informações para melhorar os planejamentos seguintes.
Painéis de produção
Painéis podem reunir informações operacionais em um único acompanhamento.
Entre os dados úteis estão:
-
Ordens liberadas;
-
Ordens em produção;
-
Ordens atrasadas;
-
Produção realizada;
-
Máquinas ocupadas;
-
Máquinas disponíveis;
-
Paradas.
A visualização centralizada ajuda a identificar rapidamente alterações no fluxo.
Ordens em andamento
Acompanhar as ordens abertas mostra onde a produção está concentrada.
Esse controle permite identificar ordens que permanecem tempo demais na mesma etapa ou aguardam determinado recurso.
Máquinas disponíveis e ocupadas
Saber quais máquinas estão em operação, disponíveis ou paradas facilita a redistribuição das atividades.
Quando uma máquina fica indisponível, a programação pode ser ajustada de acordo com as alternativas existentes.
Alertas de atraso
A identificação antecipada de ordens com risco de atraso permite agir antes que o prazo seja ultrapassado.
Os alertas podem considerar:
-
Data prevista;
-
Etapas pendentes;
-
Carga da máquina;
-
Tempo restante;
-
Capacidade disponível.
Histórico de capacidade
O histórico mostra como os recursos se comportaram ao longo do tempo.
Ele ajuda a identificar:
-
Meses de maior utilização;
-
Máquinas frequentemente sobrecarregadas;
-
Processos que concentram ordens;
-
Crescimento da demanda;
-
Necessidade futura de capacidade.
Revisão periódica dos tempos
Os tempos precisam acompanhar mudanças de processo, equipamentos e produtos.
Uma máquina nova pode executar determinada operação mais rapidamente. Por outro lado, alterações no produto podem aumentar o tempo necessário.
Manter esses parâmetros atualizados melhora a programação.
Integração entre planejamento e execução
O acompanhamento se torna mais confiável quando planejamento e Chão de Fábrica utilizam as mesmas informações.
O planejamento informa o que precisa ser produzido, enquanto os registros da execução mostram o que realmente aconteceu.
A comparação contínua dessas informações permite recalcular capacidades, ajustar tempos, redistribuir ordens e reduzir a formação de novas sobrecargas.
Conclusão
Identificar máquinas e processos sobrecarregados é essencial para manter a produção equilibrada e evitar que pequenos desvios se transformem em atrasos, filas e gargalos. Quando a empresa acompanha de forma contínua a capacidade disponível, a carga programada e o desempenho real dos recursos, fica mais fácil perceber quais etapas estão operando próximas do limite.
O controle do Chão de Fábrica permite analisar não apenas quanto cada máquina produz, mas também quanto tempo permanece disponível, parada ou em preparação. Essa visão ajuda a diferenciar uma sobrecarga real de problemas relacionados à baixa produtividade, falta de materiais, manutenção, retrabalhos ou sequenciamento inadequado.
Outro ponto importante é comparar constantemente aquilo que foi planejado com o que realmente aconteceu durante a produção. Os apontamentos de início e término das operações, quantidades produzidas, paradas, perdas e tempos utilizados ajudam a identificar diferenças entre o planejamento e a execução. Com essas informações, os tempos produtivos podem ser revisados e a programação pode se tornar mais próxima da realidade.
Quando uma máquina apresenta carga superior à sua capacidade, existem diferentes alternativas que podem ser avaliadas, como redistribuir ordens, utilizar recursos alternativos, reorganizar prioridades, reduzir tempos de setup ou ajustar turnos. Antes de aumentar a capacidade instalada, porém, é importante entender a causa da sobrecarga e verificar se existem perdas operacionais que podem ser corrigidas.
O acompanhamento contínuo do Chão de Fábrica também contribui para localizar gargalos antes que eles afetem etapas posteriores. Máquinas com filas constantes, ordens atrasadas e níveis elevados de utilização podem indicar pontos que exigem maior atenção no planejamento.
Ao reunir informações de capacidade, carga, produção planejada e produção realizada, a indústria consegue tomar decisões com base no comportamento real da operação. Dessa forma, torna-se possível organizar melhor os recursos disponíveis, reduzir períodos de espera, melhorar o fluxo produtivo e manter a produção mais alinhada com os prazos estabelecidos.
confira mais conteúdos no nosso blog.