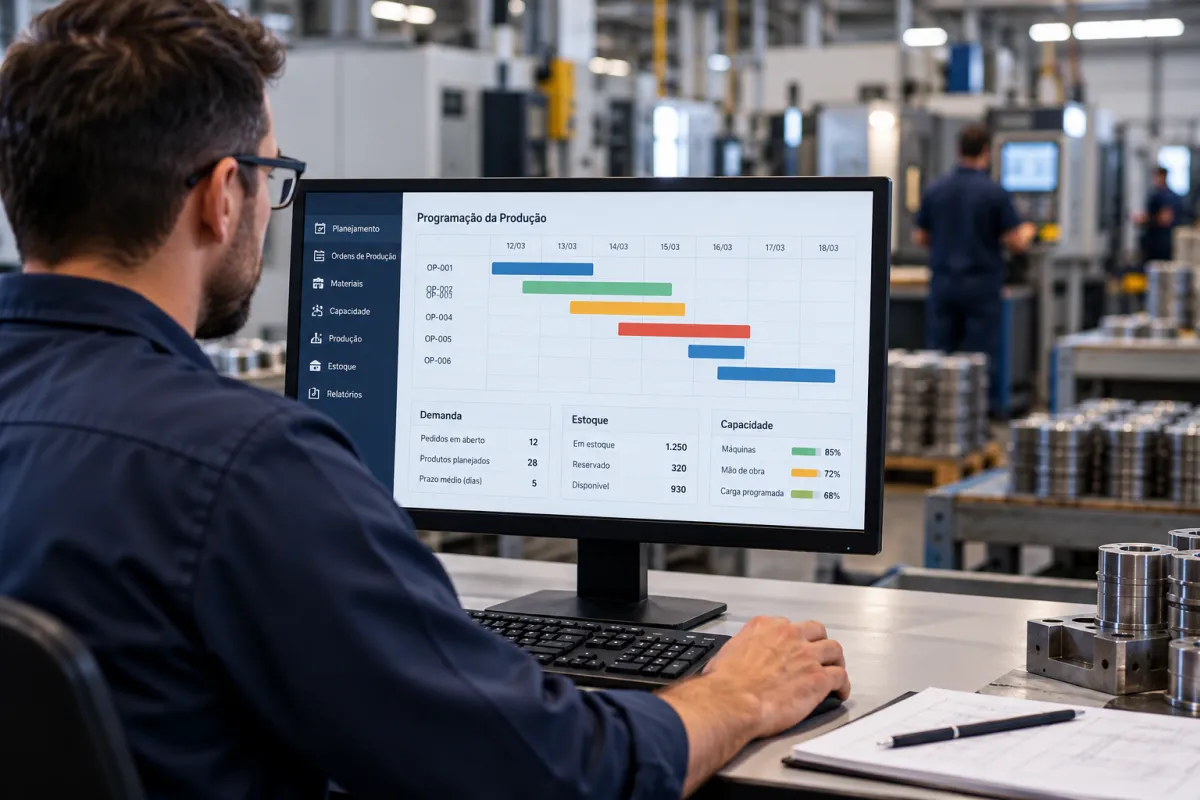
Na indústria, uma das decisões mais difíceis não é simplesmente produzir mais, mas descobrir o que precisa entrar em produção, em qual quantidade e em qual momento. Um pedido urgente pode disputar máquina com uma ordem já iniciada, uma matéria-prima pode parecer disponível no estoque mas estar reservada, e uma etapa aparentemente rápida pode depender de um setor já operando no limite. É nesse cenário que um sistema pcp ajuda a transformar pedidos, estoques, materiais, capacidade produtiva e prazos em um planejamento executável. Para isso funcionar, porém, o sistema precisa receber dados confiáveis e acompanhar também o que realmente acontece no chão de fábrica. Neste artigo, você entenderá como essas informações se conectam e como o PCP pode responder às três perguntas centrais da produção.
O que é um sistema PCP e qual problema ele precisa resolver?
Um sistema pcp organiza as informações necessárias para planejar, programar e controlar a produção. Na prática, ele ajuda a transformar demanda em ordens executáveis, considerando produtos, quantidades, materiais, recursos, capacidade, prioridades e prazos antes de liberar atividades para o chão de fábrica.
PCP significa Planejamento e Controle da Produção. Entretanto, entender apenas a definição não explica o verdadeiro papel dessa estrutura dentro da indústria.
O problema começa quando diferentes áreas trabalham com informações isoladas.
O comercial sabe quais pedidos foram vendidos. O estoque sabe o que está fisicamente disponível. Compras acompanha os materiais que ainda serão recebidos. A produção conhece as máquinas ocupadas e as ordens em andamento. A expedição sabe quais pedidos precisam sair primeiro.
Se essas informações não estiverem conectadas, algumas decisões passam a ser tomadas apenas pela urgência.
É quando surgem situações como:
-
produzir um item que já possui saldo suficiente;
-
abrir uma ordem sem verificar matéria-prima;
-
prometer uma entrega sem considerar capacidade;
-
iniciar muitas ordens simultaneamente;
-
interromper uma fabricação para atender pedidos considerados urgentes;
-
deixar equipamentos sobrecarregados enquanto outros ficam ociosos;
-
descobrir um atraso somente próximo à data de entrega.
O PCP cria uma lógica para essas decisões.
O Sebrae, ao abordar planejamento e controle da produção, inclui entre as variáveis relevantes demanda, produção, estoques, capacidade e decisões de curto, médio e longo prazo. A instituição também trata programação, sequenciamento e análise da capacidade como partes da estruturação do PCP.
Quais informações o PCP precisa antes de decidir o que produzir?
Antes de programar uma máquina ou emitir uma ordem, o PCP precisa conhecer a necessidade real, os saldos disponíveis, os materiais necessários, a situação das ordens abertas, os prazos e a capacidade dos recursos. Sem esses dados, o planejamento pode parecer correto no sistema e ser impossível de executar na fábrica.
Algumas informações são especialmente importantes.
Pedidos e demanda
O primeiro ponto é descobrir de onde vem a necessidade.
Ela pode surgir de:
-
pedidos confirmados;
-
carteira de pedidos pendentes;
-
reposição de produto acabado;
-
estoque mínimo;
-
previsão de demanda;
-
fabricação de componentes utilizados em outros produtos.
Uma indústria que trabalha principalmente sob encomenda tende a utilizar os pedidos confirmados como uma referência importante.
Já uma operação que fabrica itens padronizados para estoque precisa combinar histórico de consumo, pedidos, disponibilidade atual e política de reposição.
Previsão não deve ser confundida com pedido confirmado. Ela representa uma expectativa e precisa ser utilizada com critérios compatíveis com o modelo produtivo.
Estoque disponível e estoque comprometido
Outro erro comum é considerar todo o saldo como disponível.
Imagine que o sistema apresente 100 unidades de determinada peça acabada.
Se 70 já estiverem reservadas para pedidos existentes, apenas 30 realmente estão livres para atender novas necessidades.
A análise também pode envolver:
-
matéria-prima;
-
componentes;
-
produtos semiacabados;
-
produtos em processo;
-
produtos acabados;
-
reservas;
-
materiais aguardando inspeção;
-
compras previstas para recebimento.
O saldo físico sozinho não responde se o material pode ser utilizado naquela produção.
Estrutura do produto
Depois de saber o que precisa ser fabricado, é necessário identificar o que será consumido.
Para uma peça metálica, por exemplo, podem ser necessários:
-
chapa;
-
barra;
-
tubo;
-
parafusos;
-
componentes comprados;
-
consumíveis;
-
peças intermediárias;
-
materiais de embalagem.
A estrutura correta permite transformar a quantidade planejada do produto acabado em necessidade de materiais.
Roteiro de fabricação
O PCP também precisa saber por onde a peça passará.
Um fluxo poderia ser:
Corte → dobra → usinagem → solda → acabamento → inspeção → expedição
Outro produto poderia seguir apenas:
Corte → usinagem → inspeção
Essa diferença altera completamente o tempo e os recursos necessários.
Capacidade dos recursos
Uma ordem pode ter material disponível e ainda assim não poder começar.
É preciso verificar:
-
máquinas disponíveis;
-
horas por turno;
-
calendário produtivo;
-
operadores habilitados;
-
tempos de setup;
-
manutenção programada;
-
capacidade de setores;
-
processos terceirizados.
Essa análise evita transformar cada necessidade comercial em uma ordem imediata sem verificar se existe espaço real para executá-la.
Como saber o que produzir?
Para definir o que produzir, o pcp deve comparar demanda, pedidos pendentes, estoque realmente disponível, ordens já abertas e prioridades. O objetivo não é colocar todas as necessidades em produção ao mesmo tempo, mas identificar quais itens realmente precisam ser fabricados para atender os compromissos da empresa.
Uma sequência prática pode ser:
Pedidos e demanda → estoque disponível → reservas → ordens abertas → necessidade líquida → prioridade → programação
Comece pela necessidade real
Imagine que existam pedidos para 300 unidades de um suporte metálico.
Antes de abrir uma ordem de 300 unidades, o PCP verifica:
-
70 unidades no estoque físico;
-
20 unidades já reservadas para outro pedido;
-
80 unidades em uma ordem que ficará pronta antes do novo prazo.
Portanto, existem 50 unidades livres no estoque e mais 80 previstas.
Abrir automaticamente uma nova ordem de 300 unidades poderia gerar excesso.
O PCP precisa considerar aquilo que já está disponível ou programado antes de criar uma nova necessidade.
Diferencie prioridade de urgência
Tudo ser urgente significa, na prática, não existir prioridade.
Um critério de sequenciamento pode considerar:
-
prazo do cliente;
-
data necessária;
-
disponibilidade dos materiais;
-
ordem já iniciada;
-
tempo restante;
-
dependência entre componentes;
-
capacidade do recurso;
-
setup necessário;
-
impacto de uma parada ou troca de produção.
A decisão não deve ser baseada somente em quem pediu primeiro ou em quem pressionou mais.
Se uma ordem atravessa corte, dobra, soldagem e pintura, por exemplo, sua prioridade precisa considerar a capacidade de todo o fluxo, não somente da primeira máquina.
Como saber quanto produzir?
A quantidade a produzir deve representar a necessidade líquida, e não simplesmente a soma dos pedidos. Para chegar a ela, é necessário considerar demanda, estoque utilizável, reservas, ordens já programadas, recebimentos previstos e, quando fizer parte da política da empresa, o estoque desejado após o atendimento.
Uma forma didática de representar a lógica é:
Necessidade líquida = demanda + estoque desejado − estoque livre − recebimentos ou produção já prevista
Essa não precisa ser a fórmula utilizada literalmente por todos os sistemas. Políticas de lote, múltiplos de fabricação, perdas previstas e diferentes modelos produtivos podem alterar o cálculo.
Exemplo de cálculo
Considere uma metalúrgica que precisa atender 300 unidades de determinado componente.
Ela possui:
-
demanda: 300 unidades;
-
estoque físico: 70;
-
quantidade reservada: 20;
-
estoque livre: 50;
-
ordem já programada para ficar pronta a tempo: 80;
-
estoque desejado após o atendimento: 30.
A necessidade seria:
300 + 30 − 50 − 80 = 200 unidades
Nesse cenário, a análise indica uma nova necessidade de 200 unidades.
Isso é mais consistente do que simplesmente emitir uma ordem de 300 unidades.
E se a produção exigir lotes?
A quantidade calculada nem sempre poderá ser produzida exatamente.
Pode existir:
-
lote mínimo;
-
múltiplo de produção;
-
aproveitamento de chapa;
-
tamanho da matéria-prima;
-
restrição de equipamento;
-
tratamento realizado por lote;
-
embalagem padronizada.
Imagine que a necessidade líquida seja de 203 peças, mas o melhor aproveitamento da matéria-prima ocorra em lotes de 24.
O responsável precisará avaliar se é mais adequado fabricar 216, reprogramar parte da necessidade ou utilizar outra configuração de corte.
Por isso, a quantidade calculada pelo PCP precisa conversar com a realidade do processo.
Como saber quando produzir?
Para definir quando produzir, o PCP deve partir da data em que o produto precisa estar disponível e calcular o tempo necessário para executar as etapas anteriores. Depois, precisa verificar se matéria-prima, máquinas, pessoas e processos externos estarão disponíveis dentro dessa janela.
Não basta colocar uma data final na ordem.
É necessário entender o caminho até ela.
Programação a partir do prazo necessário
Suponha que um item precise estar pronto para expedição na sexta-feira.
Antes disso, ele precisa passar por:
-
inspeção final;
-
acabamento;
-
soldagem;
-
usinagem;
-
corte.
Além dos tempos de execução, podem existir:
-
filas;
-
setups;
-
movimentação;
-
espera entre operações;
-
processos terceirizados;
-
inspeções;
-
disponibilidade de material.
Se um tratamento superficial realizado externamente leva dois dias, essa etapa precisa estar incluída na programação.
Começar a produzir na quinta-feira porque o tempo de máquina soma oito horas não significa que será possível entregar na sexta.
Programação regressiva
Uma forma de raciocinar é partir da data necessária e voltar no tempo.
Exemplo simplificado:
Data de entrega
↓
Expedição
↓
Inspeção
↓
Acabamento
↓
Soldagem
↓
Usinagem
↓
Corte
↓
Separação do material
Essa análise mostra a data mais tardia em que cada operação pode começar sem comprometer o prazo, considerando os tempos reais cadastrados.
Programação progressiva
Em outras situações, a empresa parte da primeira data em que possui todos os recursos necessários e calcula quando o produto poderá ficar pronto.
Isso ajuda principalmente quando o comercial pergunta:
“Qual prazo podemos prometer?”
O PCP verifica quando o material estará disponível, onde existe capacidade e quanto tempo o roteiro demanda antes de fornecer uma previsão.
Como o PCP transforma um pedido em programação para o chão de fábrica?
O PCP conecta demanda e execução por meio de uma sequência de verificações. O pedido gera uma necessidade, essa necessidade é confrontada com estoque e ordens existentes, os materiais são verificados, a capacidade é analisada e somente então a produção é programada e liberada.
Um fluxo simplificado pode ser representado assim:
Pedido → análise da necessidade → estoque → materiais → capacidade → ordem de produção → programação → fabricação → apontamento → inspeção → produto acabado
Pedido
O cliente solicita determinado produto, quantidade e prazo.
Análise da necessidade
O PCP confere o que já existe, o que está comprometido e o que ainda precisa ser fabricado.
Verificação de materiais
A estrutura do produto é consultada para identificar componentes e matérias-primas.
Caso exista falta, compras precisa conhecer a necessidade antes de a produção depender daquele material.
Análise de capacidade
O PCP verifica os centros de trabalho pelos quais o produto passará.
Não adianta existir espaço no corte se toda a capacidade de soldagem já estiver comprometida.
Emissão da ordem
Com a necessidade confirmada, a ordem transforma o planejamento em uma atividade controlável.
Ela pode reunir:
-
item;
-
quantidade;
-
datas;
-
roteiro;
-
materiais;
-
especificações;
-
prioridade;
-
operações;
-
situação.
Programação
As ordens são distribuídas e sequenciadas conforme capacidade, prazos e regras operacionais.
Execução e apontamento
Durante a fabricação, é importante registrar o que realmente aconteceu.
Entre os dados úteis estão:
-
quantidade produzida;
-
quantidade rejeitada;
-
tempo de produção;
-
tempo de setup;
-
paradas;
-
perdas;
-
consumo de material;
-
operação concluída.
Esses registros permitem comparar planejamento e realidade. No contexto do próprio MetalurgicaPro, o apontamento é tratado justamente como fonte de dados sobre tempos, quantidades, perdas, paradas e andamento das ordens.
Como a capacidade produtiva interfere no planejamento?
A capacidade mostra quanto cada recurso consegue executar dentro de determinado período. Sem avaliá-la, o PCP pode criar um plano matematicamente correto em quantidade, mas inviável em prazo porque determinadas máquinas, setores ou operações não possuem horas suficientes para absorver a carga programada.
Considere uma máquina com 16 horas disponíveis para determinado dia.
Se as ordens programadas exigirem:
-
Ordem A: 6 horas;
-
Ordem B: 5 horas;
-
Ordem C: 7 horas;
a carga é de 18 horas.
Já existe um conflito de duas horas antes mesmo de considerar setup, parada ou imprevisto.
O PCP precisa então decidir se:
-
altera a sequência;
-
movimenta uma ordem;
-
utiliza outro equipamento compatível;
-
amplia capacidade, se operacionalmente possível;
-
renegocia prazo;
-
divide o lote;
-
revisa a programação.
O gargalo merece atenção especial
A capacidade da fábrica não é definida apenas pela soma de todas as máquinas.
Um setor restritivo pode determinar o ritmo de todo o processo.
Imagine:
Corte: 500 peças/dia
Dobra: 450 peças/dia
Soldagem: 250 peças/dia
Acabamento: 400 peças/dia
Programar 450 peças diariamente sem observar a soldagem poderá apenas formar estoque intermediário antes dessa etapa.
Por isso, o PCP deve enxergar carga por recurso e por período.
Quais informações precisam estar conectadas para o planejamento funcionar?
O planejamento funciona melhor quando demanda, estoque, compras, produção e apontamentos utilizam informações coerentes. Se uma área estiver desatualizada, o problema se propaga: estoque incorreto altera a necessidade, material atrasado afeta a ordem e tempos irreais prejudicam a programação.
| Informação | O que o PCP precisa saber | Problema quando está incorreta | Consequência possível |
|---|---|---|---|
| Pedidos | Item, quantidade e prazo | Demanda incompleta | Produção insuficiente ou prioridade errada |
| Estoque | Saldo livre e reservado | Material inexistente aparece disponível | Ordem programada sem insumo |
| Estrutura do produto | Componentes e quantidades | Consumo previsto incorreto | Compra insuficiente ou excesso |
| Roteiro | Operações necessárias | Etapas não consideradas | Prazo irreal |
| Tempos | Setup e processamento | Capacidade calculada incorretamente | Sobrecarga de máquina |
| Ordens abertas | Quantidade e previsão | Produção existente é ignorada | Fabricação duplicada |
| Apontamentos | Realizado, perdas e paradas | PCP continua trabalhando com estimativas | Reprogramações pouco confiáveis |
Esse princípio também aparece em materiais do Sebrae sobre PCP, que relacionam planejamento com demanda, estoques, capacidade, sequenciamento, coleta de dados e gestão de gargalos.
Por que estoque e compras precisam participar do PCP?
Produção, estoque e compras precisam trabalhar sobre a mesma necessidade porque uma ordem só poderá ser executada se os componentes certos estiverem disponíveis no momento necessário. O PCP precisa antecipar faltas, enquanto compras precisa considerar prazo de fornecimento e estoque deve refletir corretamente entradas, reservas e consumos.
Imagine uma ordem para fabricar 500 conjuntos.
Cada conjunto utiliza duas peças usinadas.
A necessidade bruta é:
500 × 2 = 1.000 peças
Porém, existem:
-
350 disponíveis;
-
150 reservadas;
-
200 previstas para recebimento antes do início da produção.
O PCP não deve simplesmente solicitar a compra de 1.000 unidades.
Primeiro precisa calcular quanto realmente estará disponível para aquela ordem.
Esse processo se torna ainda mais importante quando existem componentes que precisam ser fabricados internamente.
Uma ordem de produto acabado pode gerar necessidades para diversas submontagens.
Por isso, a pergunta “quanto produzir?” pode precisar ser respondida em vários níveis da estrutura.
Como controlar se o planejado está realmente sendo cumprido?
Depois de programar, o PCP precisa comparar continuamente o previsto com o realizado. Quantidade, prazo, tempo, perdas, paradas e andamento das ordens mostram se o plano continua viável. Quando aparecem desvios, a programação precisa ser revista antes que o atraso chegue às etapas finais.
Planejamento sem controle rapidamente fica desatualizado.
Uma máquina pode quebrar. Um lote pode apresentar problema de qualidade. Um fornecedor pode atrasar. Uma operação pode levar mais tempo do que o padrão.
O objetivo não é imaginar uma fábrica sem variações, mas perceber as variações suficientemente cedo para tomar uma decisão.
Indicadores úteis para acompanhar
| Indicador | O que ajuda a identificar | Como utilizar no PCP |
|---|---|---|
| Planejado x realizado | Diferença entre meta e execução | Revisar capacidade e programação |
| Ordens no prazo | Cumprimento das datas previstas | Identificar etapas que geram atrasos |
| Tempo previsto x realizado | Confiabilidade dos tempos cadastrados | Atualizar padrões quando necessário |
| Perdas e refugos | Quantidade que não se transformou em produto aprovado | Avaliar impacto sobre a necessidade |
| Horas de parada | Tempo indisponível dos recursos | Corrigir capacidade futura |
| Carga por centro de trabalho | Nível de ocupação de cada recurso | Antecipar gargalos |
| Estoque em processo | Material acumulado entre etapas | Identificar fluxo desequilibrado |
Os indicadores não devem ser acompanhados apenas para preencher relatórios.
Cada um precisa apoiar uma decisão.
Se o tempo real de uma operação apresenta repetidamente diferença significativa em relação ao cadastrado, por exemplo, insistir no mesmo tempo padrão continuará gerando planos que não cabem na capacidade disponível.
Quais erros tornam o planejamento de produção pouco confiável?
Os erros mais comuns acontecem quando o PCP utiliza dados desatualizados, libera ordens sem analisar capacidade ou mantém padrões que não representam mais a fábrica. O sistema não corrige sozinho informações ruins; ele organiza e processa aquilo que foi cadastrado e registrado pela operação.
Abrir ordem para toda demanda sem descontar estoque
Isso pode aumentar desnecessariamente o produto acabado.
Antes da liberação, confira:
demanda − disponibilidade − produção já prevista.
Programar sem conferir matéria-prima
Uma ordem pode aparecer no cronograma e permanecer parada porque um componente ainda não chegou.
Disponibilidade precisa ser analisada na data necessária, e não apenas no momento em que o planejamento foi feito.
Ignorar capacidade
Prometer 200 horas de trabalho para uma máquina que possui 120 horas disponíveis no período não é planejamento.
É uma sobrecarga já conhecida.
Usar tempos que não representam a operação
Se uma peça está cadastrada com 10 minutos de usinagem, mas normalmente utiliza 16, a programação estará subestimando carga.
Apontamento e revisão de padrões são essenciais.
Liberar ordens demais
Muitas ordens abertas simultaneamente podem aumentar filas, movimentação e estoque em processo.
Liberar trabalho para o chão de fábrica precisa respeitar a capacidade das etapas seguintes.
Alterar prioridades o tempo inteiro
Uma nova urgência pode interromper uma ordem, gerar novo setup e empurrar outras entregas para frente.
Mudanças precisam ser avaliadas pelo efeito sobre todo o cronograma.
Não registrar o realizado
Se a produção foi concluída, mas a informação não chegou ao PCP, o planejamento continuará considerando aquela ordem como pendente.
Controle depende de retorno do chão de fábrica.
O que um sistema PCP precisa oferecer para apoiar essas decisões?
Um bom sistema precisa fornecer dados suficientes para transformar demanda em programação executável e permitir a comparação entre planejado e realizado. Mais importante do que possuir muitas telas é conseguir relacionar pedidos, materiais, capacidade, ordens, operações, prazos e execução de maneira coerente.
Na avaliação de uma solução, vale verificar se ela permite acompanhar:
-
pedidos e necessidades de produção;
-
saldo disponível e reservas;
-
estrutura de produtos;
-
matérias-primas e componentes;
-
ordens de produção;
-
operações e roteiros;
-
datas planejadas;
-
prioridades;
-
capacidade produtiva;
-
carga por recurso;
-
andamento das ordens;
-
apontamentos;
-
perdas e refugos;
-
paradas;
-
tempos previstos e realizados;
-
produtos em processo;
-
indicadores de produção.
Também é importante avaliar se as informações usadas pelo planejamento conseguem conversar com estoque e compras.
O próprio segmento do MetalurgicaPro trabalha o PCP relacionado a capacidade por máquina e turno, disponibilidade de matéria-prima, ordens, apontamentos e acompanhamento do chão de fábrica, uma abordagem coerente com a necessidade de ligar planejamento e execução.
Checklist antes de programar uma ordem
Antes da liberação, o responsável pode verificar:
-
A necessidade ainda existe?
-
O saldo livre foi conferido?
-
Existem outras ordens produzindo o mesmo item?
-
Os materiais estarão disponíveis?
-
A estrutura do produto está correta?
-
O roteiro corresponde ao processo atual?
-
Os tempos utilizados são realistas?
-
Existe capacidade nas operações necessárias?
-
A data de início atende ao prazo final?
-
A prioridade foi definida por critério?
-
Dependências e terceirizações foram consideradas?
-
A produção conseguirá registrar o realizado?
Se várias dessas respostas forem desconhecidas, o problema provavelmente não está apenas na programação. Está na qualidade das informações usadas para construí-la.
Conclusão
Saber o que produzir, quanto produzir e quando produzir exige muito mais do que abrir ordens conforme os pedidos chegam.
Primeiro, é necessário identificar a demanda real. Depois, verificar estoque, reservas, ordens existentes e materiais. Em seguida, a indústria precisa calcular a necessidade líquida, analisar capacidade, organizar a sequência das operações e verificar se o prazo é executável.
A etapa seguinte é igualmente importante: acompanhar o chão de fábrica.
Sem apontamentos confiáveis de quantidade, tempo, perda, parada e conclusão das operações, o planejamento passa a trabalhar sobre uma realidade que já mudou.
Por isso, a principal contribuição do PCP não está simplesmente em criar um cronograma. Está em construir um ciclo contínuo:
Demanda → planejamento → materiais → capacidade → programação → execução → apontamento → análise → reprogramação
Quando esse ciclo funciona, a fábrica passa a responder com muito mais clareza perguntas que antes dependiam de urgências, planilhas isoladas ou experiência individual.
Os resultados, porém, dependem da qualidade dos cadastros, dos processos e dos registros utilizados pelo sistema. Tecnologia melhora a velocidade e a visibilidade das decisões, mas não substitui informações confiáveis nem uma rotina consistente de controle.